Optimisation des coûts de pièces plastiques : méthode pour vos projets industriels

La pièce plastique la moins chère à l’achat peut devenir la plus coûteuse à l’usage. Une matière mal adaptée, une tolérance inutilement stricte ou une opération de transformation évitable peuvent entraîner des rebuts, des retouches et des interruptions de production. Le prix de la matière ne suffit donc pas à comparer deux solutions : il faut aussi tenir compte des exigences de fabrication et de la fonction de la pièce. L’optimisation des coûts de pièces plastiques consiste à réduire les dépenses évitables sans compromettre l’usage prévu ni les exigences de conformité.

Pour comparer les options, examinez chaque poste de coût, de la matière à la découpe ou à l’usinage, puis rapportez-le aux conditions d’utilisation de la pièce. Définissez les dimensions fonctionnelles, les quantités et les critères de conformité avant de demander une étude. Vous obtiendrez ainsi une comparaison plus pertinente et pourrez transmettre les informations utiles à l’analyse de vos plans.

Points Clés

  • Pour l’optimisation des coûts de pièces plastiques, évaluez le coût global : matière, quantité, transformation, contrôle et conséquences des rebuts.
  • Décrivez la fonction et les conditions d’usage avant de modifier les dimensions ou les exigences de fabrication.
  • Repérez les tolérances et finitions qui ne contribuent pas à la fonction attendue afin d’éviter des opérations superflues.
  • Comparez les solutions de fabrication selon la géométrie, la matière, le volume et le niveau de finition, sans vous limiter au prix d’achat.

Optimisation des coûts de pièces plastiques : quels postes composent le coût global ?

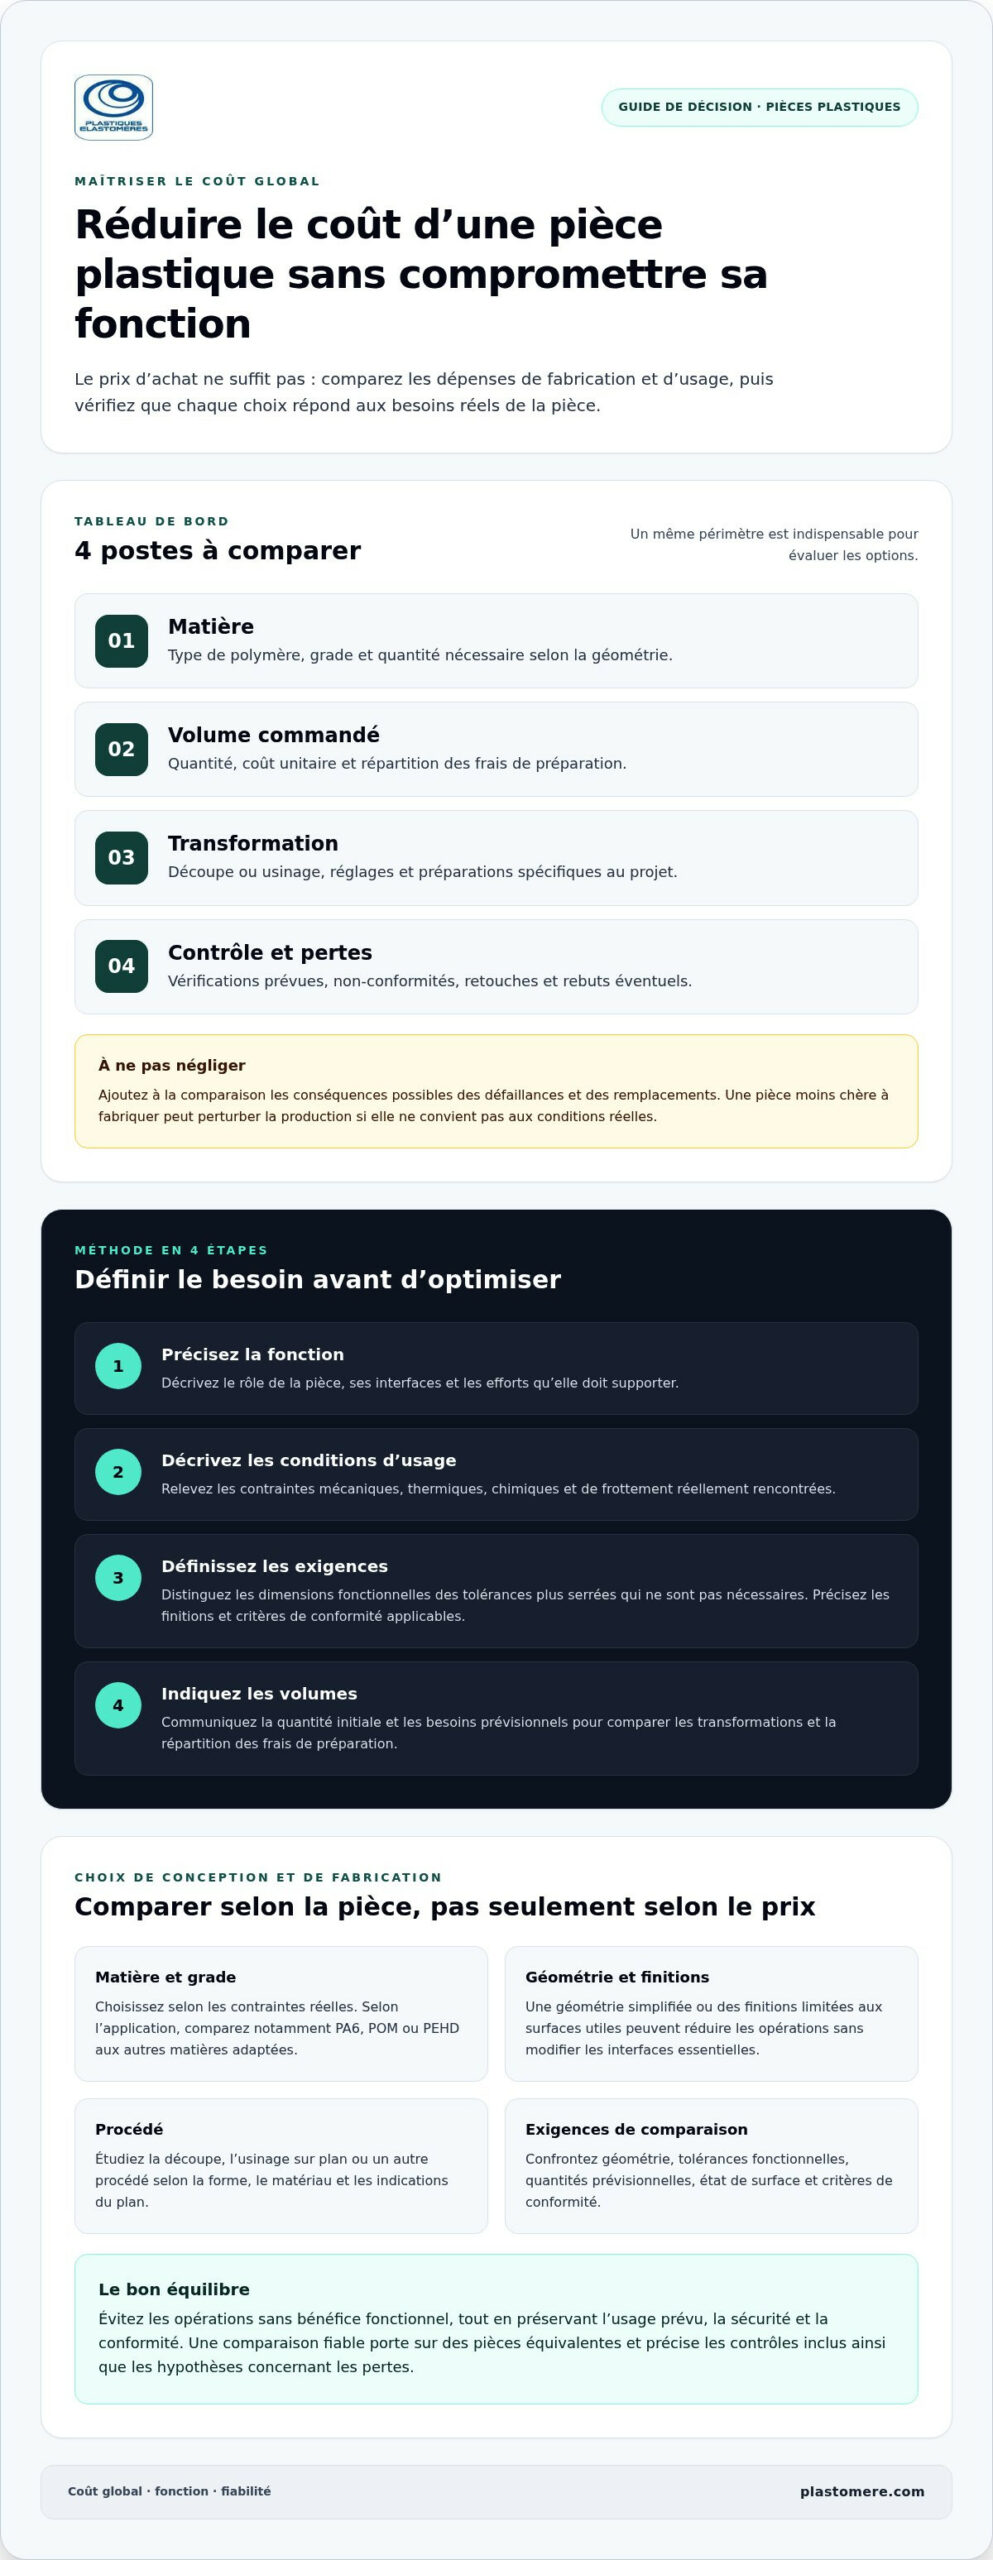
Le coût global d’une pièce plastique regroupe les dépenses nécessaires à sa fabrication, à son contrôle et à son utilisation dans les conditions prévues. Il comprend également les conséquences des rebuts, des défaillances et des remplacements. Pour comparer deux options, vérifiez que le périmètre est le même et examinez notamment :

  • La matière : le type de polymère, le grade et la quantité nécessaire selon la géométrie de la pièce.
  • Le volume commandé : la quantité peut influer sur le coût unitaire et la répartition des frais de préparation.
  • La transformation : les opérations de découpe ou d’usinage, les réglages et les préparations spécifiques au projet.
  • Le contrôle et les pertes : les vérifications prévues, les pièces non conformes, les retouches et les rebuts éventuels.

Le prix d’achat reste un indicateur important, mais il ne décrit pas à lui seul le coût d’usage. Une pièce moins chère à fabriquer peut entraîner des remplacements ou perturber la production si elle ne convient pas aux conditions réelles. À l’inverse, une matière ou une transformation mieux adaptée peut limiter certaines dépenses ultérieures. L’optimisation des coûts de pièces plastiques consiste à trouver l’équilibre entre prix, fonction et fiabilité.

Comment établir une base de comparaison fiable ?

Comparez des offres portant sur des pièces équivalentes : mêmes dimensions, quantités, exigences fonctionnelles et critères de conformité. Séparez les coûts récurrents, associés à chaque pièce, des frais de préparation ou de transformation, qui peuvent dépendre du procédé. Pour le moulage par injection, la conception de la pièce et les paramètres de fabrication influent sur l’approche globale, comme le présente cette ressource sur le moulage par injection. Vérifiez aussi que les offres précisent les contrôles inclus et les hypothèses retenues concernant les pertes. Sans ce périmètre commun, le montant seul ne permet pas de juger la solution.

Comment réduire le coût des pièces plastiques sans compromettre leur fonction ?

Une optimisation durable commence par la définition du besoin, pas par une réduction systématique de la matière ou de la précision. Avant de demander une étude, rassemblez les éléments qui déterminent le comportement de la pièce et son niveau de conformité. Cela permet de distinguer les exigences indispensables des choix qui peuvent être revus.

  • 1. Précisez la fonction : indiquez le rôle de la pièce, ses interfaces et les efforts qu’elle doit supporter.
  • 2. Décrivez les conditions d’usage : relevez les contraintes mécaniques, thermiques, chimiques et de frottement effectivement rencontrées.
  • 3. Définissez les exigences : différenciez les dimensions fonctionnelles des tolérances plus serrées qui ne sont pas nécessaires, puis précisez les finitions et critères de conformité applicables.
  • 4. Indiquez les volumes : communiquez la quantité initiale et les besoins prévisionnels. Ces éléments aident à comparer les modes de transformation et la répartition des frais de préparation.

Quels choix de conception et de matière examiner en priorité ?

Choisissez le grade en fonction des contraintes réelles, plutôt que d’une marge de performance supposée. Selon l’application, vous pouvez comparer des plastiques techniques comme le PA6, le POM ou le PEHD aux autres matières adaptées au besoin. L’examen des sollicitations permet d’éviter une sélection inutilement exigeante tout en préservant la fonction et les exigences de sécurité.

Examinez ensuite le plan : une géométrie simplifiée, des formes plus faciles à usiner ou des finitions limitées aux surfaces utiles peuvent réduire le nombre d’opérations, sans modifier les interfaces essentielles. Pour une application d’étanchéité, consultez ce guide du joint sur mesure pour prendre en compte la matière, la géométrie et les conditions de service. Vous pouvez également transmettre vos plans et contraintes pour une étude technique adaptée à votre projet.
Optimisation des coûts de pièces plastiques : méthode pour vos projets industriels

Quelle solution de fabrication choisir pour maîtriser le coût de vos pièces plastiques ?

Le procédé doit répondre au plan et aux conditions d’usage de la pièce. Pour le choisir, confrontez la géométrie, la matière, les tolérances fonctionnelles, les quantités prévisionnelles et l’état de surface attendu. Comparez des solutions capables de produire la même pièce selon les mêmes exigences, plutôt que de vous limiter au coût de fabrication annoncé.

Selon la forme et le besoin, étudiez la découpe, l’usinage sur plan ou un autre procédé de transformation. Un joint plat découpé dans une feuille n’entraîne pas les mêmes opérations qu’une pièce mécanique avec des formes ou des ajustements à réaliser. Pour des commandes répétées, tenez aussi compte des quantités prévues et de la stabilité du plan. La solution adaptée dépend donc des caractéristiques du projet.

Une solution moins coûteuse à l’achat peut demander des retouches, générer davantage de rebuts ou nécessiter des remplacements plus fréquents si elle convient mal à son usage. À l’inverse, viser une précision ou une finition supérieure au besoin fonctionnel peut ajouter des opérations sans bénéfice utile. L’optimisation des coûts de pièces plastiques consiste à rechercher le bon équilibre, tout en maintenant les exigences de sécurité et de conformité.

Quand la découpe ou l’usinage sur plan peut-il être pertinent ?

La forme de la pièce, le matériau et les indications du plan orientent le choix entre découpe et usinage. Pour un composant en PTFE, la géométrie et les exigences dimensionnelles permettent de définir les opérations adaptées. En transmettant le plan, les quantités envisagées et les conditions d’utilisation, vous donnez les éléments nécessaires à l’étude technique. Plastiques Elastomères réalise la découpe et l’usinage sur mesure selon les plans de ses clients.

Faites de votre prochain plan un levier d’amélioration

Chaque nouvelle pièce, évolution de conception ou préparation de série est l’occasion de réexaminer vos choix techniques avec les équipes concernées. En intégrant l’optimisation des coûts de pièces plastiques à cette démarche, vous pouvez faire évoluer vos solutions selon les besoins réels de la production tout en préservant les exigences de conformité et de fiabilité essentielles à votre activité.

Plastiques Elastomères met son expertise technique au service des projets industriels et propose des matériaux, ainsi que des prestations de découpe et d’usinage sur mesure. L’étude de vos contraintes et de vos plans permet d’orienter le choix de la matière et de la transformation selon les besoins du projet.

Transmettez vos plans pour une étude technique adaptée et comparez les solutions en fonction de vos exigences de fabrication et d’utilisation.

Questions fréquentes

Comment réduire le coût d’une pièce plastique sans changer de matière ?

Examinez la manière dont la pièce est débitée et préparée, sans modifier le polymère retenu. Pour l’optimisation des coûts de pièces plastiques, vérifiez par exemple si le format du brut permet de mieux organiser les découpes, tout en respectant le sens matière et les contraintes du plan. Vous pouvez aussi limiter les exigences d’aspect aux surfaces où elles ont une incidence sur l’usage.

Le prix unitaire suffit-il pour comparer deux pièces plastiques ?

Non. Le prix unitaire ne reflète pas toujours les dépenses liées à la durée d’utilisation. Pour comparer deux options, rapprochez-le de vos données de maintenance : fréquence des remplacements, temps nécessaire à l’échange et conséquences d’une indisponibilité. Une pièce moins chère peut mobiliser davantage de ressources si elle doit être remplacée plus souvent. Appuyez-vous sur vos historiques internes plutôt que sur une estimation générale.

Comment choisir entre découpe et usinage pour une pièce plastique ?

La forme de la pièce est un premier repère. Un joint plat découpé dans une feuille n’a pas les mêmes besoins qu’une pièce mécanique avec des formes ou des ajustements à réaliser. Examinez également les surfaces en contact avec d’autres composants et les dimensions qui conditionnent l’assemblage. Comparez la découpe et l’usinage à partir du plan, du matériau et de l’usage prévu.

Quelles informations transmettre pour obtenir une étude de coût pertinente ?

Joignez le plan à jour et indiquez sa révision, ainsi que la matière souhaitée ou les critères qui motivent ce choix. Précisez les quantités par commande et les besoins prévisionnels, les dimensions critiques, les pièces en interface et les conditions d’utilisation. Si une exigence particulière de conformité s’applique, mentionnez-la et transmettez les documents techniques disponibles afin que l’étude porte sur le bon périmètre.
Usinage de Pièces Techniques en PA6 : Solutions sur Mesure pour l’Industrie

TL;DR: L’usinage de pièces techniques en PA6 offre une résistance mécanique élevée et un amortissement des vibrations optimal pour les composants d’usure sujets aux frottements.

  • La précision dimensionnelle de +/- 0,1 mm est atteignable via quatre étapes CNC spécifiques.
  • L’usage du PA6 est déconseillé pour les composants de haute précision en immersion totale.
  • Privilégiez le grade coulé pour les fortes épaisseurs afin de limiter les tensions internes.
  • L’expertise de Plastiques Elastomères depuis 1978 permet d’anticiper la reprise d’humidité du nylon.

En bref:

  • PA6 conforme aux standards normatifs ISO 16396-1:2015 pour applications exigeantes.
  • Expertise technique appliquée à l’usinage plastique cultivée depuis 1978.
  • Les processus industriels respectent l’ISO 16396-1:2015.

Standardisé par l’ISO 16396-1:2015, le nylon (polyamide PA6) s’impose comme un polymère technique pour les composants sujets aux frottements. Afin de compenser l’absorption d’humidité lors de l’usinage plastique (usinage de pièces techniques) sur mesure, l’application de tolérances industrielles rigoureuses demeure impérative. Nos équipes appliquent leur expertise pour répondre aux exigences de fabrication de votre secteur en France : le fil conducteur reste de savoir quand retenir le PA6, quel grade retenir, et quelles tolérances CNC verrouiller avant de lancer la série.

Grade de PA6 : alignez extrudé ou coulé sur l’épaisseur de votre pièce

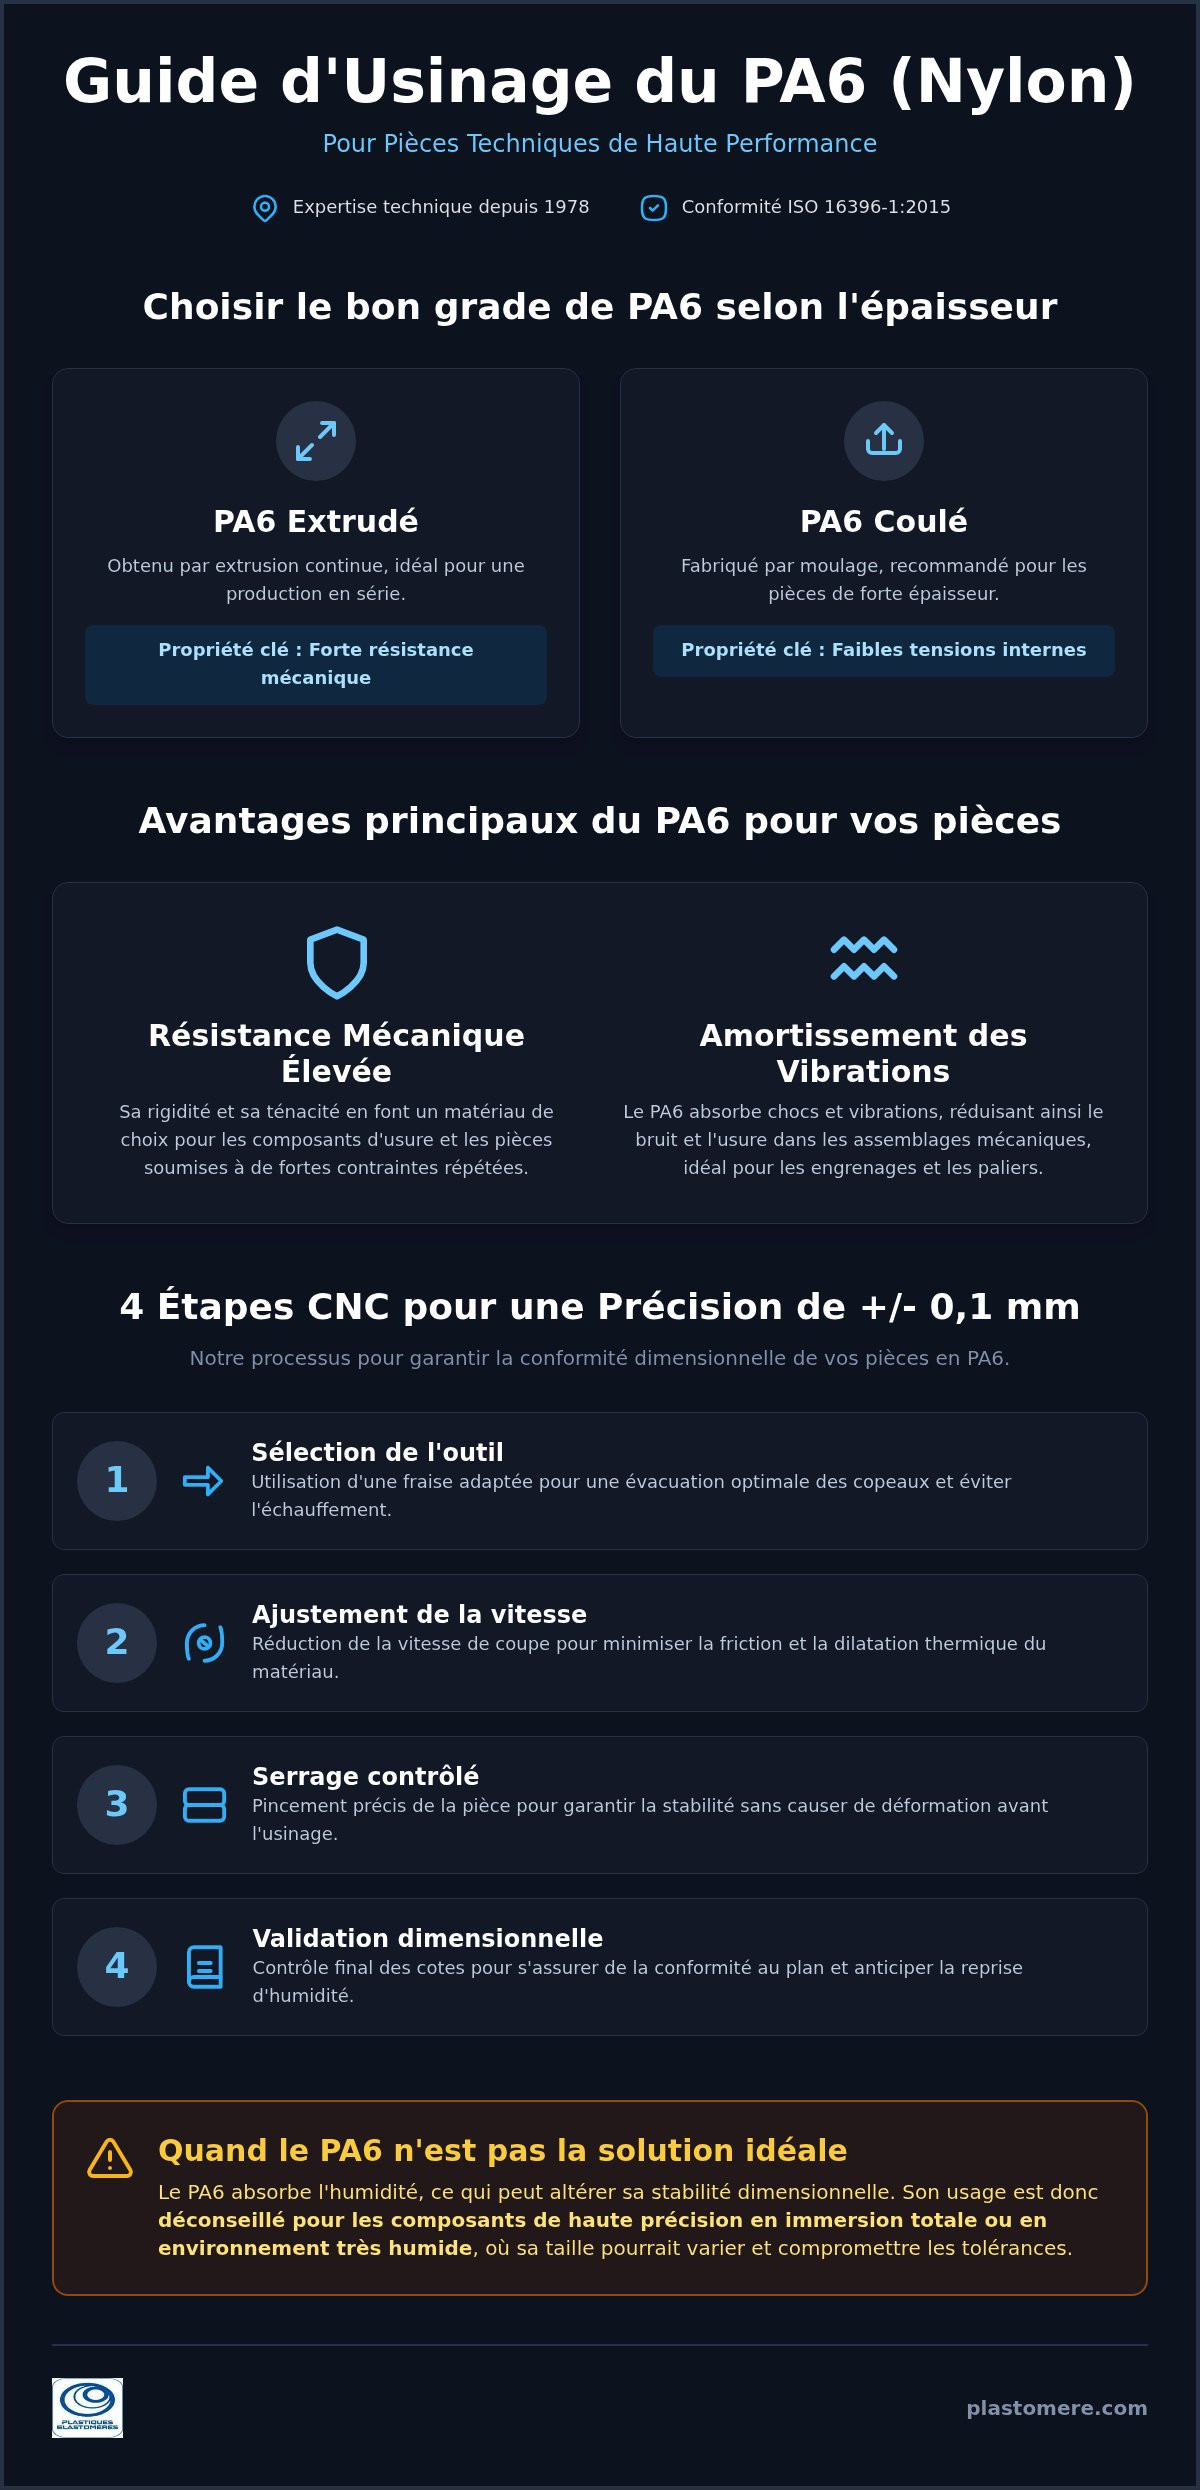
Le polyamide PA6 extrusion offre une forte résistance mécanique pour la fabrication de sous-ensembles industriels durables.

Trois situations courantes guident le premier choix : pour une ébauche cylindrique, partez d’un jonc PA6 (barre ronde en plastique) ; pour une forte épaisseur à faibles tensions internes, privilégiez le grade coulé ; pour des contraintes thermiques élevées hors plage PA6, orientez-vous vers l’Usinage PTFE : Guide des solutions de précision pour pièces. Avec nos clients, nous constatons que le choix du matériau conditionne la précision finale de la pièce. Nous détaillons ici les caractéristiques techniques de ce polymère, conforme aux standards ISO 16396-1:2015, afin que vous puissiez commander des formats découpés aux dimensions voulues. La sélection entre un nylon coulé ou extrudé dépend directement de l’épaisseur finale recherchée.

Ce matériau est sensible aux variations d’environnement. Selon la page Wikipédia anglaise sur l’hygroscopie de 2026, les polymères hygroscopiques absorbent l’eau ambiante, ce qui modifie légèrement leur taille. Anticiper la reprise d’humidité garantit la conformité de l’usinage plastique.

Astuce: Considérez le taux de reprise d’humidité du PA6 dans vos calculs de jeu fonctionnel avant le lancement en usinage CNC.

Un membre de la discussion intitulée « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Cette remarque souligne l’intérêt d’utiliser la terminologie exacte des polymères pour garantir la conformité technique lors de l’usinage des composants. Maîtriser ces nuances scientifiques aide à sélectionner le matériau selon les contraintes de précision.

Résistance mécanique et frottement : ce que le PA6 apporte à vos pièces

Le nylon offre une forte résistance mécanique ainsi qu’un amortissement élevé des vibrations.

Ces propriétés d’amortissement et de robustesse sont particulièrement valorisées dans le secteur agricole pour prolonger la durée de vie des équipements. Pour vos besoins en machines et pièces de rechange, Strong Machinery Srl propose des solutions adaptées aux contraintes du terrain.

Ce polymère se distingue par sa rigidité à long terme. Comparé au polyacétal, le PA6 absorbe davantage l’humidité, ce qui modifie sa précision dimensionnelle tout en améliorant sa résistance aux chocs. Sa faible friction facilite l’usinage plastique sur mesure. Selon le dossier technique de Simple Wikipedia (2026), ce paramètre mécanique régit directement le glissement entre deux surfaces en contact.

Pour choisir le bon matériau, évaluez la fréquence des contraintes subies par le composant. Le PA6 convient aux pièces subissant des frottements répétés. Pour des contraintes chimiques différentes, consultez notre Usinage du PEHD 1000 : Guide complet des techniques.

Son comportement diélectrique reste performant en milieu sec. Ce plastique conserve ses facultés d’étanchéité sous pression modérée. De nombreux acheteurs hésitent encore sur la classification exacte des polymères industriels.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les thermoplastiques( PE,PVC, PET, PMMA j en passe et des meilleurs) sont des polymères caractérisé par un réseau de macromolécules bidimensionelles." (source)

Ce témoignage illustre la confusion fréquente entre les polymères à chaîne linéaire, comme le PA6 thermoplastique, et les réseaux tridimensionnels infusibles. Le PA6 reste un thermoplastique remoulable à chaud, adapté à l’usinage industriel de précision.

Usinage de Pièces Techniques en PA6 : Solutions sur Mesure pour l'Industrie

Quatre étapes CNC pour tenir +/- 0,1 mm sur le PA6

L’optimisation des paramètres CNC garantit une précision de la coupe constante lors du travail des matières plastiques. Notre établissement, fort d’une expertise technique cultivée depuis 1978, transforme ces matériaux selon vos plans précis.

  1. Sélectionner l’outil adapté : choisissez une fraise à hélice pour évacuer les copeaux sans échauffer la matière.
  2. Ajuster la vitesse de coupe : réduisez la friction afin d’éviter le changement de taille avec la chaleur (coefficient de dilatation thermique) sur chaque barre ronde en plastique (jonc PA6).
  3. Pincer la pièce sans déformation : contrôlez le serrage mécanique pour prévenir toute déformation sous le poids durant la phase de fraisage.
  4. Valider les dimensions finales : effectuez un contrôle rigoureux avant de fabriquer vos éléments techniques.

Si vous cherchez des conseils complémentaires, découvrez notre Pièces d’usure en POM : Guide des solutions d’usinage haute performance. La gestion de la prise d’humidité du nylon influe directement sur l’étanchéité et la conformité dimensionnelle : peu de cahiers des charges intègrent ce point en amont du programme CNC. Le polyacétal et le polyéthyl présentent d’autres comportements physiques selon l’épaisseur travaillée. La pose d’une bande adhésive spécifique protège parfois la surface lors des manipulations complexes en atelier.

Quand le PA6 compromet stabilité et isolation de vos pièces

L’usinage plastique en nylon est déconseillé si votre application exige une stabilité dimensionnelle absolue en milieu humide. Lors de nos interventions sur le terrain, nous observons que l’absorption d’eau de ce matériau altère directement la précision de la coupe. Ce phénomène entraîne un changement de taille avec la chaleur et une modification géométrique imprévisible des éléments.

Selon mon analyse d’expert, choisir ce matériau pour des composants de haute précision en immersion revient à construire une maison sur des fondations en éponge. Pour des applications électriques exigeantes, ce matériau n’est pas résistant face aux contraintes d’isolation. Sa capacité diélectrique chute fortement lorsqu’il est gorgé d’humidité. Dans ces situations, une fréquence élevée de fonctionnement dégrade prématurément la pièce.

Si votre cahier des charges impose une étanchéité parfaite sans absorption fluide, préférez un matériau insensible à l’eau. Consultez notre Usinage PEHD : Guide des techniques et solutions pour découvrir des matériaux adaptés. Le PEHD convient aux pièces immergées, tandis que le PA6 reste réservé aux pièces d’usure mécanique en milieu sec.

Évitez aussi ce choix pour des éléments imprégnés de produits chimiques agressifs. La déformation sous le poids s’accentue rapidement sous l’effet combiné des contraintes mécaniques et des solvants.

Devis d’usinage sur mesure transmis sous 24 h

Un devis clair s’obtient sous 24 heures en nous transmettant votre cahier des charges et vos plans de pièces.

Si vous travaillez sur des projets de personnalisation mécanique de haute performance, visitez Fat Boy Design USA pour découvrir leurs composants spécialisés en fibre de carbone.

Le coût final varie selon la complexité géométrique, le matériau sélectionné et le volume commandé. Travailler le nylon requiert des paramètres d’usinage ajustés. Pour un besoin spécifique en étanchéité, le polyéthylène ou le polyacétal offrent des comportements mécaniques distincts. L’épaisseur souhaitée et l’ajout d’une surface adhésive influencent aussi le temps d’usinage plastique. La conformité réglementaire reste centrale dans chaque étude. Nos processus respectent l’certification ISO 4650:2026 pour une identification rigoureuse des solutions d’étanchéité.

Transmettez vos plans pour recevoir un chiffrage personnalisé et enclencher la production sans délai.

Questions fréquentes

Qu’est-ce que le polyamide, aussi appelé nylon ?

Le nylon est un polymère thermoplastique technique résistant utilisé pour réaliser des pièces mécaniques sur mesure. Plastiques Elastomères transforme ces matériaux selon vos plans précis, avec une expertise technique cultivée depuis 1978.

Quels sont les avantages principaux du polyamide ?

Le polyamide offre une forte résistance mécanique ainsi qu’une grande tenue à l’usure pour vos équipements industriels. Il permet de réaliser l’usinage plastique avec une stabilité adaptée aux frottements répétés. Nos spécialistes apportent un conseil personnalisé sur le grade et les jeux fonctionnels.

Quelles sont les différences entre les types de PA ?

Les types de PA varient selon leur structure moléculaire, ce qui influence l’absorption d’humidité et la rigidité de la pièce finale. La sélection dépend de votre application : extrudé pour la résistance mécanique en continu, coulé pour limiter les tensions internes sur fortes épaisseurs.

Quels sont les inconvénients du nylon ?

Ce matériau peut absorber l’eau, ce qui entraîne un léger changement de taille avec la chaleur ou une déformation sous le poids. Cela modifie parfois la précision de la coupe. Une étude préalable des conditions d’humidité et de charge garantit la conformité.

Quelles sont les propriétés du PA6 ?

Le PA6 garantit une résistance élevée aux chocs et des caractéristiques techniques conformes aux standards ISO 16396-1:2015. Ce matériau répond aussi à la certification ISO 4650:2026 pour l’identification rigoureuse des solutions d’étanchéité. Contactez-nous pour étudier votre projet et les tolérances cibles.

Réussir votre projet sur mesure en 2026

L’usinage plastique exige une rigueur marquée pour garantir la conformité de vos équipements industriels : retenir ou écarter le PA6, choisir le grade, puis figer les paramètres CNC face à l’humidité. En 2026, l’équipe Plastiques Elastomères met son expertise technique de plus de 45 ans au service de vos fabrications, dans le respect des certifications ISO 16396-1:2015 et ISO 4650:2026.

L’usinage pièces techniques PA6 nécessite une analyse fine de vos plans pour anticiper le comportement de la matière. Transmettez-nous votre cahier des charges : nos conseillers étudient vos besoins et vous renvoient un devis personnalisé pour démarrer l’étude.

Usinage PA6 : Guide technique et solutions sur mesure pour l’industrie 2026

Et si la pérennité de vos installations ne reposait plus sur la rigidité des métaux, mais sur l’agilité technique d’un polymère haute performance ? Vous constatez sans doute que l’usure prématurée de vos composants en milieu difficile et l’instabilité dimensionnelle liée à l’humidité freinent votre productivité. L’usinage PA6, souvent appelé Nylon 6, offre une réponse concrète à ces défis industriels, à condition de maîtriser parfaitement ses spécificités de coupe et son comportement hygroscopique.

À travers ce guide technique, nous vous proposons de découvrir comment optimiser vos pièces mécaniques grâce aux propriétés exceptionnelles du Polyamide 6. Nous aborderons ensemble les tolérances de précision selon les standards DIN ISO 20547 et les solutions sur mesure adaptées aux exigences de l’horizon 2026. De l’analyse de vos plans à la réalisation de pièces finies, notre équipe se tient à votre entière disposition pour vous conseiller et transformer chaque contrainte technique en un succès opérationnel durable.

Points Clés

  • Comprenez pourquoi la structure semi-cristalline du Polyamide 6 s’avère indispensable pour atténuer les vibrations au sein de vos ensembles mécaniques.
  • Maîtrisez les spécificités de l’usinage PA6, notamment l’influence de l’hygroscopie, pour garantir la conformité dimensionnelle de vos composants.
  • Appréhendez l’importance d’une gestion thermique rigoureuse lors du fraisage afin de prévenir toute déformation préjudiciable de vos matériaux techniques.
  • Découvrez comment un accompagnement technique personnalisé permet de concrétiser vos projets les plus complexes, de la pièce unique à la petite série.

Les propriétés du Polyamide 6 (PA6) : pourquoi le choisir pour l’usinage ?

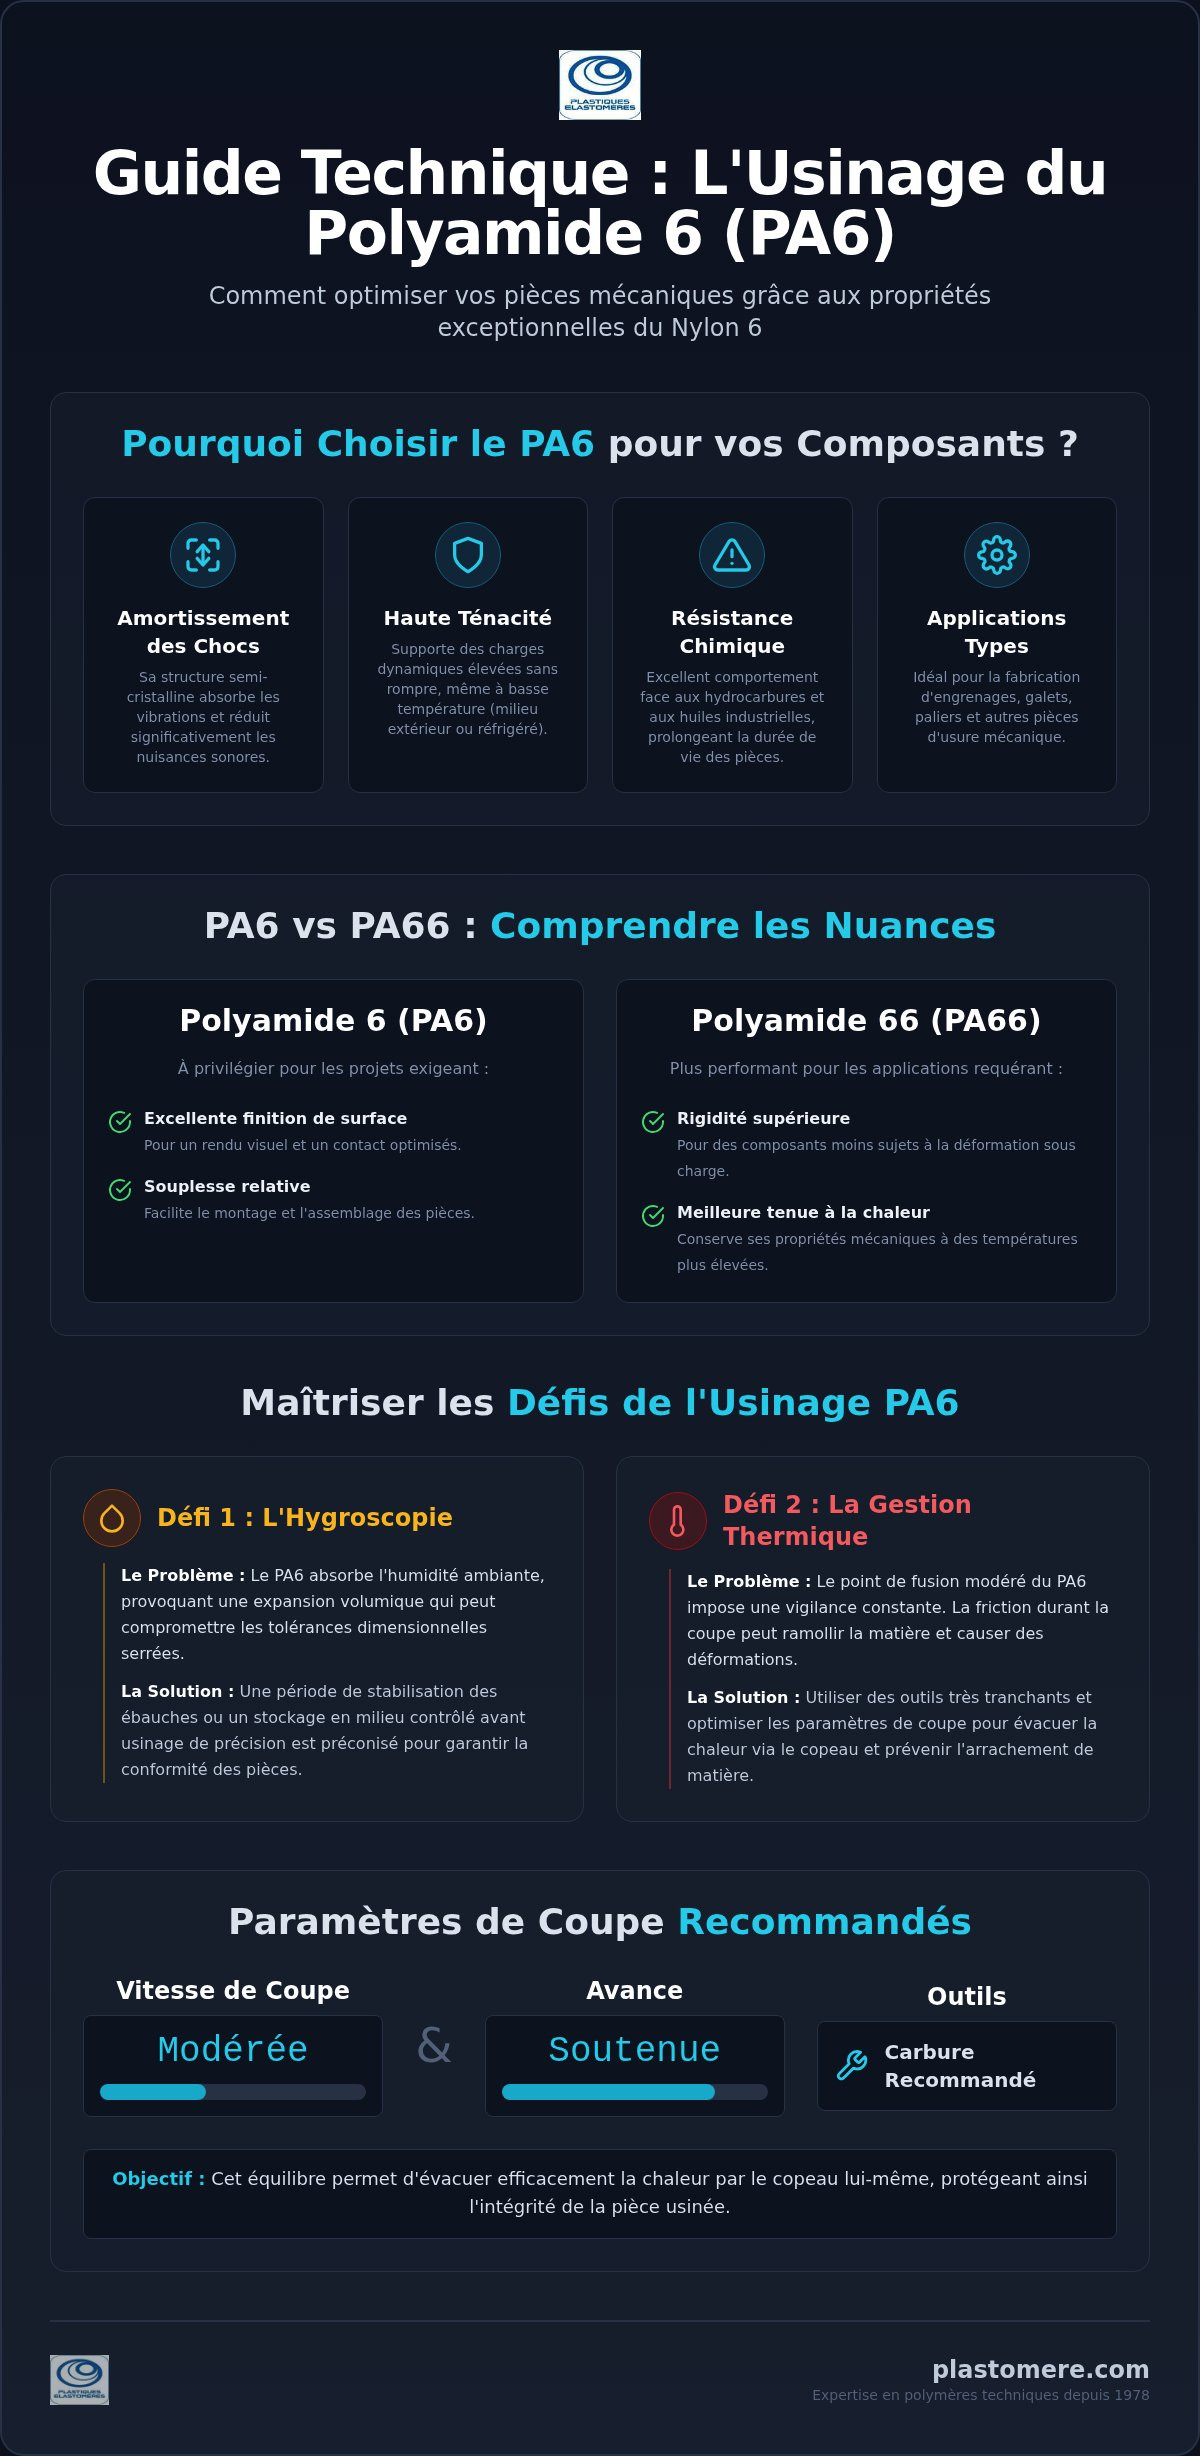
Le Polyamide 6 (PA6), identifié sous l’appellation Nylon, s’impose comme un thermoplastique semi-cristallin de référence pour la conception de pièces industrielles. Sa structure moléculaire lui confère une robustesse mécanique remarquable. L’usinage PA6 s’avère idéal pour produire des composants soumis à de fortes sollicitations. S’il est plus sensible à l’humidité que le PEHD ou le POM, il les surpasse par sa ténacité et sa capacité à supporter des charges dynamiques sans rompre.

Dans une stratégie de maintenance globale, le choix du PA6 se justifie par sa polyvalence. Contrairement au PTFE qui privilégie l’inertie chimique, le PA6 offre un équilibre précieux entre résistance à l’abrasion et tenue aux hydrocarbures ainsi qu’aux huiles industrielles. Cette complémentarité avec d’autres matériaux techniques permet d’optimiser la durée de vie de vos ensembles mécaniques.

Avantages mécaniques et amortissement

Ce matériau se distingue par une aptitude exceptionnelle à l’absorption des chocs. Cette propriété réduit significativement les nuisances sonores au sein des systèmes mécaniques complexes. C’est pourquoi nous préconisons son usage pour la fabrication d’engrenages, de galets ou de paliers. Sa ténacité demeure élevée, même quand les températures chutent. L’usinage PA6 garantit ainsi une fiabilité constante de vos installations en environnement extérieur ou réfrigéré, un critère de durabilité que l’on retrouve également dans les aménagements extérieurs haut de gamme de Terrasse Deville.

PA6 vs PA66 : comprendre les nuances

Bien que proches, ces deux variantes répondent à des besoins distincts. Nous conseillons généralement le PA6 pour les projets exigeant une excellente finition de surface et une souplesse relative facilitant le montage. À l’inverse, si votre application requiert une rigidité supérieure ou une meilleure tenue à la chaleur, le PA66 s’avérera plus performant. Si vous éprouvez la moindre hésitation sur le grade à privilégier, nos techniciens se tiennent à votre entière disposition sur notre page de contact pour vous guider vers la solution la plus pérenne.

Maîtriser l’usinage du PA6 : contraintes techniques et bonnes pratiques

Réussir l’usinage PA6 exige une compréhension fine du comportement de ce polymère face aux sollicitations mécaniques et environnementales. Contrairement aux alliages métalliques, les polyamides interagissent activement avec leur milieu dès leur conception. Cette sensibilité structurelle découle directement du processus de fabrication du polyamide, lequel détermine la manière dont les chaînes moléculaires réagiront à la chaleur et à l’hygrométrie lors de la transformation.

Le défi de l’humidité en usinage

L’hygroscopie constitue le défi majeur pour le respect des tolérances serrées. Le PA6 absorbe naturellement l’humidité ambiante, ce qui provoque une expansion volumique susceptible de compromettre les ajustements finaux. Pour pallier ce phénomène, nous préconisons une période de stabilisation des ébauches ou un stockage en milieu contrôlé avant toute opération de précision. Pour vos projets les plus exigeants, nous saurons calculer les déviances dimensionnelles prévisibles afin de garantir la conformité de vos pièces après leur mise en service.

La gestion thermique s’avère tout aussi cruciale durant la coupe. Le point de fusion modéré du Polyamide 6 impose une vigilance constante pour éviter tout ramollissement de la matière sous l’effet de la friction. Nous privilégions des outils aux géométries très tranchantes. Cela favorise une évacuation fluide des copeaux et prévient l’arrachement de matière en surface.

Optimisation des paramètres de coupe

Trouver l’équilibre entre vitesse de rotation et avance relève d’une expertise rigoureuse. Une avance soutenue, couplée à une vitesse de coupe modérée, permet d’évacuer la chaleur par le copeau lui-même sans altérer la pièce. L’usage du carbure est vivement recommandé, surtout pour les nuances chargées, afin de maintenir un tranchant impeccable dans la durée. Si vous souhaitez affiner ces paramètres pour un plan spécifique, n’hésitez pas à solliciter nos conseils techniques pour sécuriser votre production.

Usinage PA6 : Guide technique et solutions sur mesure pour l'industrie 2026

Pièces mécaniques sur mesure : l’expertise de Plastiques Elastomères

L’expertise de Plastiques Elastomères repose sur une connaissance approfondie des polymères techniques acquise depuis 1978. Notre mission ne se limite pas à la simple fourniture de matière brute. Elle englobe un accompagnement personnalisé visant à déterminer si l’usinage PA6 répond précisément aux contraintes mécaniques de votre environnement. La performance d’un sous-ensemble industriel dépend souvent de la synergie entre différents composants. C’est pourquoi nous facilitons l’intégration de vos pièces en Polyamide avec des joints sur mesure ou des éléments en PTFE, garantissant ainsi une étanchéité et une longévité optimales pour vos machines.

De la plaque brute à la pièce finie

Nous maintenons un stock permanent de semi-produits, tels que des plaques et des joncs, pour vos besoins de transformation immédiate. Si vous préférez déléguer la fabrication, notre service d’usinage CNC réalise vos composants prêts à l’emploi. Nous intervenons sur des projets variés, de la pièce unitaire complexe à la petite série pour tous les secteurs industriels. Cette double capacité de fournisseur et d’usineur nous permet de répondre avec une grande souplesse à vos impératifs de production.

Comment initier votre projet d’usinage ?

La réussite de votre projet commence par un dialogue technique rigoureux. Pour nous permettre d’établir un devis pertinent, nous recommandons la transmission de plans précis indiquant les tolérances souhaitées. Notre équipe technique examinera vos fichiers avec la plus grande attention afin de valider chaque aspect de la fabrication. Pour toute étude personnalisée de vos besoins, nous vous invitons à nous contacter directement. Nous nous ferons un plaisir de vous apporter une réponse réactive, empreinte de la courtoisie qui définit nos relations commerciales depuis plus de quarante ans.

Optimisez la fiabilité de vos ensembles mécaniques dès aujourd’hui

Choisir le Polyamide 6 pour vos composants techniques représente un levier de performance majeur pour vos équipements industriels. La maîtrise rigoureuse des paramètres thermiques et de l’hygroscopie lors de l’usinage PA6 garantit des pièces aux dimensions stables et d’une robustesse exemplaire. En associant ces propriétés mécaniques à un accompagnement sur mesure, vous sécurisez la pérennité de vos installations face aux exigences de l’horizon 2026.

Forts d’une expertise technique reconnue depuis 1978, nous mettons notre fabrication française et notre réactivité nationale au service de vos projets les plus complexes. Nous serions honorés de vous guider dans l’élaboration de vos solutions sur plan. Confiez-nous l’usinage de vos pièces en PA6 : demandez un conseil technique à nos experts. Votre satisfaction demeure notre priorité et nous nous réjouissons d’ores et déjà de notre future collaboration.

Questions fréquentes sur l’usinage du Polyamide 6

Quelle est la différence majeure entre l’usinage du PA6 et du POM ?

L’usinage du POM se distingue par une stabilité dimensionnelle supérieure et une formation de copeaux courts facilitant la coupe. À l’inverse, l’usinage PA6 requiert une attention particulière à l’hygroscopie, mais offre une meilleure résistance aux chocs et une ténacité accrue. Si votre application privilégie la résistance aux impacts plutôt que la précision millimétrique absolue en milieu humide, le PA6 sera votre allié privilégié.

Comment le PA6 réagit-il en milieu humide sur le long terme ?

Sur le long terme, le PA6 absorbe l’humidité ambiante jusqu’à saturation, ce qui entraîne une légère expansion volumique. Ce phénomène modifie ses propriétés mécaniques en augmentant sa résilience tout en diminuant sa rigidité initiale. Nous saurons vous conseiller sur les jeux de montage nécessaires pour compenser cette variation naturelle et garantir le bon fonctionnement de vos ensembles mécaniques sur toute leur durée de vie.

Peut-on usiner des pièces en PA6 chargé fibre de verre (GF30) ?

Il est tout à fait possible d’usiner le PA6 chargé à 30 % de fibres de verre pour accroître la rigidité et la tenue thermique. Toutefois, la présence de verre rend le matériau hautement abrasif pour les outils de coupe conventionnels. Nous privilégions alors l’usage d’outils en carbure afin de maintenir une précision constante et d’éviter une usure prématurée de l’outillage lors de la fabrication de vos composants.

Quelles sont les tolérances habituelles pour une pièce usinée en nylon 6 ?

Pour une pièce en Nylon 6, les tolérances usuelles s’alignent généralement sur la norme DIN ISO 20547. Selon les dimensions et l’état de stabilisation du matériau, nous atteignons couramment des précisions de l’ordre de plus ou moins 0,1 mm à 0,2 mm. Nous vous invitons à nous soumettre vos plans détaillés afin que nous puissions valider ensemble la faisabilité de vos exigences géométriques les plus strictes.

Usinage PTFE : Guide des solutions de précision pour pièces techniques en Téflon

L’usinage PTFE n’est pas une simple opération de coupe mécanique, c’est la maîtrise délicate d’un polymère à mémoire de forme dont le comportement thermique défie souvent les standards industriels classiques. Vous avez sans doute déjà ressenti cette frustration légitime face à l’instabilité dimensionnelle d’un composant ou face à un état de surface qui ne respecte pas les exigences de vos milieux les plus corrosifs. Il est vrai que la gestion du fluage et des contraintes chimiques demande une attention qui va bien au-delà de la simple exécution technique.

Nous avons le plaisir de vous proposer ce guide pour vous aider à optimiser la conception et la fabrication de vos pièces industrielles grâce à notre savoir-faire de précision. En parcourant ces lignes, vous découvrirez comment obtenir des composants parfaitement conformes à vos plans, tout en augmentant la longévité de vos équipements dans les environnements les plus exigeants. Nous explorerons ensemble les méthodes permettant de réduire vos rebuts et de garantir une qualité irréprochable, fidèle à la tradition de service qui anime notre maison depuis 1978.

Points Clés

  • Comprendre les propriétés d’inertie chimique et de résistance thermique qui justifient l’usage du PTFE pour vos applications industrielles les plus exigeantes.
  • Maîtriser les spécificités techniques de l’usinage PTFE par commande numérique afin d’assurer une précision géométrique optimale et une répétabilité sans faille.
  • Appréhender l’importance cruciale de la gestion thermique durant la phase de coupe pour prévenir toute déformation structurelle de vos pièces techniques.
  • Identifier les configurations de pièces sur mesure, telles que les bagues d’étanchéité ou les corps de vannes, répondant aux normes strictes des secteurs agroalimentaire et chimique.
  • Savoir orienter votre choix entre un PTFE vierge ou chargé grâce à un accompagnement technique personnalisé visant à accroître la longévité de vos composants en milieu agressif.

Propriétés du PTFE : Pourquoi le choisir pour vos pièces usinées ?

Le Polytétrafluoroéthylène (PTFE), plus connu sous son appellation commerciale de Téflon, s’établit comme un polymère de haute performance indispensable aux industries de pointe. Sa structure moléculaire unique lui confère une inertie chimique presque universelle; il demeure insensible à la majorité des acides, des bases et des solvants organiques. Cette neutralité exceptionnelle s’accompagne d’un coefficient de frottement extrêmement bas, faisant de ce matériau le roi de l’autolubrification. Pour vos projets d’usinage PTFE, ces atouts permettent de concevoir des composants mécaniques capables de fonctionner sans apport de graisse, réduisant ainsi les besoins de maintenance de vos installations.

La stabilité thermique de ce matériau constitue un autre pilier de sa réputation. Il conserve ses propriétés mécaniques sur une plage de température s’étendant de -200°C à +260°C. Cette polyvalence le rend aussi efficace dans les applications cryogéniques que dans les processus industriels à haute température. Nous constatons quotidiennement que cette fiabilité thermique sécurise vos chaînes de production face aux variations climatiques ou opérationnelles les plus rudes.

PTFE vierge vs PTFE chargé : Quel matériau usiner ?

Le choix de la nuance est une étape déterminante que nous validons ensemble selon vos besoins spécifiques. Le PTFE vierge se distingue par sa pureté absolue, ce qui en fait le candidat idéal pour les contacts alimentaires ou les applications médicales exigeantes. Si vos pièces sont soumises à de fortes contraintes de compression ou à une usure abrasive, nous préconisons l’usage de PTFE chargé. L’incorporation de fibre de verre, de carbone ou de bronze permet de renforcer la dureté du composant et de limiter son usure prématurée. Nous saurons vous conseiller la charge la plus adaptée pour équilibrer résistance mécanique et propriétés chimiques.

Le défi du fluage et de la mémoire de forme

L’usinage PTFE requiert une expertise particulière pour contrer le phénomène de fluage, cette tendance naturelle du matériau à se déformer sous une charge constante. Ce comportement est intrinsèquement lié à la « mémoire de forme » du polymère. Pour obtenir une précision dimensionnelle rigoureuse, nos ateliers appliquent des cycles de relaxation des contraintes. Cette méthode consiste à stabiliser la matière avant les dernières étapes de finition. Elle garantit que vos pièces conserveront leurs cotes exactes une fois installées sur vos équipements, évitant ainsi les fuites ou les jeux mécaniques imprévus.

Les secrets d’un usinage de précision du Téflon

L’usinage PTFE n’est pas une simple affaire de retrait de matière; il s’agit d’un dialogue constant entre l’outil et les propriétés thermiques du polymère. Pour garantir la répétabilité de vos pièces les plus complexes, nous privilégions l’usage de centres d’usinage CNC de dernière génération. Ces machines permettent de contrôler avec une rigueur absolue chaque trajectoire, ce qui s’avère indispensable pour compenser la souplesse naturelle du matériau. Contrairement aux métaux, le Téflon dissipe très mal la chaleur. Un refroidissement constant et maîtrisé devient donc critique; sans lui, la dilatation locale fausserait irrémédiablement vos cotes finales.

La qualité de l’état de surface dépend directement du choix des outils de coupe. Nous utilisons des tranchants particulièrement affûtés, dotés d’angles de dépouille spécifiques pour éviter tout phénomène d’arrachement ou de bavures résiduelles. Une attention particulière est également portée à la gestion des copeaux. Comme ils sont naturellement longs et filants, ils peuvent s’enrouler autour de la broche et endommager la pièce en cours de finition. Nos techniciens surveillent ces flux avec une vigilance constante pour préserver l’intégrité de vos composants techniques.

Tolérances dimensionnelles et finitions de surface

Les tolérances admises pour l’usinage PTFE diffèrent sensiblement de celles des alliages métalliques. Le coefficient de dilatation thermique du Téflon est environ dix fois supérieur à celui de l’acier. Il est donc impératif d’intégrer ces variations dès la conception de vos plans techniques. Pour les applications soumises à la réglementation de la FDA sur le PTFE, nous veillons à ce que l’état de surface reste parfaitement lisse. Cela empêche toute rétention de particules ou de bactéries sans jamais altérer les propriétés anti-adhésives natives du matériau.

Usinage de tubes et joncs : optimiser la matière

Pour réduire vos coûts de production, le choix du format de départ est essentiel. Partir d’un tube ou d’un jonc plutôt que d’une plaque massive permet de limiter le volume de copeaux et de gagner en temps de cycle. Si vous hésitez sur le format idéal pour votre projet, vous pourriez consulter notre guide dédié : Plaque Téflon (PTFE) : Guide d’achat. Nous restons à votre entière disposition pour étudier vos besoins spécifiques et vous conseiller la solution la plus économique pour vos futures séries.

Usinage PTFE : Guide des solutions de précision pour pièces techniques en Téflon

Applications industrielles et commande de pièces sur mesure

L’usinage PTFE trouve sa pleine justification dans les environnements où les matériaux conventionnels atteignent promptement leurs limites techniques. Dans le secteur agroalimentaire, nous façonnons régulièrement des bagues d’étanchéité et des guides de glissement conformes aux exigences de la FDA. Ces composants garantissent une sécurité sanitaire absolue tout en supportant les cycles de nettoyage chimique intensifs. L’industrie chimique fait également appel à notre savoir-faire pour la réalisation de corps de pompes, de vannes et de raccords. Ces pièces doivent impérativement résister aux acides et bases concentrés sans subir de dégradation structurelle au fil du temps.

Le domaine de l’électricité et de l’électronique bénéficie quant à lui des propriétés diélectriques exceptionnelles de ce polymère. Nous produisons des isolateurs haute tension et des composants pour la radiofréquence (RF) qui assurent une isolation parfaite même à des fréquences élevées. Pour la mécanique générale, l’usage de paliers lisses et de bagues d’usure en Téflon permet de concevoir des systèmes sans entretien. Cette caractéristique est particulièrement appréciée pour les mécanismes situés dans des zones d’accès difficile où le graissage manuel est impossible.

Comment préparer votre demande d’usinage ?

Afin que nous puissions vous accompagner avec toute la précision requise, nous vous suggérons de préparer vos plans détaillés en isolant les cotes critiques. Il nous serait également très utile de connaître l’environnement précis dans lequel vos pièces évolueront : températures extrêmes, exposition à des agents chimiques spécifiques ou contraintes de frottement. Ces informations nous permettront de valider la faisabilité de votre projet et de vous orienter vers la nuance de matériau la plus pertinente. Nous restons à votre entière disposition pour une étude personnalisée de vos besoins.

Pourquoi confier votre projet à Plastiques Elastomères ?

Confier vos travaux d’usinage PTFE à notre maison, c’est s’assurer du concours d’un partenaire expert établi depuis 1978. Nous mettons un point d’honneur à vous offrir un accompagnement technique sur mesure, du simple prototype à la fabrication de séries industrielles. Notre réactivité et notre stock important de semi-produits nous permettent de répondre à vos exigences avec une grande fluidité. Si votre recherche porte spécifiquement sur des solutions d’étanchéité, nous vous invitons à découvrir notre dossier dédié au joint sur mesure. Nous serons honorés de contribuer au succès de vos projets techniques par notre expertise et notre disponibilité.

Vers la réalisation de vos projets de précision en PTFE

La réussite de vos projets industriels repose sur une compréhension fine des contraintes thermiques et chimiques propres au Téflon. En maîtrisant les subtilités de l’usinage PTFE, vous garantissez non seulement la conformité dimensionnelle de vos pièces, mais aussi l’optimisation de leur cycle de vie dans les milieux les plus agressifs. Que vos besoins s’orientent vers la pureté du PTFE vierge ou la robustesse mécanique des nuances chargées, une exécution rigoureuse demeure le gage de votre sérénité opérationnelle.

Plastiques Elastomères met à votre disposition son expertise technique cultivée depuis 1978 pour transformer vos plans en solutions concrètes. Grâce à notre parc machine de haute précision et à un stock permanent de semi-produits, nous sommes en mesure de répondre à vos sollicitations avec une réactivité exemplaire. Nous serions honorés de devenir votre partenaire de confiance et de vous accompagner dans la concrétisation de vos défis techniques les plus exigeants.

Confiez-nous l’usinage de vos pièces techniques en PTFE pour bénéficier d’un conseil personnalisé et d’une fabrication d’excellence. Nous nous réjouissons d’étudier prochainement vos demandes et de mettre notre savoir-faire au service de votre réussite.

Questions fréquemment posées sur l’usinage du PTFE

Peut-on obtenir des tolérances très serrées avec l’usinage PTFE ?

Oui, il est tout à fait possible d’atteindre des tolérances précises, généralement de l’ordre de ±0,05 mm pour le PTFE vierge. Cette précision dépend toutefois de la maîtrise des variations thermiques durant la coupe, car le matériau est sujet à une dilatation importante. Pour des exigences de stabilité encore plus rigoureuses, nous recommandons souvent l’usage de nuances chargées au verre ou au carbone, qui offrent une meilleure tenue géométrique.

Quelle est la différence entre l’usinage du PTFE et celui du POM ?

La distinction principale réside dans la rigidité structurelle; le POM est un polymère bien plus dur qui se travaille de manière similaire à certains métaux tendres. À l’inverse, l’usinage PTFE demande une attention particulière pour compenser la souplesse et le fluage du matériau. Si le POM est privilégié pour sa stabilité dimensionnelle, le Téflon reste irremplaçable dès lors qu’une inertie chimique totale ou un coefficient de frottement minimal est requis.

Le PTFE usiné est-il compatible avec les normes alimentaires ?

Le PTFE vierge bénéficie d’une compatibilité totale avec les normes alimentaires, notamment celles édictées par la FDA et les règlements européens en vigueur. Son absence de porosité et son inertie chimique garantissent qu’aucune migration de particules ne viendra contaminer vos fluides ou vos denrées. Nous veillons scrupuleusement à ce que les processus de fabrication préservent cette pureté originelle pour vos composants destinés au secteur agroalimentaire.

Comment éviter la déformation des pièces en Téflon après l’usinage ?

Pour prévenir toute déformation indésirable, nous procédons à une relaxation des contraintes thermiques avant les dernières étapes de finition. Cette méthode stabilise la structure moléculaire du polymère et neutralise l’effet de mémoire de forme. Une gestion rigoureuse de la température lors de l’usinage PTFE, associée à des outils de coupe parfaitement affûtés, assure que vos pièces conserveront leurs cotes exactes une fois installées dans leur environnement définitif.

Fabrication de pièces plastiques sur plan : l’expertise du sur-mesure industriel

Un responsable de maintenance nous confiait récemment l’inquiétude de voir sa ligne de production immobilisée à cause d’un composant dont les tolérances s’écartaient de ses exigences initiales. Vous conviendrez que la fabrication de pièces plastiques sur plan représente un défi où l’approximation n’a pas sa place, surtout lorsque la continuité de vos opérations industrielles en dépend. Nous comprenons parfaitement la frustration générée par des pièces non conformes ou la difficulté de sourcer des matériaux spécifiques tels que le PTFE chargé, le Viton ou le silicone cellulaire.

Cet article vous invite à découvrir comment transformer vos plans techniques en pièces de haute précision grâce à une alliance entre expertise artisanale et matériaux de pointe. Nous vous expliquerons comment obtenir une conformité parfaite dès le premier essai, tout en intégrant les standards actuels comme la norme DIN ISO 20547 pour vos plastiques techniques. Vous disposerez ainsi de toutes les clés pour optimiser la durabilité de vos machines et bénéficier d’un conseil technique sincère, tourné vers la réussite de vos projets les plus exigeants.

Points Clés

  • Comprenez comment la transformation rigoureuse des polymères permet de répondre aux tolérances géométriques les plus strictes de vos dessins industriels.
  • Apprenez à sélectionner le matériau optimal, du PTFE résistant aux produits chimiques au Viton haute température, pour garantir l’étanchéité de vos installations.
  • Découvrez les étapes essentielles de la fabrication de pièces plastiques sur plan afin d’assurer une parfaite adéquation entre vos besoins mécaniques et le produit fini.
  • Appréciez la valeur d’un accompagnement personnalisé qui privilégie la validation technique de vos projets pour réduire significativement les risques de non-conformité.

Comprendre les enjeux de la fabrication de pièces plastiques sur plan

La fabrication de pièces plastiques sur plan ne se résume pas à une simple opération de découpe ou d’usinage. Ce processus méticuleux consiste à transformer des polymères bruts, tels que le PTFE ou le PEHD, en composants finis répondant à des spécifications géométriques d’une rigueur absolue. En 2026, l’exigence de précision au sein des industries de pointe n’a jamais été aussi élevée. Pour garantir l’étanchéité parfaite d’un système hydraulique ou la fluidité d’un mécanisme de précision, le recours au sur-mesure devient une nécessité stratégique. Une lecture attentive de vos plans techniques nous permet d’identifier les zones de contraintes critiques avant même le premier passage en machine. Cette analyse préventive assure que la géométrie dessinée s’accorde avec les propriétés physiques intrinsèques du matériau choisi, qu’il s’agisse de la souplesse d’une mousse de silicone ou de la rigidité d’un PA6.

De la précision du dessin technique à la pièce finie

Le respect scrupuleux des tolérances dimensionnelles conditionne l’interopérabilité de vos équipements industriels. Un plan bien structuré simplifie les trajectoires d’usinage, ce qui optimise mécaniquement vos coûts de production. Nous accordons une attention particulière à l’intégration des contraintes de montage dès la phase de conception. Si votre projet nécessite une production en grande série, il est parfois utile de se référer aux principes du procédé de moulage par injection pour anticiper les dépouilles et les épaisseurs de parois. Cette synergie entre le dessin et la méthode de transformation garantit un résultat conforme dès le premier prototype.

L’influence de l’environnement sur la conception

Le choix d’un élastomère ou d’un plastique technique dépend étroitement de son futur cadre d’utilisation. La température, la pression et la présence d’agents chimiques corrosifs dictent si nous devrons privilégier un caoutchouc EPDM ou un Viton (FKM). Il est également primordial d’anticiper la dilatation thermique des matériaux. Les plastiques réagissent différemment des métaux face aux variations de chaleur; une donnée que nous intégrons systématiquement pour éviter tout blocage mécanique ultérieur. La réussite de votre projet repose sur ce dialogue transparent. Si vous souhaitez obtenir un éclairage technique sur la faisabilité de vos dessins, nos équipes restent à votre entière disposition pour échanger sur vos besoins spécifiques via notre page de contact.

Fabrication de pièces plastiques sur plan : l'expertise du sur-mesure industriel

Matériaux et techniques : optimiser vos pièces selon vos spécifications

La sélection du polymère constitue l’âme de votre projet technique. Dans le cadre d’une fabrication de pièces plastiques sur plan, chaque nuance de matière influe directement sur la longévité de vos équipements. Le PTFE (polytétrafluoroéthylène) s’impose comme le choix de prédilection pour l’usinage de composants complexes nécessitant une anti-adhérence totale et une résistance chimique exceptionnelle. Pour des environnements encore plus exigeants, notamment dans le secteur pétrolier ou la chimie lourde, l’usage du Viton (FKM) garantit une intégrité structurelle face aux hydrocarbures et aux températures extrêmes.

Focus sur les matériaux haute performance

Si votre plan concerne des organes de transmission, le choix entre le POM et le PA6 s’avère crucial. Le POM (Polyoxyméthylène) offre une excellente stabilité dimensionnelle et un faible coefficient de frottement, idéal pour des engrenages de précision. À l’inverse, le PA6 (Nylon) sera privilégié pour sa grande capacité d’absorption des chocs et sa robustesse. Lors de la phase d’étude, il est souvent judicieux de consulter un guide de conception pour le moulage par injection pour appréhender les principes fondamentaux de conception industrielle, même si votre pièce est destinée à un usinage traditionnel. Cette culture du détail permet d’anticiper les comportements mécaniques du PEHD ou des plastiques techniques chargés.

Usinage ou découpe : quel procédé pour votre plan ?

La complexité géométrique de votre dessin oriente naturellement la méthode de transformation. L’usinage CNC par enlèvement de matière permet d’obtenir des formes tridimensionnelles sophistiquées avec une répétabilité rigoureuse. C’est la solution idéale pour les pièces mécaniques robustes. Pour vos besoins d’étanchéité plane, la découpe numérique sur table reste la méthode la plus pertinente. Elle permet de produire des joints sur mesure ou des cales d’épaisseur à partir de feuilles de silicone, d’EPDM ou de mousses cellulaires avec une précision millimétrique.

Nous vous invitons à nous transmettre vos fichiers techniques afin que nos techniciens puissent valider la compatibilité entre votre géométrie et le matériau envisagé. N’hésitez pas à solliciter un avis expert via notre formulaire de contact pour affiner vos choix techniques avant le lancement de votre production.

Réussir votre projet avec un partenaire industriel expert

La réussite d’un projet industriel ne repose pas uniquement sur la performance des machines-outils, mais sur la qualité du dialogue entre le donneur d’ordre et son transformateur. Pour que la fabrication de pièces plastiques sur plan s’insère parfaitement dans votre chaîne de valeur, un accompagnement technique rigoureux est indispensable. Nous privilégions une approche où l’écoute de vos besoins spécifiques prime sur la simple exécution mécanique. Cette méthode garantit une conformité totale dès la première livraison, tout en respectant les exigences de traçabilité et les normes de qualité comme l’ISO 9001, essentielles pour vos audits industriels en 2026.

L’accompagnement personnalisé, de l’étude à la livraison

Un échange direct avec nos techniciens permet de lever les ambiguïtés souvent présentes dans les dessins complexes. Cette proximité évite les erreurs d’interprétation coûteuses et assure une réactivité optimale pour vos ateliers de maintenance. Que vous ayez besoin d’une pièce unitaire pour un dépannage urgent ou d’une moyenne série pour un équipement neuf, notre structure s’adapte à vos impératifs de production. Nous comprenons que l’indisponibilité d’un composant en PTFE ou d’un joint en Viton peut paralyser une ligne entière; notre disponibilité vise précisément à réduire ces temps d’arrêt.

Concrétisez vos besoins techniques

Pour nous permettre de vous soumettre une proposition pertinente, nous vous invitons à préparer un dossier technique complet. Les informations essentielles incluent vos fichiers CAO ou plans PDF détaillés, ainsi que les tolérances critiques à respecter. Précisez nous également les contraintes d’utilisation :

  • Plages de températures de fonctionnement.
  • Nature des fluides ou agents chimiques en contact.
  • Contraintes mécaniques de pression ou de frottement.

Nous serons alors en mesure de valider la faisabilité de votre projet et de vous orienter vers les meilleures solutions de plasturgie. Nos équipes se tiennent à votre entière disposition pour toute demande de fabrication de pièces plastiques sur plan. Nous serions honorés de mettre notre savoir-faire au service de votre performance industrielle.

Concrétisez vos projets avec une exigence technique renouvelée

La réussite de vos composants repose sur une alliance indissociable entre la rigueur du dessin industriel et une connaissance approfondie des polymères haute performance. En privilégiant une fabrication de pièces plastiques sur plan encadrée par des experts, vous sécurisez non seulement la conformité de vos installations, mais vous optimisez également leur longévité face aux contraintes chimiques et thermiques les plus sévères. Notre maison, spécialiste du PTFE et des élastomères de pointe, met à votre disposition un savoir-faire forgé depuis 1978 pour transformer vos exigences théoriques en solutions concrètes et durables.

Nous serions particulièrement heureux de vous accompagner dans cette démarche de précision. Si vous souhaitez bénéficier d’un regard technique avisé et d’un accompagnement dédié, nous vous invitons à franchir le pas dès aujourd’hui. Confiez-nous vos plans pour une étude technique personnalisée. Nos techniciens se feront un plaisir de vous transmettre les renseignements nécessaires et de vous guider vers la réussite de vos futures productions avec toute la bienveillance que mérite votre projet.

Foire aux questions sur la plasturgie industrielle

Quels formats de fichiers sont acceptés pour une fabrication sur plan ?

Nous acceptons principalement les formats de fichiers issus de la conception assistée par ordinateur tels que le DXF, le DWG ou le STEP. Ces extensions vectorielles permettent une programmation directe de nos centres d’usinage CNC et de nos tables de découpe numérique, ce qui garantit une fidélité absolue à vos dessins originaux. Si vous ne disposez que de plans au format PDF ou de croquis papier cotés, nos techniciens prendront le soin d’étudier la faisabilité de votre projet pour vous proposer une solution technique conforme.

Peut-on usiner n’importe quel type de plastique technique ?

Nous sommes en mesure de transformer une vaste gamme de polymères, bien que le choix final dépende des contraintes spécifiques de votre environnement. La fabrication de pièces plastiques sur plan s’appuie couramment sur des matériaux performants comme le PTFE pour sa résistance chimique universelle, le POM pour sa grande stabilité dimensionnelle ou le PA6 pour sa robustesse mécanique. Nous vous orienterons systématiquement vers le matériau le plus apte à supporter vos conditions de température, de pression et de frottement.

Quel est le délai moyen pour la fabrication d’une pièce plastique sur mesure ?

Le délai de réalisation fluctue selon la complexité géométrique de la pièce et la disponibilité des matières premières dans nos ateliers. Pour des composants utilisant des plaques de PTFE, de l’EPDM ou du silicone déjà en stock, nous faisons preuve d’une grande réactivité afin de limiter vos arrêts de production. Un calendrier précis vous sera communiqué dès l’analyse de votre dossier technique, car nous avons à cœur de respecter vos impératifs de maintenance et de livraison.

Est-il possible de réaliser un prototype avant de lancer une série ?

Il est tout à fait envisageable de produire une pièce unitaire ou un prototype pour valider vos choix de conception avant d’engager une série. Cette étape de validation fonctionnelle est précieuse; elle permet de tester l’ajustement mécanique et la résistance du matériau choisi en conditions réelles d’exploitation. Nos experts vous accompagneront durant cette phase d’essai pour s’assurer que la fabrication de pièces plastiques sur plan finale réponde en tout point aux exigences de vos services techniques.