Usinage de pièces complexes en PEEK : comment cadrer votre projet en 2026

Une géométrie complexe ne suffit pas à définir une pièce réussie : sa fonction, le grade retenu et les critères de contrôle doivent être cohérents dès le départ. L’usinage de pièces complexes en PEEK demande de traduire précisément les contraintes d’utilisation en spécifications, tout en tenant compte des risques de déformation et d’écart dimensionnel.

Pour cadrer votre projet en 2026, précisez ce que la pièce devra supporter, les dimensions réellement fonctionnelles et les justificatifs de conformité attendus. Ce guide vous aide à transformer ces besoins en cahier des charges exploitable, à examiner les compromis entre matière, géométrie et précision, puis à préparer les éléments utiles à l’étude de vos plans. Plastiques Elastomères réalise des pièces mécaniques usinées selon plan et accompagne les projets industriels avec un conseil technique adapté aux contraintes exprimées.

Points Clés

  • Pour cadrer l’usinage de pièces complexes en PEEK, reliez la fonction de la pièce, sa géométrie et ses conditions d’utilisation.
  • Comparez les grades à partir des sollicitations mécaniques, thermiques et chimiques documentées pour votre application.
  • Distinguez sur le plan les tolérances fonctionnelles des dimensions secondaires afin de concentrer les exigences de précision là où elles sont nécessaires.
  • Préparez l’étude en réunissant les plans à jour, les formats de fichiers disponibles, les quantités envisagées et les critères de contrôle.

Usinage de pièces complexes en PEEK : quelles contraintes cadrer dès la conception ?

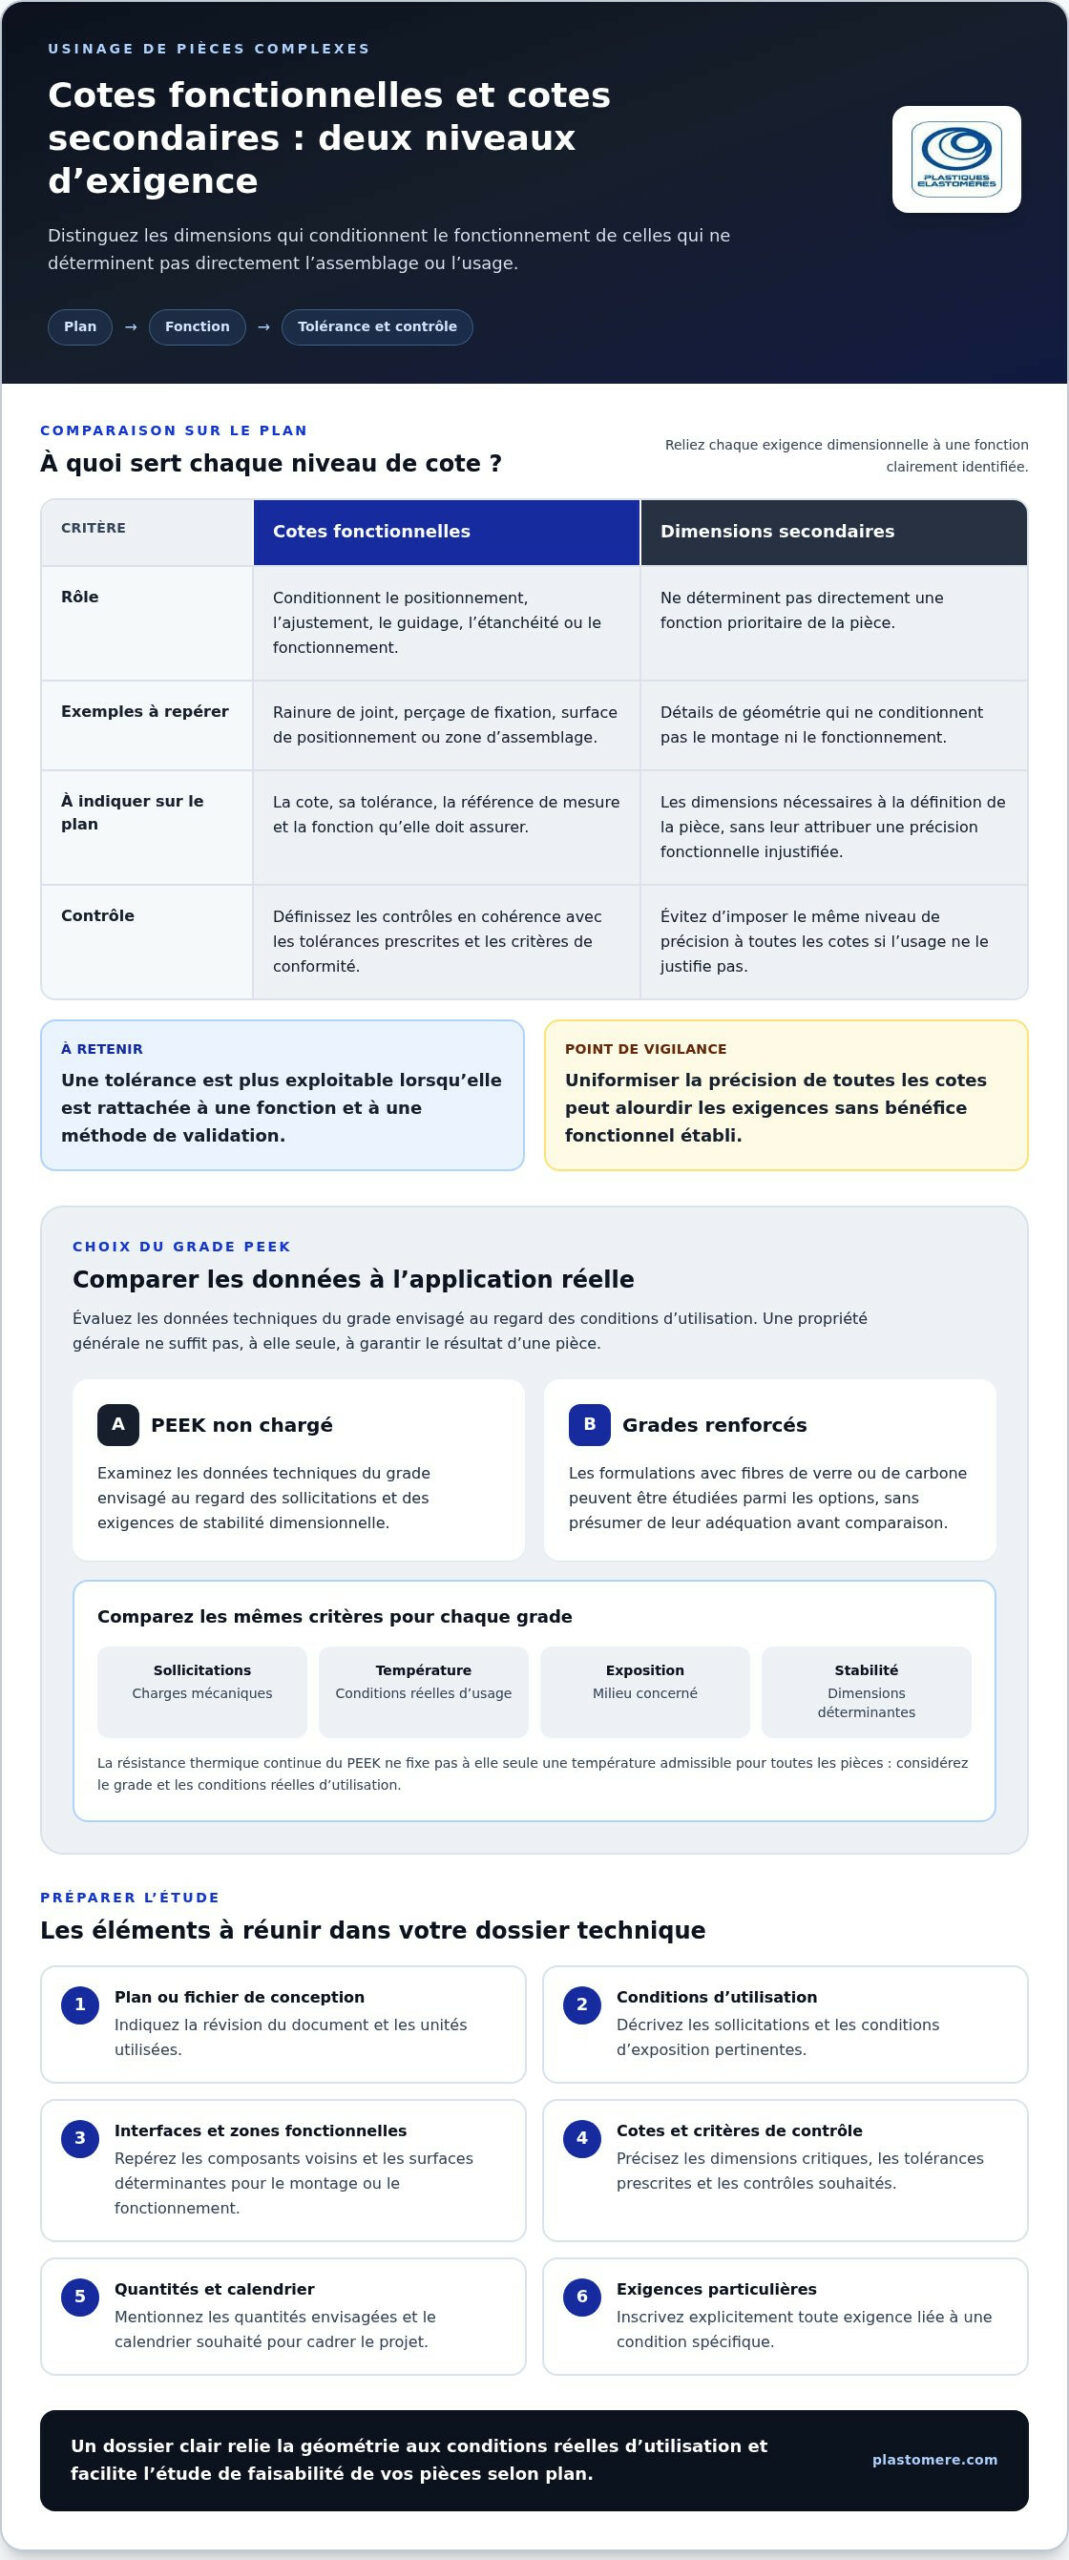
La complexité d’une pièce tient moins à son apparence qu’à la combinaison de ses fonctions, de ses interfaces et de ses conditions d’utilisation. Pour préparer l’usinage de pièces complexes en PEEK, précisez le rôle de la pièce, la façon dont elle s’assemble et les surfaces qui assurent son positionnement ou son étanchéité. Une rainure de joint, un perçage de fixation et une paroi mince ne présentent pas les mêmes enjeux : indiquez leur fonction et leur importance pour l’ensemble.

Définissez la pièce par sa fonction et ses critères de validation. Cette approche permet de séparer les caractéristiques indispensables des détails secondaires, puis de préciser comment la conformité sera évaluée.

Quelles informations de conception influencent la faisabilité d’une pièce en PEEK ?

Sur le plan, repérez les épaisseurs, perçages, rainures, surfaces fonctionnelles et zones d’assemblage. Signalez les éléments qui conditionnent le montage ou le fonctionnement, ainsi que les cotes associées. Décrivez ensuite les sollicitations réelles : charges, températures et milieux d’exposition, en précisant les conditions dans lesquelles elles s’appliquent. Ces informations aident à étudier la géométrie et le grade, sans supposer qu’une propriété générale du matériau garantit à elle seule le résultat.

Le Polyether ether ketone (PEEK) se décline en grades aux propriétés et aux usages variés. Évaluez les données techniques du grade envisagé au regard de votre application. La résistance thermique continue du PEEK ne suffit pas à fixer une température admissible pour toutes les pièces : considérez le grade et les conditions réelles d’utilisation avant de retenir une valeur.

Relier les exigences au plan fournit une base concrète pour l’étude de faisabilité. Plastiques Elastomères réalise des pièces mécaniques usinées selon plan et adapte son conseil technique aux contraintes que vous décrivez dans votre projet.

Comment choisir le grade et les critères d’usinage d’une pièce PEEK ?

Choisissez le grade de PEEK en fonction des contraintes documentées de la pièce. Pour l’usinage de pièces complexes en PEEK, ne partez pas d’une préférence générale pour une matière non chargée ou renforcée. Comparez les fiches techniques aux charges, à la température, au milieu d’exposition et aux exigences de stabilité dimensionnelle de l’application. Les grades renforcés, notamment avec fibres de verre ou de carbone, peuvent être étudiés parmi les options, sans présumer de leur adéquation avant cette comparaison.

Quels critères transmettre pour arbitrer entre PEEK non chargé et grades renforcés ?

Précisez les sollicitations mécaniques attendues et les dimensions dont la stabilité conditionne le fonctionnement ou l’assemblage. Comparez les données techniques pertinentes des grades envisagés en tenant compte de l’ensemble des exigences, plutôt que d’une propriété isolée. Le guide de traitement du PEEK apporte un éclairage complémentaire sur les considérations d’usinage des différentes formulations.

Sur le plan, associez chaque tolérance à une fonction, par exemple le positionnement, l’ajustement, le guidage ou l’étanchéité. Signalez les cotes critiques, les références de mesure et les dimensions secondaires. Imposer le même niveau de précision à toutes les cotes peut alourdir les exigences sans répondre à une fonction précise. Définissez les modalités de contrôle en cohérence avec les tolérances indiquées.

Cette distinction aide à cadrer la fabrication et à éviter des tolérances que l’usage ne justifie pas. Pour l’étude de vos pièces mécaniques, un plan accompagné des contraintes d’application permet d’orienter le conseil technique vers les besoins industriels exprimés.
Usinage de pièces complexes en PEEK : comment cadrer votre projet en 2026

Comment préparer l’étude et la fabrication de vos pièces complexes en PEEK ?

Pour préparer l’étude de l’usinage de pièces complexes en PEEK, rassemblez les documents utiles et décrivez l’usage ainsi que les exigences qui conditionnent le fonctionnement. Un dossier structuré relie le plan aux conditions réelles d’utilisation et permet d’examiner la faisabilité à partir de besoins clairement formulés.

Quel dossier technique transmettre pour faire étudier une pièce PEEK ?

Joignez un plan coté ou un fichier de conception, en indiquant sa révision et les unités utilisées. Précisez les formats de fichiers disponibles pour que les documents soient examinés dans leur contexte. Ajoutez les informations nécessaires à l’interprétation des cotes et des priorités de conception :

  • l’environnement d’utilisation, notamment les sollicitations et les conditions d’exposition pertinentes ;
  • les interfaces avec les composants voisins, les zones fonctionnelles et les surfaces déterminantes pour le montage ou le fonctionnement ;
  • les dimensions critiques, les tolérances prescrites et les contrôles souhaités pour évaluer la conformité ;
  • les quantités envisagées et le calendrier souhaité, à titre de cadrage du projet.

Si une exigence dépend d’une condition particulière, inscrivez-la clairement au dossier plutôt que de la laisser implicite sur le dessin. Cette précision facilite l’échange technique et l’étude de vos pièces mécaniques selon plan.

Donnez à votre projet PEEK un cadre technique solide

La réussite de l’usinage de pièces complexes en PEEK repose sur une définition précise de la fonction, des contraintes d’utilisation et des critères de validation. Le choix du grade doit s’appuyer sur des données adaptées à l’application. Sur le plan, distinguez les tolérances des dimensions fonctionnelles de celles des cotes secondaires.

Un dossier réunissant des plans à jour, les conditions d’usage, les quantités envisagées et les exigences de contrôle facilite l’étude de faisabilité. Plastiques Elastomères réalise des pièces mécaniques usinées selon plan et accompagne les projets industriels avec un conseil technique adapté aux besoins exprimés.

Pour faire avancer votre projet, transmettez vos plans de pièces complexes en PEEK à Plastiques Elastomères pour une étude technique.

Questions fréquentes sur l’usinage du PEEK

Le PEEK convient-il à l’usinage de pièces aux géométries complexes ?

Des pièces en PEEK aux géométries complexes peuvent être étudiées pour une réalisation selon plan. La faisabilité dépend notamment de la géométrie, des épaisseurs, des perçages, des interfaces et des tolérances fonctionnelles. Un plan coté accompagné d’une description de l’usage prévu permet de repérer les points sensibles et de définir les critères de fabrication et de contrôle à examiner.

Comment choisir entre un PEEK non chargé et un PEEK renforcé ?

Comparez les données techniques des grades aux contraintes documentées de votre pièce, sans vous fonder sur une préférence générale. Précisez les charges mécaniques, les conditions thermiques et chimiques ainsi que la stabilité dimensionnelle requise. Pour l’usinage de pièces complexes en PEEK, évaluez le grade envisagé au regard de la géométrie et des critères de validation attendus.

Quelles tolérances peut-on obtenir sur une pièce complexe en PEEK ?

Il n’existe pas de tolérance unique à annoncer pour toutes les pièces complexes en PEEK. Les valeurs inscrites au plan doivent correspondre à la fonction de chaque cote, à la géométrie et au grade retenu. Distinguez les dimensions critiques des dimensions secondaires et indiquez les contrôles souhaités. La faisabilité des tolérances demandées s’évalue lors de l’étude du plan.

Que se passe-t-il si le plan ne précise pas les conditions d’utilisation ?

Sans ces informations, il devient plus difficile de relier le grade et les critères de fabrication à la fonction réelle de la pièce. Complétez le dossier en décrivant les charges, les températures, les milieux d’exposition, les interfaces et les zones critiques. Ces éléments permettent à Plastiques Elastomères d’étudier la faisabilité de vos pièces mécaniques selon plan et d’adapter son accompagnement à votre projet industriel.
Découpe de plastique technique sur plan : guide d’usinage industriel

Un fichier CAO rigoureusement coté ne garantit nullement la conformité finale d’une pièce si le procédé retenu ignore les contraintes thermomécaniques de la matière. Vous constatez d’ailleurs régulièrement combien le coefficient de dilatation thermique et l’hétérogénéité des formats numériques rendent délicate toute opération de découpe plastique technique sur plan.

Nous comprenons parfaitement ces exigences de fiabilité absolue pour vos installations critiques. Ce guide vous accompagne afin de maîtriser les étapes clés pour faire découper vos pièces en plastiques techniques sur plan selon vos tolérances industrielles, jusqu’à +/- 0,1 mm. Vous y découvrirez les technologies d’usinage adaptées à chaque polymère, la préparation méthodique de votre dossier technique ainsi que les critères essentiels pour sélectionner un façonnier industriel de confiance.

Points Clés

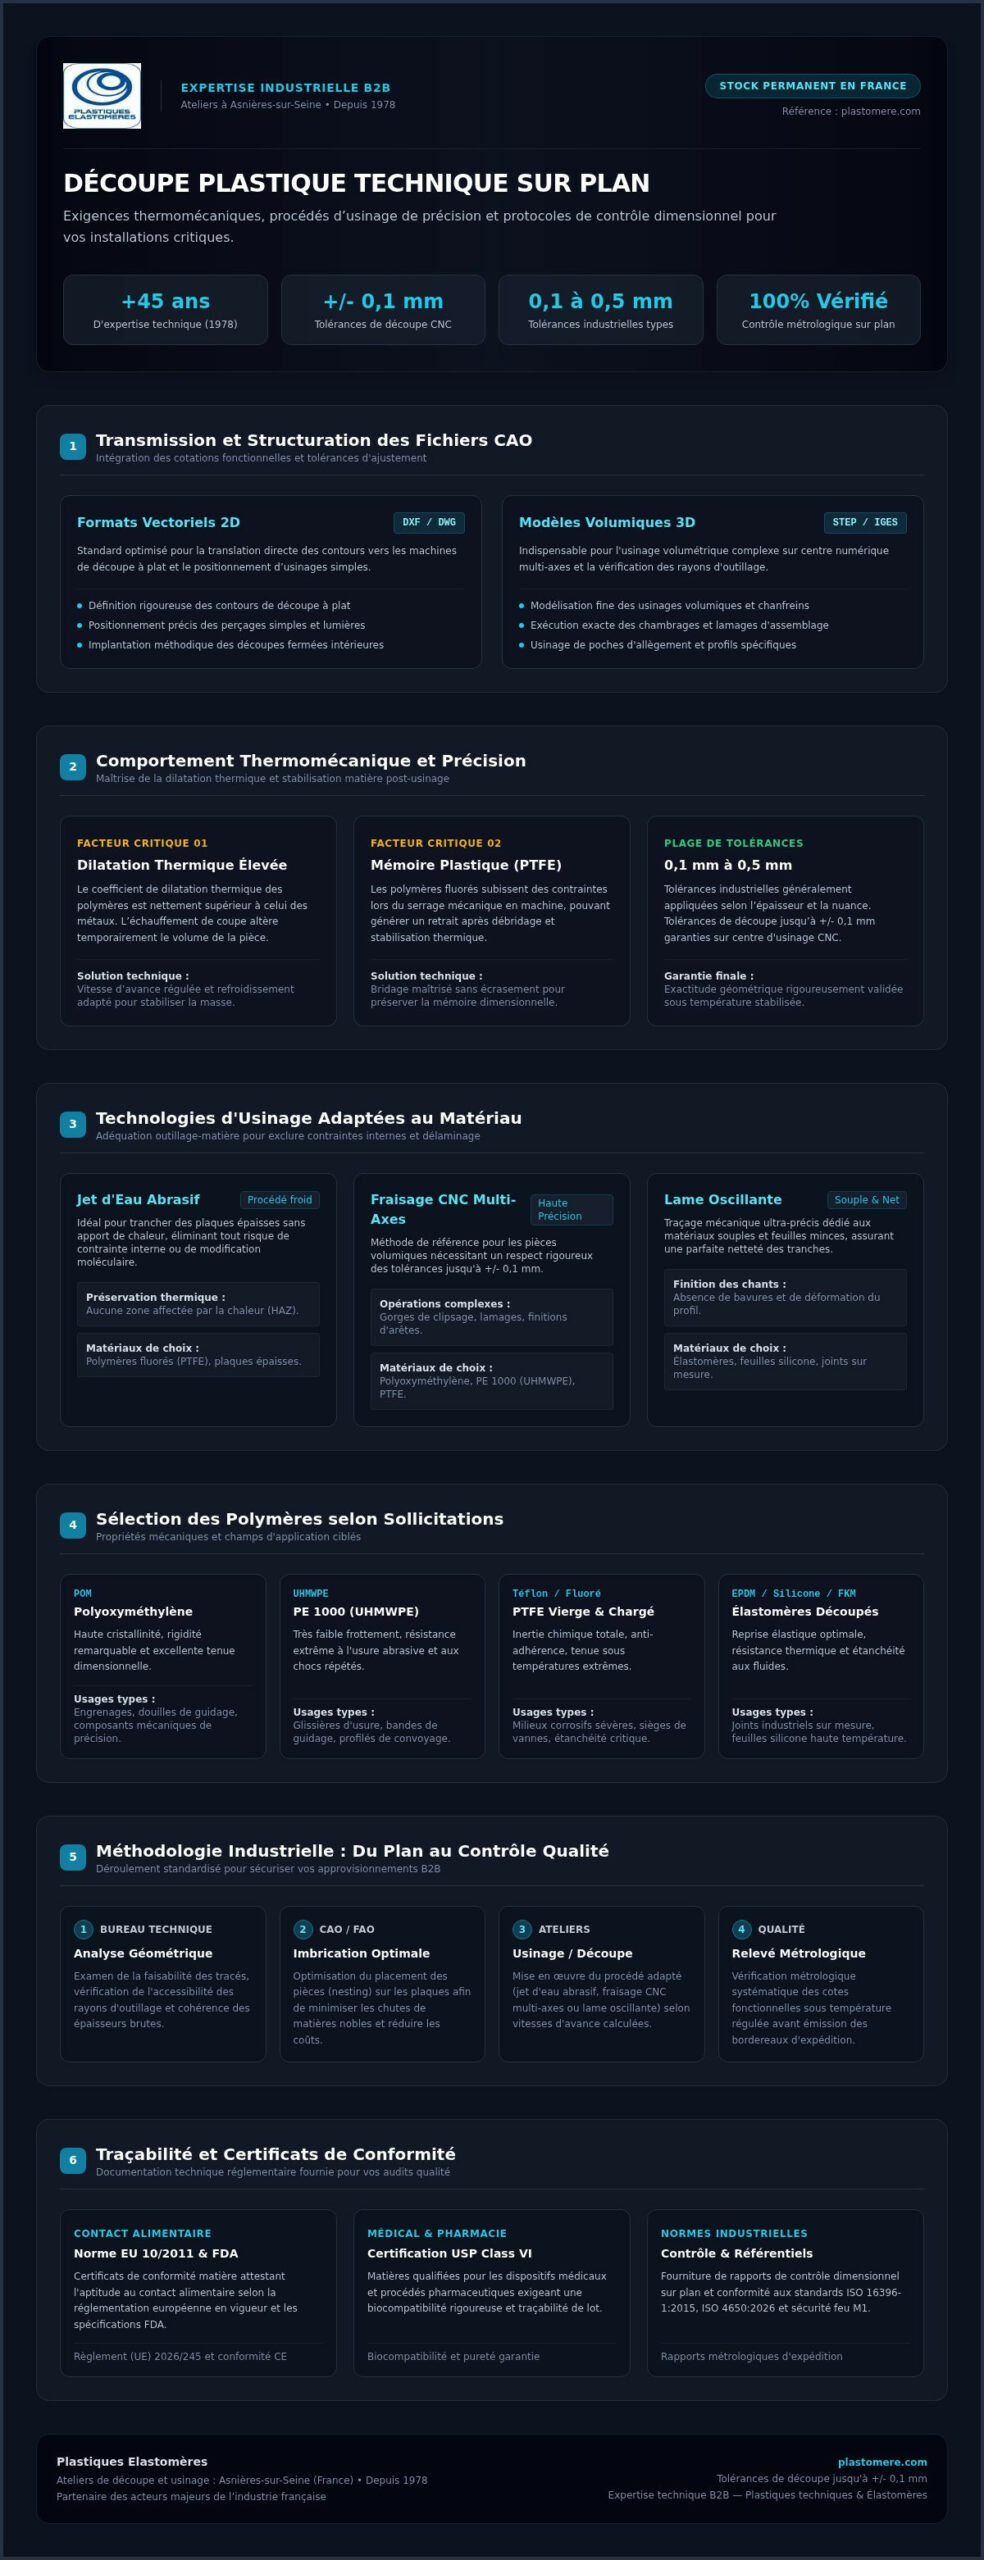
  • Structurez vos fichiers CAO aux formats normalisés DXF, DWG ou STEP en précisant vos cotations fonctionnelles pour fiabiliser la fabrication dès l’amont.
  • Déterminez la méthode optimale de découpe plastique technique sur plan, du jet d’eau préservant la matière au fraisage CNC pour les usinages complexes.
  • Anticipez les variations thermomécaniques de polymères exigeants comme le polyoxyméthylène ou le PTFE afin de garantir des tolérances d’usinage rigoureuses.
  • Sécurisez vos approvisionnements industriels par une analyse métrologique systématique et la fourniture de certificats de conformité matière.

Spécificités et exigences de la découpe plastique technique sur plan

Loin du simple débit rectangulaire d’une plaque brute, une fabrication industrielle sur plan engage l’exactitude de vos assemblages mécaniques. Cette opération implique de traduire rigoureusement l’ensemble de vos cotations géométriques, vos tolérances d’ajustement et les exigences fonctionnelles de chaque pièce. Pour garantir une exécution fidèle selon les principes de l’usinage de précision, la transmission de fichiers vectoriels normalisés s’avère indispensable :

  • Formats 2D (DXF, DWG) : parfaits pour définir les contours de découpe à plat, les perçages simples et l’implantation de découpes fermées.
  • Formats 3D (STEP, IGES) : indispensables pour modéliser les usinages volumiques, les chambrages ou les poches d’allègement.

L’usinage des polymères impose une vigilance particulière face à leur coefficient de dilatation thermique, nettement plus élevé que celui des métaux usuels. L’échauffement provoqué par l’outil de coupe peut modifier temporairement le volume du matériau. Maîtriser cette sensibilité thermique reste la condition sine qua non d’une découpe plastique technique sur plan réussie.

Tolérances dimensionnelles et comportement mécanique des polymères industriels

Selon l’épaisseur travaillée et la nuance retenue, Plastiques Elastomères applique des tolérances de découpe rigoureuses, généralement comprises entre 0,1 mm et 0,5 mm, pouvant atteindre des tolérances de découpe +/- 0,1 mm sur centre d’usinage CNC. L’anticipation du comportement post-usinage prévient tout retrait après stabilisation thermique de vos pièces. Si votre projet intègre également des besoins d’étanchéité souple ou des composants élastomères, nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de votre joint sur mesure.

Technologies de découpe et sélection des matériaux pour pièces techniques

Le choix de l’équipement conditionne la précision finale de votre composant. Contrairement aux approches thermiques inadaptées aux polymères fluorés, la découpe au jet d’eau abrasif s’impose pour trancher des plaques épaisses sans modifier la structure moléculaire ni créer de contraintes internes. Pour les pièces requérant des gorges de clipsage, des lamages ou des finitions d’arêtes parfaites, le fraisage numérique CNC multi-axes demeure la méthode de référence. Enfin, le traçage à la lame oscillante garantit une netteté remarquable sur les élastomères souples et les feuilles minces.

L’adéquation entre le procédé mécanique et le polymère évite tout délaminage ou déformation. Se référer aux bonnes pratiques reliant matériaux et techniques d’usinage permet d’optimiser les vitesses d’avance et la durée de vie des outillages.

Critères de choix de la matière : de l’ébauche au composant usiné

Chaque matériau répond à des sollicitations mécaniques ciblées :

  • Polyoxyméthylène : privilégié pour les engrenages ou douilles de guidage grâce à son excellente tenue dimensionnelle et sa haute rigidité.
  • PE 1000 (UHMWPE) : hautement résistant à l’abrasion, parfait pour les glissières d’usure et bandes de guidage.
  • PTFE : indispensable en milieu corrosif sévère ou sous températures extrêmes.

L’usinage d’une plaque Téflon exige une attention rigoureuse afin de compenser sa mémoire plastique lors du serrage en machine. Par ailleurs, les composants destinés à l’agroalimentaire doivent respecter scrupuleusement la norme EU 10/2011 et ses amendements récents. Pour sécuriser vos séries industrielles, nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance.

Découpe de plastique technique sur plan : guide d’usinage industriel

Conduite de votre projet industriel : de l’analyse du plan au contrôle qualité

Lancer une découpe plastique technique sur plan exige un suivi méthodique, de la réception de vos fichiers jusqu’à l’intégration dans vos machines. Notre bureau technique analyse d’abord la faisabilité géométrique de vos tracés, vérifiant l’accessibilité des rayons d’outils et l’adéquation des épaisseurs brutes. Cette étape prévient les dérives d’usinage tout en optimisant l’imbrication des pièces pour limiter les chutes de matière noble.

Avant chaque expédition, une vérification métrologique minutieuse valide la conformité des cotes fonctionnelles. Pour répondre aux exigences de vos audits qualité, chaque lot s’accompagne des documents réglementaires indispensables :

  • Certificats de conformité matière : attestations d’alimentarité selon la réglementation européenne ou conformité FDA pour vos applications sensibles.
  • Rapports de contrôle dimensionnel : relevés métrologiques garantissant le respect strict de votre cahier des charges.
  • Traçabilité complète : identification précise des coulées et des lots de polymères transformés.

Accompagnement sur mesure et validation technique de vos pièces industrielles

Bénéficier de conseils personnalisés dès la phase de conception fiabilise durablement vos montages. Notre équipe vous oriente sur l’épaisseur marchande la plus pertinente et réalise rapidement des prototypes fonctionnels. Cette présérie permet de valider le comportement mécanique réel du composant en situation de service avant d’engager une production industrielle de plus grande ampleur. Pour concrétiser votre besoin en toute sérénité, n’hésitez pas à faire appel à notre équipe technique pour soumettre vos plans industriels.

Sécurisez la fabrication de vos pièces plastiques complexes dès aujourd’hui

Réussir votre découpe plastique technique sur plan repose sur l’adéquation étroite entre la géométrie de vos fichiers vectoriels, la maîtrise des contraintes thermomécaniques et le procédé d’usinage retenu. Depuis 1978, Plastiques Elastomères met plus de 45 ans de savoir-faire au service des industries de pointe, assurant des tolérances de découpe jusqu’à +/- 0,1 mm pour vos composants les plus critiques.

Que vos réalisations exigent des polymères certifiés conformes aux exigences FDA, USP Classe VI ou à la norme EU 10/2011, nous sécurisons vos approvisionnements grâce à un contrôle métrologique rigoureux et une traçabilité intégrale. Confiez vos plans techniques à nos experts pour une étude de faisabilité personnalisée ; nous serons ravis d’étudier vos dossiers de fabrication et de contribuer à la réussite durable de vos projets.

Foire aux questions sur la découpe de plastiques techniques

Quels formats de fichiers vectoriels devez-vous fournir pour une découpe plastique sur plan ?

Pour réussir une découpe plastique technique sur plan, les formats vectoriels 2D standardisés tels que le DXF et le DWG à l’échelle 1:1 restent privilégiés pour les profils plans. Dès lors que votre pièce requiert des usinages en profondeur, des lamages ou des chanfreins, les fichiers volumiques au format STEP ou IGES s’avèrent requis. Nous vous recommandons d’y joindre systématiquement un plan coté en format PDF pour préciser vos tolérances fonctionnelles.

Quelles tolérances dimensionnelles peut-on garantir lors de la découpe de plastiques techniques ?

Les tolérances appliquées aux polymères se situent usuellement entre 0,1 mm et 0,5 mm selon l’épaisseur et la rigidité de la matière brute. Sur centre de fraisage numérique, nous garantissons des tolérances de découpe +/- 0,1 mm sur des nuances stables comme le polyoxyméthylène. Notre équipe technique prend en compte le comportement mécanique de chaque résine pour neutraliser tout retrait consécutif aux opérations de coupe.

Pourquoi privilégier la découpe au jet d’eau plutôt que le laser pour les plastiques comme le PTFE ?

La découpe au jet d’eau abrasif s’impose face au procédé laser car elle s’effectue totalement à froid, évitant toute altération thermique de la matière. Les polymères fluorés comme le PTFE dégageraient sous l’effet du laser des émanations nocives corrosives, tout en subissant une détérioration de leurs propriétés mécaniques. Le jet d’eau préserve l’intégrité moléculaire du matériau tout en assurant des arêtes parfaitement nettes sans bavures.

Comment s’assurer de la conformité alimentaire des pièces plastiques découpées sur mesure ?

La conformité repose sur la fourniture systématique de certificats d’alimentarité lors de la livraison, attestant de la concordance avec la norme EU 10/2011 et les exigences FDA. Chaque découpe plastique technique sur plan est réalisée à partir de semi-produits rigoureusement tracés dès leur approvisionnement. Nos attestations garantissent l’absence de migration indésirable et confirment que les résines utilisées satisfont aux réglementations sanitaires les plus strictes de l’industrie.

Guide de conception de pièces en plastique usiné : Optimiser performance et usinabilité

Saviez-vous que le coefficient de dilatation thermique d’un thermoplastique technique peut être jusqu’à dix fois supérieur à celui de l’acier ? Cette réalité physique transforme souvent un projet industriel ambitieux en une série de pièces déformées si les contraintes spécifiques du matériau sont sous-estimées. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos composants. Forts de notre expertise technique cultivée depuis 1978, nous avons conçu ce guide de conception de pièces en plastique usiné pour vous transmettre les clés d’une fabrication parfaitement maîtrisée.

Nous explorerons ensemble les règles techniques permettant d’optimiser vos temps de cycle tout en garantissant des tolérances de découpe de +/- 0,1 mm. Vous apprendrez à concilier haute performance mécanique et conformité rigoureuse aux normes FDA ou au règlement EU 10/2011. Ce parcours didactique vous accompagnera dans la sélection des meilleurs grades, du PTFE chargé au polyoxyméthylène, pour sécuriser durablement vos installations les plus pointues.

Points Clés

  • Maîtrisez la gestion thermique et le choix des matériaux comme le PEEK pour assurer une résistance continue jusqu’à 250 °C sans déformation post-usinage.
  • Adaptez vos géométries aux diamètres d’outils CNC standards pour optimiser le temps de cycle machine et accroître la rigidité structurelle des parois.
  • Garantissez la sécurité de vos installations en intégrant les dernières exigences de traçabilité du règlement (UE) 2026/245 pour le contact alimentaire.
  • Utilisez ce guide de conception de pièces en plastique usiné pour réduire vos rebuts grâce à une sélection rigoureuse des formats de semi-produits.

Choix des matériaux et comportement mécanique des polymères

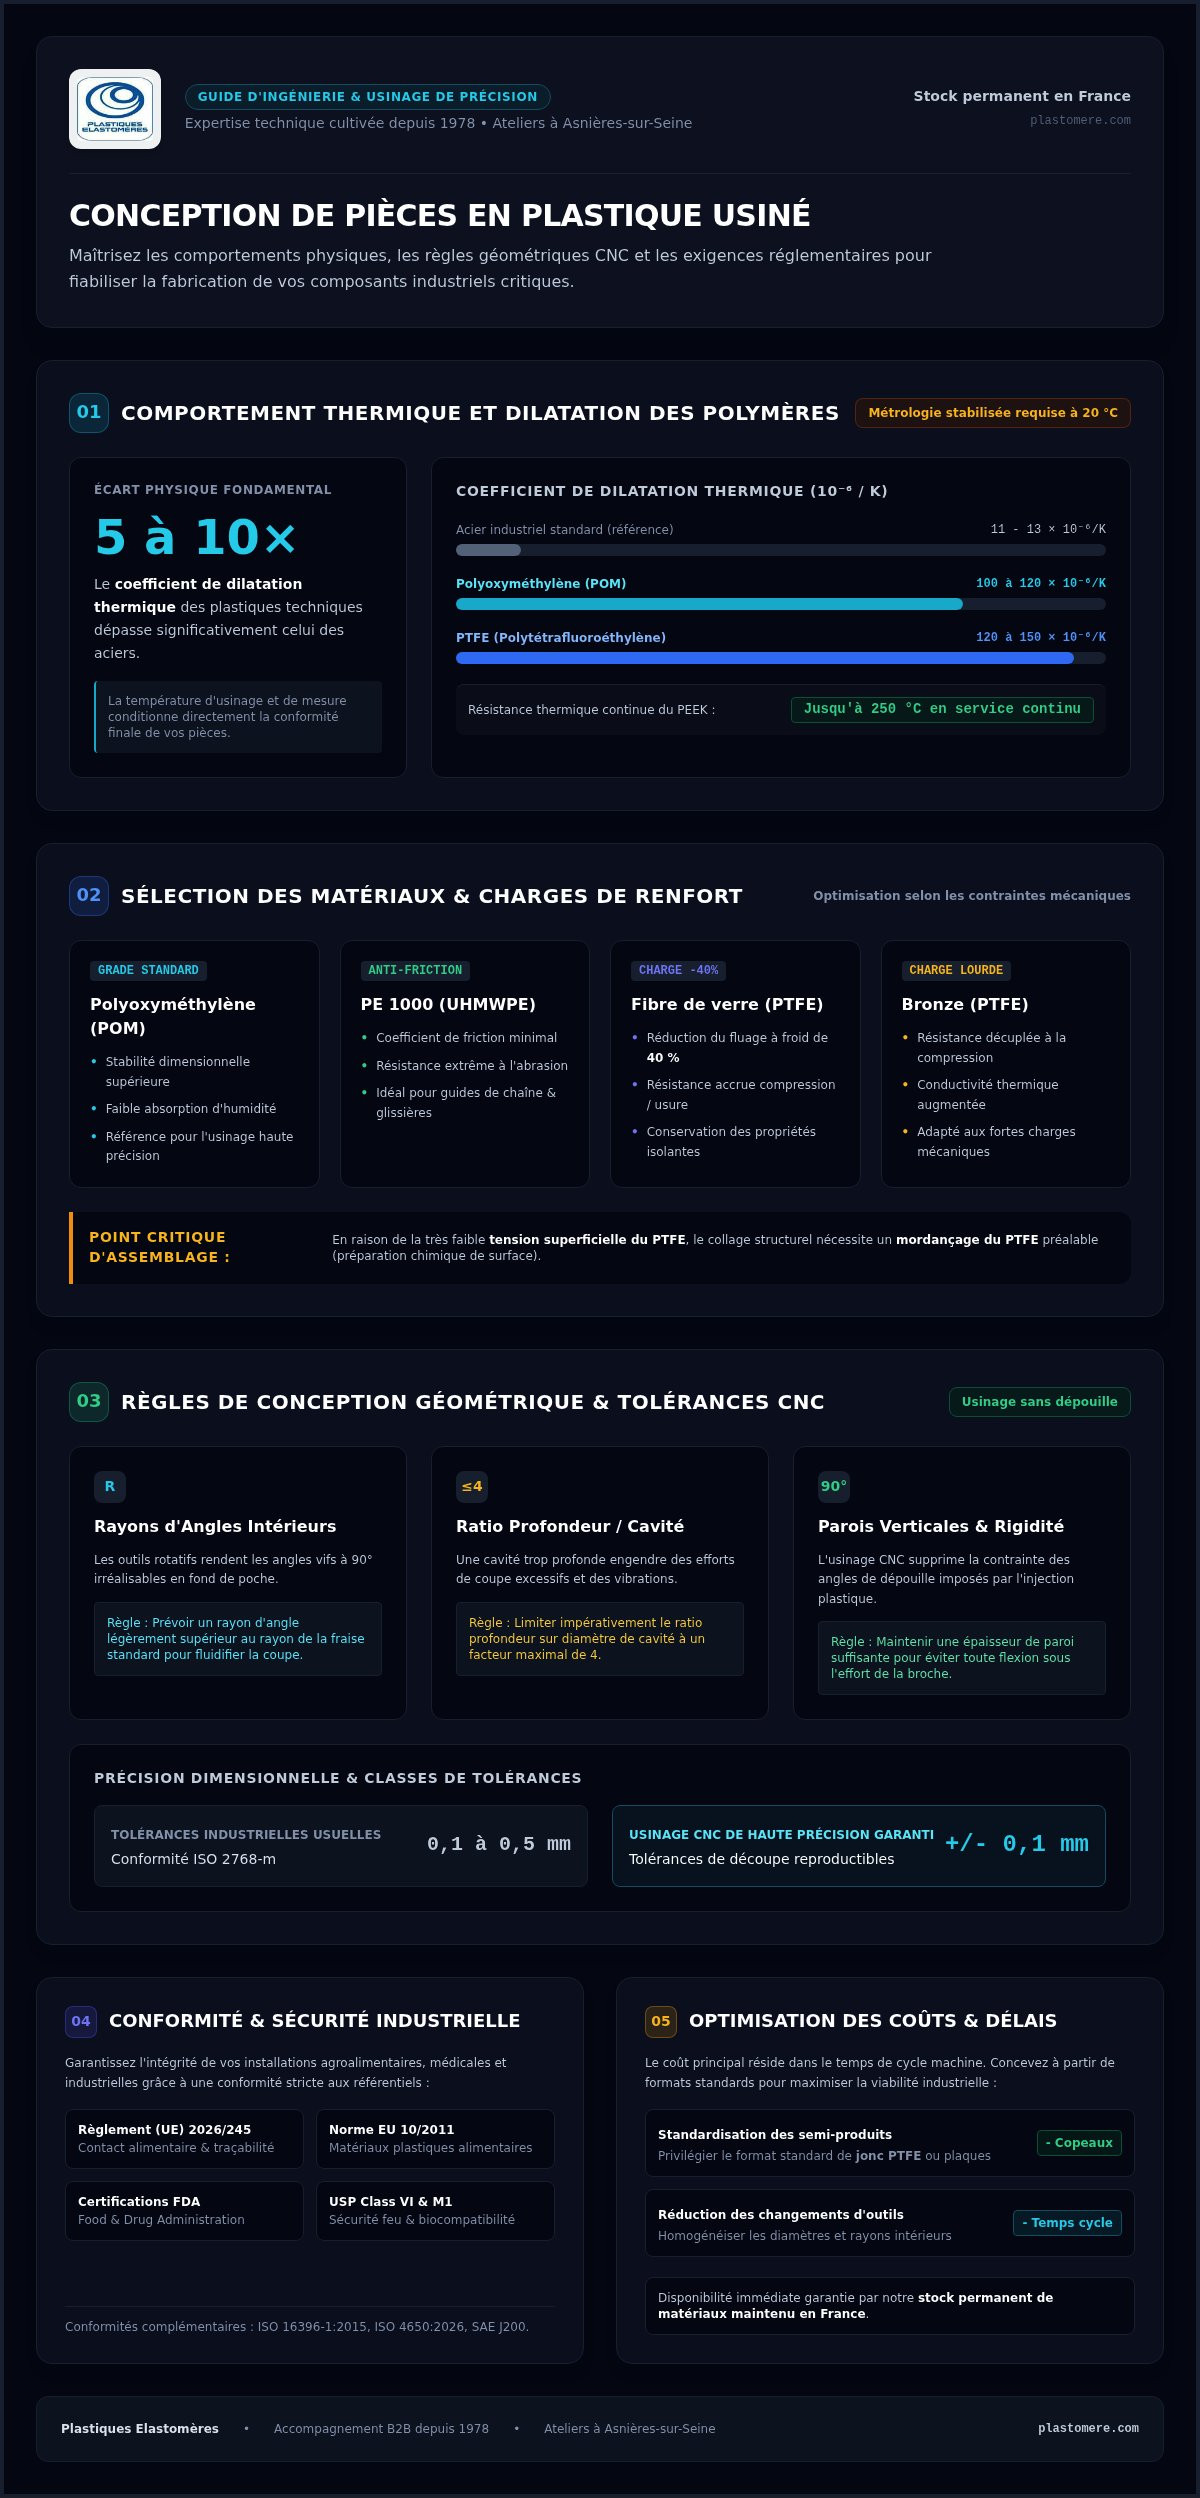
La réussite d’un projet industriel repose sur la compréhension des écarts physiques fondamentaux entre métaux et polymères. Contrairement aux aciers ou à l’aluminium, le coefficient de dilatation thermique des plastiques techniques est 5 à 10 fois supérieur. Un polyoxyméthylène affiche une valeur de 100 à 120 x 10⁻⁶/K, tandis que le PTFE atteint 120 à 150 x 10⁻⁶/K. Cette réalité physique impose une métrologie stabilisée à 20 °C pour garantir la précision dimensionnelle. Ce guide de conception de pièces en plastique usiné souligne que négliger cette variable thermique entraîne inévitablement des déformations critiques après usinage.

Pour les environnements extrêmes, la résistance thermique continue du PEEK jusqu’à 250 °C en fait un allié précieux pour vos composants critiques. Afin de limiter le fluage sous charge, l’ajout de charges s’avère indispensable. L’incorporation de fibre de verre réduit le fluage à froid de 40 %, alors que le bronze décuple la résistance à la compression et la conductivité thermique. Nous veillons à ce que ces choix respectent scrupuleusement la norme EU 10/2011 et les exigences FDA dès la phase de conception pour sécuriser vos installations.

Propriétés spécifiques des plastiques techniques (POM, PEHD, PTFE)

Le polyoxyméthylène (POM) demeure le standard pour l’usinage de haute précision grâce à sa stabilité dimensionnelle supérieure et sa faible absorption d’humidité. Si votre application exige une résistance à l’abrasion extrême, le PE 1000 (UHMWPE) offre un coefficient de friction minimal idéal pour les guides de chaîne. Notez enfin que la très faible tension superficielle du PTFE rend tout collage structurel impossible sans un mordançage du PTFE préalable. Cette préparation de surface chimique doit impérativement être anticipée pour assurer la viabilité de vos assemblages techniques les plus complexes. Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance.

Règles de géométrie et tolérances pour l’usinage CNC de précision

Contrairement au moulage par injection, l’usinage CNC supprime l’obligation des angles de dépouille. Vos conceptions gagnent en simplicité grâce à des parois verticales. Cependant, dessiner des angles vifs à 90° en fond de poche reste irréalisable avec des outils rotatifs. Ce guide de conception de pièces en plastique usiné préconise d’adapter les rayons intérieurs aux diamètres standards des fraises. Prévoyez un rayon légèrement supérieur à celui de l’outil pour fluidifier le balayage de la machine. De même, limiter le ratio profondeur sur diamètre de cavité à un facteur de 4 évite toute flexion préjudiciable de la broche.

La gestion judicieuse des épaisseurs de parois prévient l’apparition de vibrations destructrices durant la coupe. Des parois trop fines fléchissent sous l’effort, altérant la géométrie finale de la pièce. Si vos exigences requièrent des formes complexes, notre bureau technique étudiera vos plans avec la plus grande attention afin d’en valider la viabilité.

Maîtriser les tolérances de découpe +/- 0,1 mm

Imposer des tolérances inutilement sévères majore le coût de fabrication sans apporter de gain fonctionnel réel. Les tolérances industrielles usuelles s’établissent entre 0,1 mm et 0,5 mm selon les critères de la norme ISO 2768-m. Pour vos composants les plus critiques, nos ateliers basés en France garantissent des tolérances de découpe +/- 0,1 mm parfaitement reproductibles. Nous vous invitons à consulter notre guide de l’usinage plastique pour affiner vos choix de dimensionnement industriels.

Guide de conception de pièces en plastique usiné : Optimiser performance et usinabilité

Optimisation des coûts et viabilité industrielle de votre projet

L’efficience économique d’un composant ne se résume pas au coût de la résine brute. En usinage CNC, le temps machine représente le principal vecteur de coût. Ce guide de conception de pièces en plastique usiné recommande de limiter les changements d’outils et de favoriser des géométries accessibles. Une approche pragmatique consiste à concevoir vos pièces à partir de formats standards. En privilégiant l’usage d’un jonc PTFE ou de plaques aux épaisseurs courantes, vous réduisez considérablement le volume de copeaux et les frais de préparation. Cette standardisation garantit également une meilleure réactivité grâce à notre stock permanent maintenu en France.

Depuis 1978, Plastiques Elastomères cultive une expertise B2B fondée sur l’analyse de la valeur. L’application rigoureuse de ce guide de conception de pièces en plastique usiné permet d’anticiper les contraintes de fabrication dès l’esquisse. Un choix de matériau pertinent prévient toute défaillance prématurée susceptible de générer une perte de production (EUR/hour) préjudiciable. Nous serons heureux d’étudier vos plans industriels afin de valider la faisabilité technique de vos projets les plus pointus, tout en optimisant le rapport entre performance mécanique et coût global.

Préparer votre dossier technique pour Plastiques Elastomères

La précision de votre cahier des charges est le gage d’une exécution parfaite. Votre dossier doit inclure les cotes nominales, les tolérances critiques et les contraintes d’exposition chimique, notamment si la norme MIL-PRF-83248 est requise pour la compatibilité avec des fluides synthétiques. Nous vous suggérons de parcourir notre guide du joint technique pour affiner vos spécifications d’étanchéité. Pour bénéficier d’un diagnostic personnalisé et d’un accompagnement sur mesure, contactez nos experts dès l’amorce de votre projet.

Vers une industrialisation maîtrisée de vos composants techniques

La réussite de vos projets repose sur une synthèse rigoureuse entre le choix des polymères, la gestion de la stabilité thermique et une géométrie adaptée aux outils CNC. Ce guide de conception de pièces en plastique usiné souligne l’importance de concilier performance mécanique et conformité réglementaire, notamment via le respect du règlement (UE) 2026/245 et des standards FDA. En privilégiant des formats standards issus de notre stock permanent en France, vous optimisez vos coûts tout en sécurisant vos délais de fabrication.

Depuis 1978, Plastiques Elastomères accompagne les acteurs majeurs de l’industrie avec une expertise technique cultivée au fil des décennies. Nous serons heureux de mettre notre savoir-faire à votre disposition pour fiabiliser vos installations les plus critiques. Nous vous invitons dès maintenant à demander une étude personnalisée de vos plans industriels afin de valider la faisabilité technique de vos composants. Ensemble, nous transformerons vos contraintes en solutions durables et performantes.

Foire aux questions sur l’usinage plastique

Quelle est la tolérance dimensionnelle maximale pour une pièce en plastique usiné ?

Les standards industriels pour l’usinage des polymères s’établissent généralement entre 0,1 mm et 0,5 mm selon la norme ISO 2768-m. Pour vos projets les plus exigeants, nos ateliers garantissent des tolérances de découpe +/- 0,1 mm sur les centres CNC. Ce niveau de précision assure une interchangeabilité parfaite de vos composants tout en évitant les surcoûts liés à des exigences dimensionnelles irréalistes pour des matériaux souples.

Peut-on usiner des parois très fines dans le PTFE ou le POM ?

L’usinage de parois fines est techniquement réalisable mais exige une grande prudence. En raison de la flexibilité des polymères, des parois trop minces peuvent vibrer ou se déformer sous l’effort de coupe. Ce guide de conception de pièces en plastique usiné préconise de maintenir une épaisseur suffisante pour garantir la rigidité structurelle. Nous serons heureux d’étudier vos plans pour valider la faisabilité de vos parois les plus délicates.

Faut-il prévoir des angles de dépouille pour l’usinage CNC ?

L’usage d’angles de dépouille est inutile en usinage CNC, contrairement au moulage par injection. Vos conceptions peuvent présenter des parois parfaitement verticales sans aucune contrainte d’éjection. Ajouter des dépouilles sur une pièce usinée complexifie inutilement la programmation et augmente le temps machine. Nous vous conseillons de privilégier des formes simples et directes pour optimiser vos coûts de fabrication tout en conservant une précision géométrique rigoureuse.

Comment la température influence-t-elle la conception des pièces usinées ?

La température est cruciale car le coefficient de dilatation thermique des plastiques est 5 à 10 fois supérieur à celui de l’acier. Une pièce conforme en atelier peut varier de plusieurs dixièmes de millimètre selon son environnement de service. Il est donc indispensable d’intégrer ces variations dès la phase de dessin. Nous effectuons nos contrôles qualité dans un environnement stabilisé à 20 °C pour vous garantir une fiabilité absolue.

Usinage de Pièces Techniques en PA6 : Solutions sur Mesure pour l’Industrie

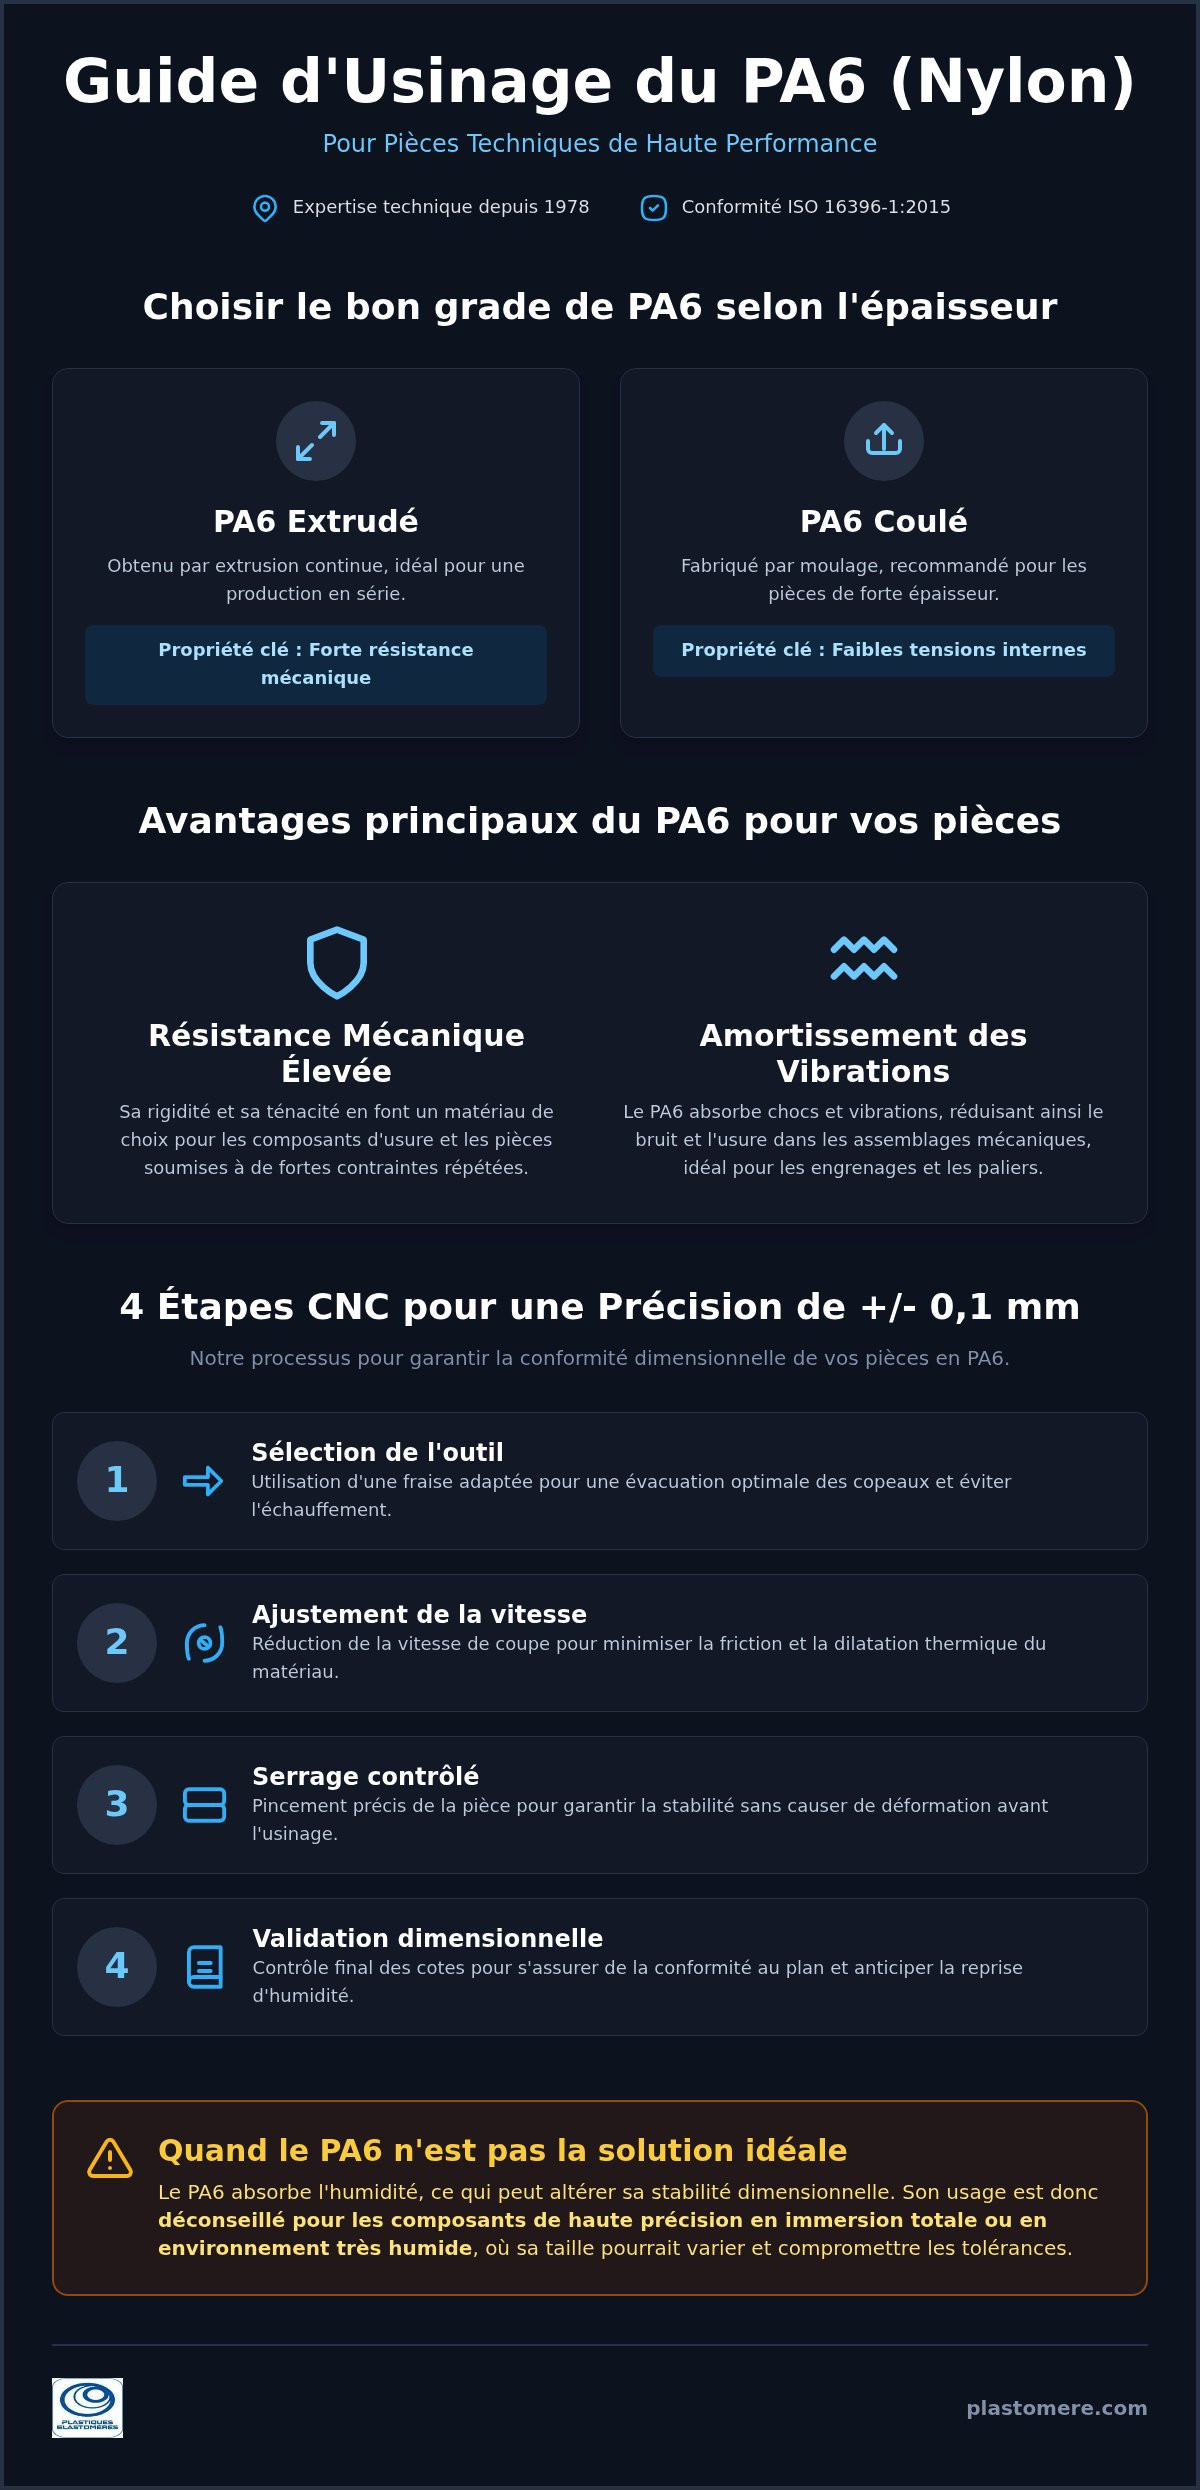
TL;DR: L’usinage de pièces techniques en PA6 offre une résistance mécanique élevée et un amortissement des vibrations optimal pour les composants d’usure sujets aux frottements.

  • La précision dimensionnelle de +/- 0,1 mm est atteignable via quatre étapes CNC spécifiques.
  • L’usage du PA6 est déconseillé pour les composants de haute précision en immersion totale.
  • Privilégiez le grade coulé pour les fortes épaisseurs afin de limiter les tensions internes.
  • L’expertise de Plastiques Elastomères depuis 1978 permet d’anticiper la reprise d’humidité du nylon.

En bref:

  • PA6 conforme aux standards normatifs ISO 16396-1:2015 pour applications exigeantes.
  • Expertise technique appliquée à l’usinage plastique cultivée depuis 1978.
  • Les processus industriels respectent l’ISO 16396-1:2015.

Standardisé par l’ISO 16396-1:2015, le nylon (polyamide PA6) s’impose comme un polymère technique pour les composants sujets aux frottements. Afin de compenser l’absorption d’humidité lors de l’usinage plastique (usinage de pièces techniques) sur mesure, l’application de tolérances industrielles rigoureuses demeure impérative. Nos équipes appliquent leur expertise pour répondre aux exigences de fabrication de votre secteur en France : le fil conducteur reste de savoir quand retenir le PA6, quel grade retenir, et quelles tolérances CNC verrouiller avant de lancer la série.

Grade de PA6 : alignez extrudé ou coulé sur l’épaisseur de votre pièce

Le polyamide PA6 extrusion offre une forte résistance mécanique pour la fabrication de sous-ensembles industriels durables.

Trois situations courantes guident le premier choix : pour une ébauche cylindrique, partez d’un jonc PA6 (barre ronde en plastique) ; pour une forte épaisseur à faibles tensions internes, privilégiez le grade coulé ; pour des contraintes thermiques élevées hors plage PA6, orientez-vous vers l’Usinage PTFE : Guide des solutions de précision pour pièces. Avec nos clients, nous constatons que le choix du matériau conditionne la précision finale de la pièce. Nous détaillons ici les caractéristiques techniques de ce polymère, conforme aux standards ISO 16396-1:2015, afin que vous puissiez commander des formats découpés aux dimensions voulues. La sélection entre un nylon coulé ou extrudé dépend directement de l’épaisseur finale recherchée.

Ce matériau est sensible aux variations d’environnement. Selon la page Wikipédia anglaise sur l’hygroscopie de 2026, les polymères hygroscopiques absorbent l’eau ambiante, ce qui modifie légèrement leur taille. Anticiper la reprise d’humidité garantit la conformité de l’usinage plastique.

Astuce: Considérez le taux de reprise d’humidité du PA6 dans vos calculs de jeu fonctionnel avant le lancement en usinage CNC.

Un membre de la discussion intitulée « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Cette remarque souligne l’intérêt d’utiliser la terminologie exacte des polymères pour garantir la conformité technique lors de l’usinage des composants. Maîtriser ces nuances scientifiques aide à sélectionner le matériau selon les contraintes de précision.

Résistance mécanique et frottement : ce que le PA6 apporte à vos pièces

Le nylon offre une forte résistance mécanique ainsi qu’un amortissement élevé des vibrations.

Ces propriétés d’amortissement et de robustesse sont particulièrement valorisées dans le secteur agricole pour prolonger la durée de vie des équipements. Pour vos besoins en machines et pièces de rechange, Strong Machinery Srl propose des solutions adaptées aux contraintes du terrain.

Ce polymère se distingue par sa rigidité à long terme. Comparé au polyacétal, le PA6 absorbe davantage l’humidité, ce qui modifie sa précision dimensionnelle tout en améliorant sa résistance aux chocs. Sa faible friction facilite l’usinage plastique sur mesure. Selon le dossier technique de Simple Wikipedia (2026), ce paramètre mécanique régit directement le glissement entre deux surfaces en contact.

Pour choisir le bon matériau, évaluez la fréquence des contraintes subies par le composant. Le PA6 convient aux pièces subissant des frottements répétés. Pour des contraintes chimiques différentes, consultez notre Usinage du PEHD 1000 : Guide complet des techniques.

Son comportement diélectrique reste performant en milieu sec. Ce plastique conserve ses facultés d’étanchéité sous pression modérée. De nombreux acheteurs hésitent encore sur la classification exacte des polymères industriels.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les thermoplastiques( PE,PVC, PET, PMMA j en passe et des meilleurs) sont des polymères caractérisé par un réseau de macromolécules bidimensionelles." (source)

Ce témoignage illustre la confusion fréquente entre les polymères à chaîne linéaire, comme le PA6 thermoplastique, et les réseaux tridimensionnels infusibles. Le PA6 reste un thermoplastique remoulable à chaud, adapté à l’usinage industriel de précision.

Usinage de Pièces Techniques en PA6 : Solutions sur Mesure pour l'Industrie

Quatre étapes CNC pour tenir +/- 0,1 mm sur le PA6

L’optimisation des paramètres CNC garantit une précision de la coupe constante lors du travail des matières plastiques. Notre établissement, fort d’une expertise technique cultivée depuis 1978, transforme ces matériaux selon vos plans précis.

  1. Sélectionner l’outil adapté : choisissez une fraise à hélice pour évacuer les copeaux sans échauffer la matière.
  2. Ajuster la vitesse de coupe : réduisez la friction afin d’éviter le changement de taille avec la chaleur (coefficient de dilatation thermique) sur chaque barre ronde en plastique (jonc PA6).
  3. Pincer la pièce sans déformation : contrôlez le serrage mécanique pour prévenir toute déformation sous le poids durant la phase de fraisage.
  4. Valider les dimensions finales : effectuez un contrôle rigoureux avant de fabriquer vos éléments techniques.

Si vous cherchez des conseils complémentaires, découvrez notre Pièces d’usure en POM : Guide des solutions d’usinage haute performance. La gestion de la prise d’humidité du nylon influe directement sur l’étanchéité et la conformité dimensionnelle : peu de cahiers des charges intègrent ce point en amont du programme CNC. Le polyacétal et le polyéthyl présentent d’autres comportements physiques selon l’épaisseur travaillée. La pose d’une bande adhésive spécifique protège parfois la surface lors des manipulations complexes en atelier.

Quand le PA6 compromet stabilité et isolation de vos pièces

L’usinage plastique en nylon est déconseillé si votre application exige une stabilité dimensionnelle absolue en milieu humide. Lors de nos interventions sur le terrain, nous observons que l’absorption d’eau de ce matériau altère directement la précision de la coupe. Ce phénomène entraîne un changement de taille avec la chaleur et une modification géométrique imprévisible des éléments.

Selon mon analyse d’expert, choisir ce matériau pour des composants de haute précision en immersion revient à construire une maison sur des fondations en éponge. Pour des applications électriques exigeantes, ce matériau n’est pas résistant face aux contraintes d’isolation. Sa capacité diélectrique chute fortement lorsqu’il est gorgé d’humidité. Dans ces situations, une fréquence élevée de fonctionnement dégrade prématurément la pièce.

Si votre cahier des charges impose une étanchéité parfaite sans absorption fluide, préférez un matériau insensible à l’eau. Consultez notre Usinage PEHD : Guide des techniques et solutions pour découvrir des matériaux adaptés. Le PEHD convient aux pièces immergées, tandis que le PA6 reste réservé aux pièces d’usure mécanique en milieu sec.

Évitez aussi ce choix pour des éléments imprégnés de produits chimiques agressifs. La déformation sous le poids s’accentue rapidement sous l’effet combiné des contraintes mécaniques et des solvants.

Devis d’usinage sur mesure transmis sous 24 h

Un devis clair s’obtient sous 24 heures en nous transmettant votre cahier des charges et vos plans de pièces.

Si vous travaillez sur des projets de personnalisation mécanique de haute performance, visitez Fat Boy Design USA pour découvrir leurs composants spécialisés en fibre de carbone.

Le coût final varie selon la complexité géométrique, le matériau sélectionné et le volume commandé. Travailler le nylon requiert des paramètres d’usinage ajustés. Pour un besoin spécifique en étanchéité, le polyéthylène ou le polyacétal offrent des comportements mécaniques distincts. L’épaisseur souhaitée et l’ajout d’une surface adhésive influencent aussi le temps d’usinage plastique. La conformité réglementaire reste centrale dans chaque étude. Nos processus respectent l’certification ISO 4650:2026 pour une identification rigoureuse des solutions d’étanchéité.

Transmettez vos plans pour recevoir un chiffrage personnalisé et enclencher la production sans délai.

Questions fréquentes

Qu’est-ce que le polyamide, aussi appelé nylon ?

Le nylon est un polymère thermoplastique technique résistant utilisé pour réaliser des pièces mécaniques sur mesure. Plastiques Elastomères transforme ces matériaux selon vos plans précis, avec une expertise technique cultivée depuis 1978.

Quels sont les avantages principaux du polyamide ?

Le polyamide offre une forte résistance mécanique ainsi qu’une grande tenue à l’usure pour vos équipements industriels. Il permet de réaliser l’usinage plastique avec une stabilité adaptée aux frottements répétés. Nos spécialistes apportent un conseil personnalisé sur le grade et les jeux fonctionnels.

Quelles sont les différences entre les types de PA ?

Les types de PA varient selon leur structure moléculaire, ce qui influence l’absorption d’humidité et la rigidité de la pièce finale. La sélection dépend de votre application : extrudé pour la résistance mécanique en continu, coulé pour limiter les tensions internes sur fortes épaisseurs.

Quels sont les inconvénients du nylon ?

Ce matériau peut absorber l’eau, ce qui entraîne un léger changement de taille avec la chaleur ou une déformation sous le poids. Cela modifie parfois la précision de la coupe. Une étude préalable des conditions d’humidité et de charge garantit la conformité.

Quelles sont les propriétés du PA6 ?

Le PA6 garantit une résistance élevée aux chocs et des caractéristiques techniques conformes aux standards ISO 16396-1:2015. Ce matériau répond aussi à la certification ISO 4650:2026 pour l’identification rigoureuse des solutions d’étanchéité. Contactez-nous pour étudier votre projet et les tolérances cibles.

Réussir votre projet sur mesure en 2026

L’usinage plastique exige une rigueur marquée pour garantir la conformité de vos équipements industriels : retenir ou écarter le PA6, choisir le grade, puis figer les paramètres CNC face à l’humidité. En 2026, l’équipe Plastiques Elastomères met son expertise technique de plus de 45 ans au service de vos fabrications, dans le respect des certifications ISO 16396-1:2015 et ISO 4650:2026.

L’usinage pièces techniques PA6 nécessite une analyse fine de vos plans pour anticiper le comportement de la matière. Transmettez-nous votre cahier des charges : nos conseillers étudient vos besoins et vous renvoient un devis personnalisé pour démarrer l’étude.

Usinage PTFE : Guide Technique et Solutions sur Mesure en 2026

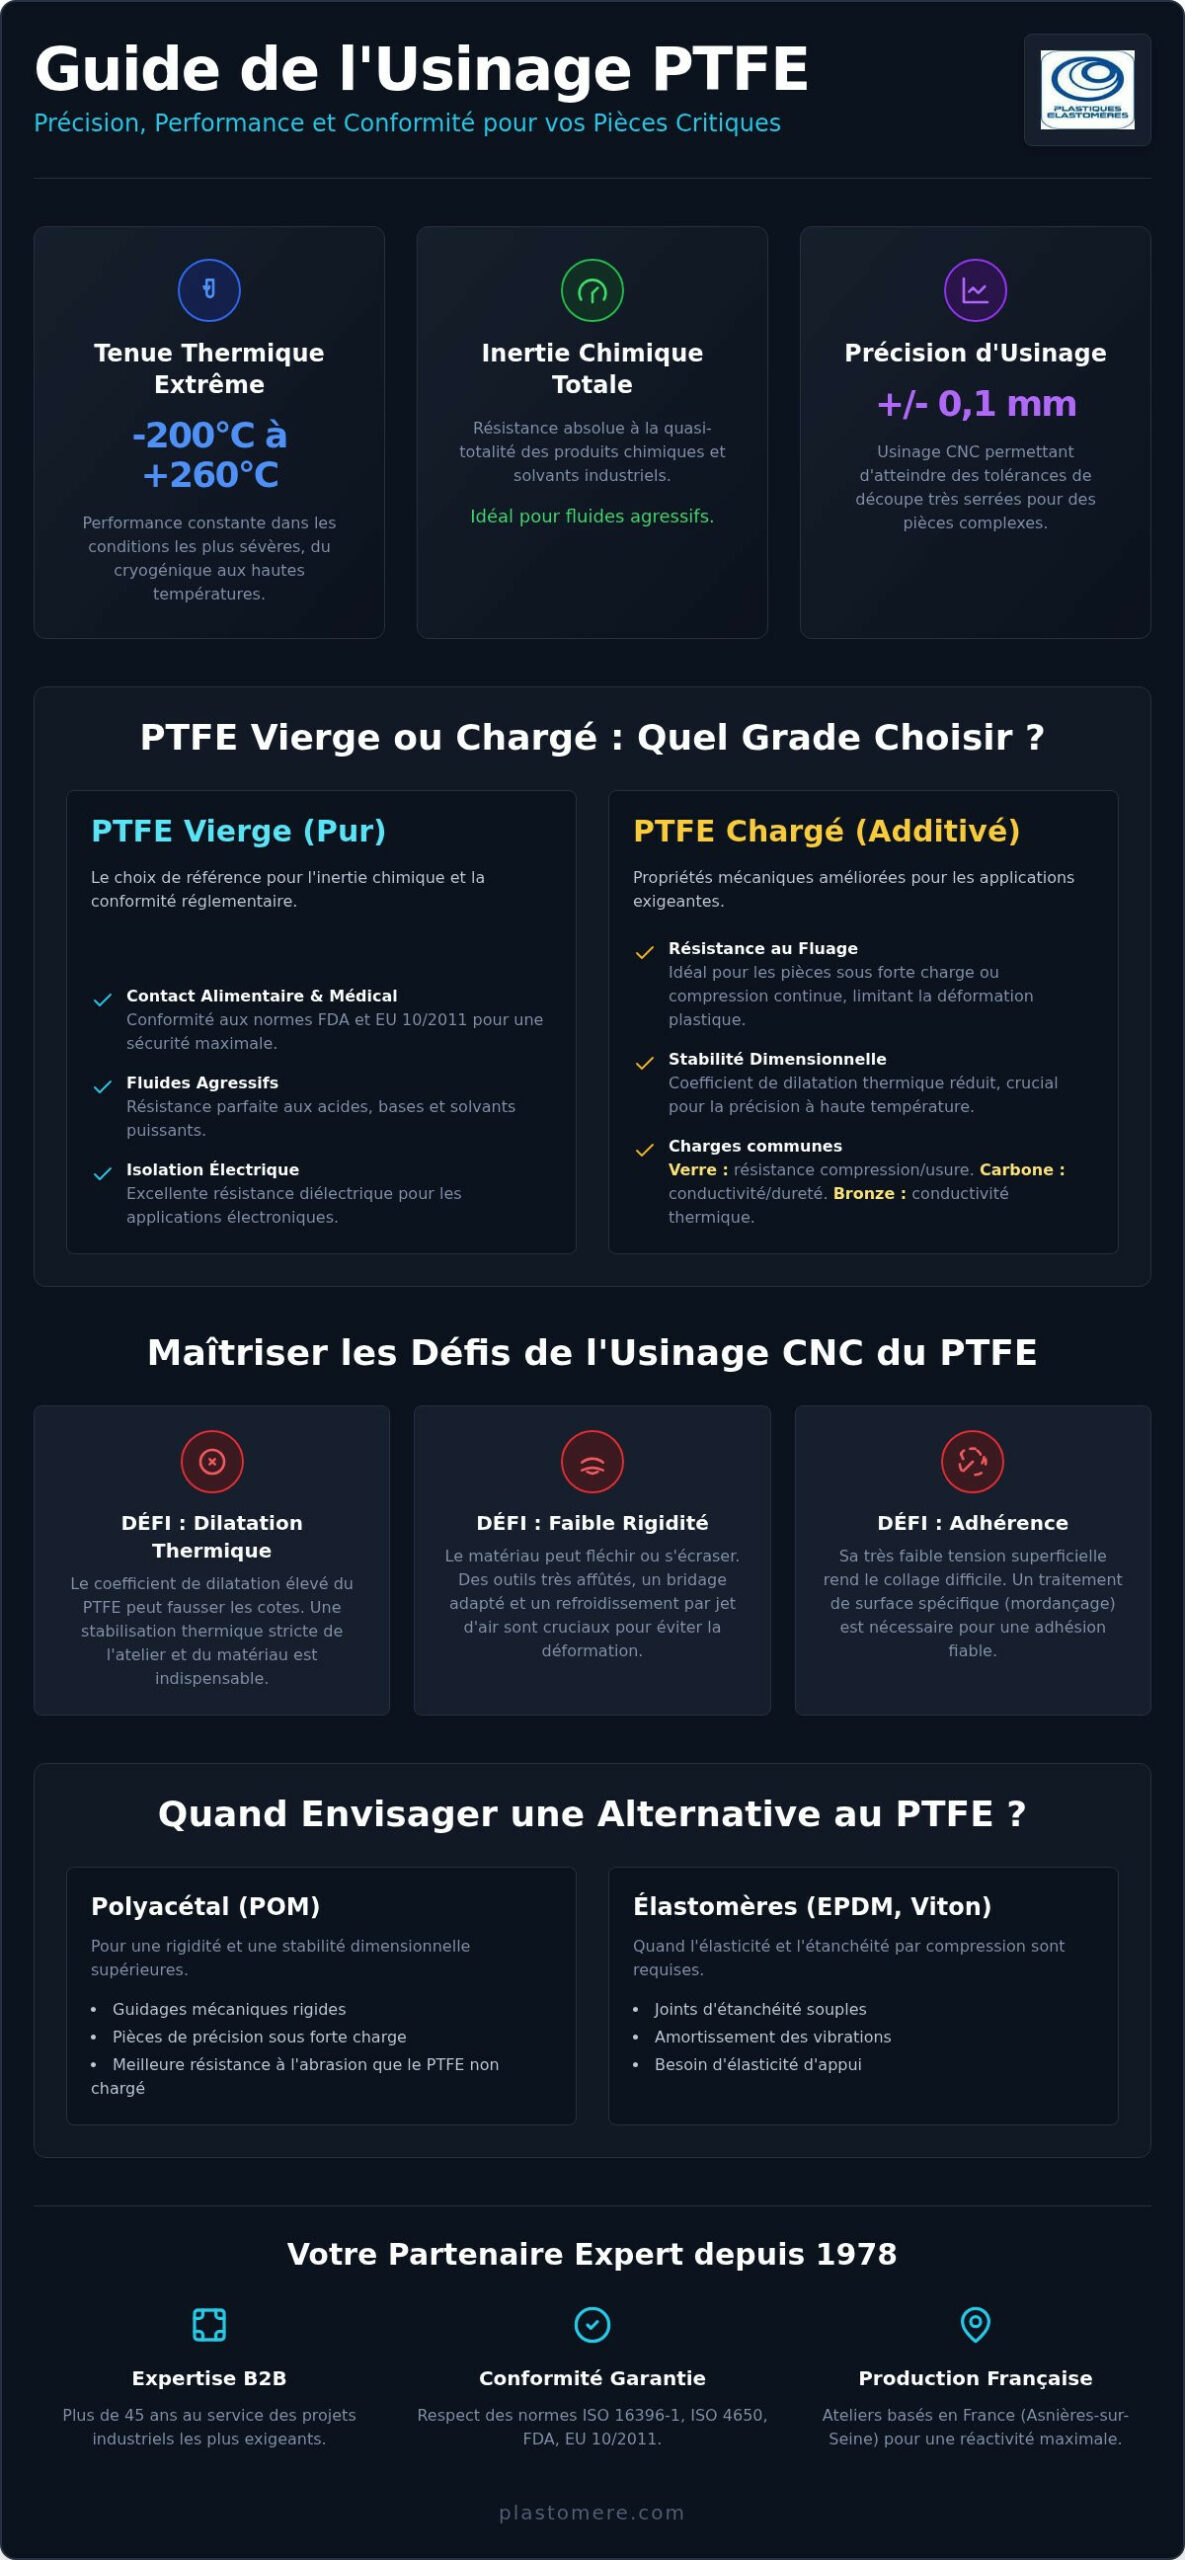
TL;DR: L’usinage PTFE permet d’atteindre des tolérances de +/- 0,1 mm tout en garantissant une inertie chimique totale et une tenue thermique jusqu’à 260 °C.

  • Le grade chargé verre ou carbone réduit drastiquement le fluage comparé au PTFE vierge.
  • Sauf stabilisation thermique stricte de l’atelier, la dilatation modifie les dimensions de quelques dixièmes.
  • Privilégiez le polyacétal pour les guidages rigides exigeant une stabilité dimensionnelle sous forte charge.
  • L’article détaille six étapes cruciales, incluant le refroidissement par jet d’air, pour éviter l’écrasement.

En bref:

  • conformité à la certification ISO 4650:2026 pour la rigueur des solutions d’étanchéité.
  • Conformité aux standards ISO 16396–1:2015 pour les spécifications techniques.
  • Plus de 45 ans d’expertise dans la conception de solutions hybrides.
  • Expertise B2B au service de vos projets industriels depuis 1978.
    Grâce à l’usinage téflon (usinage ptfe), vous obtenez des écarts de dimension très faibles (tolérances de découpe +/- 0,1 mm) avec une tenue thermique jusqu’à 260 °C et une inertie chimique élevée. Pour un projet B2B sur mesure, l’arbitrage entre téflon pur (grade PTFE vierge) et téflon avec additifs (ptfe chargé) conditionne la déformation plastique (fluage sous charge) et le coût d’obtention de vos pièces. Plastiques Elastomères accompagne vos réalisations industrielles dans toute la France.

Grade PTFE : pur ou chargé selon la charge et le fluage

Pour sélectionner le composant adapté, étudiez les contraintes mécaniques, chimiques et thermiques de vos équipements industriels. Trois situations reviennent souvent : joint alimentaire ou contact fluide agressif → téflon pur pour l’inertie chimique et la conformité ; pièce sous forte charge ou compression continue → téflon avec additifs (ptfe chargé, verre ou carbone) pour limiter le fluage ; besoin d’élasticité d’appui plutôt que de glissement sec → élastomère ou polymère technique (polyacétal, polyéthyl) en complément ou en alternative.

Le choix se porte souvent sur le téflon pur pour son inertie chimique. Ce matériau assure une étanchéité fiable et répond aux exigences de conformité dans la transformation alimentaire. Pour vos pièces soumises à de fortes charges, la déformation plastique oriente vers un PTFE chargé avec additifs. L’ajout de verre ou de carbone réduit la dilatation avec la chaleur (coefficient de dilatation thermique) tout en conservant une résistance élevée.

Sélectionner ces PLASTIQUES ELASTOMERES (PTFE, plastiques, élastomères demande une analyse des tolérances. Les élastomères apportent l’élasticité d’appui, tandis que les polymères techniques comme le polyacétal ou le polyéthyl offrent une alternative rigide. Une faible épaisseur de PTFE adhésif peut aussi modifier l’ajustement mécanique. Notre équipe fournit un conseil personnalisé et une réactivité élevée pour concevoir des éléments sur mesure selon vos spécifications.

Durant le processus de fabrication, le respect des dimensions reste une exigence centrale. Avant l’assemblage, une préparation pour collage (mordançage du PTFE) s’avère indispensable pour une adhésion durable sur vos supports métalliques. Ce traitement prépare la surface du matériau aux contraintes d’utilisation.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Ce témoignage illustre la nécessité d’une terminologie rigoureuse lors du choix des polymères techniques pour vos pièces industrielles. La précision du vocabulaire oriente une sélection adaptée aux contraintes thermiques et mécaniques de chaque composant.

PTFE : inertie chimique, tenue 260 °C et isolation

Le téflon pur offre une résistance chimique élevée et une isolation électrique marquée pour vos pièces industrielles.

Ces propriétés facilitent la création d’éléments sur mesure fiables. Cette stabilité provient de l’inertie carbone-fluor du matériau. Selon la page Téflon de Wikipédia en 2026, ce polymère conserve ses performances sur une plage thermique allant de -200 °C à +260 °C. Il protège face aux fluides agressifs. Pour les contraintes mécaniques sévères, choisir une Plaque PTFE chargé : Guide des performances et solutions permet d’éviter la déformation plastique.

Propriété Caractéristique technique
Isolation Excellente résistance diélectrique
Stabilité Élevée en fréquence
Conformité Norme ISO 16396-1:2015

Nous détaillons les caractéristiques techniques de ce polymère, conforme aux standards ISO 16396-1:2015, afin que vous puissiez commander des formats découpés aux dimensions exactes nécessaires à votre étanchéité. Contrairement aux plastiques comme le polyacétal, le téflon avec additifs soutient une précision serrée lors d’un usinage téflon.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Il désigne ainsi généralement un mélange comportant un ou plusieurs polymères + différents additifs (charges, plastifiants, colorants, stabilisants…) et transformé en un produit fini." (source)

Ces propos soulignent la complexité de la composition des plastiques industriels travaillés en usinage. L’ajout d’additifs ciblés permet d’ajuster la précision mécanique et l’étanchéité des pièces fabriquées.

Usinage PTFE : Guide Technique et Solutions sur Mesure en 2026

Usinage CNC : tenir +/- 0,1 mm malgré la dilatation

L’usinage CNC du téflon pur permet des pièces complexes grâce à une maîtrise des contraintes thermiques et mécaniques. La flexibilité de ce polymère exige des outils bien affûtés pour éviter la déformation plastique. Ce matériau conserve une résistance élevée à la température, tout en demandant une attention particulière sur son épaisseur lors de la coupe.

Ce plastique présente une faible rigidité. Pour assurer la précision, le contrôle du coefficient de dilatation thermique reste indispensable durant le fraisage. Selon le Journal officiel de l’Union européenne L 2026/271 de 2026, les exigences réglementaires encadrent sévèrement les matériaux destinés aux environnements critiques. L’utilisation d’une Jonc PTFE : Propriétés, Dimensions et Solutions d’Usinage Industriel constitue une voie efficace pour concevoir des composants d’étanchéité durables.

La dilatation de ce polymère sous l’effet de l’échauffement de l’outil peut modifier le diamètre final de votre pièce de quelques dixièmes. Travailler cette matière ressemble au sculptage d’un bloc de beurre dur : une vitesse d’avance mal ajustée crée immédiatement une déviation. Nos équipes vérifient la compliance à la certification ISO 4650:2026 pour l’identification rigoureuse des solutions d’étanchéité. Plastiques Elastomères adapte ses processus pour respecter chaque tolérance technique.

Astuce: Anticipe le coefficient de dilatation thermique élevé du PTFE en maintenant tes ateliers d’usinage à température constante pour garantir des tolérances de découpe +/- 0,1 mm.

Prix usinage PTFE : format brut et chutes pilotent le coût

La fixation des prix pour usiner le téflon pur dépend de la complexité géométrique, du volume produit et des pertes de matière.

La chute de matière représente souvent la part principale du budget global. Le prix du jonc PTFE brut impacte directement le coût unitaire de chaque composant. Pour limiter vos dépenses, adaptez la sélection du format initial au plus près des cotes finales : cette stratégie réduit le temps de coupe et le volume de copeaux inutilisables.

Un profilé en polyéthylène demande une approche différente face aux contraintes mécaniques ou thermiques. Pour cadrer vos projets, la Plaque Téflon (PTFE) : Guide d’achat et solutions d’usinage permet de préciser vos besoins en étanchéité.

L’usinage téflon réagit fortement aux variations thermiques. Sans contrôle strict de la température, la déformation plastique impose des conditions de coupe rigoureuses. La maîtrise du coefficient de dilatation thermique soutient une précision de la coupe stable.

Le respect des exigences de conformité conditionne la réussite de vos pièces. Depuis 1978, Plastiques Elastomères met son expertise au service de vos projets B2B exigeants. La fréquence de contrôle sur notre site vise des pièces fiables. Demandez une évaluation chiffrée à nos spécialistes.

6 Étapes pour usiner le PTFE sans déformation

Réaliser un usinage téflon sans altérer sa forme exige un contrôle strict de la température. La stabilisation thermique du matériau évite les rejets de pièces lors des contrôles dimensionnels. La gestion constante des contraintes mécaniques soutient une géométrie conforme.

Pour réussir votre fabrication, suivez ces étapes :

  1. Préparer la matière: Laissez reposer le téflon pur à température ambiante pour stabiliser le matériau.
  2. Fixer sans écraser: Serrez le jonc PTFE avec une pression modérée pour prévenir la déformation plastique.
  3. Sélectionner l’outil: Utilisez des arêtes bien affûtées pour réduire la friction lors de la coupe.
  4. Refroidir en continu: Appliquez un jet d’air pour contrer la dilatation avec la chaleur.
  5. Contrôler la vitesse: Adaptez la fréquence de coupe afin d’assurer la précision de la coupe.

Choisir un téflon avec additifs convient aux pièces soumises à de fortes pressions, tandis que le polyéthylène ou le polyacétal répondent à d’autres contraintes mécaniques. La conformité de votre étanchéité dépend du respect de ces règles de fabrication. Nos équipes apportent un conseil personnalisé pour vos projets : écrivez-nous pour préciser vos exigences techniques.

Quand le PTFE cède la place au polyacétal ou aux hybrides

Le polytétrafluoroéthylène ne convient pas aux applications exigeant une haute précision de la coupe sous fort effort mécanique.

La déformation plastique et la forte dilatation avec la chaleur de ce matériau altèrent l’étanchéité des pièces soumises à une compression continue. Pour vos guidages rigides, le polyacétal offre une stabilité dimensionnelle plus marquée.

De nombreux acheteurs hésitent lors de la sélection des polymères pour leurs pièces techniques. Le PTFE est un fluoropolymère thermoplastique semi-cristallin, et non un polymère thermodurcissable. Sa structure moléculaire spécifique explique son inertie chimique et ses propriétés de rigidité diélectrique, mais limite sa tenue sous charge lourde.

Plus de 45 ans de pratique permettent de concevoir des solutions hybrides, combinant par exemple la résilience d’une plaque Viton avec la friction réduite des plastiques techniques. Si vous devez assembler des composants, une préparation pour collage est indispensable, car aucune surface adhésive ne fonctionne directement sur ce matériau à basse fréquence.

Pour arbitrer entre grades et matières de substitution, consultez nos spécialistes.

Questions fréquentes

Qu’est‑ce que le PTFE ?

Le polytétrafluoroéthylène est un fluoropolymère technique réputé pour sa résistance chimique élevée et son très faible coefficient de friction. Pour vos besoins industriels, l’usinage téflon permet de façonner cette matière sous forme de pièces sur mesure rigides ou flexibles. Notre équipe vous conseille pour choisir entre un téflon pur et d’autres variantes selon vos exigences.

Pourquoi le PTFE est‑il utilisé en industrie ?

Ce matériau résiste aux températures extrêmes et aux agents chimiques agressifs tout en offrant une isolation électrique adaptée. L’usinage téflon transforme ce polymère en composants fiables pour les environnements exigeants, sur la plage thermique et chimique déjà décrite plus haut.

Quelles sont les applications typiques du PTFE ?

On le retrouve principalement sous forme de joints d’étanchéité, de bagues d’usure, de guides et d’isolants électriques. En partant d’une barre de téflon (jonc PTFE), les ateliers usinent des pièces destinées à la chimie, à l’agroalimentaire ou à la pharmacie. Notre conformité à la norme ISO 4650:2026 assure une identification rigoureuse de vos solutions d’étanchéité.

Quels sont les inconvénients du PTFE ?

Ce polymère présente une sensibilité à la déformation plastique et affiche une importante dilatation avec la chaleur. Sa surface inerte rend aussi la préparation pour collage indispensable avant toute adhésion. La conformité à la norme ISO 16396-1:2015 régit par ailleurs les spécifications techniques des polyamides parfois utilisés en alternative.

Quelles tolérances sont réalisables pour l’usinage du PTFE ?

La précision de la coupe peut être atteinte selon la géométrie de la pièce et la stabilité thermique de l’atelier. La flexibilité naturelle du matériau exige un outil bien affûté et une vitesse de coupe maîtrisée, avec les réglages décrits dans les étapes d’usinage.

Vos projets industriels sur mesure

Un usinage téflon réussi repose sur le même arbitrage qu’en introduction : grade vierge ou chargé, tenue du fluage, tolérances de découpe +/- 0,1 mm et coût d’obtention liés au format brut.

Depuis 1978, l’équipe de Plastiques Elastomères étudie vos plans industriels pour valider la faisabilité technique de chaque composant. Nos experts évaluent vos contraintes pour livrer des pièces conformes à vos besoins.

En 2026, nos processus respectent la conformité à la certification ISO 4650:2026 ainsi que la certification ISO 16396-1:2015. Nous restons disponibles pour échanger sur vos cahiers des charges.

Transmettez-nous vos demandes : vous recevrez une étude personnalisée et un devis adapté à vos exigences.

Plastique technique sur mesure : Guide des solutions et de l’usinage industriel 2026

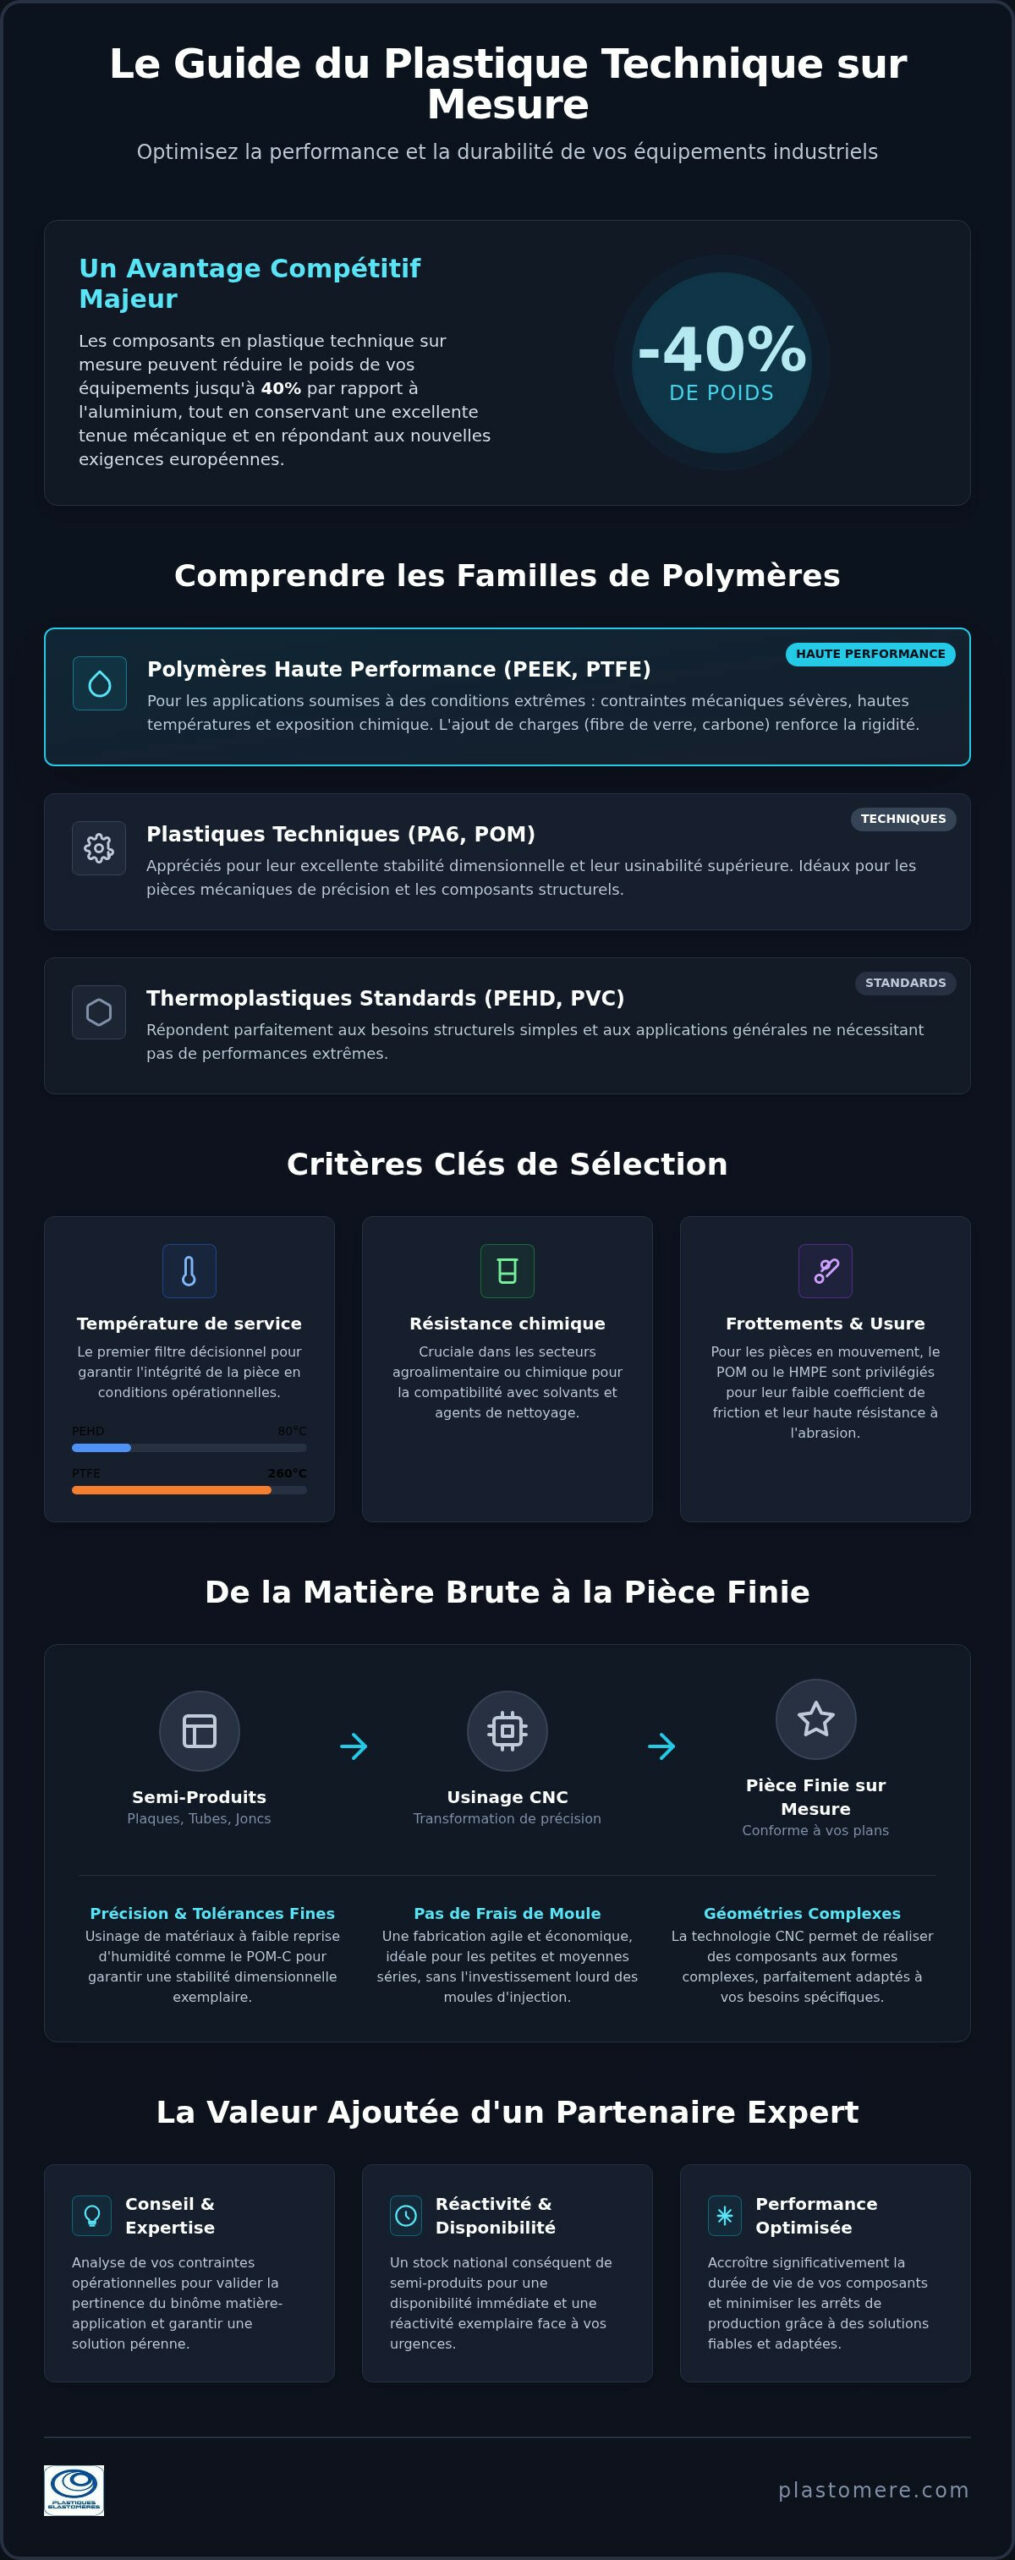
Si l’on considère qu’un composant en plastique technique sur mesure peut désormais réduire le poids de vos équipements de 40 % tout en répondant aux nouvelles exigences européennes de 2026, il devient crucial de maîtriser l’ingénierie de ces matériaux. Nous comprenons les enjeux de continuité de service auxquels vous faites face, notamment lorsque des pièces critiques subissent des usures prématurées ou que les délais de livraison ne s’accordent plus avec vos impératifs de production.

En choisissant une solution personnalisée, vous ne recherchez pas simplement une pièce usinée, mais une réponse pérenne pour vos applications les plus exigeantes. Nous avons le plaisir de vous proposer ce guide pour vous aider à sélectionner les polymères haute performance et les techniques de transformation adaptées. Vous y découvrirez comment optimiser la durée de vie de vos composants tout en bénéficiant d’un accompagnement technique rigoureux, fidèle à notre culture du conseil et de la précision industrielle.

Points Clés

  • Distinguez les thermoplastiques standards des polymères haute performance comme le PTFE ou le PEEK pour garantir l’intégrité de vos installations en milieux extrêmes.
  • Découvrez comment l’usinage CNC permet de transformer des ébauches en composants complexes selon vos plans, tout en évitant les frais d’outillage onéreux.
  • Apprenez à sélectionner le plastique technique sur mesure idéal pour accroître significativement la durée de vie de vos pièces mécaniques soumises à l’usure.
  • Comprenez l’importance d’un partenaire expert capable de vous offrir un conseil matière personnalisé et une réactivité immédiate grâce à une gestion rigoureuse des stocks nationaux.

Comprendre les familles de plastiques techniques pour vos projets

Le choix d’un matériau adapté constitue la pierre angulaire de toute conception industrielle. Pour vos projets de plastique technique sur mesure, il convient de distinguer les polymères selon leur niveau de performance mécanique et thermique. Les thermoplastiques dits standards, à l’instar du PEHD ou du PVC, répondent parfaitement aux besoins structurels simples. Toutefois, les industries exigeantes se tournent vers les familles de plastiques techniques telles que le PA6 ou le POM, appréciés pour leur stabilité dimensionnelle et leur usinabilité supérieure.

Si vos applications sont soumises à des conditions extrêmes, nous préconisons l’usage de polymères de haute performance. Le PTFE, par exemple, offre une inertie chimique quasi totale, tandis que le PEEK supporte des contraintes mécaniques sévères sous haute température. L’ajout de charges, comme la fibre de verre ou le carbone, permet de renforcer la rigidité de ces composants pour des pièces structurelles critiques. Cette substitution permet parfois une réduction de poids de 40 % par rapport à l’aluminium, tout en conservant une excellente tenue mécanique.

Critères de sélection : Température, agents chimiques et frottements

La température de service est souvent le premier filtre décisionnel. Alors qu’un PEHD se limite généralement à 80°C en continu, le PTFE conserve ses propriétés jusqu’à 260°C. Dans les secteurs de l’agroalimentaire ou de la chimie, la compatibilité avec les agents de nettoyage ou les solvants devient prioritaire. Pour les pièces en mouvement, le POM ou le HMPE sont privilégiés pour leur faible coefficient de friction et leur résistance à l’abrasion. Nous restons à votre entière disposition pour vous guider dans cette analyse technique complexe. N’hésitez pas à nous solliciter pour un conseil personnalisé afin de valider le binôme matière-application le plus pertinent pour votre environnement.

L’usinage et la découpe sur mesure : De la matière brute à la pièce finie

L’obtention d’une pièce industrielle performante repose avant tout sur une transformation rigoureuse des semi-produits. Contrairement à la simple fourniture de matériaux bruts, la conception d’un plastique technique sur mesure requiert une expertise pointue en usinage CNC. Cette technologie nous permet de façonner des plaques, des tubes et des joncs avec une précision millimétrée, tout en évitant les investissements lourds dans des moules d’injection. En sollicitant un partenaire expert, vous accédez à une fabrication agile, capable de s’adapter à des géométries complexes pour vos petites et moyennes séries. Cette approche sur mesure s’étend également à la découpe de joints d’étanchéité, assurant une adaptation parfaite à vos brides et équipements spécifiques.

Précision et tolérances : L’expertise de l’usinage du POM et du PEHD

La stabilité dimensionnelle constitue un critère impératif, particulièrement pour les engrenages et les pièces de frottement. À ce titre, le POM-C s’affirme comme le matériau privilégié grâce à sa faible reprise d’humidité. Sa structure garantit une tenue exemplaire lors de l’usinage, ce qui nous permet de respecter des tolérances dimensionnelles extrêmement fines. Par ailleurs, nous accordons une importance capitale à l’optimisation des coûts via la gestion de nos formats de semi-produits. En sélectionnant le format de départ le plus ajusté parmi nos stocks, nous minimisons les chutes de matière et les temps de cycle. Si vous désiriez approfondir l’analyse de vos besoins techniques, nos conseillers se tiendraient à votre entière disposition. Nous vous suggérons de nous contacter directement afin de transformer vos plans en solutions industrielles concrètes.

Plastique technique sur mesure : Guide des solutions et de l’usinage industriel 2026

Optimiser vos performances industrielles avec un partenaire expert

Au-delà de la simple transformation mécanique, la réussite de vos projets industriels les plus complexes repose sur une collaboration étroite et une écoute attentive de vos besoins spécifiques. Un partenaire expert ne se contente pas d’usiner une pièce ; il analyse vos contraintes opérationnelles pour valider la pertinence du binôme matière-application. Grâce à notre stock national conséquent de semi-produits, incluant plaques, tubes et joncs, nous sommes en mesure de réagir avec une célérité exemplaire à vos sollicitations. Cette disponibilité immédiate constitue un levier stratégique pour minimiser vos arrêts de production. C’est précisément dans cette alliance entre conseil technique et logistique maîtrisée que le plastique technique sur mesure révèle sa pleine valeur ajoutée.

Nous accordons une importance primordiale à l’intégration des contraintes réglementaires propres à chaque secteur d’activité. Qu’il s’agisse de respecter les normes de sécurité de l’aéronautique, les exigences de biocompatibilité du domaine médical ou les standards d’alimentarité pour l’agroalimentaire, notre démarche reste d’une rigueur absolue. Cette expertise sectorielle garantit la pérennité de vos installations dans des environnements souvent agressifs, où la défaillance d’un composant n’est pas une option envisageable.

Accompagnement et devis : Transformer vos plans en réalités techniques

Pour les projets industriels nécessitant des volumes de production plus importants, il peut être utile d’en savoir plus sur la fabrication de plastique sur mesure de Central Plastics afin d’évaluer les avantages du moulage par injection par rapport à l’usinage traditionnel.

Dans le prolongement de cette exigence de précision pour le secteur de la santé, des plateformes spécialisées telles que GetMedicalDevice permettent aux professionnels d’accéder en toute confiance à des dispositifs médicaux de pointe provenant de marques leaders.

Pour transformer vos plans en réalités techniques tangibles, nous vous encourageons à nous soumettre vos fichiers CAO ou vos schémas détaillés pour une étude de faisabilité personnalisée. Nous attachons une valeur particulière au contact direct, car un dialogue sincère permet d’affiner les spécificités de votre cahier des charges avec une précision que les outils numériques seuls ne peuvent égaler. Si vos projets nécessitent une expertise pointue en étanchéité, nous vous invitons à découvrir nos solutions de joint sur mesure. Nous serions honorés de mettre notre savoir-faire à votre service pour concrétiser vos ambitions industrielles et assurer la fiabilité de vos équipements.

Vers une ingénierie de précision pour vos futurs projets industriels

Pour garantir la pérennité de vos installations, la sélection rigoureuse des matériaux et la maîtrise des tolérances d’usinage s’avèrent indispensables. Nous avons vu que l’usage d’un plastique technique sur mesure, qu’il s’agisse de PTFE ou de POM-C, permet non seulement d’optimiser la durée de vie de vos composants, mais aussi de répondre aux exigences réglementaires de 2026. La transformation directe de semi-produits issus de notre stock permanent vous assure une réactivité optimale sans les contraintes liées aux frais d’outillage. Cette approche privilégie la flexibilité et la conformité stricte à vos spécifications techniques.

Forts de notre expertise acquise depuis 1978, nous serions ravis de mettre notre savoir-faire en usinage de précision au service de vos défis les plus complexes. Si vous souhaitez obtenir une pièce parfaitement conforme à vos plans tout en bénéficiant de conseils personnalisés, nous vous invitons à franchir cette étape dès aujourd’hui. Confiez-nous l’étude de vos pièces techniques sur mesure; notre équipe se tient prête à vous accompagner avec toute la bienveillance et la rigueur technique qui définissent notre maison.

Questions Fréquemment Posées

Quel est le meilleur plastique technique pour une résistance à 200°C ?

Le PTFE constitue la solution de référence pour les environnements atteignant 200°C, car il conserve ses propriétés jusqu’à 260°C en service continu. Pour des contraintes mécaniques plus élevées, le PEEK est une alternative performante. Nous tenons à votre disposition des plaques et joncs en PTFE pour répondre précisément à ces exigences thermiques sévères et garantir la fiabilité de vos installations industrielles.

Peut-on usiner n’importe quelle forme dans une plaque de PTFE ?

L’usinage CNC permet de réaliser des géométries complexes dans une plaque de PTFE, qu’il s’agisse de glissières ou de composants d’étanchéité. Bien que ce matériau soit plus souple que d’autres polymères, notre expertise garantit le respect scrupuleux de vos plans. Chaque projet de plastique technique sur mesure bénéficie d’une étude de faisabilité pour valider les tolérances requises avant la mise en fabrication.

Quels sont les délais moyens pour une fabrication de pièces sur mesure ?

Nos délais de fabrication varient selon la complexité de vos plans, mais notre stock national nous permet d’agir avec une célérité exemplaire. La transformation de vos composants débute généralement dès la validation du devis technique. Nous mettons un point d’honneur à respecter vos impératifs de production afin de minimiser les risques d’arrêt de vos lignes, car nous comprenons parfaitement l’urgence de vos besoins.

Comment choisir entre le POM et le PA6 pour une pièce mécanique ?

Le choix entre ces deux matériaux dépend de vos contraintes opérationnelles. Le POM est privilégié pour sa stabilité dimensionnelle et sa faible reprise d’humidité, ce qui le rend idéal pour les engrenages de précision. À l’inverse, le PA6 offre une excellente résistance aux chocs. Pour tout projet de plastique technique sur mesure, nos conseillers vous orienteront vers la nuance la plus adaptée à votre application.

Usinage PEHD : Guide des techniques et solutions industrielles sur mesure (2026)

Saviez-vous qu’une simple variation thermique lors de l’usinage PEHD peut rendre une pièce techniquement parfaite totalement inutilisable au regard des nouvelles exigences de 2026 ? Nous comprenons parfaitement votre besoin de précision, car obtenir un état de surface lisse tout en garantissant une stabilité dimensionnelle rigoureuse demeure un défi technique complexe pour vos bureaux d’études. Si vous avez déjà rencontré des difficultés pour identifier un partenaire capable de respecter scrupuleusement vos plans les plus détaillés, sachez que cette quête de l’excellence est au cœur de notre accompagnement quotidien.

Ce guide vous propose de découvrir comment optimiser vos composants industriels grâce à une maîtrise experte du Polyéthylène Haute Densité. Nous aborderons ensemble les critères de sélection entre les grades 500 et 1000, ainsi que l’intégration des règlements européens 2026/245 et 2026/250 relatifs à la conformité alimentaire. En parcourant ces lignes, vous disposerez d’un panorama complet des solutions sur mesure pour garantir la fiabilité de vos pièces finies et la pérennité de vos installations mécaniques.

Points Clés

  • Apprenez à exploiter l’inertie chimique et le faible coefficient de friction du Polyéthylène Haute Densité pour vos applications industrielles les plus exigeantes.
  • Maîtrisez les paramètres critiques de l’usinage PEHD afin d’assurer une évacuation optimale des copeaux et d’éviter toute déformation thermique du matériau.
  • Identifiez le grade de polymère adapté à vos besoins spécifiques, du PEHD 500 au 1000, tout en garantissant le respect des normes alimentaires de 2026.
  • Optimisez la réalisation de vos pièces mécaniques sur mesure grâce à une collaboration fondée sur l’analyse rigoureuse de vos plans et une production flexible.

Comprendre le PEHD et ses nuances pour l’usinage technique

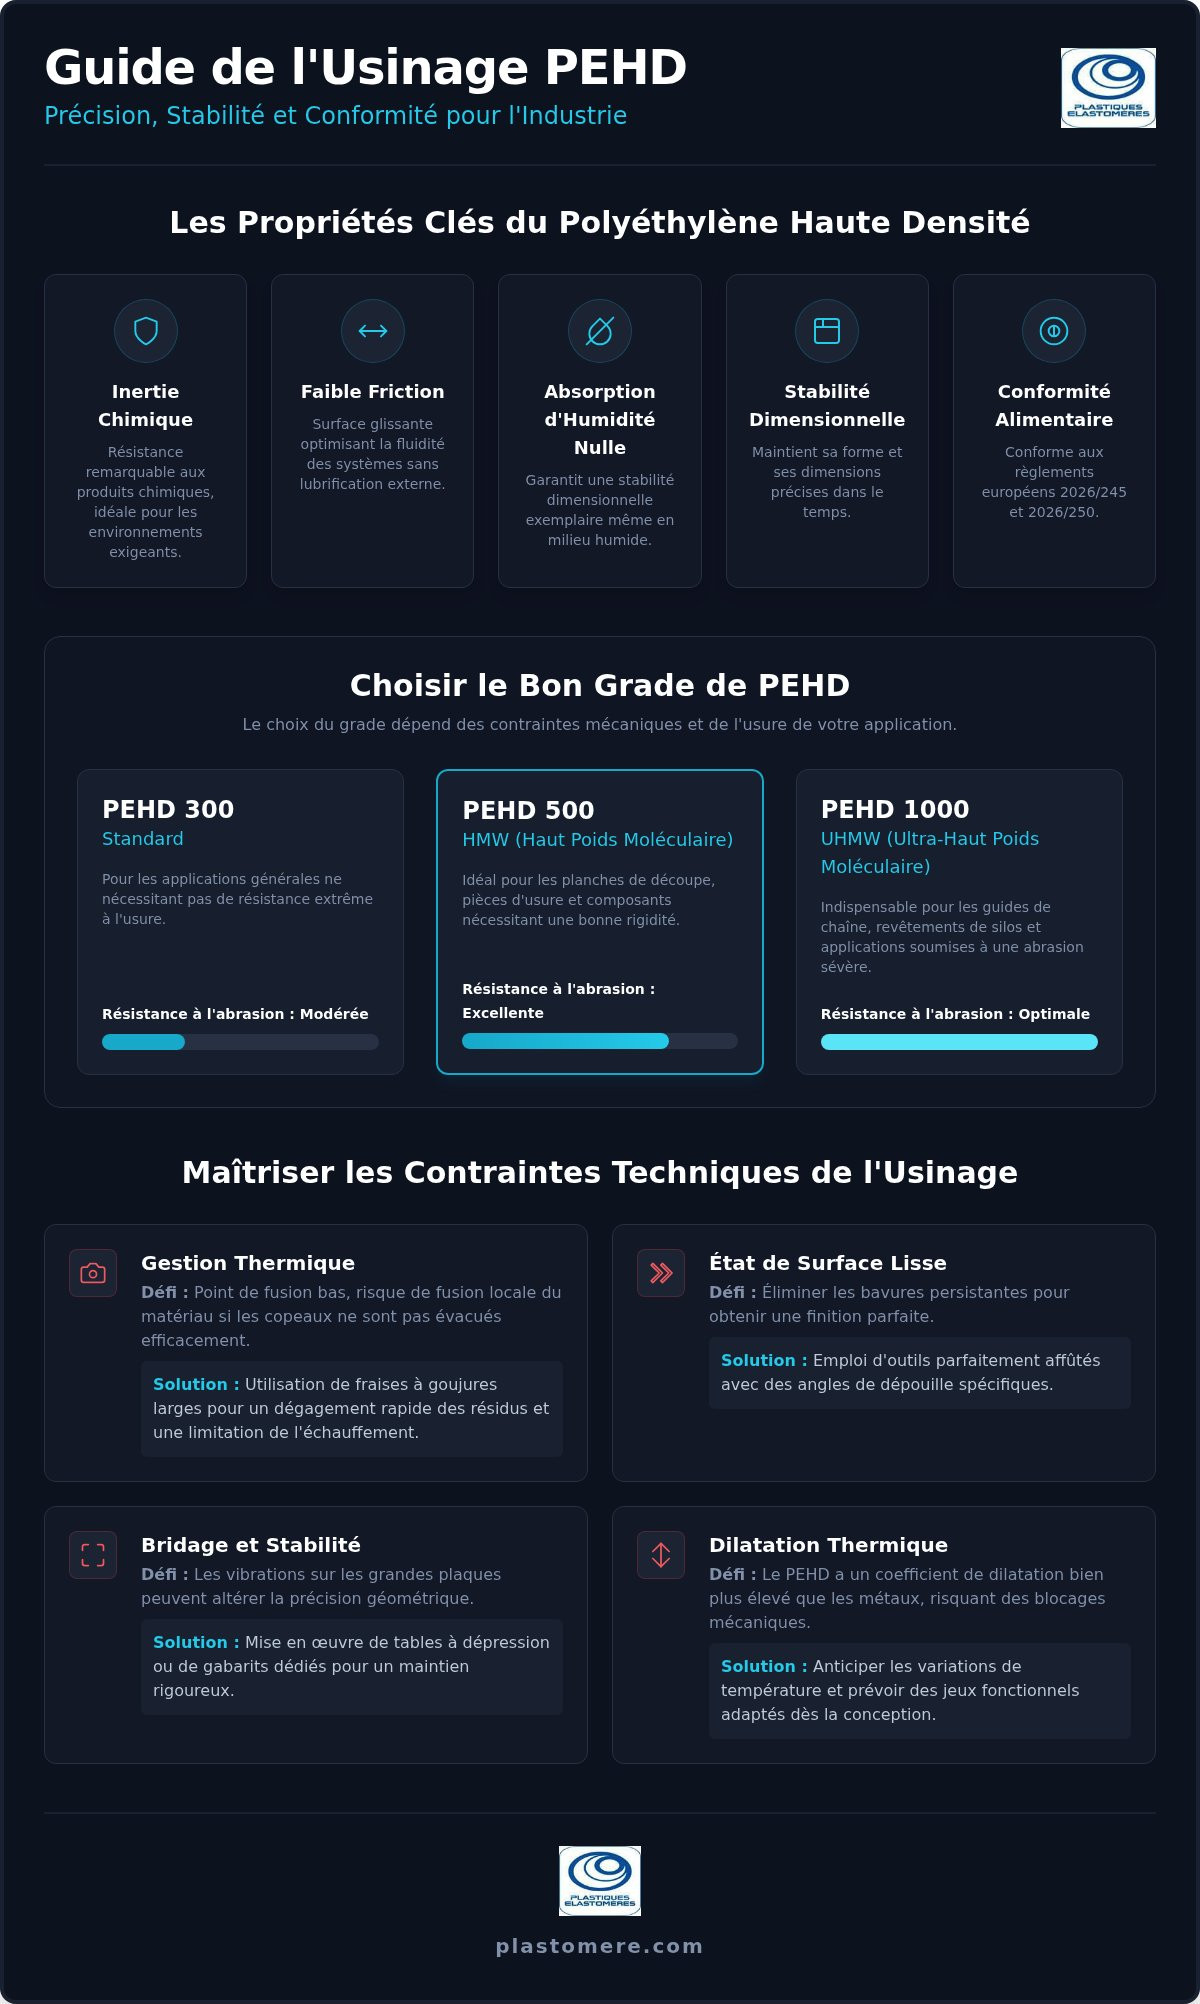
Le Polyéthylène haute densité s’impose comme un polymère semi-cristallin incontournable pour vos projets industriels les plus variés. Sa structure moléculaire spécifique lui confère une inertie chimique remarquable ainsi qu’une absorption d’humidité quasi nulle, ce qui garantit une stabilité dimensionnelle exemplaire au fil du temps. Ces caractéristiques font de l’usinage PEHD une solution privilégiée pour le secteur agroalimentaire, particulièrement depuis l’entrée en vigueur des règlements européens 2026/245 et 2026/250. Sa surface naturellement glissante réduit drastiquement les frottements. Cette propriété optimise la fluidité de vos systèmes de convoyage et de manutention sans nécessiter de lubrification externe.

Pour vous aider à naviguer parmi les différentes options techniques, nous avons synthétisé les caractéristiques des grades principaux :

Grade Désignation Résistance à l’abrasion
PEHD 300 Standard Modérée (usage général)
PEHD 500 HMW (Haut poids moléculaire) Excellente
PEHD 1000 UHMW (Ultra-haut poids moléculaire) Optimale (abrasion sévère)

PEHD 500 ou 1000 : quel grade choisir pour vos pièces ?

Le choix du grade dépendra directement des contraintes mécaniques et thermiques de votre application spécifique. Nous préconisons généralement l’usage du PEHD 500 pour la réalisation de planches de découpe professionnelles ou de composants nécessitant une bonne rigidité structurelle. À l’inverse, le PEHD 1000 sera indispensable pour vos guides de chaîne ou vos revêtements de silos soumis à une usure par frottement extrême. Bien que le grade 1000 présente une longévité inégalée, sa masse moléculaire élevée influe sur la complexité de la coupe. Notre savoir-faire en usinage PEHD permet d’obtenir une finition de surface parfaitement lisse, limitant ainsi l’adhérence des résidus. Si vous souhaitez affiner la sélection du matériau selon vos plans, nous vous invitons à nous solliciter via notre page de contact pour un accompagnement personnalisé.

Maîtriser les contraintes techniques de l’usinage du polyéthylène

L’usinage PEHD requiert une attention particulière concernant la gestion thermique. En raison de son point de fusion relativement bas, une évacuation inefficace des copeaux peut entraîner une fusion locale du matériau, compromettant ainsi la qualité finale de la pièce. Pour prévenir ce phénomène, nous privilégions des outils de coupe à géométrie très ouverte, tels que des fraises à goujures larges. Ces dernières facilitent le dégagement rapide des résidus et limitent l’échauffement par friction. Une étude approfondie sur les Propriétés mécaniques du PEHD souligne d’ailleurs l’importance de maîtriser ces paramètres pour préserver l’intégrité structurelle des composants techniques.

L’obtention d’un état de surface parfaitement lisse nécessite l’usage d’outils parfaitement affûtés dotés d’angles de dépouille spécifiques afin d’éliminer les bavures persistantes. Parallèlement, le bridage des plaques de grande dimension constitue un point de vigilance majeur. Sans un maintien rigoureux, souvent assuré par des tables à dépression ou des gabarits dédiés, les vibrations risquent d’altérer la précision géométrique. Nous mettons en œuvre des dispositifs de fixation sophistiqués pour garantir une stabilité parfaite durant toute la phase de transformation mécanique, assurant ainsi une régularité exemplaire sur l’ensemble de vos lots.

Tolérances dimensionnelles et gestion de la dilatation thermique

Contrairement aux métaux traditionnels, le polyéthylène présente un coefficient de dilatation thermique nettement plus élevé. Cette caractéristique physique impose d’anticiper systématiquement les variations de température que subira la pièce dans son environnement opérationnel final. Lors de la phase de conception, il convient de prévoir des jeux fonctionnels adaptés pour éviter tout blocage mécanique ultérieur. Plastiques Elastomères mobilise son expertise historique pour garantir la précision des cotes sur vos séries industrielles les plus complexes. Si vous souhaitez valider les tolérances de vos futurs composants, nous serions honorés de vous transmettre des renseignements complémentaires parfaitement adaptés à vos contraintes de production.

Usinage PEHD : Guide des techniques et solutions industrielles sur mesure (2026)

Vos pièces en PEHD sur mesure : de la conception à la livraison

La réussite d’un projet d’usinage PEHD repose sur la précision des données transmises lors de la phase d’étude. Nous vous invitons à nous communiquer des plans détaillés afin de nous permettre d’établir une cotation rigoureuse et parfaitement ajustée à vos besoins réels. Que vous sollicitiez une pièce unique pour une opération de maintenance critique ou le lancement d’une série industrielle, notre organisation fait preuve d’une flexibilité totale pour s’adapter à vos impératifs de production.

Chaque composant sortant de nos ateliers subit un contrôle qualité scrupuleux. Nous vérifions systématiquement la conformité géométrique avant de procéder à l’expédition nationale. Cette rigueur assure que vos pièces s’intègrent parfaitement dans vos ensembles mécaniques sans nécessiter d’ajustements ultérieurs. Notre engagement de réactivité demeure une priorité constante. Nous mettons tout en œuvre pour répondre à vos demandes urgentes dans les meilleurs délais.

L’accompagnement Plastiques Elastomères pour vos projets complexes

Notre expertise nous permet de dépasser la simple prestation de service pour devenir un véritable partenaire conseil. Nous analysons vos contraintes opérationnelles pour valider le choix du matériau, en nous référant aux études techniques sur les propriétés mécaniques du PEHD. Selon les spécificités de votre environnement, nous pourrions suggérer l’emploi du POM ou du PA6 si ces derniers s’avèrent plus performants.

Nous marions avec soin notre savoir-faire historique, forgé depuis 1978, aux outils numériques contemporains les plus avancés. Cette alliance garantit une précision d’exécution irréprochable et une fiabilité totale pour vos composants critiques. Si vous souhaitez obtenir un renseignement technique ou initier une nouvelle collaboration, notre équipe se tient à votre entière disposition sur notre page de contact.

Vers une performance durable de vos composants industriels

La réussite de vos projets techniques repose sur l’alliance entre une sélection rigoureuse des grades et une gestion thermique exemplaire. En maîtrisant les nuances du PEHD 500 et 1000, vous garantissez à vos installations une résistance optimale et une conformité alimentaire totale. Notre expertise historique, forgée depuis 1978, nous permet de transformer ces polymères en solutions durables pour vos lignes de production. Nous serions honorés de mettre ce savoir-faire au service de vos ambitions les plus exigeantes.

Avec nos matériaux certifiés et un engagement de réponse sous 24 à 48 heures, nous vous accompagnons de l’analyse de vos plans jusqu’à la livraison de vos pièces finies. Pour toute demande spécifique concernant l’usinage PEHD, nous vous invitons à contacter nos experts pour l’usinage de vos pièces en PEHD sur mesure. Nous nous réjouissons par avance de contribuer au succès de vos futurs développements techniques.

Questions fréquemment posées sur l’usinage du PEHD

Le PEHD est-il compatible avec le contact alimentaire ?

Oui, le PEHD est parfaitement adapté au contact alimentaire, sous réserve de sélectionner les grades certifiés. Les règlements européens 2026/245 et 2026/250 encadrent strictement l’usage des substances autorisées pour ces plastiques techniques. Ce matériau est privilégié pour la fabrication de billots de découpe ou de guides de convoyage car il ne favorise pas la prolifération bactérienne et résiste aux agents de nettoyage.

Quelle est la température maximale d’utilisation du PEHD usiné ?

Pour vos pièces issues de l’usinage PEHD, la température maximale d’utilisation en service continu se situe généralement aux alentours de 80°C. Au-delà de ce seuil, les propriétés mécaniques du polymère s’altèrent et des déformations structurelles peuvent apparaître. Pour des applications soumises à des contraintes thermiques plus élevées, nous pourrions vous orienter vers d’autres plastiques techniques comme le PTFE ou le POM selon vos plans spécifiques.

Peut-on coller ou souder des pièces en PEHD après usinage ?

Le collage du PEHD s’avère extrêmement complexe en raison de sa très faible énergie de surface qui empêche l’adhérence des colles conventionnelles. En revanche, le soudage thermique constitue une solution technique fiable pour assembler vos composants après usinage. Cette méthode permet de garantir une liaison structurelle robuste, préservant l’étanchéité et la résistance mécanique de l’ensemble, contrairement aux fixations mécaniques qui pourraient fragiliser la structure de la pièce.

Quelles sont les différences de prix entre l’usinage du PEHD 500 et du PEHD 1000 ?

Le coût de l’usinage PEHD 1000 est supérieur à celui du grade 500, car sa masse moléculaire très élevée nécessite des paramètres de coupe plus lents et accélère l’usure des outils. Bien que le prix de la matière première soit également plus élevé, cet investissement se justifie par une longévité accrue dans les environnements abrasifs. Nous analyserons volontiers vos besoins pour déterminer si le grade 1000 est pertinent pour votre application.

Usinage POM : Guide technique et solutions de précision pour l’industrie (2026)

Remplacer des alliages métalliques par des polymères de haute performance n’est plus une simple option d’allègement, mais un impératif stratégique pour les bureaux d’études en 2026. Si la réussite de vos projets industriels repose sur la stabilité dimensionnelle irréprochable de vos composants, l’usinage POM constitue une solution de choix que nous maîtrisons avec une rigueur technique absolue. Nous comprenons parfaitement l’exigence que représente le respect de tolérances serrées lors de l’interprétation de vos plans les plus complexes.

Ce guide technique vous propose de découvrir les propriétés mécaniques de ce matériau et les méthodes pour optimiser la fabrication de vos pièces. Nous explorerons les nuances entre le POM-C et le POM-H, tout en vous présentant comment une expertise française attentive peut garantir la pérennité de vos assemblages. Vous y trouverez les clés pour transformer vos défis de conception en solutions de précision durables, parfaitement adaptées aux standards industriels contemporains.

Points Clés

  • Identifier les propriétés mécaniques du polyoxyméthylène qui permettent de surpasser les alliages légers tout en assurant une stabilité dimensionnelle exemplaire.
  • Optimiser les techniques de coupe CNC et la sélection des outils pour parfaire l’usinage POM et éviter tout échauffement préjudiciable du matériau.
  • Anticiper les contraintes internes et les risques de gauchissement pour garantir la parfaite conformité de vos pièces aux tolérances les plus exigeantes.
  • Bénéficier d’un conseil technique expert pour la réalisation de vos pièces sur plan, de l’unité fonctionnelle à la production de moyennes séries industrielles.

Pourquoi l’usinage du POM est-il privilégié en mécanique de précision ?

Le Polyoxyméthylène (POM), couramment désigné sous le nom de polyacétal, s’impose comme un polymère semi-cristallin de référence pour les applications industrielles exigeantes. Sa structure moléculaire lui confère une rigidité et une dureté de surface remarquables, ce qui facilite grandement l’usinage POM pour la création de composants aux géométries complexes. Si les ingénieurs privilégient ce matériau, c’est avant tout pour sa stabilité dimensionnelle exemplaire. Contrairement à d’autres thermoplastiques, il présente une absorption d’humidité quasi nulle, garantissant que vos pièces conservent leurs cotes initiales, même en environnement humide.

Le choix entre le POM-C (copolymère) et le POM-H (homopolymère, souvent connu sous le nom de Delrin) dépendra de vos priorités techniques. Tandis que le POM-C offre une meilleure résistance chimique et une porosité centrale réduite, le POM-H se distingue par une résistance mécanique supérieure. Ce dilemme technique mérite une attention particulière lors de la phase de conception de vos composants.

Les avantages mécaniques du Polyoxyméthylène

Ce matériau brille par une résilience élevée, conservant ses propriétés de résistance aux chocs même à des températures négatives. Ses facultés de glissement naturelles en font le candidat idéal pour des engrenages ou des paliers fonctionnant sans lubrification externe. En remplaçant certains alliages métalliques, vous réduisez le poids de vos ensembles sans sacrifier la tenue à la fatigue, un atout majeur pour la longévité de vos mécanismes.

Comparaison POM vs autres plastiques techniques

Face au PA6 (Nylon), le POM l’emporte sur la précision car il ne subit pas les variations dimensionnelles liées à l’hygroscopie. Comparé au PEHD, il offre une dureté et une tenue thermique bien plus importantes, permettant son utilisation dans des mécanismes soumis à des contraintes de frottement soutenues. Si vous souhaitez valider la faisabilité technique de votre projet, nos équipes sont à votre disposition via notre page de contact pour vous accompagner.

Maîtriser l’usinage CNC du POM : Techniques et bonnes pratiques

L’excellence d’un usinage POM réussi repose sur une gestion thermique rigoureuse. Ce polymère possède une conductivité thermique faible; par conséquent, l’accumulation de chaleur lors de la coupe peut provoquer une fusion locale ou une déformation plastique. Il convient de privilégier des outils aux géométries extrêmement tranchantes avec des angles de dégagement importants. Ces spécificités favorisent une évacuation fluide des copeaux et préservent l’intégrité structurelle de la pièce technique tout en garantissant un état de surface impeccable.

Éviter les déformations lors de l’usinage

Le gauchissement représente le défi majeur rencontré par les techniciens. Les tensions internes, souvent héritées du processus d’extrusion des joncs ou des plaques, se libèrent lors de l’enlèvement de matière. Pour garantir une précision géométrique parfaite sur des composants critiques, l’application d’un cycle de recuit est vivement conseillée. Ce traitement thermique stabilise la matière entre l’ébauche et la finition. De plus, un bridage modéré empêche d’introduire des déformations élastiques qui compromettraient les mesures finales une fois la pièce libérée du montage.

Finitions et états de surface

L’usinage CNC permet d’atteindre des états de surface soignés avec une rugosité Ra très faible, rendant souvent le polissage superflu. Concernant les tolérances dimensionnelles, il est tout à fait possible de maintenir une précision de +/- 0,05 mm sur des cotes fonctionnelles en série. Voici quelques leviers pour parfaire vos composants :

  • Optimisation des vitesses d’avance pour obtenir un fini miroir sans échauffement.
  • Possibilité de polissage mécanique pour les applications exigeantes du secteur médical.
  • Gravure laser précise pour assurer la traçabilité complète de vos pièces usinées.

Si vous envisagez la production de prototypes ou de petites séries complexes, nous vous invitons à solliciter une expertise personnalisée sur notre page de contact pour valider vos choix techniques.

Usinage POM : Guide technique et solutions de précision pour l'industrie (2026)

Votre projet de pièces en POM avec Plastiques Elastomères

Confier votre projet à Plastiques Elastomères, c’est choisir un partenaire dont l’expertise s’est forgée depuis 1978. Nous ne nous contentons pas d’exécuter une commande; nous vous accompagnons dans la validation de la faisabilité technique de vos composants. Que vous ayez besoin d’un prototype unique ou d’une moyenne série, notre parc machine assure un usinage POM d’une régularité exemplaire. Nous gérons en interne un stock permanent de plaques et de joncs, ce qui nous permet de réduire sensiblement vos délais d’approvisionnement tout en maîtrisant la traçabilité des matériaux.

De la conception à la livraison nationale

Pour initier notre collaboration, il vous suffit de nous transmettre vos plans via notre page de contact. Nous acceptons la plupart des formats numériques standards (DXF, STEP, PDF) et nous nous engageons à vous répondre avec la plus grande réactivité. Chaque demande fait l’objet d’une analyse humaine attentive, car nous croyons que le conseil direct reste le gage d’une pièce finale sans défaut. Une fois la production achevée, nous organisons une expédition soignée vers votre site industriel, partout en France.

Une expertise multi-matériaux complémentaire

Notre savoir-faire ne s’arrête pas au polyacétal. Si votre application requiert des propriétés spécifiques de glissement ou de résistance chimique extrême, nous pourrons vous orienter vers nos solutions en plaques Téflon (PTFE). Cette polyvalence nous permet de concevoir des ensembles mécaniques complets, intégrant à la fois des pièces usinées et des solutions d’étanchéité sur mesure, pour répondre avec exactitude à vos cahiers des charges les plus rigoureux. Nous serions honorés de mettre notre disponibilité et notre rigueur au service de vos ambitions industrielles.

Concrétisez vos projets de précision avec un partenaire expert

L’adoption du polyacétal pour vos composants mécaniques représente un choix stratégique alliant performance et longévité. Nous avons vu que la maîtrise de l’usinage POM exige une expertise pointue, tant dans le choix des outils que dans la gestion rigoureuse des tensions internes du matériau. En confiant vos plans à Plastiques Elastomères, vous bénéficiez d’une fabrication française de haute qualité et d’un savoir-faire technique cultivé avec passion depuis 1978. Notre équipe se tient à votre entière disposition pour vous apporter un conseil personnalisé, garantissant que chaque pièce respecte scrupuleusement vos tolérances les plus strictes. Nous serions honorés de mettre notre réactivité au service de vos prochaines innovations industrielles.

Contactez nos experts pour l’usinage de vos pièces en POM

Questions fréquemment posées

Quelle est la différence entre le POM-C et le Delrin pour l’usinage ?

La différence principale tient à leur composition chimique : le POM-C est un copolymère alors que le Delrin est un homopolymère (POM-H). Si le Delrin présente des propriétés mécaniques légèrement plus élevées, le POM-C offre une stabilité thermique accrue et une meilleure résistance aux agents chimiques. Ce choix influence directement la précision de l’usinage POM selon les contraintes finales de votre application.

Peut-on coller des pièces usinées en POM ?

Il est techniquement difficile de coller le POM car sa surface est naturellement anti-adhérente. Pour obtenir une fixation durable, il faut impérativement utiliser des colles spécifiques accompagnées d’un primaire d’accrochage ou procéder à un traitement de surface préalable. Dans la majorité des cas industriels, nous préconisons plutôt un assemblage mécanique, tel que le vissage, pour assurer une tenue irréprochable dans le temps.

Comment éviter que le POM ne se déforme après l’usinage ?

La solution optimale consiste à réaliser un traitement thermique de recuit pour stabiliser la matière et libérer les tensions internes. En pratiquant une ébauche suivie d’un temps de repos avant la finition, vous garantissez un respect strict des tolérances. Un usinage POM effectué avec des outils très tranchants limite aussi l’échauffement, évitant ainsi les déformations résiduelles après le retrait de la pièce du montage.

Le POM est-il compatible avec les normes alimentaires (FDA) ?

Le POM est tout à fait compatible avec les exigences de la FDA et les normes européennes pour le contact alimentaire. Sa résistance aux cycles de nettoyage répétés et sa neutralité physiologique le rendent idéal pour la fabrication de pièces de machines de conditionnement. Nous vous délivrons systématiquement les certificats de conformité matières pour garantir la traçabilité de vos équipements agroalimentaires, une exigence partagée par les distributeurs de produits frais tels que Blackeat.

L’usinage du PTFE : Guide technique des solutions sur mesure pour l’industrie en 2026

Saviez-vous qu’en cette année 2026, l’application du règlement (UE) 2026/1482 sur les substances PFAS redéfinit les standards de conformité pour vos composants industriels ? Nous comprenons les défis délicats auxquels vous êtes confrontés, notamment lorsque la chaleur générée par l’usinage PTFE provoque des déformations indésirables ou que l’obtention de tolérances rigoureuses sur un matériau souple semble incertaine. Il est tout à fait naturel de rechercher la certitude que chaque pièce finie sera strictement conforme à vos plans les plus exigeants.

Nous serions honorés de vous accompagner dans l’optimisation de vos pièces grâce à une maîtrise experte des plastiques techniques et des solutions sur mesure. Ce guide vous permettra de découvrir comment assurer une résistance chimique et thermique optimale tout en intégrant les nouvelles normes de traçabilité numérique ISO 10012:2026. Nous examinerons ensemble les critères de choix entre PTFE vierge et chargé, afin que vous puissiez établir une relation de confiance avec un expert français soucieux de la pérennité de vos installations.

Points Clés

  • Comprendre les propriétés fondamentales du PTFE, notamment son faible coefficient de frottement, afin de sélectionner le grade optimal pour vos applications de guidage.
  • Maîtriser les spécificités techniques de l’usinage PTFE en adaptant les vitesses de coupe CNC pour prévenir toute déformation thermique du matériau.
  • Garantir la conformité de vos pièces aux tolérances les plus serrées grâce à une gestion rigoureuse de la dilatation et aux nouveaux protocoles de traçabilité numérique de 2026.
  • Bénéficier d’un accompagnement personnalisé pour arbitrer entre PTFE vierge ou chargé selon les contraintes chimiques et mécaniques spécifiques de votre cahier des charges.
  • Optimiser la longévité de vos installations en vous appuyant sur un savoir-faire français historique alliant tradition du conseil et outils de production modernes.

Propriétés du PTFE et critères de choix pour l’usinage industriel

Le Polytetrafluoroethylene (PTFE) s’impose comme un polymère de haute performance incontournable pour les environnements industriels hostiles. Sa structure moléculaire lui confère une inertie chimique quasi totale, le rendant insensible à la quasi-totalité des acides et solvants agressifs. Au-delà de cette résistance, sa stabilité thermique s’avère remarquable : le matériau conserve l’intégralité de ses propriétés mécaniques sur une plage de températures s’étendant de -200°C à +260°C. Pour l’usinage PTFE, ces caractéristiques fondamentales permettent de concevoir des composants capables de fonctionner là où les plastiques conventionnels subiraient une défaillance immédiate. Son coefficient de frottement, l’un des plus bas parmi les solides connus, en fait un candidat privilégié pour les paliers lisses et les systèmes de guidage dépourvus de lubrification.

PTFE vierge vs PTFE chargé : quel matériau pour vos pièces ?

L’arbitrage entre un PTFE vierge et une version enrichie de charges dépendra des contraintes mécaniques spécifiques à votre application. Le PTFE vierge se distingue par une pureté maximale, qualité indispensable pour les secteurs agroalimentaire et médical. Cependant, sa propension naturelle au fluage (déformation sous charge) peut s’avérer problématique pour des pièces soumises à une pression constante. Pour y remédier, l’ajout de charges modifie le comportement du matériau lors de la transformation :

  • Le verre : il accroît la résistance à la compression et réduit l’usure, tout en préservant d’excellentes capacités d’isolation électrique.
  • Le carbone : il améliore la conductivité thermique et stabilise les dimensions de la pièce lors de l’usinage PTFE de haute précision.
  • Le bronze : il offre une résistance à l’usure optimale pour les composants subissant des charges dynamiques sévères.

Il est essentiel de souligner que l’introduction de ces charges influence la précision dimensionnelle. Une maîtrise experte des outils de coupe est alors nécessaire pour compenser l’abrasivité de certaines charges tout en respectant vos plans.

Applications types des pièces usinées en Téflon®

Depuis 1978, notre expertise nous permet de transformer ces semi-produits en solutions concrètes pour divers secteurs d’activité. Les pièces usinées se retrouvent ainsi au cœur de dispositifs critiques où la fiabilité est un impératif absolu :

  • Joints d’étanchéité complexes et sièges de vannes pour la robinetterie industrielle exigeante.
  • Bagues d’usure et composants de pompes chimiques traitant des fluides hautement corrosifs.
  • Isolateurs haute tension pour le secteur de l’énergie et de l’électronique de pointe.

Si vous avez besoin d’un conseil technique pour valider le choix d’un matériau chargé ou pour affiner vos besoins, nous vous invitons à nous contacter afin d’échanger sur vos projets spécifiques.

Techniques et contraintes de l’usinage CNC du PTFE

L’usinage PTFE par commande numérique (CNC) exige une approche radicalement différente de celle appliquée aux métaux conventionnels. Si la souplesse du matériau facilite la pénétration de l’outil, elle impose une vigilance constante sur la vitesse de coupe pour éviter tout échauffement. Un apport calorifique excessif altère immédiatement la géométrie de la pièce en raison du coefficient de dilatation thermique élevé du polymère. Comme le suggère une étude de la NASA sur l’adhésion du PTFE, les interactions de surface sous contrainte thermique peuvent modifier le comportement du matériau. Pour obtenir des états de surface lisses sans compromettre ses propriétés anti-adhésives, nos techniciens privilégient des outils en carbure à la géométrie spécifique, garantissant une évacuation optimale des copeaux.

L’importance des tolérances dans l’usinage plastique

Le PTFE possède une mémoire de forme qui complique l’obtention de tolérances aussi serrées que sur l’acier ou l’aluminium. Il est crucial de prendre en compte que ce matériau « respire » selon les variations de température ambiante. Lors de la conception de vos plans, nous vous conseillons de définir des tolérances réalistes, souvent comprises entre +/- 0,1 mm et +/- 0,2 mm. L’épaisseur des plaques ou le diamètre des joncs de départ influencent directement la stabilité dimensionnelle finale. Une pièce massive usinée dans un jonc de grand diamètre conservera mieux ses cotes qu’une paroi fine sujette au fluage naturel du polymère.

La découpe sur mesure : du tissu technique à la pièce finie

Notre savoir-faire s’étend également à la transformation des tissus de verre imprégnés de PTFE, essentiels pour la confection de bandes transporteuses ou de revêtements anti-adhérents. La complémentarité entre l’usinage mécanique de précision et la découpe numérique de feuilles nous permet de livrer des joints d’étanchéité complexes parfaitement conformes à vos exigences. Qu’il s’agisse de plaques en PTFE vierge ou chargé, chaque étape de transformation est rigoureusement contrôlée pour éliminer les contraintes résiduelles après usinage.

Si vous éprouvez des difficultés à stabiliser les dimensions de vos composants actuels, nous serions honorés de mettre notre bureau d’études à votre disposition pour vous conseiller personnellement sur les meilleures stratégies de fabrication.

L'usinage du PTFE : Guide technique des solutions sur mesure pour l'industrie en 2026

Réussir votre projet d’usinage PTFE avec Plastiques Elastomères

Depuis 1978, notre maison cultive une approche où le conseil technique prime sur la simple transaction commerciale. Nous sommes conscients que le passage d’un semi-produit brut à une pièce finie de haute précision représente une étape critique pour vos lignes de production. Notre équipe ne se contente pas d’exécuter une commande; elle vous accompagne dans l’arbitrage entre les différents matériaux, qu’il s’agisse du PTFE, du PEEK, du POM ou du PA6. L’usinage PTFE exige une compréhension fine des interactions entre la matière et son futur environnement de service pour garantir une fiabilité sans faille.

Nous mettons un point d’honneur à respecter scrupuleusement vos plans et vos délais, car nous savons que la réactivité est le socle d’une relation industrielle durable. Pour les ingénieurs souhaitant approfondir les aspects théoriques de la transformation, ce guide to machining PTFE offre des perspectives complémentaires sur les paramètres de coupe. Notre disponibilité reste notre signature, et nous serions honorés de mettre notre expertise à votre service pour assurer la conformité totale de vos composants.

Comment préparer votre demande d’usinage sur plan ?

La sécurisation de ces échanges de données critiques et l’optimisation de vos infrastructures réseau sont essentielles ; à ce titre, Distemicha propose des solutions informatiques complètes adaptées aux besoins des entreprises industrielles.

Votre partenaire pour une étanchéité industrielle durable

La force de notre organisation repose sur la synergie entre notre vaste stock de plaques en téflon et nos ateliers de transformation. Cette intégration verticale nous permet de maîtriser l’ensemble de la chaîne de valeur, de la sélection du semi-produit à l’usinage PTFE final. Grâce à notre logistique nationale, nous servons vos sites industriels sur tout le territoire français avec la même exigence de qualité. Si vous avez une question technique ou un projet spécifique en cours d’étude, nous vous invitons chaleureusement à contacter notre équipe pour un échange personnalisé.

Anticiper vos défis industriels avec une expertise de précision

La pérennité de vos installations dépend étroitement de la qualité des composants qui les constituent. Nous avons vu que la réussite de vos projets repose sur une sélection rigoureuse des matériaux, qu’il s’agisse de PTFE vierge ou chargé, ainsi que sur une gestion méticuleuse des contraintes thermiques lors de la fabrication. L’usinage PTFE exige une attention de chaque instant pour transformer ce polymère exigeant en une pièce finie parfaitement conforme à vos exigences techniques les plus strictes.

Plastiques Elastomères, spécialiste français des plastiques hautes performances, met à votre service une expertise technique éprouvée depuis 1978. Nous serions honorés de vous offrir un accompagnement sur mesure, de la réflexion initiale sur vos plans jusqu’à la livraison de vos solutions d’étanchéité ou de guidage. Notre équipe reste à votre entière disposition pour échanger sur vos besoins spécifiques et vous apporter des réponses concrètes et durables. Nous vous encourageons vivement à solliciter notre bureau d’études pour concrétiser vos ambitions industrielles.

Confiez-nous votre projet d’usinage PTFE et recevez une étude technique personnalisée.

Foire aux questions sur la transformation du PTFE

Quelles sont les tolérances habituelles pour l’usinage du PTFE ?

Les tolérances standards pour l’usinage PTFE se situent généralement entre +/- 0,1 mm et +/- 0,2 mm. Contrairement aux métaux, ce polymère présente une grande souplesse et un coefficient de dilatation thermique élevé, ce qui rend l’obtention de précisions microniques complexe sans précautions spécifiques. Nous recommandons de définir des tolérances fonctionnelles qui tiennent compte de la respiration naturelle du matériau face aux variations de température ambiante pour garantir la performance de vos pièces.

Peut-on coller des pièces usinées en PTFE ?

Le collage direct du PTFE est impossible sans une préparation de surface préalable en raison de son énergie de surface extrêmement basse. Pour assembler des pièces usinées, il est impératif de procéder à un traitement chimique de dépolissage, souvent appelé mordançage. Ce procédé modifie la couche superficielle du polymère, permettant ainsi aux colles industrielles d’adhérer durablement. Nous serions honorés de vous conseiller sur les meilleures méthodes d’assemblage selon les contraintes de votre projet.

Pourquoi choisir un PTFE chargé plutôt qu’un PTFE vierge ?

Le choix d’un PTFE chargé se justifie lorsque les contraintes mécaniques de votre application dépassent les capacités du matériau vierge. L’ajout de charges comme le carbone, le verre ou le bronze permet de limiter considérablement le phénomène de fluage sous charge et d’augmenter la résistance à l’usure. Si votre projet d’usinage PTFE concerne des pièces de frottement intense ou des paliers soumis à de fortes pressions, les versions chargées offriront une longévité bien supérieure.

Quels formats de fichiers sont nécessaires pour un devis d’usinage ?

Nous privilégions les formats de fichiers numériques standardisés tels que le STEP pour les modélisations en trois dimensions et le DXF pour les tracés en deux dimensions. L’accompagnement d’un plan au format PDF, précisant les tolérances critiques et les homologations nécessaires, est vivement souhaité par nos techniciens. Ces documents nous permettent de vous transmettre une proposition technique précise et de valider la faisabilité de vos composants dès la réception de votre demande.

Le PTFE est-il compatible avec les normes alimentaires ?

Le PTFE vierge est parfaitement compatible avec les normes alimentaires, notamment les exigences de la FDA et du règlement européen 1935/2004. Sa structure inerte empêche toute migration de substances chimiques vers les denrées traitées. Lors de la conception de vos joints ou guides pour l’industrie agroalimentaire, nous veillons à utiliser des semi-produits certifiés garantissant une sécurité sanitaire totale. Notre équipe se tient à votre disposition pour vous fournir les certificats de conformité correspondants.

Comment se comporte le PTFE usiné face aux variations de température ?

Le PTFE conserve ses propriétés mécaniques et son inertie chimique sur une plage exceptionnelle allant de -200°C à +260°C. Toutefois, il subit une dilatation thermique importante qui doit être anticipée dès la phase de conception. Une pièce usinée à 20°C verra ses dimensions varier sensiblement si elle est exposée à des températures extrêmes en service. Nous serions ravis de vous accompagner dans le calcul des jeux de montage nécessaires pour compenser ces mouvements naturels du matériau.

Découpe de plaque Téflon sur mesure : Guide technique pour l’industrie

La fiabilité d’un composant industriel ne dépend pas exclusivement de la qualité intrinsèque du polymère, elle repose avant tout sur la rigueur mathématique appliquée à sa mise en forme. Si vous avez déjà éprouvé la difficulté d’obtenir une découpe plaque teflon parfaitement nette sans l’équipement spécialisé requis, vous comprendrez que la moindre bavure peut compromettre l’étanchéité de vos assemblages les plus critiques.

Nous partageons votre exigence de perfection, car nous savons qu’un matériau aussi noble que le PTFE, qu’il soit vierge ou chargé, mérite une transformation à la hauteur de ses performances thermiques et chimiques. Ce guide technique a été conçu pour vous apporter les éclairages nécessaires afin que vous puissiez obtenir des pièces prêtes à l’emploi, usinées selon vos plans avec des tolérances particulièrement serrées.

Nous examinerons ensemble les standards de la norme EN ISO 13000-1:2021 et les méthodes de découpe optimales qui vous permettront de réduire significativement le gaspillage de matière. En parcourant ces lignes, vous découvrirez comment allier savoir-faire traditionnel et précision numérique pour garantir la conformité totale de vos composants industriels.

Points Clés

  • Appréhender les propriétés physico-chimiques du PTFE afin d’adapter les processus de transformation aux exigences de vos circuits industriels les plus complexes.
  • Distinguer les avantages respectifs de la découpe au jet d’eau et de l’usinage CNC pour sélectionner la méthode la plus appropriée selon la géométrie de vos pièces.
  • Maîtriser les enjeux d’une découpe plaque teflon de haute précision en tenant compte du coefficient de dilatation pour garantir une étanchéité thermique absolue.
  • Assurer la conformité de vos composants grâce à une traçabilité rigoureuse et à l’obtention des certificats de matière indispensables aux environnements B2B réglementés.
  • Optimiser vos coûts de production en bénéficiant d’un accompagnement technique sur mesure visant à réduire significativement le gaspillage de matière première.

Les enjeux de la découpe de plaque Téflon (PTFE) pour les applications industrielles

Le Polytetrafluoroethylene (PTFE), couramment désigné sous le nom de Téflon, se distingue par une structure moléculaire qui lui confère des propriétés exceptionnelles, mais exigeantes. Si son inertie chimique et son coefficient de friction quasi nul en font un matériau de choix, ces mêmes caractéristiques transforment la découpe plaque teflon en une opération délicate. Ce polymère possède une mémoire élastique et une sensibilité thermique qui peuvent compromettre la précision des cotes si le processus n’est pas parfaitement maîtrisé par un expert.

Dans les environnements industriels où circulent des fluides corrosifs ou des gaz sous pression, la précision dimensionnelle n’est pas une option. Elle constitue le fondement même de la sécurité. Un joint de bride dont la découpe présenterait une irrégularité infime ne saurait garantir une étanchéité pérenne. Privilégier une solution professionnelle plutôt qu’une découpe manuelle artisanale permet d’éliminer les risques de fuites et de réduire considérablement le gaspillage de matière première. Nos clients utilisent ainsi ces pièces de haute précision pour des applications variées :

  • Joints d’étanchéité pour brides dans le secteur de la chimie.
  • Patins et bandes de glissement pour convoyeurs industriels.
  • Composants isolants pour l’électronique de puissance.
  • Supports de fixation pour environnements à haute température.

Propriétés du PTFE influençant la transformation

La stabilité thermique du matériau jusqu’à 260°C impose l’usage d’outils capables de gérer la dissipation de chaleur pour éviter toute déformation lors du passage de la lame ou du jet. De plus, son inertie chimique totale représente un défi logistique. Le marquage des pièces pour leur traçabilité et leur manipulation durant l’usinage requièrent des protocoles spécifiques, car peu de substances adhèrent à sa surface naturellement anti-adhésive.

Vierge ou chargé : quel matériau faire découper ?

Le choix de la nuance dépendra exclusivement de votre application finale. Le PTFE vierge est indispensable pour les secteurs exigeant une pureté absolue, comme l’industrie pharmaceutique ou alimentaire. En revanche, pour des sollicitations mécaniques intenses, nous recommandons l’usage de PTFE chargé au verre, au carbone ou au graphite. Pour vous accompagner dans ce choix stratégique, nous mettons à votre disposition notre guide dédié à la Plaque Téflon (PTFE) : Guide d’achat et solutions d’usinage industriel 2026.

Méthodes et critères techniques pour une découpe de précision

La réalisation d’une pièce technique performante commence par le choix d’un procédé adapté à la morphologie singulière du polymère. Pour une découpe plaque teflon réussie, deux méthodes industrielles prédominent : le jet d’eau et l’usinage CNC. Tandis que le fraisage numérique permet d’obtenir des géométries tridimensionnelles complexes, il exige une maîtrise parfaite des paramètres de coupe pour prévenir tout échauffement excessif. À ce titre, un technical paper on machining PTFE souligne avec justesse l’importance de réguler les vitesses d’avance pour préserver l’intégrité structurelle de la matière.

La gestion des tolérances dimensionnelles représente le défi technique majeur de la transformation du PTFE. Son coefficient de dilatation thermique, nettement plus élevé que celui des alliages métalliques, impose une métrologie rigoureuse effectuée dans un environnement à température stabilisée. Une imprécision, même minime, peut s’avérer préjudiciable lorsqu’il s’agit de garantir l’étanchéité d’un circuit industriel sous pression. L’état de surface après l’opération doit demeurer parfaitement lisse, car la présence de stries pourrait créer des chemins de fuite microscopiques.

La découpe au jet d’eau : la solution idéale pour le PTFE

Ce procédé de découpe à froid s’avère particulièrement pertinent pour le traitement des plaques en PTFE. En l’absence totale de zone de chaleur, les propriétés moléculaires du matériau sont préservées, excluant tout risque de déformation thermique. Cette technologie nous permet de transformer des épaisseurs importantes, atteignant et dépassant les 50 mm, tout en assurant une netteté de bordure irréprochable pour vos composants les plus massifs.

Préparation de votre demande de découpe personnalisée

Afin que nous puissions vous soumettre une étude technique précise, nous privilégions la réception de vos plans aux formats numériques DXF ou DWG. Ces fichiers nous permettent d’optimiser l’imbrication, ou nesting, des pièces sur la plaque. Cette étape est essentielle pour minimiser les chutes de matière et réduire ainsi le coût global de vos séries. Si votre projet porte sur des solutions d’étanchéité spécifiques, nous vous suggérons de parcourir notre Joint sur mesure : Guide complet de l’étanchéité industrielle personnalisée en 2026. Pour toute configuration particulière, n’hésitez pas à solliciter nos services techniques qui se feront un plaisir de vous conseiller personnellement.

Découpe de plaque Téflon sur mesure : Guide technique pour l'industrie

Collaborer avec un expert pour vos besoins en plaques de Téflon découpées

Le choix d’un partenaire industriel pour la découpe plaque teflon ne saurait se limiter à une simple transaction. Chez Plastiques Elastomères, nous concevons notre rôle comme celui d’un conseiller technique dévoué, accompagnant chaque projet de la phase d’étude jusqu’à la livraison finale. Notre expertise historique, forgée depuis 1978, nous permet d’assurer une traçabilité totale des matériaux et de délivrer les certificats de conformité indispensables à vos audits qualité. Pour vos applications en contact avec les denrées, nous veillons scrupuleusement au respect des FDA regulations for PTFE, garantissant ainsi la sécurité sanitaire de vos processus de production.

Centraliser vos besoins auprès d’un fournisseur unique spécialisé dans les plastiques techniques et les élastomères simplifie considérablement votre gestion logistique. Que vous sollicitiez des pièces en PTFE, en Viton ou en silicone, chaque composant fait l’objet d’un contrôle dimensionnel rigoureux avant son expédition. Cette rigueur nous permet de vous livrer des pièces prêtes au montage, conformes en tout point à vos plans d’exécution. Nous croyons fermement que la qualité de la relation humaine est aussi cruciale que la précision des tolérances que nous respectons.

Un service de proximité nationale pour l’industrie française

Bien que notre savoir-faire s’appuie sur des méthodes traditionnelles de conseil personnalisé, nous disposons d’une organisation logistique capable de desservir l’ensemble du territoire français. Nos délais sont optimisés pour répondre à vos impératifs de maintenance ou de production urgente. Notre équipe technique reste à votre entière disposition, privilégiant un contact direct et chaleureux pour résoudre vos problématiques d’étanchéité les plus complexes.

Obtenir un devis pour votre projet de découpe

Si vous souhaitez obtenir une étude personnalisée, nous vous invitons à nous transmettre vos plans détaillés. Nous analyserons vos contraintes spécifiques pour vous proposer la solution la plus pérenne, qu’il s’agisse de plaques ou d’un Joint technique haute performance. Nous serions honorés de mettre notre compétence au service de votre réussite industrielle. Contactez nos experts pour votre projet de découpe sur mesure; nous traiterons votre demande avec une attention et une réactivité sincères.

Assurez la pérennité de vos installations grâce à une précision sur mesure

Le choix d’un procédé de transformation approprié constitue l’assurance d’une performance durable pour vos installations les plus exigeantes. Comme nous l’avons exploré, la découpe plaque teflon exige une maîtrise parfaite des paramètres thermiques et dimensionnels pour garantir une étanchéité sans faille dans vos circuits. En privilégiant des techniques de pointe comme la découpe au jet d’eau, vous préservez l’intégrité moléculaire de vos composants tout en bénéficiant de tolérances d’une grande finesse, indispensables à la sécurité de vos processus.

Plastiques Elastomères met à votre disposition son expertise technique cultivée depuis 1978 ainsi qu’un stock permanent de PTFE vierge et chargé pour répondre à vos impératifs industriels avec la plus grande réactivité. Nos experts métiers se feront un honneur de vous accompagner personnellement dans la définition de vos besoins spécifiques, en veillant scrupuleusement à la conformité de chaque pièce produite. Si vous souhaitez concrétiser votre projet avec l’appui d’un partenaire fiable et engagé, nous vous invitons dès à présent à demander un devis personnalisé pour votre découpe de plaque PTFE. Nous nous réjouissons par avance de mettre notre savoir-faire au service de vos ambitions techniques.

Questions Fréquemment Posées

Quelle est l’épaisseur maximale pour la découpe d’une plaque de Téflon sur mesure ?

La découpe plaque teflon permet de traiter des épaisseurs variées, allant de quelques dixièmes de millimètre pour les feuilles minces jusqu’à 50 mm et au-delà pour les plaques massives. Grâce à la technologie du jet d’eau à haute pression, nous sommes en mesure de sectionner des blocs importants tout en conservant une netteté de bordure irréprochable. Cette capacité nous permet de répondre aussi bien à des besoins de joints d’étanchéité fins qu’à la création de patins de glissement de forte épaisseur.

Peut-on réaliser des découpes de formes complexes ou des joints d’étanchéité en PTFE ?

Nous réalisons quotidiennement des pièces aux géométries complexes ainsi que des joints d’étanchéité spécifiques en totale conformité avec vos plans industriels. Notre parc machine, piloté par commande numérique, offre une liberté de conception quasi illimitée pour vos composants en PTFE vierge ou chargé. Que votre projet nécessite des perçages précis, des évidements centraux ou des contours irréguliers, nous veillons à ce que chaque pièce finale s’ajuste parfaitement à vos équipements de destination.

Quelles sont les différences de précision entre la découpe au jet d’eau et l’usinage mécanique ?

La découpe au jet d’eau se distingue par l’absence totale de zone d’influence thermique, ce qui préserve les propriétés intrinsèques du PTFE sans risque de déformation. Ce procédé est idéal pour les formes planes de haute précision. L’usinage mécanique CNC sera quant à lui privilégié pour des composants nécessitant des usinages en trois dimensions ou des tolérances de surface extrêmement serrées. Le choix entre ces deux méthodes dépendra essentiellement de la complexité géométrique et des exigences métrologiques de votre cahier des charges.

Fournissez-vous des certificats de conformité alimentaire pour les plaques de PTFE découpées ?

Nous fournissons systématiquement, sur simple demande, les certificats de conformité nécessaires aux industries réglementées, notamment pour les applications en contact avec les denrées alimentaires. Pour toute découpe plaque teflon réalisée en PTFE vierge, nous pouvons attester du respect des standards FDA et du règlement européen CE 1935/2004. Ces documents vous garantissent une traçabilité totale et la sécurité sanitaire indispensable à vos processus de production en milieu pharmaceutique ou agroalimentaire.