Usinage plastique : Guide complet pour vos pièces B2B

La fiabilité d’une pièce dépend du choix du polymère, de sa géométrie et de la façon dont elle est usinée. Pour vos projets industriels, l’usinage plastique soulève des questions concrètes : la matière résistera-t-elle aux conditions réelles d’utilisation ? Quelles tolérances sont nécessaires au montage, et lesquelles risquent d’être difficiles à maintenir compte tenu de la forme de la pièce ? Ces points gagnent à être étudiés ensemble avant la fabrication.

Lire la suite →

Découpe de plastique technique sur plan : guide d’usinage industriel

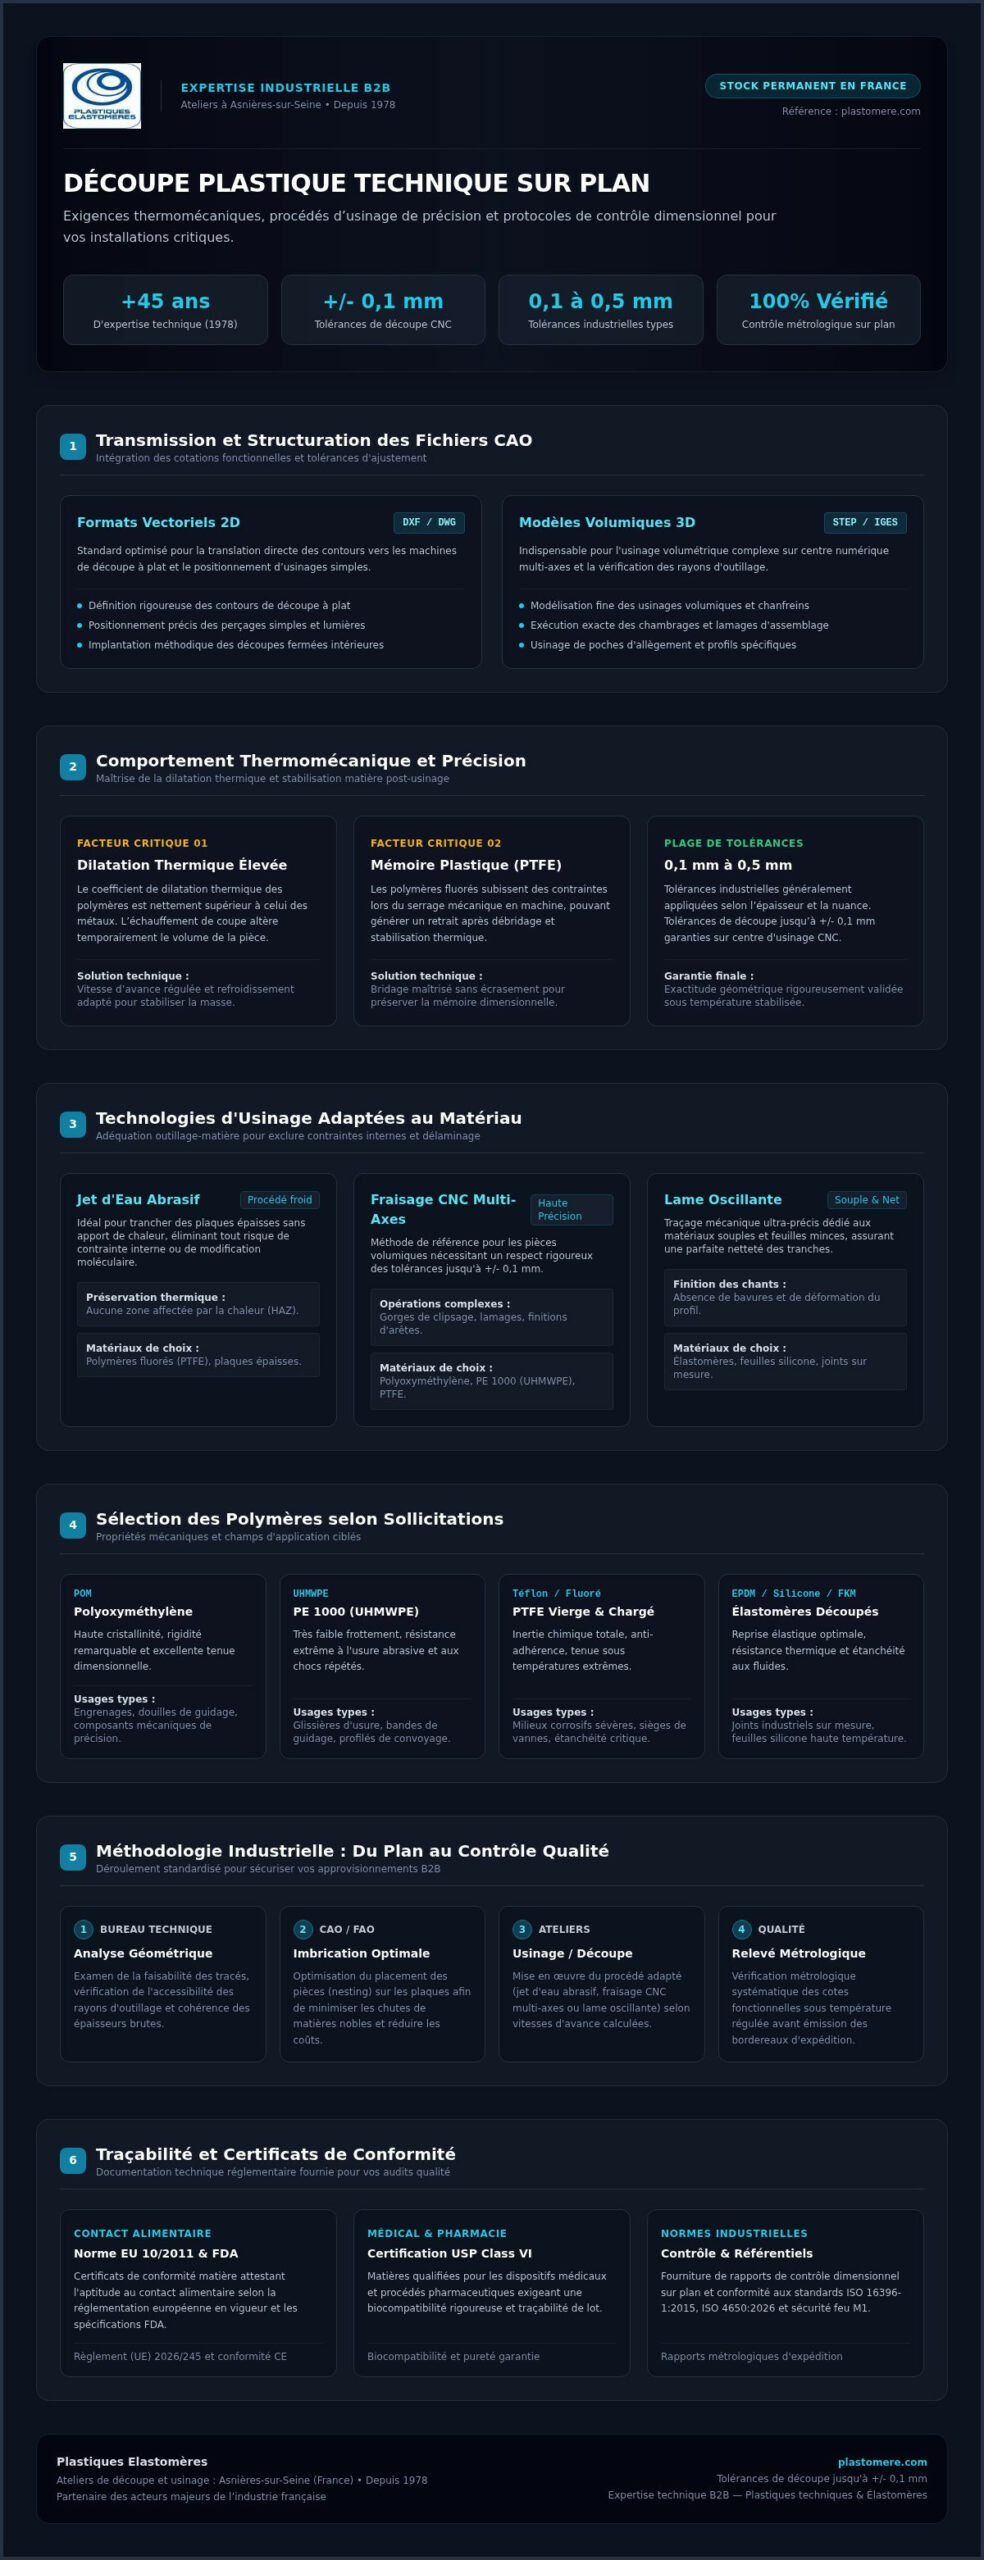
Un fichier CAO rigoureusement coté ne garantit nullement la conformité finale d’une pièce si le procédé retenu ignore les contraintes thermomécaniques de la matière. Vous constatez d’ailleurs régulièrement combien le coefficient de dilatation thermique et l’hétérogénéité des formats numériques rendent délicate toute opération de découpe plastique technique sur plan.

Nous comprenons parfaitement ces exigences de fiabilité absolue pour vos installations critiques. Ce guide vous accompagne afin de maîtriser les étapes clés pour faire découper vos pièces en plastiques techniques sur plan selon vos tolérances industrielles, jusqu’à +/- 0,1 mm. Vous y découvrirez les technologies d’usinage adaptées à chaque polymère, la préparation méthodique de votre dossier technique ainsi que les critères essentiels pour sélectionner un façonnier industriel de confiance.

Points Clés

  • Structurez vos fichiers CAO aux formats normalisés DXF, DWG ou STEP en précisant vos cotations fonctionnelles pour fiabiliser la fabrication dès l’amont.
  • Déterminez la méthode optimale de découpe plastique technique sur plan, du jet d’eau préservant la matière au fraisage CNC pour les usinages complexes.
  • Anticipez les variations thermomécaniques de polymères exigeants comme le polyoxyméthylène ou le PTFE afin de garantir des tolérances d’usinage rigoureuses.
  • Sécurisez vos approvisionnements industriels par une analyse métrologique systématique et la fourniture de certificats de conformité matière.

Spécificités et exigences de la découpe plastique technique sur plan

Loin du simple débit rectangulaire d’une plaque brute, une fabrication industrielle sur plan engage l’exactitude de vos assemblages mécaniques. Cette opération implique de traduire rigoureusement l’ensemble de vos cotations géométriques, vos tolérances d’ajustement et les exigences fonctionnelles de chaque pièce. Pour garantir une exécution fidèle selon les principes de l’usinage de précision, la transmission de fichiers vectoriels normalisés s’avère indispensable :

  • Formats 2D (DXF, DWG) : parfaits pour définir les contours de découpe à plat, les perçages simples et l’implantation de découpes fermées.
  • Formats 3D (STEP, IGES) : indispensables pour modéliser les usinages volumiques, les chambrages ou les poches d’allègement.

L’usinage des polymères impose une vigilance particulière face à leur coefficient de dilatation thermique, nettement plus élevé que celui des métaux usuels. L’échauffement provoqué par l’outil de coupe peut modifier temporairement le volume du matériau. Maîtriser cette sensibilité thermique reste la condition sine qua non d’une découpe plastique technique sur plan réussie.

Tolérances dimensionnelles et comportement mécanique des polymères industriels

Selon l’épaisseur travaillée et la nuance retenue, Plastiques Elastomères applique des tolérances de découpe rigoureuses, généralement comprises entre 0,1 mm et 0,5 mm, pouvant atteindre des tolérances de découpe +/- 0,1 mm sur centre d’usinage CNC. L’anticipation du comportement post-usinage prévient tout retrait après stabilisation thermique de vos pièces. Si votre projet intègre également des besoins d’étanchéité souple ou des composants élastomères, nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de votre joint sur mesure.

Technologies de découpe et sélection des matériaux pour pièces techniques

Le choix de l’équipement conditionne la précision finale de votre composant. Contrairement aux approches thermiques inadaptées aux polymères fluorés, la découpe au jet d’eau abrasif s’impose pour trancher des plaques épaisses sans modifier la structure moléculaire ni créer de contraintes internes. Pour les pièces requérant des gorges de clipsage, des lamages ou des finitions d’arêtes parfaites, le fraisage numérique CNC multi-axes demeure la méthode de référence. Enfin, le traçage à la lame oscillante garantit une netteté remarquable sur les élastomères souples et les feuilles minces.

L’adéquation entre le procédé mécanique et le polymère évite tout délaminage ou déformation. Se référer aux bonnes pratiques reliant matériaux et techniques d’usinage permet d’optimiser les vitesses d’avance et la durée de vie des outillages.

Critères de choix de la matière : de l’ébauche au composant usiné

Chaque matériau répond à des sollicitations mécaniques ciblées :

  • Polyoxyméthylène : privilégié pour les engrenages ou douilles de guidage grâce à son excellente tenue dimensionnelle et sa haute rigidité.
  • PE 1000 (UHMWPE) : hautement résistant à l’abrasion, parfait pour les glissières d’usure et bandes de guidage.
  • PTFE : indispensable en milieu corrosif sévère ou sous températures extrêmes.

L’usinage d’une plaque Téflon exige une attention rigoureuse afin de compenser sa mémoire plastique lors du serrage en machine. Par ailleurs, les composants destinés à l’agroalimentaire doivent respecter scrupuleusement la norme EU 10/2011 et ses amendements récents. Pour sécuriser vos séries industrielles, nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance.

Découpe de plastique technique sur plan : guide d’usinage industriel

Conduite de votre projet industriel : de l’analyse du plan au contrôle qualité

Lancer une découpe plastique technique sur plan exige un suivi méthodique, de la réception de vos fichiers jusqu’à l’intégration dans vos machines. Notre bureau technique analyse d’abord la faisabilité géométrique de vos tracés, vérifiant l’accessibilité des rayons d’outils et l’adéquation des épaisseurs brutes. Cette étape prévient les dérives d’usinage tout en optimisant l’imbrication des pièces pour limiter les chutes de matière noble.

Avant chaque expédition, une vérification métrologique minutieuse valide la conformité des cotes fonctionnelles. Pour répondre aux exigences de vos audits qualité, chaque lot s’accompagne des documents réglementaires indispensables :

  • Certificats de conformité matière : attestations d’alimentarité selon la réglementation européenne ou conformité FDA pour vos applications sensibles.
  • Rapports de contrôle dimensionnel : relevés métrologiques garantissant le respect strict de votre cahier des charges.
  • Traçabilité complète : identification précise des coulées et des lots de polymères transformés.

Accompagnement sur mesure et validation technique de vos pièces industrielles

Bénéficier de conseils personnalisés dès la phase de conception fiabilise durablement vos montages. Notre équipe vous oriente sur l’épaisseur marchande la plus pertinente et réalise rapidement des prototypes fonctionnels. Cette présérie permet de valider le comportement mécanique réel du composant en situation de service avant d’engager une production industrielle de plus grande ampleur. Pour concrétiser votre besoin en toute sérénité, n’hésitez pas à faire appel à notre équipe technique pour soumettre vos plans industriels.

Sécurisez la fabrication de vos pièces plastiques complexes dès aujourd’hui

Réussir votre découpe plastique technique sur plan repose sur l’adéquation étroite entre la géométrie de vos fichiers vectoriels, la maîtrise des contraintes thermomécaniques et le procédé d’usinage retenu. Depuis 1978, Plastiques Elastomères met plus de 45 ans de savoir-faire au service des industries de pointe, assurant des tolérances de découpe jusqu’à +/- 0,1 mm pour vos composants les plus critiques.

Que vos réalisations exigent des polymères certifiés conformes aux exigences FDA, USP Classe VI ou à la norme EU 10/2011, nous sécurisons vos approvisionnements grâce à un contrôle métrologique rigoureux et une traçabilité intégrale. Confiez vos plans techniques à nos experts pour une étude de faisabilité personnalisée ; nous serons ravis d’étudier vos dossiers de fabrication et de contribuer à la réussite durable de vos projets.

Foire aux questions sur la découpe de plastiques techniques

Quels formats de fichiers vectoriels devez-vous fournir pour une découpe plastique sur plan ?

Pour réussir une découpe plastique technique sur plan, les formats vectoriels 2D standardisés tels que le DXF et le DWG à l’échelle 1:1 restent privilégiés pour les profils plans. Dès lors que votre pièce requiert des usinages en profondeur, des lamages ou des chanfreins, les fichiers volumiques au format STEP ou IGES s’avèrent requis. Nous vous recommandons d’y joindre systématiquement un plan coté en format PDF pour préciser vos tolérances fonctionnelles.

Quelles tolérances dimensionnelles peut-on garantir lors de la découpe de plastiques techniques ?

Les tolérances appliquées aux polymères se situent usuellement entre 0,1 mm et 0,5 mm selon l’épaisseur et la rigidité de la matière brute. Sur centre de fraisage numérique, nous garantissons des tolérances de découpe +/- 0,1 mm sur des nuances stables comme le polyoxyméthylène. Notre équipe technique prend en compte le comportement mécanique de chaque résine pour neutraliser tout retrait consécutif aux opérations de coupe.

Pourquoi privilégier la découpe au jet d’eau plutôt que le laser pour les plastiques comme le PTFE ?

La découpe au jet d’eau abrasif s’impose face au procédé laser car elle s’effectue totalement à froid, évitant toute altération thermique de la matière. Les polymères fluorés comme le PTFE dégageraient sous l’effet du laser des émanations nocives corrosives, tout en subissant une détérioration de leurs propriétés mécaniques. Le jet d’eau préserve l’intégrité moléculaire du matériau tout en assurant des arêtes parfaitement nettes sans bavures.

Comment s’assurer de la conformité alimentaire des pièces plastiques découpées sur mesure ?

La conformité repose sur la fourniture systématique de certificats d’alimentarité lors de la livraison, attestant de la concordance avec la norme EU 10/2011 et les exigences FDA. Chaque découpe plastique technique sur plan est réalisée à partir de semi-produits rigoureusement tracés dès leur approvisionnement. Nos attestations garantissent l’absence de migration indésirable et confirment que les résines utilisées satisfont aux réglementations sanitaires les plus strictes de l’industrie.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.

Voir les matières techniques

Guide de conception de pièces en plastique usiné : Optimiser performance et usinabilité

Saviez-vous que le coefficient de dilatation thermique d’un thermoplastique technique peut être jusqu’à dix fois supérieur à celui de l’acier ? Cette réalité physique transforme souvent un projet industriel ambitieux en une série de pièces déformées si les contraintes spécifiques du matériau sont sous-estimées. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos composants. Forts de notre expertise technique cultivée depuis 1978, nous avons conçu ce guide de conception de pièces en plastique usiné pour vous transmettre les clés d’une fabrication parfaitement maîtrisée.

Nous explorerons ensemble les règles techniques permettant d’optimiser vos temps de cycle tout en garantissant des tolérances de découpe de +/- 0,1 mm. Vous apprendrez à concilier haute performance mécanique et conformité rigoureuse aux normes FDA ou au règlement EU 10/2011. Ce parcours didactique vous accompagnera dans la sélection des meilleurs grades, du PTFE chargé au polyoxyméthylène, pour sécuriser durablement vos installations les plus pointues.

Points Clés

  • Maîtrisez la gestion thermique et le choix des matériaux comme le PEEK pour assurer une résistance continue jusqu’à 250 °C sans déformation post-usinage.
  • Adaptez vos géométries aux diamètres d’outils CNC standards pour optimiser le temps de cycle machine et accroître la rigidité structurelle des parois.
  • Garantissez la sécurité de vos installations en intégrant les dernières exigences de traçabilité du règlement (UE) 2026/245 pour le contact alimentaire.
  • Utilisez ce guide de conception de pièces en plastique usiné pour réduire vos rebuts grâce à une sélection rigoureuse des formats de semi-produits.

Choix des matériaux et comportement mécanique des polymères

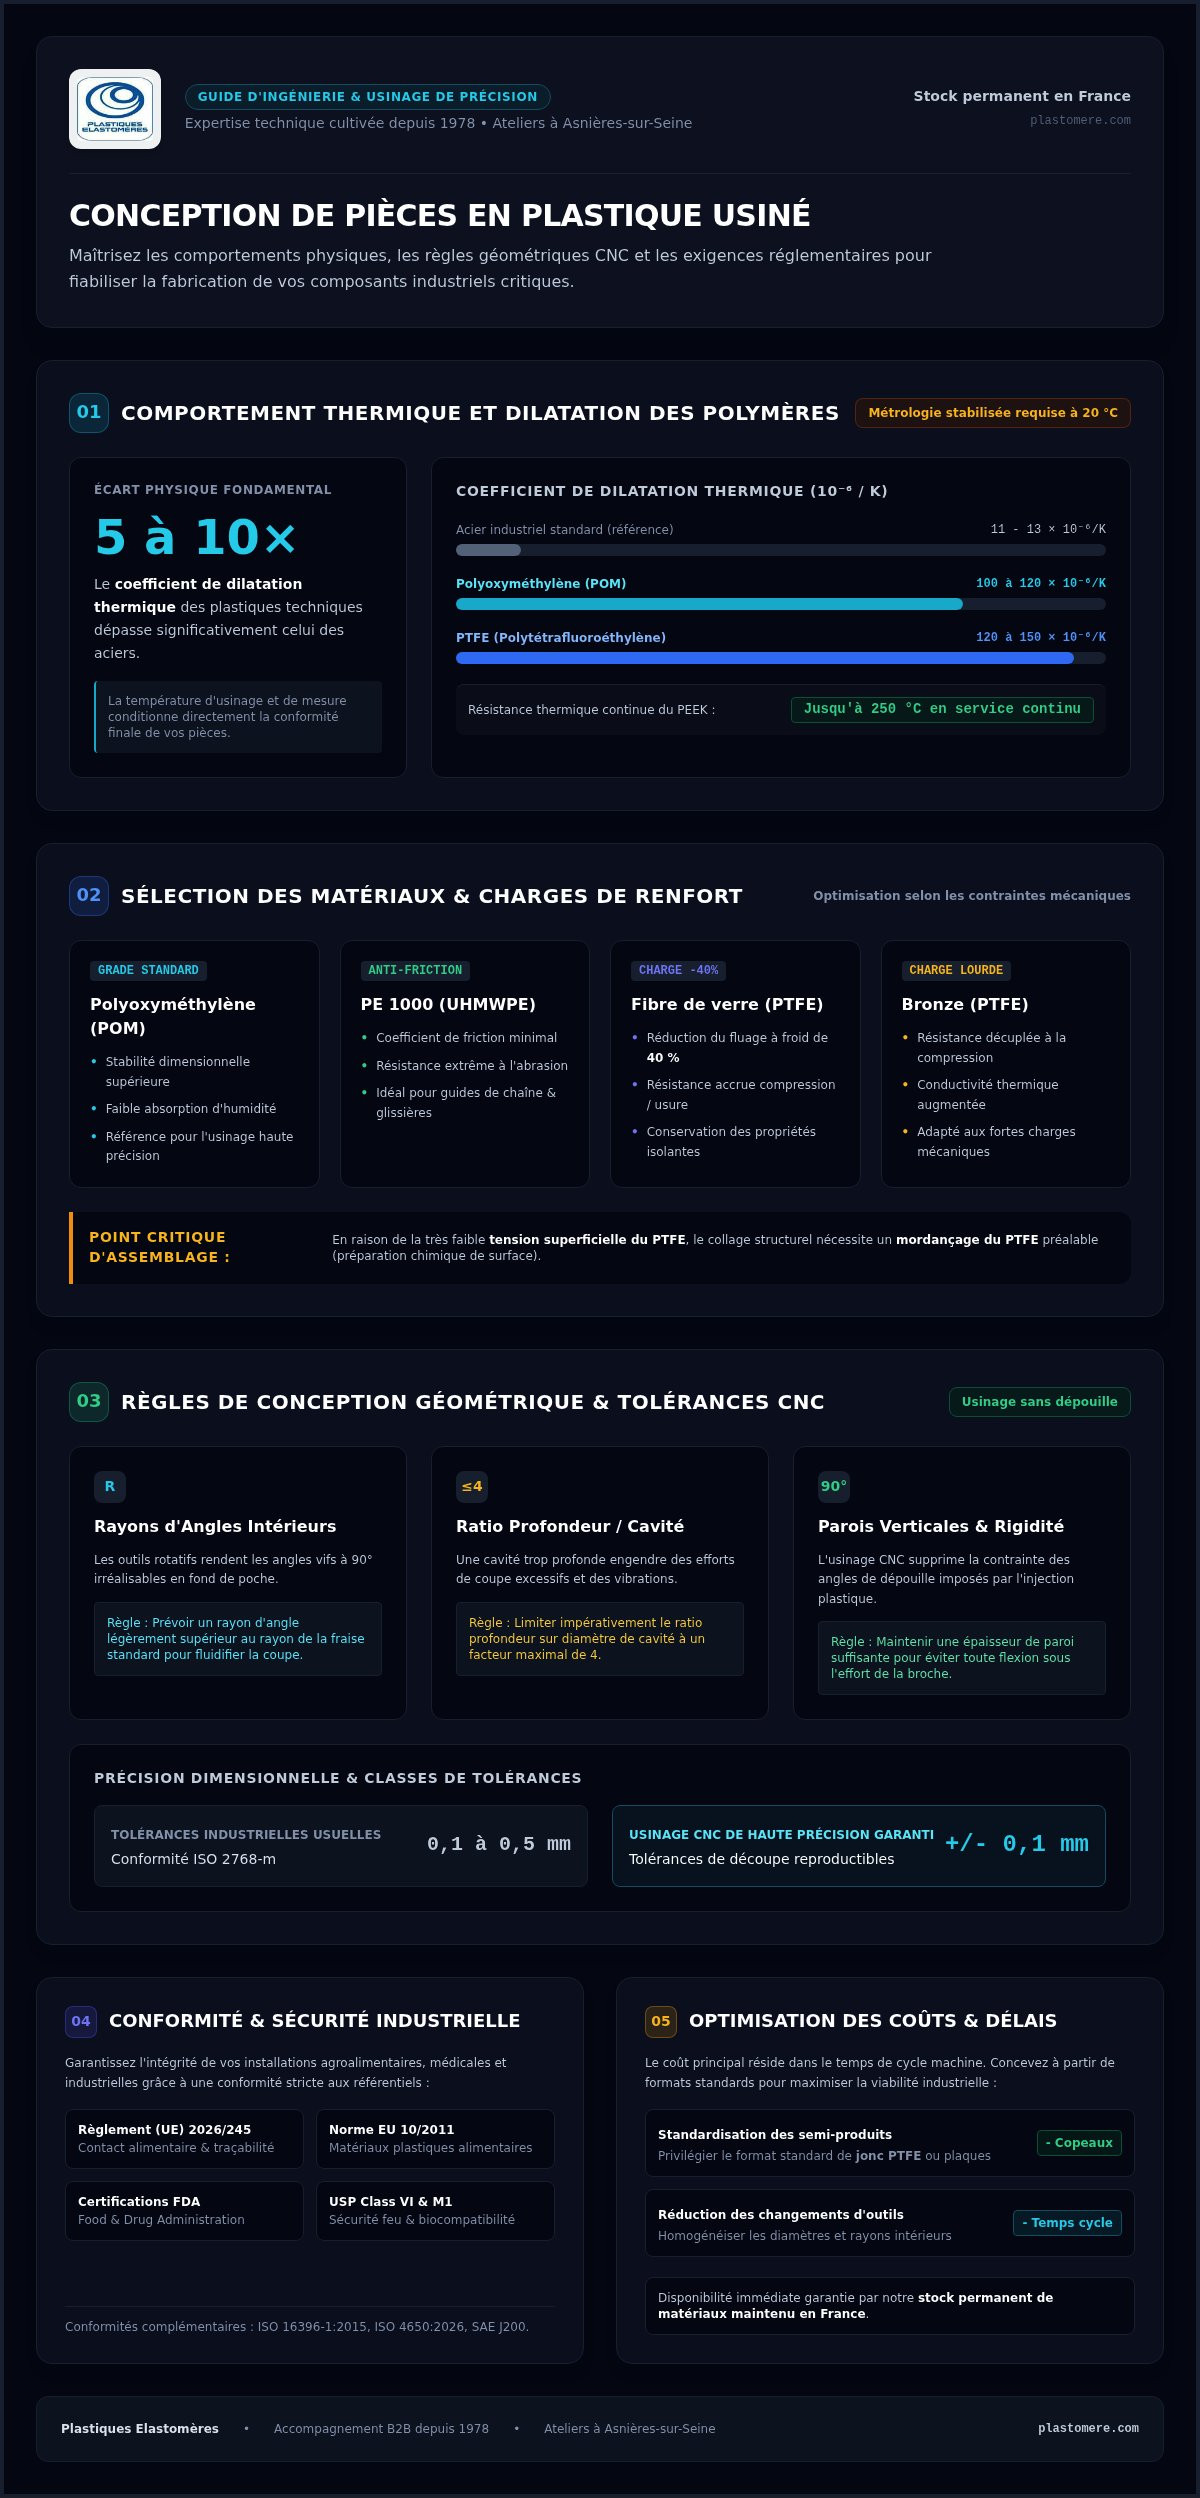
La réussite d’un projet industriel repose sur la compréhension des écarts physiques fondamentaux entre métaux et polymères. Contrairement aux aciers ou à l’aluminium, le coefficient de dilatation thermique des plastiques techniques est 5 à 10 fois supérieur. Un polyoxyméthylène affiche une valeur de 100 à 120 x 10⁻⁶/K, tandis que le PTFE atteint 120 à 150 x 10⁻⁶/K. Cette réalité physique impose une métrologie stabilisée à 20 °C pour garantir la précision dimensionnelle. Ce guide de conception de pièces en plastique usiné souligne que négliger cette variable thermique entraîne inévitablement des déformations critiques après usinage.

Pour les environnements extrêmes, la résistance thermique continue du PEEK jusqu’à 250 °C en fait un allié précieux pour vos composants critiques. Afin de limiter le fluage sous charge, l’ajout de charges s’avère indispensable. L’incorporation de fibre de verre réduit le fluage à froid de 40 %, alors que le bronze décuple la résistance à la compression et la conductivité thermique. Nous veillons à ce que ces choix respectent scrupuleusement la norme EU 10/2011 et les exigences FDA dès la phase de conception pour sécuriser vos installations.

Propriétés spécifiques des plastiques techniques (POM, PEHD, PTFE)

Le polyoxyméthylène (POM) demeure le standard pour l’usinage de haute précision grâce à sa stabilité dimensionnelle supérieure et sa faible absorption d’humidité. Si votre application exige une résistance à l’abrasion extrême, le PE 1000 (UHMWPE) offre un coefficient de friction minimal idéal pour les guides de chaîne. Notez enfin que la très faible tension superficielle du PTFE rend tout collage structurel impossible sans un mordançage du PTFE préalable. Cette préparation de surface chimique doit impérativement être anticipée pour assurer la viabilité de vos assemblages techniques les plus complexes. Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance.

Règles de géométrie et tolérances pour l’usinage CNC de précision

Contrairement au moulage par injection, l’usinage CNC supprime l’obligation des angles de dépouille. Vos conceptions gagnent en simplicité grâce à des parois verticales. Cependant, dessiner des angles vifs à 90° en fond de poche reste irréalisable avec des outils rotatifs. Ce guide de conception de pièces en plastique usiné préconise d’adapter les rayons intérieurs aux diamètres standards des fraises. Prévoyez un rayon légèrement supérieur à celui de l’outil pour fluidifier le balayage de la machine. De même, limiter le ratio profondeur sur diamètre de cavité à un facteur de 4 évite toute flexion préjudiciable de la broche.

La gestion judicieuse des épaisseurs de parois prévient l’apparition de vibrations destructrices durant la coupe. Des parois trop fines fléchissent sous l’effort, altérant la géométrie finale de la pièce. Si vos exigences requièrent des formes complexes, notre bureau technique étudiera vos plans avec la plus grande attention afin d’en valider la viabilité.

Maîtriser les tolérances de découpe +/- 0,1 mm

Imposer des tolérances inutilement sévères majore le coût de fabrication sans apporter de gain fonctionnel réel. Les tolérances industrielles usuelles s’établissent entre 0,1 mm et 0,5 mm selon les critères de la norme ISO 2768-m. Pour vos composants les plus critiques, nos ateliers basés en France garantissent des tolérances de découpe +/- 0,1 mm parfaitement reproductibles. Nous vous invitons à consulter notre guide de l’usinage plastique pour affiner vos choix de dimensionnement industriels.

Guide de conception de pièces en plastique usiné : Optimiser performance et usinabilité

Optimisation des coûts et viabilité industrielle de votre projet

L’efficience économique d’un composant ne se résume pas au coût de la résine brute. En usinage CNC, le temps machine représente le principal vecteur de coût. Ce guide de conception de pièces en plastique usiné recommande de limiter les changements d’outils et de favoriser des géométries accessibles. Une approche pragmatique consiste à concevoir vos pièces à partir de formats standards. En privilégiant l’usage d’un jonc PTFE ou de plaques aux épaisseurs courantes, vous réduisez considérablement le volume de copeaux et les frais de préparation. Cette standardisation garantit également une meilleure réactivité grâce à notre stock permanent maintenu en France.

Depuis 1978, Plastiques Elastomères cultive une expertise B2B fondée sur l’analyse de la valeur. L’application rigoureuse de ce guide de conception de pièces en plastique usiné permet d’anticiper les contraintes de fabrication dès l’esquisse. Un choix de matériau pertinent prévient toute défaillance prématurée susceptible de générer une perte de production (EUR/hour) préjudiciable. Nous serons heureux d’étudier vos plans industriels afin de valider la faisabilité technique de vos projets les plus pointus, tout en optimisant le rapport entre performance mécanique et coût global.

Préparer votre dossier technique pour Plastiques Elastomères

La précision de votre cahier des charges est le gage d’une exécution parfaite. Votre dossier doit inclure les cotes nominales, les tolérances critiques et les contraintes d’exposition chimique, notamment si la norme MIL-PRF-83248 est requise pour la compatibilité avec des fluides synthétiques. Nous vous suggérons de parcourir notre guide du joint technique pour affiner vos spécifications d’étanchéité. Pour bénéficier d’un diagnostic personnalisé et d’un accompagnement sur mesure, contactez nos experts dès l’amorce de votre projet.

Vers une industrialisation maîtrisée de vos composants techniques

La réussite de vos projets repose sur une synthèse rigoureuse entre le choix des polymères, la gestion de la stabilité thermique et une géométrie adaptée aux outils CNC. Ce guide de conception de pièces en plastique usiné souligne l’importance de concilier performance mécanique et conformité réglementaire, notamment via le respect du règlement (UE) 2026/245 et des standards FDA. En privilégiant des formats standards issus de notre stock permanent en France, vous optimisez vos coûts tout en sécurisant vos délais de fabrication.

Depuis 1978, Plastiques Elastomères accompagne les acteurs majeurs de l’industrie avec une expertise technique cultivée au fil des décennies. Nous serons heureux de mettre notre savoir-faire à votre disposition pour fiabiliser vos installations les plus critiques. Nous vous invitons dès maintenant à demander une étude personnalisée de vos plans industriels afin de valider la faisabilité technique de vos composants. Ensemble, nous transformerons vos contraintes en solutions durables et performantes.

Foire aux questions sur l’usinage plastique

Quelle est la tolérance dimensionnelle maximale pour une pièce en plastique usiné ?

Les standards industriels pour l’usinage des polymères s’établissent généralement entre 0,1 mm et 0,5 mm selon la norme ISO 2768-m. Pour vos projets les plus exigeants, nos ateliers garantissent des tolérances de découpe +/- 0,1 mm sur les centres CNC. Ce niveau de précision assure une interchangeabilité parfaite de vos composants tout en évitant les surcoûts liés à des exigences dimensionnelles irréalistes pour des matériaux souples.

Peut-on usiner des parois très fines dans le PTFE ou le POM ?

L’usinage de parois fines est techniquement réalisable mais exige une grande prudence. En raison de la flexibilité des polymères, des parois trop minces peuvent vibrer ou se déformer sous l’effort de coupe. Ce guide de conception de pièces en plastique usiné préconise de maintenir une épaisseur suffisante pour garantir la rigidité structurelle. Nous serons heureux d’étudier vos plans pour valider la faisabilité de vos parois les plus délicates.

Faut-il prévoir des angles de dépouille pour l’usinage CNC ?

L’usage d’angles de dépouille est inutile en usinage CNC, contrairement au moulage par injection. Vos conceptions peuvent présenter des parois parfaitement verticales sans aucune contrainte d’éjection. Ajouter des dépouilles sur une pièce usinée complexifie inutilement la programmation et augmente le temps machine. Nous vous conseillons de privilégier des formes simples et directes pour optimiser vos coûts de fabrication tout en conservant une précision géométrique rigoureuse.

Comment la température influence-t-elle la conception des pièces usinées ?

La température est cruciale car le coefficient de dilatation thermique des plastiques est 5 à 10 fois supérieur à celui de l’acier. Une pièce conforme en atelier peut varier de plusieurs dixièmes de millimètre selon son environnement de service. Il est donc indispensable d’intégrer ces variations dès la phase de dessin. Nous effectuons nos contrôles qualité dans un environnement stabilisé à 20 °C pour vous garantir une fiabilité absolue.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.

Voir les matériaux techniques

Usinage de Pièces Techniques en PA6 : Solutions sur Mesure pour l’Industrie

TL;DR: L’usinage de pièces techniques en PA6 offre une résistance mécanique élevée et un amortissement des vibrations optimal pour les composants d’usure sujets aux frottements.

  • La précision dimensionnelle de +/- 0,1 mm est atteignable via quatre étapes CNC spécifiques.
  • L’usage du PA6 est déconseillé pour les composants de haute précision en immersion totale.
  • Privilégiez le grade coulé pour les fortes épaisseurs afin de limiter les tensions internes.
  • L’expertise de Plastiques Elastomères depuis 1978 permet d’anticiper la reprise d’humidité du nylon.

En bref:

  • PA6 conforme aux standards normatifs ISO 16396-1:2015 pour applications exigeantes.
  • Expertise technique appliquée à l’usinage plastique cultivée depuis 1978.
  • Les processus industriels respectent l’ISO 16396-1:2015.

Standardisé par l’ISO 16396-1:2015, le nylon (polyamide PA6) s’impose comme un polymère technique pour les composants sujets aux frottements. Afin de compenser l’absorption d’humidité lors de l’usinage plastique (usinage de pièces techniques) sur mesure, l’application de tolérances industrielles rigoureuses demeure impérative. Nos équipes appliquent leur expertise pour répondre aux exigences de fabrication de votre secteur en France : le fil conducteur reste de savoir quand retenir le PA6, quel grade retenir, et quelles tolérances CNC verrouiller avant de lancer la série.

Grade de PA6 : alignez extrudé ou coulé sur l’épaisseur de votre pièce

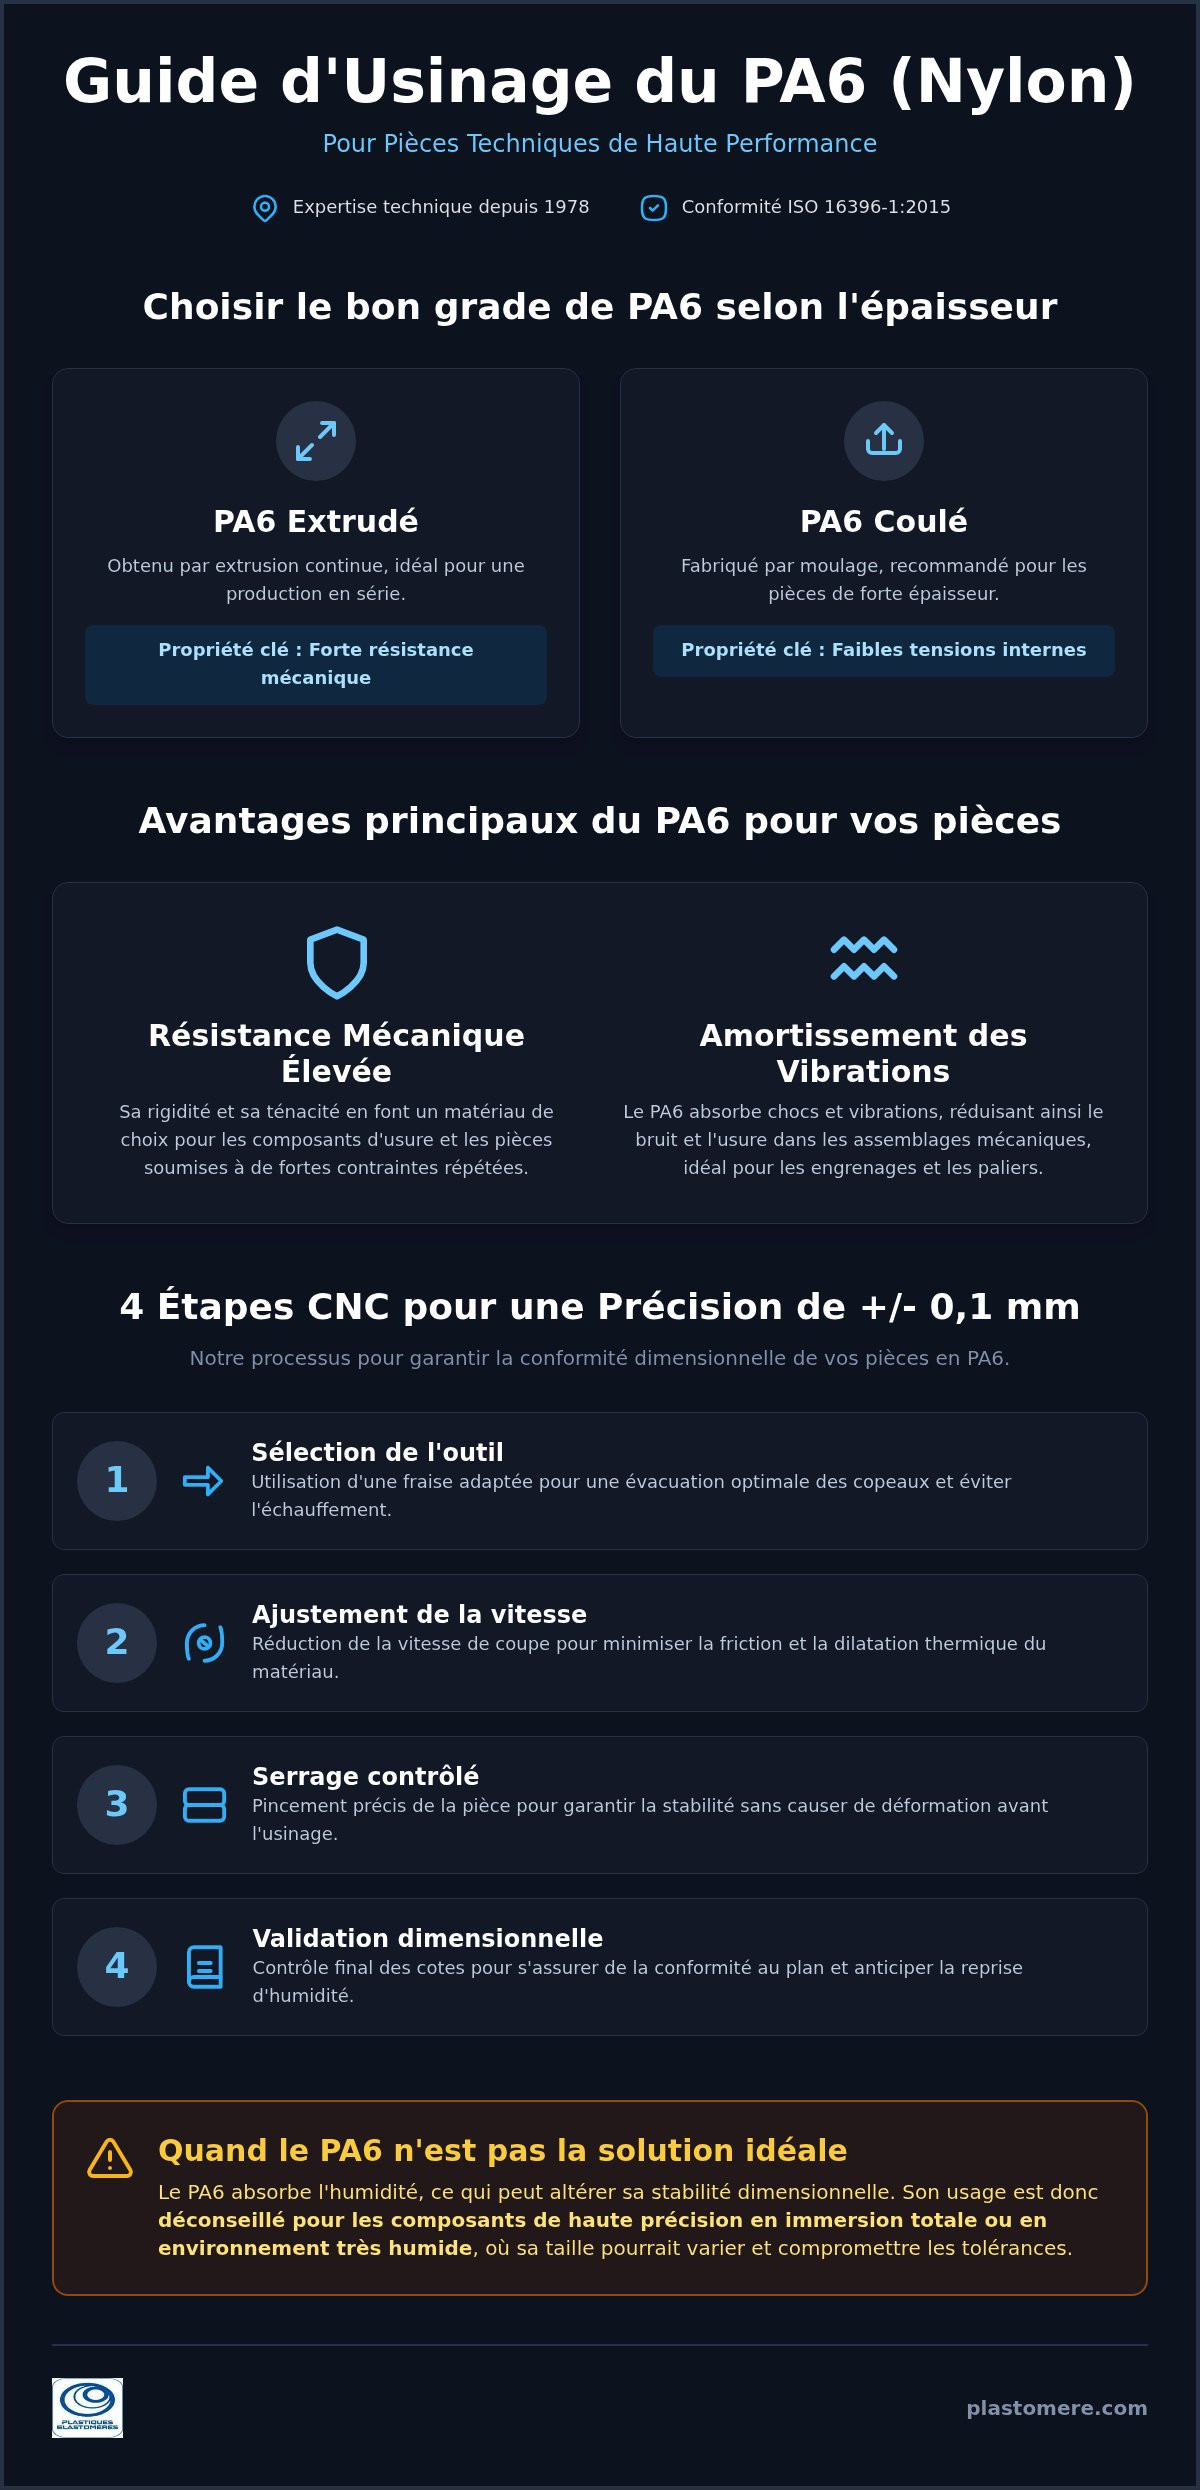
Le polyamide PA6 extrusion offre une forte résistance mécanique pour la fabrication de sous-ensembles industriels durables.

Trois situations courantes guident le premier choix : pour une ébauche cylindrique, partez d’un jonc PA6 (barre ronde en plastique) ; pour une forte épaisseur à faibles tensions internes, privilégiez le grade coulé ; pour des contraintes thermiques élevées hors plage PA6, orientez-vous vers l’Usinage PTFE : Guide des solutions de précision pour pièces. Avec nos clients, nous constatons que le choix du matériau conditionne la précision finale de la pièce. Nous détaillons ici les caractéristiques techniques de ce polymère, conforme aux standards ISO 16396-1:2015, afin que vous puissiez commander des formats découpés aux dimensions voulues. La sélection entre un nylon coulé ou extrudé dépend directement de l’épaisseur finale recherchée.

Ce matériau est sensible aux variations d’environnement. Selon la page Wikipédia anglaise sur l’hygroscopie de 2026, les polymères hygroscopiques absorbent l’eau ambiante, ce qui modifie légèrement leur taille. Anticiper la reprise d’humidité garantit la conformité de l’usinage plastique.

Astuce: Considérez le taux de reprise d’humidité du PA6 dans vos calculs de jeu fonctionnel avant le lancement en usinage CNC.

Un membre de la discussion intitulée « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Cette remarque souligne l’intérêt d’utiliser la terminologie exacte des polymères pour garantir la conformité technique lors de l’usinage des composants. Maîtriser ces nuances scientifiques aide à sélectionner le matériau selon les contraintes de précision.

Résistance mécanique et frottement : ce que le PA6 apporte à vos pièces

Le nylon offre une forte résistance mécanique ainsi qu’un amortissement élevé des vibrations.

Ces propriétés d’amortissement et de robustesse sont particulièrement valorisées dans le secteur agricole pour prolonger la durée de vie des équipements. Pour vos besoins en machines et pièces de rechange, Strong Machinery Srl propose des solutions adaptées aux contraintes du terrain.

Ce polymère se distingue par sa rigidité à long terme. Comparé au polyacétal, le PA6 absorbe davantage l’humidité, ce qui modifie sa précision dimensionnelle tout en améliorant sa résistance aux chocs. Sa faible friction facilite l’usinage plastique sur mesure. Selon le dossier technique de Simple Wikipedia (2026), ce paramètre mécanique régit directement le glissement entre deux surfaces en contact.

Pour choisir le bon matériau, évaluez la fréquence des contraintes subies par le composant. Le PA6 convient aux pièces subissant des frottements répétés. Pour des contraintes chimiques différentes, consultez notre Usinage du PEHD 1000 : Guide complet des techniques.

Son comportement diélectrique reste performant en milieu sec. Ce plastique conserve ses facultés d’étanchéité sous pression modérée. De nombreux acheteurs hésitent encore sur la classification exacte des polymères industriels.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les thermoplastiques( PE,PVC, PET, PMMA j en passe et des meilleurs) sont des polymères caractérisé par un réseau de macromolécules bidimensionelles." (source)

Ce témoignage illustre la confusion fréquente entre les polymères à chaîne linéaire, comme le PA6 thermoplastique, et les réseaux tridimensionnels infusibles. Le PA6 reste un thermoplastique remoulable à chaud, adapté à l’usinage industriel de précision.

Usinage de Pièces Techniques en PA6 : Solutions sur Mesure pour l'Industrie

Quatre étapes CNC pour tenir +/- 0,1 mm sur le PA6

L’optimisation des paramètres CNC garantit une précision de la coupe constante lors du travail des matières plastiques. Notre établissement, fort d’une expertise technique cultivée depuis 1978, transforme ces matériaux selon vos plans précis.

  1. Sélectionner l’outil adapté : choisissez une fraise à hélice pour évacuer les copeaux sans échauffer la matière.
  2. Ajuster la vitesse de coupe : réduisez la friction afin d’éviter le changement de taille avec la chaleur (coefficient de dilatation thermique) sur chaque barre ronde en plastique (jonc PA6).
  3. Pincer la pièce sans déformation : contrôlez le serrage mécanique pour prévenir toute déformation sous le poids durant la phase de fraisage.
  4. Valider les dimensions finales : effectuez un contrôle rigoureux avant de fabriquer vos éléments techniques.

Si vous cherchez des conseils complémentaires, découvrez notre Pièces d’usure en POM : Guide des solutions d’usinage haute performance. La gestion de la prise d’humidité du nylon influe directement sur l’étanchéité et la conformité dimensionnelle : peu de cahiers des charges intègrent ce point en amont du programme CNC. Le polyacétal et le polyéthyl présentent d’autres comportements physiques selon l’épaisseur travaillée. La pose d’une bande adhésive spécifique protège parfois la surface lors des manipulations complexes en atelier.

Quand le PA6 compromet stabilité et isolation de vos pièces

L’usinage plastique en nylon est déconseillé si votre application exige une stabilité dimensionnelle absolue en milieu humide. Lors de nos interventions sur le terrain, nous observons que l’absorption d’eau de ce matériau altère directement la précision de la coupe. Ce phénomène entraîne un changement de taille avec la chaleur et une modification géométrique imprévisible des éléments.

Selon mon analyse d’expert, choisir ce matériau pour des composants de haute précision en immersion revient à construire une maison sur des fondations en éponge. Pour des applications électriques exigeantes, ce matériau n’est pas résistant face aux contraintes d’isolation. Sa capacité diélectrique chute fortement lorsqu’il est gorgé d’humidité. Dans ces situations, une fréquence élevée de fonctionnement dégrade prématurément la pièce.

Si votre cahier des charges impose une étanchéité parfaite sans absorption fluide, préférez un matériau insensible à l’eau. Consultez notre Usinage PEHD : Guide des techniques et solutions pour découvrir des matériaux adaptés. Le PEHD convient aux pièces immergées, tandis que le PA6 reste réservé aux pièces d’usure mécanique en milieu sec.

Évitez aussi ce choix pour des éléments imprégnés de produits chimiques agressifs. La déformation sous le poids s’accentue rapidement sous l’effet combiné des contraintes mécaniques et des solvants.

Devis d’usinage sur mesure transmis sous 24 h

Un devis clair s’obtient sous 24 heures en nous transmettant votre cahier des charges et vos plans de pièces.

Si vous travaillez sur des projets de personnalisation mécanique de haute performance, visitez Fat Boy Design USA pour découvrir leurs composants spécialisés en fibre de carbone.

Le coût final varie selon la complexité géométrique, le matériau sélectionné et le volume commandé. Travailler le nylon requiert des paramètres d’usinage ajustés. Pour un besoin spécifique en étanchéité, le polyéthylène ou le polyacétal offrent des comportements mécaniques distincts. L’épaisseur souhaitée et l’ajout d’une surface adhésive influencent aussi le temps d’usinage plastique. La conformité réglementaire reste centrale dans chaque étude. Nos processus respectent l’certification ISO 4650:2026 pour une identification rigoureuse des solutions d’étanchéité.

Transmettez vos plans pour recevoir un chiffrage personnalisé et enclencher la production sans délai.

Questions fréquentes

Qu’est-ce que le polyamide, aussi appelé nylon ?

Le nylon est un polymère thermoplastique technique résistant utilisé pour réaliser des pièces mécaniques sur mesure. Plastiques Elastomères transforme ces matériaux selon vos plans précis, avec une expertise technique cultivée depuis 1978.

Quels sont les avantages principaux du polyamide ?

Le polyamide offre une forte résistance mécanique ainsi qu’une grande tenue à l’usure pour vos équipements industriels. Il permet de réaliser l’usinage plastique avec une stabilité adaptée aux frottements répétés. Nos spécialistes apportent un conseil personnalisé sur le grade et les jeux fonctionnels.

Quelles sont les différences entre les types de PA ?

Les types de PA varient selon leur structure moléculaire, ce qui influence l’absorption d’humidité et la rigidité de la pièce finale. La sélection dépend de votre application : extrudé pour la résistance mécanique en continu, coulé pour limiter les tensions internes sur fortes épaisseurs.

Quels sont les inconvénients du nylon ?

Ce matériau peut absorber l’eau, ce qui entraîne un léger changement de taille avec la chaleur ou une déformation sous le poids. Cela modifie parfois la précision de la coupe. Une étude préalable des conditions d’humidité et de charge garantit la conformité.

Quelles sont les propriétés du PA6 ?

Le PA6 garantit une résistance élevée aux chocs et des caractéristiques techniques conformes aux standards ISO 16396-1:2015. Ce matériau répond aussi à la certification ISO 4650:2026 pour l’identification rigoureuse des solutions d’étanchéité. Contactez-nous pour étudier votre projet et les tolérances cibles.

Réussir votre projet sur mesure en 2026

L’usinage plastique exige une rigueur marquée pour garantir la conformité de vos équipements industriels : retenir ou écarter le PA6, choisir le grade, puis figer les paramètres CNC face à l’humidité. En 2026, l’équipe Plastiques Elastomères met son expertise technique de plus de 45 ans au service de vos fabrications, dans le respect des certifications ISO 16396-1:2015 et ISO 4650:2026.

L’usinage pièces techniques PA6 nécessite une analyse fine de vos plans pour anticiper le comportement de la matière. Transmettez-nous votre cahier des charges : nos conseillers étudient vos besoins et vous renvoient un devis personnalisé pour démarrer l’étude.

Vous recherchez cette matière ? Consultez la fiche PA6 et demandez un devis. Joignez votre plan et précisez les tolérances, la quantité et l’exposition à l’humidité.