Usinage de Pièces Techniques en PA6 : Solutions sur Mesure pour l’Industrie

TL;DR: L’usinage de pièces techniques en PA6 offre une résistance mécanique élevée et un amortissement des vibrations optimal pour les composants d’usure sujets aux frottements.

  • La précision dimensionnelle de +/- 0,1 mm est atteignable via quatre étapes CNC spécifiques.
  • L’usage du PA6 est déconseillé pour les composants de haute précision en immersion totale.
  • Privilégiez le grade coulé pour les fortes épaisseurs afin de limiter les tensions internes.
  • L’expertise de Plastiques Elastomères depuis 1978 permet d’anticiper la reprise d’humidité du nylon.

En bref:

  • PA6 conforme aux standards normatifs ISO 16396-1:2015 pour applications exigeantes.
  • Expertise technique appliquée à l’usinage plastique cultivée depuis 1978.
  • Les processus industriels respectent l’ISO 16396-1:2015.

Standardisé par l’ISO 16396-1:2015, le nylon (polyamide PA6) s’impose comme un polymère technique pour les composants sujets aux frottements. Afin de compenser l’absorption d’humidité lors de l’usinage plastique (usinage de pièces techniques) sur mesure, l’application de tolérances industrielles rigoureuses demeure impérative. Nos équipes appliquent leur expertise pour répondre aux exigences de fabrication de votre secteur en France : le fil conducteur reste de savoir quand retenir le PA6, quel grade retenir, et quelles tolérances CNC verrouiller avant de lancer la série.

Grade de PA6 : alignez extrudé ou coulé sur l’épaisseur de votre pièce

Le polyamide PA6 extrusion offre une forte résistance mécanique pour la fabrication de sous-ensembles industriels durables.

Trois situations courantes guident le premier choix : pour une ébauche cylindrique, partez d’un jonc PA6 (barre ronde en plastique) ; pour une forte épaisseur à faibles tensions internes, privilégiez le grade coulé ; pour des contraintes thermiques élevées hors plage PA6, orientez-vous vers l’Usinage PTFE : Guide des solutions de précision pour pièces. Avec nos clients, nous constatons que le choix du matériau conditionne la précision finale de la pièce. Nous détaillons ici les caractéristiques techniques de ce polymère, conforme aux standards ISO 16396-1:2015, afin que vous puissiez commander des formats découpés aux dimensions voulues. La sélection entre un nylon coulé ou extrudé dépend directement de l’épaisseur finale recherchée.

Ce matériau est sensible aux variations d’environnement. Selon la page Wikipédia anglaise sur l’hygroscopie de 2026, les polymères hygroscopiques absorbent l’eau ambiante, ce qui modifie légèrement leur taille. Anticiper la reprise d’humidité garantit la conformité de l’usinage plastique.

Astuce: Considérez le taux de reprise d’humidité du PA6 dans vos calculs de jeu fonctionnel avant le lancement en usinage CNC.

Un membre de la discussion intitulée « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Cette remarque souligne l’intérêt d’utiliser la terminologie exacte des polymères pour garantir la conformité technique lors de l’usinage des composants. Maîtriser ces nuances scientifiques aide à sélectionner le matériau selon les contraintes de précision.

Résistance mécanique et frottement : ce que le PA6 apporte à vos pièces

Le nylon offre une forte résistance mécanique ainsi qu’un amortissement élevé des vibrations.

Ces propriétés d’amortissement et de robustesse sont particulièrement valorisées dans le secteur agricole pour prolonger la durée de vie des équipements. Pour vos besoins en machines et pièces de rechange, Strong Machinery Srl propose des solutions adaptées aux contraintes du terrain.

Ce polymère se distingue par sa rigidité à long terme. Comparé au polyacétal, le PA6 absorbe davantage l’humidité, ce qui modifie sa précision dimensionnelle tout en améliorant sa résistance aux chocs. Sa faible friction facilite l’usinage plastique sur mesure. Selon le dossier technique de Simple Wikipedia (2026), ce paramètre mécanique régit directement le glissement entre deux surfaces en contact.

Pour choisir le bon matériau, évaluez la fréquence des contraintes subies par le composant. Le PA6 convient aux pièces subissant des frottements répétés. Pour des contraintes chimiques différentes, consultez notre Usinage du PEHD 1000 : Guide complet des techniques.

Son comportement diélectrique reste performant en milieu sec. Ce plastique conserve ses facultés d’étanchéité sous pression modérée. De nombreux acheteurs hésitent encore sur la classification exacte des polymères industriels.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les thermoplastiques( PE,PVC, PET, PMMA j en passe et des meilleurs) sont des polymères caractérisé par un réseau de macromolécules bidimensionelles." (source)

Ce témoignage illustre la confusion fréquente entre les polymères à chaîne linéaire, comme le PA6 thermoplastique, et les réseaux tridimensionnels infusibles. Le PA6 reste un thermoplastique remoulable à chaud, adapté à l’usinage industriel de précision.
Usinage de Pièces Techniques en PA6 : Solutions sur Mesure pour l'Industrie

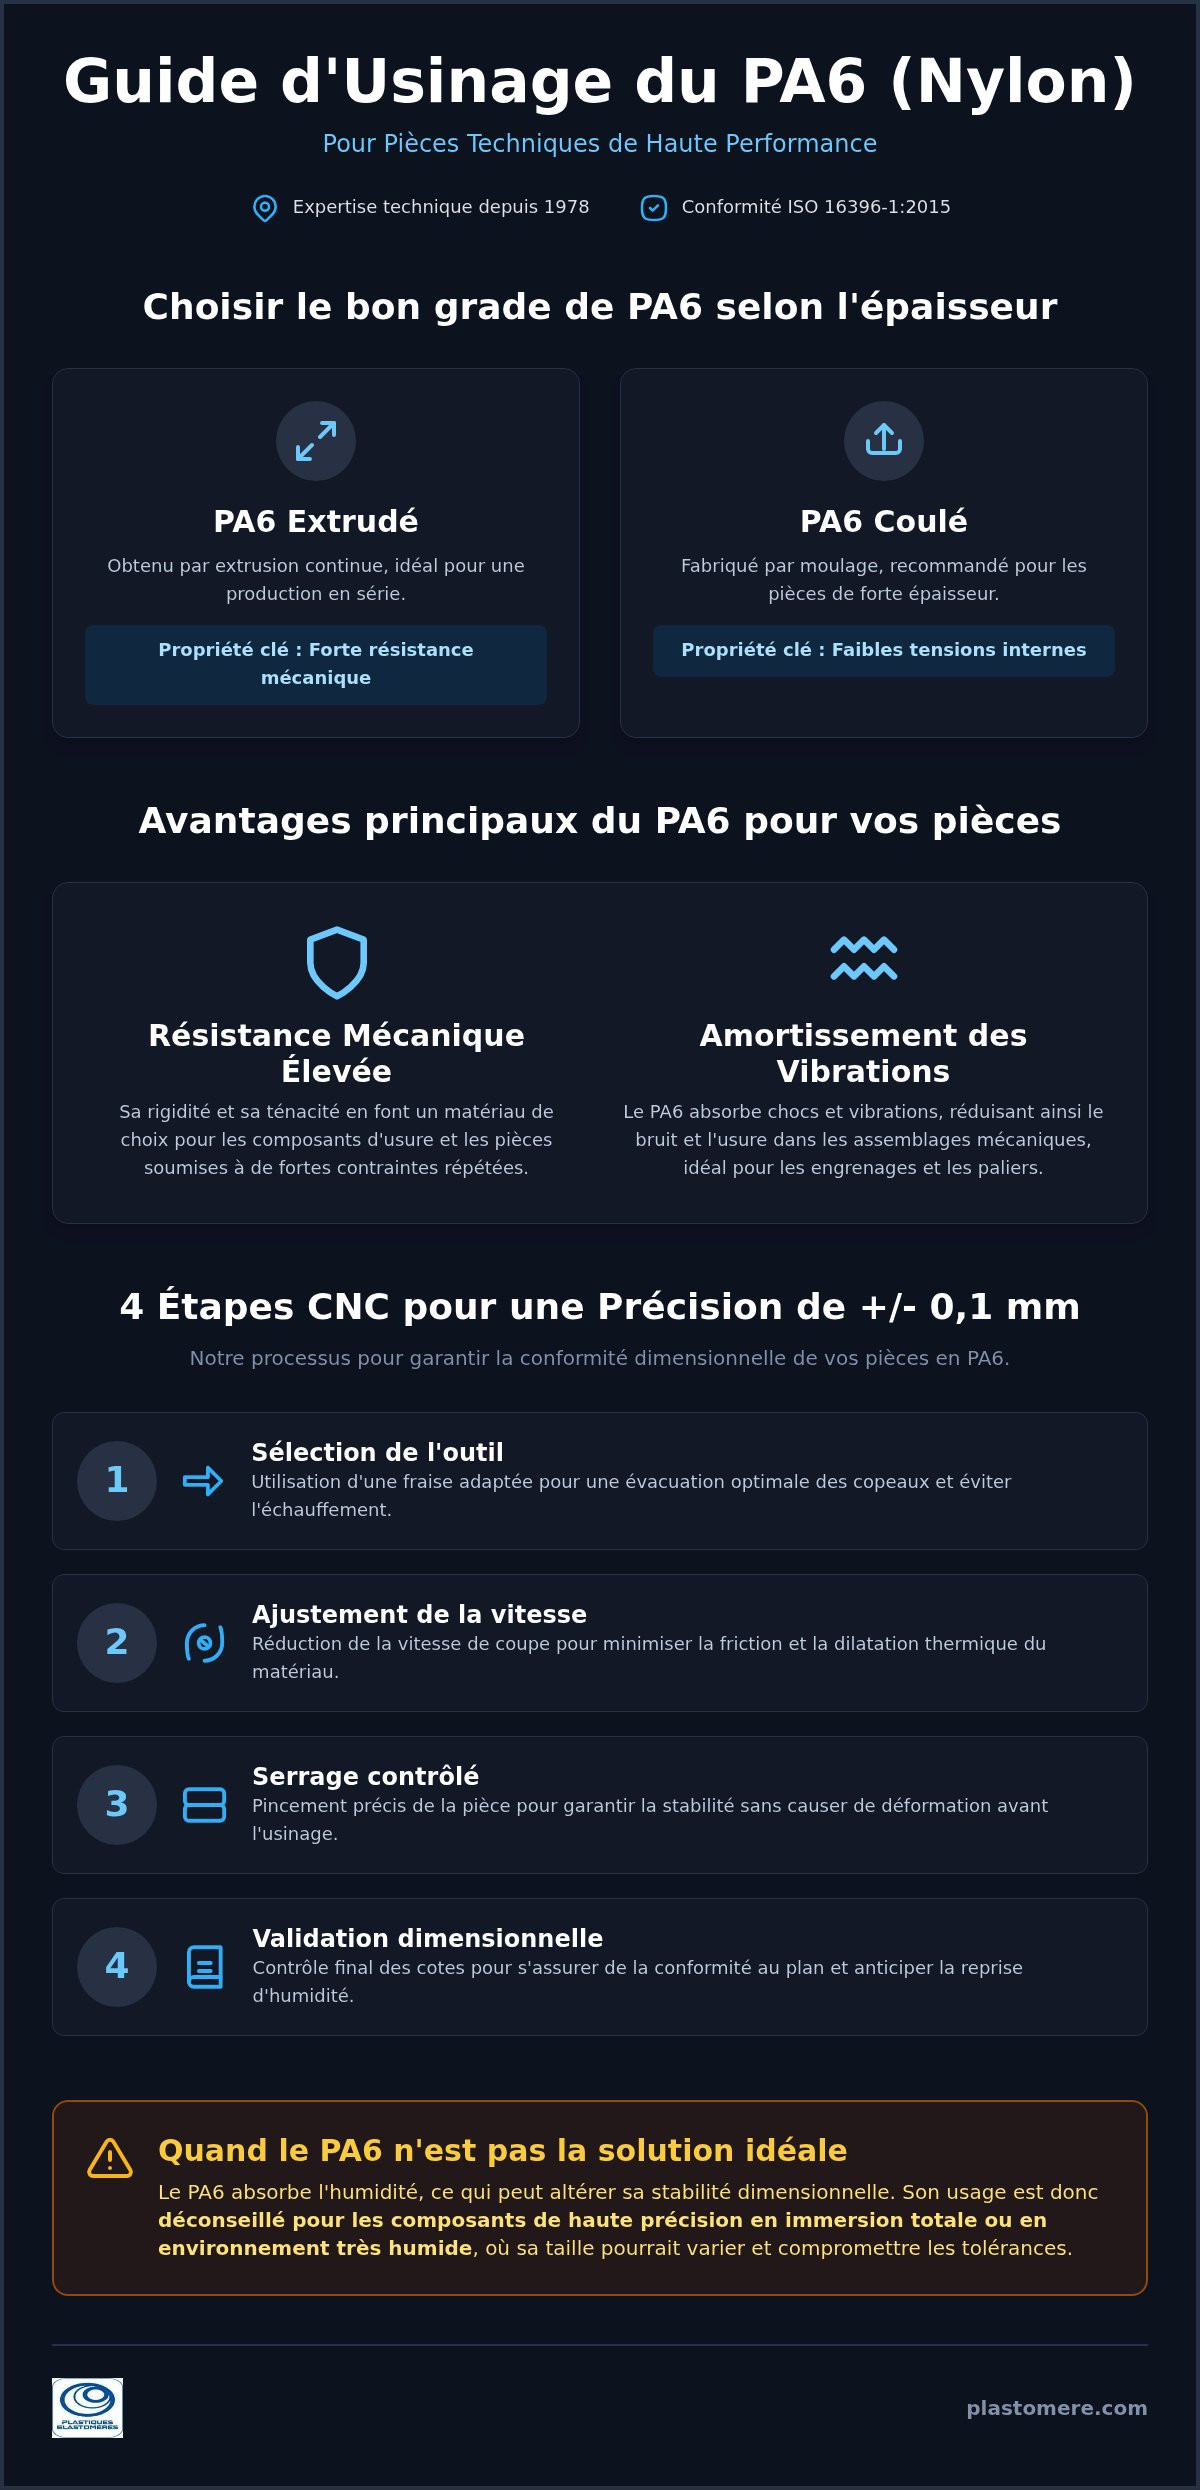
Quatre étapes CNC pour tenir +/- 0,1 mm sur le PA6

L’optimisation des paramètres CNC garantit une précision de la coupe constante lors du travail des matières plastiques. Notre établissement, fort d’une expertise technique cultivée depuis 1978, transforme ces matériaux selon vos plans précis.

  1. Sélectionner l’outil adapté : choisissez une fraise à hélice pour évacuer les copeaux sans échauffer la matière.
  2. Ajuster la vitesse de coupe : réduisez la friction afin d’éviter le changement de taille avec la chaleur (coefficient de dilatation thermique) sur chaque barre ronde en plastique (jonc PA6).
  3. Pincer la pièce sans déformation : contrôlez le serrage mécanique pour prévenir toute déformation sous le poids durant la phase de fraisage.
  4. Valider les dimensions finales : effectuez un contrôle rigoureux avant de fabriquer vos éléments techniques.

Si vous cherchez des conseils complémentaires, découvrez notre Pièces d’usure en POM : Guide des solutions d’usinage haute performance. La gestion de la prise d’humidité du nylon influe directement sur l’étanchéité et la conformité dimensionnelle : peu de cahiers des charges intègrent ce point en amont du programme CNC. Le polyacétal et le polyéthyl présentent d’autres comportements physiques selon l’épaisseur travaillée. La pose d’une bande adhésive spécifique protège parfois la surface lors des manipulations complexes en atelier.

Quand le PA6 compromet stabilité et isolation de vos pièces

L’usinage plastique en nylon est déconseillé si votre application exige une stabilité dimensionnelle absolue en milieu humide. Lors de nos interventions sur le terrain, nous observons que l’absorption d’eau de ce matériau altère directement la précision de la coupe. Ce phénomène entraîne un changement de taille avec la chaleur et une modification géométrique imprévisible des éléments.

Selon mon analyse d’expert, choisir ce matériau pour des composants de haute précision en immersion revient à construire une maison sur des fondations en éponge. Pour des applications électriques exigeantes, ce matériau n’est pas résistant face aux contraintes d’isolation. Sa capacité diélectrique chute fortement lorsqu’il est gorgé d’humidité. Dans ces situations, une fréquence élevée de fonctionnement dégrade prématurément la pièce.

Si votre cahier des charges impose une étanchéité parfaite sans absorption fluide, préférez un matériau insensible à l’eau. Consultez notre Usinage PEHD : Guide des techniques et solutions pour découvrir des matériaux adaptés. Le PEHD convient aux pièces immergées, tandis que le PA6 reste réservé aux pièces d’usure mécanique en milieu sec.

Évitez aussi ce choix pour des éléments imprégnés de produits chimiques agressifs. La déformation sous le poids s’accentue rapidement sous l’effet combiné des contraintes mécaniques et des solvants.

Devis d’usinage sur mesure transmis sous 24 h

Un devis clair s’obtient sous 24 heures en nous transmettant votre cahier des charges et vos plans de pièces.

Si vous travaillez sur des projets de personnalisation mécanique de haute performance, visitez Fat Boy Design USA pour découvrir leurs composants spécialisés en fibre de carbone.

Le coût final varie selon la complexité géométrique, le matériau sélectionné et le volume commandé. Travailler le nylon requiert des paramètres d’usinage ajustés. Pour un besoin spécifique en étanchéité, le polyéthylène ou le polyacétal offrent des comportements mécaniques distincts. L’épaisseur souhaitée et l’ajout d’une surface adhésive influencent aussi le temps d’usinage plastique. La conformité réglementaire reste centrale dans chaque étude. Nos processus respectent l’certification ISO 4650:2026 pour une identification rigoureuse des solutions d’étanchéité.

Transmettez vos plans pour recevoir un chiffrage personnalisé et enclencher la production sans délai.

Questions fréquentes

Qu’est-ce que le polyamide, aussi appelé nylon ?

Le nylon est un polymère thermoplastique technique résistant utilisé pour réaliser des pièces mécaniques sur mesure. Plastiques Elastomères transforme ces matériaux selon vos plans précis, avec une expertise technique cultivée depuis 1978.

Quels sont les avantages principaux du polyamide ?

Le polyamide offre une forte résistance mécanique ainsi qu’une grande tenue à l’usure pour vos équipements industriels. Il permet de réaliser l’usinage plastique avec une stabilité adaptée aux frottements répétés. Nos spécialistes apportent un conseil personnalisé sur le grade et les jeux fonctionnels.

Quelles sont les différences entre les types de PA ?

Les types de PA varient selon leur structure moléculaire, ce qui influence l’absorption d’humidité et la rigidité de la pièce finale. La sélection dépend de votre application : extrudé pour la résistance mécanique en continu, coulé pour limiter les tensions internes sur fortes épaisseurs.

Quels sont les inconvénients du nylon ?

Ce matériau peut absorber l’eau, ce qui entraîne un léger changement de taille avec la chaleur ou une déformation sous le poids. Cela modifie parfois la précision de la coupe. Une étude préalable des conditions d’humidité et de charge garantit la conformité.

Quelles sont les propriétés du PA6 ?

Le PA6 garantit une résistance élevée aux chocs et des caractéristiques techniques conformes aux standards ISO 16396-1:2015. Ce matériau répond aussi à la certification ISO 4650:2026 pour l’identification rigoureuse des solutions d’étanchéité. Contactez-nous pour étudier votre projet et les tolérances cibles.

Réussir votre projet sur mesure en 2026

L’usinage plastique exige une rigueur marquée pour garantir la conformité de vos équipements industriels : retenir ou écarter le PA6, choisir le grade, puis figer les paramètres CNC face à l’humidité. En 2026, l’équipe Plastiques Elastomères met son expertise technique de plus de 45 ans au service de vos fabrications, dans le respect des certifications ISO 16396-1:2015 et ISO 4650:2026.

L’usinage pièces techniques PA6 nécessite une analyse fine de vos plans pour anticiper le comportement de la matière. Transmettez-nous votre cahier des charges : nos conseillers étudient vos besoins et vous renvoient un devis personnalisé pour démarrer l’étude.
Plaque PTFE chargé : Guide des performances et solutions d’usinage industriel

Le PTFE vierge, malgré ses propriétés d’étanchéité remarquables, finit inévitablement par s’écraser sous la contrainte mécanique de vos installations les plus exigeantes. Si vous avez déjà constaté une déformation prématurée ou un phénomène de fluage sur vos composants, vous savez combien ces défaillances nuisent à la productivité de vos équipements. Nous comprenons l’importance de disposer de matériaux fiables pour sécuriser vos processus industriels. L’adoption d’une plaque PTFE chargé, enrichie de composants spécifiques comme le verre, le carbone ou le bronze, transforme radicalement la durabilité de vos pièces finies.

Ce guide détaillé vous aidera à identifier le mélange technique parfaitement adapté à vos contraintes de température et de pression. Nous examinerons comment nos solutions d’usinage sur mesure vous permettent d’obtenir des composants de précision prêts au montage. Enfin, nous aborderons les nouvelles exigences de conformité liées au règlement européen 2026/1432, afin de garantir la pérennité de vos approvisionnements dans un cadre réglementaire en pleine mutation.

Points Clés

  • Comprenez comment l’intégration d’adjuvants minéraux ou métalliques permet de surpasser les limites mécaniques du PTFE vierge face aux fortes contraintes de compression.
  • Apprenez à sélectionner la plaque PTFE chargé optimale, qu’elle soit enrichie de carbone, de bronze ou de verre, en fonction de vos exigences spécifiques de friction et de température.
  • Découvrez l’intérêt d’un service de découpe sur mesure pour transformer vos matériaux en composants techniques de haute précision, parfaitement conformes à vos plans industriels.
  • Identifiez les solutions concrètes pour accroître la longévité de vos équipements critiques tout en anticipant les évolutions réglementaires européennes sur les polymères.

Comprendre la plaque PTFE chargé : Pourquoi surpasser le PTFE vierge ?

Le Polytétrafluoroéthylène (PTFE) est reconnu pour son inertie chimique exceptionnelle et son coefficient de friction extrêmement bas. Toutefois, le polymère vierge présente des limites structurelles notables lorsqu’il est soumis à des pressions continues. Sous une contrainte mécanique prolongée, les chaînes moléculaires ont tendance à glisser. Ce mouvement entraîne une déformation permanente du composant. Pour pallier cette faiblesse, l’usage d’une plaque PTFE chargé devient indispensable pour sécuriser vos installations industrielles.

Le phénomène de fluage et l’apport des charges

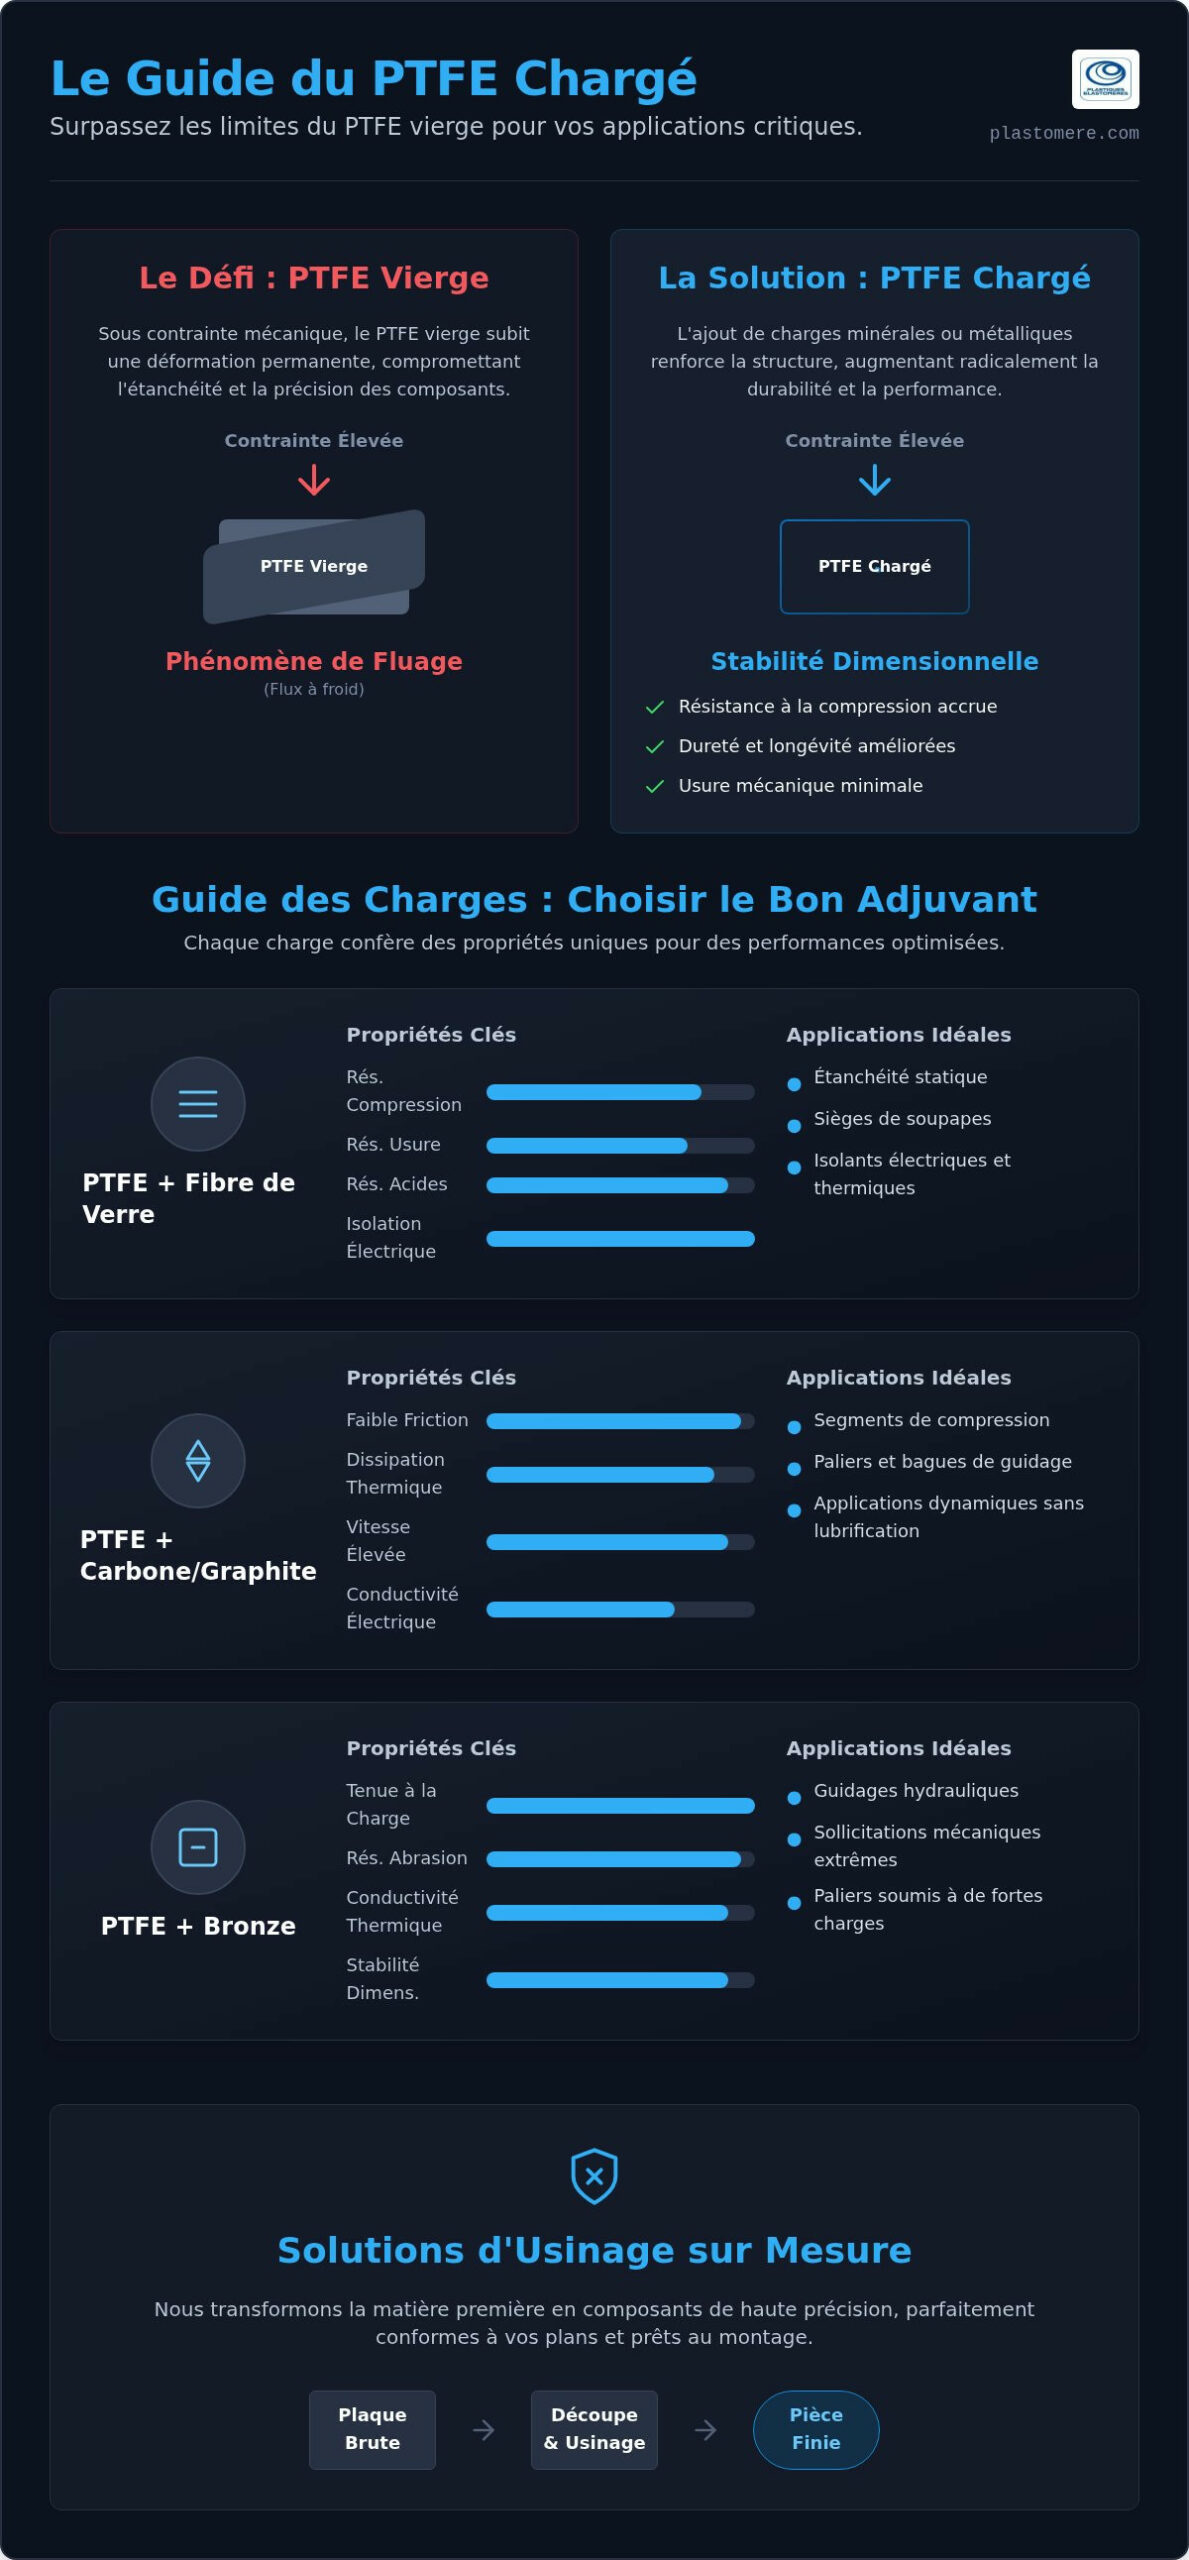
Le fluage, également nommé « flux à froid », correspond à la déformation irréversible d’un matériau sous une charge constante. Dans le cas du PTFE pur, ce phénomène risque de compromettre l’étanchéité d’un joint ou la précision d’un guidage. L’introduction de charges minérales ou métalliques agit comme une armature structurelle au sein de la matrice. Ces adjuvants stabilisent le réseau moléculaire. Ils augmentent significativement la dureté et la résistance à la compression du matériau final.

Une plaque PTFE chargé préserve l’excellente résistance chimique du polymère d’origine tout en optimisant sa conductivité thermique ou électrique. Cette stabilité dimensionnelle renforcée rend ce choix incontournable pour vos composants les plus sollicités :

  • Sièges de soupapes exposés à des cycles de pression fréquents.
  • Segments de compression opérant sans lubrification.
  • Paliers et bagues de guidage exigeant une usure minimale.

Si vous avez besoin de précisions techniques complémentaires pour vos futurs projets, nous serons ravis de vous accompagner dans l’étude de vos besoins via notre formulaire de contact. Notre équipe se tient à votre entière disposition pour vous guider vers la solution la plus pérenne.

Guide des charges : Choisir le bon adjuvant pour vos performances

L’efficacité d’une installation technique repose sur la symbiose parfaite entre le matériau choisi et son milieu d’exploitation. Pour sélectionner la plaque PTFE chargé idéale, il convient d’analyser avec rigueur trois facteurs déterminants : les contraintes de friction, les seuils de température et la nature des agents chimiques environnants. Chaque adjuvant confère au polymère des propriétés distinctes qui répondent à des problématiques industrielles précises, transformant ainsi un plastique standard en une solution d’ingénierie avancée.

Comparatif des propriétés par type de charge

La fibre de verre constitue l’un des renforts les plus sollicités par nos partenaires. Elle améliore considérablement la résistance à la compression et réduit l’usure mécanique, tout en préservant les propriétés d’isolation électrique intrinsèques au matériau. C’est le choix de prédilection pour les applications d’étanchéité statique, notamment lorsqu’une résistance accrue aux acides est requise.

Si votre application exige une dissipation thermique efficace ou une friction minimale en milieu sec, les mélanges enrichis au carbone ou au graphite s’avèrent supérieurs. Ces charges permettent de supporter des vitesses de rotation élevées en limitant l’échauffement des pièces en mouvement. Pour les sollicitations mécaniques les plus extrêmes, telles que les guidages hydrauliques, le bronze offre la meilleure tenue à la charge. Ce composé présente une conductivité thermique optimale et une longévité accrue face à l’abrasion. Il convient toutefois de s’assurer de la compatibilité chimique du bronze avec les fluides véhiculés.

Chaque environnement industriel possédant ses propres spécificités, nous attachons une importance capitale à l’accompagnement personnalisé. Si vous souhaitez affiner vos critères de sélection, nous vous invitons à solliciter nos conseillers techniques qui mettront leur savoir-faire à votre disposition pour garantir la fiabilité de vos futurs composants.

Plaque PTFE chargé : Guide des performances et solutions d’usinage industriel

Usinage et découpe de plaques PTFE : Votre solution sur mesure

Au-delà de la simple fourniture de matériaux, notre mission consiste à vous accompagner dans la concrétisation de vos projets les plus complexes. Nous ne nous limitons pas à la livraison d’une plaque PTFE chargé brute. Nous mobilisons notre expertise technique pour transformer cette matière première selon vos exigences géométriques et fonctionnelles les plus strictes. Cette approche intégrée vous permet de recevoir des composants finis, directement exploitables au sein de vos lignes de production sans nécessiter de retouches supplémentaires de votre part.

La découpe personnalisée représente une solution idéale pour l’obtention de joints d’étanchéité ou de pièces plates complexes. Grâce à nos équipements de pointe, nous assurons une précision rigoureuse qui garantit l’intégrité de vos assemblages industriels. Nos techniciens analysent chaque demande avec bienveillance pour valider la faisabilité technique et vous conseiller sur les meilleures options de fabrication possibles.

De la plaque brute à la pièce finie

Le passage de la plaque PTFE chargé au composant final s’appuie sur une maîtrise complète des procédés de transformation adaptés aux polymères techniques. Qu’il s’agisse de fraisage, de tournage ou de découpe, nous veillons au respect strict des tolérances dimensionnelles indispensables à l’étanchéité industrielle. Un écart de quelques microns peut en effet compromettre la fiabilité d’un équipement critique soumis à des pressions intenses.

Nous vous invitons chaleureusement à nous transmettre vos schémas techniques via notre page de contact. Notre équipe réalisera une étude personnalisée pour vous proposer une solution d’usinage alignée sur vos besoins opérationnels. Nous serons honorés de mettre notre réactivité et notre rigueur au service de votre réussite industrielle.

Vers une fiabilité accrue de vos composants industriels

Si vous souhaitez pérenniser vos installations, le choix d’une plaque PTFE chargé constitue une étape fondamentale dans la conception de vos pièces d’étanchéité et de guidage. Nous avons exploré comment les adjuvants minéraux ou métalliques neutralisent efficacement le fluage tout en préservant l’inertie chimique du polymère. Notre établissement, fort d’une expertise technique cultivée depuis 1978, se fera un plaisir de transformer ces matériaux selon vos plans précis. En privilégiant une fabrication française et un accompagnement sur mesure, vous garantissez à vos équipements une précision dimensionnelle irréprochable. Nous vous invitons à nous solliciter pour toute étude technique spécifique. Demandez un devis personnalisé pour vos plaques PTFE chargé. Notre équipe d’experts métiers se tient à votre entière disposition pour concrétiser vos projets avec la plus grande rigueur.

Foire aux questions sur les solutions en PTFE

Quelle est la différence principale entre le PTFE vierge et le PTFE chargé ?

La distinction majeure réside dans la résistance mécanique face aux contraintes de compression. Tandis que le PTFE vierge excelle par sa pureté chimique absolue, une plaque PTFE chargé intègre des adjuvants qui renforcent sa structure moléculaire. Cette modification permet de limiter l’usure et la déformation sous charge, rendant le matériau apte à des usages dynamiques là où le polymère pur s’avérerait trop malléable.

Le PTFE chargé est-il compatible avec les applications alimentaires ?

La compatibilité alimentaire dépend exclusivement de la nature de l’adjuvant utilisé lors de la fabrication. Si le PTFE vierge est naturellement conforme aux normes FDA, certaines charges comme le verre ou le carbone peuvent également l’être sous réserve de certifications spécifiques. En revanche, les mélanges au bronze sont généralement proscrits dans ce secteur. Nous vous invitons à nous consulter pour valider la conformité de vos composants.

Peut-on usiner facilement une plaque de PTFE chargé bronze ?

L’usinage d’une plaque PTFE chargé bronze s’effectue avec une grande précision, bien que cette charge soit plus abrasive que les versions minérales. L’utilisation d’outils en carbure est vivement recommandée pour maintenir des tolérances rigoureuses. Notre équipe maîtrise parfaitement ces procédés de transformation, vous garantissant des pièces finies dont les finitions respectent scrupuleusement les exigences de vos schémas techniques originaux et vos besoins opérationnels.

Quelle charge choisir pour une application avec de fortes contraintes de friction ?

Pour les environnements soumis à une friction intense, les charges de carbone ou de graphite sont particulièrement performantes grâce à leur excellente conductivité thermique. Elles limitent l’échauffement des surfaces en mouvement de manière optimale. Si la charge mécanique est extrêmement élevée, le bronze constitue l’alternative la plus robuste. Le choix final doit toutefois tenir compte de la vitesse de glissement et de la corrosion.

Comparatif PA6, POM et PEHD : Quel plastique technique choisir pour vos applications industrielles ?

Saviez-vous qu’une pièce parfaitement usinée en PA6 peut perdre sa précision dimensionnelle simplement à cause de l’hygrométrie ambiante de votre atelier ? Il est tout à fait compréhensible que vous éprouviez une certaine hésitation au moment de valider vos choix de matériaux. Une confusion entre la résistance aux chocs et la stabilité chimique face aux lubrifiants peut malheureusement entraîner une casse prématurée de vos composants industriels, nuisant ainsi à la rentabilité de vos installations.

Ce comparatif PA6 POM PEHD a été préparé avec la plus grande attention pour vous apporter une certitude technique totale dans vos futurs projets d’usinage. Nous serions honorés de partager notre expertise afin de vous aider à distinguer les propriétés mécaniques et thermiques de ces polymères, tout en tenant compte des nouvelles normes ISO publiées en avril 2026. Vous découvrirez ainsi comment prolonger la durée de vie de vos pièces d’usure en sélectionnant le matériau le plus adapté à vos contraintes réelles de frottement et d’exposition chimique. Ce guide vous offre un parcours structuré pour identifier la solution optimale et vous orienter vers un partenaire de découpe fiable, capable de traduire vos besoins spécifiques en réalisations concrètes et durables.

Points Clés

  • Identifiez les propriétés fondamentales du Polyamide 6, du Polyoxyméthylène et du Polyéthylène Haute Densité pour garantir l’intégrité de vos composants mécaniques.
  • Consultez notre comparatif PA6 POM PEHD détaillé afin d’évaluer précisément la résistance à la traction et le comportement thermique de chaque matériau selon vos contraintes.
  • Apprenez à anticiper les variations dimensionnelles liées à l’humidité pour éviter toute déformation lors de l’utilisation de vos pièces en conditions réelles.
  • Optimisez la longévité de vos installations en sélectionnant le polymère offrant la meilleure compatibilité chimique avec vos lubrifiants et agents de nettoyage industriels.
  • Découvrez l’importance de la qualité des semi-produits, tels que les plaques ou les joncs, pour assurer un usinage de haute précision sans tensions internes résiduelles.

PA6, POM et PEHD : Les piliers des plastiques techniques industriels

Dans le domaine exigeant de la mécanique générale, la sélection des matériaux constitue le socle de toute réussite technique. Nous observons que trois polymères se distinguent par leur polyvalence et leur fiabilité éprouvée au fil des décennies. Si vous cherchez à optimiser vos processus de fabrication, ce comparatif PA6 POM PEHD vous permettra de comprendre pourquoi ces solutions sont devenues incontournables pour remplacer avantageusement les composants métalliques traditionnels.

L’allègement des structures est devenu un impératif stratégique, notamment dans le secteur automobile dont le marché mondial des plastiques devrait atteindre 51,49 milliards de dollars en 2026. En substituant l’acier ou l’aluminium par ces plastiques techniques, vous réduisez non seulement le poids de vos ensembles, mais vous gagnez également en résistance à la corrosion. La réussite de cette transition repose toutefois sur une adéquation parfaite entre la matière brute et les exigences de l’usinage final. Une précision au micron n’est possible que si le polymère choisi présente une stabilité interne irréprochable lors de la découpe.

Propriétés fondamentales et domaines d’application types

Le PA6 (Nylon) : la force mécanique
Appartenant à la famille des Polyamides (PA), le PA6 est réputé pour sa ténacité exceptionnelle. Il absorbe les chocs et les vibrations avec une efficacité que peu de matériaux égalent. C’est le choix privilégié pour les engrenages ou les galets soumis à de fortes charges. Nous attirons toutefois votre attention sur sa propension naturelle à absorber l’humidité, un facteur qu’il convient d’anticiper pour maintenir vos tolérances dimensionnelles sur le long terme.

Le POM (Acétal) : la précision absolue
Si vos plans exigent une stabilité dimensionnelle rigoureuse, le Polyoxyméthylène sera votre meilleur allié. Son très faible coefficient de frottement le rend idéal pour les pièces de glissement et les composants de précision. Contrairement au nylon, il n’est quasiment pas sensible à l’eau. C’est une matière noble qui s’usine avec une facilité déconcertante, offrant des finitions de surface d’une grande netteté. Ce comparatif PA6 POM PEHD souligne que le POM reste la référence pour les mécanismes complexes.

Le PEHD (Polyéthylène) : l’endurance et l’hygiène
Le Polyéthylène Haute Densité brille par sa résistance chimique et sa résilience. Avec un prix constaté à 949 USD/MT en mars 2026 en Allemagne, il offre un rapport performance-coût très attractif pour vos projets d’envergure. Sa conformité alimentaire naturelle en fait le pilier des industries agroalimentaires. Il encaisse les impacts sans rompre, même à des températures négatives. Pour toute question spécifique sur la faisabilité de vos pièces, nous vous invitons à prendre contact avec nos services pour un accompagnement sur mesure.

Comparatif PA6, POM et PEHD : Quel plastique technique choisir pour vos applications industrielles ?

Comparatif technique : Comment choisir selon vos contraintes

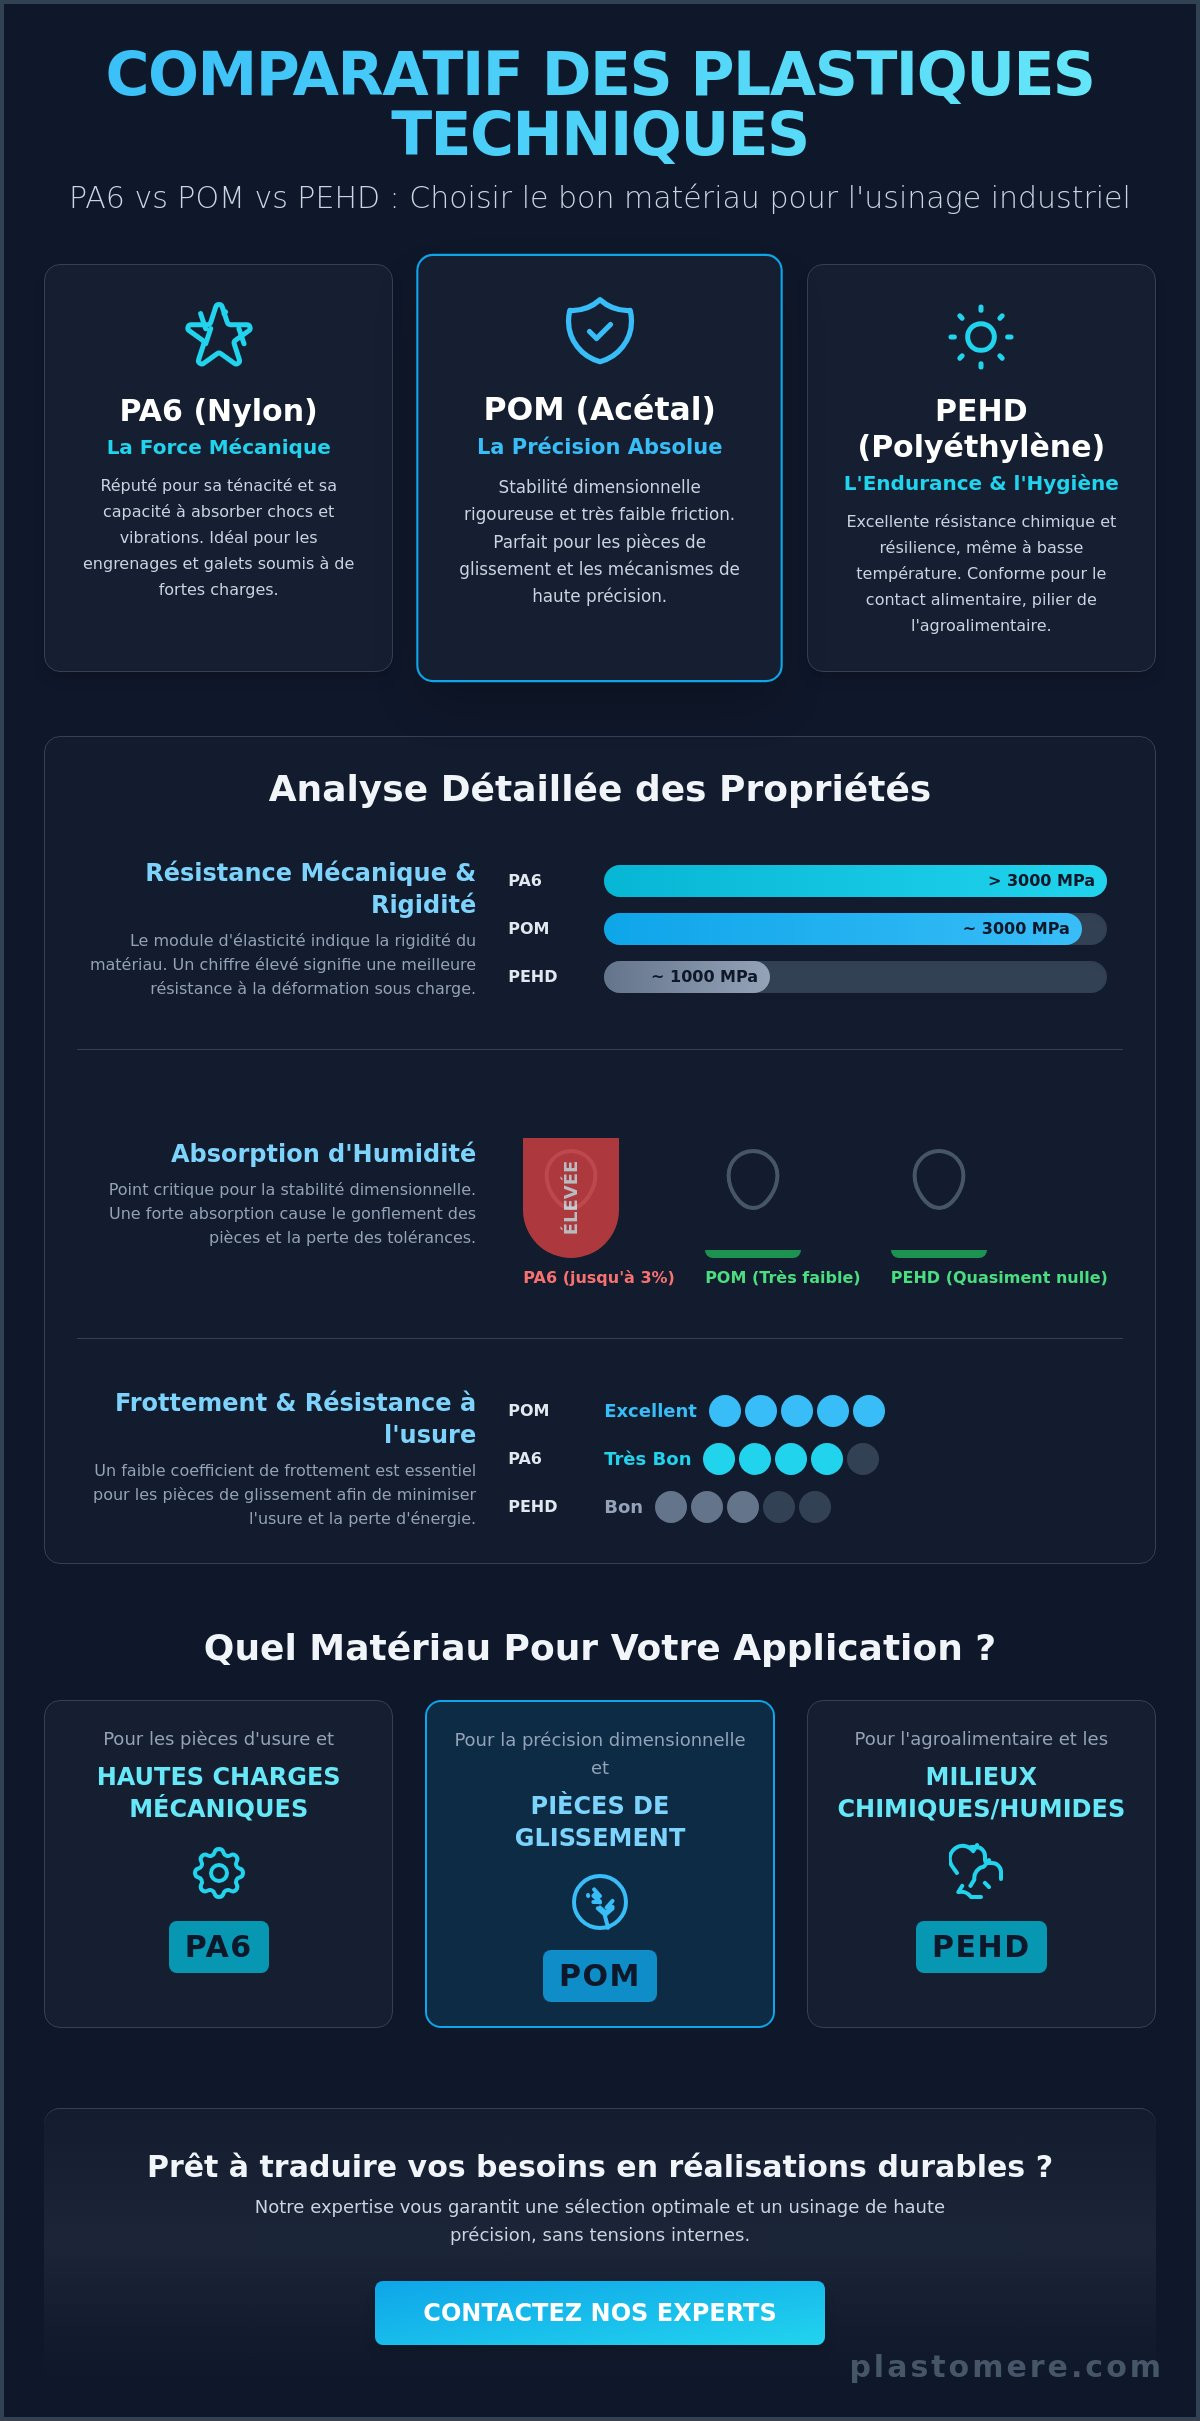
La sélection d’un matériau ne doit jamais être le fruit du hasard, car chaque application impose ses propres défis mécaniques. Pour réussir votre comparatif PA6 POM PEHD, il convient d’analyser en priorité le module d’élasticité et la résistance à la traction. Le PA6 affiche une rigidité remarquable lorsqu’il est sec, dépassant souvent 3000 MPa, tandis que le PEHD privilégie la souplesse avec un module avoisinant les 1000 MPa. Le POM offre un équilibre idéal pour les composants devant supporter des cycles de charge répétés sans subir de déformation permanente.

Stabilité dimensionnelle et absorption d’humidité

C’est ici que se joue la précision finale de vos montages. L’un des points critiques souvent sous-estimés concerne l’affinité naturelle du nylon avec l’eau. Les Polyamide 6 properties incluent une capacité d’absorption pouvant atteindre 3 % de son poids, ce qui provoque inévitablement un gonflement de la pièce. Si vos tolérances d’usinage sont particulièrement serrées, cette variation peut rendre un assemblage impossible après quelques semaines d’utilisation. À l’inverse, le POM et le PEHD restent imperturbables en milieu humide. Pour vos applications immergées, nous vous suggérons de privilégier ces deux derniers afin de garantir une pérennité dimensionnelle sans faille.

Coefficients de frottement et résistance à l’usure

Le POM est le roi incontesté des engrenages et des paliers grâce à sa structure moléculaire qui lui confère un glissement exceptionnel. Le PEHD n’est pas en reste; sa résistance à l’abrasion en fait le matériau de prédilection pour les guides de chaîne et les revêtements de trémies. Ces polymères possèdent des propriétés autolubrifiantes naturelles, ce qui réduit considérablement vos futurs besoins en maintenance. Sur le plan budgétaire, le PEHD s’est imposé comme une solution très compétitive en mars 2026, avec un prix de 949 USD/MT constaté en Allemagne. Si vos contraintes techniques le permettent, ce choix optimisera vos coûts de production sans compromettre la fiabilité. Pour affiner ces critères selon vos plans, n’hésitez pas à solliciter un conseil personnalisé auprès de nos techniciens.

De la matière brute à la pièce usinée : L’expertise Plastiques Elastomères

La réussite d’un projet industriel ne s’arrête pas à la simple lecture d’un tableau de données. Pour que ce comparatif PA6 POM PEHD prenne tout son sens dans vos ateliers, la qualité intrinsèque des semi-produits est primordiale. Nous veillons à ce que chaque plaque, jonc ou tube que nous sélectionnons soit exempt de tensions internes. Des matériaux mal stabilisés lors de leur fabrication peuvent libérer des contraintes résiduelles pendant l’usinage, ce qui compromettrait irrémédiablement la géométrie finale de vos pièces de précision.

Nos techniciens mettent un point d’honneur à vous accompagner dès l’analyse de vos plans. Nous comprenons que chaque détail compte pour assurer la pérennité de vos installations. Si vos applications exigent une inertie chimique totale ou des températures dépassant les limites des polymères classiques, l’utilisation d’une plaque téflon s’avérera souvent être le complément indispensable à vos structures en PA6 ou en POM. Cette approche globale nous permet de vous proposer des solutions hybrides, parfaitement adaptées aux environnements les plus hostiles.

Usinage et découpe personnalisée sur mesure

Nous disposons des équipements nécessaires pour transformer vos ébauches en composants finis d’une précision chirurgicale. Que vous ayez besoin de bagues en PA6, de pignons en POM ou de glissières en PEHD, notre atelier assure une exécution conforme à vos tolérances les plus strictes. Ce comparatif PA6 POM PEHD souligne l’importance d’une vision globale, où la pièce usinée doit s’intégrer parfaitement dans son ensemble mécanique. La réalisation de composants sur mesure est également une étape clé pour garantir l’étanchéité de vos systèmes, notamment par la conception de le joint technique adapté à vos contraintes de pression et de température.

Nous restons à votre entière disposition pour l’étude de vos besoins spécifiques et la transmission de renseignements techniques complémentaires. Si vous souhaitez obtenir un devis ou un conseil personnalisé pour vos prochaines séries de fabrication, nous vous invitons à contactez nos experts. C’est avec une bienveillance sincère et une rigueur professionnelle que nous vous accompagnerons dans la concrétisation de vos projets industriels les plus exigeants.

Cette exigence de précision se retrouve également dans le domaine de l’éclairage architectural de prestige ; pour découvrir des composants de fixation de haute technicité, n’hésitez pas à en savoir plus sur Fibrepros et leurs solutions spécialisées.

Vers une performance durable pour vos composants techniques

La réussite de vos projets d’usinage repose sur cet équilibre subtil entre contraintes mécaniques et environnementales. Comme nous l’avons souligné, que vous privilégiez la résilience du PA6, la stabilité dimensionnelle du POM ou l’endurance chimique du PEHD, chaque choix doit servir la longévité de vos installations. Ce comparatif PA6 POM PEHD constitue une première étape essentielle pour sécuriser vos investissements et garantir l’efficience de vos pièces d’usure sur le long terme.

Forts d’une expertise française établie depuis 1978, nous mettons à votre service un large stock de semi-produits de haute qualité, incluant des plaques, des barres et des joncs. Nos techniciens réalisent l’usinage de précision de vos composants selon vos plans spécifiques, en veillant scrupuleusement au respect des normes industrielles les plus exigeantes. Nous serions honorés de mettre notre savoir-faire au profit de vos ambitions techniques et de vous accompagner dans la sélection du polymère idéal.

Nous restons à votre entière disposition pour étudier vos besoins et vous proposer les solutions les plus adaptées. Demandez un devis personnalisé pour vos pièces en plastiques techniques dès aujourd’hui. C’est avec une disponibilité sincère que notre équipe se tient prête à transformer vos exigences en réalisations concrètes et fiables.

Foire aux questions sur les plastiques techniques

Quelle est la principale différence entre le PA6 et le PA66 ?

La distinction majeure entre ces deux polyamides réside dans leur résistance thermique et leur capacité d’absorption d’humidité. Le PA66 présente un point de fusion plus élevé, atteignant environ 260°C, tandis que le PA6 se stabilise autour de 220°C. Si le PA66 offre une rigidité supérieure dans les environnements chauds, le PA6 se distingue par une meilleure résilience et une plus grande facilité de transformation. Le choix entre ces deux nuances dépendra donc de l’intensité des sollicitations thermiques prévues pour vos composants.

Peut-on utiliser le PEHD pour des pièces soumises à de fortes températures ?

Le PEHD n’est pas une solution adaptée pour des applications exposées à des chaleurs importantes en continu. Sa température d’utilisation maximale se situe généralement aux alentours de 80°C, ce qui s’avère nettement inférieur aux performances du PA6 ou du POM. Si vos pièces doivent évoluer dans un environnement thermique exigeant, nous vous suggérons d’orienter votre sélection vers des polymères plus stables afin d’écarter tout risque de déformation structurelle ou de perte de propriétés mécaniques.

Pourquoi le POM est-il souvent préféré au PA6 pour les engrenages de précision ?

Le POM est privilégié pour les mécanismes de précision en raison de sa stabilité dimensionnelle exceptionnelle et de sa quasi-insensibilité à l’humidité. Contrairement au PA6 qui peut subir des variations de cotes suite à l’absorption d’eau, le POM conserve une géométrie rigoureuse, assurant ainsi un engrènement fluide et constant. Dans un comparatif PA6 POM PEHD dédié à la mécanique fine, le POM s’impose comme la référence pour les composants exigeant des tolérances serrées et une excellente résistance à la fatigue cyclique.

Le PA6, le POM et le PEHD sont-ils compatibles avec un usage alimentaire ?

Ces trois matériaux disposent de nuances spécifiques certifiées pour le contact avec les denrées alimentaires. Il est toutefois impératif de s’assurer que le grade sélectionné respecte les dernières mises à jour législatives, notamment l’amendement européen entré en vigueur le 23 février 2026 concernant les matériaux plastiques. Nous nous tenons à votre entière disposition pour vous transmettre les certificats de conformité nécessaires et vous conseiller sur les matériaux répondant aux exigences sanitaires de vos lignes de production.