Pièce d’usure plastique agricole : choisir la matière et concevoir le remplacement

Le matériau le plus dur n’est pas automatiquement le meilleur choix pour une pièce d’usure plastique agricole. Selon la machine, la dégradation peut venir de l’abrasion, du frottement, des chocs ou de l’environnement de fonctionnement. Pour préparer un remplacement pertinent, commencez par décrire ce que la pièce fait et les contraintes auxquelles elle est réellement soumise.

Un remplacement répété peut perturber l’exploitation et immobiliser un équipement. Pour éviter de choisir une matière sur la seule base de son nom ou de l’apparence de la pièce usée, relevez ses dimensions, sa géométrie, ses interfaces et les signes de dégradation. Ces éléments aideront à comparer les plastiques techniques et à préparer l’étude d’une pièce sur mesure.

Vous verrez également quelles données réunir pour faire étudier une pièce mécanique usinée selon plan. Plastiques Elastomères accompagne les professionnels dans le choix des matières et réalise des pièces usinées à partir de plans industriels.

Points Clés

  • Avant de remplacer une pièce d’usure plastique agricole, repérez les sollicitations et les signes de dégradation observés en fonctionnement.
  • Comparez le PA6, le POM et le PEHD selon la charge, le mouvement, les contacts et l’environnement de la pièce.
  • Pour préparer une pièce usinée sur plan, rassemblez les cotes, les tolérances utiles, des photos et les informations sur les interfaces.
  • Décrivez la fonction de la pièce et les défaillances constatées pour orienter l’étude et le choix de matière.

Pièce d’usure plastique agricole : repérer les causes avant le remplacement

Une pièce d’usure est soumise à des sollicitations répétées pendant le fonctionnement d’une machine. Avant de remplacer une pièce d’usure plastique agricole, cherchez à distinguer les mécanismes en cause. L’abrasion peut résulter du passage de particules ou de matières contre la surface ; le frottement apparaît au contact répété de deux éléments. Les chocs, l’humidité et l’exposition à des produits peuvent également contribuer à la dégradation, selon les conditions d’utilisation. La science de la tribologie étudie notamment le frottement et l’usure.

Observez les traces, leur emplacement et les surfaces en contact avant de choisir une matière de remplacement. Une marque isolée ne permet pas à elle seule d’identifier la cause : il faut la rapprocher du fonctionnement de l’ensemble.

Quels indices observer sur une pièce usée ?

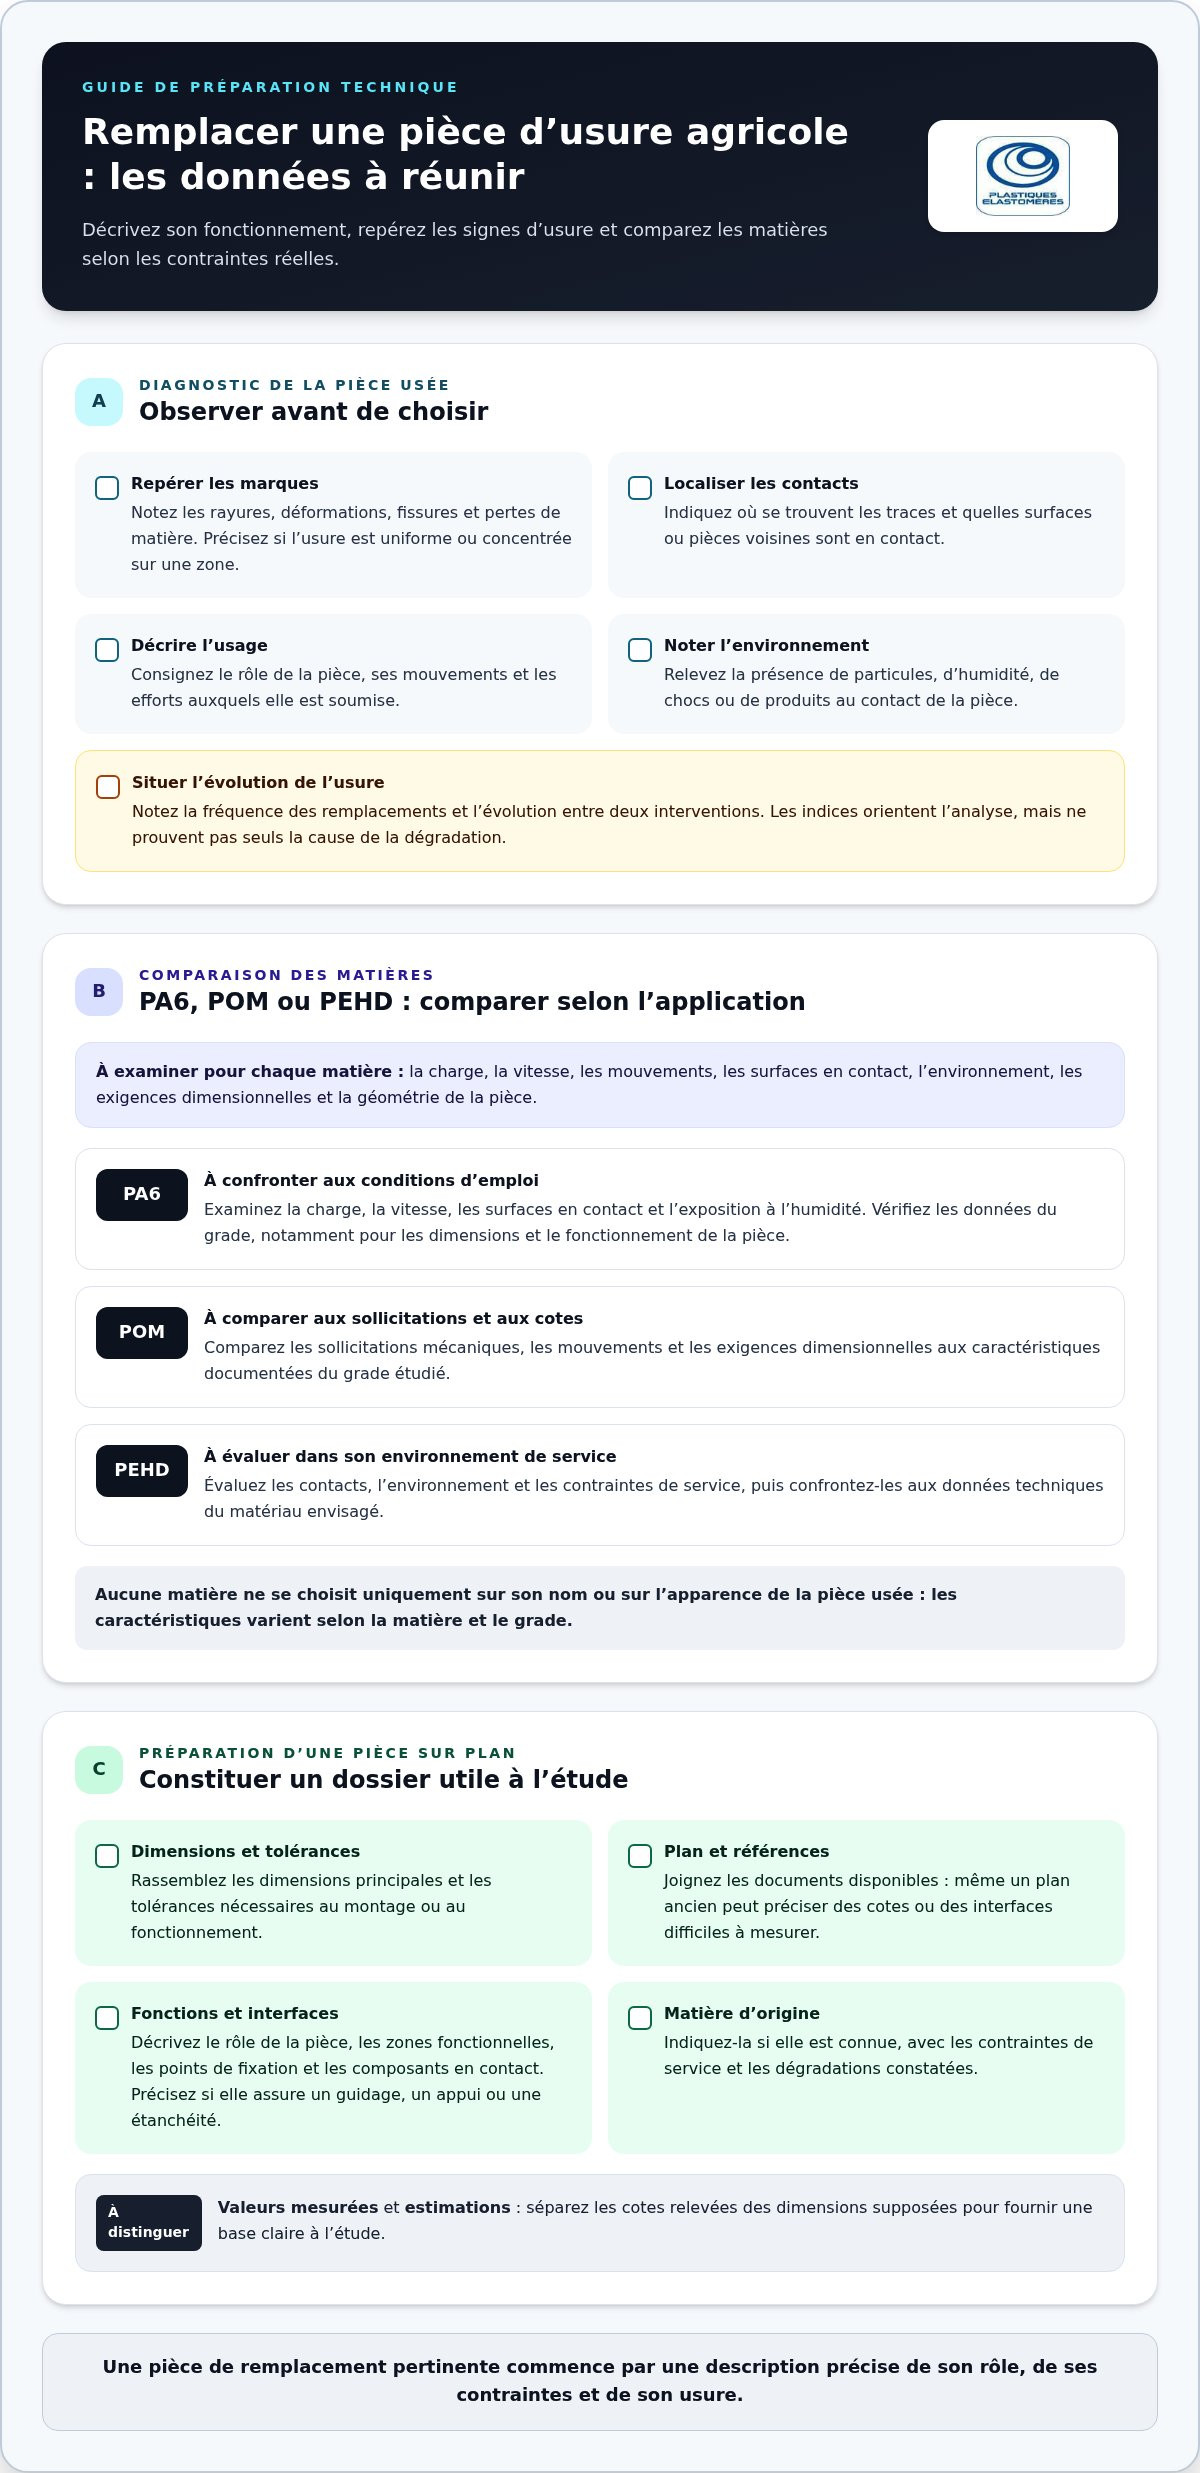
Après avoir déposé la pièce en respectant les procédures de sécurité applicables, relevez les rayures, déformations, fissures ou pertes de matière. Notez si l’usure est uniforme ou concentrée sur une zone, et comparez les pièces remplacées précédemment si elles sont disponibles. Ces indices orientent l’analyse, mais ne prouvent pas à eux seuls l’origine de la dégradation.

Pour préparer l’étude, consignez notamment :

  • L’emplacement des traces et les surfaces en contact avec les composants voisins.
  • La fréquence des remplacements et l’évolution de l’usure entre deux interventions.
  • Les conditions d’utilisation, notamment la présence de particules, d’humidité, de chocs ou de produits au contact de la pièce.
  • Le rôle de la pièce dans le mécanisme, ainsi que les mouvements ou efforts auxquels elle est soumise.

Ces observations permettent de décrire les contraintes réelles et d’éviter de choisir une matière uniquement en fonction de l’aspect de la pièce usée. Distinguez les faits observés des hypothèses, par exemple une dimension mesurée d’une cote estimée.

Comment choisir la matière d’une pièce d’usure plastique agricole ?

Le remplacement ne consiste pas simplement à substituer une matière à une autre. Pour spécifier une pièce d’usure plastique agricole, commencez par documenter la charge appliquée, la vitesse de déplacement, la nature et la fréquence des contacts, ainsi que la présence d’humidité ou de produits. L’Université de Montréal aborde les usages et les enjeux associés à l’utilisation du plastique en agriculture, un contexte qui rappelle l’importance de considérer les conditions réelles d’emploi et le remplacement.

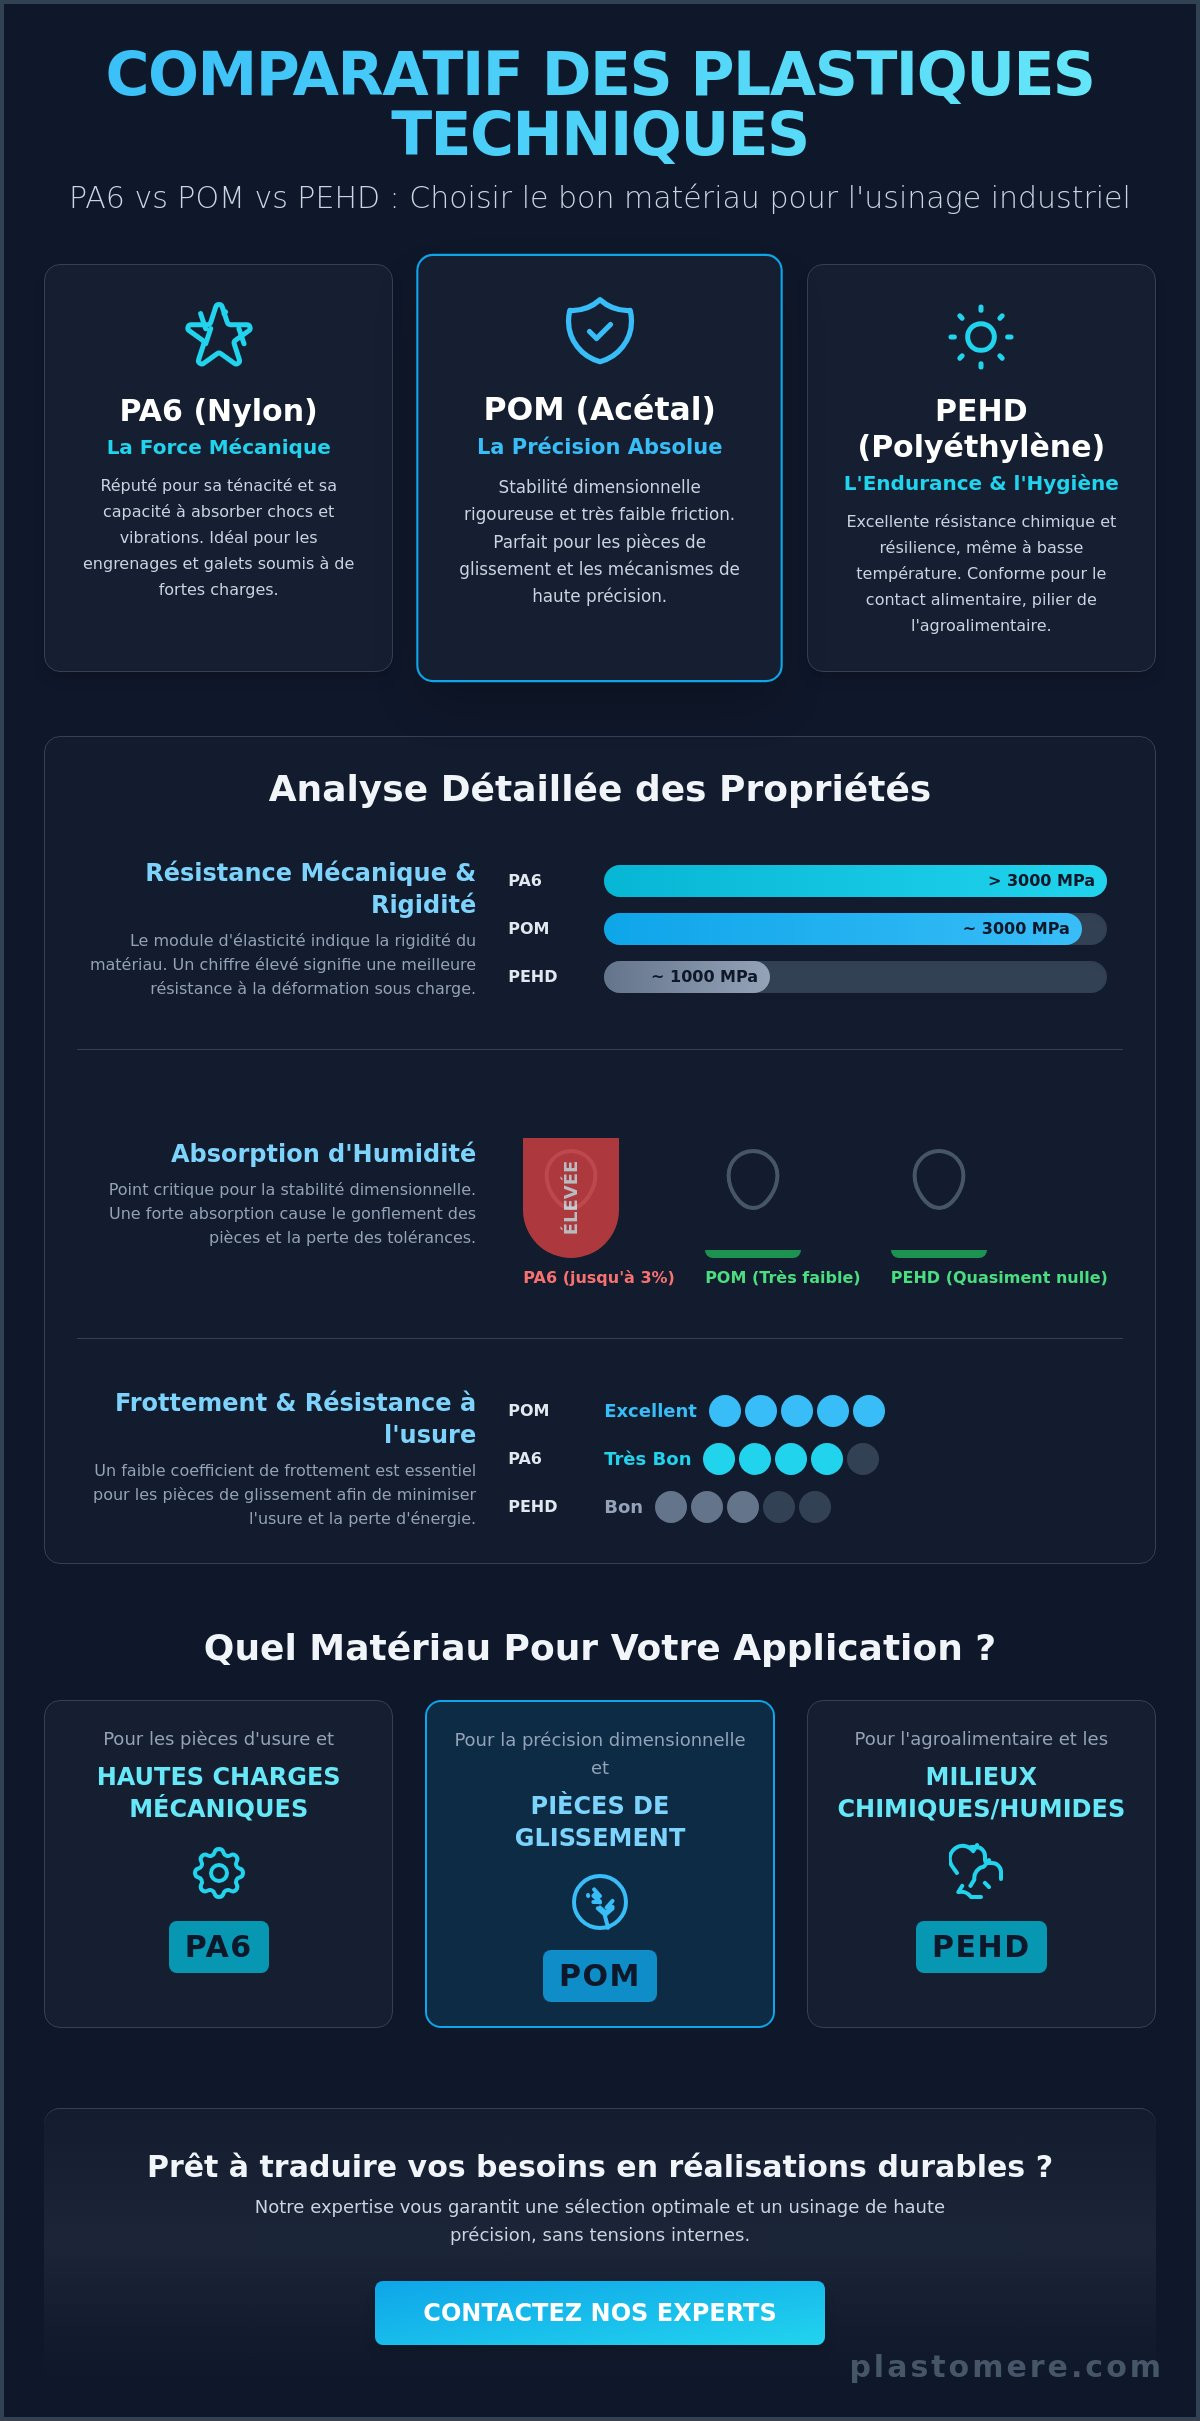
Le PA6, le POM et le PEHD sont des plastiques techniques proposés par Plastiques Elastomères. Leurs caractéristiques diffèrent selon la matière et le grade : comparez les données techniques correspondant à l’application plutôt que de retenir un matériau sur la base d’une qualité générale. Le tableau ci-dessous vous aide à structurer cette comparaison.

Matière Critères à documenter
PA6 Examinez la charge, la vitesse, les surfaces en contact et l’exposition à l’humidité ; vérifiez les données du grade, notamment pour les dimensions et le fonctionnement de la pièce.
POM Comparez les sollicitations mécaniques, les mouvements et les exigences dimensionnelles aux caractéristiques documentées du grade étudié.
PEHD Évaluez les contacts, l’environnement et les contraintes de service, puis confrontez-les aux données techniques du matériau envisagé.

PA6, POM ou PEHD : quelles questions poser pour comparer ?

Pour chaque matière envisagée, précisez la fonction de la pièce, la charge et la vitesse de fonctionnement. Décrivez les surfaces en contact, l’environnement et les exigences de montage. La géométrie compte aussi : une pièce avec des zones d’appui, des perçages ou des rainures ne se spécifie pas comme une simple plaque. Il faut donc comparer les données techniques aux conditions d’utilisation et à la forme à réaliser.

Vérifiez également si la pièce doit conserver des cotes précises pendant son fonctionnement et si une déformation ou une usure particulière a déjà été constatée. En séparant les mesures des estimations, vous fournissez une base plus claire pour évaluer la matière et la géométrie. Plastiques Elastomères réalise des pièces mécaniques usinées selon plan ; transmettez vos renseignements techniques via la page de contact dédiée aux projets.
Pièce d’usure plastique agricole : choisir la matière et concevoir le remplacement

Remplacer une pièce d’usure agricole par une pièce plastique usinée sur plan

Une pièce usée peut servir de référence pour concevoir son remplacement, à condition de préserver les surfaces et les éléments utiles à l’étude. Avant sa dépose, sécurisez l’équipement selon les procédures applicables. Identifiez ensuite la pièce et relevez ses dimensions sans modifier ses surfaces fonctionnelles. Rassemblez aussi les documents disponibles : un plan, même ancien, peut indiquer des cotes ou des interfaces difficiles à mesurer directement.

Pour étudier une pièce d’usure plastique agricole, il faut comprendre son rôle dans l’ensemble et pas seulement reproduire son contour. Signalez les fonctions particulières, comme le guidage, l’appui ou l’étanchéité, ainsi que les points de fixation et les composants en contact. Ces informations aident à définir les exigences du remplacement.

Quelles informations transmettre pour faire étudier une pièce de remplacement ?

Plastiques Elastomères étudie les plans industriels afin d’évaluer la faisabilité technique d’une pièce mécanique usinée selon plan. Pour décrire votre besoin, transmettez les renseignements disponibles en distinguant les valeurs mesurées des estimations :

  • La matière d’origine, si elle est connue, ainsi que les dimensions principales et les tolérances nécessaires au montage ou au fonctionnement.
  • Les zones fonctionnelles : surfaces d’appui, perçages, rainures, fixations et interfaces avec les composants voisins.
  • Le contexte d’utilisation : fonction de la pièce, conditions de fonctionnement et défaillances déjà observées.
  • Des photos de la pièce déposée et de son emplacement, prises sous différents angles si possible.

Indiquez quelles cotes doivent être respectées et quelles dimensions restent incertaines. Mieux vaut signaler une estimation que la présenter comme une mesure vérifiée. Si vous disposez d’un plan, joignez-le avec les photos et les observations sur l’usure. Vous pouvez transmettre ces éléments via la page de contact dédiée à l’étude de votre pièce.

Préparez le remplacement avec des données précises

Pour choisir une pièce d’usure plastique agricole adaptée, partez des traces observées et des contraintes de fonctionnement, puis comparez les matières à l’aide de données techniques pertinentes. Le PA6, le POM et le PEHD ne se sélectionnent pas indépendamment de la charge, des contacts, de la géométrie et du montage. Un plan, des dimensions relevées, des photos et la description des défaillances donnent des repères concrets pour étudier le remplacement.

Plastiques Elastomères accompagne les projets B2B dans le choix des matériaux et l’usinage de pièces mécaniques selon plan. Pour lancer l’étude de votre pièce sur mesure, rassemblez les informations techniques disponibles et transmettez votre plan via notre page de contact.

Une demande documentée permet de relier le choix de matière et la conception de la pièce à son usage réel.

Questions fréquentes sur les pièces d’usure en plastique agricole

Quelle matière plastique choisir pour une pièce d’usure agricole ?

La matière dépend des sollicitations, de la géométrie de la pièce et de son environnement de fonctionnement. Pour une pièce d’usure plastique agricole, comparez le PA6, le POM et le PEHD à partir des charges, des contacts et des conditions d’utilisation. Examinez les données techniques du grade envisagé : aucune de ces matières ne constitue un choix universellement supérieur.

Peut-on remplacer une pièce agricole métallique par une pièce plastique ?

Un remplacement dépend de la fonction de la pièce, des charges qu’elle supporte, de ses interfaces avec les autres composants et de ses conditions d’usage. Il ne s’agit pas d’une substitution automatique : les dimensions, les points de fixation et les contraintes de fonctionnement doivent être étudiés ensemble. Un plan et les informations sur l’application permettent d’évaluer la faisabilité technique du remplacement.

Quelles informations fournir pour fabriquer une pièce d’usure plastique sur mesure ?

Transmettez un plan coté si vous en avez un, ainsi que les dimensions, la matière d’origine et les tolérances requises. Précisez aussi la fonction de la pièce, ses conditions d’utilisation, ses interfaces avec les composants voisins et les défauts constatés. Des photos de la pièce et de son emplacement complètent utilement ces éléments. Indiquez clairement les cotes mesurées et celles qui restent estimatives.

Comment limiter l’usure prématurée d’une pièce plastique agricole ?

Commencez par identifier les mécanismes d’usure et les conditions de fonctionnement : abrasion, frottement, chocs, humidité ou contacts avec des produits. Repérez les surfaces en contact et l’emplacement des dégradations, puis examinez la géométrie et le montage de la pièce. Le choix de matière doit tenir compte des sollicitations réelles et des données techniques correspondant à l’application.
Plastique auto-lubrifiant : avantages, limites et choix du matériau

Un matériau à faible frottement peut-il vraiment fonctionner sans s’user ? Pas nécessairement. L’auto-lubrification peut réduire le recours à un lubrifiant externe, mais elle ne supprime ni l’usure ni les risques liés à une charge, une température ou un mouvement mal évalués. Derrière la recherche « plastique auto-lubrifiant avantages », la question essentielle est celle de l’adéquation entre le polymère et les conditions d’utilisation.

Pour choisir, il faut comparer les bénéfices et les limites de l’auto-lubrification, puis examiner le grade de matière, la géométrie de la pièce et son environnement de fonctionnement. Cet article passe en revue les critères utiles pour évaluer le PTFE, le POM, le PA6 ou le PEHD. Il précise aussi les informations à réunir, notamment sur la charge, la température, le mouvement et les dimensions, avant de demander un conseil matière ou une pièce usinée.

Points Clés

  • Un plastique auto-lubrifiant peut réduire les apports de lubrifiant, sans garantir une absence totale de frottement ou d’usure.
  • Comparez les matières selon la charge, la vitesse, la température, la durée de fonctionnement et l’environnement de l’application.
  • Le PTFE, le PA6, le POM et le PEHD sont à évaluer selon leur grade et les conditions réelles d’utilisation.
  • Pour étudier une matière ou une pièce usinée selon plan, préparez les dimensions, les tolérances requises et les données de fonctionnement.

Plastique auto-lubrifiant : quels avantages apporte-t-il réellement ?

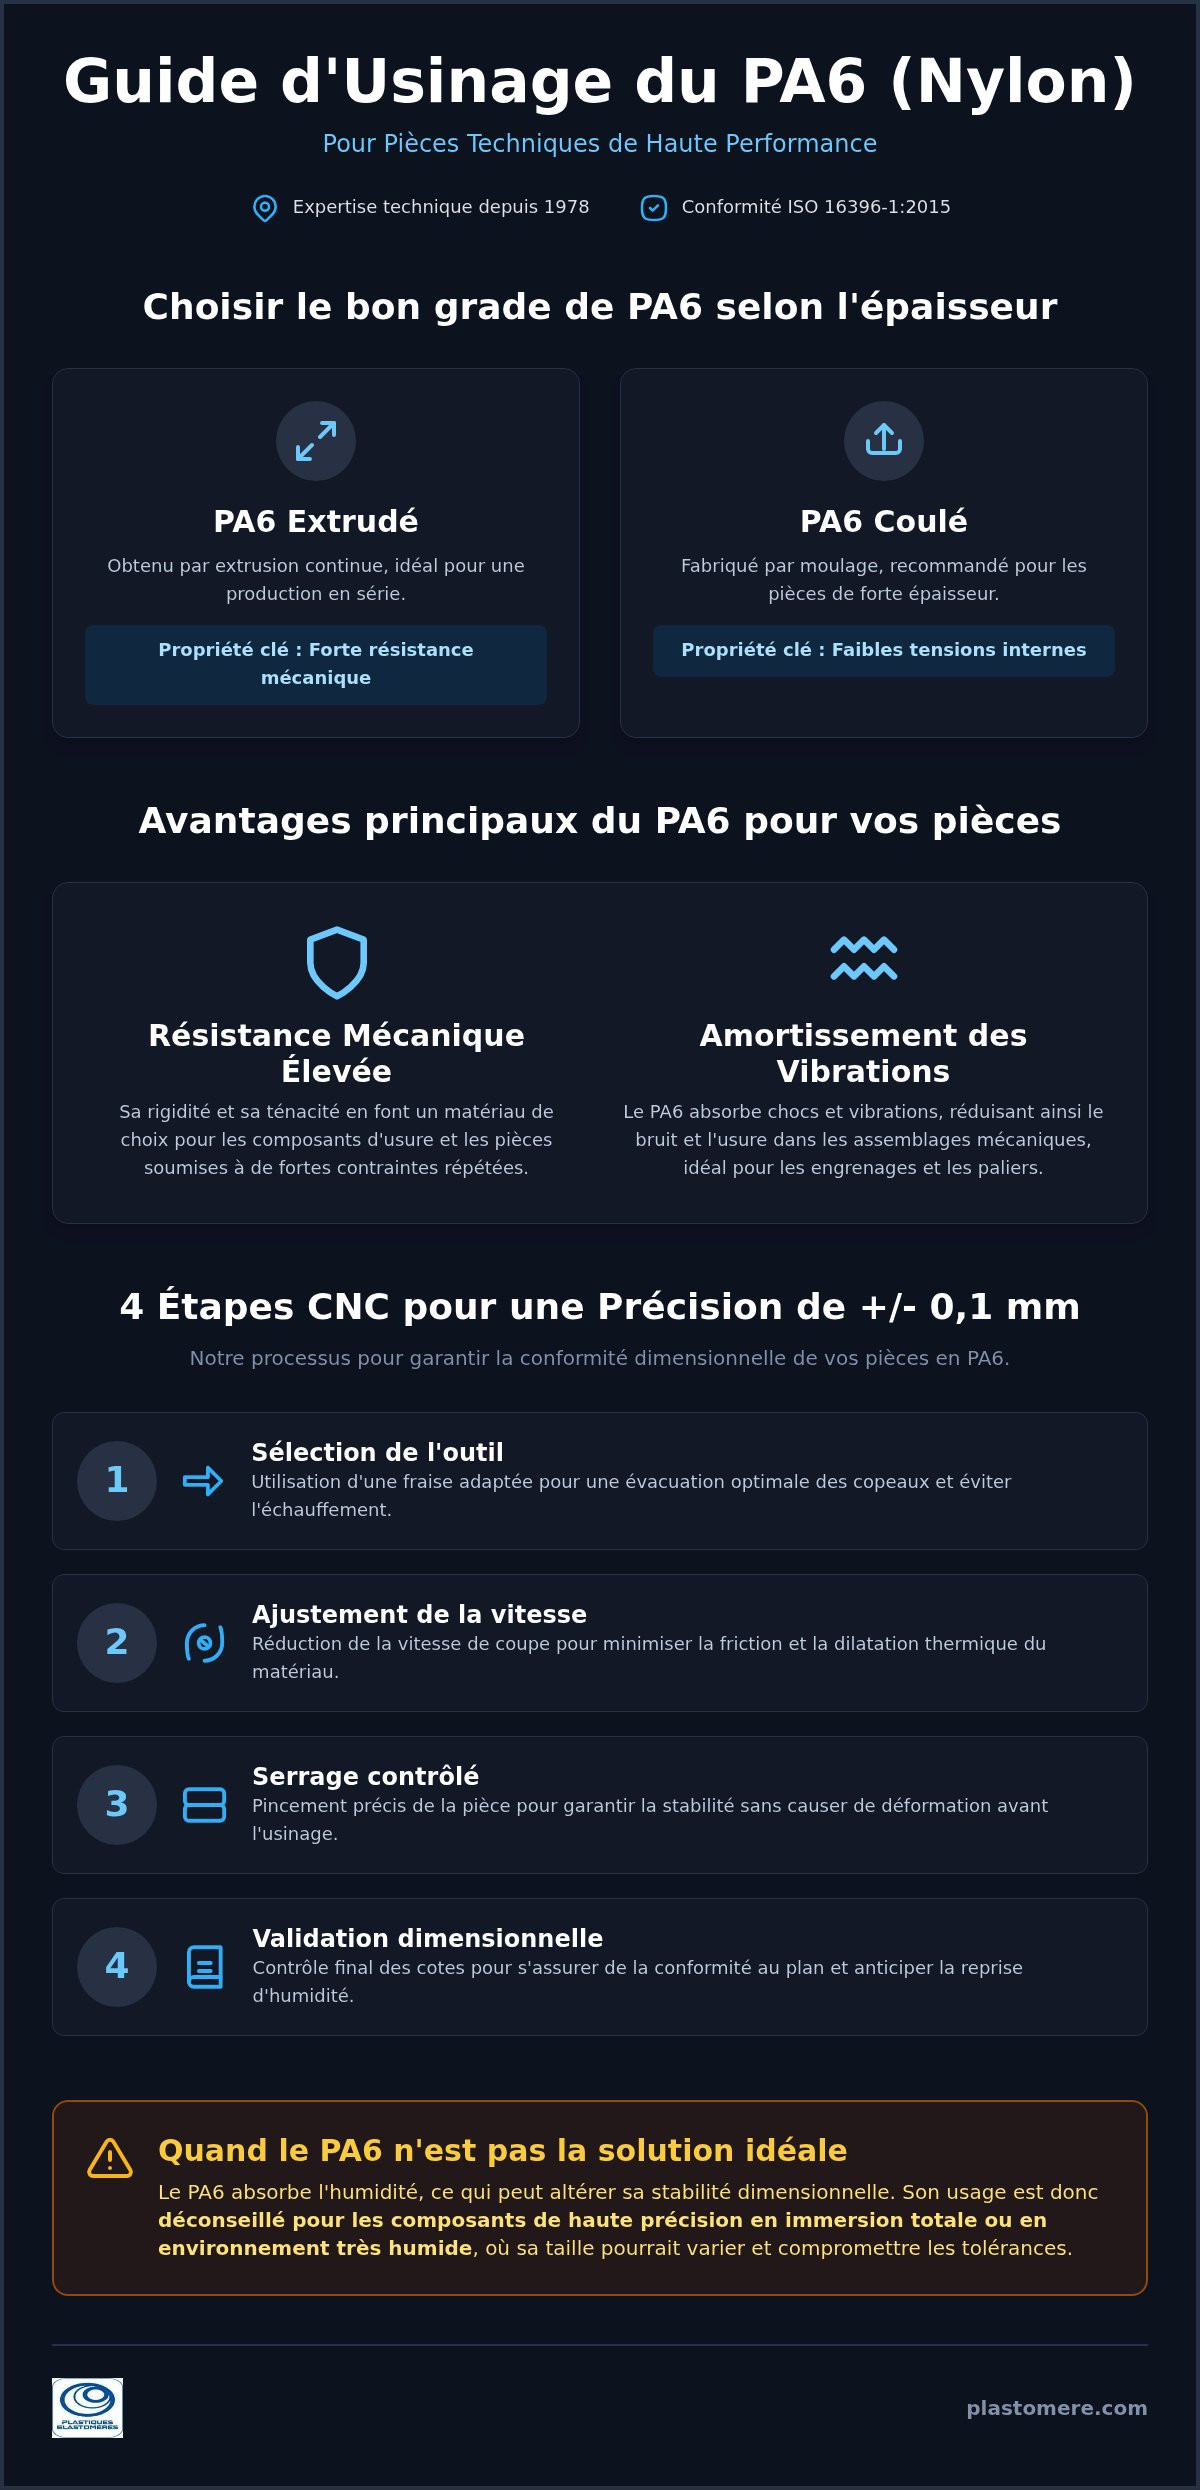
Dans un mécanisme soumis au frottement, réduire les apports réguliers de lubrifiant peut simplifier la conception ou l’exploitation de certaines applications. Un plastique auto-lubrifiant est conçu pour limiter le frottement grâce aux propriétés du matériau ou à sa formulation, sans nécessiter une lubrification externe continue. Le bénéfice dépend toutefois du grade choisi et des conditions de service, notamment la charge, la vitesse, la température et la durée de fonctionnement.

La recherche « plastique auto-lubrifiant avantages » porte donc sur des bénéfices à vérifier en fonction de l’application. Par exemple, le Polyphtalamide (PPA) est décrit comme un polyamide haute performance utilisé dans des roulements et engrenages autolubrifiants en raison de son faible coefficient de frottement. Cet exemple illustre une possibilité, pas une recommandation universelle. Pour choisir une matière, il faut partir des contraintes de la pièce et vérifier que le grade envisagé leur correspond.

Auto-lubrification et fonctionnement à sec : quelles différences ?

L’auto-lubrification désigne une aptitude à limiter le frottement sans apport externe continu. Le fonctionnement à sec signifie qu’aucun lubrifiant n’est présent dans le contact pendant le fonctionnement. Cette option n’est envisageable que si le grade et les conditions d’usage le permettent. Elle ne dispense pas de vérifier l’usure ni de prévoir les contrôles nécessaires. Un frottement réduit n’est ni un frottement nul ni une garantie d’absence d’usure.

En bref : un plastique auto-lubrifiant peut réduire le besoin de lubrification externe, mais son usure et son aptitude dépendent du grade et des conditions de fonctionnement. Ne vous fiez donc pas à la seule mention « auto-lubrifiant » : confrontez-la à l’usage prévu, à la charge et au mouvement de contact.

Comment choisir un plastique auto-lubrifiant selon les contraintes de service ?

Le choix ne repose pas uniquement sur le coefficient de frottement annoncé. La charge, la vitesse de glissement, la température et le cycle de fonctionnement déterminent les sollicitations subies par la pièce. Il faut aussi tenir compte des fluides ou contaminants présents et des exigences de contact applicables. Les avantages d’un plastique auto-lubrifiant se jugent ainsi pour un grade et un usage précis, et non pour une famille de matériaux prise dans son ensemble.

Critère Éléments à préciser
Charge Effort appliqué et répartition sur la surface de contact.
Vitesse Vitesse de glissement et nature du mouvement, continu ou intermittent.
Température Températures minimale, maximale et conditions de variation.
Durée de fonctionnement Temps d’utilisation et fréquence des cycles.
Environnement Fluides, contaminants et exigences de contact applicables.

Le PTFE, le PA6, le POM et le PEHD sont des matières à examiner, pas des réponses automatiques. La nuance, la géométrie et les conditions de service doivent être validées pour l’application. Les dimensions et les tolérances comptent également, car elles déterminent la forme du contact entre les surfaces. Les travaux de la NASA sur les composites auto-lubrifiants illustrent la diversité des caractéristiques à considérer lors d’une sélection technique.

Quelles données réunir avant de sélectionner un polymère ?

Avant de demander un avis, rassemblez les données qui décrivent le fonctionnement réel : charge, vitesse de glissement, températures, cycle de fonctionnement, fluides ou contaminants éventuels et exigences de contact. Ajoutez un plan ou un croquis coté, les dimensions importantes et les tolérances attendues. Ces éléments aident à orienter l’étude et à comparer les matières pertinentes. Pour présenter votre besoin, consultez notre page de contact pour votre demande matière et précisez si vous envisagez des plaques en PTFE vierge ou chargé.

Plastique auto-lubrifiant : avantages, limites et choix du matériau

Du choix du plastique auto-lubrifiant à la pièce industrielle adaptée

Choisir une matière ne suffit pas à valider une pièce. Il faut aussi vérifier que sa géométrie et ses dimensions sont compatibles avec les contraintes de fonctionnement. Pour comparer les avantages d’un plastique auto-lubrifiant dans votre projet, appuyez-vous sur les caractéristiques de l’application plutôt que sur le seul nom d’une famille de polymères.

  • Le plan de la pièce, avec ses vues et les détails utiles à sa fabrication.
  • Les dimensions et tolérances requises, en signalant les zones fonctionnelles et les ajustements importants.
  • Les conditions de fonctionnement, notamment la charge, le mouvement, la température, la durée d’utilisation et l’environnement.
  • Les exigences particulières, par exemple les fluides présents ou les conditions de contact à respecter.

Ces renseignements permettent d’étudier la faisabilité et de confronter plusieurs matières sans présumer de leur aptitude. Les plaques en PTFE vierge ou chargé et les plastiques techniques PA6, POM et PEHD peuvent être envisagés selon le grade et l’application. La matière et la pièce doivent être évaluées au regard des conditions réelles avant d’arrêter votre choix.

Quand solliciter un conseil matière ou un usinage selon plan ?

Un échange technique est utile lorsque plusieurs contraintes doivent être conciliées, par exemple une géométrie précise, des tolérances définies et un mouvement de contact. Si la pièce remplit aussi une fonction d’étanchéité, le guide des joints techniques peut compléter votre réflexion. Pour faire étudier votre projet, préparez le plan et les conditions d’utilisation, puis détaillez les contraintes que la pièce doit respecter.

Validez votre choix matière avant de lancer la pièce

Un plastique à faible frottement peut réduire le recours à une lubrification externe, mais ne garantit ni une usure nulle ni une adéquation à toutes les applications. Pour évaluer les avantages d’un plastique auto-lubrifiant dans votre projet, confrontez le grade envisagé à la charge, à la vitesse, à la température, au mouvement et à l’environnement de fonctionnement.

Le plan, les dimensions et les tolérances attendues aident aussi à examiner la faisabilité de la pièce. Plastiques Elastomères propose des plaques en PTFE vierge ou chargé, des plastiques techniques tels que PA6, POM et PEHD, ainsi que des pièces mécaniques usinées selon plan. La validation de la matière et de la géométrie reste une étape essentielle avant de figer votre choix.

Pour faire étudier votre application, transmettez votre plan et les conditions d’utilisation à Plastiques Elastomères afin d’échanger avec l’équipe sur votre besoin matière ou votre pièce à usiner.

Questions fréquentes

Un plastique auto-lubrifiant fonctionne-t-il toujours sans lubrifiant ?

Non, pas nécessairement. Certains grades peuvent fonctionner sans apport externe continu, mais cette possibilité dépend de la charge, de la vitesse, de la température, du mouvement et de la durée d’utilisation. Un fonctionnement à sec ne signifie pas non plus absence d’usure ou de contrôle. Vérifiez les conditions réelles de service avant de supprimer la lubrification prévue.

Quels sont les principaux avantages d’un plastique auto-lubrifiant ?

Un plastique auto-lubrifiant peut limiter le recours à une lubrification externe continue et simplifier certaines applications où l’ajout régulier de lubrifiant est contraignant. Les avantages dépendent toutefois du grade et des conditions de fonctionnement. Le frottement n’est pas nul, l’usure reste possible et le matériau ne convient pas automatiquement à tout mécanisme.

Le PTFE est-il un plastique auto-lubrifiant ?

Le PTFE est généralement reconnu pour ses propriétés de faible frottement et peut être envisagé dans des applications où l’on cherche à limiter la lubrification externe. Le choix entre PTFE vierge ou chargé doit toutefois être étudié selon le grade, la géométrie de la pièce et les sollicitations. Sa seule désignation ne permet pas de confirmer son aptitude à votre application.

Comment choisir entre le PTFE, le PA6, le POM et le PEHD ?

Comparez ces matières selon la charge, la vitesse de glissement, la température, le cycle de fonctionnement et l’environnement, puis vérifiez le grade envisagé. Le PTFE, le PA6, le POM et le PEHD ne sont pas interchangeables et ne doivent pas être considérés comme adaptés sans validation. Transmettez le plan, les dimensions, les tolérances et les conditions d’usage pour orienter le choix.

Usinage de Pièces Techniques en PA6 : Solutions sur Mesure pour l’Industrie

TL;DR: L’usinage de pièces techniques en PA6 offre une résistance mécanique élevée et un amortissement des vibrations optimal pour les composants d’usure sujets aux frottements.

  • La précision dimensionnelle de +/- 0,1 mm est atteignable via quatre étapes CNC spécifiques.
  • L’usage du PA6 est déconseillé pour les composants de haute précision en immersion totale.
  • Privilégiez le grade coulé pour les fortes épaisseurs afin de limiter les tensions internes.
  • L’expertise de Plastiques Elastomères depuis 1978 permet d’anticiper la reprise d’humidité du nylon.

En bref:

  • PA6 conforme aux standards normatifs ISO 16396-1:2015 pour applications exigeantes.
  • Expertise technique appliquée à l’usinage plastique cultivée depuis 1978.
  • Les processus industriels respectent l’ISO 16396-1:2015.

Standardisé par l’ISO 16396-1:2015, le nylon (polyamide PA6) s’impose comme un polymère technique pour les composants sujets aux frottements. Afin de compenser l’absorption d’humidité lors de l’usinage plastique (usinage de pièces techniques) sur mesure, l’application de tolérances industrielles rigoureuses demeure impérative. Nos équipes appliquent leur expertise pour répondre aux exigences de fabrication de votre secteur en France : le fil conducteur reste de savoir quand retenir le PA6, quel grade retenir, et quelles tolérances CNC verrouiller avant de lancer la série.

Grade de PA6 : alignez extrudé ou coulé sur l’épaisseur de votre pièce

Le polyamide PA6 extrusion offre une forte résistance mécanique pour la fabrication de sous-ensembles industriels durables.

Trois situations courantes guident le premier choix : pour une ébauche cylindrique, partez d’un jonc PA6 (barre ronde en plastique) ; pour une forte épaisseur à faibles tensions internes, privilégiez le grade coulé ; pour des contraintes thermiques élevées hors plage PA6, orientez-vous vers l’Usinage PTFE : Guide des solutions de précision pour pièces. Avec nos clients, nous constatons que le choix du matériau conditionne la précision finale de la pièce. Nous détaillons ici les caractéristiques techniques de ce polymère, conforme aux standards ISO 16396-1:2015, afin que vous puissiez commander des formats découpés aux dimensions voulues. La sélection entre un nylon coulé ou extrudé dépend directement de l’épaisseur finale recherchée.

Ce matériau est sensible aux variations d’environnement. Selon la page Wikipédia anglaise sur l’hygroscopie de 2026, les polymères hygroscopiques absorbent l’eau ambiante, ce qui modifie légèrement leur taille. Anticiper la reprise d’humidité garantit la conformité de l’usinage plastique.

Astuce: Considérez le taux de reprise d’humidité du PA6 dans vos calculs de jeu fonctionnel avant le lancement en usinage CNC.

Un membre de la discussion intitulée « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Cette remarque souligne l’intérêt d’utiliser la terminologie exacte des polymères pour garantir la conformité technique lors de l’usinage des composants. Maîtriser ces nuances scientifiques aide à sélectionner le matériau selon les contraintes de précision.

Résistance mécanique et frottement : ce que le PA6 apporte à vos pièces

Le nylon offre une forte résistance mécanique ainsi qu’un amortissement élevé des vibrations.

Ces propriétés d’amortissement et de robustesse sont particulièrement valorisées dans le secteur agricole pour prolonger la durée de vie des équipements. Pour vos besoins en machines et pièces de rechange, Strong Machinery Srl propose des solutions adaptées aux contraintes du terrain.

Ce polymère se distingue par sa rigidité à long terme. Comparé au polyacétal, le PA6 absorbe davantage l’humidité, ce qui modifie sa précision dimensionnelle tout en améliorant sa résistance aux chocs. Sa faible friction facilite l’usinage plastique sur mesure. Selon le dossier technique de Simple Wikipedia (2026), ce paramètre mécanique régit directement le glissement entre deux surfaces en contact.

Pour choisir le bon matériau, évaluez la fréquence des contraintes subies par le composant. Le PA6 convient aux pièces subissant des frottements répétés. Pour des contraintes chimiques différentes, consultez notre Usinage du PEHD 1000 : Guide complet des techniques.

Son comportement diélectrique reste performant en milieu sec. Ce plastique conserve ses facultés d’étanchéité sous pression modérée. De nombreux acheteurs hésitent encore sur la classification exacte des polymères industriels.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les thermoplastiques( PE,PVC, PET, PMMA j en passe et des meilleurs) sont des polymères caractérisé par un réseau de macromolécules bidimensionelles." (source)

Ce témoignage illustre la confusion fréquente entre les polymères à chaîne linéaire, comme le PA6 thermoplastique, et les réseaux tridimensionnels infusibles. Le PA6 reste un thermoplastique remoulable à chaud, adapté à l’usinage industriel de précision.

Usinage de Pièces Techniques en PA6 : Solutions sur Mesure pour l'Industrie

Quatre étapes CNC pour tenir +/- 0,1 mm sur le PA6

L’optimisation des paramètres CNC garantit une précision de la coupe constante lors du travail des matières plastiques. Notre établissement, fort d’une expertise technique cultivée depuis 1978, transforme ces matériaux selon vos plans précis.

  1. Sélectionner l’outil adapté : choisissez une fraise à hélice pour évacuer les copeaux sans échauffer la matière.
  2. Ajuster la vitesse de coupe : réduisez la friction afin d’éviter le changement de taille avec la chaleur (coefficient de dilatation thermique) sur chaque barre ronde en plastique (jonc PA6).
  3. Pincer la pièce sans déformation : contrôlez le serrage mécanique pour prévenir toute déformation sous le poids durant la phase de fraisage.
  4. Valider les dimensions finales : effectuez un contrôle rigoureux avant de fabriquer vos éléments techniques.

Si vous cherchez des conseils complémentaires, découvrez notre Pièces d’usure en POM : Guide des solutions d’usinage haute performance. La gestion de la prise d’humidité du nylon influe directement sur l’étanchéité et la conformité dimensionnelle : peu de cahiers des charges intègrent ce point en amont du programme CNC. Le polyacétal et le polyéthyl présentent d’autres comportements physiques selon l’épaisseur travaillée. La pose d’une bande adhésive spécifique protège parfois la surface lors des manipulations complexes en atelier.

Quand le PA6 compromet stabilité et isolation de vos pièces

L’usinage plastique en nylon est déconseillé si votre application exige une stabilité dimensionnelle absolue en milieu humide. Lors de nos interventions sur le terrain, nous observons que l’absorption d’eau de ce matériau altère directement la précision de la coupe. Ce phénomène entraîne un changement de taille avec la chaleur et une modification géométrique imprévisible des éléments.

Selon mon analyse d’expert, choisir ce matériau pour des composants de haute précision en immersion revient à construire une maison sur des fondations en éponge. Pour des applications électriques exigeantes, ce matériau n’est pas résistant face aux contraintes d’isolation. Sa capacité diélectrique chute fortement lorsqu’il est gorgé d’humidité. Dans ces situations, une fréquence élevée de fonctionnement dégrade prématurément la pièce.

Si votre cahier des charges impose une étanchéité parfaite sans absorption fluide, préférez un matériau insensible à l’eau. Consultez notre Usinage PEHD : Guide des techniques et solutions pour découvrir des matériaux adaptés. Le PEHD convient aux pièces immergées, tandis que le PA6 reste réservé aux pièces d’usure mécanique en milieu sec.

Évitez aussi ce choix pour des éléments imprégnés de produits chimiques agressifs. La déformation sous le poids s’accentue rapidement sous l’effet combiné des contraintes mécaniques et des solvants.

Devis d’usinage sur mesure transmis sous 24 h

Un devis clair s’obtient sous 24 heures en nous transmettant votre cahier des charges et vos plans de pièces.

Si vous travaillez sur des projets de personnalisation mécanique de haute performance, visitez Fat Boy Design USA pour découvrir leurs composants spécialisés en fibre de carbone.

Le coût final varie selon la complexité géométrique, le matériau sélectionné et le volume commandé. Travailler le nylon requiert des paramètres d’usinage ajustés. Pour un besoin spécifique en étanchéité, le polyéthylène ou le polyacétal offrent des comportements mécaniques distincts. L’épaisseur souhaitée et l’ajout d’une surface adhésive influencent aussi le temps d’usinage plastique. La conformité réglementaire reste centrale dans chaque étude. Nos processus respectent l’certification ISO 4650:2026 pour une identification rigoureuse des solutions d’étanchéité.

Transmettez vos plans pour recevoir un chiffrage personnalisé et enclencher la production sans délai.

Questions fréquentes

Qu’est-ce que le polyamide, aussi appelé nylon ?

Le nylon est un polymère thermoplastique technique résistant utilisé pour réaliser des pièces mécaniques sur mesure. Plastiques Elastomères transforme ces matériaux selon vos plans précis, avec une expertise technique cultivée depuis 1978.

Quels sont les avantages principaux du polyamide ?

Le polyamide offre une forte résistance mécanique ainsi qu’une grande tenue à l’usure pour vos équipements industriels. Il permet de réaliser l’usinage plastique avec une stabilité adaptée aux frottements répétés. Nos spécialistes apportent un conseil personnalisé sur le grade et les jeux fonctionnels.

Quelles sont les différences entre les types de PA ?

Les types de PA varient selon leur structure moléculaire, ce qui influence l’absorption d’humidité et la rigidité de la pièce finale. La sélection dépend de votre application : extrudé pour la résistance mécanique en continu, coulé pour limiter les tensions internes sur fortes épaisseurs.

Quels sont les inconvénients du nylon ?

Ce matériau peut absorber l’eau, ce qui entraîne un léger changement de taille avec la chaleur ou une déformation sous le poids. Cela modifie parfois la précision de la coupe. Une étude préalable des conditions d’humidité et de charge garantit la conformité.

Quelles sont les propriétés du PA6 ?

Le PA6 garantit une résistance élevée aux chocs et des caractéristiques techniques conformes aux standards ISO 16396-1:2015. Ce matériau répond aussi à la certification ISO 4650:2026 pour l’identification rigoureuse des solutions d’étanchéité. Contactez-nous pour étudier votre projet et les tolérances cibles.

Réussir votre projet sur mesure en 2026

L’usinage plastique exige une rigueur marquée pour garantir la conformité de vos équipements industriels : retenir ou écarter le PA6, choisir le grade, puis figer les paramètres CNC face à l’humidité. En 2026, l’équipe Plastiques Elastomères met son expertise technique de plus de 45 ans au service de vos fabrications, dans le respect des certifications ISO 16396-1:2015 et ISO 4650:2026.

L’usinage pièces techniques PA6 nécessite une analyse fine de vos plans pour anticiper le comportement de la matière. Transmettez-nous votre cahier des charges : nos conseillers étudient vos besoins et vous renvoient un devis personnalisé pour démarrer l’étude.

Plaque Polyamide 6 : Propriétés, Usinage et Guide d’Applications Industrielles 2026

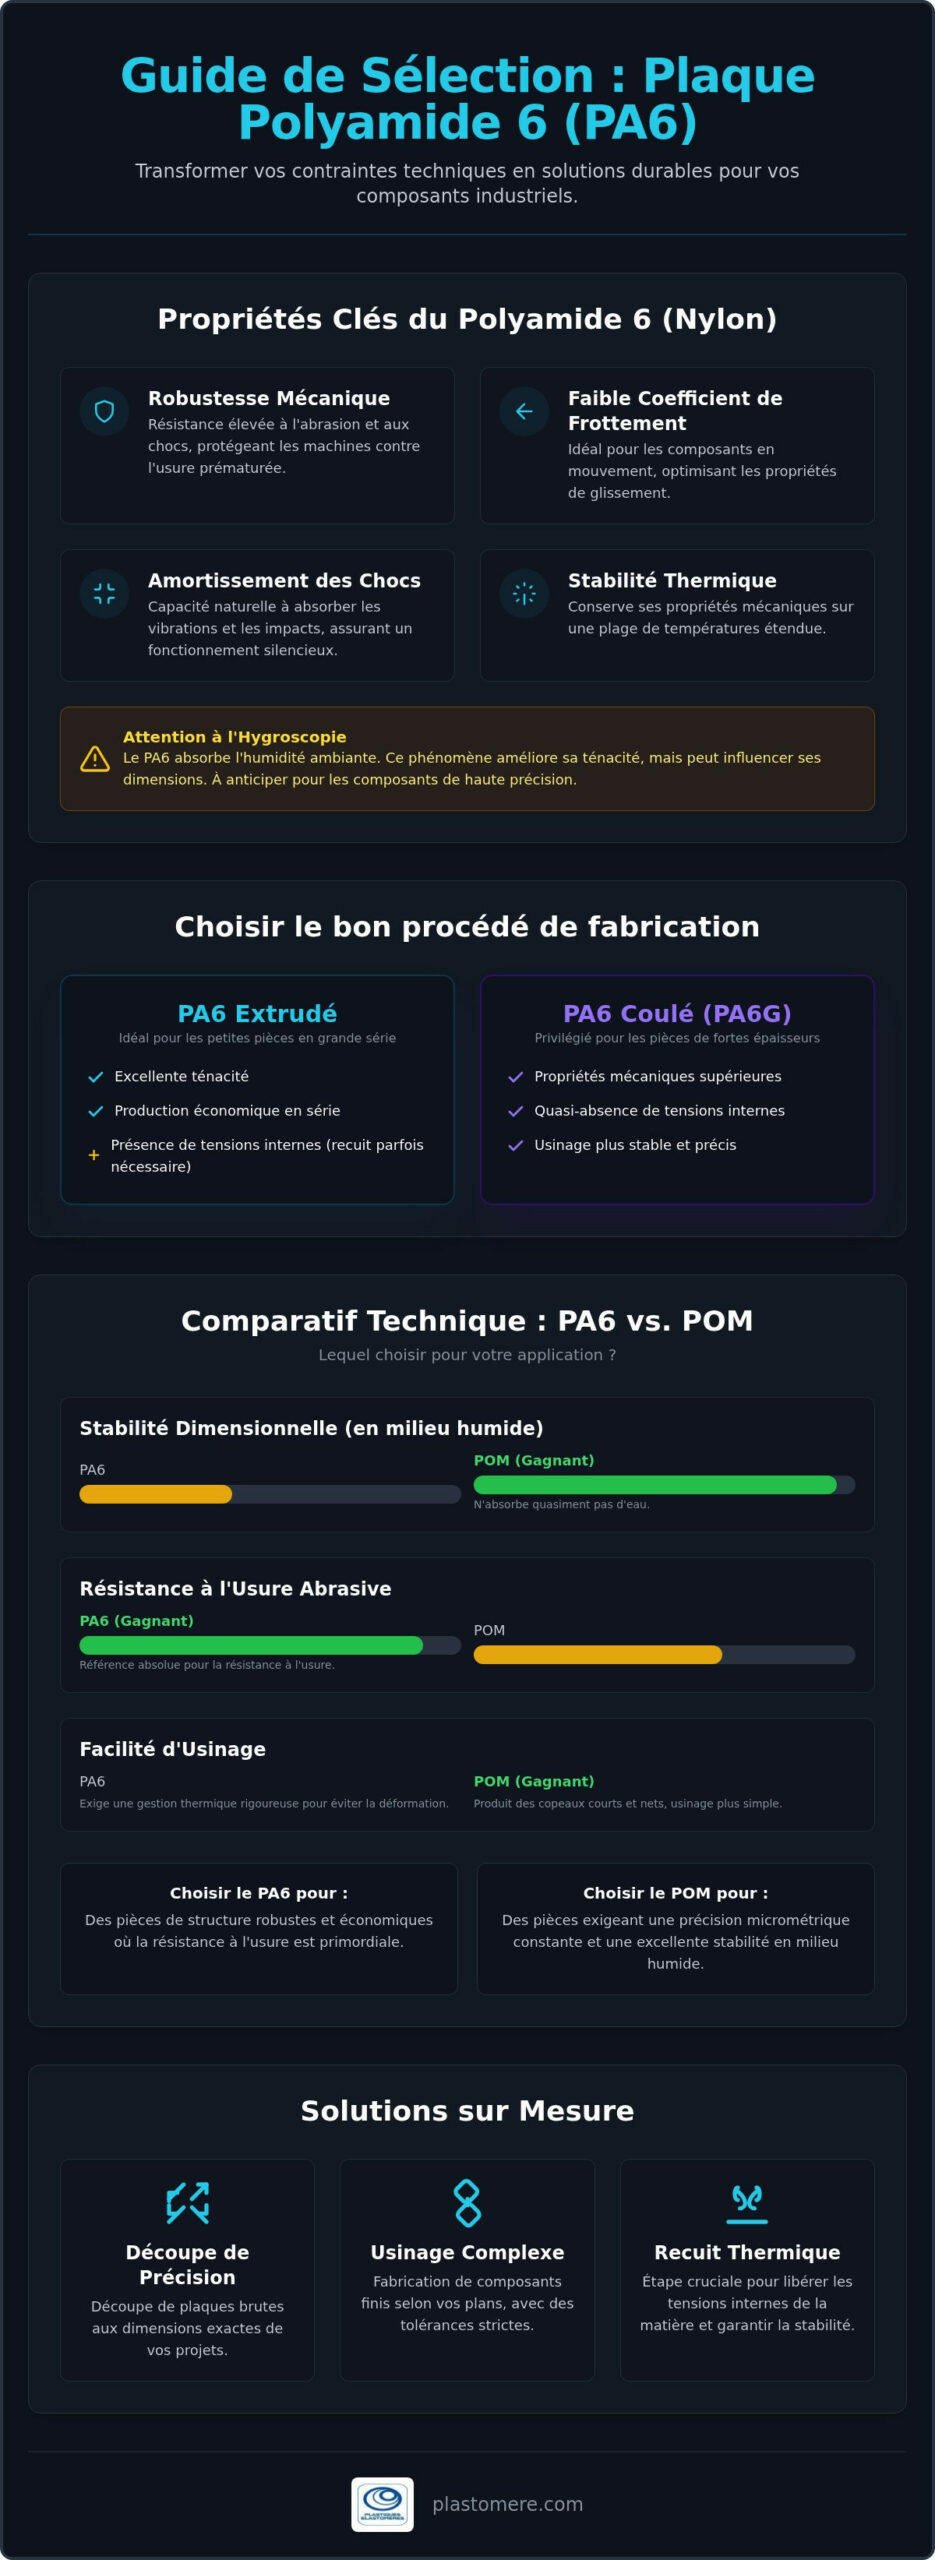
Une pièce mécanique qui s’use prématurément n’est pas une fatalité, mais le signe d’un arbitrage matière qui mérite d’être affiné avec soin. Vous savez d’expérience que l’incertitude sur la résistance thermique ou l’hygroscopie peut compromettre la précision de vos assemblages les plus délicats. Ce guide a pour vocation de vous accompagner dans la sélection de votre plaque polyamide 6, en levant le voile sur les nuances subtiles qui distinguent les procédés de fabrication coulés et extrudés.

Nous explorerons ensemble les caractéristiques techniques de ce polymère, conforme aux standards ISO 16396-1:2015, afin que vous puissiez commander des formats découpés aux dimensions exactes de vos projets. De l’optimisation de la durée de vie de vos composants à la maîtrise des tolérances d’usinage, nous mettons notre expertise à votre disposition pour transformer vos contraintes techniques en solutions durables. Nous vous invitons à découvrir comment allier la performance industrielle à un service de conseil personnalisé et attentif.

Points Clés

  • Apprenez à exploiter la robustesse mécanique et les propriétés d’amortissement du Polyamide 6 pour réduire durablement l’usure de vos composants industriels.
  • Distinguez les avantages du PA6 extrudé pour les séries de précision par rapport au PA6 coulé, privilégié pour les pièces de fortes épaisseurs sans tensions internes.
  • Découvrez nos solutions de découpe personnalisée pour chaque plaque polyamide 6, vous garantissant des tolérances d’usinage rigoureuses conformes à vos plans techniques.
  • Identifiez les critères de sélection déterminants entre le PA6 et le POM pour optimiser la stabilité dimensionnelle et la longévité de vos montages mécaniques.

Propriétés et caractéristiques de la plaque polyamide 6 (Nylon)

La Polyamide 6 (Nylon 6) se définit comme un polymère semi-cristallin dont la réputation n’est plus à faire dans le secteur de l’ingénierie mécanique. Souvent désigné sous l’appellation commerciale « Nylon » pour des raisons historiques liées à son invention au milieu du XXe siècle, ce matériau s’est imposé grâce à sa polyvalence exceptionnelle. Sa structure moléculaire lui confère une robustesse mécanique de premier ordre, répondant aux exigences rigoureuses de la norme ISO 16396-1:2015.

Le choix d’une plaque polyamide 6 s’explique par des avantages techniques indéniables qui sécurisent vos installations industrielles. Sa résistance élevée à l’abrasion et sa capacité naturelle d’amortissement des chocs protègent vos machines contre l’usure prématurée. Grâce à un faible coefficient de frottement, ce polymère est idéal pour la fabrication de composants en mouvement tels que :

  • Engrenages silencieux et pignons de transmission ;
  • Galets de roulement, poulies et roues ;
  • Coussinets, bagues de guidage et plaques d’usure pour convoyeurs.

Hygroscopie et comportement thermique du PA6

L’une des particularités majeures du PA6 réside dans sa capacité à absorber l’humidité ambiante. Si ce phénomène améliore la ténacité et la résistance aux impacts des pièces, il peut également influencer leurs dimensions. Il est donc primordial d’anticiper ces variations lors de la conception de vos composants de haute précision.

Sur le plan thermique, la plaque polyamide 6 conserve ses propriétés mécaniques sur une plage de températures étendue. Bien qu’elle supporte des pointes thermiques ponctuelles sans déformation immédiate, nous conseillons de surveiller son comportement en milieu humide permanent. Dans de telles configurations, l’usage d’un PA6 chargé ou d’un polymère alternatif pourrait s’avérer plus judicieux pour garantir la parfaite stabilité de vos montages mécaniques.

Choisir sa plaque : PA6 extrudé, PA6 coulé ou POM ?

La sélection d’une plaque polyamide 6 repose sur une analyse fine de vos contraintes de fabrication. Le procédé d’extrusion s’avère idéal pour la réalisation de petites pièces produites en grande série, offrant une excellente ténacité. À l’inverse, le PA6 coulé, souvent désigné sous le sigle PA6G, est privilégié pour les plaques de fortes épaisseurs. Ce dernier présente des propriétés mécaniques supérieures et une quasi-absence de tensions internes, ce qui facilite un usinage stable et précis.

L’aspect visuel guide également votre choix technique. Les plaques de couleur naturelle, d’un ton ivoire, sont généralement retenues pour les applications exigeant une conformité au contact alimentaire. Pour les mécanismes soumis à des frottements intenses, nous recommandons l’usage de plaques noires. Celles-ci sont fréquemment chargées en bisulfure de molybdène (MoS2) afin d’optimiser les propriétés de glissement. Ce guide des polyamides industriels détaille précisément ces nuances de formulations selon les usages.

Comparatif technique : Polyamide 6 vs Polyacétal (POM)

Si le POM surpasse le PA6 en termes de stabilité dimensionnelle, notamment en milieu humide où il n’absorbe quasiment pas d’eau, la plaque polyamide 6 demeure la référence absolue pour la résistance à l’usure abrasive. Lors de l’usinage, le POM produit des copeaux courts et nets. Le PA6 exige quant à lui une gestion thermique rigoureuse pour éviter toute déformation lors du perçage ou de la découpe intensive.

Vos dimensions de plaques et vos impératifs budgétaires orienteront l’arbitrage final. Si vos besoins exigent une précision micrométrique constante, le POM sera votre allié. Pour des pièces de structure robustes et économiques, le PA6 reste incontournable. Nos experts se tiennent à votre entière disposition pour vous accompagner dans cette sélection technique afin de garantir la pérennité de vos installations industrielles.

Plaque Polyamide 6 : Propriétés, Usinage et Guide d’Applications Industrielles 2026

Usinage et découpe sur mesure de vos plaques plastiques

L’usinage d’une plaque polyamide 6 exige une rigueur technique que seule une expertise de longue date peut garantir. Chez Plastiques Elastomères, nous transformons vos besoins en composants finis avec une précision chirurgicale. Que votre projet nécessite une simple découpe rectangulaire ou l’usinage de pièces complexes selon plan, nous respectons les tolérances les plus strictes. Pour éviter toute déformation post-usinage, nous maîtrisons les cycles de recuit thermique, une étape cruciale pour libérer les tensions internes de la matière.

Notre équipe vous accompagne avec bienveillance de la plaque brute au composant industriel prêt à l’emploi. Nous ne nous contentons pas de fournir de la matière ; nous conseillons chaque partenaire sur la faisabilité technique de ses plans. Cette approche personnalisée, héritée de notre savoir-faire depuis 1978, assure une longévité accrue à vos mécanismes. Nous veillons à ce que chaque pièce usinée réponde parfaitement aux contraintes de charge et de frottement de votre environnement de production.

Préparer votre demande de pièce usinée en PA6

Pour lancer votre fabrication, la transmission de plans techniques aux formats DXF ou STEP s’avère indispensable. Ces fichiers nous permettent d’optimiser l’imbrication des pièces afin de réduire les chutes de matière, un geste à la fois économique et respectueux des ressources. Nous vous invitons à solliciter une étude personnalisée pour vos besoins en plaques plastiques techniques auprès de nos services.

Si vous avez la moindre interrogation sur les spécifications d’environnement ou les formats disponibles, sachez que nos experts restent à votre entière disposition. Nous privilégions toujours le contact direct pour affiner les détails de vos projets complexes. Pour obtenir un renseignement précis ou un devis ajusté à vos volumes, nous vous encourageons à nous contacter par les canaux conventionnels.

Vers une optimisation durable de vos composants mécaniques

La sélection rigoureuse d’une plaque polyamide 6 constitue le fondement de la fiabilité de vos installations industrielles. Comme nous l’avons exploré, la distinction entre les procédés de fabrication et la maîtrise de l’hygroscopie s’avèrent essentielles pour garantir la stabilité dimensionnelle de vos pièces. L’usinage selon plan précis, couplé à une gestion experte des tensions internes, permet d’obtenir des composants aux performances durables dans le temps.

Forts de notre expertise technique en plastiques hautes performances, nous nous tenons prêts à transformer vos exigences techniques en solutions concrètes. Pour vos besoins standards, nous nous engageons à une réactivité sous 24 à 48 heures afin de soutenir la fluidité de vos opérations de maintenance ou de production. Nous vous invitons dès maintenant à demander un devis pour vos plaques PA6 découpées sur mesure. Nous serons honorés de mettre notre savoir-faire traditionnel au service de votre réussite industrielle.

Questions Fréquemment Posées

Quelle est la différence entre le Polyamide 6 et le Polyamide 6.6 ?

Le Polyamide 6 offre une excellente résistance aux chocs et une souplesse accrue, alors que le PA6.6 se caractérise par une rigidité et une stabilité thermique supérieures. Bien que le PA6.6 supporte des températures de fonctionnement plus élevées, le PA6 demeure privilégié pour sa facilité d’usinage et son coût avantageux. Le choix dépendra donc de l’intensité des contraintes thermiques de votre environnement technique.

Le PA6 est-il compatible avec le contact alimentaire ?

Le PA6 naturel, reconnaissable à sa teinte ivoire, est effectivement compatible avec le contact alimentaire conformément aux normes européennes. Il convient toutefois de s’assurer que la plaque polyamide 6 ne contient aucun additif spécifique, comme le bisulfure de molybdène. Nous restons à votre disposition pour vous transmettre les certificats de conformité indispensables à la validation de vos projets en milieu agroalimentaire.

Comment éviter que mes plaques de Nylon ne se déforment après l’usinage ?

La stabilité d’une plaque polyamide 6 après usinage repose sur une gestion rigoureuse des tensions internes. Nous préconisons l’usage de matériaux ayant subi un recuit thermique de stabilisation et la réalisation d’un usinage symétrique. Il est également essentiel de limiter l’échauffement de l’outil pendant la découpe. Ces précautions techniques évitent les phénomènes de tuilage ou de déformation dimensionnelle après le retrait des brides de serrage.

Quelle est l’épaisseur maximale disponible pour une plaque polyamide 6 coulée ?

Grâce au procédé de polymérisation anionique, une plaque polyamide 6 coulée peut atteindre des dimensions imposantes. Les épaisseurs standards s’étendent généralement jusqu’à 100 mm, mais des formats spécifiques peuvent aller jusqu’à 500 mm pour des blocs massifs. Cette méthode de fabrication réduit les tensions internes, ce qui permet de produire des pièces volumineuses tout en garantissant une excellente homogénéité de la structure moléculaire du matériau.

Usinage PA6 : Guide technique et solutions sur mesure pour l’industrie 2026

Et si la pérennité de vos installations ne reposait plus sur la rigidité des métaux, mais sur l’agilité technique d’un polymère haute performance ? Vous constatez sans doute que l’usure prématurée de vos composants en milieu difficile et l’instabilité dimensionnelle liée à l’humidité freinent votre productivité. L’usinage PA6, souvent appelé Nylon 6, offre une réponse concrète à ces défis industriels, à condition de maîtriser parfaitement ses spécificités de coupe et son comportement hygroscopique.

À travers ce guide technique, nous vous proposons de découvrir comment optimiser vos pièces mécaniques grâce aux propriétés exceptionnelles du Polyamide 6. Nous aborderons ensemble les tolérances de précision selon les standards DIN ISO 20547 et les solutions sur mesure adaptées aux exigences de l’horizon 2026. De l’analyse de vos plans à la réalisation de pièces finies, notre équipe se tient à votre entière disposition pour vous conseiller et transformer chaque contrainte technique en un succès opérationnel durable.

Points Clés

  • Comprenez pourquoi la structure semi-cristalline du Polyamide 6 s’avère indispensable pour atténuer les vibrations au sein de vos ensembles mécaniques.
  • Maîtrisez les spécificités de l’usinage PA6, notamment l’influence de l’hygroscopie, pour garantir la conformité dimensionnelle de vos composants.
  • Appréhendez l’importance d’une gestion thermique rigoureuse lors du fraisage afin de prévenir toute déformation préjudiciable de vos matériaux techniques.
  • Découvrez comment un accompagnement technique personnalisé permet de concrétiser vos projets les plus complexes, de la pièce unique à la petite série.

Les propriétés du Polyamide 6 (PA6) : pourquoi le choisir pour l’usinage ?

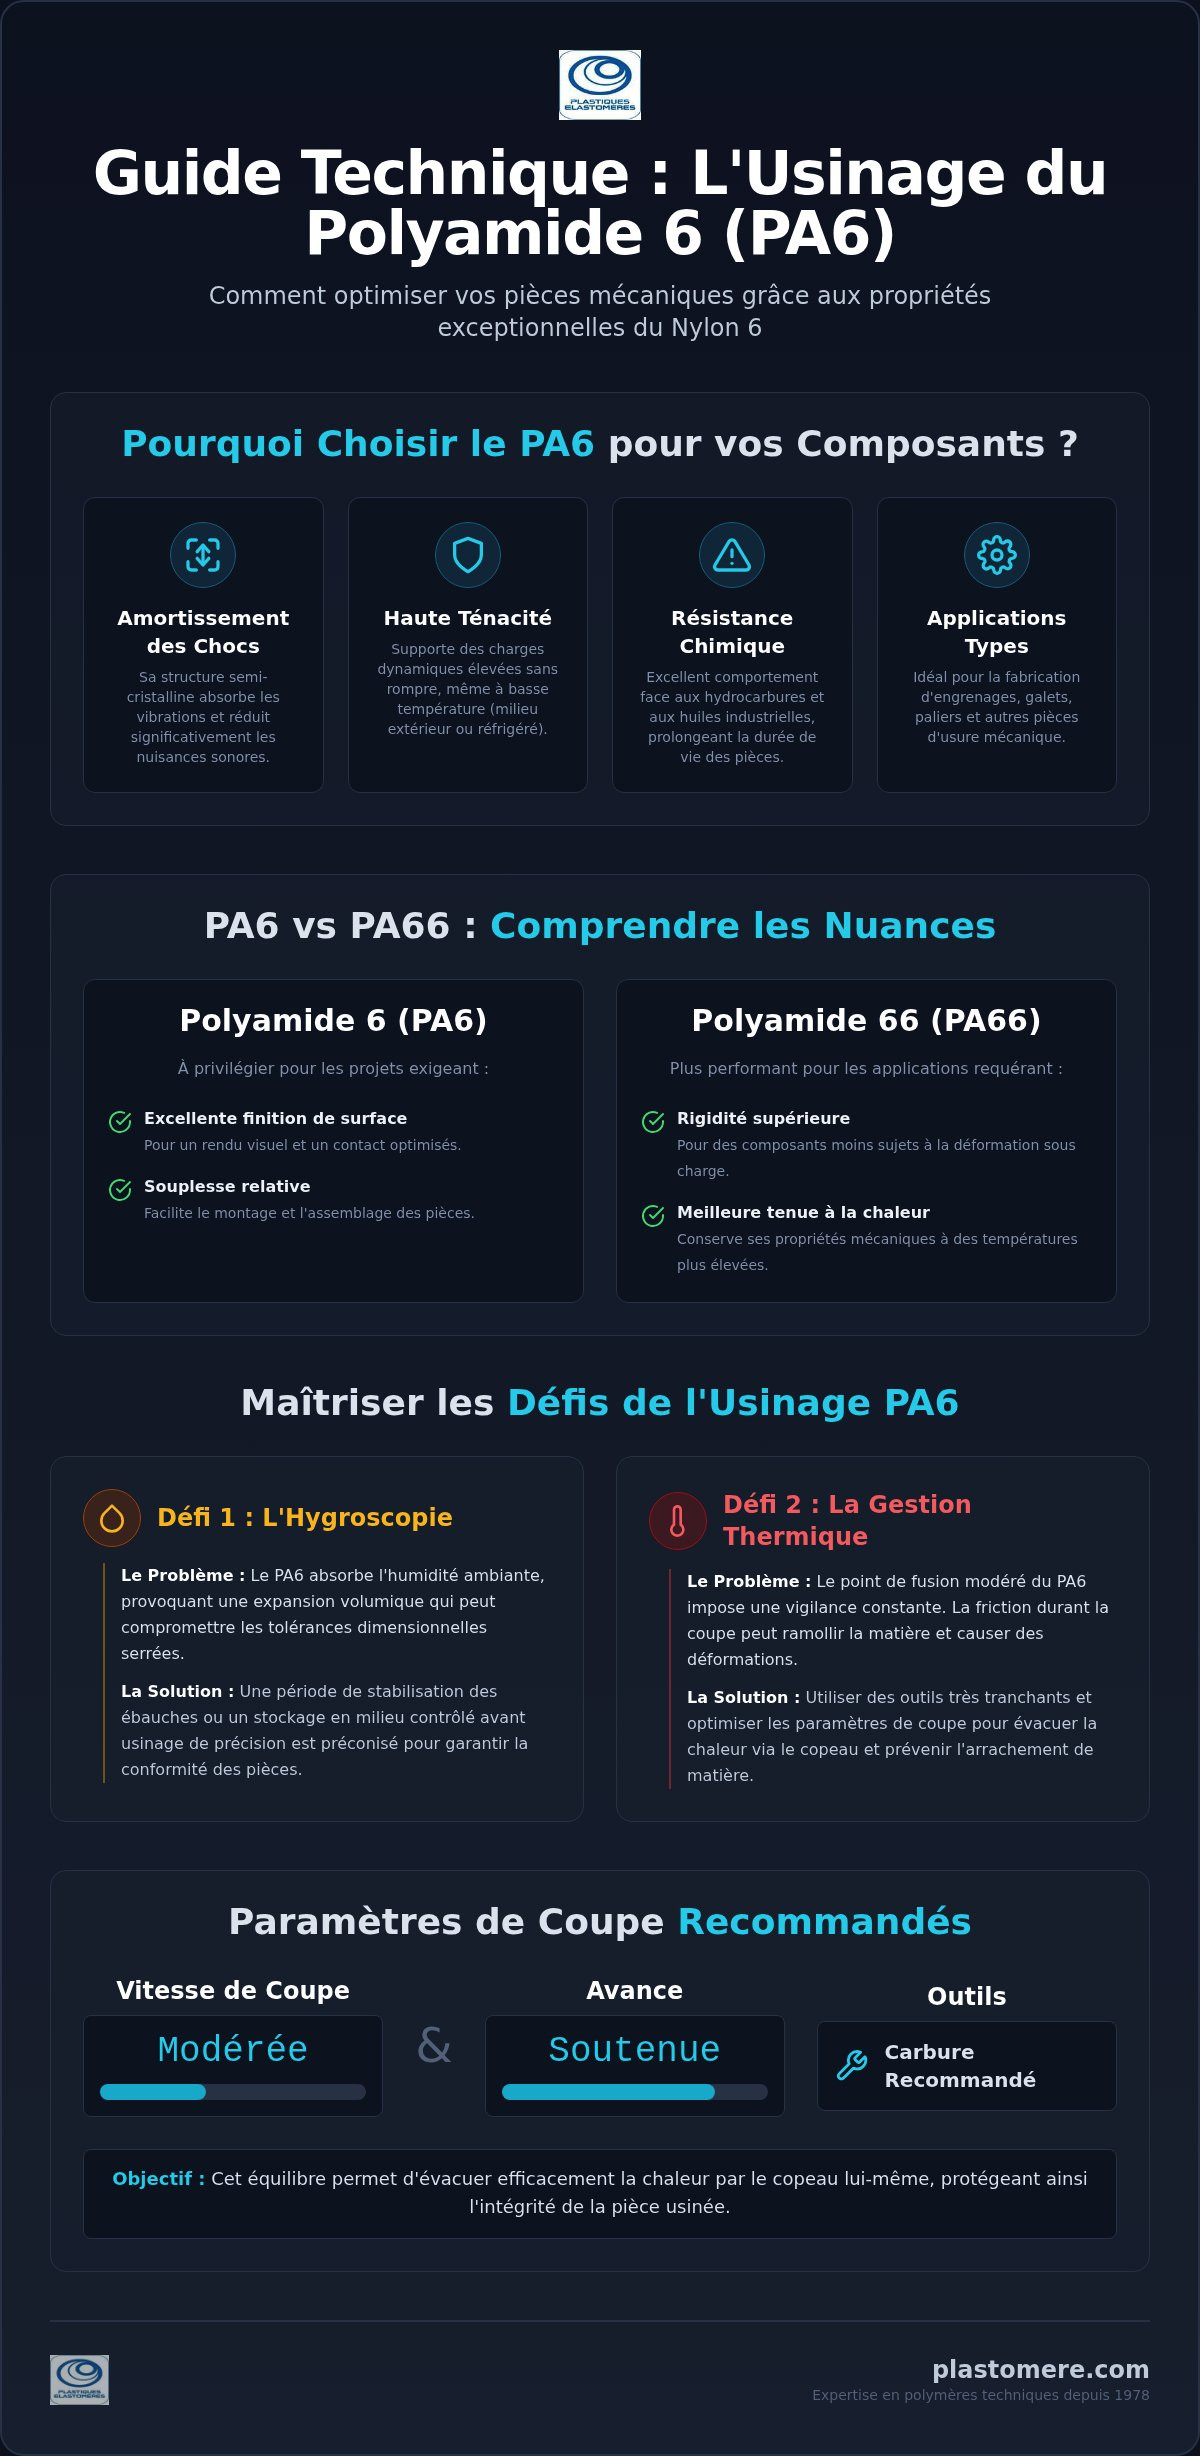
Le Polyamide 6 (PA6), identifié sous l’appellation Nylon, s’impose comme un thermoplastique semi-cristallin de référence pour la conception de pièces industrielles. Sa structure moléculaire lui confère une robustesse mécanique remarquable. L’usinage PA6 s’avère idéal pour produire des composants soumis à de fortes sollicitations. S’il est plus sensible à l’humidité que le PEHD ou le POM, il les surpasse par sa ténacité et sa capacité à supporter des charges dynamiques sans rompre.

Dans une stratégie de maintenance globale, le choix du PA6 se justifie par sa polyvalence. Contrairement au PTFE qui privilégie l’inertie chimique, le PA6 offre un équilibre précieux entre résistance à l’abrasion et tenue aux hydrocarbures ainsi qu’aux huiles industrielles. Cette complémentarité avec d’autres matériaux techniques permet d’optimiser la durée de vie de vos ensembles mécaniques.

Avantages mécaniques et amortissement

Ce matériau se distingue par une aptitude exceptionnelle à l’absorption des chocs. Cette propriété réduit significativement les nuisances sonores au sein des systèmes mécaniques complexes. C’est pourquoi nous préconisons son usage pour la fabrication d’engrenages, de galets ou de paliers. Sa ténacité demeure élevée, même quand les températures chutent. L’usinage PA6 garantit ainsi une fiabilité constante de vos installations en environnement extérieur ou réfrigéré, un critère de durabilité que l’on retrouve également dans les aménagements extérieurs haut de gamme de Terrasse Deville.

PA6 vs PA66 : comprendre les nuances

Bien que proches, ces deux variantes répondent à des besoins distincts. Nous conseillons généralement le PA6 pour les projets exigeant une excellente finition de surface et une souplesse relative facilitant le montage. À l’inverse, si votre application requiert une rigidité supérieure ou une meilleure tenue à la chaleur, le PA66 s’avérera plus performant. Si vous éprouvez la moindre hésitation sur le grade à privilégier, nos techniciens se tiennent à votre entière disposition sur notre page de contact pour vous guider vers la solution la plus pérenne.

Maîtriser l’usinage du PA6 : contraintes techniques et bonnes pratiques

Réussir l’usinage PA6 exige une compréhension fine du comportement de ce polymère face aux sollicitations mécaniques et environnementales. Contrairement aux alliages métalliques, les polyamides interagissent activement avec leur milieu dès leur conception. Cette sensibilité structurelle découle directement du processus de fabrication du polyamide, lequel détermine la manière dont les chaînes moléculaires réagiront à la chaleur et à l’hygrométrie lors de la transformation.

Le défi de l’humidité en usinage

L’hygroscopie constitue le défi majeur pour le respect des tolérances serrées. Le PA6 absorbe naturellement l’humidité ambiante, ce qui provoque une expansion volumique susceptible de compromettre les ajustements finaux. Pour pallier ce phénomène, nous préconisons une période de stabilisation des ébauches ou un stockage en milieu contrôlé avant toute opération de précision. Pour vos projets les plus exigeants, nous saurons calculer les déviances dimensionnelles prévisibles afin de garantir la conformité de vos pièces après leur mise en service.

La gestion thermique s’avère tout aussi cruciale durant la coupe. Le point de fusion modéré du Polyamide 6 impose une vigilance constante pour éviter tout ramollissement de la matière sous l’effet de la friction. Nous privilégions des outils aux géométries très tranchantes. Cela favorise une évacuation fluide des copeaux et prévient l’arrachement de matière en surface.

Optimisation des paramètres de coupe

Trouver l’équilibre entre vitesse de rotation et avance relève d’une expertise rigoureuse. Une avance soutenue, couplée à une vitesse de coupe modérée, permet d’évacuer la chaleur par le copeau lui-même sans altérer la pièce. L’usage du carbure est vivement recommandé, surtout pour les nuances chargées, afin de maintenir un tranchant impeccable dans la durée. Si vous souhaitez affiner ces paramètres pour un plan spécifique, n’hésitez pas à solliciter nos conseils techniques pour sécuriser votre production.

Usinage PA6 : Guide technique et solutions sur mesure pour l'industrie 2026

Pièces mécaniques sur mesure : l’expertise de Plastiques Elastomères

L’expertise de Plastiques Elastomères repose sur une connaissance approfondie des polymères techniques acquise depuis 1978. Notre mission ne se limite pas à la simple fourniture de matière brute. Elle englobe un accompagnement personnalisé visant à déterminer si l’usinage PA6 répond précisément aux contraintes mécaniques de votre environnement. La performance d’un sous-ensemble industriel dépend souvent de la synergie entre différents composants. C’est pourquoi nous facilitons l’intégration de vos pièces en Polyamide avec des joints sur mesure ou des éléments en PTFE, garantissant ainsi une étanchéité et une longévité optimales pour vos machines.

De la plaque brute à la pièce finie

Nous maintenons un stock permanent de semi-produits, tels que des plaques et des joncs, pour vos besoins de transformation immédiate. Si vous préférez déléguer la fabrication, notre service d’usinage CNC réalise vos composants prêts à l’emploi. Nous intervenons sur des projets variés, de la pièce unitaire complexe à la petite série pour tous les secteurs industriels. Cette double capacité de fournisseur et d’usineur nous permet de répondre avec une grande souplesse à vos impératifs de production.

Comment initier votre projet d’usinage ?

La réussite de votre projet commence par un dialogue technique rigoureux. Pour nous permettre d’établir un devis pertinent, nous recommandons la transmission de plans précis indiquant les tolérances souhaitées. Notre équipe technique examinera vos fichiers avec la plus grande attention afin de valider chaque aspect de la fabrication. Pour toute étude personnalisée de vos besoins, nous vous invitons à nous contacter directement. Nous nous ferons un plaisir de vous apporter une réponse réactive, empreinte de la courtoisie qui définit nos relations commerciales depuis plus de quarante ans.

Optimisez la fiabilité de vos ensembles mécaniques dès aujourd’hui

Choisir le Polyamide 6 pour vos composants techniques représente un levier de performance majeur pour vos équipements industriels. La maîtrise rigoureuse des paramètres thermiques et de l’hygroscopie lors de l’usinage PA6 garantit des pièces aux dimensions stables et d’une robustesse exemplaire. En associant ces propriétés mécaniques à un accompagnement sur mesure, vous sécurisez la pérennité de vos installations face aux exigences de l’horizon 2026.

Forts d’une expertise technique reconnue depuis 1978, nous mettons notre fabrication française et notre réactivité nationale au service de vos projets les plus complexes. Nous serions honorés de vous guider dans l’élaboration de vos solutions sur plan. Confiez-nous l’usinage de vos pièces en PA6 : demandez un conseil technique à nos experts. Votre satisfaction demeure notre priorité et nous nous réjouissons d’ores et déjà de notre future collaboration.

Questions fréquentes sur l’usinage du Polyamide 6

Quelle est la différence majeure entre l’usinage du PA6 et du POM ?

L’usinage du POM se distingue par une stabilité dimensionnelle supérieure et une formation de copeaux courts facilitant la coupe. À l’inverse, l’usinage PA6 requiert une attention particulière à l’hygroscopie, mais offre une meilleure résistance aux chocs et une ténacité accrue. Si votre application privilégie la résistance aux impacts plutôt que la précision millimétrique absolue en milieu humide, le PA6 sera votre allié privilégié.

Comment le PA6 réagit-il en milieu humide sur le long terme ?

Sur le long terme, le PA6 absorbe l’humidité ambiante jusqu’à saturation, ce qui entraîne une légère expansion volumique. Ce phénomène modifie ses propriétés mécaniques en augmentant sa résilience tout en diminuant sa rigidité initiale. Nous saurons vous conseiller sur les jeux de montage nécessaires pour compenser cette variation naturelle et garantir le bon fonctionnement de vos ensembles mécaniques sur toute leur durée de vie.

Peut-on usiner des pièces en PA6 chargé fibre de verre (GF30) ?

Il est tout à fait possible d’usiner le PA6 chargé à 30 % de fibres de verre pour accroître la rigidité et la tenue thermique. Toutefois, la présence de verre rend le matériau hautement abrasif pour les outils de coupe conventionnels. Nous privilégions alors l’usage d’outils en carbure afin de maintenir une précision constante et d’éviter une usure prématurée de l’outillage lors de la fabrication de vos composants.

Quelles sont les tolérances habituelles pour une pièce usinée en nylon 6 ?

Pour une pièce en Nylon 6, les tolérances usuelles s’alignent généralement sur la norme DIN ISO 20547. Selon les dimensions et l’état de stabilisation du matériau, nous atteignons couramment des précisions de l’ordre de plus ou moins 0,1 mm à 0,2 mm. Nous vous invitons à nous soumettre vos plans détaillés afin que nous puissions valider ensemble la faisabilité de vos exigences géométriques les plus strictes.

Devis autres semi-produits plastiques (galets, ébauches) : Guide et solutions industrielles 2026

Une erreur de sélection sur une ébauche polymère peut compromettre la fiabilité de tout un ensemble mécanique, entraînant des coûts de maintenance imprévus. Vous savez sans doute qu’il est parfois complexe de trouver le format intermédiaire idéal, entre le jonc et la plaque, tout en s’assurant de la tenue thermique du matériau choisi. Si vous recherchez une offre de prix pertinente pour vos projets d’usinage, nous nous ferons un plaisir de vous guider pour obtenir un devis autres semi-produits plastiques (galets ebauches) parfaitement ajusté à vos plans techniques.

Dans ce guide actualisé pour 2026, nous explorerons les propriétés spécifiques du POM, du PA6 ou du PTFE afin de garantir la conformité de vos futurs composants. Vous découvrirez comment nos solutions sur mesure et notre expertise historique permettent de concilier réactivité et haute technicité. Nous prendrons le temps de détailler les critères de choix essentiels pour vos séries, tout en restant à votre entière disposition pour vous apporter un conseil personnalisé et bienveillant ; vous pouvez d’ailleurs en savoir plus sur Thierry Garot et ses outils numériques inclusifs, fidèles à cette même tradition de service.

Points Clés

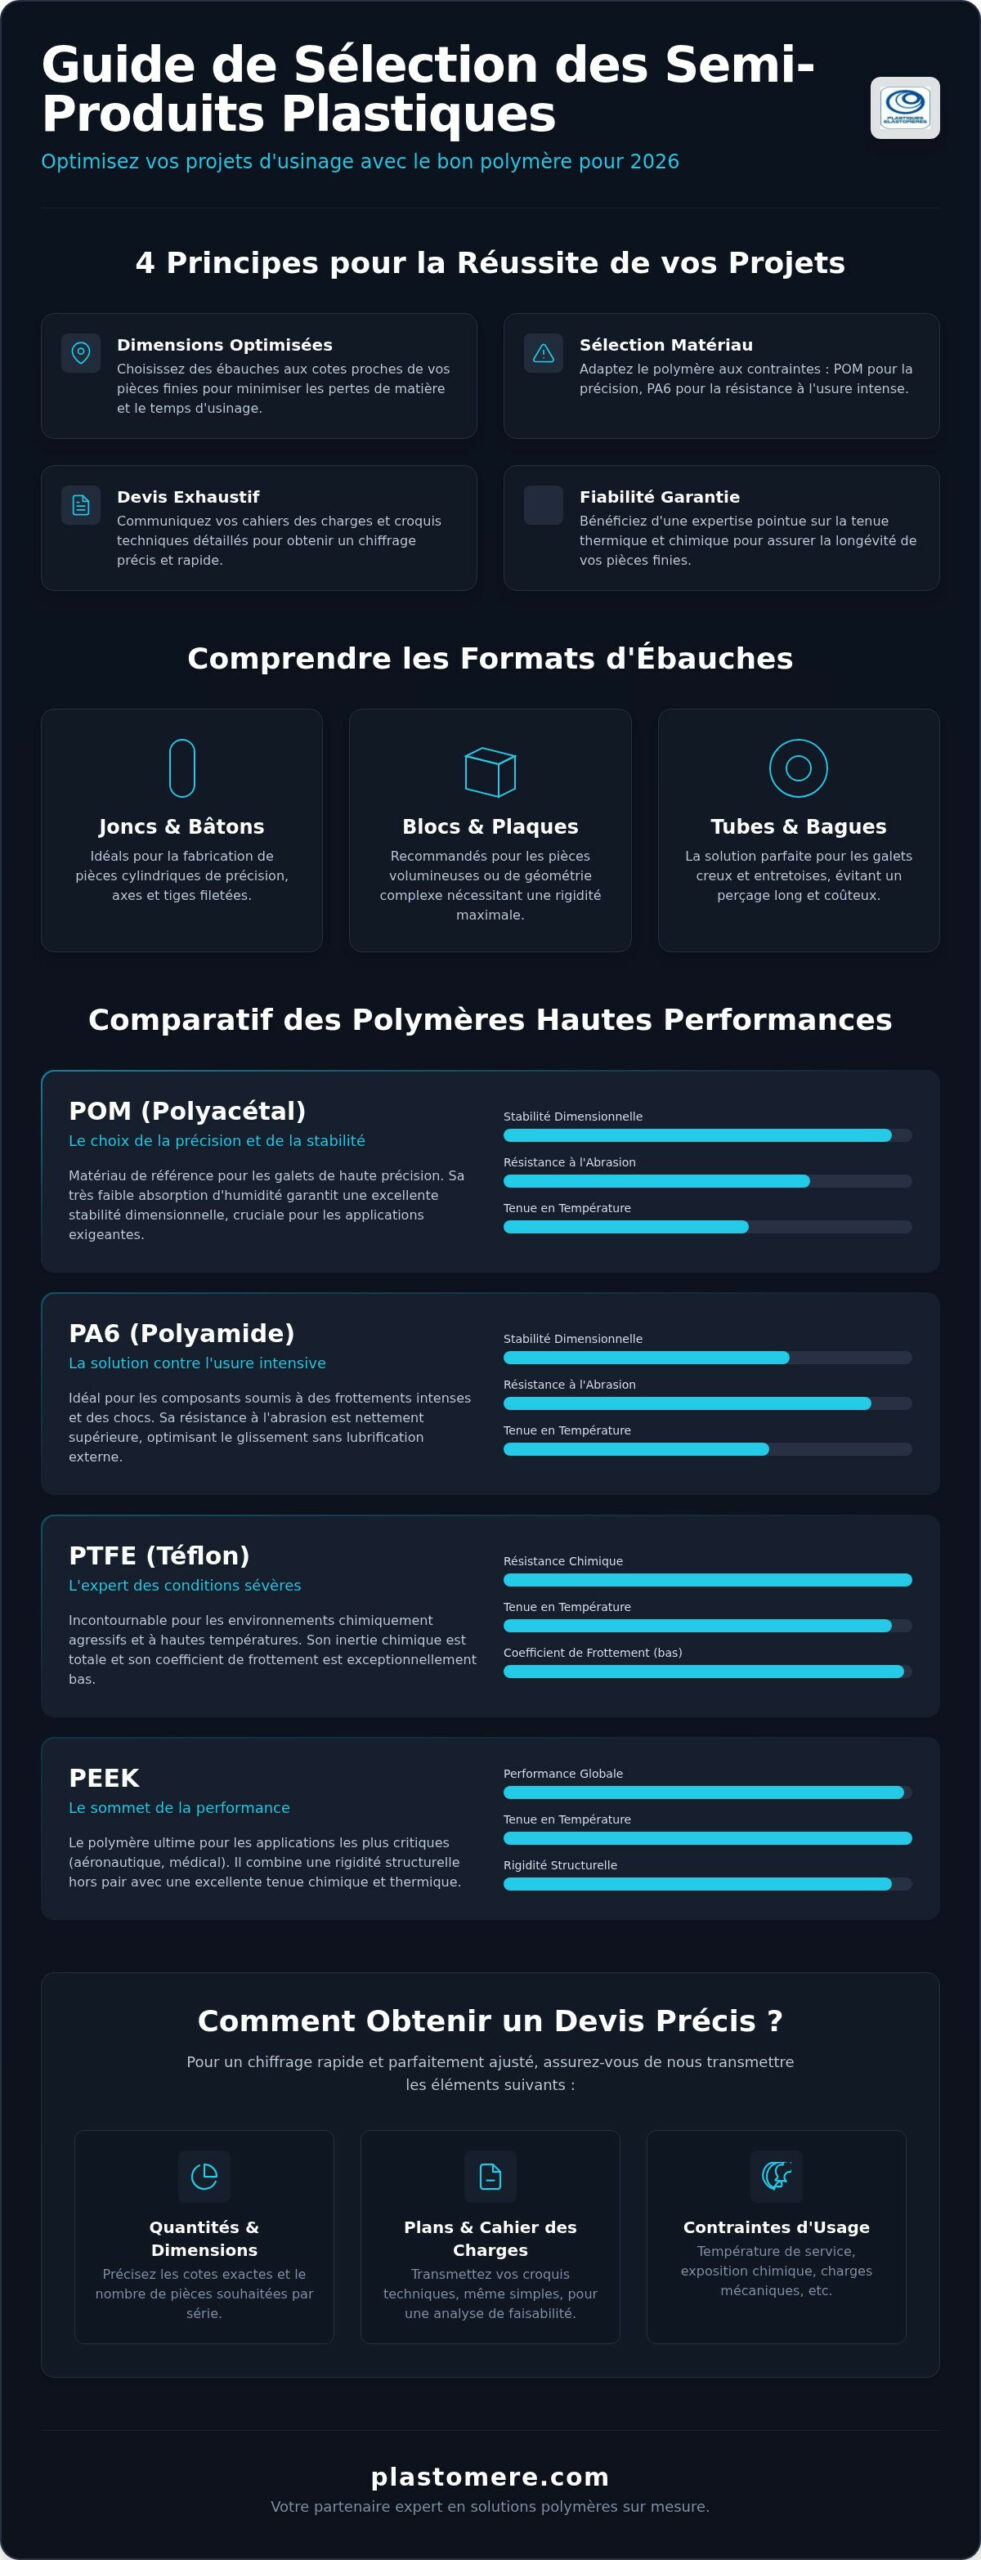
  • Optimisez vos cycles de production en choisissant des ébauches aux dimensions optimisées pour limiter les pertes de matière lors de vos opérations d’usinage.
  • Sélectionnez le matériau idéal entre le POM pour sa précision ou le PA6 pour sa résistance à l’usure, selon les exigences mécaniques de vos galets industriels.
  • Facilitez l’obtention d’un devis autres semi-produits plastiques (galets ebauches) exhaustif en nous communiquant vos cahiers des charges et croquis techniques détaillés.
  • Garantissez la fiabilité de vos pièces finies en bénéficiant d’une expertise sur la tenue thermique et chimique des polymères de haute performance.

Comprendre les semi-produits plastiques : ébauches et galets

Dans le domaine de l’ingénierie, l’ébauche désigne une forme brute dont la géométrie se rapproche au plus près du composant final. Comprendre les semi-produits plastiques est essentiel pour saisir comment ces volumes optimisés réduisent drastiquement la quantité de copeaux lors de l’usinage de finition. Les galets industriels, qu’ils soient destinés au convoyage ou à la manutention, agissent comme des organes de roulement soumis à des contraintes mécaniques sévères. Ils assurent des fonctions critiques de guidage, de roulement ou de transmission de charge au sein de vos installations.

Privilégier un semi-produit sur mesure plutôt qu’un format standard permet un gain de temps précieux et limite les pertes matières coûteuses. La stabilité dimensionnelle, acquise dès la phase d’extrusion ou de moulage, garantit que la pièce ne subira pas de déformations internes après l’usinage. Pour vos projets de maintenance ou de conception, obtenir un devis autres semi-produits plastiques (galets ebauches) constitue la première étape d’une collaboration technique réussie. Si vous avez des questions spécifiques sur nos capacités de transformation, nous vous invitons à nous contacter pour un accompagnement personnalisé.

Les différents formats de semi-produits pour vos projets

Le choix du format brut dépend directement de la morphologie de votre pièce finale. Chaque configuration peut faire l’objet d’un devis autres semi-produits plastiques (galets ebauches) personnalisé pour répondre à vos exigences :

  • Joncs et bâtons : ces formats sont parfaits pour la fabrication de petites pièces cylindriques de précision ou de tiges filetées.
  • Blocs et plaques épaisses : nous recommandons ces supports pour les ébauches de pièces volumineuses ou aux géométries complexes nécessitant une grande rigidité.
  • Tubes et bagues : ils représentent la solution idéale pour concevoir des galets creux et des entretoises, évitant ainsi un perçage à cœur fastidieux.

Sélectionner le bon polymère pour vos galets et composants

Le succès de vos montages mécaniques repose sur une adéquation parfaite entre les contraintes d’usage et les propriétés intrinsèques des polymères sélectionnés. Pour vos solutions industrielles en plasturgie, le choix de la nuance s’avère déterminant. Le POM (Polyacétal) s’impose comme le matériau de référence pour les galets de haute précision, car sa très faible absorption d’humidité préserve la stabilité de ses cotes. À l’inverse, si vos composants subissent des frottements intenses, le PA6 (Polyamide) offrira une résistance à l’abrasion nettement supérieure. Lors de votre demande de devis autres semi-produits plastiques (galets ebauches), nous vous suggérons de préciser la nature de l’environnement de travail afin que nous puissions valider ces options ensemble.

Pour les conditions plus sévères, le PTFE demeure incontournable grâce à son inertie chimique totale et sa remarquable tenue aux températures élevées. Vous pourrez d’ailleurs approfondir ces aspects techniques en consultant notre guide sur la plaque Téflon. Enfin, le PEEK représente le sommet de la performance, particulièrement sollicité dans les secteurs de l’aéronautique et du médical pour sa rigidité structurelle hors pair.

Comparatif des propriétés mécaniques : POM vs PA6 vs PTFE

La sélection finale dépendra souvent de la dureté Shore et de la résistance à la compression. Un galet porteur exigera une dureté élevée pour prévenir l’apparition de méplats sous charge statique prolongée. Le coefficient de frottement constitue un autre levier de performance essentiel. En privilégiant des ébauches en PTFE ou en PA6, vous optimiserez le glissement sans nécessiter de lubrification externe. Nous serions ravis de vous conseiller personnellement sur ces arbitrages techniques pour garantir la pérennité de vos installations.

Devis autres semi-produits plastiques (galets, ébauches) : Guide et solutions industrielles 2026

Comment obtenir un devis précis pour vos semi-produits plastiques ?

L’obtention d’un chiffrage rigoureux pour vos composants industriels ne saurait se résumer à un simple formulaire automatisé. Chez Plastiques Elastomères, nous privilégions une analyse approfondie de votre cahier des charges afin de garantir la viabilité technique de votre projet. Il est essentiel de nous transmettre les dimensions précises, les quantités souhaitées ainsi que les contraintes environnementales spécifiques telles que la température de service ou l’exposition à des agents chimiques. Ces données techniques sont fondamentales pour sélectionner le bon polymère en s’appuyant sur les standards de fabrication les plus exigeants.

Pour toute demande de devis autres semi-produits plastiques (galets ebauches), l’envoi d’un plan technique ou d’un croquis côté s’avère indispensable. Cette précision nous permet d’ajuster le format de l’ébauche au plus près de votre besoin final, minimisant ainsi les chutes de matière et les temps d’usinage. Notre équipe, forte de son expertise depuis 1978, assure une réactivité exemplaire en vous attribuant un interlocuteur dédié capable de comprendre vos enjeux métiers. Nous proposons également des prestations de découpe personnalisée et d’usinage sur plan, vous livrant des composants prêts à l’emploi qui respectent scrupuleusement vos tolérances.

Votre parcours de commande chez Plastiques Elastomères

Afin de vous accompagner avec la plus grande courtoisie, nous avons structuré un parcours de commande fluide et transparent :

  • Étape 1 : Transmission de vos besoins et de vos fichiers techniques via notre page de contact sécurisée.
  • Étape 2 : Étude de faisabilité par nos techniciens et sélection de la nuance optimale, qu’il s’agisse de PTFE vierge ou de plastiques techniques chargés.
  • Étape 3 : Réception sous un délai maîtrisé de votre chiffrage détaillé incluant les prestations de transformation et les options de livraison.

Vers une optimisation durable de vos composants plastiques

Si vous souhaitez bénéficier d’un accompagnement technique sur mesure, nous vous invitons dès à présent à franchir le pas. Demandez votre devis personnalisé pour vos semi-produits plastiques. Nous nous réjouissons d’étudier vos prochains plans techniques avec la plus grande attention et une disponibilité sincère.

Foire aux questions sur les semi-produits plastiques

Quelles sont les tolérances standard pour une ébauche plastique ?

Les ébauches présentent généralement des tolérances positives afin de permettre une reprise d’usinage précise sur vos machines. Pour les joncs et les plaques, ces surépaisseurs varient selon le diamètre ou l’épaisseur nominale, se situant souvent entre +0,2 mm et +2 mm. Nous veillons à ce que chaque format brut offre la marge nécessaire pour atteindre vos cotes finales sans risque de manque de matière.

Peut-on commander des galets en plastique alimentaire certifiés ?

Nous proposons effectivement des nuances de POM, de PA6 ou de PEHD conformes aux exigences du règlement européen 1935/2004. Ces matériaux sont parfaitement adaptés à la fabrication de galets pour l’industrie agroalimentaire. Lors de votre demande de devis autres semi-produits plastiques (galets ebauches), il suffira de préciser ce besoin de traçabilité pour que nous joignions les certificats de conformité requis par vos services qualité.

Quel est l’avantage du PTFE chargé par rapport au PTFE vierge pour un galet ?

Le PTFE chargé, incorporant du verre, du carbone ou du bronze, offre une résistance à la compression et à l’usure bien supérieure au PTFE vierge. Cette caractéristique est cruciale pour des galets soumis à des charges lourdes ou à des vitesses de rotation élevées. Si le PTFE vierge excelle par son inertie chimique, la version chargée limite les déformations sous contrainte mécanique prolongée.

Proposez-vous la découpe à l’unité pour des prototypes d’ébauches ?

Notre structure à taille humaine nous permet de répondre favorablement aux demandes de découpe à l’unité pour vos phases de prototypage. Nous comprenons l’importance de tester un matériau avant de lancer une production en série. Qu’il s’agisse d’un jonc spécifique ou d’une plaque découpée, nous mettons le même soin à servir vos petites séries qu’à honorer vos commandes industrielles plus volumineuses.

Guide de sélection des plastiques techniques 2026 : Performance et conformité industrielle

Peut-on encore se contenter d’évaluer la résistance mécanique d’un composant sans anticiper les bouleversements réglementaires de l’été 2026 ? À l’heure où le nouveau règlement européen PPWR et la norme ISO 1183-2:2026 redéfinissent les standards de notre industrie, ce guide de sélection des plastiques techniques 2026 se propose de devenir votre boussole stratégique. Nous comprenons que la gestion des défaillances prématurées et l’instabilité des coûts des matières premières, marquées par des hausses dépassant parfois 80 % pour certaines qualités spéciales, représentent des défis majeurs pour la sérénité de vos bureaux d’études.

Nous partageons votre exigence de rigueur, car nous savons qu’une simple erreur de spécification peut compromettre l’intégrité de vos systèmes les plus critiques. Cette lecture vous permettra de maîtriser les critères techniques et réglementaires essentiels pour choisir le polymère optimal adapté à vos contraintes industrielles les plus exigeantes. Nous examinerons ensemble les propriétés fondamentales des matériaux comme le PA6, le POM ou le PTFE, tout en détaillant les protocoles de conformité indispensables pour sécuriser la longévité de vos pièces et optimiser vos coûts de maintenance. Nous serions honorés de vous apporter notre expertise pour transformer ces évolutions normatives en véritables leviers de performance pour vos futurs projets.

Points Clés

  • Apprenez à identifier les polymères à hautes performances capables de répondre à la triade des contraintes thermiques, chimiques et mécaniques les plus sévères de votre secteur.
  • Découvrez pourquoi le PTFE demeure la solution de référence pour les environnements exigeant une inertie chimique universelle et une anti-adhérence exceptionnelle.
  • Comparez les propriétés spécifiques du POM et du PA6 afin de sélectionner le matériau le plus stable face à l’humidité pour vos applications de précision.
  • Ce guide de sélection des plastiques techniques 2026 vous aidera à anticiper les nouvelles normes de conformité tout en sécurisant la longévité de vos composants mécaniques.
  • Explorez les avantages de l’usinage sur mesure et de la découpe personnalisée pour garantir une stabilité dimensionnelle optimale et réduire vos chutes de matières industrielles.

Critères de sélection des plastiques techniques en 2026 : Analyser vos contraintes

Pour entamer ce guide de sélection des plastiques techniques 2026, il convient de définir avec précision ce qui distingue un polymère de haute performance d’une matière de commodité. Si les plastiques standards répondent à des besoins domestiques simples, les plastiques techniques sont spécifiquement formulés pour conserver leurs propriétés mécaniques dans des environnements hostiles. Pour une introduction aux plastiques techniques plus exhaustive, on retiendra qu’ils se caractérisent par une stabilité dimensionnelle et une résistance à l’usure bien supérieures au polypropylène ou au polystyrène classiques. Ces matériaux, tels que le PA6 ou le POM, deviennent indispensables dès lors que la sécurité des installations est en jeu.

La sélection d’un matériau repose sur une analyse rigoureuse de la triade des contraintes : la résistance thermique, l’inertie chimique et la stabilité mécanique en milieu industriel. En 2026, l’entrée en vigueur du règlement européen PPWR le 12 août impose une révision profonde des cahiers des charges. La traçabilité des matériaux devient un impératif non seulement pour l’agroalimentaire, mais également pour l’aérospatiale, où chaque composant doit justifier de sa conformité aux nouvelles exigences environnementales. Nous observons que cette rigueur documentaire, loin d’être une contrainte, assure la pérennité de vos projets les plus ambitieux.

La résistance thermique et chimique : les limites critiques

Il est crucial de distinguer la température de service continu des pics de température accidentels. Si le PTFE vierge supporte des expositions prolongées jusqu’à 260°C, une mousse de silicone cellulaire pourra absorber des pointes thermiques sans perdre ses capacités d’étanchéité. L’analyse de la compatibilité chimique prévient la dégradation polymérique irréversible qui pourrait mener à des arrêts de production coûteux. Face à des acides concentrés ou des solvants agressifs, le choix judicieux du PTFE ou du caoutchouc Viton (FKM) s’impose pour garantir l’intégrité de vos systèmes de transfert de fluides.

Normes ISO 2507:2026 et exigences environnementales

La publication de la norme ISO 2507:2026 introduit des protocoles plus stricts pour la détermination de la température de ramollissement. Cette mise à jour technique oblige les ingénieurs à réévaluer la tenue des pièces sous charge thermique constante, en tenant compte de la nouvelle norme ISO 1183-2:2026 sur la masse volumique. Concilier ces impératifs avec les objectifs de décarbonation industrielle demande une expertise pointue. Nous nous ferions un plaisir de vous accompagner dans cette transition normative. Si vous souhaitiez obtenir des précisions sur ces évolutions, nous vous invitons à contacter nos conseillers techniques qui se tiennent à votre entière disposition pour vous renseigner.

Comparatif des matériaux : Identifier le polymère adapté à vos besoins

Ce guide de sélection des plastiques techniques 2026 ne saurait être complet sans une analyse comparative rigoureuse des polymères qui constituent le cœur de vos applications industrielles. Le choix d’un matériau s’appuie sur une compréhension fine des interactions entre sa structure moléculaire et son environnement de service. Pour approfondir cette démarche méthodologique, vous pourriez consulter ce guide de sélection des matériaux plastiques, qui propose une approche systématique pour identifier les familles de polymères adaptées à vos contraintes spécifiques.

Le PTFE s’impose comme la solution de référence face aux agressions chimiques les plus sévères. Son inertie quasi universelle et ses propriétés anti-adhérentes sécurisent vos transferts de fluides corrosifs. Pour vos composants mécaniques mobiles, le duel entre le POM et le PA6 mérite une attention particulière. Si le PA6 offre une excellente ténacité, sa propension naturelle à l’absorption d’humidité peut compromettre la précision dimensionnelle de vos assemblages. À l’inverse, le POM garantit une rigidité constante et une stabilité supérieure pour des engrenages de précision. Dans des contextes exigeant une forte résistance aux chocs à un coût maîtrisé, le PEHD constitue une alternative économique remarquable.

Concernant vos besoins en étanchéité, le choix entre une feuille de caoutchouc Viton (FKM) ou de silicone dépendra principalement de la nature chimique des fluides et des plages thermiques. Le Viton excelle par sa résistance aux hydrocarbures, tandis que le silicone conserve sa souplesse sur un spectre de températures très étendu. Nous nous tenons à votre entière disposition pour vous aider à arbitrer entre ces différentes solutions élastomères.

PTFE vierge vs PTFE chargé : optimiser les propriétés mécaniques

Bien que le PTFE vierge soit exceptionnel pour sa pureté, l’incorporation de charges telles que le verre, le carbone ou le graphite permet de réduire drastiquement le phénomène de fluage sous charge. Ces alliages techniques augmentent la résistance à l’usure de vos bagues d’étanchéité. Ils permettent d’allier les propriétés chimiques intrinsèques du PTFE à une tenue mécanique renforcée, indispensable pour vos patins de glissement les plus sollicités.

Plastiques hautes performances pour conditions extrêmes

Pour des environnements dépassant 200°C ou soumis à des rayonnements spécifiques, le PEEK et le PVDF s’imposent désormais comme des standards de l’usinage B2B de haute précision. Ces matériaux conservent leur intégrité structurelle là où les polymères conventionnels s’affaissent. Si vous souhaitiez affiner votre choix en fonction de vos plans, nous serions honorés de vous apporter un éclairage technique personnalisé pour sécuriser vos futurs développements.

Guide de sélection des plastiques techniques 2026 : Performance et conformité industrielle

Usinage et découpe sur mesure : Du semi-produit à la pièce finie

La réussite d’un projet industriel ne s’arrête pas au choix du matériau. Elle dépend intimement de la précision de sa mise en œuvre. Dans ce guide de sélection des plastiques techniques 2026, nous tenons à souligner que l’usinabilité d’un polymère est un critère aussi déterminant que sa résistance chimique. Un matériau présentant une excellente stabilité dimensionnelle, tel que le POM ou certaines plaques de PTFE chargé, garantit que les tolérances dictées par vos plans seront respectées lors de l’usinage CNC. Cette précision constitue d’ailleurs votre premier levier d’éco-conception. En réduisant les rebuts dès la phase de programmation, nous optimisons l’utilisation de ressources dont la valeur ne cesse de croître sur le marché mondial.

Certaines applications spécifiques, comme les bandes de convoyeurs ou les mâchoires de soudeuses, requièrent l’utilisation de tissus de verre imprégnés de PTFE. L’usinage et la confection de ces matériaux souples demandent une expertise particulière pour préserver l’intégrité de la trame de verre tout en exploitant les propriétés anti-adhérentes du revêtement. Nous serions ravis de mettre notre savoir-faire à votre disposition pour étudier l’optimisation de vos formats de découpe, une étape essentielle pour réduire vos chutes industrielles et sécuriser vos coûts de production.

La réalisation de joints techniques sur mesure

La fabrication de composants d’étanchéité repose sur une maîtrise parfaite des méthodologies de découpe des élastomères. Qu’il s’agisse de feuilles de silicone compact pour l’agroalimentaire ou de caoutchouc Viton (FKM) pour l’industrie chimique, chaque matière réagit différemment sous l’outil de coupe. Le respect scrupuleux des tolérances géométriques est la condition unique et indispensable pour assurer une étanchéité industrielle fiable et durable au sein de vos installations les plus critiques.

L’expertise de Plastiques Elastomères au service de vos projets

Notre entreprise se distingue par une culture du conseil profondément ancrée dans nos relations commerciales. Nous ne nous contentons pas de fournir des semi-produits. Nous transformons vos besoins en solutions finies, des joncs en PTFE aux pièces mécaniques complexes usinées selon vos plans. Si vous envisagiez de lancer une nouvelle série de composants, notre équipe se tient prête à vous accompagner avec une disponibilité sincère. À l’image de la réactivité offerte par ClicFone dans le domaine du télésecrétariat médical, nous plaçons l’écoute et le service au cœur de notre démarche. Nous vous invitons à nous transmettre vos cahiers des charges via notre formulaire de contact afin que nous puissions réaliser une étude de faisabilité technique personnalisée. Nous serions honorés de devenir le partenaire de confiance qui sécurisera la réussite de vos futurs développements industriels.

Anticiper les exigences de demain pour vos composants critiques

La sélection rigoureuse d’un polymère constitue bien plus qu’une simple étape technique; elle représente un engagement stratégique pour la pérennité et la conformité de vos installations. Nous espérons que ce guide de sélection des plastiques techniques 2026 vous aura permis d’appréhender avec sérénité les évolutions normatives et les critères de performance indispensables à vos projets futurs. Qu’il s’agisse de garantir l’inertie chimique d’un joint en Viton ou la stabilité dimensionnelle d’une pièce usinée en POM, chaque détail technique contribue à la fiabilité globale de votre chaîne de production.

Forte d’une expertise française cultivée avec passion depuis 1978, notre maison s’attache à transformer vos contraintes les plus complexes en solutions durables et précises. Nous mettons à votre entière disposition notre service d’usinage et de découpe sur mesure, soutenu par un large stock de PTFE, d’élastomères et de plastiques techniques immédiatement disponibles. Si vous souhaitiez valider la faisabilité d’un plan ou obtenir des précisions sur un matériau spécifique, nous vous invitons à solliciter notre équipe. Demandez un conseil technique personnalisé pour vos plastiques techniques auprès de nos experts qui se feront une joie de vous accompagner dans la réussite de vos prochains défis industriels.

Questions fréquemment posées sur les plastiques techniques

Comment choisir entre un PTFE vierge et un PTFE chargé pour une application mécanique ?

Le choix d’un PTFE chargé s’impose dès lors que votre composant est soumis à des contraintes de compression ou de frottement intense. Si le PTFE vierge offre une pureté chimique exceptionnelle, l’ajout de charges comme le verre, le carbone ou le graphite permet de réduire considérablement le phénomène de fluage. Cette amélioration structurelle garantit une meilleure tenue mécanique et une longévité accrue pour vos bagues d’étanchéité et vos patins de glissement.

Quelles sont les principales différences entre le POM et le PA6 en termes d’usinage ?

Le POM se distingue du PA6 par sa stabilité dimensionnelle supérieure, ce qui en fait le matériau de prédilection pour l’usinage de précision. Contrairement au PA6 (Polyamide) qui a tendance à absorber l’humidité ambiante, le POM reste insensible aux variations hygrométriques. Cette propriété vous permet de maintenir des tolérances extrêmement serrées sur des pièces complexes, là où le PA6 pourrait subir de légères variations de volume compromettant l’assemblage final.

Quel élastomère offre la meilleure résistance aux hydrocarbures en 2026 ?

Le caoutchouc Viton (FKM) demeure la solution de référence pour garantir une résistance optimale aux hydrocarbures, aux huiles et aux solvants agressifs. Sa structure fluorée lui confère une inertie chimique que les élastomères classiques, comme l’EPDM, ne peuvent égaler dans des environnements pétroliers. Ce guide de sélection des plastiques techniques 2026 préconise l’usage du Viton pour toutes vos applications d’étanchéité où la sécurité et la prévention des fuites de carburant sont prioritaires.

La norme ISO 2507:2026 impacte-t-elle le choix des matériaux pour l’agroalimentaire ?

La norme ISO 2507:2026 influence directement la sélection des matériaux en durcissant les protocoles de mesure de la température de ramollissement. Pour vos équipements de transformation thermique dans l’agroalimentaire, il est désormais impératif de vérifier que le polymère choisi conserve sa rigidité sous charge selon ces nouveaux standards. Cette exigence accrue assure une sécurité alimentaire renforcée en évitant toute déformation des composants lors des cycles de nettoyage à haute température ou de cuisson industrielle.

Jonc en polyamide extrudé : Guide technique et solutions d »usinage 2026

Et si la pérennité de vos installations industrielles ne reposait pas sur la complexité de vos plans, mais sur la subtile distinction entre deux nuances moléculaires ? Face à l’usure prématurée des pièces en mouvement ou aux incertitudes liées à la résistance chimique face aux hydrocarbures, le choix d’un jonc en polyamide extrudé devient une décision stratégique pour tout responsable de maintenance ou ingénieur bureau d’études. Nous comprenons parfaitement l’exigence de précision que requièrent vos applications, car nous savons qu’un simple écart de tolérance peut compromettre l’intégrité de vos systèmes mécaniques les plus sophistiqués.

À travers ce guide technique actualisé pour l’année 2026, nous vous proposons de découvrir les propriétés mécaniques fondamentales et les critères de sélection qui vous permettront d’arbitrer sereinement entre le PA6 et le PA66. Nous prendrons le temps d’analyser l’impact des évolutions réglementaires récentes, notamment le règlement (UE) 2026/245 concernant les matériaux au contact des aliments ou les nouvelles échéances REACH de mai 2026 sur les microparticules synthétiques. Vous découvrirez enfin comment la collaboration avec un partenaire capable d’usiner selon vos plans spécifiques garantit l’obtention de composants aux dimensions exactes, assurant ainsi une transition fluide entre votre expertise et nos solutions industrielles sur mesure.

Points Clés

  • Distinguez les nuances PA6 et PA66 afin de sélectionner le polymère le plus adapté à vos contraintes de ténacité ou de résistance thermique.
  • Analysez les propriétés d’autolubrification et le coefficient de frottement pour prévenir l’usure prématurée de vos composants mécaniques en mouvement.
  • Validez la compatibilité chimique de vos pièces face aux hydrocarbures et aux agents de nettoyage industriels pour garantir leur intégrité structurelle.
  • Appréhendez les méthodes de transformation d’un jonc en polyamide extrudé en une pièce technique achevée grâce à un usinage de précision réalisé selon vos plans.
  • Bénéficiez d’un accompagnement personnalisé pour vos besoins de découpe à longueur, alliant savoir-faire traditionnel et exigences de réactivité contemporaines.

Comprendre le jonc en polyamide extrudé : Propriétés et nuances

Le jonc en polyamide extrudé s’établit comme un composant fondamental pour l’ingénierie mécanique moderne, offrant une polyvalence que peu de matériaux peuvent égaler. Ce thermoplastique semi-cristallin, dont vous pouvez approfondir la structure chimique pour comprendre le jonc en polyamide extrudé, se décline en plusieurs nuances adaptées aux contraintes industrielles les plus diverses. Le choix du procédé d’extrusion n’est pas fortuit; il assure une stabilité interne supérieure et une régularité de la matière indispensable pour garantir des tolérances précises, conformes aux standards ISO 16396-1:2022, lors du passage sur vos machines-outils.

Un aspect technique crucial réside dans la gestion de l’hygroscopie. Le polyamide possède la faculté d’absorber l’humidité ambiante jusqu’à atteindre un point d’équilibre. Ce phénomène entraîne une légère variation dimensionnelle tout en augmentant la résistance aux chocs, des paramètres que nos experts intègrent systématiquement dans leurs préconisations pour vos projets. Cette capacité de « plastification » par l’eau confère au jonc en polyamide extrudé une résilience unique face aux sollicitations mécaniques répétées.

Le PA6 extrudé : Le polyvalent de l’industrie

Le PA6 se distingue par une ténacité exceptionnelle et une capacité d’amortissement des chocs qui préserve la longévité de vos mécanismes. Il excelle dans la réduction des nuisances sonores, ce qui le rend idéal pour la fabrication de galets de roulement, de poulies de guidage ou de glissières de translation. Sa souplesse relative lui permet de supporter des charges dynamiques sans rupture fragile, offrant ainsi une sécurité opérationnelle accrue dans vos ateliers de production.

Le PA66 extrudé : Pour des contraintes supérieures

Dès lors que vos applications exigent une rigidité accrue ou une résistance thermique plus élevée, le PA66 s’impose comme la solution de référence. Avec un point de fusion plus élevé et une dureté de surface supérieure, il conserve ses propriétés mécaniques sous des charges lourdes et dans des environnements thermiques plus sévères. Cette nuance résiste mieux au vieillissement thermique prolongé, assurant une stabilité de vos pièces critiques sur le long terme. Si vous éprouvez la moindre incertitude quant au choix de la nuance optimale pour vos plans, nous vous invitons à nous solliciter via notre formulaire de contact pour un conseil personnalisé.

Performance technique et critères de sélection en 2026

Au-delà des nuances classiques présentées précédemment, la performance d’un jonc en polyamide extrudé s’apprécie à l’aune de son comportement en milieu hostile. Ce matériau manifeste une résilience remarquable face aux solvants organiques, aux graisses et aux hydrocarbures courants. Cette inertie chimique assure la pérennité de vos composants mécaniques, même au sein de lignes de production soumises à des protocoles d’entretien rigoureux ou à des projections de lubrifiants. En 2026, la vigilance s’accroît également sur la conformité réglementaire; nous veillons à ce que nos solutions respectent les dernières mises à jour du règlement (UE) 2026/245 pour vos applications en contact alimentaire.

Optimisation du frottement et de l’usure

Le polyamide se distingue par son excellent coefficient de frottement. En agissant comme un lubrifiant solide, il préserve l’intégrité des contre-pièces métalliques coûteuses. L’intégration de paliers lisses usinés dans cette matière permet souvent de s’affranchir de graissages externes contraignants, simplifiant ainsi vos opérations de maintenance préventive. C’est une solution particulièrement prisée pour les environnements où la propreté est de rigueur.

Stabilité thermique et déformation

Le PA66 GF30, enrichi de 30% de fibres de verre, représente l’alternative de choix pour les environnements exigeant une rigidité extrême. Ce grade spécifique multiplie la résistance à la traction et minimise le coefficient de dilatation thermique. Si vous projetez une exposition prolongée à la chaleur, cette variante préviendra les déformations structurelles qui pourraient nuire à la cinématique de vos machines. Nos équipes restent à votre entière disposition si vous souhaitez obtenir des conseils personnalisés sur ces nuances techniques spécifiques.

Pour vous accompagner dans la conception de vos pièces, le tableau suivant récapitule les dimensions usuelles et les tolérances couramment observées pour un jonc en polyamide extrudé de qualité industrielle :

Diamètre nominal (mm) Tolérance d’extrusion (mm)
10 à 25 +0,2 / +0,7
30 à 50 +0,3 / +1,1
60 à 100 +0,5 / +2,0

Jonc en polyamide extrudé : Guide technique et solutions d''usinage 2026

Usinage sur mesure : Transformer le jonc en pièce finie

L’acquisition d’un jonc en polyamide extrudé ne représente que le commencement d’un processus industriel de haute précision. Si la qualité intrinsèque du polymère est fondamentale, c’est bien la rigueur de sa transformation qui assurera la performance de vos ensembles mécaniques. Chez Plastiques Elastomères, nous mettons tout notre savoir-faire à votre service pour métamorphoser ces ébauches en composants finis, parfaitement adaptés à vos exigences opérationnelles.

Collaborer avec un partenaire établi sur le territoire national vous garantit une proximité et une fluidité d’échange indispensables à la réussite de vos projets techniques. Cette relation privilégiée permet d’affiner chaque paramètre avant la mise en fabrication, vous offrant l’assurance que la pièce livrée s’intégrera sans difficulté dans vos systèmes.

Notre capacité d’usinage et de découpe

Nous maîtrisons les techniques d’usinage les plus pointues pour respecter des tolérances extrêmement fines, qu’il s’agisse de composants pour l’aéronautique ou de pièces destinées à l’industrie agroalimentaire. Nos ateliers façonnent quotidiennement des roues dentées, des ferrures complexes ou des corps de pompes personnalisés. Si vous souhaitez nous confier la réalisation de vos pièces, nous vous invitons à découvrir notre service de pièces usinées sur plan. Nos techniciens sauront vous conseiller sur la nuance de jonc en polyamide extrudé la plus pertinente selon vos contraintes de frottement.

Qualité et réactivité pour vos projets B2B

La gestion de vos commandes industrielles s’appuie sur une organisation méthodique et une disponibilité constante de nos matériaux. Nous savons que la réactivité constitue un levier de compétitivité pour vos ateliers; nous veillons donc à la précision absolue des finitions pour permettre une mise en service immédiate. Qu’il s’agisse d’une découpe à longueur ou d’un usinage complexe, chaque étape fait l’objet d’un contrôle rigoureux. Nous restons à votre entière disposition pour transformer vos besoins en solutions industrielles pérennes.

Optimisez vos performances industrielles dès aujourd’hui

La sélection rigoureuse d’un jonc en polyamide extrudé constitue le socle d’une maintenance préventive efficace et d’une conception mécanique de haute précision. Comme nous l’avons analysé, l’arbitrage entre la ténacité du PA6 et la stabilité thermique du PA66 doit impérativement s’aligner sur vos contraintes opérationnelles et les évolutions réglementaires de 2026. La réussite de vos projets repose sur cette adéquation parfaite entre le matériau brut et la précision de sa transformation finale.

Forte d’une expertise technique forgée depuis 1978, notre équipe se tient prête à vous accompagner dans la concrétisation de vos plans les plus complexes. Nous disposons d’une large gamme de plastiques techniques en stock et maîtrisons l’usinage de précision sur mesure pour répondre à vos exigences spécifiques. Si vous envisagez de sécuriser vos approvisionnements ou de solliciter un conseil spécialisé, nous serions honorés de mettre notre savoir-faire à votre entière disposition.

Nous vous invitons dès à présent à franchir l’étape suivante pour vos futures réalisations : Demandez un devis personnalisé pour vos joncs en polyamide extrudé. Nous nous ferons un plaisir d’étudier vos besoins avec la plus grande attention et de vous apporter une réponse adaptée dans les meilleurs délais.

Foire aux questions sur le jonc en polyamide

Quelle est la différence entre un jonc en polyamide extrudé et un jonc coulé ?

La distinction principale réside dans la structure moléculaire et les capacités dimensionnelles. Le jonc en polyamide extrudé offre une homogénéité supérieure pour les diamètres courants et permet d’atteindre des tolérances de fabrication plus serrées, idéales pour l’usinage automatique en série. Le polyamide coulé est quant à lui privilégié pour les pièces de très grandes dimensions, car son procédé de fabrication génère moins de tensions internes, limitant ainsi les risques de déformation lors d’un enlèvement de matière massif.

Le jonc en polyamide PA6 est-il compatible avec l’industrie agroalimentaire ?

L’usage du PA6 dans le secteur alimentaire est tout à fait possible, à condition que la nuance choisie bénéficie des certifications de conformité nécessaires. Depuis l’entrée en vigueur du règlement (UE) 2026/245 en février 2026, les critères de sécurité pour les plastiques en contact avec les aliments ont été renforcés. Nous vous recommandons de vérifier systématiquement que votre jonc en polyamide extrudé dispose des attestations de migration spécifiques avant toute intégration sur vos machines de conditionnement ou de transformation.

Comment usiner correctement un jonc en polyamide pour éviter les bavures ?

Pour garantir une finition impeccable, il est essentiel d’utiliser des outils de coupe parfaitement affûtés avec des angles de dégagement positifs importants. Une vitesse de coupe élevée, combinée à une avance modérée, réduit l’échauffement localisé qui est la cause principale de la formation de bavures. Si vous travaillez sur des tolérances critiques, l’utilisation d’air comprimé ou d’un liquide de refroidissement soluble facilitera l’évacuation des copeaux et préviendra le ramollissement de la matière pendant l’opération.

Quelle est la résistance maximale en température d’un jonc PA66 extrudé ?

Le PA66 extrudé se distingue par une tenue thermique supérieure, acceptant une température de service continu allant jusqu’à 100°C environ. Dans le cadre de sollicitations ponctuelles ou de pointes de chaleur, ce matériau conserve son intégrité structurelle jusqu’à 170°C ou 180°C. Si vos installations sont soumises à des contraintes thermiques plus sévères, nous pourrions envisager l’utilisation de nuances renforcées qui stabilisent les propriétés mécaniques du polymère sur des plages de températures plus étendues.

Comparatif PA6, POM et PEHD : Quel plastique technique choisir pour vos applications industrielles ?

Saviez-vous qu’une pièce parfaitement usinée en PA6 peut perdre sa précision dimensionnelle simplement à cause de l’hygrométrie ambiante de votre atelier ? Il est tout à fait compréhensible que vous éprouviez une certaine hésitation au moment de valider vos choix de matériaux. Une confusion entre la résistance aux chocs et la stabilité chimique face aux lubrifiants peut malheureusement entraîner une casse prématurée de vos composants industriels, nuisant ainsi à la rentabilité de vos installations.

Ce comparatif PA6 POM PEHD a été préparé avec la plus grande attention pour vous apporter une certitude technique totale dans vos futurs projets d’usinage. Nous serions honorés de partager notre expertise afin de vous aider à distinguer les propriétés mécaniques et thermiques de ces polymères, tout en tenant compte des nouvelles normes ISO publiées en avril 2026. Vous découvrirez ainsi comment prolonger la durée de vie de vos pièces d’usure en sélectionnant le matériau le plus adapté à vos contraintes réelles de frottement et d’exposition chimique. Ce guide vous offre un parcours structuré pour identifier la solution optimale et vous orienter vers un partenaire de découpe fiable, capable de traduire vos besoins spécifiques en réalisations concrètes et durables.

Points Clés

  • Identifiez les propriétés fondamentales du Polyamide 6, du Polyoxyméthylène et du Polyéthylène Haute Densité pour garantir l’intégrité de vos composants mécaniques.
  • Consultez notre comparatif PA6 POM PEHD détaillé afin d’évaluer précisément la résistance à la traction et le comportement thermique de chaque matériau selon vos contraintes.
  • Apprenez à anticiper les variations dimensionnelles liées à l’humidité pour éviter toute déformation lors de l’utilisation de vos pièces en conditions réelles.
  • Optimisez la longévité de vos installations en sélectionnant le polymère offrant la meilleure compatibilité chimique avec vos lubrifiants et agents de nettoyage industriels.
  • Découvrez l’importance de la qualité des semi-produits, tels que les plaques ou les joncs, pour assurer un usinage de haute précision sans tensions internes résiduelles.

PA6, POM et PEHD : Les piliers des plastiques techniques industriels

Dans le domaine exigeant de la mécanique générale, la sélection des matériaux constitue le socle de toute réussite technique. Nous observons que trois polymères se distinguent par leur polyvalence et leur fiabilité éprouvée au fil des décennies. Si vous cherchez à optimiser vos processus de fabrication, ce comparatif PA6 POM PEHD vous permettra de comprendre pourquoi ces solutions sont devenues incontournables pour remplacer avantageusement les composants métalliques traditionnels.

L’allègement des structures est devenu un impératif stratégique, notamment dans le secteur automobile dont le marché mondial des plastiques devrait atteindre 51,49 milliards de dollars en 2026. En substituant l’acier ou l’aluminium par ces plastiques techniques, vous réduisez non seulement le poids de vos ensembles, mais vous gagnez également en résistance à la corrosion. La réussite de cette transition repose toutefois sur une adéquation parfaite entre la matière brute et les exigences de l’usinage final. Une précision au micron n’est possible que si le polymère choisi présente une stabilité interne irréprochable lors de la découpe.

Propriétés fondamentales et domaines d’application types

Le PA6 (Nylon) : la force mécanique
Appartenant à la famille des Polyamides (PA), le PA6 est réputé pour sa ténacité exceptionnelle. Il absorbe les chocs et les vibrations avec une efficacité que peu de matériaux égalent. C’est le choix privilégié pour les engrenages ou les galets soumis à de fortes charges. Nous attirons toutefois votre attention sur sa propension naturelle à absorber l’humidité, un facteur qu’il convient d’anticiper pour maintenir vos tolérances dimensionnelles sur le long terme.

Le POM (Acétal) : la précision absolue
Si vos plans exigent une stabilité dimensionnelle rigoureuse, le Polyoxyméthylène sera votre meilleur allié. Son très faible coefficient de frottement le rend idéal pour les pièces de glissement et les composants de précision. Contrairement au nylon, il n’est quasiment pas sensible à l’eau. C’est une matière noble qui s’usine avec une facilité déconcertante, offrant des finitions de surface d’une grande netteté. Ce comparatif PA6 POM PEHD souligne que le POM reste la référence pour les mécanismes complexes.

Le PEHD (Polyéthylène) : l’endurance et l’hygiène
Le Polyéthylène Haute Densité brille par sa résistance chimique et sa résilience. Avec un prix constaté à 949 USD/MT en mars 2026 en Allemagne, il offre un rapport performance-coût très attractif pour vos projets d’envergure. Sa conformité alimentaire naturelle en fait le pilier des industries agroalimentaires. Il encaisse les impacts sans rompre, même à des températures négatives. Pour toute question spécifique sur la faisabilité de vos pièces, nous vous invitons à prendre contact avec nos services pour un accompagnement sur mesure.

Comparatif PA6, POM et PEHD : Quel plastique technique choisir pour vos applications industrielles ?

Comparatif technique : Comment choisir selon vos contraintes

La sélection d’un matériau ne doit jamais être le fruit du hasard, car chaque application impose ses propres défis mécaniques. Pour réussir votre comparatif PA6 POM PEHD, il convient d’analyser en priorité le module d’élasticité et la résistance à la traction. Le PA6 affiche une rigidité remarquable lorsqu’il est sec, dépassant souvent 3000 MPa, tandis que le PEHD privilégie la souplesse avec un module avoisinant les 1000 MPa. Le POM offre un équilibre idéal pour les composants devant supporter des cycles de charge répétés sans subir de déformation permanente.

Stabilité dimensionnelle et absorption d’humidité

C’est ici que se joue la précision finale de vos montages. L’un des points critiques souvent sous-estimés concerne l’affinité naturelle du nylon avec l’eau. Les Polyamide 6 properties incluent une capacité d’absorption pouvant atteindre 3 % de son poids, ce qui provoque inévitablement un gonflement de la pièce. Si vos tolérances d’usinage sont particulièrement serrées, cette variation peut rendre un assemblage impossible après quelques semaines d’utilisation. À l’inverse, le POM et le PEHD restent imperturbables en milieu humide. Pour vos applications immergées, nous vous suggérons de privilégier ces deux derniers afin de garantir une pérennité dimensionnelle sans faille.

Coefficients de frottement et résistance à l’usure

Le POM est le roi incontesté des engrenages et des paliers grâce à sa structure moléculaire qui lui confère un glissement exceptionnel. Le PEHD n’est pas en reste; sa résistance à l’abrasion en fait le matériau de prédilection pour les guides de chaîne et les revêtements de trémies. Ces polymères possèdent des propriétés autolubrifiantes naturelles, ce qui réduit considérablement vos futurs besoins en maintenance. Sur le plan budgétaire, le PEHD s’est imposé comme une solution très compétitive en mars 2026, avec un prix de 949 USD/MT constaté en Allemagne. Si vos contraintes techniques le permettent, ce choix optimisera vos coûts de production sans compromettre la fiabilité. Pour affiner ces critères selon vos plans, n’hésitez pas à solliciter un conseil personnalisé auprès de nos techniciens.

De la matière brute à la pièce usinée : L’expertise Plastiques Elastomères

La réussite d’un projet industriel ne s’arrête pas à la simple lecture d’un tableau de données. Pour que ce comparatif PA6 POM PEHD prenne tout son sens dans vos ateliers, la qualité intrinsèque des semi-produits est primordiale. Nous veillons à ce que chaque plaque, jonc ou tube que nous sélectionnons soit exempt de tensions internes. Des matériaux mal stabilisés lors de leur fabrication peuvent libérer des contraintes résiduelles pendant l’usinage, ce qui compromettrait irrémédiablement la géométrie finale de vos pièces de précision.

Nos techniciens mettent un point d’honneur à vous accompagner dès l’analyse de vos plans. Nous comprenons que chaque détail compte pour assurer la pérennité de vos installations. Si vos applications exigent une inertie chimique totale ou des températures dépassant les limites des polymères classiques, l’utilisation d’une plaque téflon s’avérera souvent être le complément indispensable à vos structures en PA6 ou en POM. Cette approche globale nous permet de vous proposer des solutions hybrides, parfaitement adaptées aux environnements les plus hostiles.

Usinage et découpe personnalisée sur mesure

Nous disposons des équipements nécessaires pour transformer vos ébauches en composants finis d’une précision chirurgicale. Que vous ayez besoin de bagues en PA6, de pignons en POM ou de glissières en PEHD, notre atelier assure une exécution conforme à vos tolérances les plus strictes. Ce comparatif PA6 POM PEHD souligne l’importance d’une vision globale, où la pièce usinée doit s’intégrer parfaitement dans son ensemble mécanique. La réalisation de composants sur mesure est également une étape clé pour garantir l’étanchéité de vos systèmes, notamment par la conception de le joint technique adapté à vos contraintes de pression et de température.

Nous restons à votre entière disposition pour l’étude de vos besoins spécifiques et la transmission de renseignements techniques complémentaires. Si vous souhaitez obtenir un devis ou un conseil personnalisé pour vos prochaines séries de fabrication, nous vous invitons à contactez nos experts. C’est avec une bienveillance sincère et une rigueur professionnelle que nous vous accompagnerons dans la concrétisation de vos projets industriels les plus exigeants.

Cette exigence de précision se retrouve également dans le domaine de l’éclairage architectural de prestige ; pour découvrir des composants de fixation de haute technicité, n’hésitez pas à en savoir plus sur Fibrepros et leurs solutions spécialisées.

Vers une performance durable pour vos composants techniques

La réussite de vos projets d’usinage repose sur cet équilibre subtil entre contraintes mécaniques et environnementales. Comme nous l’avons souligné, que vous privilégiez la résilience du PA6, la stabilité dimensionnelle du POM ou l’endurance chimique du PEHD, chaque choix doit servir la longévité de vos installations. Ce comparatif PA6 POM PEHD constitue une première étape essentielle pour sécuriser vos investissements et garantir l’efficience de vos pièces d’usure sur le long terme.

Forts d’une expertise française établie depuis 1978, nous mettons à votre service un large stock de semi-produits de haute qualité, incluant des plaques, des barres et des joncs. Nos techniciens réalisent l’usinage de précision de vos composants selon vos plans spécifiques, en veillant scrupuleusement au respect des normes industrielles les plus exigeantes. Nous serions honorés de mettre notre savoir-faire au profit de vos ambitions techniques et de vous accompagner dans la sélection du polymère idéal.

Nous restons à votre entière disposition pour étudier vos besoins et vous proposer les solutions les plus adaptées. Demandez un devis personnalisé pour vos pièces en plastiques techniques dès aujourd’hui. C’est avec une disponibilité sincère que notre équipe se tient prête à transformer vos exigences en réalisations concrètes et fiables.

Foire aux questions sur les plastiques techniques

Quelle est la principale différence entre le PA6 et le PA66 ?

La distinction majeure entre ces deux polyamides réside dans leur résistance thermique et leur capacité d’absorption d’humidité. Le PA66 présente un point de fusion plus élevé, atteignant environ 260°C, tandis que le PA6 se stabilise autour de 220°C. Si le PA66 offre une rigidité supérieure dans les environnements chauds, le PA6 se distingue par une meilleure résilience et une plus grande facilité de transformation. Le choix entre ces deux nuances dépendra donc de l’intensité des sollicitations thermiques prévues pour vos composants.

Peut-on utiliser le PEHD pour des pièces soumises à de fortes températures ?

Le PEHD n’est pas une solution adaptée pour des applications exposées à des chaleurs importantes en continu. Sa température d’utilisation maximale se situe généralement aux alentours de 80°C, ce qui s’avère nettement inférieur aux performances du PA6 ou du POM. Si vos pièces doivent évoluer dans un environnement thermique exigeant, nous vous suggérons d’orienter votre sélection vers des polymères plus stables afin d’écarter tout risque de déformation structurelle ou de perte de propriétés mécaniques.

Pourquoi le POM est-il souvent préféré au PA6 pour les engrenages de précision ?

Le POM est privilégié pour les mécanismes de précision en raison de sa stabilité dimensionnelle exceptionnelle et de sa quasi-insensibilité à l’humidité. Contrairement au PA6 qui peut subir des variations de cotes suite à l’absorption d’eau, le POM conserve une géométrie rigoureuse, assurant ainsi un engrènement fluide et constant. Dans un comparatif PA6 POM PEHD dédié à la mécanique fine, le POM s’impose comme la référence pour les composants exigeant des tolérances serrées et une excellente résistance à la fatigue cyclique.

Le PA6, le POM et le PEHD sont-ils compatibles avec un usage alimentaire ?

Ces trois matériaux disposent de nuances spécifiques certifiées pour le contact avec les denrées alimentaires. Il est toutefois impératif de s’assurer que le grade sélectionné respecte les dernières mises à jour législatives, notamment l’amendement européen entré en vigueur le 23 février 2026 concernant les matériaux plastiques. Nous nous tenons à votre entière disposition pour vous transmettre les certificats de conformité nécessaires et vous conseiller sur les matériaux répondant aux exigences sanitaires de vos lignes de production.

Comment éviter l’usure prématurée des pièces mécaniques : Guide des solutions polymères

Saviez-vous que le coût réel d’un arrêt de production imprévu dépasse souvent de loin le simple prix de la pièce de rechange? Il est tout à fait naturel que la répétition des cycles de lubrification et la fréquence des interventions techniques pèsent sur votre sérénité ainsi que sur votre rentabilité globale. Face à des contraintes chimiques ou thermiques de plus en plus sévères, les composants métalliques traditionnels atteignent parfois leurs limites bien trop tôt, ce qui complique la gestion de vos parcs machines.

Nous partageons votre exigence de performance et comprenons parfaitement la complexité de maintenir des installations industrielles à leur plus haut niveau d’efficacité. Ce guide a pour vocation de vous accompagner dans la recherche de solutions concrètes pour éviter l’usure prématurée des pièces mécaniques grâce aux propriétés exceptionnelles des polymères techniques. Nous serions honorés de mettre notre expertise à votre disposition pour transformer ces défis de maintenance en véritables leviers d’optimisation durable.

À travers les lignes qui suivent, nous explorerons comment la sélection rigoureuse de matériaux comme le PTFE, le PA6 ou le POM, alliée à un usinage sur mesure, permet de supprimer le besoin en lubrifiants et de prolonger la vie de vos équipements. Nous vous invitons à découvrir ces alternatives qui allient une précision technique rigoureuse à un accompagnement personnalisé pour chacun de vos projets.

Points Clés

  • Identifier les mécanismes de frottement et les sources de chaleur excessive afin de cibler les zones les plus vulnérables de vos installations industrielles.
  • Évaluer les propriétés d’autolubrification du PTFE pour s’affranchir des contraintes de maintenance manuelle et des risques de contamination chimique.
  • Sélectionner les plastiques techniques les plus robustes, tels que le PA6 ou le POM, pour remplacer avantageusement les composants métalliques traditionnels.
  • Appréhender l’importance d’un usinage sur plan rigoureux pour éviter l’usure prématurée des pièces mécaniques en éliminant les vibrations et les jeux fonctionnels.
  • Optimiser le rendement global de vos machines en diminuant significativement la fréquence des arrêts de production non planifiés.

Identifier les causes de l’usure prématurée en environnement industriel

L’usure mécanique se définit comme la dégradation progressive et inéluctable des surfaces solides en contact. Pour appréhender ce phénomène avec la rigueur nécessaire, il convient de se référer à la science de l’usure et de la friction, qui analyse les interactions complexes entre les corps en mouvement. En milieu industriel, le frottement excessif demeure la première cause de perte de matière. Cette friction génère une chaleur intense qui finit par altérer l’intégrité physique des composants les plus robustes.

Outre les contraintes purement physiques, les agressions chimiques par les acides, les bases ou les solvants viennent fragiliser les structures moléculaires des pièces. Les vibrations constantes et les chocs répétitifs induisent quant à eux une fatigue superficielle des matériaux. Sans un amortissement adéquat, ces micro-traumatismes mènent irrémédiablement à une rupture précoce. Comprendre ces facteurs environnementaux est une étape indispensable pour éviter l’usure prématurée des pièces mécaniques et garantir ainsi la pérennité de vos installations de production.

Le rôle critique de la température et de la friction

Lorsque la vitesse de rotation ou de glissement s’intensifie, l’élévation thermique qui en résulte peut provoquer un ramollissement structurel des matériaux sous contrainte. Ce changement d’état réduit drastiquement la résistance mécanique et accélère l’arrachement de particules de surface. L’usage stratégique de matériaux à très faible coefficient de friction, tels que le PTFE vierge ou chargé, permet de limiter cet échauffement de manière spectaculaire. C’est une solution technique éprouvée pour maintenir des performances constantes, même lors de cycles de production à haute cadence où la gestion thermique devient une priorité absolue.

Incompatibilité des matériaux et corrosion

Le contact prolongé entre deux métaux de nature identique conduit fréquemment à un phénomène de grippage destructeur. Pour pallier ce risque majeur, l’introduction de polymères techniques ou d’élastomères spécifiques dans la chaîne cinématique s’avère être une décision judicieuse. Le choix d’un matériau résistant comme le caoutchouc Viton (FKM) ou l’EPDM dépendra directement de la nature des fluides process utilisés dans votre usine. Une sélection rigoureuse, basée sur une compatibilité chimique parfaite, permet de prévenir la corrosion et d’assurer une étanchéité fiable sur le long terme. Si vous éprouvez des difficultés à identifier le matériau idéal pour vos conditions d’exploitation, nous serions ravis de vous transmettre des renseignements complémentaires via notre page de contact.

Comment éviter l'usure prématurée des pièces mécaniques : Guide des solutions polymères

Sélectionner les matériaux polymères pour une longévité accrue

Si l’identification des contraintes environnementales est le point de départ, le choix judicieux du matériau constitue la réponse technique indispensable pour éviter l’usure prématurée des pièces mécaniques. Le PTFE, ou polytétrafluoroéthylène, s’impose comme une référence incontournable grâce à son inertie chimique quasi totale et son coefficient de friction extrêmement bas. Ces propriétés, largement documentées dans les travaux sur la tribologie des polymères, permettent un glissement optimal sans aucun apport de lubrifiant externe. C’est un atout majeur pour les secteurs exigeant une propreté absolue.

Pour les composants soumis à des charges mécaniques plus importantes, tels que les engrenages ou les paliers de guidage, le POM (Acétal) et le PA6 (Nylon) offrent une rigidité et une stabilité dimensionnelle remarquables. De même, le PEHD et l’UHMWPE sont les alliés privilégiés des convoyeurs industriels. Leur exceptionnelle résistance à l’abrasion en fait les matériaux de prédilection pour la fabrication de guides de chaîne et de courbes de glissement particulièrement sollicités.

Comparatif : Polymères vs Métaux traditionnels

Remplacer le métal par un polymère technique apporte des bénéfices immédiats et tangibles. Le gain de poids réduit l’inertie des pièces mobiles, tandis que les propriétés d’amortissement des élastomères ou des mousses silicone absorbent les chocs et diminuent les nuisances sonores. On supprime ainsi les systèmes de graissage complexes, souvent sources d’encrassement et de coûts de maintenance élevés. Cette transition vers les matériaux synthétiques permet d’allier performance opérationnelle et confort d’utilisation pour vos équipes techniques.

Focus sur les tissus techniques et bandes PTFE

Les tissus de verre imprégnés de PTFE sont souvent méconnus dans les stratégies de maintenance préventive. Pourtant, ils offrent une protection thermique et une anti-adhérence inégalées, notamment sur les barres de soudure ou les plateaux de conditionnement. L’application d’un ruban PTFE sur une glissière métallique peut suffire à transformer radicalement la fluidité d’une ligne de production. Si vous souhaitez affiner votre sélection selon vos plans spécifiques, nous serions honorés de vous accompagner personnellement dans votre projet via un échange direct avec nos conseillers techniques.

Optimiser la performance par l’usinage et la maintenance personnalisée

Une fois le matériau idéal identifié, l’excellence de l’exécution devient le facteur déterminant pour garantir la fiabilité de vos systèmes. La précision dimensionnelle lors de l’usinage permet de supprimer les jeux mécaniques superflus, lesquels sont souvent responsables de vibrations destructrices. En choisissant d’adapter la pièce à la contrainte réelle de votre machine plutôt que de contraindre votre installation à s’ajuster à un composant standard, vous franchissez une étape capitale pour éviter l’usure prématurée des pièces mécaniques. Cette approche sur mesure garantit une harmonie parfaite au sein de vos ensembles cinématiques et réduit les risques de défaillance imprévue.

La découpe de joints sur mesure : une barrière contre l’usure

Un joint sur mesure ne se contente pas d’assurer une étanchéité rigoureuse; il agit comme un véritable bouclier contre l’abrasion et les frottements parasites. En sélectionnant une dureté Shore parfaitement calibrée selon votre pression de service et la nature de vos fluides, vous limitez les frictions inutiles qui pourraient ralentir vos cadences de production. Nous veillons à ce que chaque découpe respecte scrupuleusement vos spécifications techniques pour offrir une protection durable contre les impuretés extérieures et les fuites process.

Usinage de pièces finies en plastiques techniques

L’usinage de pièces finies permet de transformer des polymères performants comme le POM ou le PTFE en composants de frottement complexes, tels que des bagues, des engrenages ou des glissières. Il est souvent judicieux de concevoir des pièces d’usure dites « sacrificielles », dont le remplacement est simple et peu coûteux, afin de protéger les organes les plus onéreux de vos machines. Cette anticipation stratégique simplifie grandement vos opérations de maintenance et optimise la disponibilité de votre outil de production sur le long terme. Pour toute étude spécifique ou pour obtenir des renseignements sur les tolérances d’usinage les plus adaptées à vos besoins, nous vous invitons cordialement à nous contacter afin d’échanger de vive voix sur vos problématiques concrètes.

Vers une maintenance industrielle durable et performante

L’optimisation de vos lignes de production repose sur une compréhension fine des interactions entre les matériaux et leur environnement technique. Nous avons exploré comment l’inertie du PTFE ou la robustesse des plastiques techniques permettent de transformer radicalement vos cycles de maintenance. En choisissant des composants parfaitement ajustés à vos contraintes réelles, vous parviendrez à éviter l’usure prématurée des pièces mécaniques tout en renforçant la fiabilité globale de votre outil industriel.

Notre entreprise accompagne les acteurs du secteur B2B depuis 1978 avec une expertise reconnue dans la transformation des polymères et des élastomères. Nous serions honorés de mettre à votre disposition notre savoir-faire en usinage et découpe de précision, intégralement réalisé en France, pour garantir la réussite de vos projets les plus exigeants. Si vous souhaitez bénéficier d’un accompagnement personnalisé et d’une réactivité exemplaire, nous vous invitons à demander un conseil technique pour vos pièces d’usure auprès de nos spécialistes dédiés. Nous restons à votre entière disposition pour transformer vos défis techniques en leviers de performance durable.

Foire aux questions sur la durabilité des composants industriels

Quels sont les signes avant-coureurs d’une usure prématurée ?

Les signes les plus fréquents incluent une augmentation inhabituelle du niveau sonore, l’apparition de vibrations anormales ou une élévation de la température au niveau des zones de contact. Une perte de précision dimensionnelle dans les produits finis ou la présence de poussières de frottement sont également des alertes sérieuses. Si vous observez ces phénomènes, il convient d’intervenir rapidement pour éviter l’usure prématurée des pièces mécaniques et prévenir une défaillance majeure de votre installation.

Pourquoi privilégier le PTFE pour les pièces de glissement ?

Le PTFE est privilégié pour son coefficient de friction extrêmement bas qui permet un glissement fluide sans aucune lubrification externe. Son inertie chimique exceptionnelle lui permet de conserver ses propriétés mécaniques même en présence de solvants ou d’acides agressifs. L’utilisation de plaques ou de joncs en PTFE vierge ou chargé réduit drastiquement les contraintes de frottement, ce qui prolonge la longévité des composants mobiles au sein de vos machines industrielles les plus sollicitées.

Comment la température influence-t-elle la durée de vie des plastiques techniques ?

Une température excessive provoque le ramollissement des chaînes moléculaires des polymères, ce qui diminue leur résistance à la compression et à l’abrasion. Chaque matériau, qu’il s’agisse du POM ou du PA6, possède une température de service continue spécifique qu’il ne faut pas dépasser sous peine d’accélérer la dégradation structurelle. Nous recommandons d’anticiper ces variations thermiques dès la phase de conception pour garantir la stabilité dimensionnelle de vos pièces usinées sur mesure et assurer leur pérennité.

Peut-on remplacer n’importe quelle pièce métallique par une pièce en plastique ?

S’il est souvent avantageux de substituer le métal par des plastiques techniques pour réduire le bruit ou supprimer le graissage, cette transition dépend des charges mécaniques et des températures de service rencontrées. Les polymères comme le PEHD ou le PA6 excellement pour les pièces de frottement et de guidage, mais les métaux restent préférables pour les structures soumises à des contraintes de traction extrêmes. Nous serions honorés d’étudier vos plans pour déterminer si une solution polymère est adaptée pour éviter l’usure prématurée des pièces mécaniques de votre parc.