Pièces plastiques sur mesure : de la conception au contrôle qualité

Pièces plastiques sur mesure : de la conception au contrôle qualité

Une pièce plastique sur mesure réussie ne se résume pas à un dessin 3D : elle doit répondre à une fonction, être fabricable, durable et contrôlable. En cadrant dès le départ le besoin, la matière, le procédé et les critères d’acceptation, vous réduisez les reprises et sécurisez la production.
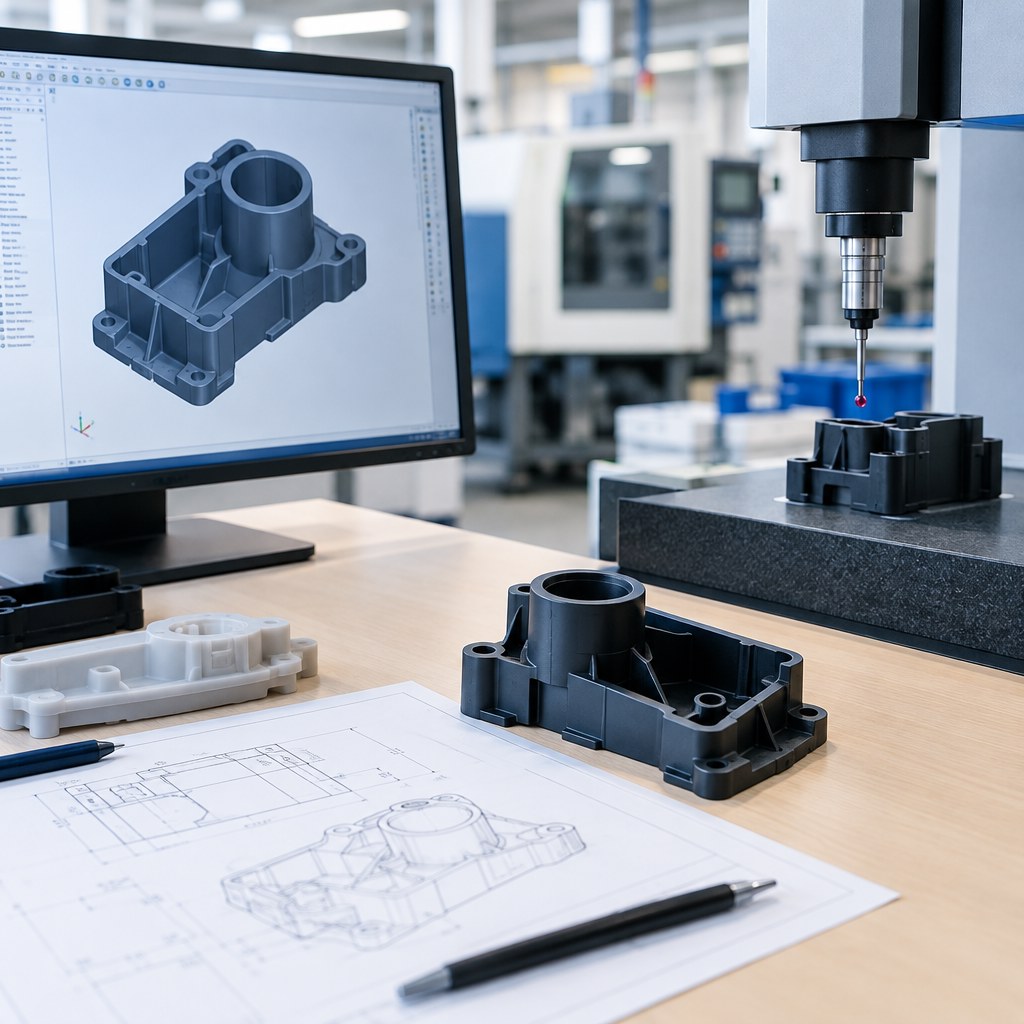
Pièces plastiques sur mesure : de la conception au contrôle qualité
De la définition du besoin à la pièce prête à l’emploi.

1. Transformer le besoin en spécifications

Commencez par décrire l’usage réel de la pièce. Quelles charges mécaniques doit-elle supporter ? Est-elle exposée à des chocs, à des frottements, à l’humidité, aux UV, à des produits chimiques ou à des températures variables ? Précisez également les interfaces : surfaces d’appui, perçages, clips, filetages, joints et zones d’assemblage.

Une spécification utile distingue les exigences indispensables des préférences. Indiquez les dimensions fonctionnelles, les tolérances nécessaires, l’aspect attendu, la couleur, la quantité prévisionnelle et le rythme de livraison. Une tolérance trop serrée augmente souvent le coût et les contrôles ; une tolérance trop large peut provoquer un jeu, une fuite ou un mauvais assemblage.

  • Fonction et environnement d’utilisation ;
  • Dimensions, tolérances et zones critiques ;
  • Contraintes d’assemblage et de maintenance ;
  • Volume, fréquence et évolution prévisible de la demande ;
  • Documents disponibles : plan, fichier 3D, échantillon ou pièce existante.

2. Concevoir une pièce réellement fabricable

La conception doit intégrer le procédé de fabrication dès les premières esquisses. Usinage, injection, thermoformage, découpe ou impression 3D ne produisent pas les mêmes formes, épaisseurs, états de surface ni niveaux de répétabilité. Le choix dépend de la géométrie, de la série, du délai et du niveau de finition recherché.

Anticiper les points sensibles

Évitez les variations brutales d’épaisseur, les angles internes trop vifs et les détails impossibles à atteindre avec l’outillage prévu. Pour une pièce injectée, le retrait de la matière, le remplissage, le refroidissement et la position du point d’injection peuvent influencer les dimensions et l’aspect. Pour une pièce usinée, vérifiez l’accessibilité des faces, le maintien pendant l’opération et la disponibilité de la matière.

Le matériau doit être sélectionné selon la fonction, et non uniquement selon son prix. La rigidité, la résistance aux chocs, la tenue thermique, la stabilité dimensionnelle, la compatibilité chimique et l’aspect peuvent orienter vers des polymères différents. Faites valider le choix si la pièce intervient dans un environnement réglementé ou soumis à des exigences particulières.
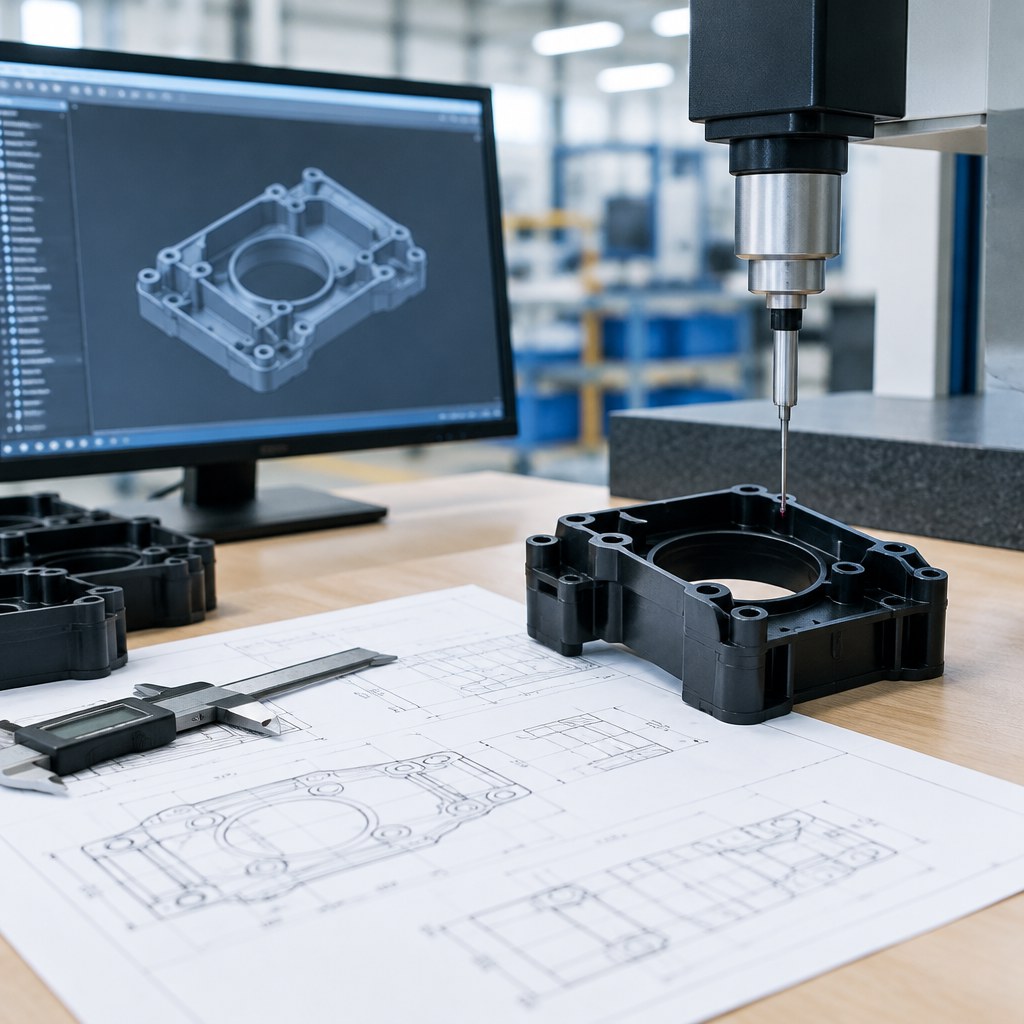
Pièces plastiques sur mesure : de la conception au contrôle qualité
La géométrie et la matière déterminent la méthode de fabrication.

3. Valider par le prototype et la présérie

Un prototype permet de vérifier l’encombrement, l’assemblage et l’usage avant d’engager un outillage ou une production répétitive. Il ne reproduit pas toujours les performances de la pièce finale : si le procédé ou la matière diffère, traitez-le comme une validation géométrique, pas comme une qualification complète.

Après les premiers essais, documentez les écarts : déformation, jeu, effort d’insertion, vibration, usure ou défaut visuel. Corrigez le modèle et figez une révision identifiable. Une présérie est ensuite utile pour contrôler la stabilité du procédé et confirmer que les critères restent atteignables sur plusieurs pièces.

💡 Point de vigilance : définissez avant les essais ce qui constitue une pièce conforme. Une validation fondée uniquement sur l’apparence laisse souvent les problèmes fonctionnels apparaître trop tard.

4. Organiser le contrôle qualité

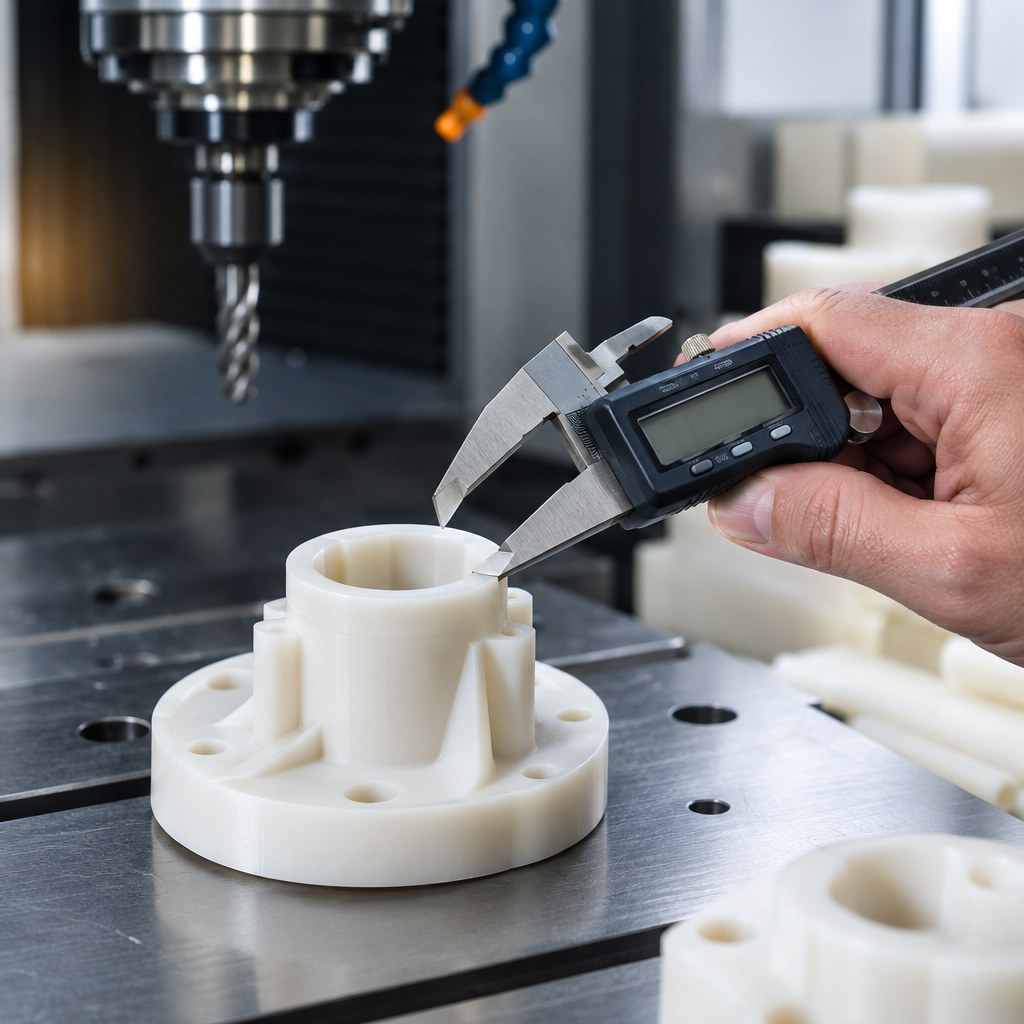
Le contrôle qualité doit être proportionné aux risques. Contrôlez les dimensions qui conditionnent l’assemblage, les caractéristiques liées à la sécurité et les surfaces dont l’aspect est visible. Le plan de contrôle peut préciser la méthode de mesure, l’équipement utilisé, la fréquence, la tolérance et la décision en cas d’écart.

  • Contrôle documentaire : matière, indice du plan, lot et traçabilité ;
  • Contrôle dimensionnel : dimensions fonctionnelles et géométrie générale ;
  • Contrôle visuel : bavures, rayures, retassures, brûlures, voilage ou changement de teinte ;
  • Contrôle fonctionnel : montage, étanchéité, mouvement ou résistance selon l’usage ;
  • Enregistrement : résultats, échantillons conservés et traitement des non-conformités.

Ne demandez pas une précision métrologique supérieure à votre besoin réel. En revanche, utilisez des moyens adaptés et vérifiez leur état. Si une mesure est contestée, comparez la méthode, le positionnement de la pièce et les conditions de contrôle avant de conclure à un défaut de fabrication.
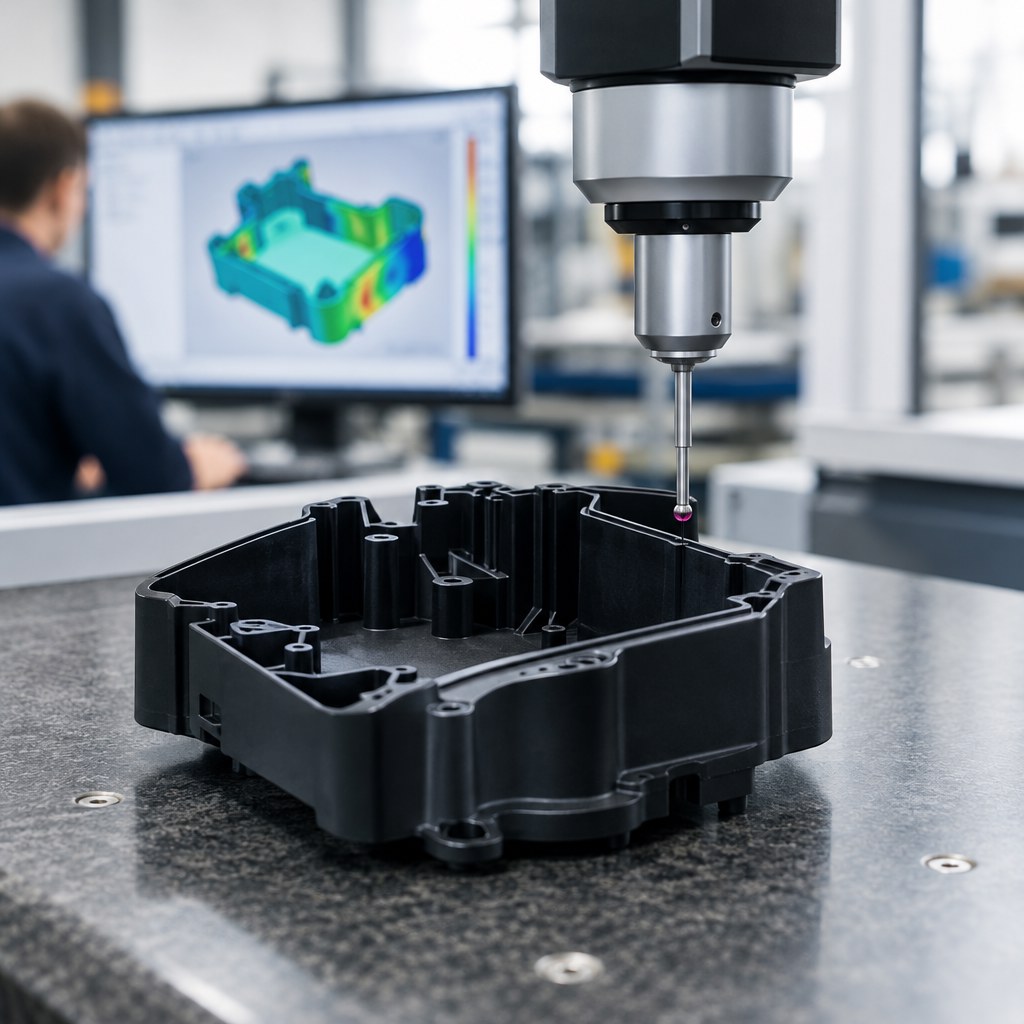
Pièces plastiques sur mesure : de la conception au contrôle qualité
Les contrôles finaux sécurisent la conformité avant livraison.

5. Checklist avant lancement

  1. Décrivez la fonction, l’environnement et la durée d’utilisation.
  2. Identifiez les cotes réellement fonctionnelles et justifiez chaque tolérance.
  3. Faites confirmer la matière et le procédé par rapport à la série envisagée.
  4. Validez un prototype ou un échantillon représentatif.
  5. Figez le plan, le fichier 3D, l’indice et les critères visuels.
  6. Définissez le plan de contrôle et la gestion des pièces non conformes.
  7. Réévaluez le coût global : matière, outillage, contrôle, finition, emballage et logistique.

Erreurs fréquentes et récupération

Changer de matière après validation, modifier une cote sans réviser le plan ou accepter une pièce « presque conforme » crée des dérives difficiles à retrouver. Si un problème apparaît, isolez le lot, identifiez la révision concernée et recherchez la cause avant de retoucher la pièce. Une analyse structurée permet de décider entre tri, retouche, dérogation documentée ou refabrication.

FAQ

Quel fichier fournir pour demander une pièce sur mesure ?

Un fichier 3D facilite l’étude, mais un plan coté, un croquis précis ou une pièce existante peuvent aussi servir de base. Ajoutez toujours l’usage, la quantité et les contraintes principales.

Faut-il réaliser un prototype ?

Oui lorsque la géométrie, l’assemblage ou la fonction comporte une incertitude. Le prototype réduit le risque avant la production, à condition de préciser ce qu’il permet réellement de valider.

Comment obtenir un devis pertinent ?

Transmettez les données techniques disponibles, le volume, le délai souhaité, la matière envisagée et les exigences de contrôle. Vous recevrez ainsi une réponse fondée sur le besoin réel.

Besoin d’une pièce plastique sur mesure ?

Préparez votre plan, votre fichier 3D ou votre pièce modèle, puis contactez Plastomère pour échanger sur la conception, le procédé, la matière et le contrôle qualité. Demandez votre devis avec les informations dont vous disposez.
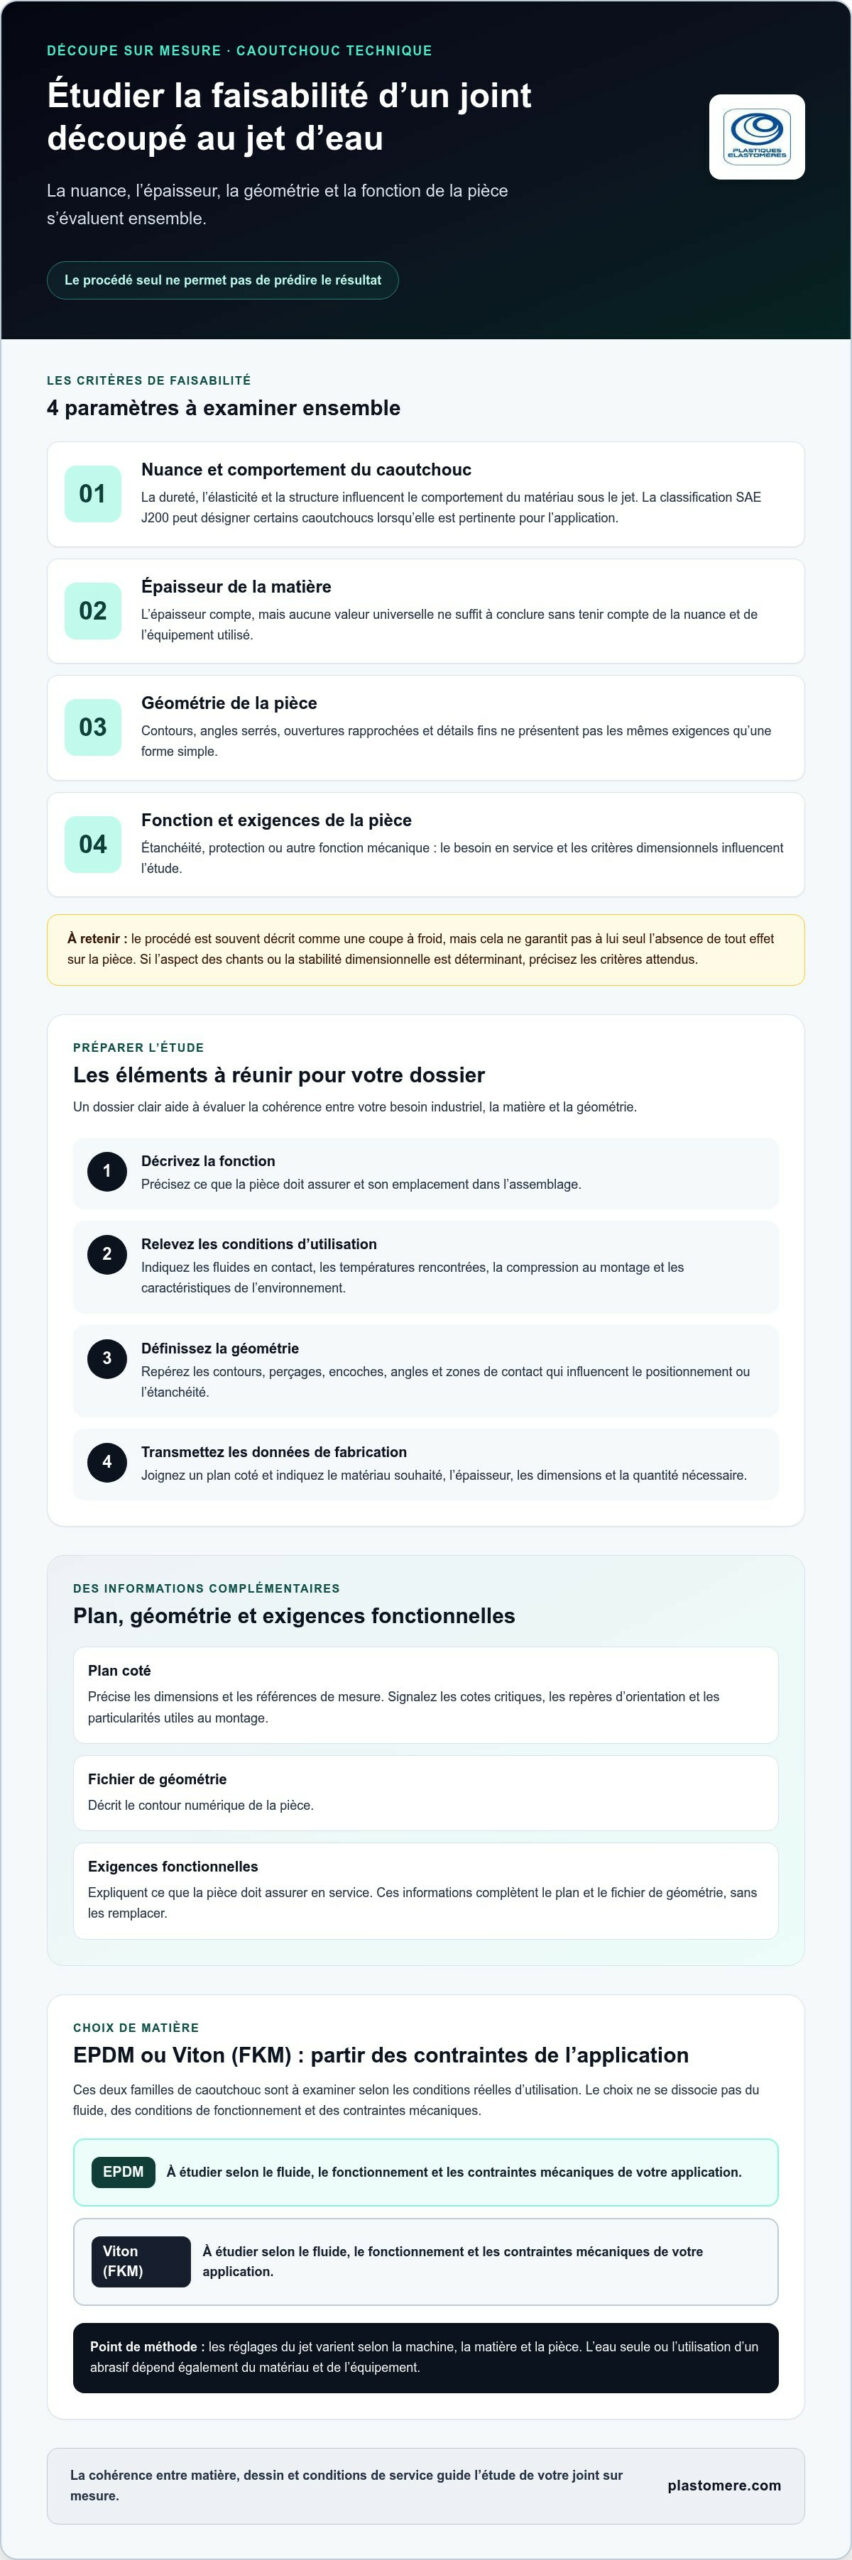
Découpe au jet d’eau du caoutchouc technique : méthode et choix d’une pièce sur mesure

Un joint aux contours complexes est-il forcément réalisable au jet d’eau ? Pas nécessairement : la faisabilité dépend de la nuance, de l’épaisseur, de la souplesse du matériau et de la géométrie attendue. La découpe jet d’eau caoutchouc technique s’évalue aussi au regard de la fonction de la pièce et de ses conditions d’utilisation.

Pour obtenir une pièce adaptée à votre installation, précisez les dimensions critiques, les conditions d’utilisation et les exigences liées au montage. Ces informations permettent d’examiner la cohérence entre le matériau, la forme et le procédé envisagé.

Vous découvrirez ici les principaux facteurs qui influencent la découpe au jet d’eau, les situations où cette méthode peut être étudiée et les éléments à réunir avant de lancer une pièce sur mesure. Nous abordons également le choix entre des matériaux comme l’EPDM et le Viton (FKM), selon les contraintes de l’application.

Points Clés

  • La faisabilité d’une découpe jet d’eau caoutchouc technique dépend de la nuance, de l’épaisseur, de la géométrie et de la fonction de la pièce.
  • Décrivez l’usage du joint et ses conditions de service avant de définir sa forme et ses dimensions.
  • Pour préparer un dossier exploitable, indiquez le matériau souhaité, l’épaisseur, les dimensions et la quantité, puis joignez un plan coté.
  • Le choix entre EPDM et Viton (FKM) doit tenir compte des contraintes de l’application et de la géométrie du joint.

Découpe au jet d’eau du caoutchouc technique : principe, usages et limites

La découpe au jet d’eau sépare un matériau à l’aide d’un filet d’eau sous pression, guidé selon un tracé défini. Selon le matériau et l’équipement, le procédé utilise de l’eau seule ou un abrasif. Vous trouverez une présentation générale de son fonctionnement dans cet article sur la découpe au jet d’eau. Les réglages varient selon la machine, la matière et la pièce à réaliser.

Pour la découpe jet d’eau caoutchouc technique, la faisabilité dépend notamment de la nuance, de l’épaisseur, du contour et de la fonction attendue. La classification SAE J200 peut servir à désigner certains matériaux en caoutchouc lorsqu’elle est pertinente pour l’application. Elle ne constitue ni une certification de la pièce ni une garantie de résultat au jet d’eau. Le nom du procédé ne suffit pas à prédire la qualité de la pièce obtenue.

Quels paramètres influencent la coupe d’un caoutchouc technique ?

La dureté, l’élasticité et la structure du caoutchouc influencent son comportement sous le jet. L’épaisseur compte également, mais aucune valeur universelle ne permet de conclure sans tenir compte de la matière et de l’équipement. Un contour simple ne présente pas les mêmes exigences qu’une forme avec des angles serrés, des ouvertures rapprochées ou des détails fins.

Le procédé est souvent décrit comme une coupe à froid, mais cela ne garantit pas à lui seul l’absence de tout effet sur la pièce. Si l’aspect des chants ou la stabilité dimensionnelle est déterminant, indiquez les critères attendus et faites étudier ensemble la nuance, l’épaisseur et la géométrie. Les paramètres de l’équipement entrent également en compte dans l’évaluation du résultat possible.

Préparer la découpe au jet d’eau d’une pièce en caoutchouc selon son usage

Un dossier clair permet d’évaluer la cohérence entre le besoin industriel, la matière et la géométrie, sans présumer du procédé à retenir. Pour préparer votre demande, rassemblez les informations dans cet ordre :

  1. Décrivez la fonction. Précisez si la pièce assure l’étanchéité, protège une surface ou remplit une autre fonction mécanique, ainsi que son emplacement dans l’assemblage.
  2. Relevez les contraintes d’utilisation. Indiquez les fluides en contact, les températures rencontrées, la compression exercée au montage et les caractéristiques de l’environnement.
  3. Définissez la géométrie. Repérez les contours, perçages, encoches, angles et zones de contact qui influencent le positionnement ou l’étanchéité.
  4. Transmettez les données de fabrication. Joignez un plan coté et indiquez le matériau souhaité, l’épaisseur, les dimensions et la quantité nécessaire.

La conformité dimensionnelle d’un joint s’évalue selon sa fonction et les tolérances nécessaires à son montage. Distinguer les cotes critiques des dimensions secondaires aide à préciser les exigences utiles à l’étude de la pièce.

Quelles informations transmettre pour étudier une pièce découpée ?

Le plan coté précise les dimensions et les références de mesure ; un fichier de géométrie décrit le contour numérique ; les exigences fonctionnelles expliquent ce que la pièce doit assurer en service. Ces éléments se complètent, mais ne se remplacent pas. Signalez les cotes essentielles, les repères d’orientation et toute particularité utile au montage.

Pour choisir la matière, l’EPDM et le Viton (FKM) sont deux familles de caoutchouc à examiner selon l’application. Le choix doit tenir compte du fluide, des conditions de fonctionnement et des contraintes mécaniques, sans supposer qu’un matériau convient à toutes les situations. Si vous étudiez une découpe jet d’eau caoutchouc technique, ces précisions permettent de considérer ensemble la nuance, la forme et l’usage. Plastiques Elastomères réalise des joints découpés sur mesure et étudie les plans industriels. Vous pouvez transmettre votre dossier par le formulaire de contact.

Découpe au jet d’eau du caoutchouc technique : méthode et choix d’une pièce sur mesure

Choisir une solution de découpe sur mesure pour votre joint en caoutchouc

Choisissez une pièce d’étanchéité en fonction de son usage, et pas uniquement du procédé envisagé. La méthode de découpe doit être cohérente avec le matériau, le dessin et les exigences dimensionnelles nécessaires au montage. Le tableau ci-dessous vous aide à organiser les critères à examiner.

Critère À examiner Question à préciser
Fonction Étanchéité, protection ou autre fonction mécanique Que doit assurer le joint une fois monté ?
Matière Famille de caoutchouc envisagée Quelles contraintes de fluide et d’environnement rencontre-t-elle ?
Géométrie Contours, ouvertures et zones de contact Quels détails conditionnent le positionnement ou l’étanchéité ?
Exigences dimensionnelles Cotes fonctionnelles et tolérances requises Quelles dimensions sont déterminantes pour l’assemblage ?

Par exemple, le choix d’une matière ne peut être dissocié du fluide rencontré et de la compression exercée au montage. De même, un dessin comportant des ouvertures ou des contours particuliers doit être évalué selon la fonction attendue, et pas seulement comme une forme à reproduire.

Faire étudier un plan de joint et préciser le besoin industriel

Plastiques Elastomères réalise des joints découpés sur mesure et des pièces selon plan. L’étude du dessin, du matériau souhaité et des conditions de service permet d’évaluer la cohérence du projet, sans présumer des performances de la pièce. Pour approfondir le choix d’un joint, consultez le guide « Joint sur mesure : Guide complet de l’étanchéité industrielle personnalisée en 2026 », qui apporte des repères complémentaires.

Si vous envisagez une découpe jet d’eau caoutchouc technique, détaillez les contraintes de l’application afin que le procédé et la pièce soient évalués dans leur contexte. Joignez votre plan et les données utiles à l’étude de votre pièce sur mesure.

Donnez une suite concrète à votre projet d’étanchéité

Transformez vos contraintes d’exploitation en critères de conception précis : indiquez ce qui doit être étanché, les conditions de fonctionnement et les dimensions déterminantes pour le montage. Ces éléments facilitent l’étude de la pièce et le choix d’une solution cohérente. La découpe jet d’eau caoutchouc technique ne se décide pas isolément ; elle s’inscrit dans une réflexion plus large sur la fonction du joint et les exigences dimensionnelles.

Plastiques Elastomères met son expertise au service des projets industriels depuis 1978. Pour faire étudier votre besoin et vos plans, transmettez les éléments de votre cahier des charges. Précisez la matière souhaitée, les conditions de service, les dimensions critiques et la quantité nécessaire afin de présenter un dossier complet.

Questions fréquentes

Le jet d’eau peut-il découper tous les types de caoutchouc technique ?

Non, la découpe jet d’eau caoutchouc technique ne convient pas automatiquement à toutes les matières et à toutes les formes. Une feuille compacte et une matière cellulaire peuvent réagir différemment ; un contour fermé simple ne pose pas les mêmes questions qu’une encoche étroite. Pour étudier votre pièce, rapprochez les caractéristiques du matériau, son épaisseur et le dessin de la fonction du joint dans l’assemblage. Le procédé ne garantit pas un résultat identique pour chaque élastomère.

Quelle épaisseur de caoutchouc peut-on découper au jet d’eau ?

Il n’existe pas d’épaisseur maximale universelle à retenir : la capacité dépend de l’équipement, du caoutchouc et de la forme demandée. Une pièce épaisse au contour simple ne soulève pas nécessairement les mêmes questions qu’un profil détaillé. Pour étudier votre projet, transmettez le plan et les caractéristiques de la matière, plutôt que de vous fier à l’épaisseur seule.

La découpe au jet d’eau laisse-t-elle des bavures sur le caoutchouc ?

Pas nécessairement, mais l’absence de bavure ne peut être garantie pour chaque pièce. Il faut distinguer une bavure, un déplacement ou une déformation du matériau, ainsi que l’aspect du chant obtenu. Ces résultats peuvent varier selon le caoutchouc, le tracé et les paramètres de coupe. Précisez si le chant est visible, en contact avec une surface ou déterminant pour l’assemblage.

Le jet d’eau convient-il à la découpe de caoutchouc cellulaire ?

La structure cellulaire peut modifier la tenue de la matière pendant la coupe. Les résultats obtenus sur un caoutchouc compact ne permettent donc pas de conclure pour une mousse. Pour une étude technique pertinente, précisez la nature du matériau, son épaisseur, la forme à découper et l’usage prévu. Ces éléments permettent d’évaluer la faisabilité sans présumer de la finition obtenue.

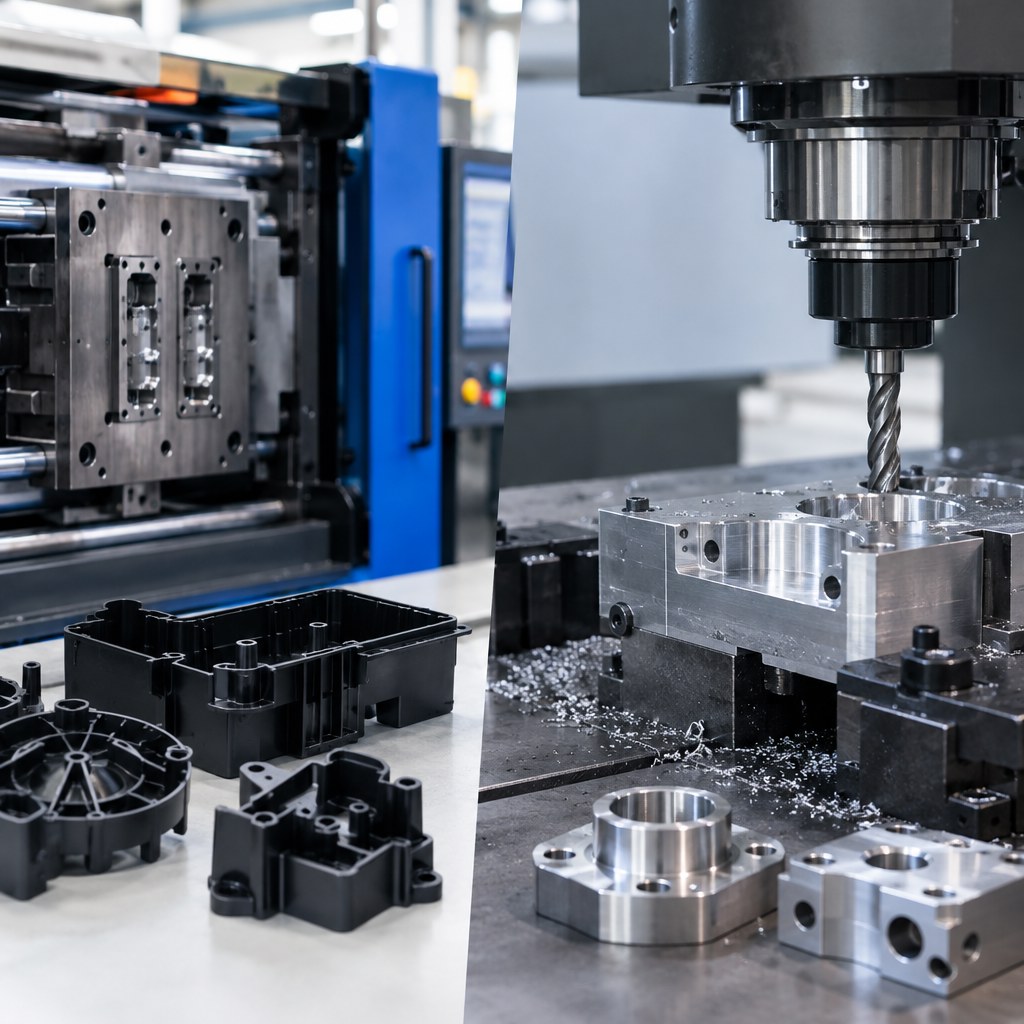
Injection plastique ou usinage : quelle solution choisir pour fabriquer vos pièces ?

Injection plastique ou usinage : le bon choix dépend de votre série

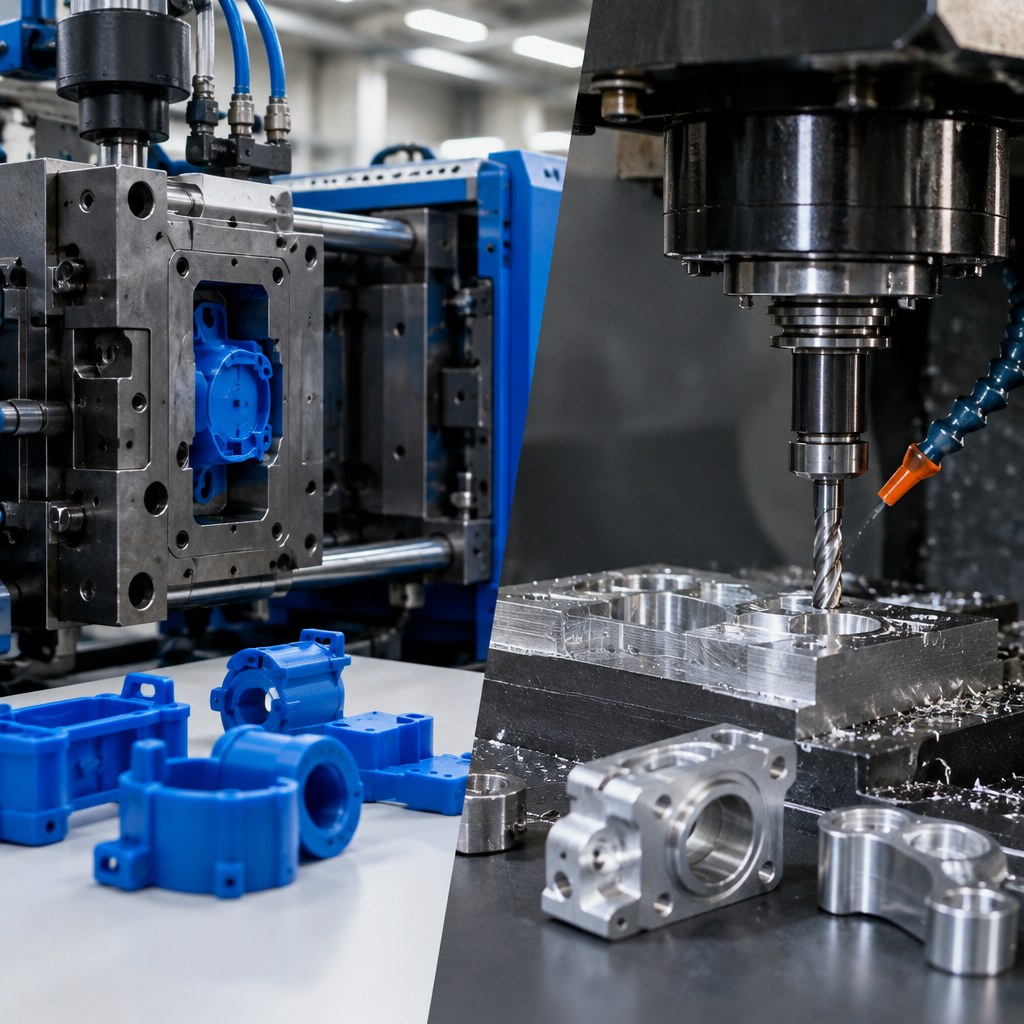
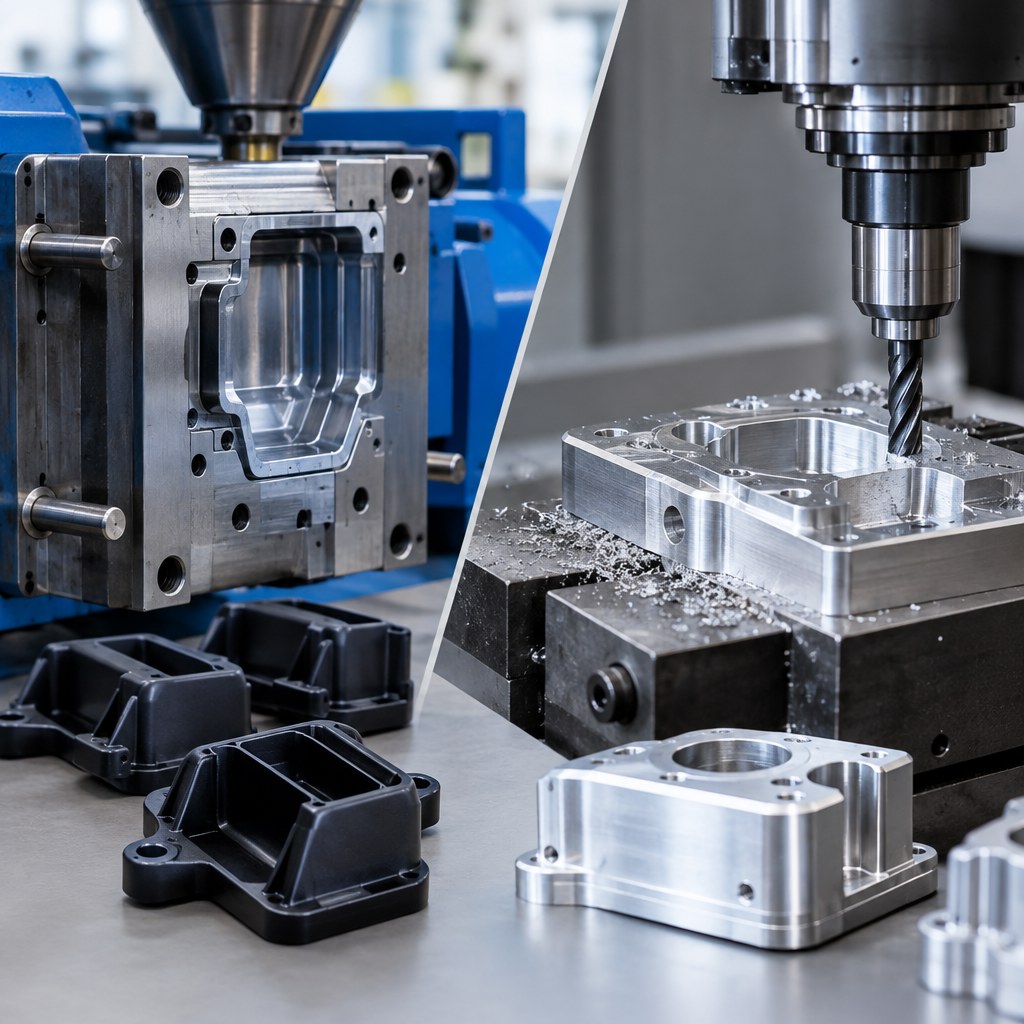
Pour fabriquer vos pièces en plastique, choisissez généralement l’usinage si vous devez produire peu d’exemplaires, modifier rapidement la géométrie ou valider un prototype. Privilégiez l’injection plastique lorsque la pièce est stabilisée, fabriquée en série et compatible avec le coût d’un moule. La décision repose donc sur le volume, la complexité, le délai, la matière et le niveau de répétabilité attendu.

Injection plastique ou usinage : quelle solution choisir pour fabriquer vos pièces ?
Deux procédés complémentaires pour produire des pièces plastiques.

Usinage plastique : souplesse et maîtrise du prototype

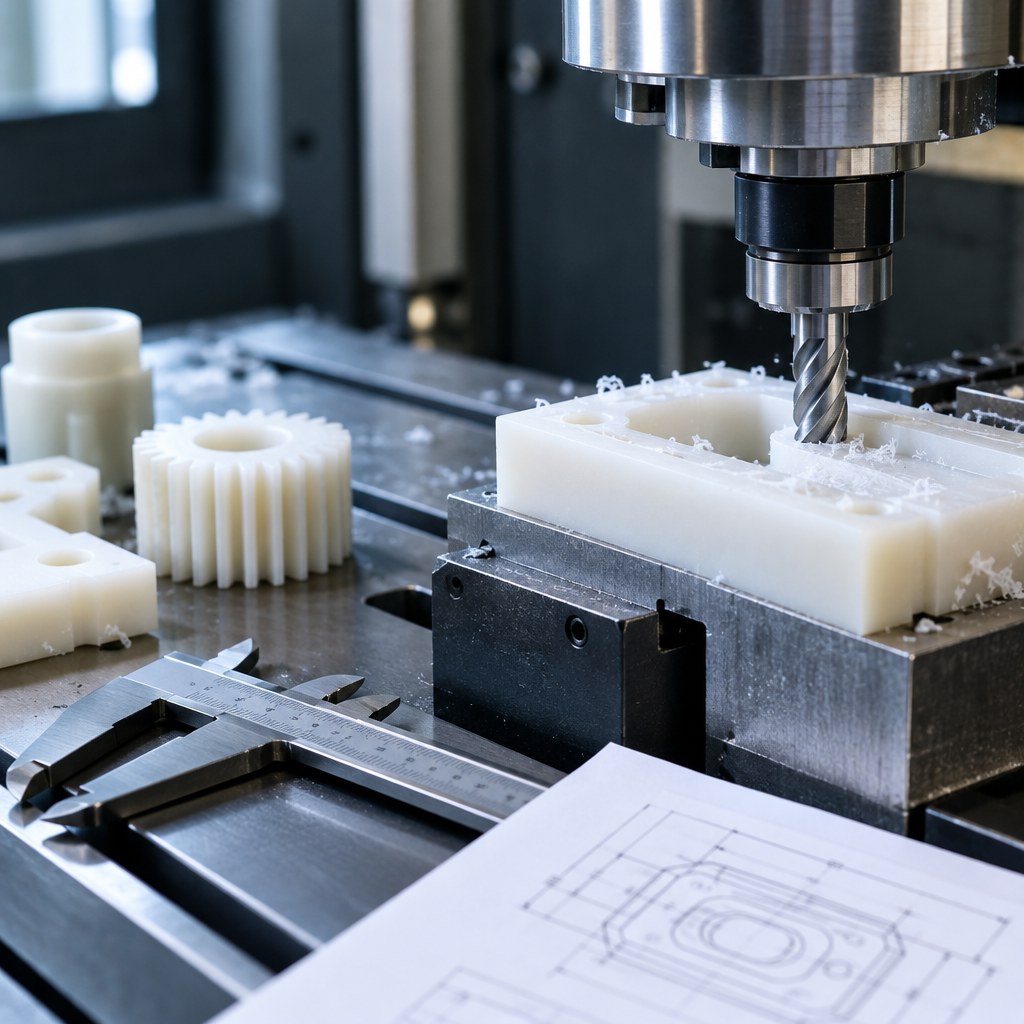
L’usinage consiste à retirer de la matière dans un bloc ou une plaque plastique à l’aide d’outils de coupe. Fraisage, tournage, perçage et opérations de finition permettent d’obtenir une pièce directement à partir de votre fichier 3D ou de votre plan.

Quand choisir l’usinage ?

  • Vous avez besoin d’un prototype fonctionnel ou d’une petite série.
  • La conception peut encore évoluer après les premiers essais.
  • La pièce présente une géométrie difficile à mouler ou des parois très épaisses.
  • Vous recherchez une bonne précision dimensionnelle sans investir immédiatement dans un outillage.

L’usinage est particulièrement utile pour vérifier l’assemblage, le comportement mécanique et l’ergonomie avant de figer la définition. En contrepartie, le temps machine et la quantité de matière retirée peuvent rendre le coût unitaire moins intéressant lorsque les volumes augmentent.

Injection plastique : productivité et répétabilité

Avec l’injection, des granulés plastiques sont fondus puis injectés sous pression dans un moule. Après refroidissement, la pièce est démoulée et l’opération peut être répétée avec une grande régularité. Le procédé convient aux thermoplastiques et à des conceptions pensées pour le démoulage.

Dans quels cas l’injection est-elle pertinente ?

  • La demande porte sur une série moyenne ou importante.
  • La géométrie est validée et les modifications devraient rester limitées.
  • Vous cherchez à réduire le coût par pièce après amortissement du moule.
  • Vous devez reproduire une même forme avec une qualité constante.

Le principal point de vigilance est l’investissement initial : conception, fabrication et mise au point du moule s’ajoutent au prix des premières pièces. La pièce doit aussi intégrer des dépouilles, une épaisseur de paroi cohérente et une disposition adaptée des points d’injection.

Injection plastique ou usinage : quelle solution choisir pour fabriquer vos pièces ?
Le moule influence directement la conception et le coût global.

Comparer les critères avant de décider

Critère Usinage Injection
Volume Prototype et petite série Série répétitive
Démarrage Rapide, sans moule Plus long, avec outillage
Évolution Très flexible Coûteuse après création du moule

Ne comparez pas uniquement le prix de fabrication unitaire. Calculez le coût total : préparation, matière, usinage ou moulage, finition, contrôle, outillage, stockage et éventuelles retouches. Une injection plus chère au lancement peut devenir plus avantageuse sur la durée, tandis que l’usinage évite parfois un investissement disproportionné pour une faible quantité.

La matière et la conception changent la réponse

Le choix du plastique influence les performances et le procédé. Le POM, le PA, le PEHD, le PMMA ou le polycarbonate ne présentent pas les mêmes rigidités, résistances chimiques, stabilités dimensionnelles ou aptitudes à l’injection. Une matière facile à usiner n’est pas automatiquement la meilleure pour une pièce injectée.

Analysez également les tolérances, la température d’utilisation, les efforts mécaniques, le contact avec des produits chimiques et l’aspect recherché. Pour l’injection, contrôlez les variations d’épaisseur, les retassures, les lignes de soudure et les risques de déformation. Pour l’usinage, vérifiez l’accessibilité des outils, la tenue de la pièce pendant l’opération et l’état de surface demandé.

Injection plastique ou usinage : quelle solution choisir pour fabriquer vos pièces ?
Le plan, la matière et les tolérances orientent le procédé.

Checklist pour sécuriser votre choix

  1. Définissez le volume initial et le volume annuel envisagé.
  2. Identifiez les fonctions essentielles : résistance, guidage, étanchéité, aspect ou isolation.
  3. Choisissez une matière adaptée à l’environnement réel de la pièce.
  4. Indiquez les tolérances indispensables, sans surqualifier les zones non fonctionnelles.
  5. Demandez une revue de conception avant de lancer un moule ou une série.
  6. Comparez au moins le coût global et le délai des 2 solutions.
  7. Validez un prototype ou un échantillon représentatif avant la production complète.
💡 Conseil : si votre produit évolue encore, commencez souvent par l’usinage ou une solution de présérie. Vous pourrez ensuite passer à l’injection lorsque la géométrie, la matière et la demande seront confirmées.

Erreurs fréquentes à éviter

La première erreur consiste à choisir l’injection uniquement parce que le prix unitaire paraît bas. Sans volume suffisant, le moule peut allonger le retour sur investissement. À l’inverse, prolonger l’usinage d’une pièce stable et fortement demandée peut augmenter inutilement le coût et le délai.

Évitez aussi de transmettre un fichier 3D sans préciser les tolérances, la matière, la finition et les zones fonctionnelles. Si les premiers essais révèlent une déformation, un mauvais ajustement ou une fragilité, reprenez la conception avec le fabricant plutôt que de corriger seulement les symptômes.

FAQ

Peut-on combiner usinage et injection ?

Oui. Vous pouvez usiner des prototypes, puis injecter les pièces définitives. L’usinage peut également produire certains composants ou inserts associés à une pièce injectée.

Quel procédé est le plus rapide ?

L’usinage démarre généralement plus vite lorsqu’aucun outillage n’est nécessaire. Le délai réel dépend toutefois de la complexité, de la matière, des contrôles et de la disponibilité des équipements.

Que faut-il envoyer pour obtenir un devis fiable ?

Préparez le fichier 3D, le plan coté, la matière souhaitée, les quantités, les tolérances, la finition et l’usage de la pièce. Précisez également le calendrier et les exigences de contrôle.

Besoin de choisir le procédé adapté ?

Transmettez vos plans, volumes et contraintes techniques à Plastomère pour comparer l’usinage et l’injection sur une base concrète et préparer votre demande de devis.

Joint d’étanchéité pour maintenance industrielle : prévenir les défaillances

La maintenance préventive d’un joint commence par l’analyse de ses conditions de service, et non par son remplacement systématique. Lorsqu’une fuite est détectée tardivement, l’intervention devient souvent imprévue et l’origine de l’usure peut être difficile à établir. Comment organiser le suivi d’un joint d’étanchéité pour maintenance industrielle afin de limiter les défaillances ? En surveillant l’évolution de l’équipement avant l’apparition d’un défaut visible.

Pour préparer vos contrôles et vos remplacements, relevez les signes d’altération, adaptez le suivi à l’usage de l’installation et consignez les informations utiles. Le fluide en contact, la température, la pression et les conditions de fonctionnement orientent l’analyse, tout comme le matériau du joint, qu’il s’agisse d’EPDM, de Viton (FKM), de silicone ou de PTFE. Vous pourrez ainsi mieux comprendre l’usure et transmettre des critères précis pour faire réaliser un joint découpé sur mesure.

Points Clés

  • Adaptez vos contrôles aux conditions réelles de fonctionnement : fluide, pression, température et cycles de nettoyage.
  • Relevez les signes d’altération et consignez vos observations avant de décider d’une intervention.
  • Pour remplacer un joint d’étanchéité pour maintenance industrielle, réunissez les dimensions ou le plan, ainsi que les conditions d’utilisation.
  • Comparez le silicone, l’EPDM, le FKM et le PTFE selon les contraintes documentées de votre équipement.

Maintenance préventive d’un joint d’étanchéité : que surveiller dans votre installation ?

Commencez par relever les conditions auxquelles le joint est réellement exposé : fluide en contact, pression, température, variations de fonctionnement et cycles de nettoyage. Ces données donnent du contexte à vos observations et évitent d’attribuer trop vite une cause à un signe isolé. Pour situer le rôle du composant dans l’installation, vous pouvez également consulter cet aperçu des types de joints d’étanchéité.

Lors de l’inspection visuelle, consignez les indices constatés sans conclure automatiquement à une cause précise :

  • présence et emplacement d’une fuite ou de traces de fluide ;
  • déformation du joint ou déplacement apparent dans son logement ;
  • fissure, craquelure, surface altérée ou durcissement perceptible ;
  • évolution par rapport aux observations précédentes.

Un signe peut justifier une vérification complémentaire, sans toujours suffire à déterminer l’origine du défaut. Si l’accès nécessite une intervention, respectez les procédures de sécurité applicables à l’équipement.

Établir un état initial utile au suivi

Pour chaque joint d’étanchéité pour maintenance industrielle, notez son emplacement, sa fonction, la date de l’inspection et les conditions de fonctionnement observées. Ajoutez les résultats des contrôles précédents et les événements inhabituels, lorsqu’ils sont connus. Cette trace facilite les comparaisons : une altération qui progresse au fil des contrôles ne s’interprète pas comme une anomalie ponctuelle apparue après une opération particulière.

La fréquence de contrôle dépend de l’équipement, de son usage et des historiques disponibles. Servez-vous de ces éléments pour organiser un suivi adapté, plutôt que d’appliquer le même intervalle à toute l’installation. Pour structurer l’observation, consignez également la fonction et la forme du joint, en plus de ses conditions de service.

Comment organiser un plan de maintenance préventive des systèmes d’étanchéité ?

Un plan efficace transforme les constats de terrain en décisions traçables. Pour chaque équipement, identifiez le joint concerné et prévoyez une inspection visuelle sans démontage lorsque l’accès et les conditions de sécurité le permettent. Consignez les observations, comparez-les aux contrôles précédents, puis décidez s’il faut poursuivre la surveillance, programmer un remplacement ou approfondir l’analyse. Toute intervention doit respecter les procédures de sécurité propres à l’installation.

Pour établir les priorités, considérez la fonction de l’équipement, son importance dans le procédé et les conséquences opérationnelles observées en cas de défaut. Une fuite sur un circuit dont l’arrêt perturbe une étape essentielle peut demander une attention différente d’une altération sans effet notable sur la production. Définissez les niveaux de priorité selon l’organisation et les risques réels de votre site, plutôt que d’appliquer un seuil générique. Le rôle des composants d’étanchéité dans la continuité des installations est également abordé dans cette ressource sur l’importance des joints industriels.

Documenter les contrôles et traiter les défaillances répétées

Une fiche de suivi peut réunir l’identification de l’équipement et du joint, la date du contrôle, les observations, les conditions de service, la décision prise, l’intervention réalisée et la référence de la pièce remplacée. Si le défaut se répète, comparez ces informations avec l’usage réel avant de modifier la spécification. Le fluide, la pression, la température et les opérations de nettoyage peuvent éclairer l’analyse, sans prouver à eux seuls l’origine de la défaillance.

Si une norme ou une certification est requise, vérifiez qu’elle s’applique bien à l’usage, à la matière et au type de pièce concernés. Pour préparer le remplacement, réunissez le plan, les dimensions et les conditions de service afin de faire étudier un joint adapté à votre application.

Joint d’étanchéité pour maintenance industrielle : prévenir les défaillances

Remplacer un joint industriel : spécifier la matière et la pièce adaptée

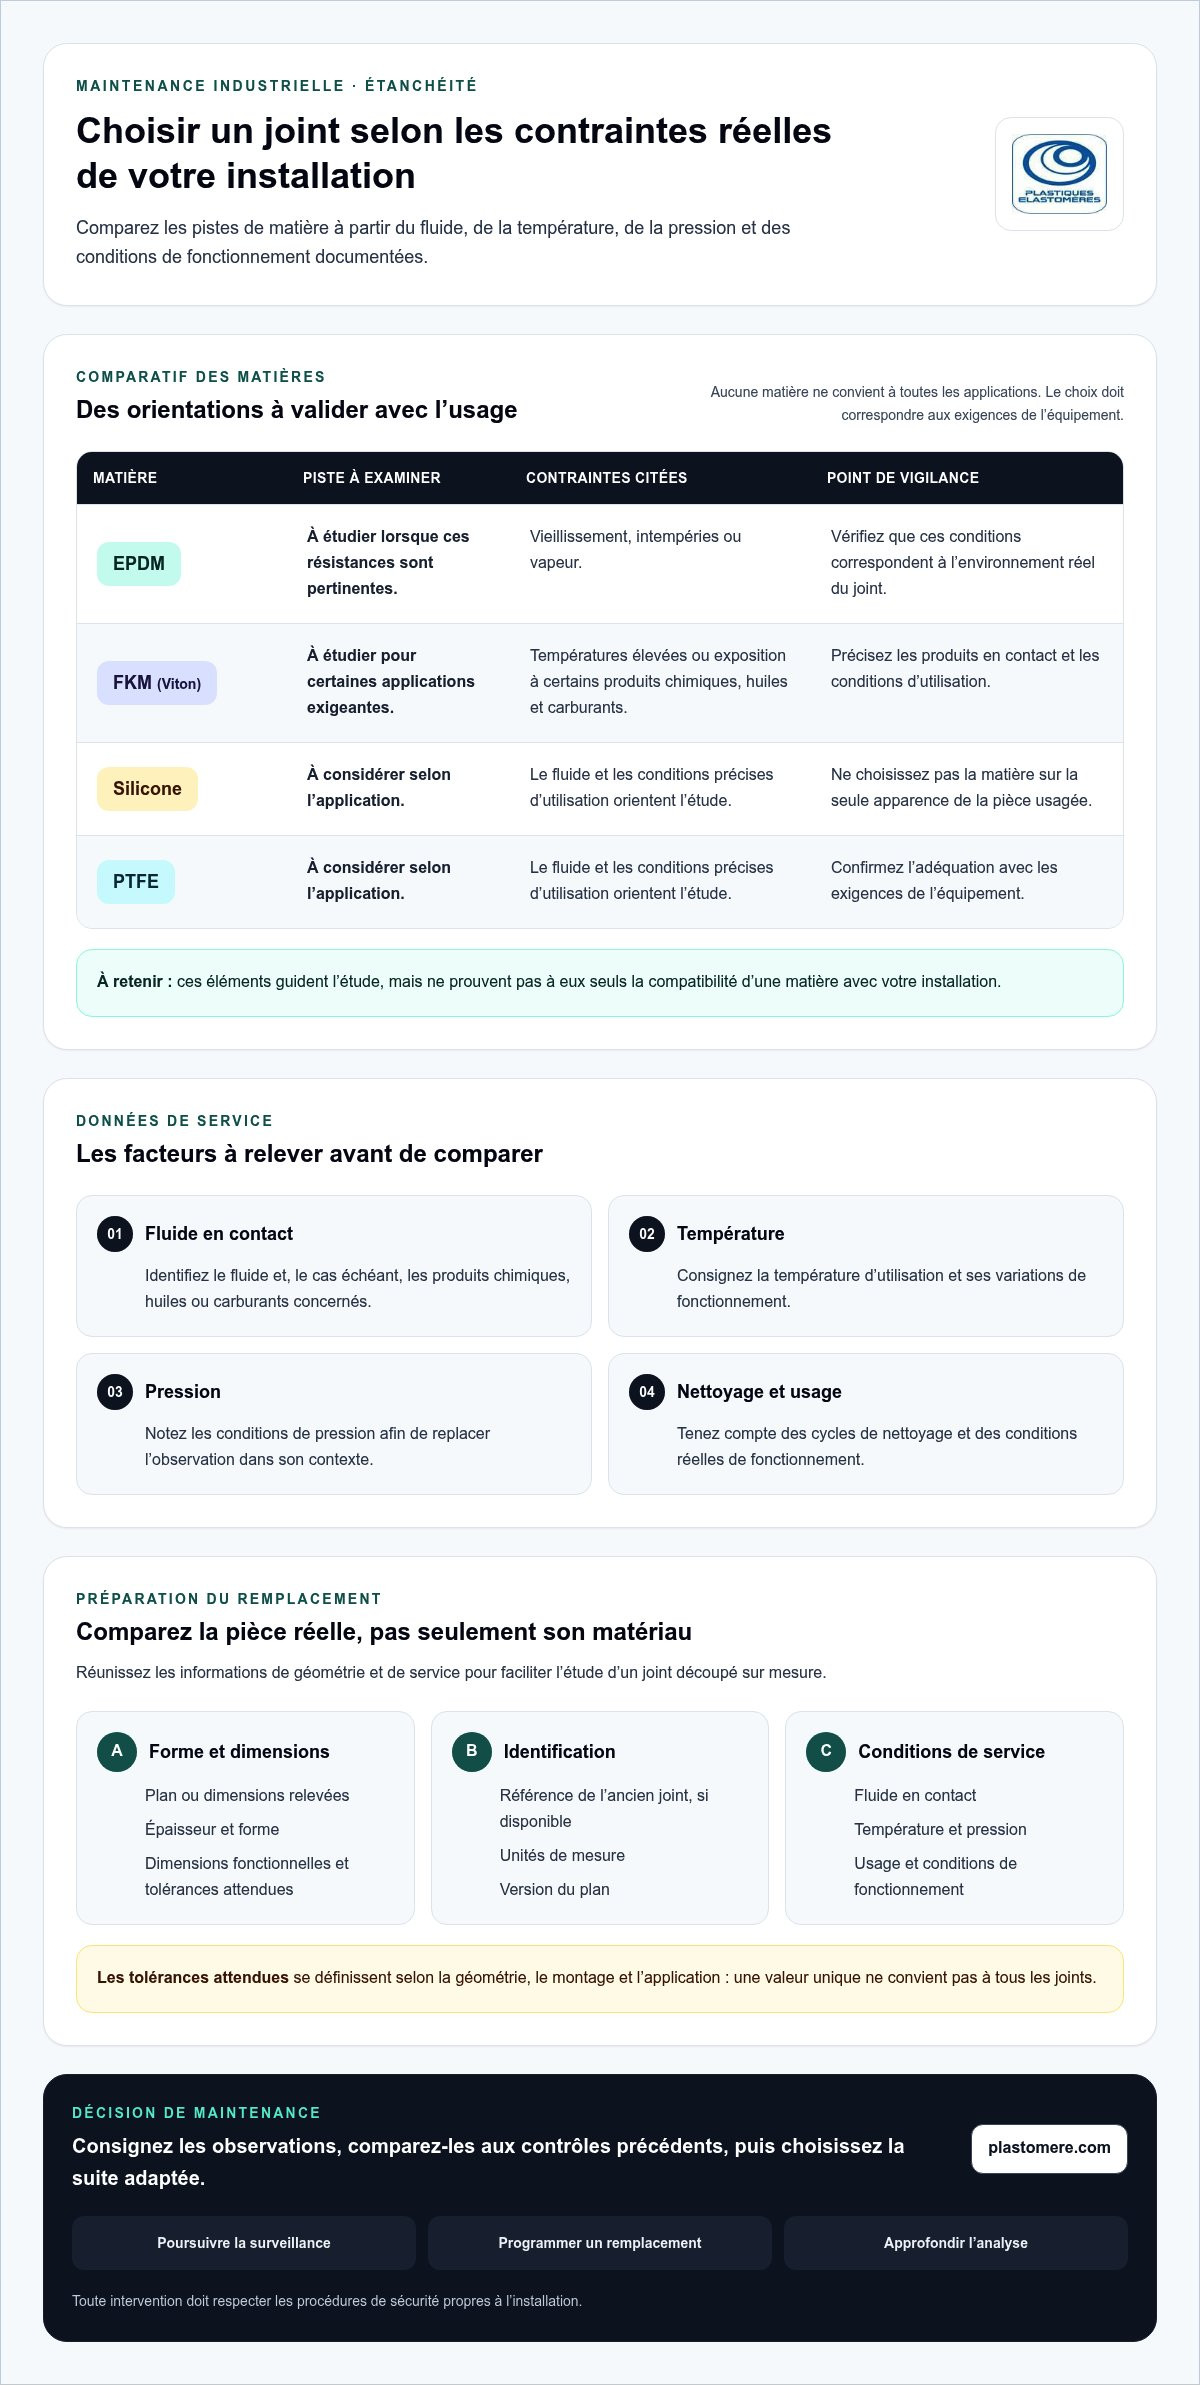
Préparez un remplacement planifié à partir de la pièce réelle et de son environnement de service. Pour définir un joint d’étanchéité pour maintenance industrielle, transmettez le plan ou les dimensions relevées, l’épaisseur, la forme et, si elle est disponible, la référence de l’ancien joint. Précisez aussi le fluide en contact, la température et la pression d’utilisation. Ces données permettent d’étudier la géométrie et la matière sans se fier uniquement à l’apparence de la pièce usagée.

Évaluez la famille de matériau en fonction des contraintes documentées. L’EPDM peut être étudié lorsque la résistance au vieillissement, aux intempéries ou à la vapeur est pertinente. Le FKM (Viton) peut convenir à l’étude d’applications impliquant des températures élevées ou certains produits chimiques, huiles et carburants. Le silicone et le PTFE sont également à considérer selon le fluide et les conditions précises d’utilisation. Aucun matériau ne convient à toutes les applications : le choix doit correspondre aux exigences de l’équipement.

Plastiques Elastomères réalise des joints d’étanchéité découpés sur mesure à partir d’un plan ou d’une géométrie définie. Pour préparer la pièce, il reste essentiel de valider les données techniques et de respecter les procédures de remplacement de l’installation.

Préparer une demande technique exploitable

Joignez le plan, la référence de la pièce déposée et les conditions de service connues. Indiquez les dimensions fonctionnelles et les tolérances attendues, à définir selon la géométrie, le montage et l’application : une valeur unique ne convient pas à tous les joints. Précisez aussi les unités de mesure et la version du plan. Ces éléments facilitent l’étude de la pièce et la sélection du matériau.

Plastiques Elastomères étudie vos plans industriels pour réaliser des joints découpés sur mesure. Transmettez les informations disponibles afin de bénéficier d’un conseil technique adapté à votre projet.

Faites de votre prochain remplacement une démarche maîtrisée

Un remplacement planifié se prépare aussi avec les équipes concernées. En associant maintenance, production et achats suffisamment tôt, vous pouvez clarifier les responsabilités, intégrer la pièce au calendrier d’intervention et faciliter la continuité des opérations. Le retour d’expérience devient alors un appui concret pour les prochaines décisions de maintenance.

Plastiques Elastomères met son expertise au service de vos projets industriels et réalise des joints d’étanchéité découpés sur mesure ainsi que des pièces selon plan. Son équipe vous accompagne dans le choix d’une solution adaptée aux contraintes documentées de votre application. Présentez-nous votre projet de joint industriel pour échanger sur vos plans, vos dimensions et vos conditions d’utilisation.

Questions fréquentes sur les joints d’étanchéité industriels

À quelle fréquence faut-il contrôler un joint d’étanchéité industriel ?

Aucune périodicité universelle ne convient à toutes les installations. Définissez la cadence selon les conditions de service, la criticité de l’équipement, les consignes internes et l’historique des défaillances. Prévoyez également un contrôle après une modification du procédé ou une opération inhabituelle. Consignez les résultats et ajustez le calendrier à partir de constats documentés.

Quels signes indiquent qu’un joint industriel doit être remplacé ?

Une fuite, une fissure, une déformation ou une autre altération visible mérite une évaluation, mais ne révèle pas automatiquement sa cause et ne suffit pas toujours à décider du remplacement. Pour rendre le constat exploitable, prenez une photo si les règles de sécurité le permettent et notez si le défaut est apparu après une intervention ou un changement de fonctionnement.

Comment choisir la matière d’un joint pour la maintenance industrielle ?

Le choix doit être évalué pour l’application documentée : aucune matière ne convient à tous les usages. Le silicone, l’EPDM, le FKM et le PTFE sont à comparer selon le fluide en contact, la température, la pression et les autres conditions de service. Précisez aussi l’identification exacte du matériau retenu et les exigences de conformité applicables, car une désignation générale ne constitue pas à elle seule une validation technique.

Quelles informations fournir pour remplacer un joint découpé sur mesure ?

Joignez le plan ou les dimensions, l’épaisseur, la forme, la référence de la pièce existante et les conditions d’utilisation connues. Indiquez les unités de mesure, la version du plan et les repères d’orientation ou de perçage pour éviter les ambiguïtés. Si l’ancien joint est déformé, signalez-le : ses dimensions peuvent ne plus représenter fidèlement la géométrie attendue.

Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques

Usinage des plastiques techniques : obtenir une pièce fiable dès la première série

L’usinage des plastiques techniques permet de produire des pièces sur mesure avec une bonne précision, à condition d’adapter le procédé au matériau. Le choix du plastique, la stabilité de la matière, les tolérances, les outils et le refroidissement influencent directement la qualité finale. Une préparation rigoureuse aide à limiter les déformations, les bavures, les reprises et les écarts dimensionnels.

Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques
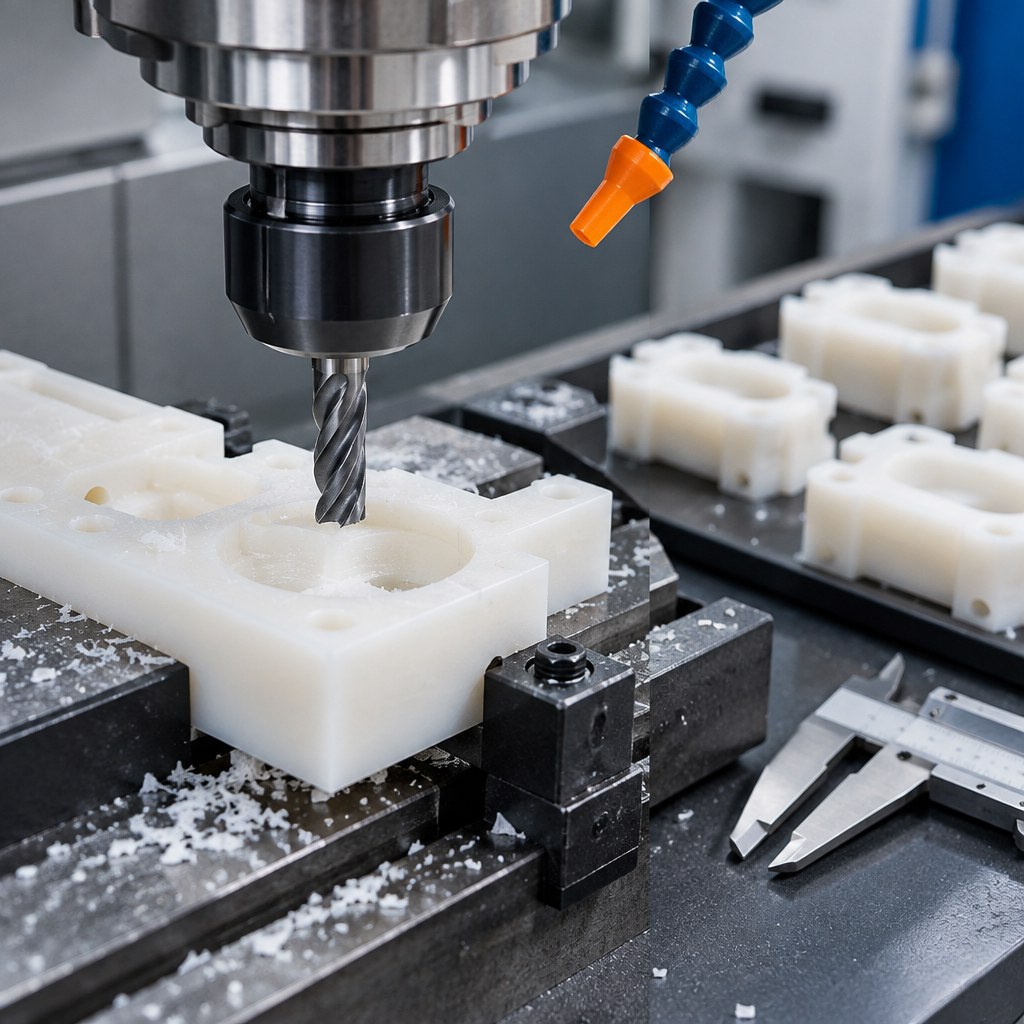
Préparer la matière et le procédé avant la fabrication.

1. Définir le besoin avant de lancer l’usinage

Commencez par traduire la fonction de la pièce en exigences mesurables. Identifiez les surfaces fonctionnelles, les zones de contact, les alésages, les filetages, les rainures et les faces de référence. Précisez aussi l’environnement d’utilisation : température, humidité, frottement, produits chimiques, charge mécanique et présence éventuelle d’électricité statique.

Le matériau ne se choisit pas uniquement selon sa facilité d’usinage. Le POM convient souvent aux pièces mobiles et dimensionnellement stables. Le PA peut répondre à des besoins de résistance mécanique, mais il absorbe l’humidité et ses dimensions peuvent évoluer. Le PTFE offre un faible coefficient de frottement, avec une rigidité et une stabilité dimensionnelle différentes. Le PEEK, le PPS ou le PVDF peuvent être retenus lorsque les contraintes thermiques, chimiques ou mécaniques sont plus élevées.

💡 Point de vigilance : si le matériau, la nuance, la couleur ou l’état de fourniture n’est pas clairement défini, demandez une validation avant la fabrication. Une matière apparemment équivalente peut présenter un comportement différent à l’usinage.

2. Préparer la matière et le dossier technique

À partir du plan 2D, du modèle 3D et des exigences de contrôle, vérifiez les dimensions brutes, le sens éventuel de fabrication, les surépaisseurs et les références de mesure. Pour une pièce issue d’une plaque ou d’un rond, prévoyez suffisamment de matière pour les reprises et la finition. Évitez de concevoir des parois très minces ou des angles internes trop vifs sans justification fonctionnelle.

Les plastiques se dilatent davantage que les métaux et certains absorbent l’humidité. Il est donc utile de stocker la matière dans des conditions maîtrisées et de tenir compte de son état avant contrôle. Une pièce peut être conforme juste après usinage, puis évoluer après stabilisation. Pour une exigence serrée, définissez avec l’usine le moment du contrôle et la température de référence.

Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques
Le bridage doit maintenir la pièce sans la déformer.

3. Choisir le procédé et régler les tolérances

Le fraisage convient aux formes prismatiques, poches, perçages et surfaces complexes. Le tournage est adapté aux pièces cylindriques, arbres, bagues et alésages. La découpe peut être pertinente pour certaines plaques, mais la finition des chants et la précision obtenue doivent être vérifiées. Dans tous les cas, le programme doit tenir compte de la faible rigidité de certains thermoplastiques.

Ne spécifiez pas une tolérance plus serrée que nécessaire. Chaque exigence doit correspondre à une fonction : ajustement, guidage, étanchéité, positionnement ou aspect. Une tolérance générale peut suffire pour une surface non fonctionnelle, tandis qu’un alésage de guidage nécessite un contrôle spécifique. Demandez au fabricant de confirmer la faisabilité avant de figer le plan.

Élément à préciser Bonne pratique
Cotes fonctionnelles Indiquer les tolérances uniquement là où elles sont utiles.
État de surface Relier l’exigence à la fonction et au mode de contrôle.
Références de contrôle Définir les surfaces et la méthode de mesure.

4. Bonnes pratiques pendant l’usinage

Utilisez des outils coupants bien affûtés et adaptés au plastique. Des paramètres trop agressifs peuvent provoquer un échauffement, une fusion locale, un arrachement ou une déformation. À l’inverse, une avance insuffisante peut frotter la matière au lieu de la couper. Le refroidissement par air ou une lubrification compatible avec le matériau peut aider à évacuer les copeaux et la chaleur.

Le bridage doit être ferme, mais sans écraser la pièce. Réduisez les porte-à-faux, soutenez les zones minces et prévoyez des reprises si la géométrie l’exige. Après usinage, retirez soigneusement les bavures sans modifier les arêtes fonctionnelles. Nettoyez la pièce avant contrôle afin que les copeaux ou résidus ne faussent pas la mesure.

  • Validez la matière et la version du plan avant lancement.
  • Réalisez une première pièce ou un échantillon lorsque le risque est élevé.
  • Contrôlez les dimensions après stabilisation lorsque le matériau est sensible.
  • Conservez les relevés de contrôle associés au lot fabriqué.
Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques
Contrôler les dimensions et les arêtes avant validation.

Risques fréquents et actions correctives

Une pièce hors tolérance peut provenir d’un mauvais référencement, d’un bridage excessif, d’une température trop élevée ou d’une matière insuffisamment stabilisée. Une bavure signale souvent un outil inadapté, émoussé ou un paramétrage à revoir. Une fissure peut être liée à une concentration de contrainte, à un perçage mal exécuté ou à une fragilisation thermique.

Ne corrigez pas une non-conformité par une retouche improvisée. Isolez la pièce, identifiez la cote concernée et comparez la mesure avec la méthode prévue. Faites ensuite valider l’action : reprise, tri, modification du programme ou révision du plan. Cette traçabilité évite de reproduire le même défaut sur la série suivante.

FAQ

Quelle tolérance demander pour une pièce plastique ?

La tolérance dépend du matériau, de la géométrie, de la fonction et de la méthode de contrôle. Indiquez les cotes réellement critiques et échangez avec l’usine avant de demander une précision renforcée.

Faut-il privilégier le fraisage ou le tournage ?

Choisissez le fraisage pour les formes prismatiques et le tournage pour les pièces principalement cylindriques. Une combinaison des 2 procédés peut être nécessaire.

Comment sécuriser une première fabrication ?

Transmettez un plan coté, une matière précisément identifiée, les tolérances fonctionnelles et les conditions d’utilisation. Demandez un contrôle initial ou une validation d’échantillon si le risque industriel le justifie.

Besoin d’un usinage adapté à votre pièce ?

Préparez votre plan, la matière souhaitée, les quantités et les tolérances critiques, puis contactez Plastomere pour étudier votre besoin et obtenir un devis.

Optimisation des coûts de pièces plastiques : méthode pour vos projets industriels

La pièce plastique la moins chère à l’achat peut devenir la plus coûteuse à l’usage. Une matière mal adaptée, une tolérance inutilement stricte ou une opération de transformation évitable peuvent entraîner des rebuts, des retouches et des interruptions de production. Le prix de la matière ne suffit donc pas à comparer deux solutions : il faut aussi tenir compte des exigences de fabrication et de la fonction de la pièce. L’optimisation des coûts de pièces plastiques consiste à réduire les dépenses évitables sans compromettre l’usage prévu ni les exigences de conformité.

Pour comparer les options, examinez chaque poste de coût, de la matière à la découpe ou à l’usinage, puis rapportez-le aux conditions d’utilisation de la pièce. Définissez les dimensions fonctionnelles, les quantités et les critères de conformité avant de demander une étude. Vous obtiendrez ainsi une comparaison plus pertinente et pourrez transmettre les informations utiles à l’analyse de vos plans.

Points Clés

  • Pour l’optimisation des coûts de pièces plastiques, évaluez le coût global : matière, quantité, transformation, contrôle et conséquences des rebuts.
  • Décrivez la fonction et les conditions d’usage avant de modifier les dimensions ou les exigences de fabrication.
  • Repérez les tolérances et finitions qui ne contribuent pas à la fonction attendue afin d’éviter des opérations superflues.
  • Comparez les solutions de fabrication selon la géométrie, la matière, le volume et le niveau de finition, sans vous limiter au prix d’achat.

Optimisation des coûts de pièces plastiques : quels postes composent le coût global ?

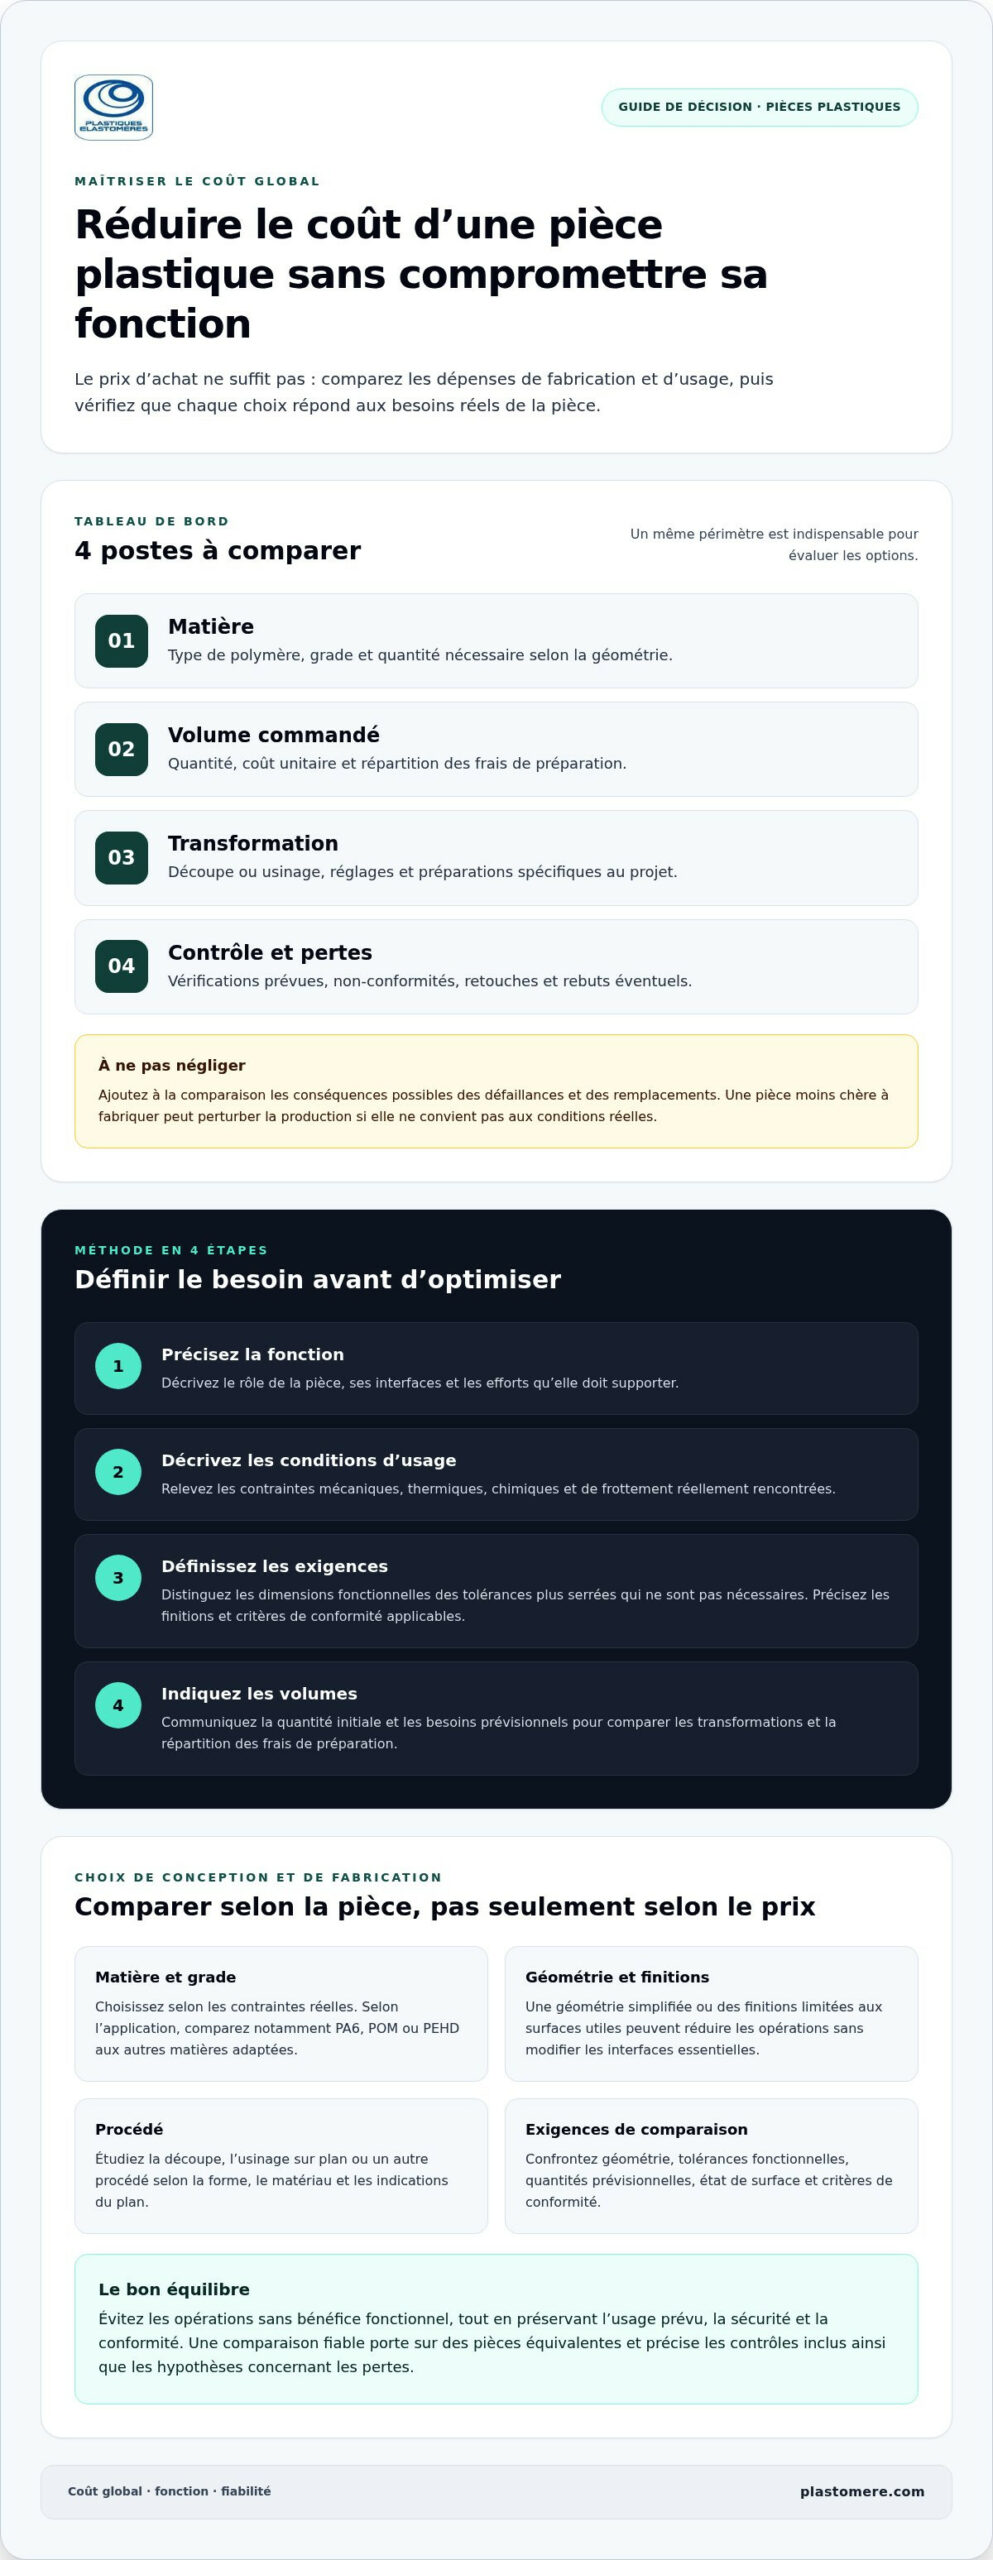
Le coût global d’une pièce plastique regroupe les dépenses nécessaires à sa fabrication, à son contrôle et à son utilisation dans les conditions prévues. Il comprend également les conséquences des rebuts, des défaillances et des remplacements. Pour comparer deux options, vérifiez que le périmètre est le même et examinez notamment :

  • La matière : le type de polymère, le grade et la quantité nécessaire selon la géométrie de la pièce.
  • Le volume commandé : la quantité peut influer sur le coût unitaire et la répartition des frais de préparation.
  • La transformation : les opérations de découpe ou d’usinage, les réglages et les préparations spécifiques au projet.
  • Le contrôle et les pertes : les vérifications prévues, les pièces non conformes, les retouches et les rebuts éventuels.

Le prix d’achat reste un indicateur important, mais il ne décrit pas à lui seul le coût d’usage. Une pièce moins chère à fabriquer peut entraîner des remplacements ou perturber la production si elle ne convient pas aux conditions réelles. À l’inverse, une matière ou une transformation mieux adaptée peut limiter certaines dépenses ultérieures. L’optimisation des coûts de pièces plastiques consiste à trouver l’équilibre entre prix, fonction et fiabilité.

Comment établir une base de comparaison fiable ?

Comparez des offres portant sur des pièces équivalentes : mêmes dimensions, quantités, exigences fonctionnelles et critères de conformité. Séparez les coûts récurrents, associés à chaque pièce, des frais de préparation ou de transformation, qui peuvent dépendre du procédé. Pour le moulage par injection, la conception de la pièce et les paramètres de fabrication influent sur l’approche globale, comme le présente cette ressource sur le moulage par injection. Vérifiez aussi que les offres précisent les contrôles inclus et les hypothèses retenues concernant les pertes. Sans ce périmètre commun, le montant seul ne permet pas de juger la solution.

Comment réduire le coût des pièces plastiques sans compromettre leur fonction ?

Une optimisation durable commence par la définition du besoin, pas par une réduction systématique de la matière ou de la précision. Avant de demander une étude, rassemblez les éléments qui déterminent le comportement de la pièce et son niveau de conformité. Cela permet de distinguer les exigences indispensables des choix qui peuvent être revus.

  • 1. Précisez la fonction : indiquez le rôle de la pièce, ses interfaces et les efforts qu’elle doit supporter.
  • 2. Décrivez les conditions d’usage : relevez les contraintes mécaniques, thermiques, chimiques et de frottement effectivement rencontrées.
  • 3. Définissez les exigences : différenciez les dimensions fonctionnelles des tolérances plus serrées qui ne sont pas nécessaires, puis précisez les finitions et critères de conformité applicables.
  • 4. Indiquez les volumes : communiquez la quantité initiale et les besoins prévisionnels. Ces éléments aident à comparer les modes de transformation et la répartition des frais de préparation.

Quels choix de conception et de matière examiner en priorité ?

Choisissez le grade en fonction des contraintes réelles, plutôt que d’une marge de performance supposée. Selon l’application, vous pouvez comparer des plastiques techniques comme le PA6, le POM ou le PEHD aux autres matières adaptées au besoin. L’examen des sollicitations permet d’éviter une sélection inutilement exigeante tout en préservant la fonction et les exigences de sécurité.

Examinez ensuite le plan : une géométrie simplifiée, des formes plus faciles à usiner ou des finitions limitées aux surfaces utiles peuvent réduire le nombre d’opérations, sans modifier les interfaces essentielles. Pour une application d’étanchéité, consultez ce guide du joint sur mesure pour prendre en compte la matière, la géométrie et les conditions de service. Vous pouvez également transmettre vos plans et contraintes pour une étude technique adaptée à votre projet.

Optimisation des coûts de pièces plastiques : méthode pour vos projets industriels

Quelle solution de fabrication choisir pour maîtriser le coût de vos pièces plastiques ?

Le procédé doit répondre au plan et aux conditions d’usage de la pièce. Pour le choisir, confrontez la géométrie, la matière, les tolérances fonctionnelles, les quantités prévisionnelles et l’état de surface attendu. Comparez des solutions capables de produire la même pièce selon les mêmes exigences, plutôt que de vous limiter au coût de fabrication annoncé.

Selon la forme et le besoin, étudiez la découpe, l’usinage sur plan ou un autre procédé de transformation. Un joint plat découpé dans une feuille n’entraîne pas les mêmes opérations qu’une pièce mécanique avec des formes ou des ajustements à réaliser. Pour des commandes répétées, tenez aussi compte des quantités prévues et de la stabilité du plan. La solution adaptée dépend donc des caractéristiques du projet.

Une solution moins coûteuse à l’achat peut demander des retouches, générer davantage de rebuts ou nécessiter des remplacements plus fréquents si elle convient mal à son usage. À l’inverse, viser une précision ou une finition supérieure au besoin fonctionnel peut ajouter des opérations sans bénéfice utile. L’optimisation des coûts de pièces plastiques consiste à rechercher le bon équilibre, tout en maintenant les exigences de sécurité et de conformité.

Quand la découpe ou l’usinage sur plan peut-il être pertinent ?

La forme de la pièce, le matériau et les indications du plan orientent le choix entre découpe et usinage. Pour un composant en PTFE, la géométrie et les exigences dimensionnelles permettent de définir les opérations adaptées. En transmettant le plan, les quantités envisagées et les conditions d’utilisation, vous donnez les éléments nécessaires à l’étude technique. Plastiques Elastomères réalise la découpe et l’usinage sur mesure selon les plans de ses clients.

Faites de votre prochain plan un levier d’amélioration

Chaque nouvelle pièce, évolution de conception ou préparation de série est l’occasion de réexaminer vos choix techniques avec les équipes concernées. En intégrant l’optimisation des coûts de pièces plastiques à cette démarche, vous pouvez faire évoluer vos solutions selon les besoins réels de la production tout en préservant les exigences de conformité et de fiabilité essentielles à votre activité.

Plastiques Elastomères met son expertise technique au service des projets industriels et propose des matériaux, ainsi que des prestations de découpe et d’usinage sur mesure. L’étude de vos contraintes et de vos plans permet d’orienter le choix de la matière et de la transformation selon les besoins du projet.

Transmettez vos plans pour une étude technique adaptée et comparez les solutions en fonction de vos exigences de fabrication et d’utilisation.

Questions fréquentes

Comment réduire le coût d’une pièce plastique sans changer de matière ?

Examinez la manière dont la pièce est débitée et préparée, sans modifier le polymère retenu. Pour l’optimisation des coûts de pièces plastiques, vérifiez par exemple si le format du brut permet de mieux organiser les découpes, tout en respectant le sens matière et les contraintes du plan. Vous pouvez aussi limiter les exigences d’aspect aux surfaces où elles ont une incidence sur l’usage.

Le prix unitaire suffit-il pour comparer deux pièces plastiques ?

Non. Le prix unitaire ne reflète pas toujours les dépenses liées à la durée d’utilisation. Pour comparer deux options, rapprochez-le de vos données de maintenance : fréquence des remplacements, temps nécessaire à l’échange et conséquences d’une indisponibilité. Une pièce moins chère peut mobiliser davantage de ressources si elle doit être remplacée plus souvent. Appuyez-vous sur vos historiques internes plutôt que sur une estimation générale.

Comment choisir entre découpe et usinage pour une pièce plastique ?

La forme de la pièce est un premier repère. Un joint plat découpé dans une feuille n’a pas les mêmes besoins qu’une pièce mécanique avec des formes ou des ajustements à réaliser. Examinez également les surfaces en contact avec d’autres composants et les dimensions qui conditionnent l’assemblage. Comparez la découpe et l’usinage à partir du plan, du matériau et de l’usage prévu.

Quelles informations transmettre pour obtenir une étude de coût pertinente ?

Joignez le plan à jour et indiquez sa révision, ainsi que la matière souhaitée ou les critères qui motivent ce choix. Précisez les quantités par commande et les besoins prévisionnels, les dimensions critiques, les pièces en interface et les conditions d’utilisation. Si une exigence particulière de conformité s’applique, mentionnez-la et transmettez les documents techniques disponibles afin que l’étude porte sur le bon périmètre.

Fournisseur de PTFE pour contact médical : critères de choix en 2026

Un certificat associé au PTFE ne suffit pas, à lui seul, à valider un dispositif médical. Pour choisir un fournisseur de PTFE pour contact médical, rapprochez les justificatifs du grade commandé, de son lot et de l’usage prévu. Une conformité de contact alimentaire ne démontre pas, à elle seule, la biocompatibilité d’un dispositif, qui s’évalue selon son application et le cadre réglementaire pertinent.

Pour comparer les offres, examinez séparément les preuves relatives au matériau et celles qui concernent le dispositif final, puis déterminez la forme adaptée à votre pièce. Plaque, tube ou jonc, découpe ou usinage sur plan : le choix dépend de la géométrie, des tolérances et des contraintes de votre projet. Depuis 1978, Plastiques Elastomères accompagne les projets B2B et étudie vos besoins en matériaux et en transformation sur mesure.

Points Clés

  • Évaluez l’aptitude du PTFE selon le grade, l’usage prévu et les preuves applicables. Ne confondez pas conformité du matériau et validation du dispositif médical final.
  • Rapprochez chaque certificat de la référence commandée, vérifiez son périmètre et sa version, puis établissez le lien avec le lot lorsque la traçabilité l’exige.
  • Choisissez entre plaques, tubes et joncs selon la géométrie de votre composant et le mode de transformation prévu.
  • Pour étudier une découpe ou un usinage sur mesure, préparez un plan coté ainsi que les dimensions, tolérances et contraintes fonctionnelles de votre pièce.

PTFE pour contact médical : ce que les mentions de conformité prouvent réellement

Le polytétrafluoroéthylène (PTFE) est un polymère fluoré utilisé dans diverses applications techniques. Pour en savoir davantage sur sa composition et ses usages, consultez cette présentation générale du PTFE et de ses applications médicales. La seule présence de PTFE ne suffit toutefois pas à établir l’aptitude d’une pièce au contact médical. Celle-ci dépend du grade, de l’usage prévu et des justificatifs relatifs au matériau concerné.

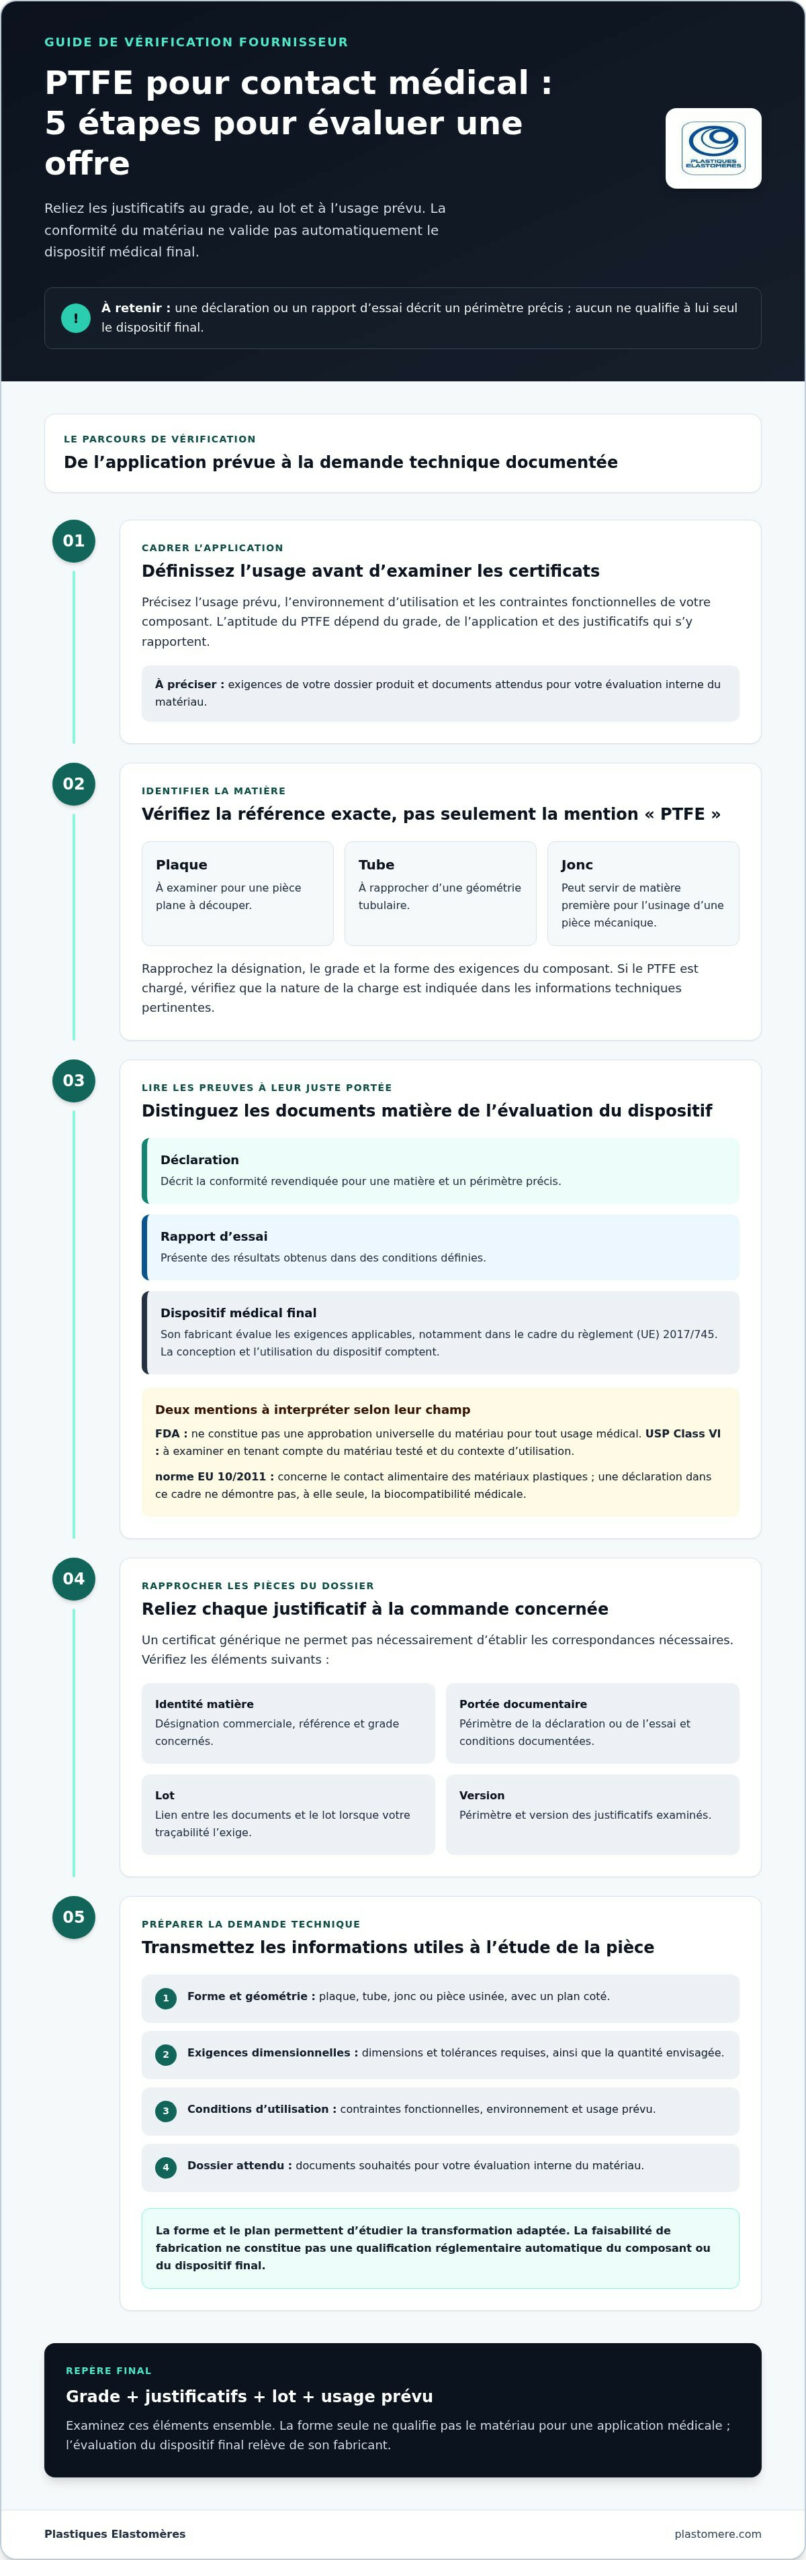
Distinguez trois niveaux de preuve. Une déclaration décrit la conformité revendiquée pour une matière et un périmètre précis. Un rapport d’essai présente des résultats obtenus dans des conditions définies. Ni l’un ni l’autre ne valide automatiquement le dispositif médical final : cette évaluation relève de son fabricant et dépend de la conception comme de l’utilisation du dispositif.

Comment interpréter FDA, USP Class VI et les exigences du dispositif ?

Interprétez toute mention FDA en fonction de son champ d’application. Elle ne constitue pas une approbation universelle d’un matériau pour tout usage médical. De même, USP Class VI est une référence à examiner en tenant compte du matériau testé et du contexte d’utilisation, et non une validation générale de la pièce ou du dispositif.

La norme EU 10/2011 concerne le contact alimentaire des matériaux plastiques. Une déclaration établie dans ce cadre ne démontre donc pas, à elle seule, la biocompatibilité médicale. Pour le dispositif final, son fabricant évalue les exigences applicables, notamment dans le cadre du règlement (UE) 2017/745. Dans votre dossier d’approvisionnement, reliez chaque justificatif au grade et au périmètre annoncés. Pour échanger sur les besoins techniques de votre projet B2B, prenez contact avec notre équipe.

Quels critères vérifier auprès d’un fournisseur de PTFE pour contact médical ?

Commencez par la référence exacte, pas seulement par la mention « PTFE ». Rapprochez la désignation du matériau, son grade et sa forme des exigences de votre composant. Une plaque, un tube et un jonc répondent à des géométries et à des besoins de transformation différents. Si le matériau est chargé, vérifiez aussi que la nature de la charge est indiquée dans les informations techniques pertinentes.

Examinez ensuite les justificatifs au regard de la commande : matériau et référence concernés, lot visé, portée des essais ou de la déclaration, et conditions d’utilisation documentées. Un certificat générique ne permet pas nécessairement d’établir ces correspondances. Définissez les pièces attendues selon votre système qualité et le dossier produit applicable, puis rapprochez-les des informations fournies pour la matière commandée.

Quelle documentation demander et rapprocher de votre application ?

Définissez d’abord les documents nécessaires à votre dossier, puis confrontez-les aux informations relatives au matériau. Vérifiez que l’identité de la matière correspond à sa désignation commerciale et que le périmètre de chaque déclaration ou essai couvre l’usage envisagé. Si votre processus exige une traçabilité par lot, assurez-vous que les documents associés à la commande permettent ce rapprochement.

Pour faciliter l’étude technique, transmettez également l’environnement d’utilisation, les contraintes fonctionnelles, le plan coté, les dimensions et la quantité envisagée. Ces données permettent d’étudier la forme de PTFE et la transformation adaptées, sans préjuger de l’aptitude médicale du matériau. Vous pouvez nous présenter votre demande technique pour échanger sur votre projet B2B.

Fournisseur de PTFE pour contact médical : critères de choix en 2026

Choisir votre approvisionnement en PTFE médical et préparer une demande technique

Choisissez la forme de départ en fonction de la géométrie de votre composant et du mode de transformation envisagé. Une plaque en PTFE peut convenir à une pièce plane à découper, tandis qu’un tube correspond à une géométrie tubulaire. Un jonc PTFE peut servir de matière première pour l’usinage d’une pièce mécanique. Dans tous les cas, le grade et ses justificatifs doivent être examinés en fonction de l’usage prévu : la forme seule ne qualifie pas le matériau pour une application médicale.

Pour vos projets B2B, la découpe et l’usinage sur plan permettent d’étudier une pièce à partir de vos exigences dimensionnelles et fonctionnelles. Nous étudions votre plan et vous accompagnons dans le choix du matériau et de sa transformation. Cette étude technique ne constitue pas une qualification réglementaire automatique du composant ou du dispositif final.

Quelles informations inclure dans votre demande de PTFE sur mesure ?

Pour permettre une étude de faisabilité utile, transmettez les éléments qui relient la matière, la géométrie et les contraintes d’utilisation :

  • la forme souhaitée, plaque, tube, jonc ou pièce usinée, ainsi que les dimensions et tolérances requises ;
  • un plan coté, la quantité envisagée et les éventuelles contraintes fonctionnelles ou d’environnement ;
  • l’usage prévu et les documents attendus pour votre évaluation interne du matériau.

Ces renseignements nous aident à étudier votre demande et les justificatifs associés au grade envisagé. En partageant vos exigences dès le départ, vous facilitez l’échange technique et le cadrage de la pièce, sans confondre faisabilité de fabrication et validation médicale. Pour présenter votre besoin, échangez avec notre équipe sur votre projet PTFE.

Cadrez votre prochain approvisionnement en PTFE

Pour sélectionner un PTFE destiné à un usage médical, rapprochez le grade, la forme et les justificatifs de l’application précise. Une déclaration matière ou un essai ne valide pas automatiquement le dispositif final : l’évaluation doit tenir compte de son usage et des exigences qui lui sont applicables.

La géométrie de votre composant orientera le choix entre plaques, tubes et joncs, ou une pièce découpée ou usinée selon plan. En transmettant votre plan, les dimensions, les tolérances attendues, la quantité, les contraintes fonctionnelles et les documents recherchés, vous faciliterez l’étude technique de votre demande.

Depuis 1978, Plastiques Elastomères met son expertise au service des projets B2B, de la distribution de PTFE à la transformation sur plans industriels. Pour étudier vos besoins et vos exigences documentaires, présentez-nous votre projet PTFE et ses contraintes techniques. Un échange précis permet de cadrer votre approvisionnement et la transformation de vos pièces.

Questions fréquentes sur le PTFE pour contact médical

Le PTFE est-il automatiquement adapté au contact médical ?

Non. La désignation PTFE ne suffit pas à établir l’aptitude d’un matériau à une application médicale. Rapprochez le grade, les conditions d’utilisation et les justificatifs disponibles des exigences de votre projet. La conformité documentée de la matière ne démontre pas automatiquement celle du dispositif final, qui s’évalue selon son usage et son dossier.

Une conformité FDA garantit-elle qu’un PTFE convient à tout dispositif médical ?

Non. Interprétez une mention FDA selon le périmètre de la déclaration et l’usage qu’elle documente. Elle ne vaut pas approbation universelle de chaque grade, pièce ou dispositif. Rapprochez le document de la référence proposée et, lorsque la traçabilité le prévoit, du lot commandé. Comparez ensuite ces éléments aux exigences définies pour votre projet.

Que signifie USP Class VI pour un matériau PTFE ?

USP Class VI renvoie à une classification associée à des essais biologiques réalisés dans un contexte déterminé. Cette référence peut éclairer l’évaluation du matériau concerné, mais ne valide pas à elle seule un dispositif médical ni toutes ses conditions d’utilisation. Examinez le document, le matériau testé et la portée des essais au regard des exigences de votre dossier qualité.

Quelles informations transmettre pour demander du PTFE usiné pour une application médicale ?

Pour étudier votre demande de PTFE usiné, précisez la forme souhaitée, les dimensions, les tolérances et la quantité, puis joignez le plan. Indiquez aussi les contraintes fonctionnelles, l’usage prévu et les justificatifs attendus. Ces renseignements facilitent l’étude de faisabilité et le cadrage documentaire, sans préjuger de la conformité finale du dispositif.

Comment choisir la matière plastique adaptée à une pièce industrielle ?

Choisir une matière plastique adaptée à une pièce industrielle

Pour choisir la bonne matière plastique, vous devez partir des contraintes réelles de la pièce : température, efforts mécaniques, frottement, produits chimiques, humidité, exigences électriques et procédé de fabrication. La solution la plus pertinente n’est pas forcément la matière la plus résistante ni la moins chère, mais celle qui conserve ses performances pendant toute la durée d’utilisation prévue.

Une sélection rigoureuse réduit les risques de déformation, d’usure prématurée, de fissuration et de surcoût de fabrication. Elle facilite aussi la validation du prototype et la mise en production.

Comment choisir la matière plastique adaptée à une pièce industrielle ?
La fonction de la pièce guide le choix du polymère.

Commencez par définir l’environnement d’utilisation

Avant de comparer les plastiques, rédigez un cahier des charges fonctionnel. Décrivez ce que la pièce doit supporter, mais aussi ce qui pourrait accélérer sa dégradation.

  • Température : relevez la température minimale, maximale et continue. Une matière peut supporter un pic court sans convenir à une exposition permanente.
  • Sollicitations mécaniques : identifiez la compression, la traction, la flexion, les chocs, les vibrations et les charges répétées.
  • Frottement : précisez si la pièce fonctionne avec un mouvement glissant, rotatif ou intermittent, et si une lubrification est possible.
  • Environnement chimique : listez les huiles, solvants, détergents, acides, bases ou fluides en contact avec le composant.
  • Humidité et extérieur : vérifiez l’absorption d’eau, l’exposition aux UV et les variations climatiques.
  • Contraintes électriques : distinguez une fonction isolante, antistatique ou conductrice selon l’application.

Indiquez également les dimensions, les tolérances, la durée de service attendue et les exigences de nettoyage. Une pièce correctement dimensionnée peut parfois utiliser une matière standard, tandis qu’une pièce mince, chargée ou fortement sollicitée nécessitera un grade plus technique.

Comparez les familles de plastiques selon la fonction

Les thermoplastiques courants conviennent souvent aux pièces de protection, de guidage ou d’habillage. Le polyamide peut offrir un bon compromis entre résistance mécanique et tenue à l’usure, mais son comportement à l’humidité doit être pris en compte. Le POM est adapté à de nombreuses pièces de précision et de glissement grâce à sa rigidité et à sa stabilité dimensionnelle.

Le PE et le PP sont intéressants lorsque la légèreté, la résistance chimique ou le coût de matière sont prioritaires. En revanche, leur rigidité et leur comportement à la température doivent être vérifiés pour chaque géométrie. Le PTFE est choisi pour ses propriétés de glissement et sa résistance chimique, avec une rigidité et une tenue mécanique qui imposent une analyse spécifique.

Pour des températures élevées, des exigences de rigidité ou une exposition sévère, des polymères techniques comme le PEEK, le PPS ou le PEI peuvent être envisagés. Leur coût matière et leurs contraintes de transformation sont généralement plus importants : leur emploi doit donc être justifié par les conditions de service.

Priorité de l’application Point à vérifier
Glissement et usure Coefficient de frottement, charge, vitesse et lubrification
Stabilité dimensionnelle Reprise d’humidité, dilatation et température
Résistance chimique Concentration, durée et température de contact
Comment choisir la matière plastique adaptée à une pièce industrielle ?
La résistance mécanique doit être évaluée en conditions réelles.

Intégrez la conception et le procédé de fabrication

La matière ne se choisit pas indépendamment de la géométrie. Une paroi fine, un angle vif, un insert métallique ou une zone fortement serrée peuvent créer des concentrations de contraintes. Prévoyez des rayons adaptés, limitez les variations brusques d’épaisseur et vérifiez les jeux fonctionnels après prise en compte de la dilatation.

Le procédé influence aussi le résultat. L’usinage permet de fabriquer rapidement une pièce précise à partir d’un demi-produit, tandis que l’injection devient pertinente pour des séries et des géométries compatibles avec un moule. Le choix doit intégrer la disponibilité des formats, les tolérances réalisables, l’état de surface, les reprises d’usinage et la répétabilité.

💡 Conseil : ne validez pas une matière sur une seule valeur de fiche technique. Demandez les données correspondant à la température, à l’humidité, à la durée de charge et à la configuration de votre pièce.

Validez votre choix étape par étape

  1. Décrivez la fonction de la pièce et classez les contraintes par ordre de criticité.
  2. Écartez les matières incompatibles avec la température, les produits chimiques ou l’usage mécanique.
  3. Comparez 2 ou 3 solutions sur la rigidité, l’usure, la stabilité, le poids, la disponibilité et le coût global.
  4. Contrôlez la compatibilité entre la matière, la géométrie et le procédé de fabrication.
  5. Fabriquez un prototype ou un premier lot représentatif des conditions réelles.
  6. Mesurez les dimensions, le jeu, l’usure, la déformation et l’aspect après utilisation.
  7. Documentez le grade retenu, les conditions de transformation et les critères d’acceptation.

Si la pièce est critique, associez le fabricant de matière, le concepteur et le transformateur dès la phase de définition. Cette collaboration permet de distinguer une limite théorique d’une performance réellement exploitable.

Comment choisir la matière plastique adaptée à une pièce industrielle ?
Un prototype permet de vérifier la matière dans son environnement.

Évitez les erreurs de sélection

La première erreur consiste à choisir uniquement sur le prix au kilogramme. Une matière moins chère peut entraîner davantage d’usure, des remplacements fréquents ou des défauts d’assemblage. La deuxième est de reprendre la matière d’une pièce existante sans vérifier que les conditions d’utilisation sont identiques.

Évitez aussi de confondre dureté et résistance globale, ou résistance chimique et compatibilité universelle. En cas de déformation ou de fissuration lors des essais, ne remplacez pas automatiquement la matière : examinez d’abord la température réelle, les contraintes de montage, les jeux, la conception et le procédé.

FAQ

Quelle est la meilleure matière plastique industrielle ?

Il n’existe pas de matière universellement meilleure. Le bon choix dépend de la fonction, de l’environnement, de la durée d’utilisation et du mode de fabrication.

Faut-il toujours choisir un plastique technique ?

Non. Une matière standard peut suffire si les contraintes restent modérées. Un plastique technique se justifie lorsque les conditions de service exigent une meilleure tenue mécanique, thermique, chimique ou tribologique.

Comment sécuriser la validation ?

Comparez les données techniques pertinentes, réalisez un prototype et testez-le dans les conditions d’utilisation prévues avant de lancer la série.

Besoin d’un choix matière fiable ?

Transmettez votre plan, les contraintes d’utilisation et les volumes envisagés à Plastomère pour étudier la solution adaptée et demander un devis.

Usinage de pièces complexes en PEEK : comment cadrer votre projet en 2026

Une géométrie complexe ne suffit pas à définir une pièce réussie : sa fonction, le grade retenu et les critères de contrôle doivent être cohérents dès le départ. L’usinage de pièces complexes en PEEK demande de traduire précisément les contraintes d’utilisation en spécifications, tout en tenant compte des risques de déformation et d’écart dimensionnel.

Pour cadrer votre projet en 2026, précisez ce que la pièce devra supporter, les dimensions réellement fonctionnelles et les justificatifs de conformité attendus. Ce guide vous aide à transformer ces besoins en cahier des charges exploitable, à examiner les compromis entre matière, géométrie et précision, puis à préparer les éléments utiles à l’étude de vos plans. Plastiques Elastomères réalise des pièces mécaniques usinées selon plan et accompagne les projets industriels avec un conseil technique adapté aux contraintes exprimées.

Points Clés

  • Pour cadrer l’usinage de pièces complexes en PEEK, reliez la fonction de la pièce, sa géométrie et ses conditions d’utilisation.
  • Comparez les grades à partir des sollicitations mécaniques, thermiques et chimiques documentées pour votre application.
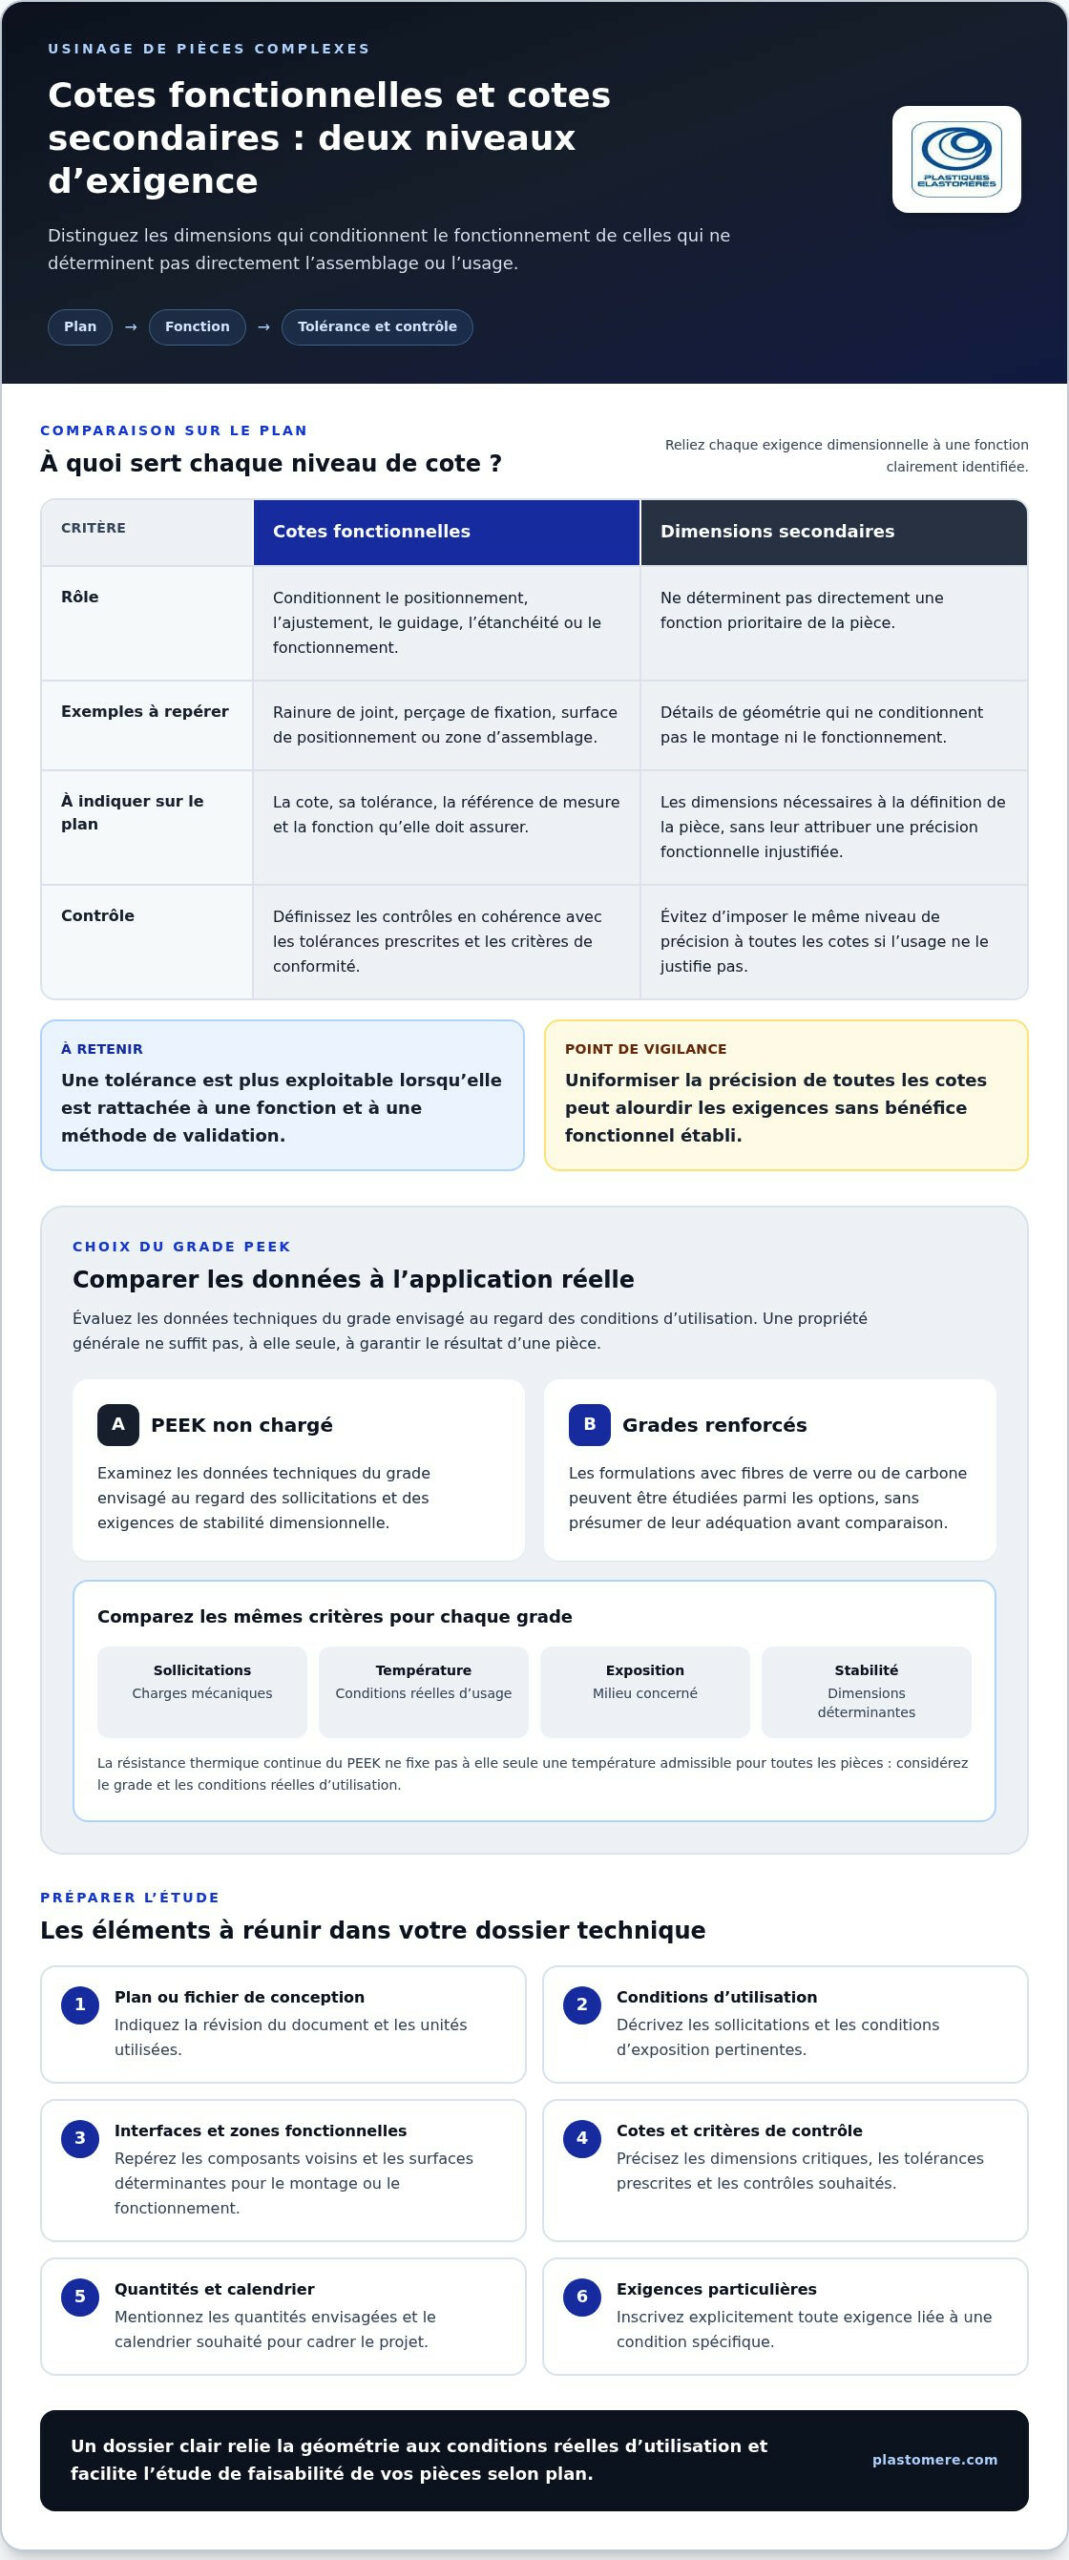
  • Distinguez sur le plan les tolérances fonctionnelles des dimensions secondaires afin de concentrer les exigences de précision là où elles sont nécessaires.
  • Préparez l’étude en réunissant les plans à jour, les formats de fichiers disponibles, les quantités envisagées et les critères de contrôle.

Usinage de pièces complexes en PEEK : quelles contraintes cadrer dès la conception ?

La complexité d’une pièce tient moins à son apparence qu’à la combinaison de ses fonctions, de ses interfaces et de ses conditions d’utilisation. Pour préparer l’usinage de pièces complexes en PEEK, précisez le rôle de la pièce, la façon dont elle s’assemble et les surfaces qui assurent son positionnement ou son étanchéité. Une rainure de joint, un perçage de fixation et une paroi mince ne présentent pas les mêmes enjeux : indiquez leur fonction et leur importance pour l’ensemble.

Définissez la pièce par sa fonction et ses critères de validation. Cette approche permet de séparer les caractéristiques indispensables des détails secondaires, puis de préciser comment la conformité sera évaluée.

Quelles informations de conception influencent la faisabilité d’une pièce en PEEK ?

Sur le plan, repérez les épaisseurs, perçages, rainures, surfaces fonctionnelles et zones d’assemblage. Signalez les éléments qui conditionnent le montage ou le fonctionnement, ainsi que les cotes associées. Décrivez ensuite les sollicitations réelles : charges, températures et milieux d’exposition, en précisant les conditions dans lesquelles elles s’appliquent. Ces informations aident à étudier la géométrie et le grade, sans supposer qu’une propriété générale du matériau garantit à elle seule le résultat.

Le Polyether ether ketone (PEEK) se décline en grades aux propriétés et aux usages variés. Évaluez les données techniques du grade envisagé au regard de votre application. La résistance thermique continue du PEEK ne suffit pas à fixer une température admissible pour toutes les pièces : considérez le grade et les conditions réelles d’utilisation avant de retenir une valeur.

Relier les exigences au plan fournit une base concrète pour l’étude de faisabilité. Plastiques Elastomères réalise des pièces mécaniques usinées selon plan et adapte son conseil technique aux contraintes que vous décrivez dans votre projet.

Comment choisir le grade et les critères d’usinage d’une pièce PEEK ?

Choisissez le grade de PEEK en fonction des contraintes documentées de la pièce. Pour l’usinage de pièces complexes en PEEK, ne partez pas d’une préférence générale pour une matière non chargée ou renforcée. Comparez les fiches techniques aux charges, à la température, au milieu d’exposition et aux exigences de stabilité dimensionnelle de l’application. Les grades renforcés, notamment avec fibres de verre ou de carbone, peuvent être étudiés parmi les options, sans présumer de leur adéquation avant cette comparaison.

Quels critères transmettre pour arbitrer entre PEEK non chargé et grades renforcés ?

Précisez les sollicitations mécaniques attendues et les dimensions dont la stabilité conditionne le fonctionnement ou l’assemblage. Comparez les données techniques pertinentes des grades envisagés en tenant compte de l’ensemble des exigences, plutôt que d’une propriété isolée. Le guide de traitement du PEEK apporte un éclairage complémentaire sur les considérations d’usinage des différentes formulations.

Sur le plan, associez chaque tolérance à une fonction, par exemple le positionnement, l’ajustement, le guidage ou l’étanchéité. Signalez les cotes critiques, les références de mesure et les dimensions secondaires. Imposer le même niveau de précision à toutes les cotes peut alourdir les exigences sans répondre à une fonction précise. Définissez les modalités de contrôle en cohérence avec les tolérances indiquées.

Cette distinction aide à cadrer la fabrication et à éviter des tolérances que l’usage ne justifie pas. Pour l’étude de vos pièces mécaniques, un plan accompagné des contraintes d’application permet d’orienter le conseil technique vers les besoins industriels exprimés.

Usinage de pièces complexes en PEEK : comment cadrer votre projet en 2026

Comment préparer l’étude et la fabrication de vos pièces complexes en PEEK ?

Pour préparer l’étude de l’usinage de pièces complexes en PEEK, rassemblez les documents utiles et décrivez l’usage ainsi que les exigences qui conditionnent le fonctionnement. Un dossier structuré relie le plan aux conditions réelles d’utilisation et permet d’examiner la faisabilité à partir de besoins clairement formulés.

Quel dossier technique transmettre pour faire étudier une pièce PEEK ?

Joignez un plan coté ou un fichier de conception, en indiquant sa révision et les unités utilisées. Précisez les formats de fichiers disponibles pour que les documents soient examinés dans leur contexte. Ajoutez les informations nécessaires à l’interprétation des cotes et des priorités de conception :

  • l’environnement d’utilisation, notamment les sollicitations et les conditions d’exposition pertinentes ;
  • les interfaces avec les composants voisins, les zones fonctionnelles et les surfaces déterminantes pour le montage ou le fonctionnement ;
  • les dimensions critiques, les tolérances prescrites et les contrôles souhaités pour évaluer la conformité ;
  • les quantités envisagées et le calendrier souhaité, à titre de cadrage du projet.

Si une exigence dépend d’une condition particulière, inscrivez-la clairement au dossier plutôt que de la laisser implicite sur le dessin. Cette précision facilite l’échange technique et l’étude de vos pièces mécaniques selon plan.

Donnez à votre projet PEEK un cadre technique solide

La réussite de l’usinage de pièces complexes en PEEK repose sur une définition précise de la fonction, des contraintes d’utilisation et des critères de validation. Le choix du grade doit s’appuyer sur des données adaptées à l’application. Sur le plan, distinguez les tolérances des dimensions fonctionnelles de celles des cotes secondaires.

Un dossier réunissant des plans à jour, les conditions d’usage, les quantités envisagées et les exigences de contrôle facilite l’étude de faisabilité. Plastiques Elastomères réalise des pièces mécaniques usinées selon plan et accompagne les projets industriels avec un conseil technique adapté aux besoins exprimés.

Pour faire avancer votre projet, transmettez vos plans de pièces complexes en PEEK à Plastiques Elastomères pour une étude technique.

Questions fréquentes sur l’usinage du PEEK

Le PEEK convient-il à l’usinage de pièces aux géométries complexes ?

Des pièces en PEEK aux géométries complexes peuvent être étudiées pour une réalisation selon plan. La faisabilité dépend notamment de la géométrie, des épaisseurs, des perçages, des interfaces et des tolérances fonctionnelles. Un plan coté accompagné d’une description de l’usage prévu permet de repérer les points sensibles et de définir les critères de fabrication et de contrôle à examiner.

Comment choisir entre un PEEK non chargé et un PEEK renforcé ?

Comparez les données techniques des grades aux contraintes documentées de votre pièce, sans vous fonder sur une préférence générale. Précisez les charges mécaniques, les conditions thermiques et chimiques ainsi que la stabilité dimensionnelle requise. Pour l’usinage de pièces complexes en PEEK, évaluez le grade envisagé au regard de la géométrie et des critères de validation attendus.

Quelles tolérances peut-on obtenir sur une pièce complexe en PEEK ?

Il n’existe pas de tolérance unique à annoncer pour toutes les pièces complexes en PEEK. Les valeurs inscrites au plan doivent correspondre à la fonction de chaque cote, à la géométrie et au grade retenu. Distinguez les dimensions critiques des dimensions secondaires et indiquez les contrôles souhaités. La faisabilité des tolérances demandées s’évalue lors de l’étude du plan.

Que se passe-t-il si le plan ne précise pas les conditions d’utilisation ?

Sans ces informations, il devient plus difficile de relier le grade et les critères de fabrication à la fonction réelle de la pièce. Complétez le dossier en décrivant les charges, les températures, les milieux d’exposition, les interfaces et les zones critiques. Ces éléments permettent à Plastiques Elastomères d’étudier la faisabilité de vos pièces mécaniques selon plan et d’adapter son accompagnement à votre projet industriel.

Plastomères : propriétés, applications et critères de choix pour vos pièces techniques

Choisir un plastomère adapté à votre pièce technique

Un plastomère est un matériau polymère qui se ramollit sous l’effet de la chaleur et peut généralement être mis en forme par injection, extrusion ou thermoformage. Pour sélectionner la bonne nuance, vous devez mettre en relation les contraintes réelles de la pièce — température, efforts, frottement, produits chimiques, dimensions et volume de production — avec les propriétés du matériau.

Le bon choix ne repose donc pas uniquement sur la rigidité ou le prix au kilogramme. Il doit garantir une fonction durable, une fabrication maîtrisée et un coût global cohérent.

Plastomères : propriétés, applications et critères de choix pour vos pièces techniques
Les plastomères combinent mise en forme industrielle et propriétés fonctionnelles.

Quelles propriétés analyser avant de choisir ?

Commencez par traduire le besoin fonctionnel en critères mesurables. Une pièce de guidage, un capot, un engrenage ou un support ne sollicite pas le matériau de la même façon. Les fiches techniques fournissent des repères, mais elles doivent être interprétées selon la géométrie, l’environnement et la durée d’utilisation.

Propriétés mécaniques et dimensionnelles

La résistance à la traction, le module d’élasticité, la dureté et la résistance aux chocs indiquent le comportement sous charge. Vérifiez aussi le fluage : sous une contrainte constante, certains plastomères se déforment progressivement, notamment à température élevée. Pour une pièce de précision, le retrait au moulage, la stabilité dimensionnelle et la reprise d’humidité sont tout aussi importants.

Température, chimie et vieillissement

Comparez la température d’utilisation continue avec les pics réellement rencontrés. Une exposition ponctuelle à une température élevée n’a pas les mêmes conséquences qu’un fonctionnement permanent. Examinez ensuite la compatibilité avec les huiles, solvants, détergents, carburants ou fluides de process. Les rayons UV, l’oxygène, l’humidité et les cycles thermiques peuvent également modifier les performances dans le temps.

Frottement, usure et exigences électriques

Pour une pièce en mouvement, recherchez les données de friction et d’usure dans des conditions proches de l’application. La charge, la vitesse, l’état de surface et la lubrification influencent fortement le résultat. Si la pièce intervient dans un environnement électrique, ajoutez les critères d’isolation, de rigidité diélectrique, de dissipation électrostatique ou de résistance au feu, selon le cahier des charges.

💡 Point de vigilance : ne comparez pas des valeurs issues de méthodes d’essai différentes sans vérifier les conditions de mesure. Une propriété annoncée sur une fiche n’est pas automatiquement une garantie de performance dans votre application.

Applications courantes des plastomères

La diversité des formulations permet d’utiliser les plastomères dans des secteurs où l’on recherche légèreté, résistance à la corrosion, isolation ou liberté de conception. Les nuances non chargées conviennent à de nombreuses pièces générales ; les grades renforcés par fibres ou additifs répondent à des contraintes mécaniques, thermiques ou tribologiques plus exigeantes.

  • Industrie et machines : carters, guides, bagues, pignons, supports et pièces de protection.
  • Électricité et électronique : boîtiers, isolants, connecteurs et composants nécessitant une bonne stabilité dimensionnelle.
  • Transport : éléments d’habillage, clips, conduits et pièces allégées, sous réserve de valider les exigences thermiques et de sécurité.
  • Fluides et équipements : corps, couvercles, raccords ou composants exposés à l’humidité et à certains agents chimiques.

Le procédé influence directement la sélection. L’injection convient aux séries répétitives et aux géométries complexes, tandis que l’usinage dans un demi-produit peut être pertinent pour un prototype, une petite série ou une pièce de grande dimension. La fabrication additive nécessite, quant à elle, une validation spécifique de l’anisotropie et de l’état de surface.

Plastomères : propriétés, applications et critères de choix pour vos pièces techniques
La conception de la pièce doit intégrer les contraintes du procédé.

Méthode pratique pour sécuriser votre choix

  1. Décrivez la fonction : charge, mouvement, contact, étanchéité, isolation ou protection.
  2. Listez l’environnement : températures minimale et maximale, humidité, UV, fluides, poussières et cycles de nettoyage.
  3. Fixez les exigences prioritaires : résistance aux chocs, faible friction, rigidité, aspect, masse ou tolérances.
  4. Présélectionnez plusieurs familles : comparez les propriétés, la disponibilité, le procédé et les possibilités de finition.
  5. Validez sur prototype : testez la pièce dans les conditions représentatives, puis contrôlez dimensions et tenue après vieillissement si nécessaire.
  6. Figez la matière et le process : précisez la nuance, la couleur, les additifs, le séchage éventuel et les paramètres de transformation.

Demandez au fournisseur les données pertinentes plutôt qu’une simple valeur catalogue : comportement après conditionnement, compatibilité chimique, variation dimensionnelle et recommandations de mise en œuvre. Si la pièce est critique, faites valider le matériau sur un échantillon produit avec le procédé final.

Erreurs fréquentes et moyens de les éviter

Choisir une matière uniquement parce qu’elle est plus rigide peut conduire à une rupture fragile, à une usure accélérée ou à un mauvais comportement aux chocs. À l’inverse, une nuance très performante peut être inutilement coûteuse si les contraintes sont modérées. Ne négligez pas non plus l’humidité absorbée, le retrait, les lignes de soudure, l’orientation des fibres ou les rayons insuffisants dans la conception.

Si les premiers essais révèlent une déformation, une fissuration ou une usure, ne changez pas directement de matériau. Vérifiez d’abord la température réelle, la charge, le montage, le jeu fonctionnel et les paramètres de transformation. Une correction de géométrie ou de process peut résoudre le problème ; dans les autres cas, comparez une formulation différente sur des prototypes identiques.

Plastomères : propriétés, applications et critères de choix pour vos pièces techniques
La validation finale associe matériau, conception et conditions d’emploi.

FAQ sur les plastomères

Un plastomère convient-il à toutes les pièces techniques ?

Non. Le choix dépend des efforts, de la température, des fluides, du procédé et de la durée de service. Une nuance adaptée à un capot peut être inappropriée pour une pièce frottante.

Faut-il privilégier une matière renforcée ?

Pas systématiquement. Les renforts peuvent améliorer rigidité et stabilité, mais ils peuvent aussi augmenter l’abrasion, l’anisotropie ou la difficulté de transformation.

Quand réaliser un prototype ?

Dès que la pièce est soumise à des charges, à des températures ou à des fluides significatifs. Le prototype permet de vérifier le comportement réel avant de lancer une série.

Besoin de sécuriser votre choix de matière ?

Préparez votre plan, les conditions d’utilisation, les volumes et les contraintes prioritaires, puis demandez un devis pour étudier une solution de pièce technique adaptée.