Joint d’étanchéité pour maintenance industrielle : prévenir les défaillances

La maintenance préventive d’un joint commence par l’analyse de ses conditions de service, et non par son remplacement systématique. Lorsqu’une fuite est détectée tardivement, l’intervention devient souvent imprévue et l’origine de l’usure peut être difficile à établir. Comment organiser le suivi d’un joint d’étanchéité pour maintenance industrielle afin de limiter les défaillances ? En surveillant l’évolution de l’équipement avant l’apparition d’un défaut visible.

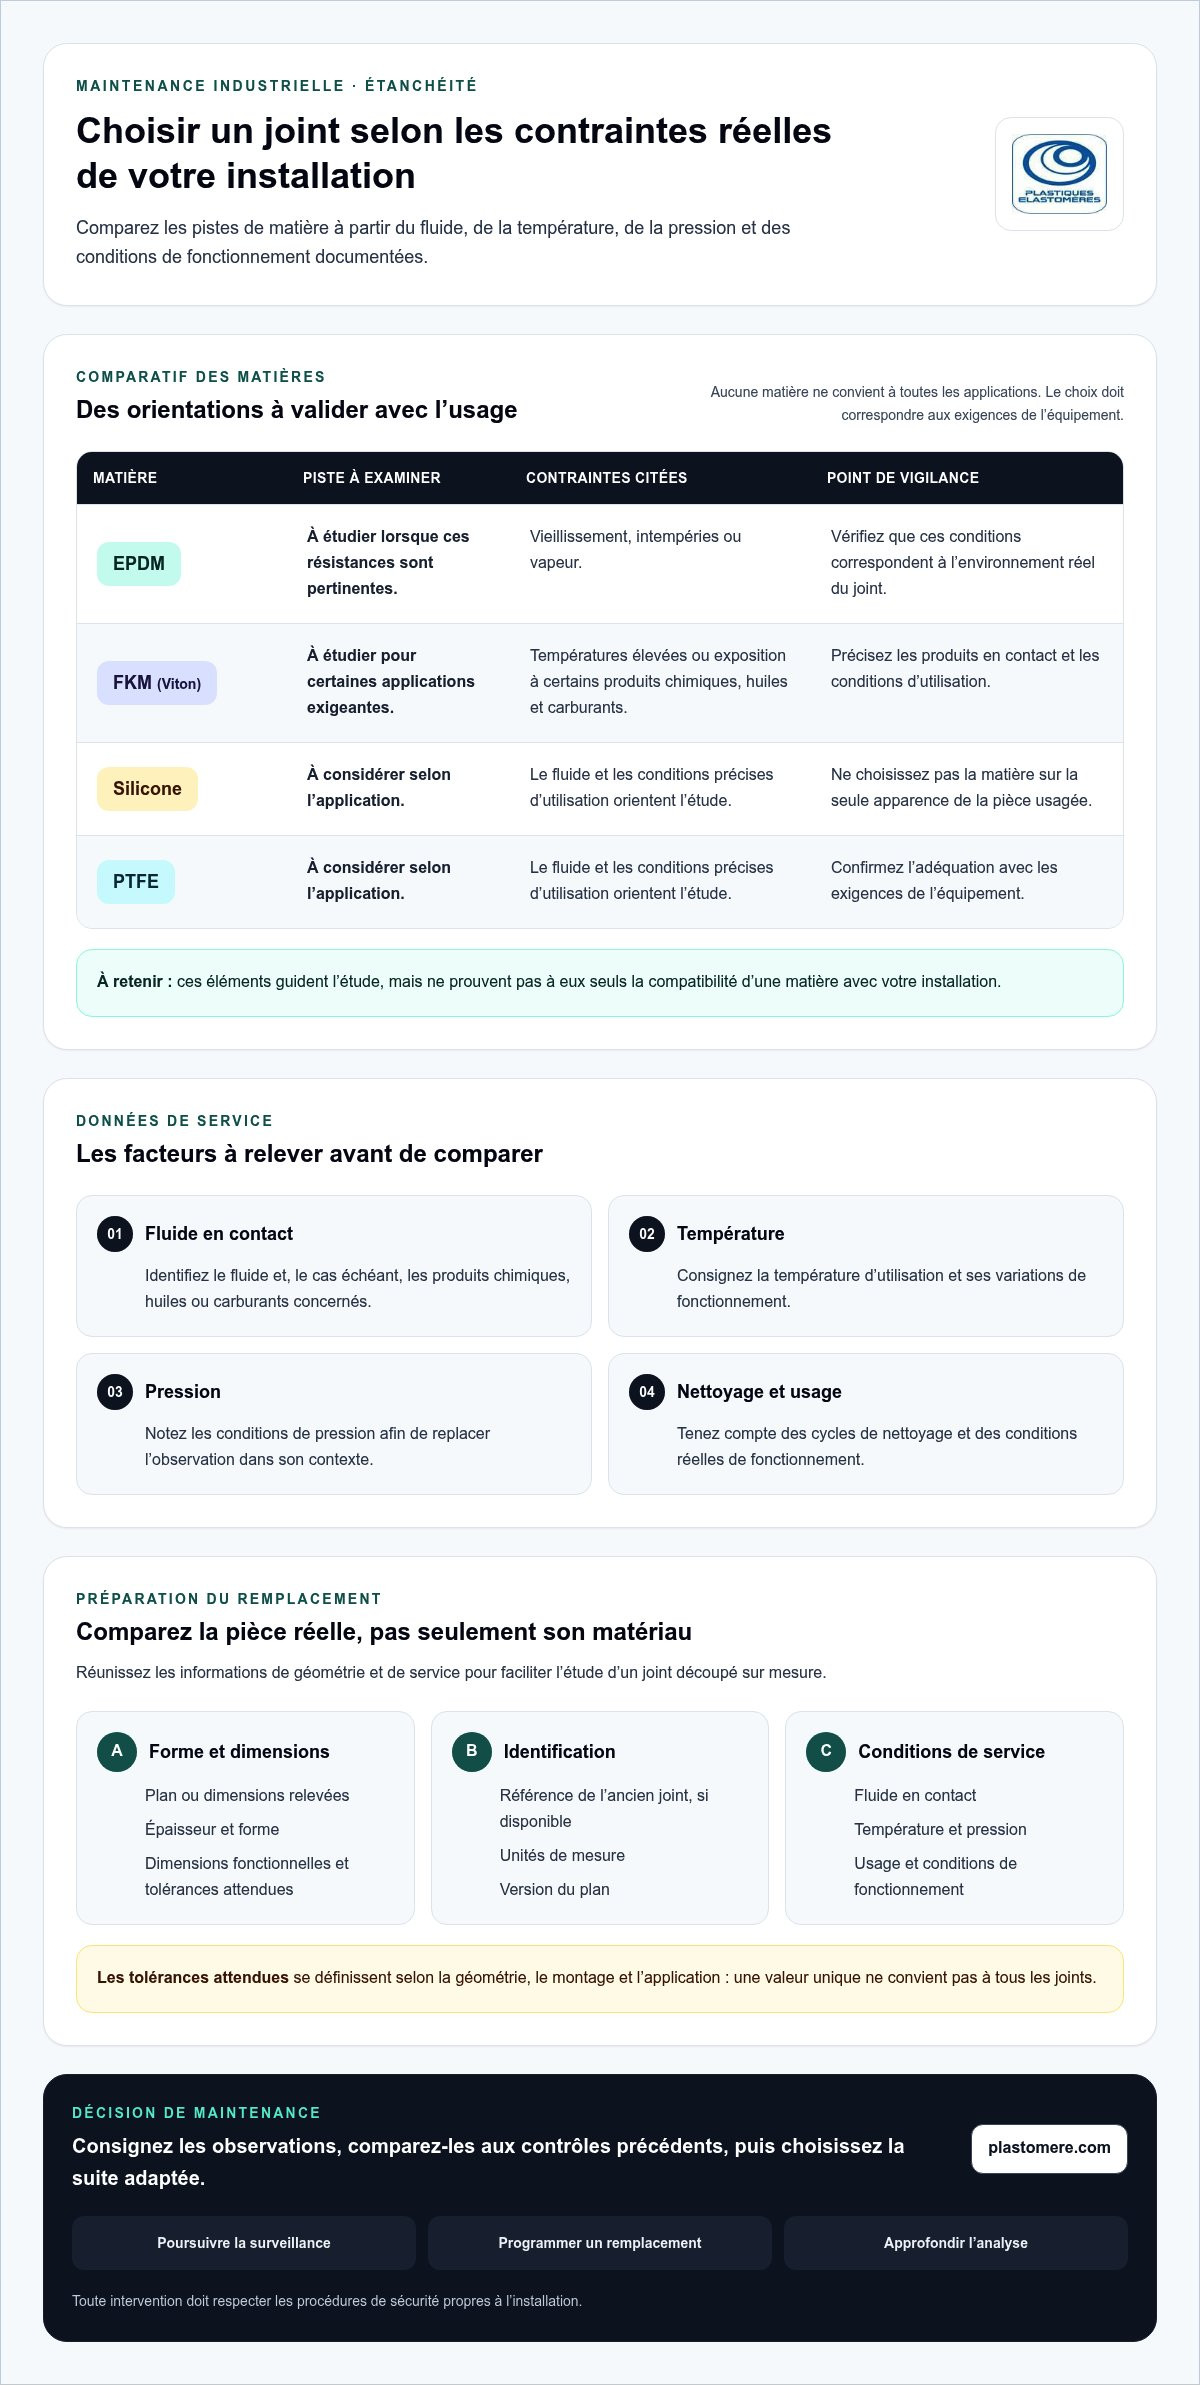
Pour préparer vos contrôles et vos remplacements, relevez les signes d’altération, adaptez le suivi à l’usage de l’installation et consignez les informations utiles. Le fluide en contact, la température, la pression et les conditions de fonctionnement orientent l’analyse, tout comme le matériau du joint, qu’il s’agisse d’EPDM, de Viton (FKM), de silicone ou de PTFE. Vous pourrez ainsi mieux comprendre l’usure et transmettre des critères précis pour faire réaliser un joint découpé sur mesure.

Points Clés

  • Adaptez vos contrôles aux conditions réelles de fonctionnement : fluide, pression, température et cycles de nettoyage.
  • Relevez les signes d’altération et consignez vos observations avant de décider d’une intervention.
  • Pour remplacer un joint d’étanchéité pour maintenance industrielle, réunissez les dimensions ou le plan, ainsi que les conditions d’utilisation.
  • Comparez le silicone, l’EPDM, le FKM et le PTFE selon les contraintes documentées de votre équipement.

Maintenance préventive d’un joint d’étanchéité : que surveiller dans votre installation ?

Commencez par relever les conditions auxquelles le joint est réellement exposé : fluide en contact, pression, température, variations de fonctionnement et cycles de nettoyage. Ces données donnent du contexte à vos observations et évitent d’attribuer trop vite une cause à un signe isolé. Pour situer le rôle du composant dans l’installation, vous pouvez également consulter cet aperçu des types de joints d’étanchéité.

Lors de l’inspection visuelle, consignez les indices constatés sans conclure automatiquement à une cause précise :

  • présence et emplacement d’une fuite ou de traces de fluide ;
  • déformation du joint ou déplacement apparent dans son logement ;
  • fissure, craquelure, surface altérée ou durcissement perceptible ;
  • évolution par rapport aux observations précédentes.

Un signe peut justifier une vérification complémentaire, sans toujours suffire à déterminer l’origine du défaut. Si l’accès nécessite une intervention, respectez les procédures de sécurité applicables à l’équipement.

Établir un état initial utile au suivi

Pour chaque joint d’étanchéité pour maintenance industrielle, notez son emplacement, sa fonction, la date de l’inspection et les conditions de fonctionnement observées. Ajoutez les résultats des contrôles précédents et les événements inhabituels, lorsqu’ils sont connus. Cette trace facilite les comparaisons : une altération qui progresse au fil des contrôles ne s’interprète pas comme une anomalie ponctuelle apparue après une opération particulière.

La fréquence de contrôle dépend de l’équipement, de son usage et des historiques disponibles. Servez-vous de ces éléments pour organiser un suivi adapté, plutôt que d’appliquer le même intervalle à toute l’installation. Pour structurer l’observation, consignez également la fonction et la forme du joint, en plus de ses conditions de service.

Comment organiser un plan de maintenance préventive des systèmes d’étanchéité ?

Un plan efficace transforme les constats de terrain en décisions traçables. Pour chaque équipement, identifiez le joint concerné et prévoyez une inspection visuelle sans démontage lorsque l’accès et les conditions de sécurité le permettent. Consignez les observations, comparez-les aux contrôles précédents, puis décidez s’il faut poursuivre la surveillance, programmer un remplacement ou approfondir l’analyse. Toute intervention doit respecter les procédures de sécurité propres à l’installation.

Pour établir les priorités, considérez la fonction de l’équipement, son importance dans le procédé et les conséquences opérationnelles observées en cas de défaut. Une fuite sur un circuit dont l’arrêt perturbe une étape essentielle peut demander une attention différente d’une altération sans effet notable sur la production. Définissez les niveaux de priorité selon l’organisation et les risques réels de votre site, plutôt que d’appliquer un seuil générique. Le rôle des composants d’étanchéité dans la continuité des installations est également abordé dans cette ressource sur l’importance des joints industriels.

Documenter les contrôles et traiter les défaillances répétées

Une fiche de suivi peut réunir l’identification de l’équipement et du joint, la date du contrôle, les observations, les conditions de service, la décision prise, l’intervention réalisée et la référence de la pièce remplacée. Si le défaut se répète, comparez ces informations avec l’usage réel avant de modifier la spécification. Le fluide, la pression, la température et les opérations de nettoyage peuvent éclairer l’analyse, sans prouver à eux seuls l’origine de la défaillance.

Si une norme ou une certification est requise, vérifiez qu’elle s’applique bien à l’usage, à la matière et au type de pièce concernés. Pour préparer le remplacement, réunissez le plan, les dimensions et les conditions de service afin de faire étudier un joint adapté à votre application.
Joint d’étanchéité pour maintenance industrielle : prévenir les défaillances

Remplacer un joint industriel : spécifier la matière et la pièce adaptée

Préparez un remplacement planifié à partir de la pièce réelle et de son environnement de service. Pour définir un joint d’étanchéité pour maintenance industrielle, transmettez le plan ou les dimensions relevées, l’épaisseur, la forme et, si elle est disponible, la référence de l’ancien joint. Précisez aussi le fluide en contact, la température et la pression d’utilisation. Ces données permettent d’étudier la géométrie et la matière sans se fier uniquement à l’apparence de la pièce usagée.

Évaluez la famille de matériau en fonction des contraintes documentées. L’EPDM peut être étudié lorsque la résistance au vieillissement, aux intempéries ou à la vapeur est pertinente. Le FKM (Viton) peut convenir à l’étude d’applications impliquant des températures élevées ou certains produits chimiques, huiles et carburants. Le silicone et le PTFE sont également à considérer selon le fluide et les conditions précises d’utilisation. Aucun matériau ne convient à toutes les applications : le choix doit correspondre aux exigences de l’équipement.

Plastiques Elastomères réalise des joints d’étanchéité découpés sur mesure à partir d’un plan ou d’une géométrie définie. Pour préparer la pièce, il reste essentiel de valider les données techniques et de respecter les procédures de remplacement de l’installation.

Préparer une demande technique exploitable

Joignez le plan, la référence de la pièce déposée et les conditions de service connues. Indiquez les dimensions fonctionnelles et les tolérances attendues, à définir selon la géométrie, le montage et l’application : une valeur unique ne convient pas à tous les joints. Précisez aussi les unités de mesure et la version du plan. Ces éléments facilitent l’étude de la pièce et la sélection du matériau.

Plastiques Elastomères étudie vos plans industriels pour réaliser des joints découpés sur mesure. Transmettez les informations disponibles afin de bénéficier d’un conseil technique adapté à votre projet.

Faites de votre prochain remplacement une démarche maîtrisée

Un remplacement planifié se prépare aussi avec les équipes concernées. En associant maintenance, production et achats suffisamment tôt, vous pouvez clarifier les responsabilités, intégrer la pièce au calendrier d’intervention et faciliter la continuité des opérations. Le retour d’expérience devient alors un appui concret pour les prochaines décisions de maintenance.

Plastiques Elastomères met son expertise au service de vos projets industriels et réalise des joints d’étanchéité découpés sur mesure ainsi que des pièces selon plan. Son équipe vous accompagne dans le choix d’une solution adaptée aux contraintes documentées de votre application. Présentez-nous votre projet de joint industriel pour échanger sur vos plans, vos dimensions et vos conditions d’utilisation.

Questions fréquentes sur les joints d’étanchéité industriels

À quelle fréquence faut-il contrôler un joint d’étanchéité industriel ?

Aucune périodicité universelle ne convient à toutes les installations. Définissez la cadence selon les conditions de service, la criticité de l’équipement, les consignes internes et l’historique des défaillances. Prévoyez également un contrôle après une modification du procédé ou une opération inhabituelle. Consignez les résultats et ajustez le calendrier à partir de constats documentés.

Quels signes indiquent qu’un joint industriel doit être remplacé ?

Une fuite, une fissure, une déformation ou une autre altération visible mérite une évaluation, mais ne révèle pas automatiquement sa cause et ne suffit pas toujours à décider du remplacement. Pour rendre le constat exploitable, prenez une photo si les règles de sécurité le permettent et notez si le défaut est apparu après une intervention ou un changement de fonctionnement.

Comment choisir la matière d’un joint pour la maintenance industrielle ?

Le choix doit être évalué pour l’application documentée : aucune matière ne convient à tous les usages. Le silicone, l’EPDM, le FKM et le PTFE sont à comparer selon le fluide en contact, la température, la pression et les autres conditions de service. Précisez aussi l’identification exacte du matériau retenu et les exigences de conformité applicables, car une désignation générale ne constitue pas à elle seule une validation technique.

Quelles informations fournir pour remplacer un joint découpé sur mesure ?

Joignez le plan ou les dimensions, l’épaisseur, la forme, la référence de la pièce existante et les conditions d’utilisation connues. Indiquez les unités de mesure, la version du plan et les repères d’orientation ou de perçage pour éviter les ambiguïtés. Si l’ancien joint est déformé, signalez-le : ses dimensions peuvent ne plus représenter fidèlement la géométrie attendue.
Conformité REACH et RoHS des matériaux : comprendre et vérifier les exigences

Un matériau présenté comme conforme suffit-il à garantir la conformité de votre équipement ? Pas nécessairement. La conformité REACH et RoHS des matériaux dépend du périmètre évalué, tandis que l’aptitude mécanique, chimique ou thermique relève d’une vérification distincte.

Pour évaluer les justificatifs, commencez par identifier la référence exacte, sa forme et son usage. Une fiche de données de sécurité, une déclaration fournisseur et un résultat d’essai n’apportent pas les mêmes informations et ne couvrent pas forcément le produit fini. Cet article vous aide à distinguer les champs d’application de REACH et de RoHS, à repérer les documents utiles et à structurer vos contrôles selon la matière et son usage industriel. Vous pourrez ainsi choisir un semi-produit, comme une plaque ou un tube en PTFE, en séparant conformité réglementaire et adéquation aux contraintes de votre application.

Points Clés

  • Distinguez le périmètre de REACH de celui de RoHS avant d’évaluer un matériau ou un équipement fini.
  • Pour vérifier la conformité REACH et RoHS des matériaux, définissez l’usage industriel et identifiez les exigences applicables à la référence concernée.
  • Examinez les déclarations du fournisseur avec les informations de composition ou d’essai disponibles. N’étendez pas leurs conclusions à toute une gamme.
  • Conservez les justificatifs dans votre dossier qualité et évaluez séparément la conformité réglementaire et l’aptitude du matériau aux contraintes de votre application.

Conformité REACH et RoHS des matériaux : deux réglementations, deux périmètres

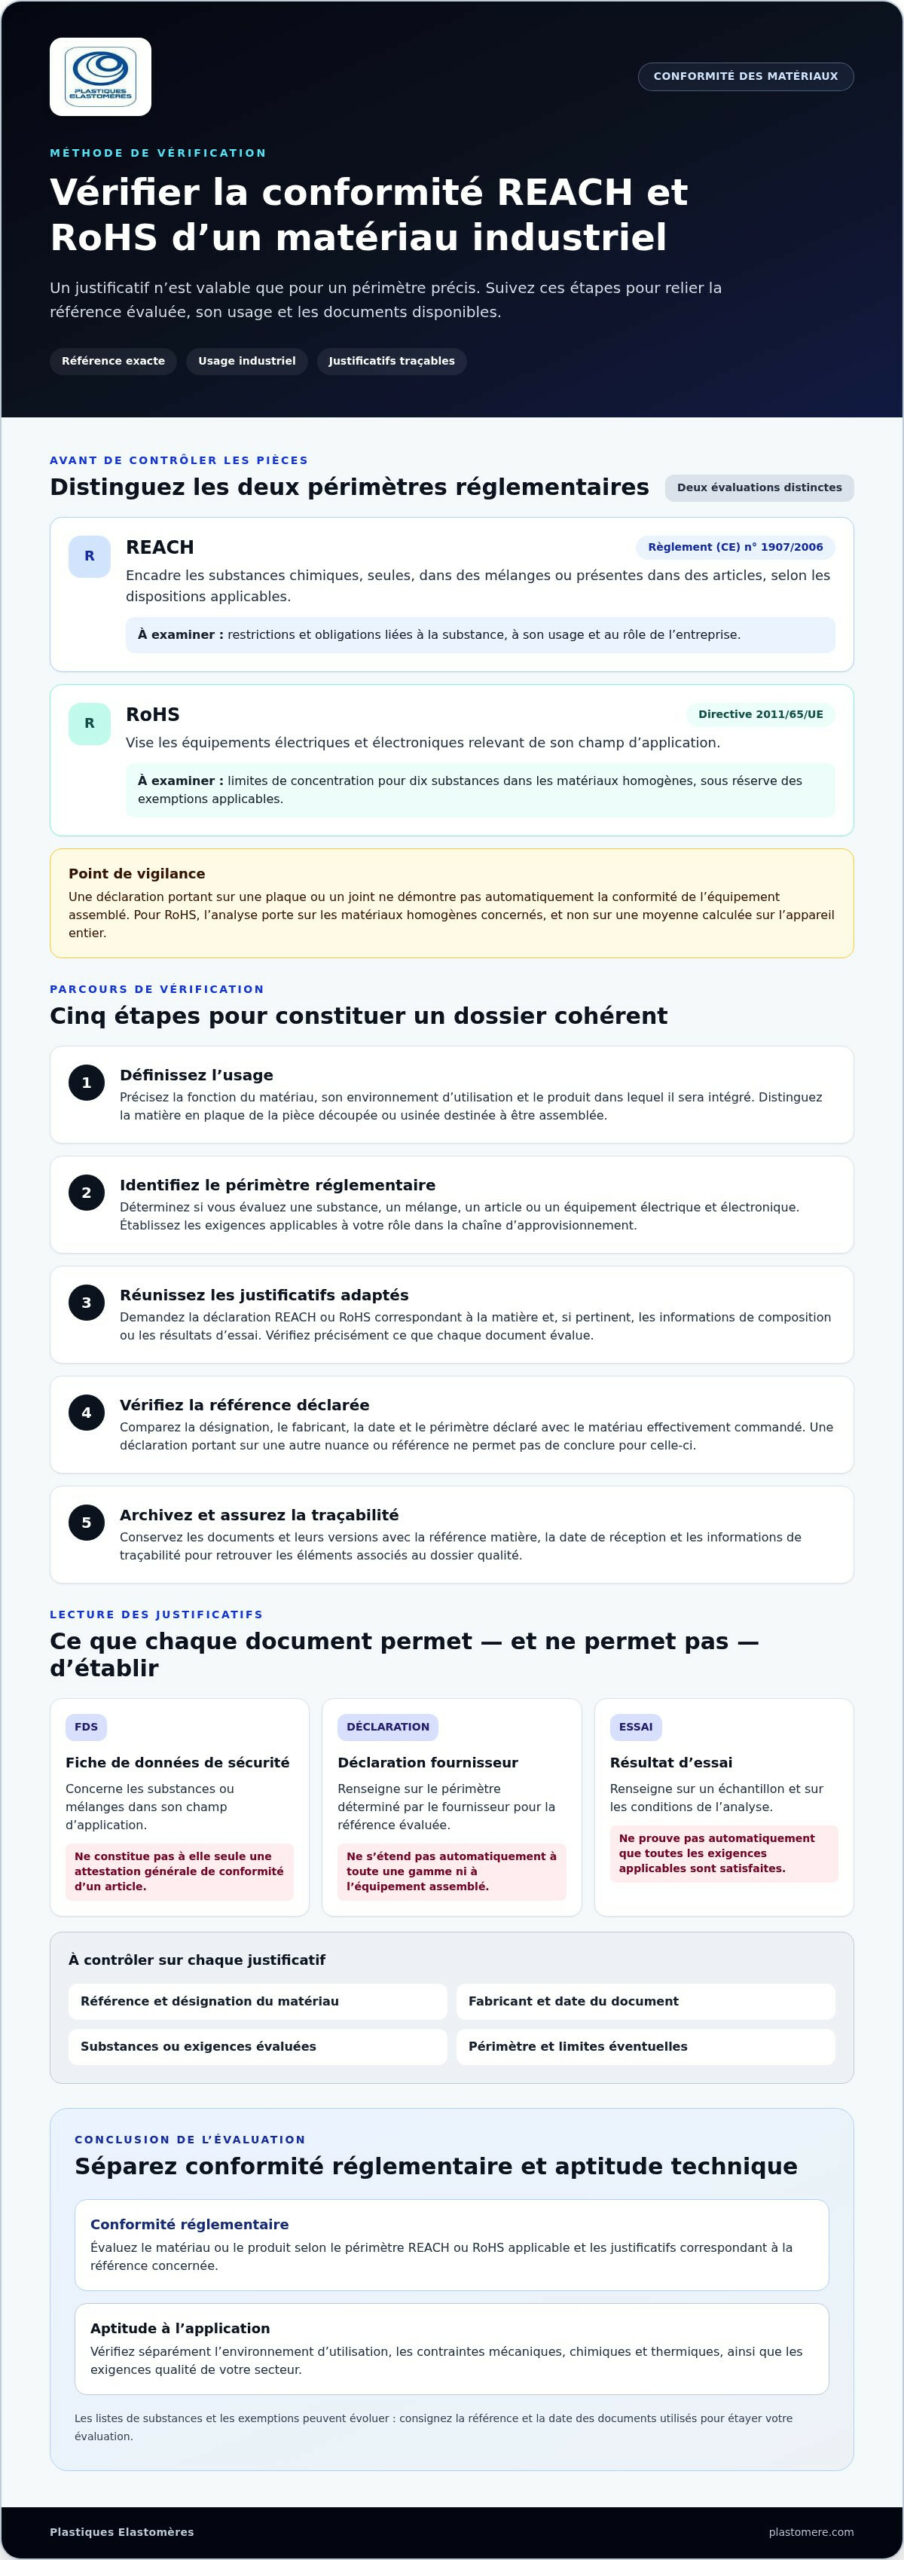
La conformité REACH et RoHS des matériaux ne se vérifie pas de la même manière. Le règlement (CE) n° 1907/2006, dit Règlement REACH, encadre les substances chimiques, qu’elles soient seules, dans des mélanges ou présentes dans des articles. La directive 2011/65/UE, dite RoHS, vise les équipements électriques et électroniques relevant de son champ d’application et limite certaines substances dangereuses qu’ils contiennent.

Point de comparaison REACH RoHS
Champ Substances, mélanges et articles, selon les dispositions applicables. Équipements électriques et électroniques concernés.
Exigences Restrictions et obligations pouvant dépendre de la substance, de son usage et du rôle de l’entreprise. Limites de concentration pour dix substances dans les matériaux homogènes, sous réserve des exemptions applicables.
Documents utiles Fiche de données de sécurité lorsqu’elle est applicable, déclaration relative aux substances et informations de composition. Déclaration RoHS et éléments techniques associés à la référence évaluée.
Limite d’interprétation Une information sur une substance ne démontre pas à elle seule la conformité de tout produit fini. Une déclaration matière ne couvre pas automatiquement l’ensemble de l’équipement assemblé.

Une matière conforme ne garantit pas automatiquement celle de l’équipement fini

L’évaluation dépend de votre rôle dans la chaîne d’approvisionnement, de la nature du composant et de son intégration. Pour RoHS, l’analyse porte sur les concentrations dans les matériaux homogènes de l’équipement concerné, et non sur une moyenne calculée sur l’appareil entier. Par exemple, une déclaration portant sur une plaque ou un joint ne suffit pas à établir la conformité de l’équipement complet, qui peut aussi intégrer d’autres composants et matériaux.

Les listes de substances et les exemptions évoluent. Avant de conclure, vérifiez la version en vigueur des textes et les exigences documentaires applicables à votre situation. Notez dans votre dossier la référence et la date des documents utilisés pour étayer votre évaluation.

Comment vérifier la conformité REACH et RoHS d’un matériau industriel

Une vérification fiable commence par une question simple : quelle référence précise sera utilisée, et dans quel produit ou procédé ? La conformité REACH et RoHS des matériaux se documente à partir de ce périmètre. Ne transposez pas automatiquement les conclusions sur une matière à un composant transformé ou à un équipement complet. Pour consulter le cadre européen et ses évolutions, reportez-vous aux informations de la Commission européenne sur le règlement REACH.

  • 1. Définissez l’usage. Précisez la fonction du matériau, son environnement d’utilisation et le produit dans lequel il sera intégré. Distinguez, par exemple, une matière vendue en plaque d’une pièce découpée ou usinée destinée à être assemblée.
  • 2. Identifiez le périmètre réglementaire. Déterminez si vous évaluez une substance, un mélange, un article ou un équipement électrique et électronique. Établissez ensuite les exigences applicables à votre rôle dans la chaîne d’approvisionnement.
  • 3. Réunissez les justificatifs. Demandez la déclaration relative à REACH ou RoHS correspondant à la matière et, si cela est pertinent, les informations de composition ou les résultats d’essai. Vérifiez que le document précise ce qu’il évalue.
  • 4. Vérifiez la référence. Comparez la désignation, le fabricant, la date et le périmètre déclaré avec le matériau effectivement commandé. Une déclaration portant sur une autre nuance ou une autre référence ne permet pas de conclure pour celle-ci.
  • 5. Archivez les éléments. Conservez les documents et leurs versions avec la référence matière, la date de réception et les informations de traçabilité, afin de retrouver rapidement les éléments associés à votre dossier qualité.

Quels documents demander et quelles limites garder en tête ?

La fiche de données de sécurité concerne les substances ou mélanges dans son champ d’application. Elle ne constitue pas, à elle seule, une attestation générale de conformité d’un article. Une déclaration fournisseur porte sur un périmètre déterminé, tandis qu’un résultat d’essai renseigne sur un échantillon et sur les conditions de l’analyse. Aucun de ces documents ne prouve automatiquement que toutes les exigences applicables sont satisfaites.

Pour interpréter les documents, vérifiez leur date, la référence concernée, les substances ou exigences évaluées et les éventuelles limites indiquées. Pour examiner vos besoins liés aux matériaux et semi-produits industriels, présentez votre application à notre équipe. Nous vous accompagnons dans le choix des matériaux et la définition des pièces, sans confondre ces étapes avec l’évaluation réglementaire de l’équipement fini.

Conformité REACH et RoHS des matériaux : comprendre et vérifier les exigences

Choisir un matériau conforme à votre application et documenter votre dossier

Le choix ne se limite pas à rechercher une déclaration réglementaire. Prenez aussi en compte l’environnement d’utilisation, les contraintes mécaniques, chimiques et thermiques, les exigences qualité de votre secteur et le périmètre réglementaire du produit fini. La conformité REACH et RoHS des matériaux constitue un volet du dossier, distinct de la vérification de l’aptitude technique de la matière.

Une plaque en PTFE, un plastique technique comme le PA6, le POM ou le PEHD, une feuille de silicone ou un élastomère peuvent être envisagés selon la fonction de la pièce. Pour comparer des options, précisez notamment la forme nécessaire, les dimensions et les contraintes d’usage. La désignation seule ne permet pas de conclure sur le statut réglementaire : les justificatifs doivent correspondre à la référence effectivement retenue. Si la matière entre dans un équipement électrique et électronique, vérifiez notamment si le produit relève de la directive RoHS de l’Union européenne.

Du justificatif matière à la pièce industrielle : assurer la cohérence du dossier

Lorsqu’une matière est découpée ou usinée, reliez les documents disponibles à la référence commandée, puis conservez cette correspondance avec la définition de la pièce : plan, désignation et éléments de traçabilité associés. Cette cohérence facilite la revue qualité et évite d’attribuer à une pièce une déclaration qui concerne une autre matière ou une autre référence. Elle ne vaut pas, à elle seule, validation réglementaire de l’équipement assemblé.

Pour préparer un échange technique utile, transmettez la référence envisagée, le plan de la pièce et les exigences documentaires de votre projet. Plastiques Elastomères distribue des matériaux industriels et réalise des découpes et usinages sur mesure à partir des besoins de ses clients. Vous pourrez ainsi examiner le choix matière et la réalisation de la pièce en distinguant ces éléments du périmètre des justificatifs réglementaires. Échangez sur vos exigences matière et documentaires.

Structurez vos choix matière avec méthode

Pour structurer votre dossier, commencez par distinguer le périmètre de REACH de celui de RoHS, puis rattachez chaque justificatif à la référence précise et à son usage. Une déclaration fournisseur, une fiche de données de sécurité ou un résultat d’essai ne couvrent pas nécessairement les mêmes éléments. Évaluez donc la conformité REACH et RoHS des matériaux séparément de l’aptitude mécanique, chimique ou thermique de la pièce à votre application.

Depuis 1978, Plastiques Elastomères met son expertise des matériaux industriels au service de vos projets. L’entreprise propose du conseil technique, des matériaux et semi-produits industriels, ainsi que des découpes et usinages sur mesure. En transmettant votre référence, votre plan et vos exigences documentaires, vous pourrez préciser vos contraintes matière et la géométrie de la pièce, sans confondre sélection et transformation du matériau avec validation réglementaire du produit fini.

Échangez avec Plastiques Elastomères sur vos exigences de matériaux et de conformité pour cadrer votre besoin technique et documentaire.

Questions fréquentes sur REACH et RoHS

REACH et RoHS, est-ce la même chose pour un matériau ?

Non, ces textes ont des périmètres distincts. REACH, règlement (CE) n° 1907/2006, encadre les substances chimiques, notamment dans les substances, les mélanges et les articles. RoHS, directive 2011/65/UE et ses modifications, limite certaines substances dans les équipements électriques et électroniques concernés. Un même matériau peut nécessiter une analyse différente selon sa forme, son usage et son intégration.

Une fiche de données de sécurité prouve-t-elle la conformité REACH et RoHS ?

Non. Une fiche de données de sécurité fournit des informations sur les dangers et la manipulation de substances ou de mélanges dans son champ d’application. Elle ne constitue pas automatiquement une déclaration de conformité REACH ou RoHS, ni une preuve couvrant un article ou un équipement fini. Examinez séparément la déclaration fournisseur, son périmètre et, le cas échéant, les données de composition ou d’essai.

La conformité RoHS concerne-t-elle tous les matériaux industriels ?

Non. RoHS vise les équipements électriques et électroniques relevant de la directive, plutôt que tous les matériaux industriels pris isolément. Lorsqu’une matière entre dans un équipement concerné, l’évaluation porte notamment sur les substances réglementées dans ses matériaux homogènes, en tenant compte des limites et exemptions applicables. Une plaque de PTFE ou un joint EPDM n’est donc pas automatiquement soumis à RoHS hors de ce contexte.

Comment vérifier une déclaration REACH ou RoHS reçue d’un fournisseur ?

Vérifiez qu’elle désigne précisément la matière ou la référence utilisée, indique son fabricant, sa date et le périmètre réglementaire évalué. Comparez ces éléments à votre commande et à l’usage prévu, puis conservez la déclaration avec les informations de traçabilité. La conformité REACH et RoHS des matériaux ne se déduit pas d’un document concernant une autre nuance ou une gamme entière.

Usinage plastique en petite série : passer du prototype à la production

Un prototype fonctionnel ne garantit pas, à lui seul, une petite série reproductible. Pour réussir un usinage plastique petite série, vérifiez que la matière, le plan et les conditions de fabrication restent adaptés à la production de plusieurs exemplaires.

Vous avez validé la forme ou l’usage de votre pièce, mais vous hésitez entre le PTFE, le POM, le PEHD ou le PA6, sur les tolérances à indiquer ou sur les contrôles à prévoir ? Examinez ces points avant le lancement. Cet article vous aide à préparer votre projet, de la validation du prototype à la constitution d’un dossier technique exploitable. Vous verrez comment choisir une matière selon les contraintes réelles, préciser le plan et les exigences dimensionnelles, puis évaluer un partenaire capable d’étudier la faisabilité de votre série.

Points Clés

  • Distinguez le prototype fonctionnel de la pièce destinée à un usage industriel pour définir les validations nécessaires avant la fabrication.
  • Pour préparer un usinage plastique petite série, rassemblez un plan coté à jour, la matière envisagée, la quantité et les conditions d’utilisation.
  • Précisez les tolérances attendues et faites confirmer leur faisabilité selon la géométrie de la pièce et le matériau retenu.
  • Comparez les prestataires selon leur étude de faisabilité, les contrôles prévus et les justificatifs de conformité nécessaires à votre projet.

Usinage plastique en petite série : pourquoi partir du prototype ?

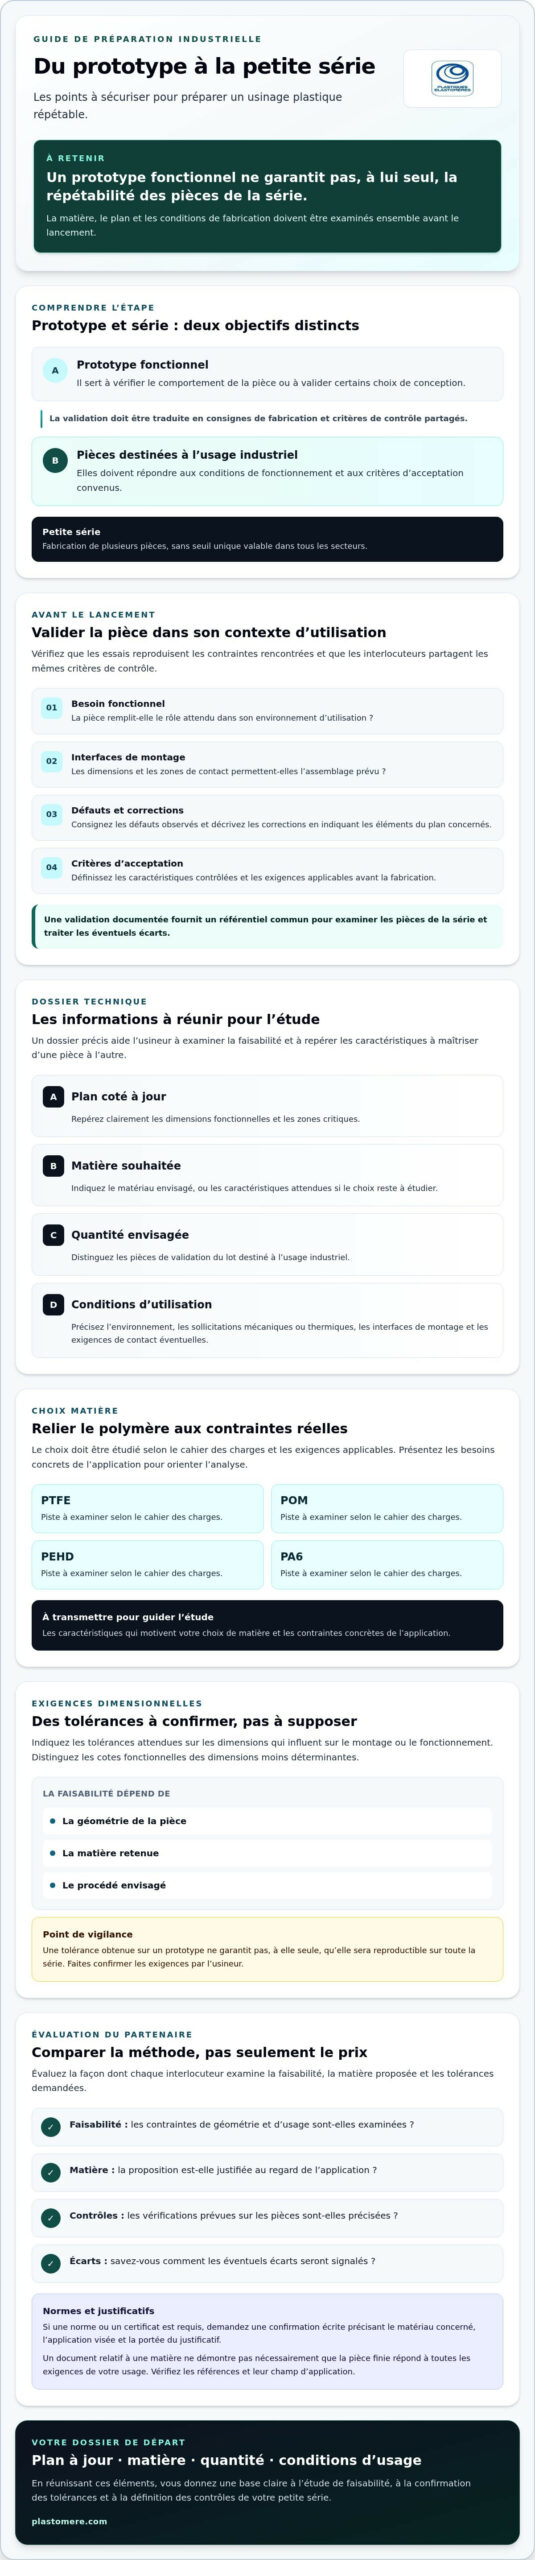
Une petite série correspond à la fabrication de plusieurs pièces, sans seuil unique valable dans tous les secteurs. Elle peut faire suite à un prototype fonctionnel, qui sert à vérifier le comportement de la pièce, ou à une pièce de validation destinée à confirmer certains choix. Le lot destiné à l’usage industriel doit, lui, répondre aux conditions de fonctionnement et aux critères d’acceptation convenus.

Un prototype ne prouve pas que les pièces suivantes auront les mêmes caractéristiques. La répétabilité doit être étudiée à partir du plan, du matériau et des conditions de fabrication. L’usinage et ses procédés de fabrication consistent à obtenir une pièce par enlèvement de matière. Pour votre projet, l’étude de faisabilité permet aussi d’examiner les exigences liées à la géométrie et à l’usage prévu.

Dans un projet d’usinage plastique petite série, cette étape transforme un essai concluant en dossier de production plus précis. Elle permet aussi de consigner les modifications apportées au prototype, afin que les consignes de fabrication ne reposent pas sur des interprétations différentes.

Quelles validations effectuer avant de lancer une petite série ?

Avant de lancer la fabrication, examinez la pièce dans son contexte d’utilisation. Vérifiez que les essais reproduisent les contraintes rencontrées et que les personnes concernées partagent les mêmes critères de contrôle.

  • Vérifiez le besoin fonctionnel : la pièce remplit-elle le rôle attendu dans son environnement d’utilisation ?
  • Contrôlez les interfaces de montage : les dimensions et les zones de contact permettent-elles l’assemblage prévu ?
  • Consignez les défauts observés sur le prototype et décrivez les corrections attendues en indiquant les éléments du plan concernés.
  • Clarifiez les critères d’acceptation avec les interlocuteurs techniques avant la fabrication : quelles caractéristiques seront contrôlées et selon quelles exigences ?

Une validation documentée fournit un référentiel commun pour examiner les pièces de la série et traiter les éventuels écarts.

Préparer le plan et la matière pour un usinage plastique répétable

Un dossier technique précis aide l’usineur à étudier la faisabilité et à repérer les caractéristiques à maîtriser d’une pièce à l’autre. Pour préparer votre demande d’usinage plastique petite série, rassemblez les éléments suivants :

  1. Le plan coté à jour, avec les dimensions fonctionnelles et les zones critiques clairement repérées.
  2. La matière souhaitée, ou les caractéristiques attendues si le choix reste à étudier.
  3. La quantité envisagée, en distinguant les pièces de validation du lot destiné à l’usage industriel.
  4. Les conditions d’utilisation : environnement, sollicitations mécaniques ou thermiques, interfaces de montage et exigences de contact éventuelles.

Le polymère doit être choisi en fonction des contraintes réelles de la pièce. Le PTFE, le POM, le PEHD et le PA6 sont des pistes à examiner selon le cahier des charges et les exigences applicables. Précisez aussi, si vous le pouvez, les caractéristiques qui motivent votre choix, afin que l’étude puisse porter sur les besoins concrets de l’application.

Indiquez les tolérances attendues sur les dimensions qui influent sur le montage ou le fonctionnement. Leur faisabilité dépend de la géométrie, de la matière et du procédé envisagés. Une tolérance obtenue sur un prototype ne garantit pas, à elle seule, qu’elle sera reproductible sur toute la série. Distinguez les cotes fonctionnelles des dimensions moins déterminantes, puis faites confirmer les exigences par l’usineur.

Quelles informations transmettre à l’usineur ?

Joignez le plan révisé et repérez les cotes déterminantes pour l’assemblage ou le fonctionnement. Décrivez l’environnement d’utilisation, les sollicitations et les exigences de contact éventuelles. Si une conformité ou un justificatif est requis, précisez l’application afin de vérifier les documents disponibles pour la matière étudiée.

Pour faire examiner votre dossier, transmettez une demande d’étude de pièces usinées avec les éléments techniques dont vous disposez.

Usinage plastique en petite série : passer du prototype à la production

Passer du prototype à la petite série avec un partenaire d’usinage

Pour choisir un partenaire, ne vous arrêtez ni au prix ni à la seule capacité annoncée à usiner une pièce. Comparez la façon dont chaque interlocuteur examine la faisabilité, justifie la matière proposée et évalue les tolérances demandées. Demandez quels contrôles sont prévus sur les pièces produites et comment les éventuels écarts seront signalés. Ces réponses vous aideront à vérifier si la proposition tient compte des exigences de votre projet.

Si une norme ou un certificat est requis, demandez une confirmation écrite précisant le matériau concerné, l’application visée et la portée du justificatif. Un document relatif à une matière ne démontre pas nécessairement que la pièce finie répond à toutes les exigences de votre usage. Vérifiez donc les références et leur champ d’application avant de les intégrer à votre dossier ou à vos documents.

Plastiques Elastomères propose des pièces mécaniques usinées selon plan. L’entreprise distribue également des matériaux industriels, dont des plaques en PTFE vierge ou chargé et des plastiques techniques comme le POM, le PEHD et le PA6. L’étude de vos plans et de vos besoins permet d’examiner les options pertinentes, sans présumer de la faisabilité avant analyse.

Comment cadrer la demande avant de solliciter une étude ?

Transmettez le plan disponible, la quantité envisagée et l’usage prévu. Joignez les observations issues du prototype, les corrections à apporter et les questions qui restent ouvertes. Cette préparation aide l’interlocuteur à cibler son étude plutôt qu’à interpréter des informations manquantes. Pour une pièce en PTFE, un guide consacré à l’usinage d’une plaque en PTFE peut compléter votre réflexion ; pour une pièce d’étanchéité, consultez une ressource sur la conception d’un joint sur mesure si elle correspond à votre besoin.

Pour faire examiner votre dossier, adressez une demande d’étude de pièces usinées. Un échange technique permettra de préciser les éléments nécessaires à l’analyse de votre projet d’usinage plastique petite série.

Préparez votre prochaine série avec méthode

Le passage du prototype à la production se prépare en vérifiant l’usage réel de la pièce, en transmettant un plan exploitable et en faisant confirmer les tolérances adaptées à la matière. Pour réussir votre projet d’usinage plastique petite série, comparez également les contrôles proposés et vérifiez la portée des justificatifs de conformité nécessaires à votre application.

Plastiques Elastomères distribue des matériaux industriels et réalise des pièces mécaniques usinées selon plan. Ses services de découpe et d’usinage sur mesure permettent de demander des pièces adaptées à des plans et à des besoins industriels spécifiques. L’étude de votre dossier permettra de préciser les points techniques à confirmer pour votre projet.

Transmettez vos plans à Plastiques Elastomères pour demander une étude de votre projet d’usinage. Un dossier préparé et un échange technique clair vous aideront à définir les exigences de fabrication de votre petite série.

Questions fréquentes sur l’usinage plastique en petite série

Comment passer d’un prototype à une petite série de pièces plastiques ?

Pour passer du prototype à une petite série, vérifiez d’abord son fonctionnement dans les conditions d’utilisation prévues, puis consignez les défauts observés et les corrections à apporter. Transmettez ensuite un plan à jour, la quantité visée et les critères d’acceptation. Avant la fabrication, faites confirmer la faisabilité, la matière retenue, les tolérances et les contrôles envisagés.

Quelle matière choisir pour usiner une pièce plastique en petite série ?

Choisissez la matière en fonction de l’usage réel de la pièce, notamment de son environnement, de ses sollicitations et de ses interfaces de montage. Le PTFE, le POM, le PEHD et le PA6 peuvent être étudiés, sans retenir un grade avant l’analyse du cahier des charges. Pour votre projet d’usinage plastique petite série, demandez à l’usineur de confirmer la matière et les exigences applicables.

Quelles informations fournir pour demander l’usinage d’une petite série ?

Transmettez un plan coté à jour, la quantité envisagée et une description de l’usage prévu. Repérez les dimensions fonctionnelles et les zones critiques, puis précisez l’environnement, les sollicitations et les exigences de contact éventuelles. Joignez aussi les questions en suspens, les corrections apportées au prototype et les critères d’acceptation attendus. Ces éléments aideront le partenaire à étudier votre demande sans devoir interpréter des informations manquantes.

Les tolérances d’une pièce prototype peuvent-elles être reprises à l’identique en petite série ?

Pas automatiquement. La faisabilité des tolérances dépend de la géométrie de la pièce, du matériau et du procédé envisagé. Indiquez sur le plan les cotes déterminantes pour le montage ou le fonctionnement, puis demandez une validation écrite avant le lancement. Une tolérance mesurée sur un prototype ne suffit pas, à elle seule, à établir qu’elle sera reproductible sur l’ensemble du lot.

Plastique auto-lubrifiant : avantages, limites et choix du matériau

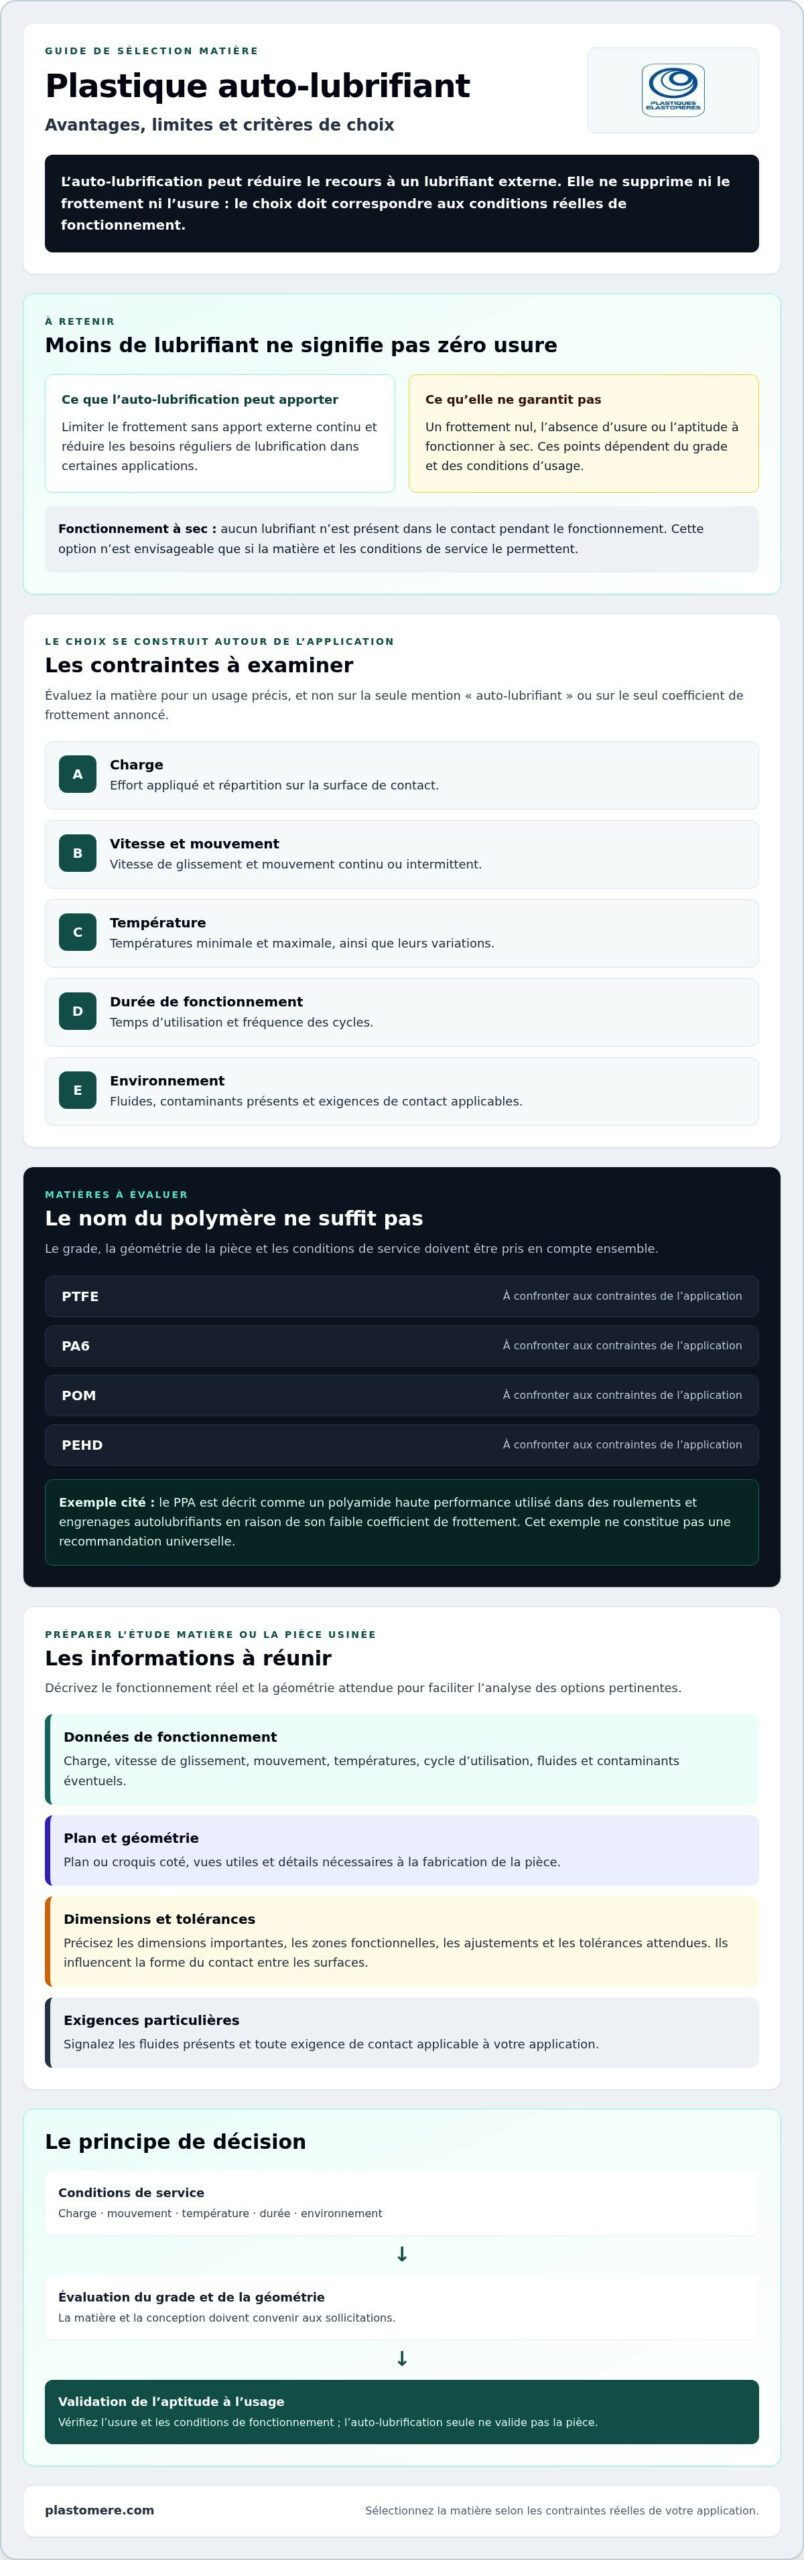
Un matériau à faible frottement peut-il vraiment fonctionner sans s’user ? Pas nécessairement. L’auto-lubrification peut réduire le recours à un lubrifiant externe, mais elle ne supprime ni l’usure ni les risques liés à une charge, une température ou un mouvement mal évalués. Derrière la recherche « plastique auto-lubrifiant avantages », la question essentielle est celle de l’adéquation entre le polymère et les conditions d’utilisation.

Pour choisir, il faut comparer les bénéfices et les limites de l’auto-lubrification, puis examiner le grade de matière, la géométrie de la pièce et son environnement de fonctionnement. Cet article passe en revue les critères utiles pour évaluer le PTFE, le POM, le PA6 ou le PEHD. Il précise aussi les informations à réunir, notamment sur la charge, la température, le mouvement et les dimensions, avant de demander un conseil matière ou une pièce usinée.

Points Clés

  • Un plastique auto-lubrifiant peut réduire les apports de lubrifiant, sans garantir une absence totale de frottement ou d’usure.
  • Comparez les matières selon la charge, la vitesse, la température, la durée de fonctionnement et l’environnement de l’application.
  • Le PTFE, le PA6, le POM et le PEHD sont à évaluer selon leur grade et les conditions réelles d’utilisation.
  • Pour étudier une matière ou une pièce usinée selon plan, préparez les dimensions, les tolérances requises et les données de fonctionnement.

Plastique auto-lubrifiant : quels avantages apporte-t-il réellement ?

Dans un mécanisme soumis au frottement, réduire les apports réguliers de lubrifiant peut simplifier la conception ou l’exploitation de certaines applications. Un plastique auto-lubrifiant est conçu pour limiter le frottement grâce aux propriétés du matériau ou à sa formulation, sans nécessiter une lubrification externe continue. Le bénéfice dépend toutefois du grade choisi et des conditions de service, notamment la charge, la vitesse, la température et la durée de fonctionnement.

La recherche « plastique auto-lubrifiant avantages » porte donc sur des bénéfices à vérifier en fonction de l’application. Par exemple, le Polyphtalamide (PPA) est décrit comme un polyamide haute performance utilisé dans des roulements et engrenages autolubrifiants en raison de son faible coefficient de frottement. Cet exemple illustre une possibilité, pas une recommandation universelle. Pour choisir une matière, il faut partir des contraintes de la pièce et vérifier que le grade envisagé leur correspond.

Auto-lubrification et fonctionnement à sec : quelles différences ?

L’auto-lubrification désigne une aptitude à limiter le frottement sans apport externe continu. Le fonctionnement à sec signifie qu’aucun lubrifiant n’est présent dans le contact pendant le fonctionnement. Cette option n’est envisageable que si le grade et les conditions d’usage le permettent. Elle ne dispense pas de vérifier l’usure ni de prévoir les contrôles nécessaires. Un frottement réduit n’est ni un frottement nul ni une garantie d’absence d’usure.

En bref : un plastique auto-lubrifiant peut réduire le besoin de lubrification externe, mais son usure et son aptitude dépendent du grade et des conditions de fonctionnement. Ne vous fiez donc pas à la seule mention « auto-lubrifiant » : confrontez-la à l’usage prévu, à la charge et au mouvement de contact.

Comment choisir un plastique auto-lubrifiant selon les contraintes de service ?

Le choix ne repose pas uniquement sur le coefficient de frottement annoncé. La charge, la vitesse de glissement, la température et le cycle de fonctionnement déterminent les sollicitations subies par la pièce. Il faut aussi tenir compte des fluides ou contaminants présents et des exigences de contact applicables. Les avantages d’un plastique auto-lubrifiant se jugent ainsi pour un grade et un usage précis, et non pour une famille de matériaux prise dans son ensemble.

Critère Éléments à préciser
Charge Effort appliqué et répartition sur la surface de contact.
Vitesse Vitesse de glissement et nature du mouvement, continu ou intermittent.
Température Températures minimale, maximale et conditions de variation.
Durée de fonctionnement Temps d’utilisation et fréquence des cycles.
Environnement Fluides, contaminants et exigences de contact applicables.

Le PTFE, le PA6, le POM et le PEHD sont des matières à examiner, pas des réponses automatiques. La nuance, la géométrie et les conditions de service doivent être validées pour l’application. Les dimensions et les tolérances comptent également, car elles déterminent la forme du contact entre les surfaces. Les travaux de la NASA sur les composites auto-lubrifiants illustrent la diversité des caractéristiques à considérer lors d’une sélection technique.

Quelles données réunir avant de sélectionner un polymère ?

Avant de demander un avis, rassemblez les données qui décrivent le fonctionnement réel : charge, vitesse de glissement, températures, cycle de fonctionnement, fluides ou contaminants éventuels et exigences de contact. Ajoutez un plan ou un croquis coté, les dimensions importantes et les tolérances attendues. Ces éléments aident à orienter l’étude et à comparer les matières pertinentes. Pour présenter votre besoin, consultez notre page de contact pour votre demande matière et précisez si vous envisagez des plaques en PTFE vierge ou chargé.

Plastique auto-lubrifiant : avantages, limites et choix du matériau

Du choix du plastique auto-lubrifiant à la pièce industrielle adaptée

Choisir une matière ne suffit pas à valider une pièce. Il faut aussi vérifier que sa géométrie et ses dimensions sont compatibles avec les contraintes de fonctionnement. Pour comparer les avantages d’un plastique auto-lubrifiant dans votre projet, appuyez-vous sur les caractéristiques de l’application plutôt que sur le seul nom d’une famille de polymères.

  • Le plan de la pièce, avec ses vues et les détails utiles à sa fabrication.
  • Les dimensions et tolérances requises, en signalant les zones fonctionnelles et les ajustements importants.
  • Les conditions de fonctionnement, notamment la charge, le mouvement, la température, la durée d’utilisation et l’environnement.
  • Les exigences particulières, par exemple les fluides présents ou les conditions de contact à respecter.

Ces renseignements permettent d’étudier la faisabilité et de confronter plusieurs matières sans présumer de leur aptitude. Les plaques en PTFE vierge ou chargé et les plastiques techniques PA6, POM et PEHD peuvent être envisagés selon le grade et l’application. La matière et la pièce doivent être évaluées au regard des conditions réelles avant d’arrêter votre choix.

Quand solliciter un conseil matière ou un usinage selon plan ?

Un échange technique est utile lorsque plusieurs contraintes doivent être conciliées, par exemple une géométrie précise, des tolérances définies et un mouvement de contact. Si la pièce remplit aussi une fonction d’étanchéité, le guide des joints techniques peut compléter votre réflexion. Pour faire étudier votre projet, préparez le plan et les conditions d’utilisation, puis détaillez les contraintes que la pièce doit respecter.

Validez votre choix matière avant de lancer la pièce

Un plastique à faible frottement peut réduire le recours à une lubrification externe, mais ne garantit ni une usure nulle ni une adéquation à toutes les applications. Pour évaluer les avantages d’un plastique auto-lubrifiant dans votre projet, confrontez le grade envisagé à la charge, à la vitesse, à la température, au mouvement et à l’environnement de fonctionnement.

Le plan, les dimensions et les tolérances attendues aident aussi à examiner la faisabilité de la pièce. Plastiques Elastomères propose des plaques en PTFE vierge ou chargé, des plastiques techniques tels que PA6, POM et PEHD, ainsi que des pièces mécaniques usinées selon plan. La validation de la matière et de la géométrie reste une étape essentielle avant de figer votre choix.

Pour faire étudier votre application, transmettez votre plan et les conditions d’utilisation à Plastiques Elastomères afin d’échanger avec l’équipe sur votre besoin matière ou votre pièce à usiner.

Questions fréquentes

Un plastique auto-lubrifiant fonctionne-t-il toujours sans lubrifiant ?

Non, pas nécessairement. Certains grades peuvent fonctionner sans apport externe continu, mais cette possibilité dépend de la charge, de la vitesse, de la température, du mouvement et de la durée d’utilisation. Un fonctionnement à sec ne signifie pas non plus absence d’usure ou de contrôle. Vérifiez les conditions réelles de service avant de supprimer la lubrification prévue.

Quels sont les principaux avantages d’un plastique auto-lubrifiant ?

Un plastique auto-lubrifiant peut limiter le recours à une lubrification externe continue et simplifier certaines applications où l’ajout régulier de lubrifiant est contraignant. Les avantages dépendent toutefois du grade et des conditions de fonctionnement. Le frottement n’est pas nul, l’usure reste possible et le matériau ne convient pas automatiquement à tout mécanisme.

Le PTFE est-il un plastique auto-lubrifiant ?

Le PTFE est généralement reconnu pour ses propriétés de faible frottement et peut être envisagé dans des applications où l’on cherche à limiter la lubrification externe. Le choix entre PTFE vierge ou chargé doit toutefois être étudié selon le grade, la géométrie de la pièce et les sollicitations. Sa seule désignation ne permet pas de confirmer son aptitude à votre application.

Comment choisir entre le PTFE, le PA6, le POM et le PEHD ?

Comparez ces matières selon la charge, la vitesse de glissement, la température, le cycle de fonctionnement et l’environnement, puis vérifiez le grade envisagé. Le PTFE, le PA6, le POM et le PEHD ne sont pas interchangeables et ne doivent pas être considérés comme adaptés sans validation. Transmettez le plan, les dimensions, les tolérances et les conditions d’usage pour orienter le choix.

Guide de conception de pièces en plastique usiné : Optimiser performance et usinabilité

Saviez-vous que le coefficient de dilatation thermique d’un thermoplastique technique peut être jusqu’à dix fois supérieur à celui de l’acier ? Cette réalité physique transforme souvent un projet industriel ambitieux en une série de pièces déformées si les contraintes spécifiques du matériau sont sous-estimées. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos composants. Forts de notre expertise technique cultivée depuis 1978, nous avons conçu ce guide de conception de pièces en plastique usiné pour vous transmettre les clés d’une fabrication parfaitement maîtrisée.

Nous explorerons ensemble les règles techniques permettant d’optimiser vos temps de cycle tout en garantissant des tolérances de découpe de +/- 0,1 mm. Vous apprendrez à concilier haute performance mécanique et conformité rigoureuse aux normes FDA ou au règlement EU 10/2011. Ce parcours didactique vous accompagnera dans la sélection des meilleurs grades, du PTFE chargé au polyoxyméthylène, pour sécuriser durablement vos installations les plus pointues.

Points Clés

  • Maîtrisez la gestion thermique et le choix des matériaux comme le PEEK pour assurer une résistance continue jusqu’à 250 °C sans déformation post-usinage.
  • Adaptez vos géométries aux diamètres d’outils CNC standards pour optimiser le temps de cycle machine et accroître la rigidité structurelle des parois.
  • Garantissez la sécurité de vos installations en intégrant les dernières exigences de traçabilité du règlement (UE) 2026/245 pour le contact alimentaire.
  • Utilisez ce guide de conception de pièces en plastique usiné pour réduire vos rebuts grâce à une sélection rigoureuse des formats de semi-produits.

Choix des matériaux et comportement mécanique des polymères

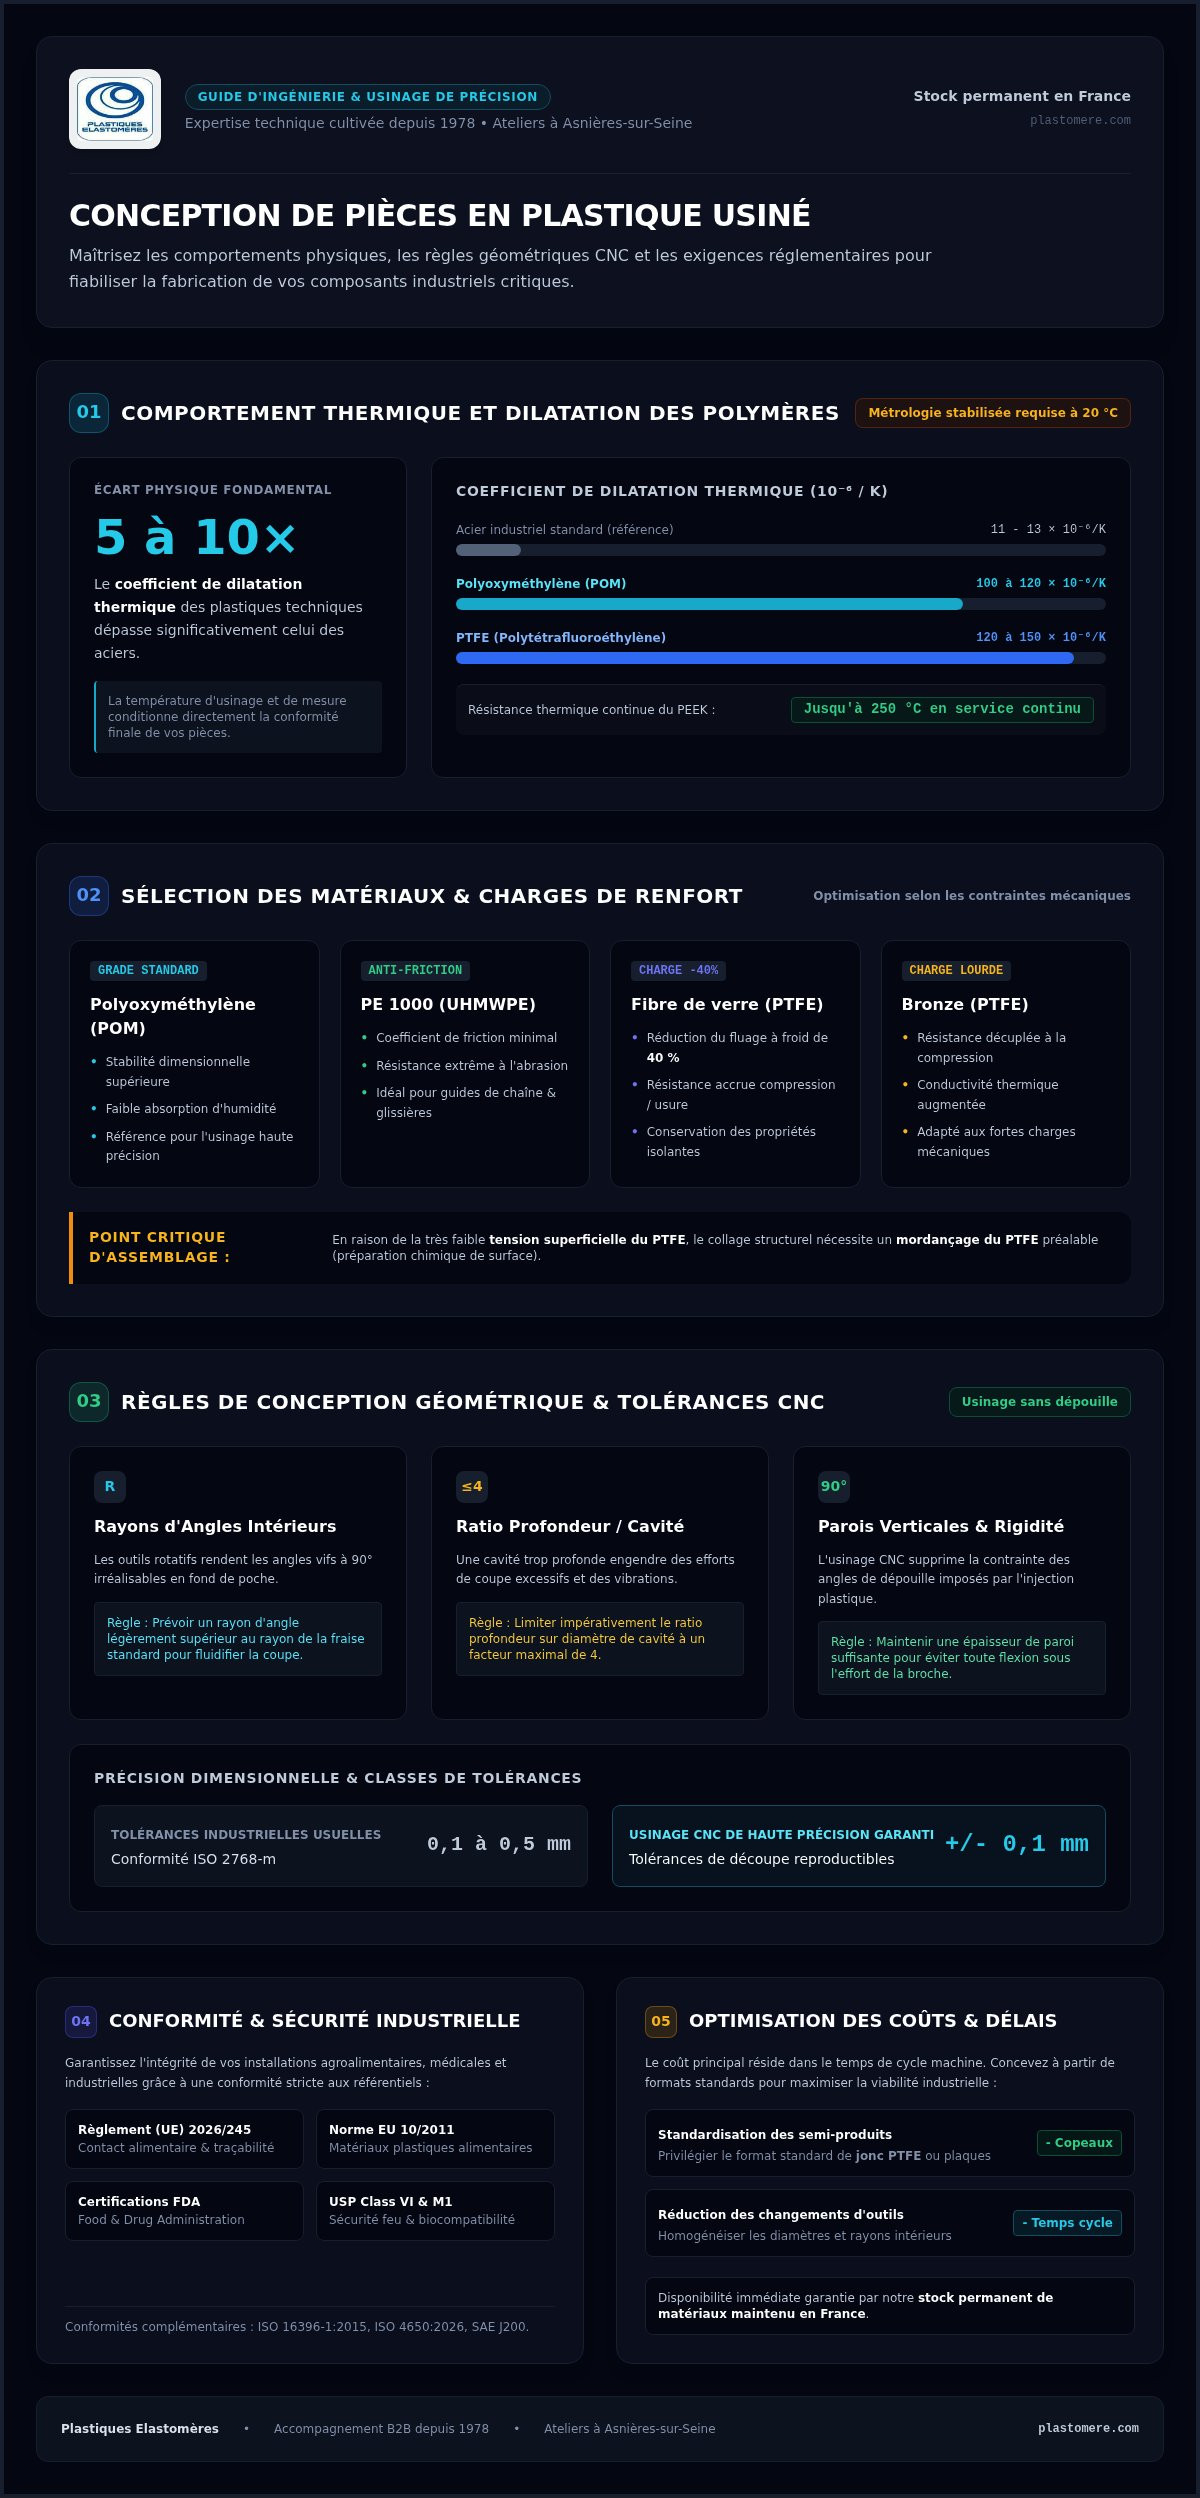
La réussite d’un projet industriel repose sur la compréhension des écarts physiques fondamentaux entre métaux et polymères. Contrairement aux aciers ou à l’aluminium, le coefficient de dilatation thermique des plastiques techniques est 5 à 10 fois supérieur. Un polyoxyméthylène affiche une valeur de 100 à 120 x 10⁻⁶/K, tandis que le PTFE atteint 120 à 150 x 10⁻⁶/K. Cette réalité physique impose une métrologie stabilisée à 20 °C pour garantir la précision dimensionnelle. Ce guide de conception de pièces en plastique usiné souligne que négliger cette variable thermique entraîne inévitablement des déformations critiques après usinage.

Pour les environnements extrêmes, la résistance thermique continue du PEEK jusqu’à 250 °C en fait un allié précieux pour vos composants critiques. Afin de limiter le fluage sous charge, l’ajout de charges s’avère indispensable. L’incorporation de fibre de verre réduit le fluage à froid de 40 %, alors que le bronze décuple la résistance à la compression et la conductivité thermique. Nous veillons à ce que ces choix respectent scrupuleusement la norme EU 10/2011 et les exigences FDA dès la phase de conception pour sécuriser vos installations.

Propriétés spécifiques des plastiques techniques (POM, PEHD, PTFE)

Le polyoxyméthylène (POM) demeure le standard pour l’usinage de haute précision grâce à sa stabilité dimensionnelle supérieure et sa faible absorption d’humidité. Si votre application exige une résistance à l’abrasion extrême, le PE 1000 (UHMWPE) offre un coefficient de friction minimal idéal pour les guides de chaîne. Notez enfin que la très faible tension superficielle du PTFE rend tout collage structurel impossible sans un mordançage du PTFE préalable. Cette préparation de surface chimique doit impérativement être anticipée pour assurer la viabilité de vos assemblages techniques les plus complexes. Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance.

Règles de géométrie et tolérances pour l’usinage CNC de précision

Contrairement au moulage par injection, l’usinage CNC supprime l’obligation des angles de dépouille. Vos conceptions gagnent en simplicité grâce à des parois verticales. Cependant, dessiner des angles vifs à 90° en fond de poche reste irréalisable avec des outils rotatifs. Ce guide de conception de pièces en plastique usiné préconise d’adapter les rayons intérieurs aux diamètres standards des fraises. Prévoyez un rayon légèrement supérieur à celui de l’outil pour fluidifier le balayage de la machine. De même, limiter le ratio profondeur sur diamètre de cavité à un facteur de 4 évite toute flexion préjudiciable de la broche.

La gestion judicieuse des épaisseurs de parois prévient l’apparition de vibrations destructrices durant la coupe. Des parois trop fines fléchissent sous l’effort, altérant la géométrie finale de la pièce. Si vos exigences requièrent des formes complexes, notre bureau technique étudiera vos plans avec la plus grande attention afin d’en valider la viabilité.

Maîtriser les tolérances de découpe +/- 0,1 mm

Imposer des tolérances inutilement sévères majore le coût de fabrication sans apporter de gain fonctionnel réel. Les tolérances industrielles usuelles s’établissent entre 0,1 mm et 0,5 mm selon les critères de la norme ISO 2768-m. Pour vos composants les plus critiques, nos ateliers basés en France garantissent des tolérances de découpe +/- 0,1 mm parfaitement reproductibles. Nous vous invitons à consulter notre guide de l’usinage plastique pour affiner vos choix de dimensionnement industriels.

Guide de conception de pièces en plastique usiné : Optimiser performance et usinabilité

Optimisation des coûts et viabilité industrielle de votre projet

L’efficience économique d’un composant ne se résume pas au coût de la résine brute. En usinage CNC, le temps machine représente le principal vecteur de coût. Ce guide de conception de pièces en plastique usiné recommande de limiter les changements d’outils et de favoriser des géométries accessibles. Une approche pragmatique consiste à concevoir vos pièces à partir de formats standards. En privilégiant l’usage d’un jonc PTFE ou de plaques aux épaisseurs courantes, vous réduisez considérablement le volume de copeaux et les frais de préparation. Cette standardisation garantit également une meilleure réactivité grâce à notre stock permanent maintenu en France.

Depuis 1978, Plastiques Elastomères cultive une expertise B2B fondée sur l’analyse de la valeur. L’application rigoureuse de ce guide de conception de pièces en plastique usiné permet d’anticiper les contraintes de fabrication dès l’esquisse. Un choix de matériau pertinent prévient toute défaillance prématurée susceptible de générer une perte de production (EUR/hour) préjudiciable. Nous serons heureux d’étudier vos plans industriels afin de valider la faisabilité technique de vos projets les plus pointus, tout en optimisant le rapport entre performance mécanique et coût global.

Préparer votre dossier technique pour Plastiques Elastomères

La précision de votre cahier des charges est le gage d’une exécution parfaite. Votre dossier doit inclure les cotes nominales, les tolérances critiques et les contraintes d’exposition chimique, notamment si la norme MIL-PRF-83248 est requise pour la compatibilité avec des fluides synthétiques. Nous vous suggérons de parcourir notre guide du joint technique pour affiner vos spécifications d’étanchéité. Pour bénéficier d’un diagnostic personnalisé et d’un accompagnement sur mesure, contactez nos experts dès l’amorce de votre projet.

Vers une industrialisation maîtrisée de vos composants techniques

La réussite de vos projets repose sur une synthèse rigoureuse entre le choix des polymères, la gestion de la stabilité thermique et une géométrie adaptée aux outils CNC. Ce guide de conception de pièces en plastique usiné souligne l’importance de concilier performance mécanique et conformité réglementaire, notamment via le respect du règlement (UE) 2026/245 et des standards FDA. En privilégiant des formats standards issus de notre stock permanent en France, vous optimisez vos coûts tout en sécurisant vos délais de fabrication.

Depuis 1978, Plastiques Elastomères accompagne les acteurs majeurs de l’industrie avec une expertise technique cultivée au fil des décennies. Nous serons heureux de mettre notre savoir-faire à votre disposition pour fiabiliser vos installations les plus critiques. Nous vous invitons dès maintenant à demander une étude personnalisée de vos plans industriels afin de valider la faisabilité technique de vos composants. Ensemble, nous transformerons vos contraintes en solutions durables et performantes.

Foire aux questions sur l’usinage plastique

Quelle est la tolérance dimensionnelle maximale pour une pièce en plastique usiné ?

Les standards industriels pour l’usinage des polymères s’établissent généralement entre 0,1 mm et 0,5 mm selon la norme ISO 2768-m. Pour vos projets les plus exigeants, nos ateliers garantissent des tolérances de découpe +/- 0,1 mm sur les centres CNC. Ce niveau de précision assure une interchangeabilité parfaite de vos composants tout en évitant les surcoûts liés à des exigences dimensionnelles irréalistes pour des matériaux souples.

Peut-on usiner des parois très fines dans le PTFE ou le POM ?

L’usinage de parois fines est techniquement réalisable mais exige une grande prudence. En raison de la flexibilité des polymères, des parois trop minces peuvent vibrer ou se déformer sous l’effort de coupe. Ce guide de conception de pièces en plastique usiné préconise de maintenir une épaisseur suffisante pour garantir la rigidité structurelle. Nous serons heureux d’étudier vos plans pour valider la faisabilité de vos parois les plus délicates.

Faut-il prévoir des angles de dépouille pour l’usinage CNC ?

L’usage d’angles de dépouille est inutile en usinage CNC, contrairement au moulage par injection. Vos conceptions peuvent présenter des parois parfaitement verticales sans aucune contrainte d’éjection. Ajouter des dépouilles sur une pièce usinée complexifie inutilement la programmation et augmente le temps machine. Nous vous conseillons de privilégier des formes simples et directes pour optimiser vos coûts de fabrication tout en conservant une précision géométrique rigoureuse.

Comment la température influence-t-elle la conception des pièces usinées ?

La température est cruciale car le coefficient de dilatation thermique des plastiques est 5 à 10 fois supérieur à celui de l’acier. Une pièce conforme en atelier peut varier de plusieurs dixièmes de millimètre selon son environnement de service. Il est donc indispensable d’intégrer ces variations dès la phase de dessin. Nous effectuons nos contrôles qualité dans un environnement stabilisé à 20 °C pour vous garantir une fiabilité absolue.

Pièce plastique pour le secteur aérospatial : Guide technique 2026

D’après les analyses d’ingénierie aéronautique, alléger la structure d’un aéronef de seulement 1 % permet d’économiser plusieurs centaines de milliers de litres de carburant sur l’ensemble de son cycle de vol. Dans cette recherche d’efficacité, l’intégration d’une pièce plastique pour le secteur aérospatial s’impose désormais comme un levier technique incontournable face aux alliages métalliques traditionnels.

Nous comprenons parfaitement l’exigence de vos métiers : garantir la conformité aux normes feu-fumée tout en maintenant des précisions dimensionnelles strictes représente une équation complexe pour vos bureaux d’études. Ce guide a été conçu pour vous permettre de déterminer les polymères et tolérances d’usinage idéaux pour concevoir vos pièces plastiques aéronautiques critiques. Vous y découvrirez les critères de tenue thermique, les exigences de dégazage sous vide et les méthodes de fabrication sur plan pour fiabiliser durablement vos ensembles embarqués.

Points Clés

  • Comprenez les impératifs d’allègement structurel et de résistance au dégazage sous vide pour concevoir chaque pièce plastique pour le secteur aérospatial en conformité avec les référentiels de vol.
  • Comparez les atouts de la résistance thermique continue du PEEK face aux formulations de PTFE vierge ou chargé pour répondre aux environnements thermomécaniques les plus sévères.
  • Maîtrisez les contraintes du coefficient de dilatation thermique afin d’assurer des tolérances de découpe +/- 0,1 mm sur vos ensembles mécaniques de haute précision.
  • Optimisez vos délais d’approvisionnement grâce à un partenaire industriel français disposant d’un stock permanent de semi-produits pour usiner vos composants sur plan.

Exigences critiques d’une pièce plastique pour le secteur aérospatial

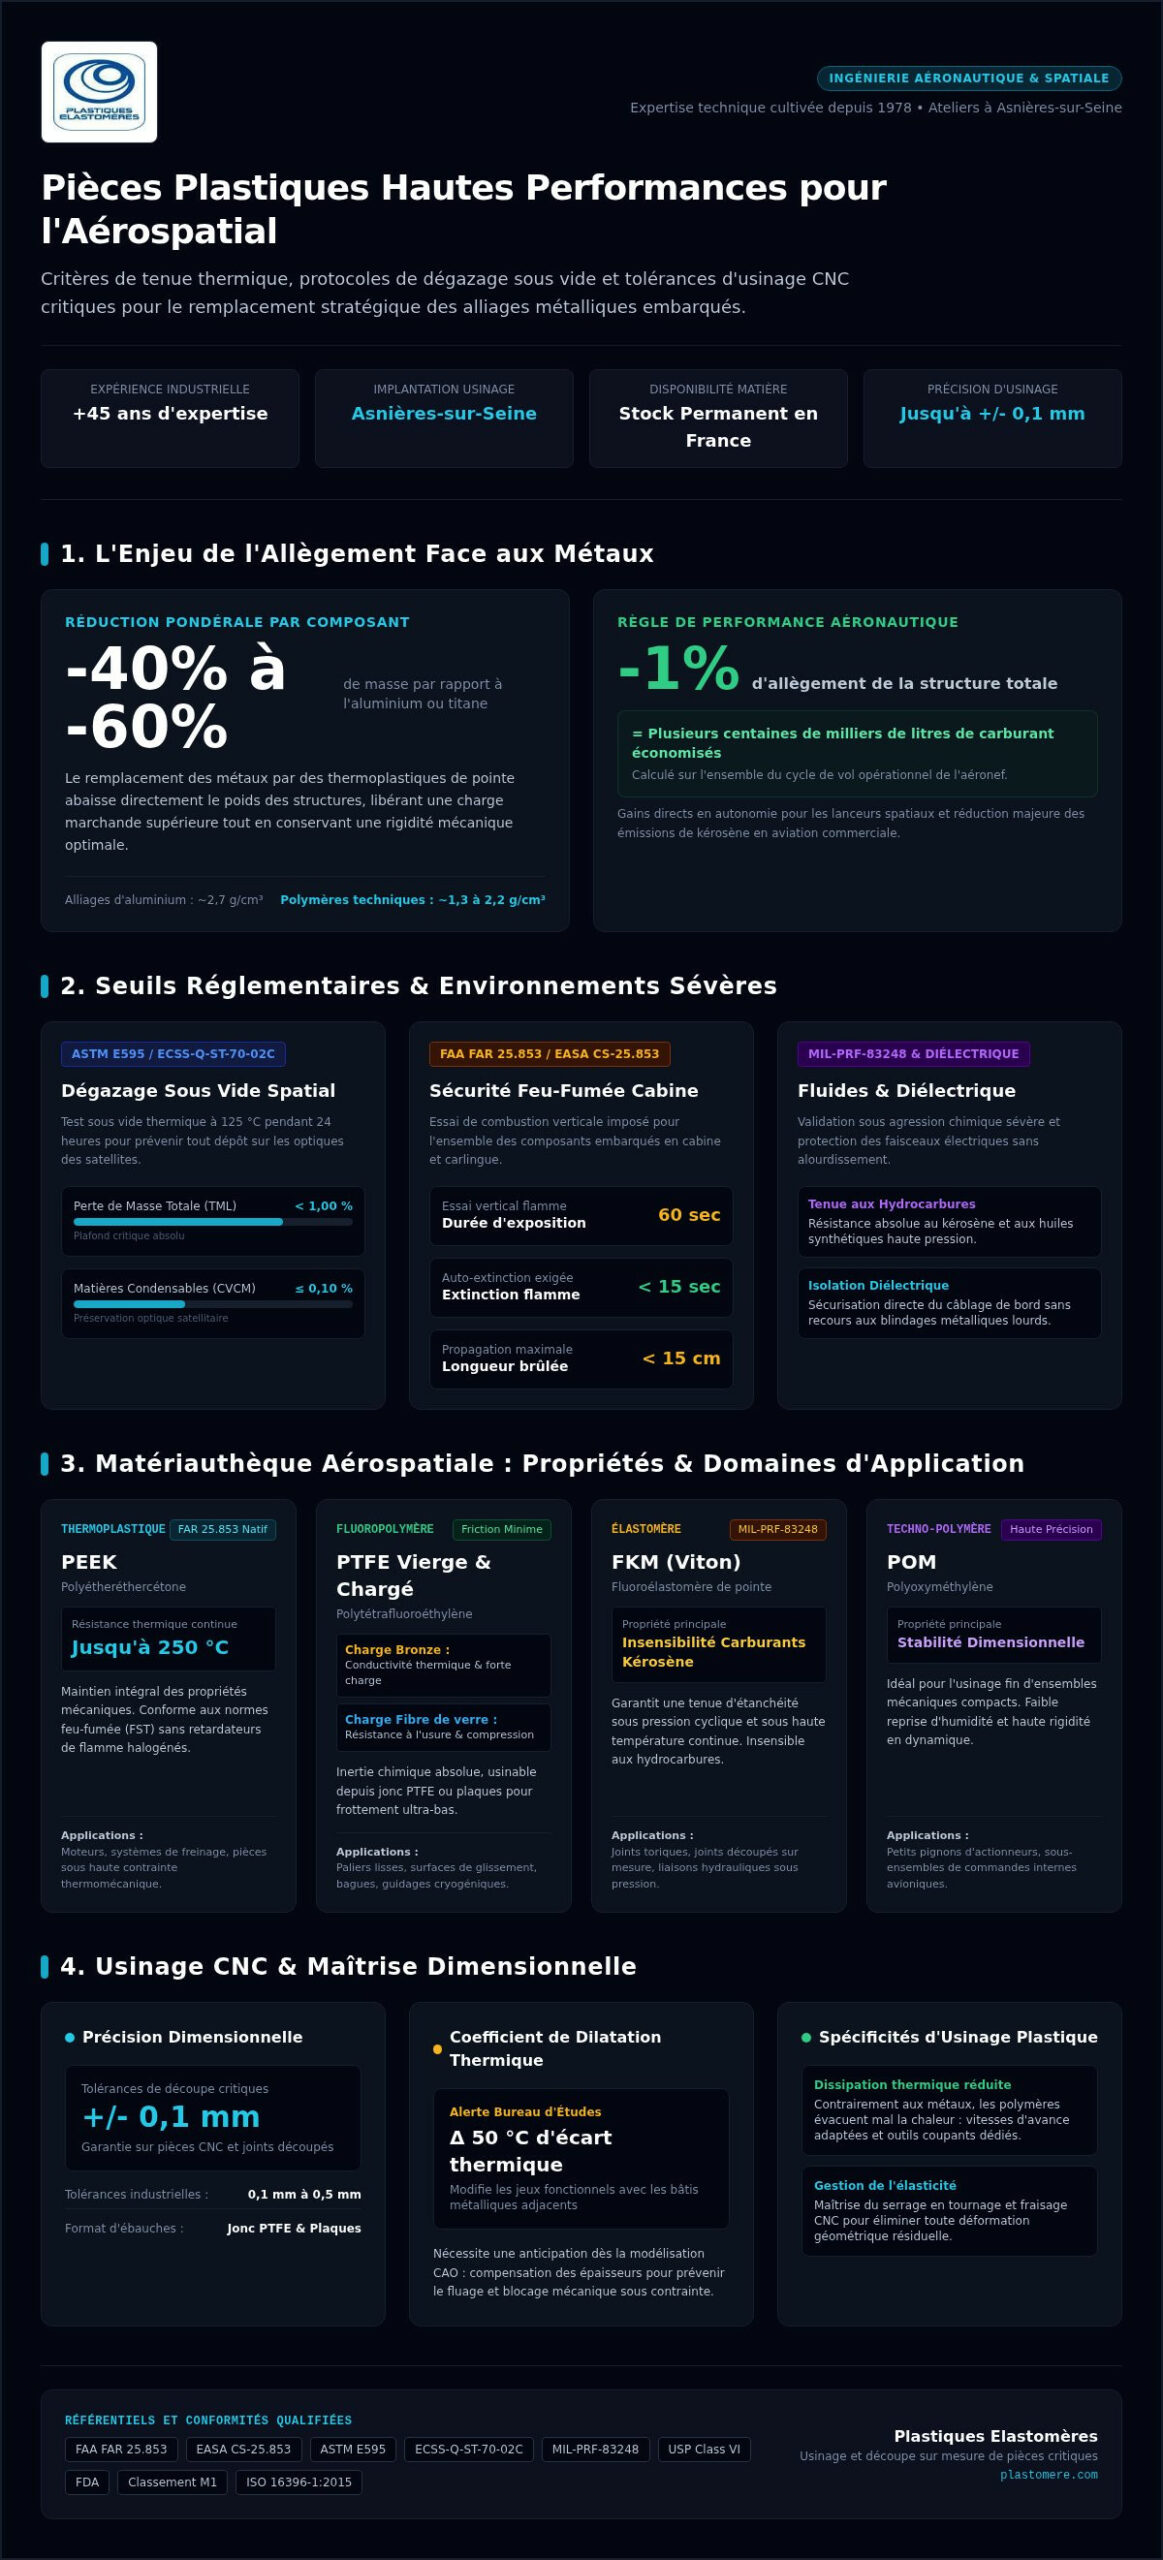
Remplacer les alliages d’aluminium ou de titane par des thermoplastiques de pointe permet d’abaisser le poids des composants de 40 à 60 %. Cette économie massique se traduit immédiatement par des gains de charge marchande ou d’autonomie. Pourtant, concevoir une pièce plastique pour le secteur aérospatial exige une validation technique rigoureuse face à des sollicitations physiques intraitables.

Les matériaux doivent conserver leur géométrie opérationnelle sous des écarts de température constants. Dans le vide spatial, la prévention de la contamination moléculaire constitue une contrainte majeure. Les protocoles ASTM E595 et ECSS-Q-ST-70-02C fixent des seuils intransigeants :

  • Une perte de masse totale (TML) strictement inférieure à 1,00 % sous vide thermique à 125 °C pendant 24 heures.
  • Un taux de matières condensables volatiles recueillies (CVCM) plafonné à 0,10 %, indispensable pour préserver les optiques des satellites.
  • Une résistance chimique absolue au contact prolongé des carburants kérosène et des huiles de synthèse pour éviter toute détérioration prématurée.

Normes d’inflammabilité et sécurité en environnement aéronautique

La sécurité en cabine impose une conformité totale aux directives FAA FAR 25.853 et EASA CS-25.853. L’essai de combustion verticale de 60 secondes requiert une extinction de flamme en moins de 15 secondes et une longueur brûlée sous 15 cm. En parallèle, les thermoplastiques techniques procurent une excellente isolation diélectrique pour sécuriser le câblage embarqué sans blindage lourd. Pour vos joints et bagues soumis aux carburants, nous usinons des élastomères formulés selon la norme MIL-PRF-83248, garante d’une tenue parfaite aux hydrocarbures sous haute pression. Si vous souhaitez qualifier la nuance répondant à votre cahier des charges, notre équipe technique reste à votre entière écoute.

Comparatif des polymères pour vos composants aéronautiques de pointe

Choisir le bon matériau conditionne la longévité de chaque pièce plastique pour le secteur aérospatial. Selon les zones d’intégration, les sollicitations thermomécaniques orientent vers des familles de polymères distinctes.

Pour les environnements de moteurs ou de freinage, la résistance thermique continue du PEEK, opérationnelle jusqu’à 250 °C, garantit le maintien des propriétés mécaniques. Ce thermoplastique répond aux exigences FST de la réglementation FAR 25.853 sans recourir à des retardateurs de flamme halogénés. À l’inverse, lorsque l’application réclame un frottement minimal, le PTFE s’impose. Utilisé vierge ou compoundé avec du bronze pour la dissipation thermique, ou renforcé à la fibre de verre contre l’usure, il offre un coefficient de friction extrêmement bas. Pour les sous-ensembles de commande interne, le polyoxyméthylène assure une excellente stabilité dimensionnelle sur de petits pignons d’actionneurs.

Élastomères fluorés et thermoplastiques : quel matériau pour quel usage ?

L’étanchéité sous haute température requiert des joints en fluoroélastomère FKM (Viton), insensibles aux carburants kérosène sous pression cyclique. Côté glissement, les plaques et profilés en fluoropolymère apportent une inertie chimique totale. L’ingénieur doit néanmoins intégrer le coefficient de dilatation thermique de chaque nuance, car un écart de 50 °C modifie les jeux fonctionnels avec les bâtis métalliques adjacents.

Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance ; n’hésitez pas à solliciter un conseil technique personnalisé pour étudier vos plans industriels.

Pièce plastique pour le secteur aérospatial : Guide technique 2026

Usinage sur plan et approvisionnement de pièces techniques critiques

Façonner une pièce plastique pour le secteur aérospatial exige une gestion méticuleuse de l’élasticité propre aux polymères. Contrairement aux métaux, ces matières dissipent mal la chaleur lors de la coupe. L’usinage par tournage et fraisage CNC, réalisé à partir d’ébauches massives comme le jonc PTFE ou des plaques épaisses de thermoplastiques, nécessite une vitesse d’avance adaptée et des outils tranchants dédiés.

Nos ateliers maîtrisent les tolérances industrielles usuelles comprises entre 0,1 mm et 0,5 mm, avec la capacité d’assurer des tolérances de découpe de +/- 0,1 mm sur vos géométries critiques. Dès la réception de vos fichiers CAO, nos experts analysent les épaisseurs de paroi pour prévenir le fluage sous contrainte d’assemblage.

De la pièce sur plan à l’assemblage étanche aéronautique

Sécuriser une liaison hydraulique ou un carter avionique requiert un ajustement géométrique sans faille. Chaque composant mécanique usiné fait l’objet d’un contrôle dimensionnel rigoureux, complété par une traçabilité matière intégrale depuis le semi-produit d’origine. Cette exigence évite toute variation d’étanchéité sous les vibrations de vol.

Depuis 1978, Plastiques Elastomères met son expertise au service de vos projets B2B les plus pointus. Grâce à notre stock permanent de matières techniques maintenu en France, nous garantissons une excellente réactivité face aux cadences industrielles. Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos réalisations ; vous pouvez dès aujourd’hui contacter nos spécialistes pour étudier vos plans et fiabiliser durablement vos sous-ensembles critiques.

Sécurisez la fabrication de vos sous-ensembles aéronautiques

La réussite d’une pièce plastique pour le secteur aérospatial repose sur une alliance sans compromis entre l’inertie physico-chimique du matériau et la maîtrise des cotes d’usinage. Que votre projet exige l’allègement de ferrures de cabine, l’isolation diélectrique de faisceaux ou l’étanchéité absolue de circuits carburant, la précision d’exécution garantit la sécurité opérationnelle de vos équipements en vol.

Forte d’une expertise technique reconnue depuis 1978, l’équipe de Plastiques Elastomères s’engage à vos côtés. Nous mettons à votre service un stock national permanent de matériaux haute performance et garantissons des tolérances de découpe de +/- 0,1 mm adaptées aux cahiers des charges les plus sévères. Transmettez-nous vos plans techniques pour une étude personnalisée ; nous serons ravis de concrétiser vos innovations avec la réactivité et la rigueur que méritent vos ambitions industrielles.

Foire aux questions

Pourquoi remplacer les pièces métalliques par du plastique dans l’aérospatial ?

L’emploi d’une pièce plastique pour le secteur aérospatial permet une réduction de masse de 40 à 60 % par rapport à l’aluminium. Cette baisse de poids allège les structures tout en garantissant une résistance élevée aux vibrations mécaniques, une absence totale de corrosion saline et des propriétés diélectriques indispensables à la protection des réseaux électriques embarqués.

Quelles sont les tolérances atteignables pour l’usinage d’une pièce plastique aéronautique ?

Nos moyens d’usinage permettent d’assurer des tolérances de découpe de +/- 0,1 mm sur les thermoplastiques techniques et les fluoropolymères. Les tolérances industrielles usuelles se situent entre 0,1 mm et 0,5 mm selon la nuance retenue, afin de tenir compte précisément du comportement de la matière lors des phases de coupe et des écarts thermiques.

Comment le PEEK et le PTFE résistent-ils aux fluides agressifs en aviation ?

Le PEEK et le PTFE présentent une structure moléculaire dense garantissant une inertie chimique totale face aux carburants kérosène, aux liquides de dégivrage et aux fluides hydrauliques synthétiques. Ils ne subissent aucun ramollissement ni gonflement volumique, ce qui sécurise durablement les systèmes de guidage et d’étanchéité sous les pressions cycliques des circuits de vol.

Est-il possible d’usiner des composants aérospatiaux directement selon nos plans ?

Nous fabriquons vos pièces mécaniques et vos joints exclusivement sur mesure à partir de vos plans industriels ou fichiers CAO. Chaque pièce plastique pour le secteur aérospatial est usinée par tournage ou fraisage dans nos ateliers à partir d’un stock permanent de matières certifiées, avec une traçabilité complète assurée à chaque étape de production.

Guide pratique de la bande transporteuse PTFE sur mesure

Le coût d’une bande transporteuse PTFE sur mesure dépend des exigences de conformité comme la certification USP Class VI, la norme FDA et la sécurité incendie, Plastiques Elastomères ne publiant pas de tarifs fixes sans devis personnalisé. Les dimensions du produit, la nature du maillage et le type d’adhésif silicone influent directement sur l’investissement global. Avant de commander, vous tranchez surtout trois points : quel profilé tient vos cycles thermiques, faut-il une maille ou une surface pleine, et à partir de quand une réparation d’urgence ne suffit plus face à un remplacement calibré.

Points Clés: Choisissez votre bande transporteuse PTFE sur mesure en validant la structure (maille ou pleine) et l’armature selon vos contraintes de ventilation et de traction mécanique.

  • Respectez la limite de 260°C pour vos bandes équipées d’un adhésif silicone standard.
  • Évitez les bandes adhésives simples dès que votre ligne subit des tractions mécaniques sévères.
  • Privilégiez l’armature en aramide pour une résistance supérieure aux déchirures par rapport au verre.
  • Le guide précise que les découpes de plaques PTFE respectent un format de 1200x1200mm.

3 Profilés PTFE pour aligner tenue thermique et mécanique sur votre ligne

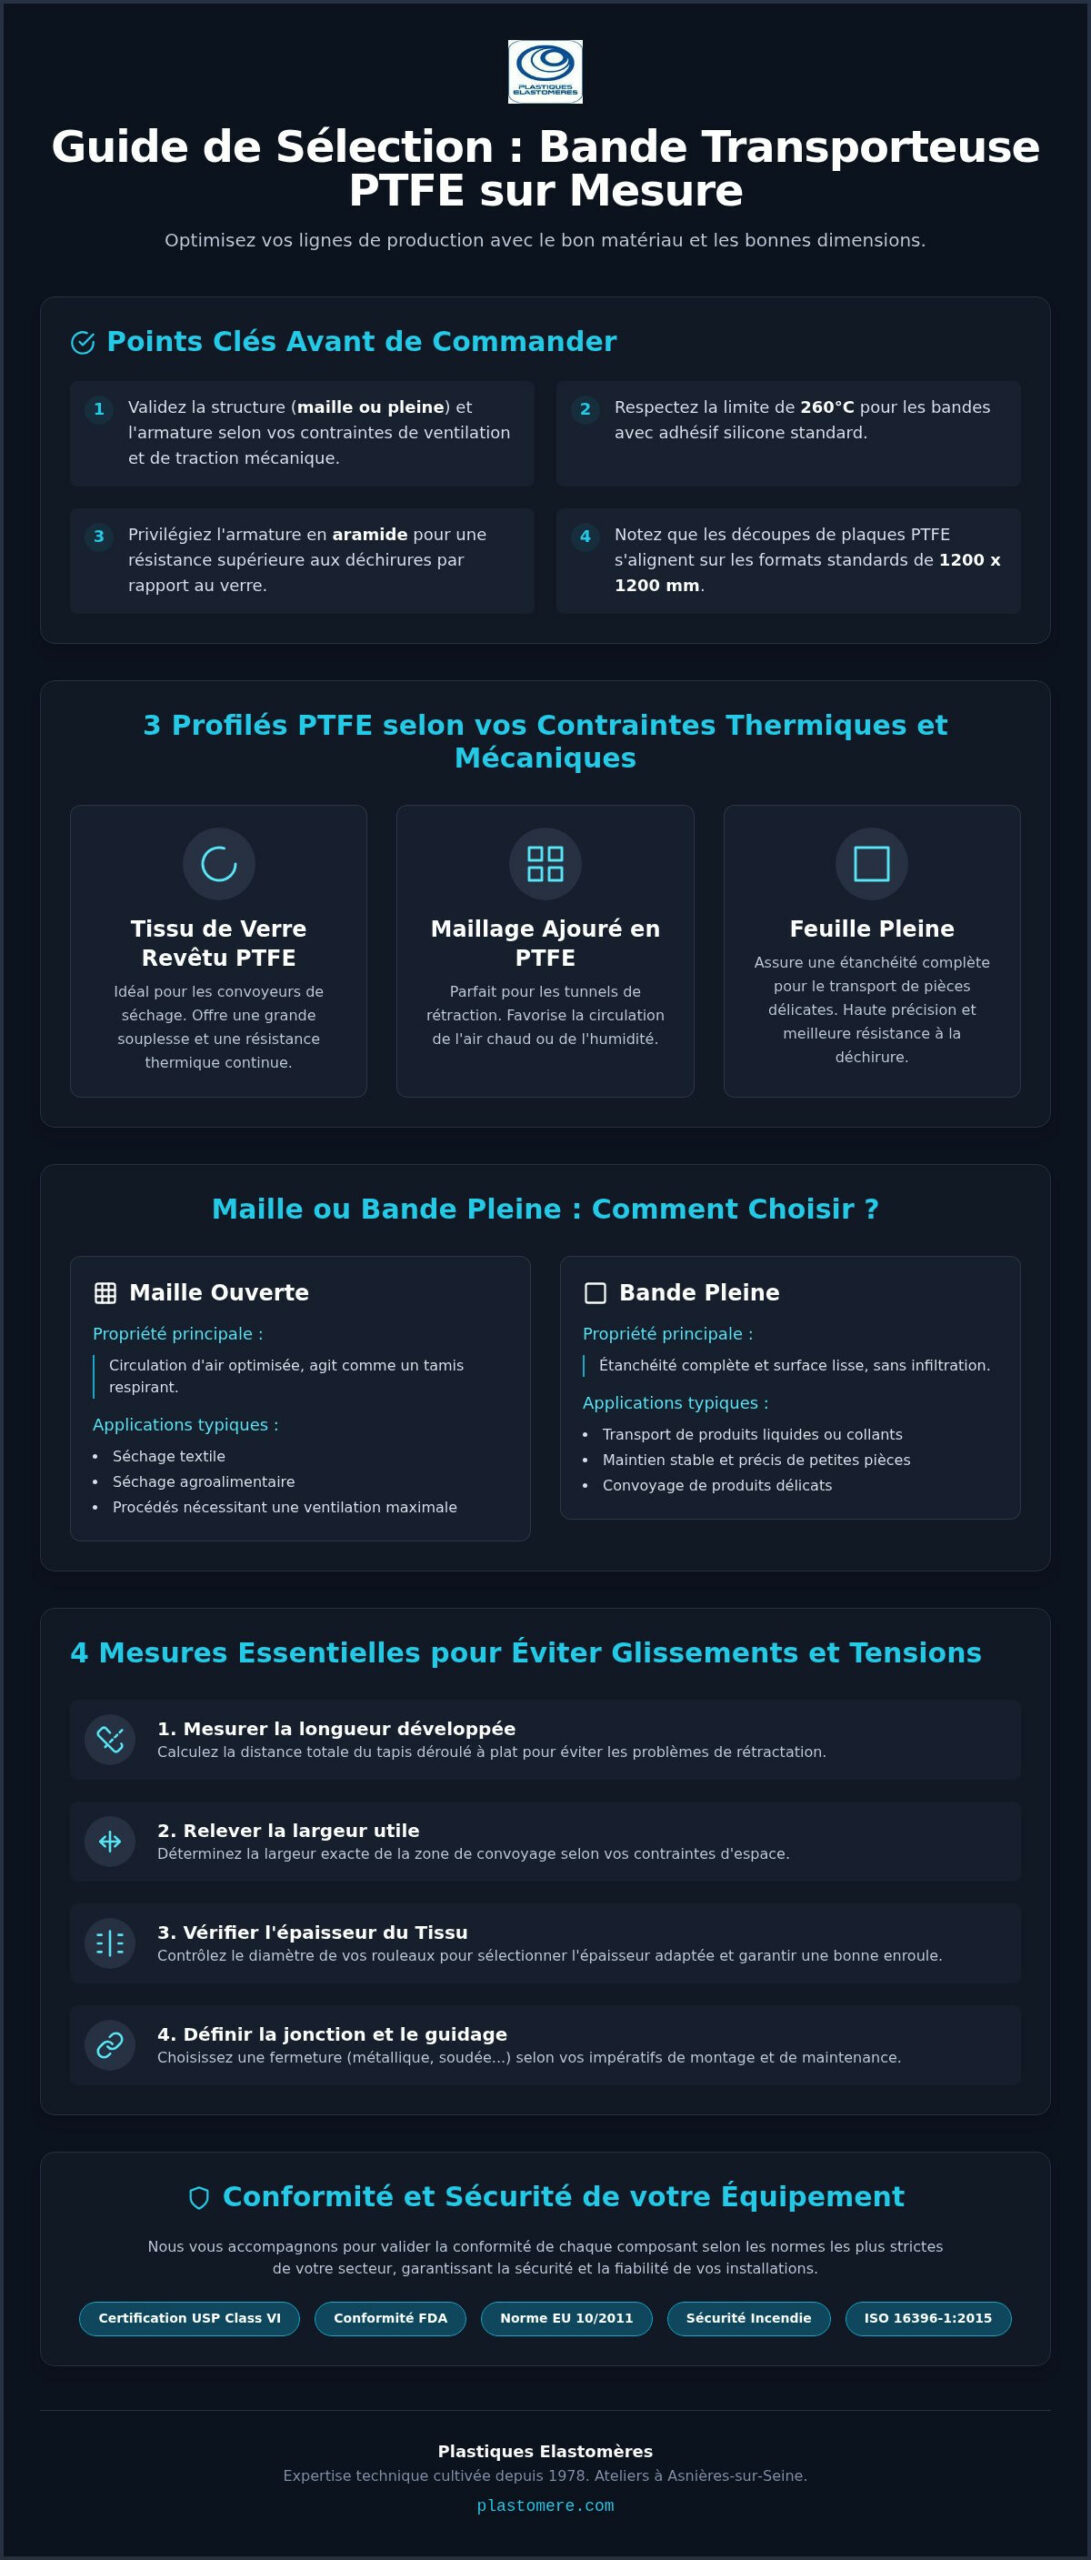
Vos contraintes thermiques et mécaniques dictent le choix exact de la bande. Chez les clients que nous accompagnons, le profilé conditionne la longévité des lignes : un composant inadapté s’use trop tôt sous la chaleur ou les frottements. Trois situations reviennent souvent. Tunnel de séchage textile ou agroalimentaire : orientez-vous vers le maillage ajouré en PTFE, souple et capable d’une résistance thermique continue. Tunnel de rétraction où l’air chaud ou l’humidité doivent circuler : retenez le maillage ajouré. Transport de pièces délicates sans infiltration : la feuille pleine apporte l’étanchéité et la précision de convoyage. Pour cadrer le dimensionnement, consultez notre guide d’achat dédié.

Trois architectures principales répondent à ces besoins industriels :

  • La bande en tissu de verre revêtu de PTFE convient aux convoyeurs de séchage. Elle offre une résistance thermique continue tout en conservant une grande souplesse.
  • Le maillage ajouré en PTFE favorise la circulation de l’air chaud ou de l’humidité. Ce profilé convient aux tunnels de rétraction.
  • La feuille pleine assure une étanchéité complète et une précision élevée lors du transport de pièces délicates.

Chaque matériau répond à un cahier des charges précis. Si vous utilisez des rails d’entraînement, le polyéthylène ou le polyoxyméthylène complètent le montage. L’épaisseur du revêtement doit être sélectionnée avec rigueur pour résister aux agressions chimiques. Pour vos plaques, l’utilisation de polyacétal apporte une stabilité dimensionnelle fiable. Plastiques Elastomères ajuste chaque composant selon vos contraintes de production ; pour une découpe de plaque PTFE, les dimensions se calquent habituellement sur les formats standards de 1200 x 1200 mm. La feuille pleine résiste mieux à la déchirure, ce qui oriente le choix de structure dès l’étude de ligne.

Astuce: Pour les éléments en feuille pleine, notez que la découpe maximale s’aligne sur les formats standards de 1200 x 1200 mm.

Maille ou bande pleine : trancher selon ventilation et étanchéité

Le choix entre une maille et une bande pleine dépend de la ventilation requise et de l’étanchéité nécessaire pour transporter votre matériau.

Sur une ligne textile en fin de poste, la structure perforée agit comme un tamis respirant pendant le séchage. Nos équipes préconisent la bande pleine dès que le produit à convoyer exige un maintien sans infiltration : la surface lisse limite les coulures et stabilise les cotes pour vos processus de séchage.

Structure de bande Propriétés mécaniques Applications industrielles
Maille ouverte Circulation d’air optimisée Séchage textile et agroalimentaire
Bande pleine Étanchéité et surface lisse Transport de produits liquides ou collants

Chaque matériau possède une armature spécifique : la fibre de verre renforce la résistance thermique, tandis que l’aramide apporte une tenue mécanique élevée. Selon la description du polytétrafluoroéthylène (PTFE) sur Wikipédia, cette matière conserve une inertie chimique marquée. Pour vos lignes techniques, une bande PTFE pour convoyeur apporte une durabilité élevée. Nous validons chaque épaisseur selon vos contraintes et, pour l’assemblage, nous vérifions la conformité selon la norme ISO 16396-1:2015.

L’usage d’une bande adhésive facilite aussi le guidage. Nous recommandons la nuance polyacétal pour certaines pièces de guidage complémentaires. Le terme polymères désigne la structure chimique exacte de ces formulations.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Ce commentaire souligne l’intérêt d’un vocabulaire scientifique rigoureux, celui des polymères, pour caractériser la structure d’une bande pleine ou en maille et sélectionner un matériau conforme aux exigences industrielles.

Quatre mesures qui évitent glissements et tensions excessives

Prendre des cotes rigoureuses conditionne le fonctionnement de votre équipement industriel fabriqué sur plan. La moindre erreur d’appréciation provoque un glissement mécanique ou des tensions excessives. Plastiques Elastomères vous accompagne pas à pas pour transmettre des données exactes à nos ateliers.

  1. Mesurer la longueur développée : Calculez la distance totale du tapis déroulé à plat pour éviter tout problème de rétractation.
  2. Relever la largeur utile : Déterminez la largeur exacte de la zone de convoyage selon vos contraintes d’espace.
  3. Vérifier l’épaisseur du Tissu de verre PTFE Antistatique : Contrôlez le diamètre de vos rouleaux pour sélectionner l’épaisseur adaptée.
  4. Définir la jonction et le guidage : Choisissez une fermeture métallique ou soudée selon vos impératifs de démontage.

Ces quatre relevés limitent les dommages prématurés. Pour vos procédés exigeants, l’emploi d’une bande PTFE de convoyage procure une surface antiadhésive et résistante aux produits chimiques.

Un détail souvent négligé : la conduite des bandes sur les convoyeurs inclinés se trouve altérée par l’accumulation de charges électrostatiques. Ce phénomène engendre des glissements imprévus et provoque des déchirures irréversibles du matériau. Un modèle de bande de convoyage en tissu imprégné résout ce problème. Nos spécialistes étudient vos contraintes pour adapter la tension superficielle du PTFE à votre production ; confier votre métrage à l’atelier vous assure une conformité stricte aux exigences industrielles.

Guide pratique de la bande transporteuse PTFE sur mesure

Quand le PTFE adhésif atteint ses limites sous charge et chaleur

Les limites thermiques du PTFE adhésif restreignent son utilisation face à des contraintes extrêmes. Dans nos ateliers d’Asnières-sur-Seine, nos techniciens constatent que les contraintes d’étanchéité sous forte charge détériorent la liaison chimique. Cette dégradation survient car la température maximale d’une bande PTFE adhésive équipée d’un adhésif silicone standard s’élève généralement à 260°C.

Au-delà de cette valeur, la masse adhésive perd sa stabilité mécanique et risque d’endommager votre équipement. Pour une ligne soumise à des tractions mécaniques sévères, une simple bande adhésive ne convient pas : orientez-vous vers un tissu PTFE de configuration technique afin de sécuriser le procédé.

Les polymères techniques nécessitent une sélection rigoureuse selon leurs caractéristiques. Un polyoxyméthylène, aussi appelé polyacétal, est un thermoplastique usinable selon des tolérances précises. Il diffère des résines thermodurcissables non fusibles après polymérisation. La tolérance d’épaisseur varie selon la précision recherchée et l’humidité ambiante ; un matériau bien choisi évite des arrêts non planifiés.

Astuce: Vérifiez toujours que votre zone de chauffage ne dépasse pas la température maximale de 260°C prévue pour un adhésif silicone standard.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Il désigne ainsi généralement un mélange comportant un ou plusieurs polymères + différents additifs (charges, plastifiants, colorants, stabilisants…) et transformé en un produit fini." (source)

Ce témoignage illustre la confusion fréquente des industriels entre la résine de base et le matériau final formulé. Il rappelle qu’il faut distinguer les thermoplastiques transformables des mélanges chargés pour valider vos choix techniques.

Peut-on réparer une bande PTFE déchirée sur une machine ?

Une réparation temporaire reste possible directement sur le convoyeur pour éviter un arrêt de production prolongé.

Lors de nos interventions, nous constatons qu’un accroc mineur survient souvent au niveau du guidage. La structure textile en fibre de verre imprégné de résine PTFE offre une résistance élevée, mais un dommage localisé nécessite une intervention rapide.

Imaginez votre convoyeur comme une combinaison de plongée étanche : une simple perforation ruine l’étanchéité globale. De la même façon, une bande PTFE déchirée perd son imperméabilité aux graisses.

Une bande PTFE adhésive haute température permet de coller une pièce de renfort d’urgence. Cette solution antiadhésive limite la rétractation du tissu et retarde l’élimination du ruban endommagé. Cette méthode dépanne uniquement à court terme.

Pour les jonctions complexes ou les convoyeurs inclinés, l’application d’un patch nécessite un mordançage du PTFE pour restaurer la tension superficielle et garantir l’adhérence. Sans ce traitement chimique préalable, la pièce rapportée ne tiendra pas sous les contraintes mécaniques. Une réparation mal exécutée risque d’endommager vos rouleaux.

Vous réduirez vos coûts globaux en remplaçant la courroie transporteuse résistante à la chaleur dès les premiers signes de fatigue structurelle. Notre atelier découpe vos bandes selon des tolérances de découpe +/- 0,1 mm. Nous garantissons la conformité au règlement (UE) 2026/245 et à la norme EU 10/2011 pour vos applications alimentaires.

Un simple ruban adhésif ne suffit pas définitivement : seule une bande neuve assure une sécurité industrielle durable. Nous serons heureux de vous accompagner dans le choix du grade adapté à vos besoins de performance.

Certifications et ISO 16396-1:2015 : ce qui sécurise votre équipement

La conformité de votre bande PTFE fabriquée sur plan soutient la fiabilité opérationnelle et l’étanchéité sous forte contrainte thermique. Selon la page Wikipédia sur le polytétrafluoroéthylène, ce matériau maintient ses propriétés mécaniques jusqu’à 260 °C. Cette résistance thermique protège vos processus industriels contre une dégradation prématurée.

Nos experts valident la précision de chaque matériau plastifié pour répondre aux exigences réglementaires. Le respect de la norme ISO 16396-1:2015 cadre les spécifications des polymères retenus pour vos installations et préserve la rigidité structurale de la bande lors des montées en température.

La fréquence des nettoyages chimiques modifie l’adhérence de surface des équipements non certifiés. Retenir une bande certifiée limite les arrêts de production imprévus, sous réserve d’un contrôle rigoureux à la réception.

Plastiques Elastomères adapte les spécifications techniques à vos contraintes de ligne. Nous restons à votre entière disposition pour sélectionner la nuance de PTFE adaptée à vos contraintes et fiabiliser vos installations.

Questions fréquentes

Quelle est la différence entre une bande PTFE à mailles et une bande pleine ?

La version à mailles favorise la circulation de l’air pour le séchage. La version pleine assure une étanchéité complète sans résidus. Nos ateliers d’Asnières-sur-Seine réalisent ces deux configurations adaptées à vos contraintes. Le matériau est conforme à la norme ISO 16396-1:2015. Indiquez-nous votre process : nous étudierons le grade le mieux adapté à votre ligne.

Comment mesurer correctement une bande transporteuse pour une commande sur mesure ?

Mesurez la longueur développée à plat, la largeur totale ainsi que l’épaisseur souhaitée. Une prise d’empreinte précise évite tout glissement mécanique. Nos tolérances d’usinage s’étendent généralement de 0,1 mm à 0,5 mm. Nous respectons l’alignement strict de vos rails d’entraînement. Transmettez vos plans industriels : nous validerons la faisabilité technique de vos projets les plus pointus.

Peut-on réparer une bande PTFE déchirée sur une machine ?

Une réparation locale est possible par vulcanisation ou par l’ajout d’une jonction thermique ciblée. La durabilité dépend grandement de la tension mécanique subie. Pour des rubans adhésifs, la température maximale du PTFE adhésif avec adhésif silicone s’élève à 260°C. Si le tissu de verre support est rompu, un remplacement complet reste préférable. Nous intervenons rapidement pour analyser vos composants et limiter les arrêts de production.

Quels sont les délais moyens pour la fabrication d’une bande transporteuse PTFE sur mesure ?

La fabrication nécessite en moyenne quelques jours ouvrés selon la complexité de la jonction. Plastiques Elastomères maintient un stock permanent de matériaux en France pour agir vite. Cette organisation assure un traitement prioritaire de vos demandes. Les dimensions maximales pour une découpe de plaque PTFE s’alignent généralement sur les formats standards de 1200 x 1200 mm. Contactez-nous pour obtenir un devis personnalisé, sans tarif fixe publié à l’avance.

Tissu de verre téflonné ou aramide (Kevlar) ?

Le verre téflonné offre une résistance chimique et thermique solide lors des cycles continus. L’aramide apporte une résistance mécanique supérieure face aux déchirures et aux flexions répétées. Vos environnements humides ou très sollicités orientent directement l’arbitrage entre ces deux armatures. Sur demande, nous vous fournissons également les certificats d’alimentarité FDA et CE.

Cette rigueur dans le choix des matériaux est essentielle pour les prestataires de services de conditionnement comme Simplepack Ltd, qui exigent des équipements fiables pour le traitement des produits de santé et des aliments secs.

Fiabilisez vos installations avec une bande PTFE adaptée à vos contraintes

Une configuration industrielle fiable exige des composants ajustés à vos contraintes thermiques et chimiques : le profilé (tissu de verre, maille ou feuille pleine), le type de structure selon la ventilation, un métrage en quatre relevés, et la décision de réparer ou de remplacer lorsque l’adhésif silicone approche 260°C. Notre équipe technique vous oriente vers la structure qui pérennise vos équipements, en s’appuyant notamment sur la certification ISO 16396-1:2015 pour cadrer les polymères retenus.

Chaque chaîne de production présente des spécificités propres. Consultez notre documentation d’achat et demandez un devis personnalisé afin de valider vos exigences dimensionnelles : Plastiques Elastomères ne publie pas de tarifs fixes sans étude de votre cahier des charges, et nous serions honorés de reprendre vos cotes, votre type d’adhésif silicone et vos exigences FDA ou USP Class VI. En savoir plus : Bande transporteuse PTFE sur mesure.

Pourquoi choisir un fournisseur de PTFE basé en France pour vos projets industriels ?

La fiabilité d’une installation industrielle ne tient souvent qu’à la précision d’un joint ou d’un tube, faisant du choix de votre fournisseur PTFE france un enjeu stratégique bien au-delà de la simple logistique. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une sécurité absolue pour vos composants critiques, là où le moindre écart de tolérance peut entraîner des défaillances d’étanchéité coûteuses. Vous redoutez sans doute les délais d’approvisionnement imprévisibles ou les risques de non-conformité aux normes européennes actuelles.

Découvrez comment l’expertise d’un partenaire français garantit la conformité réglementaire, notamment face au règlement (UE) 2026/245, et assure une précision technique rigoureuse. Nous explorerons les bénéfices d’une réactivité accrue sur vos commandes sur mesure et l’importance d’un stock permanent situé dans nos ateliers. Ce guide vous présente les clés pour réduire vos risques opérationnels grâce à un accompagnement technique personnalisé, hérité d’un savoir-faire cultivé depuis 1978.

Points Clés

  • Apprenez comment la conformité stricte aux normes EU 10/2011 et au récent règlement (UE) 2026/245 sécurise vos applications alimentaires les plus critiques.
  • Découvrez pourquoi solliciter un fournisseur PTFE france permet d’obtenir des tolérances de découpe de +/- 0,1 mm, essentielles pour l’étanchéité de vos systèmes.
  • Comprenez l’importance technique du mordançage et de l’analyse du coefficient de dilatation thermique pour optimiser la performance de vos composants en conditions extrêmes.
  • Valorisez l’expertise d’un partenaire établi depuis 1978 disposant d’un stock permanent en France pour garantir la continuité de votre production face aux fluctuations du marché.

Critères de sélection d’un fournisseur PTFE en France : Sécurité et conformité

La sélection rigoureuse d’un fournisseur PTFE france repose sur une compréhension fine des contraintes mécaniques et réglementaires propres à votre secteur. Le Polytetrafluoroethylene (PTFE) se distingue par ses propriétés d’inertie chimique, mais son coefficient de dilatation thermique nécessite une analyse experte lors de la conception. En conditions de températures extrêmes, une mauvaise anticipation de la variation dimensionnelle compromet l’étanchéité de vos composants critiques. Nous étudions vos plans industriels pour valider cette faisabilité technique et prévenir toute défaillance d’étanchéité coûteuse.

La traçabilité des matériaux constitue votre meilleur rempart contre les risques industriels. Un sourcing local offre une garantie de provenance que les plateformes d’importation globale ne peuvent souvent pas certifier avec la même rigueur. En cas de litige ou de contrôle, la capacité à fournir un historique complet du matériau évite des arrêts de production prolongés. Cette expertise normative française assure que chaque plaque ou jonc livré respecte les tolérances et les compositions chimiques annoncées.

Les normes et certifications indispensables en 2026

Le paysage réglementaire évolue rapidement pour garantir la sécurité des utilisateurs finaux. Le règlement (UE) 2026/245, publié en février 2026, vient amender la norme EU 10/2011 concernant les matériaux plastiques destinés au contact alimentaire. Ce texte impose une mise à jour des listes de substances autorisées. Votre fournisseur PTFE france doit impérativement maîtriser ces changements pour sécuriser vos chaînes de production agroalimentaires et éviter toute non-conformité lors de vos audits.

Pour les secteurs de la santé et de la pharmacie, la certification USP Class VI demeure le standard d’excellence pour la biocompatibilité des polymères. Nous serons heureux de vous accompagner dans l’obtention des certificats de conformité FDA et CE. Ces documents officiels attestent de la pureté du PTFE utilisé et facilitent vos démarches de certification ISO. Si vous souhaitez approfondir la conformité de vos futurs approvisionnements, n’hésitez pas à nous solliciter pour des renseignements complémentaires.

L’expertise technique : Usinage, découpe et mordançage du PTFE

L’exécution technique de vos composants en polymère exige une rigueur que seul un fournisseur PTFE france doté d’un atelier spécialisé peut vous garantir. Nous portons une attention particulière aux tolérances de découpe +/- 0,1 mm, une précision dimensionnelle fondamentale pour assurer l’étanchéité parfaite de vos joints et pièces mécaniques. Si le PTFE vierge demeure la référence pour sa pureté, l’ajout de charges spécifiques permet d’ajuster les propriétés mécaniques à vos contraintes. L’incorporation de bronze améliore la conductivité thermique, tandis que la fibre de verre renforce la résistance à la compression.

La très faible tension superficielle du PTFE rend l’adhérence sur d’autres supports particulièrement complexe sans un traitement préalable. Le mordançage du PTFE devient alors une étape indispensable pour vos projets de collage. Cette technique de préparation de surface modifie chimiquement la couche superficielle du matériau pour permettre une liaison durable. En tant que fournisseur PTFE france, nous maîtrisons ce savoir-faire spécifique pour répondre à vos besoins d’assemblage les plus pointus.

Solutions sur mesure : Du jonc PTFE à la bande transporteuse

Qu’il s’agisse de fabriquer une courroie transporteuse résistante à la chaleur pour vos tunnels de séchage ou d’usiner des composants complexes, nous validons la faisabilité technique de chaque projet après étude rigoureuse de vos plans industriels. L’utilisation d’un jonc PTFE extrudé de haute qualité assure une stabilité matière indispensable pour vos usinages CNC de précision. Nous serons heureux de vous guider personnellement dans la sélection de la nuance optimale afin de fiabiliser durablement vos installations critiques.

Pourquoi choisir un fournisseur de PTFE basé en France pour vos projets industriels ?

Plastiques Elastomères : Votre partenaire expert depuis 1978

Depuis 1978, Plastiques Elastomères accompagne les acteurs majeurs de l’industrie française avec une expertise technique cultivée au fil de plus de 45 ans de pratique. Choisir un fournisseur PTFE france comme notre maison, c’est s’assurer d’un partenaire capable de comprendre les nuances de vos projets B2B les plus complexes. Nous maintenons un stock permanent de matériaux dans nos ateliers situés sur le territoire national. Cette organisation constitue une sécurité majeure face aux ruptures de chaîne ou aux hausses imprévues des prix des polymères techniques. Cette disponibilité immédiate garantit la continuité de vos opérations sans les aléas des importations lointaines.

Nous attachons une importance particulière à la réactivité humaine et au contact direct. Si vous nous transmettez vos plans industriels, nous serons heureux de les étudier sous 24h à 48h pour valider la faisabilité technique de vos pièces les plus pointues. Cette proximité relationnelle permet un conseil personnalisé que les plateformes automatisées ne peuvent offrir. Notre objectif demeure de fiabiliser durablement vos installations grâce à une sélection rigoureuse des grades de matériaux adaptés à vos contraintes de température et de pression.

Une gamme complète de semi-produits et tissus techniques

Notre offre s’étend bien au-delà des simples pièces usinées. Le tissu de verre imprégné de PTFE représente une solution polyvalente pour vos applications de soudure ou de transport en environnement thermique exigeant. Pour approfondir vos connaissances sur les formats et les méthodes de transformation, nous vous invitons à consulter notre Plaque Téflon (PTFE) : Guide d’achat et solutions d’usinage industriel 2026.

Enfin, nous vous accompagnons dans l’évolution constante de vos standards de qualité et de sécurité. Alors que les méthodes d’analyse se perfectionnent, notamment avec la future conformité ISO 4650:2026 pour l’identification des matériaux, notre équipe reste à votre entière disposition pour assurer cette transition normative. Pour toute demande spécifique ou étude de faisabilité sur mesure, n’hésitez pas à nous contacter directement afin de bénéficier d’un accompagnement technique de haut niveau.

Sécurisez vos futurs approvisionnements en PTFE

Le choix de votre fournisseur PTFE france constitue la pierre angulaire de la pérennité de vos installations critiques. En privilégiant un partenaire capable de garantir une conformité stricte aux règlements EU 10/2011 et FDA, vous écartez les risques de non-conformité et de défaillance prématurée. Notre expertise technique, cultivée avec passion depuis 1978, nous permet de vous proposer des composants d’une précision rigoureuse, usinés directement dans nos ateliers hexagonaux. Cette proximité géographique demeure votre meilleur atout pour bénéficier d’une réactivité exemplaire et d’une gestion de stock sécurisée face aux aléas du marché mondial. Nous serons heureux de mettre notre savoir-faire au service de vos défis les plus complexes pour fiabiliser durablement votre production. Contactez nos experts pour une étude personnalisée de vos besoins en PTFE. Nous nous réjouissons par avance de vous accompagner dans la réussite de vos futurs projets industriels.

Foire Aux Questions sur le PTFE industriel

Quels sont les avantages d’un fournisseur PTFE situé en France pour la conformité FDA ?

Faire appel à un fournisseur PTFE france garantit une traçabilité rigoureuse et un accès direct aux certificats originaux. Nous fournissons systématiquement les attestations FDA et EU 10/2011 pour sécuriser vos audits réglementaires. Cette proximité géographique élimine les risques liés aux documents non conformes souvent rencontrés lors d’importations globales. Notre expertise historique assure une veille constante sur les évolutions normatives européennes.

Quelle est la précision maximale pour la découpe sur mesure de plaques en PTFE ?

Pour vos projets les plus pointus, nous garantissons des tolérances de découpe de +/- 0,1 mm sur nos plaques et joints. Cette précision dimensionnelle est obtenue grâce à notre maîtrise de l’usinage CNC et à notre connaissance approfondie des matériaux. Elle s’avère indispensable pour assurer une étanchéité parfaite, prévenant ainsi des défaillances critiques qui pourraient compromettre la sécurité de vos installations industrielles.

Peut-on coller du PTFE sans traitement préalable comme le mordançage ?

Réaliser un collage durable sur du PTFE sans traitement préalable est techniquement irréalisable en raison de sa tension superficielle extrêmement faible. Le mordançage du PTFE constitue une préparation chimique indispensable pour modifier la surface et permettre l’adhérence. Nous maîtrisons ce procédé spécifique pour vous livrer des composants prêts à l’emploi, assurant une liaison robuste et pérenne entre le polymère et son support.

Pourquoi choisir un PTFE chargé bronze ou fibre de verre plutôt qu’un PTFE vierge ?

Le choix d’un PTFE chargé bronze ou fibre de verre se justifie lorsque les propriétés du PTFE vierge ne suffisent plus face aux contraintes mécaniques. La fibre de verre augmente la résistance à la compression et à l’usure, tandis que le bronze améliore la conductivité thermique. Ces charges permettent de limiter le fluage sous charge, fiabilisant ainsi vos installations soumises à des pressions ou des frictions élevées.

Usinage PTFE : Guide Technique et Solutions sur Mesure en 2026

TL;DR: L’usinage PTFE permet d’atteindre des tolérances de +/- 0,1 mm tout en garantissant une inertie chimique totale et une tenue thermique jusqu’à 260 °C.

  • Le grade chargé verre ou carbone réduit drastiquement le fluage comparé au PTFE vierge.
  • Sauf stabilisation thermique stricte de l’atelier, la dilatation modifie les dimensions de quelques dixièmes.
  • Privilégiez le polyacétal pour les guidages rigides exigeant une stabilité dimensionnelle sous forte charge.
  • L’article détaille six étapes cruciales, incluant le refroidissement par jet d’air, pour éviter l’écrasement.

En bref:

  • conformité à la certification ISO 4650:2026 pour la rigueur des solutions d’étanchéité.
  • Conformité aux standards ISO 16396–1:2015 pour les spécifications techniques.
  • Plus de 45 ans d’expertise dans la conception de solutions hybrides.
  • Expertise B2B au service de vos projets industriels depuis 1978.
    Grâce à l’usinage téflon (usinage ptfe), vous obtenez des écarts de dimension très faibles (tolérances de découpe +/- 0,1 mm) avec une tenue thermique jusqu’à 260 °C et une inertie chimique élevée. Pour un projet B2B sur mesure, l’arbitrage entre téflon pur (grade PTFE vierge) et téflon avec additifs (ptfe chargé) conditionne la déformation plastique (fluage sous charge) et le coût d’obtention de vos pièces. Plastiques Elastomères accompagne vos réalisations industrielles dans toute la France.

Grade PTFE : pur ou chargé selon la charge et le fluage

Pour sélectionner le composant adapté, étudiez les contraintes mécaniques, chimiques et thermiques de vos équipements industriels. Trois situations reviennent souvent : joint alimentaire ou contact fluide agressif → téflon pur pour l’inertie chimique et la conformité ; pièce sous forte charge ou compression continue → téflon avec additifs (ptfe chargé, verre ou carbone) pour limiter le fluage ; besoin d’élasticité d’appui plutôt que de glissement sec → élastomère ou polymère technique (polyacétal, polyéthyl) en complément ou en alternative.

Le choix se porte souvent sur le téflon pur pour son inertie chimique. Ce matériau assure une étanchéité fiable et répond aux exigences de conformité dans la transformation alimentaire. Pour vos pièces soumises à de fortes charges, la déformation plastique oriente vers un PTFE chargé avec additifs. L’ajout de verre ou de carbone réduit la dilatation avec la chaleur (coefficient de dilatation thermique) tout en conservant une résistance élevée.

Sélectionner ces PLASTIQUES ELASTOMERES (PTFE, plastiques, élastomères demande une analyse des tolérances. Les élastomères apportent l’élasticité d’appui, tandis que les polymères techniques comme le polyacétal ou le polyéthyl offrent une alternative rigide. Une faible épaisseur de PTFE adhésif peut aussi modifier l’ajustement mécanique. Notre équipe fournit un conseil personnalisé et une réactivité élevée pour concevoir des éléments sur mesure selon vos spécifications.

Durant le processus de fabrication, le respect des dimensions reste une exigence centrale. Avant l’assemblage, une préparation pour collage (mordançage du PTFE) s’avère indispensable pour une adhésion durable sur vos supports métalliques. Ce traitement prépare la surface du matériau aux contraintes d’utilisation.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Ce témoignage illustre la nécessité d’une terminologie rigoureuse lors du choix des polymères techniques pour vos pièces industrielles. La précision du vocabulaire oriente une sélection adaptée aux contraintes thermiques et mécaniques de chaque composant.

PTFE : inertie chimique, tenue 260 °C et isolation

Le téflon pur offre une résistance chimique élevée et une isolation électrique marquée pour vos pièces industrielles.

Ces propriétés facilitent la création d’éléments sur mesure fiables. Cette stabilité provient de l’inertie carbone-fluor du matériau. Selon la page Téflon de Wikipédia en 2026, ce polymère conserve ses performances sur une plage thermique allant de -200 °C à +260 °C. Il protège face aux fluides agressifs. Pour les contraintes mécaniques sévères, choisir une Plaque PTFE chargé : Guide des performances et solutions permet d’éviter la déformation plastique.

Propriété Caractéristique technique
Isolation Excellente résistance diélectrique
Stabilité Élevée en fréquence
Conformité Norme ISO 16396-1:2015

Nous détaillons les caractéristiques techniques de ce polymère, conforme aux standards ISO 16396-1:2015, afin que vous puissiez commander des formats découpés aux dimensions exactes nécessaires à votre étanchéité. Contrairement aux plastiques comme le polyacétal, le téflon avec additifs soutient une précision serrée lors d’un usinage téflon.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Il désigne ainsi généralement un mélange comportant un ou plusieurs polymères + différents additifs (charges, plastifiants, colorants, stabilisants…) et transformé en un produit fini." (source)

Ces propos soulignent la complexité de la composition des plastiques industriels travaillés en usinage. L’ajout d’additifs ciblés permet d’ajuster la précision mécanique et l’étanchéité des pièces fabriquées.

Usinage PTFE : Guide Technique et Solutions sur Mesure en 2026

Usinage CNC : tenir +/- 0,1 mm malgré la dilatation

L’usinage CNC du téflon pur permet des pièces complexes grâce à une maîtrise des contraintes thermiques et mécaniques. La flexibilité de ce polymère exige des outils bien affûtés pour éviter la déformation plastique. Ce matériau conserve une résistance élevée à la température, tout en demandant une attention particulière sur son épaisseur lors de la coupe.

Ce plastique présente une faible rigidité. Pour assurer la précision, le contrôle du coefficient de dilatation thermique reste indispensable durant le fraisage. Selon le Journal officiel de l’Union européenne L 2026/271 de 2026, les exigences réglementaires encadrent sévèrement les matériaux destinés aux environnements critiques. L’utilisation d’une Jonc PTFE : Propriétés, Dimensions et Solutions d’Usinage Industriel constitue une voie efficace pour concevoir des composants d’étanchéité durables.

La dilatation de ce polymère sous l’effet de l’échauffement de l’outil peut modifier le diamètre final de votre pièce de quelques dixièmes. Travailler cette matière ressemble au sculptage d’un bloc de beurre dur : une vitesse d’avance mal ajustée crée immédiatement une déviation. Nos équipes vérifient la compliance à la certification ISO 4650:2026 pour l’identification rigoureuse des solutions d’étanchéité. Plastiques Elastomères adapte ses processus pour respecter chaque tolérance technique.

Astuce: Anticipe le coefficient de dilatation thermique élevé du PTFE en maintenant tes ateliers d’usinage à température constante pour garantir des tolérances de découpe +/- 0,1 mm.

Prix usinage PTFE : format brut et chutes pilotent le coût

La fixation des prix pour usiner le téflon pur dépend de la complexité géométrique, du volume produit et des pertes de matière.

La chute de matière représente souvent la part principale du budget global. Le prix du jonc PTFE brut impacte directement le coût unitaire de chaque composant. Pour limiter vos dépenses, adaptez la sélection du format initial au plus près des cotes finales : cette stratégie réduit le temps de coupe et le volume de copeaux inutilisables.

Un profilé en polyéthylène demande une approche différente face aux contraintes mécaniques ou thermiques. Pour cadrer vos projets, la Plaque Téflon (PTFE) : Guide d’achat et solutions d’usinage permet de préciser vos besoins en étanchéité.

L’usinage téflon réagit fortement aux variations thermiques. Sans contrôle strict de la température, la déformation plastique impose des conditions de coupe rigoureuses. La maîtrise du coefficient de dilatation thermique soutient une précision de la coupe stable.

Le respect des exigences de conformité conditionne la réussite de vos pièces. Depuis 1978, Plastiques Elastomères met son expertise au service de vos projets B2B exigeants. La fréquence de contrôle sur notre site vise des pièces fiables. Demandez une évaluation chiffrée à nos spécialistes.

6 Étapes pour usiner le PTFE sans déformation

Réaliser un usinage téflon sans altérer sa forme exige un contrôle strict de la température. La stabilisation thermique du matériau évite les rejets de pièces lors des contrôles dimensionnels. La gestion constante des contraintes mécaniques soutient une géométrie conforme.

Pour réussir votre fabrication, suivez ces étapes :

  1. Préparer la matière: Laissez reposer le téflon pur à température ambiante pour stabiliser le matériau.
  2. Fixer sans écraser: Serrez le jonc PTFE avec une pression modérée pour prévenir la déformation plastique.
  3. Sélectionner l’outil: Utilisez des arêtes bien affûtées pour réduire la friction lors de la coupe.
  4. Refroidir en continu: Appliquez un jet d’air pour contrer la dilatation avec la chaleur.
  5. Contrôler la vitesse: Adaptez la fréquence de coupe afin d’assurer la précision de la coupe.

Choisir un téflon avec additifs convient aux pièces soumises à de fortes pressions, tandis que le polyéthylène ou le polyacétal répondent à d’autres contraintes mécaniques. La conformité de votre étanchéité dépend du respect de ces règles de fabrication. Nos équipes apportent un conseil personnalisé pour vos projets : écrivez-nous pour préciser vos exigences techniques.

Quand le PTFE cède la place au polyacétal ou aux hybrides

Le polytétrafluoroéthylène ne convient pas aux applications exigeant une haute précision de la coupe sous fort effort mécanique.

La déformation plastique et la forte dilatation avec la chaleur de ce matériau altèrent l’étanchéité des pièces soumises à une compression continue. Pour vos guidages rigides, le polyacétal offre une stabilité dimensionnelle plus marquée.

De nombreux acheteurs hésitent lors de la sélection des polymères pour leurs pièces techniques. Le PTFE est un fluoropolymère thermoplastique semi-cristallin, et non un polymère thermodurcissable. Sa structure moléculaire spécifique explique son inertie chimique et ses propriétés de rigidité diélectrique, mais limite sa tenue sous charge lourde.

Plus de 45 ans de pratique permettent de concevoir des solutions hybrides, combinant par exemple la résilience d’une plaque Viton avec la friction réduite des plastiques techniques. Si vous devez assembler des composants, une préparation pour collage est indispensable, car aucune surface adhésive ne fonctionne directement sur ce matériau à basse fréquence.

Pour arbitrer entre grades et matières de substitution, consultez nos spécialistes.

Questions fréquentes

Qu’est‑ce que le PTFE ?

Le polytétrafluoroéthylène est un fluoropolymère technique réputé pour sa résistance chimique élevée et son très faible coefficient de friction. Pour vos besoins industriels, l’usinage téflon permet de façonner cette matière sous forme de pièces sur mesure rigides ou flexibles. Notre équipe vous conseille pour choisir entre un téflon pur et d’autres variantes selon vos exigences.

Pourquoi le PTFE est‑il utilisé en industrie ?

Ce matériau résiste aux températures extrêmes et aux agents chimiques agressifs tout en offrant une isolation électrique adaptée. L’usinage téflon transforme ce polymère en composants fiables pour les environnements exigeants, sur la plage thermique et chimique déjà décrite plus haut.

Quelles sont les applications typiques du PTFE ?

On le retrouve principalement sous forme de joints d’étanchéité, de bagues d’usure, de guides et d’isolants électriques. En partant d’une barre de téflon (jonc PTFE), les ateliers usinent des pièces destinées à la chimie, à l’agroalimentaire ou à la pharmacie. Notre conformité à la norme ISO 4650:2026 assure une identification rigoureuse de vos solutions d’étanchéité.

Quels sont les inconvénients du PTFE ?

Ce polymère présente une sensibilité à la déformation plastique et affiche une importante dilatation avec la chaleur. Sa surface inerte rend aussi la préparation pour collage indispensable avant toute adhésion. La conformité à la norme ISO 16396-1:2015 régit par ailleurs les spécifications techniques des polyamides parfois utilisés en alternative.

Quelles tolérances sont réalisables pour l’usinage du PTFE ?

La précision de la coupe peut être atteinte selon la géométrie de la pièce et la stabilité thermique de l’atelier. La flexibilité naturelle du matériau exige un outil bien affûté et une vitesse de coupe maîtrisée, avec les réglages décrits dans les étapes d’usinage.

Vos projets industriels sur mesure

Un usinage téflon réussi repose sur le même arbitrage qu’en introduction : grade vierge ou chargé, tenue du fluage, tolérances de découpe +/- 0,1 mm et coût d’obtention liés au format brut.

Depuis 1978, l’équipe de Plastiques Elastomères étudie vos plans industriels pour valider la faisabilité technique de chaque composant. Nos experts évaluent vos contraintes pour livrer des pièces conformes à vos besoins.

En 2026, nos processus respectent la conformité à la certification ISO 4650:2026 ainsi que la certification ISO 16396-1:2015. Nous restons disponibles pour échanger sur vos cahiers des charges.

Transmettez-nous vos demandes : vous recevrez une étude personnalisée et un devis adapté à vos exigences.

Compatibilité chimique du PTFE : Guide complet pour les environnements industriels (2026)

L’inertie du polytétrafluoroéthylène constitue-t-elle réellement le rempart ultime contre toute agression corrosive au sein de vos installations ? Nous comprenons parfaitement l’exigence de vos environnements industriels, car nous savons qu’un risque de fuite ou un arrêt de production imprévu peut s’avérer extrêmement coûteux pour votre exploitation. Cet article vous invite à explorer en détail la compatibilité chimique du ptfe afin de valider vos choix techniques avec une sérénité totale.

Si vous aspirez à sécuriser vos installations, nous vous proposons de découvrir pourquoi ce matériau demeure la référence pour l’étanchéité corrosive, tout en apprenant à identifier ses rares limites techniques. Nous prendrons le temps d’analyser les différents grades disponibles pour vous guider vers la solution la plus adaptée à vos besoins spécifiques. Ce guide complet vous apportera une vision claire des enjeux actuels, intégrant les évolutions législatives de 2026, pour vous accompagner dans une démarche de fiabilité et de performance durable.

Points Clés

  • Appréhendez les fondements de l’inertie chimique exceptionnelle du PTFE pour comprendre sa supériorité face aux élastomères classiques comme l’EPDM ou le Nitrile.
  • Apprenez à anticiper les rares exceptions de la compatibilité chimique du ptfe, notamment face aux métaux alcalins fondus, pour garantir l’intégrité de vos équipements.
  • Découvrez comment l’usage de PTFE chargé ou de tissus de verre PTFE adhésifs peut transformer la fiabilité de vos systèmes de convoyage et d’étanchéité.
  • Bénéficiez d’un accompagnement sur mesure pour sécuriser vos installations et prévenir les arrêts de production coûteux grâce à une sélection rigoureuse de vos composants.

Comprendre l’inertie chimique exceptionnelle du PTFE

Le Polytétrafluoroéthylène, que nous connaissons sous l’acronyme PTFE, tire sa renommée de sa structure moléculaire singulière où les atomes de carbone sont protégés par une gaine d’atomes de fluor. Cette configuration atomique crée une inertie chimique exceptionnelle du PTFE, car la liaison carbone-fluor figure parmi les plus stables de la chimie organique. Cette barrière naturelle protège le matériau contre les attaques corrosives les plus sévères, offrant ainsi une sécurité indispensable à vos installations industrielles.

Contrairement aux élastomères classiques comme l’EPDM ou le Nitrile, qui sont susceptibles de subir des phénomènes de gonflement ou de dégradation structurale, le PTFE conserve son intégrité physique. La compatibilité chimique du ptfe s’étend sur la quasi-totalité du spectre des pH, des acides les plus agressifs aux bases les plus concentrées. Cette polyvalence explique sa présence systématique dans les industries pharmaceutiques et agroalimentaires, où l’absence totale de lixiviation garantit la pureté des fluides transportés sans aucun transfert de matière.

Pourquoi le PTFE surpasse-t-il les autres polymères techniques ?

Cette suprématie s’explique par la combinaison unique d’une stabilité thermique élevée et d’une résistance totale aux solvants organiques. Si vous deviez manipuler des substances hautement réactives, le PTFE resterait le choix de référence pour vos joints d’étanchéité découpés sur mesure. Nous attachons une importance capitale à la pureté cristalline de nos matériaux, car la moindre inclusion pourrait altérer ces propriétés fondamentales. Pour toute question technique concernant vos applications spécifiques, nous vous invitons à nous solliciter via notre formulaire de contact, où nos experts se feront un plaisir de vous conseiller avec la plus grande attention.

Limites et exceptions : quand le PTFE rencontre ses rares ennemis

Bien que le Polytétrafluoroéthylène s’illustre par une résistance quasi universelle, nous tenons à vous informer que certaines substances extrêmes parviennent à rompre son équilibre moléculaire. La compatibilité chimique du ptfe s’efface ainsi devant les métaux alcalins fondus, tels que le sodium ou le potassium, ainsi que face aux agents fluorés puissants comme le trifluorure de chlore. Ces composés hautement réactifs parviennent à arracher les atomes de fluor de la chaîne carbonée, provoquant une dégradation irréversible du matériau que nous devons absolument anticiper pour la sécurité de vos équipes.

Il convient également de distinguer la dégradation chimique de la perméabilité physique. Certains gaz de faible poids moléculaire, à l’instar de l’acide fluorhydrique ou du chlore gazeux, peuvent diffuser à travers la paroi du polymère sans pour autant en altérer la structure intrinsèque. Ce phénomène de migration gazeuse, souvent accentué par l’usage de charges inadaptées comme le verre en présence d’acide fluorhydrique, exige une vigilance particulière lors de la conception de vos joints d’étanchéité découpés sur mesure.

L’impact combiné de la température et de la pression

Si vos procédés impliquent des pressions élevées, le risque de fluage s’intensifie, surtout lorsque la température approche le seuil critique de 260°C. À ces niveaux thermiques, la mobilité des chaînes moléculaires s’accroît, ce qui peut compromettre l’étanchéité malgré une compatibilité chimique du ptfe théoriquement préservée. Nous vous suggérons de surveiller avec rigueur vos cycles thermiques, car les variations répétées sollicitent la mémoire élastique du matériau de manière prématurée. Pour sécuriser vos installations les plus sensibles, nous serions ravis de mettre notre expertise à votre entière disposition via notre service de conseil technique afin d’étudier vos paramètres opérationnels spécifiques.

Compatibilité chimique du PTFE : Guide complet pour les environnements industriels (2026)

Optimiser vos solutions d’étanchéité chimique avec le PTFE

La sélection rigoureuse entre un PTFE vierge et un grade chargé constitue l’étape fondamentale de votre projet technique. Si le PTFE vierge garantit une pureté absolue pour les secteurs pharmaceutiques, l’ajout de charges comme le carbone ou le graphite renforce la stabilité dimensionnelle sans altérer la compatibilité chimique du ptfe dans la majorité des applications. Nous veillons à ce que chaque composant réponde précisément aux contraintes de votre cahier des charges.

Pour vos applications de convoyage en milieu agressif, nous préconisons l’usage de tissus de verre PTFE adhésifs de PTFE. Ce matériau spécifique combine la robustesse mécanique de la fibre de verre avec l’inertie du polymère. Il offre une solution durable pour le transport de produits chimiques sans risque de dégradation prématurée des bandes ou des revêtements.

L’avantage de la découpe et de l’usinage sur mesure

La précision de l’usinage est le garant d’une étanchéité sans faille. Un joint découpé sur mesure selon vos plans spécifiques permet d’ajuster les tolérances et de réduire les volumes morts où pourraient stagner des fluides corrosifs. Cette personnalisation géométrique minimise l’exposition directe du matériau, renforçant ainsi la sécurité globale de vos installations industrielles.

Depuis 1978, notre équipe cultive un savoir-faire reconnu dans la transformation des plastiques techniques. Nous vous proposons un accompagnement dédié pour valider la compatibilité chimique du ptfe au sein de vos équipements. Nous vous invitons à nous transmettre vos demandes particulières via notre page de contact pour bénéficier d’un conseil personnalisé et d’une réactivité exemplaire.

Sécuriser vos procédés industriels avec une expertise de pointe

La maîtrise de la compatibilité chimique du ptfe constitue un levier de performance indispensable pour assurer la pérennité de vos installations. L’analyse rigoureuse des paramètres opérationnels, tels que la synergie entre température et pression, permet d’anticiper tout risque de défaillance technique. Nous mettons à votre service notre expertise reconnue depuis 1978 pour transformer ce matériau d’exception en solutions d’étanchéité parfaitement adaptées à vos contraintes de production.

Grâce à notre large stock de matériaux techniques et à notre capacité d’usinage de précision en France, nous répondons avec réactivité à vos demandes les plus exigeantes. Nous serions honorés de vous accompagner personnellement dans la validation de vos futurs projets. Nous vous invitons dès maintenant à demander une étude technique pour vos pièces en PTFE sur mesure. Soyez assurés de notre dévouement pour garantir la sécurité et l’efficacité durable de vos équipements industriels.

Questions fréquentes sur la compatibilité chimique du PTFE

Quels sont les produits chimiques qui attaquent le PTFE ?

Le PTFE présente une résistance quasi universelle, mais il est vulnérable face aux métaux alcalins fondus comme le sodium liquide ou le potassium. Les agents fluorés extrêmement réactifs, tels que le trifluorure de chlore, peuvent également rompre ses liaisons moléculaires. Pour ces environnements spécifiques, nous vous suggérons de nous consulter afin d’identifier des solutions alternatives ou des grades de matériaux adaptés à ces conditions critiques.

Le PTFE est-il compatible avec l’acide sulfurique concentré ?

La compatibilité chimique du ptfe avec l’acide sulfurique est totale, quelle que soit sa concentration. Ce polymère conserve son intégrité structurelle là où de nombreux métaux ou élastomères subiraient une corrosion sévère. Cette propriété permet d’utiliser nos plaques et joncs dans les environnements les plus corrosifs sans crainte de dégradation prématurée, assurant ainsi une longévité optimale à vos composants d’étanchéité.

Quelle est la température maximale d’utilisation du PTFE en milieu acide ?

En milieu acide, le PTFE peut être utilisé en toute sécurité jusqu’à une température de 260°C. Il est toutefois primordial de considérer l’effet conjoint de la pression, qui peut accélérer le phénomène de fluage à haute température. Nous recommandons une vigilance particulière lors des phases de montée en température pour préserver l’étanchéité des joints découpés, surtout si l’acidité du milieu est couplée à des contraintes mécaniques.

Quelle est la différence de compatibilité entre le PTFE vierge et le PTFE chargé ?

Le PTFE vierge garantit une pureté maximale sans aucun risque de contamination, tandis que le PTFE chargé incorpore des additifs pour renforcer sa tenue mécanique. Bien que ces charges améliorent la résistance à l’usure, elles peuvent parfois limiter la compatibilité chimique du ptfe. Une charge en verre, par exemple, sera rapidement dégradée par l’acide fluorhydrique, rendant le choix du grade critique pour la sécurité de vos processus.