Joint d’étanchéité pour maintenance industrielle : prévenir les défaillances

La maintenance préventive d’un joint commence par l’analyse de ses conditions de service, et non par son remplacement systématique. Lorsqu’une fuite est détectée tardivement, l’intervention devient souvent imprévue et l’origine de l’usure peut être difficile à établir. Comment organiser le suivi d’un joint d’étanchéité pour maintenance industrielle afin de limiter les défaillances ? En surveillant l’évolution de l’équipement avant l’apparition d’un défaut visible.

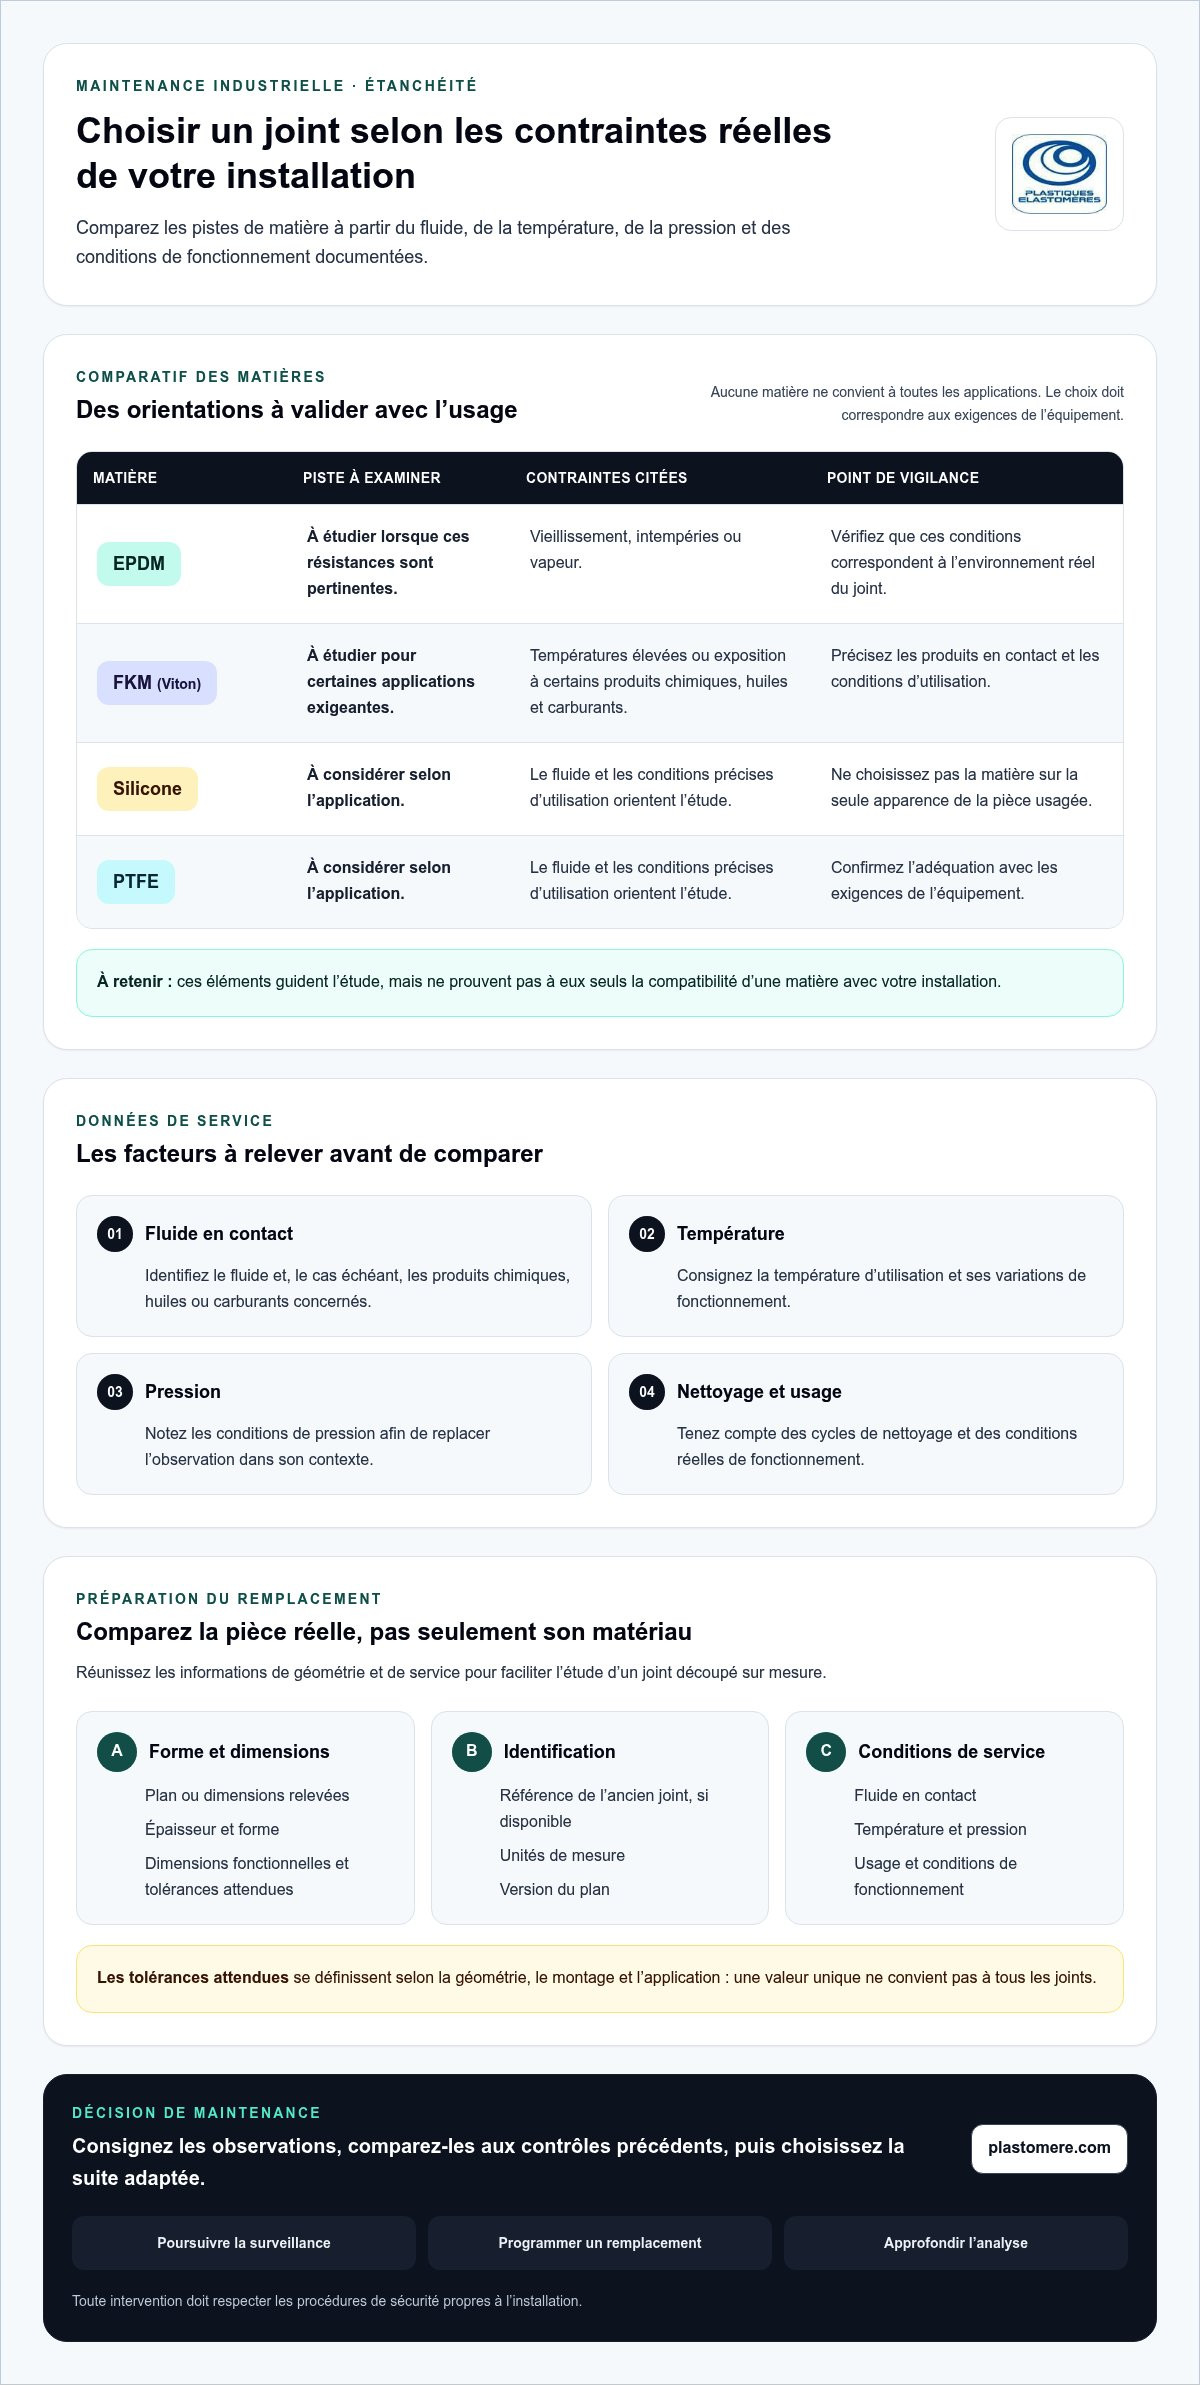
Pour préparer vos contrôles et vos remplacements, relevez les signes d’altération, adaptez le suivi à l’usage de l’installation et consignez les informations utiles. Le fluide en contact, la température, la pression et les conditions de fonctionnement orientent l’analyse, tout comme le matériau du joint, qu’il s’agisse d’EPDM, de Viton (FKM), de silicone ou de PTFE. Vous pourrez ainsi mieux comprendre l’usure et transmettre des critères précis pour faire réaliser un joint découpé sur mesure.

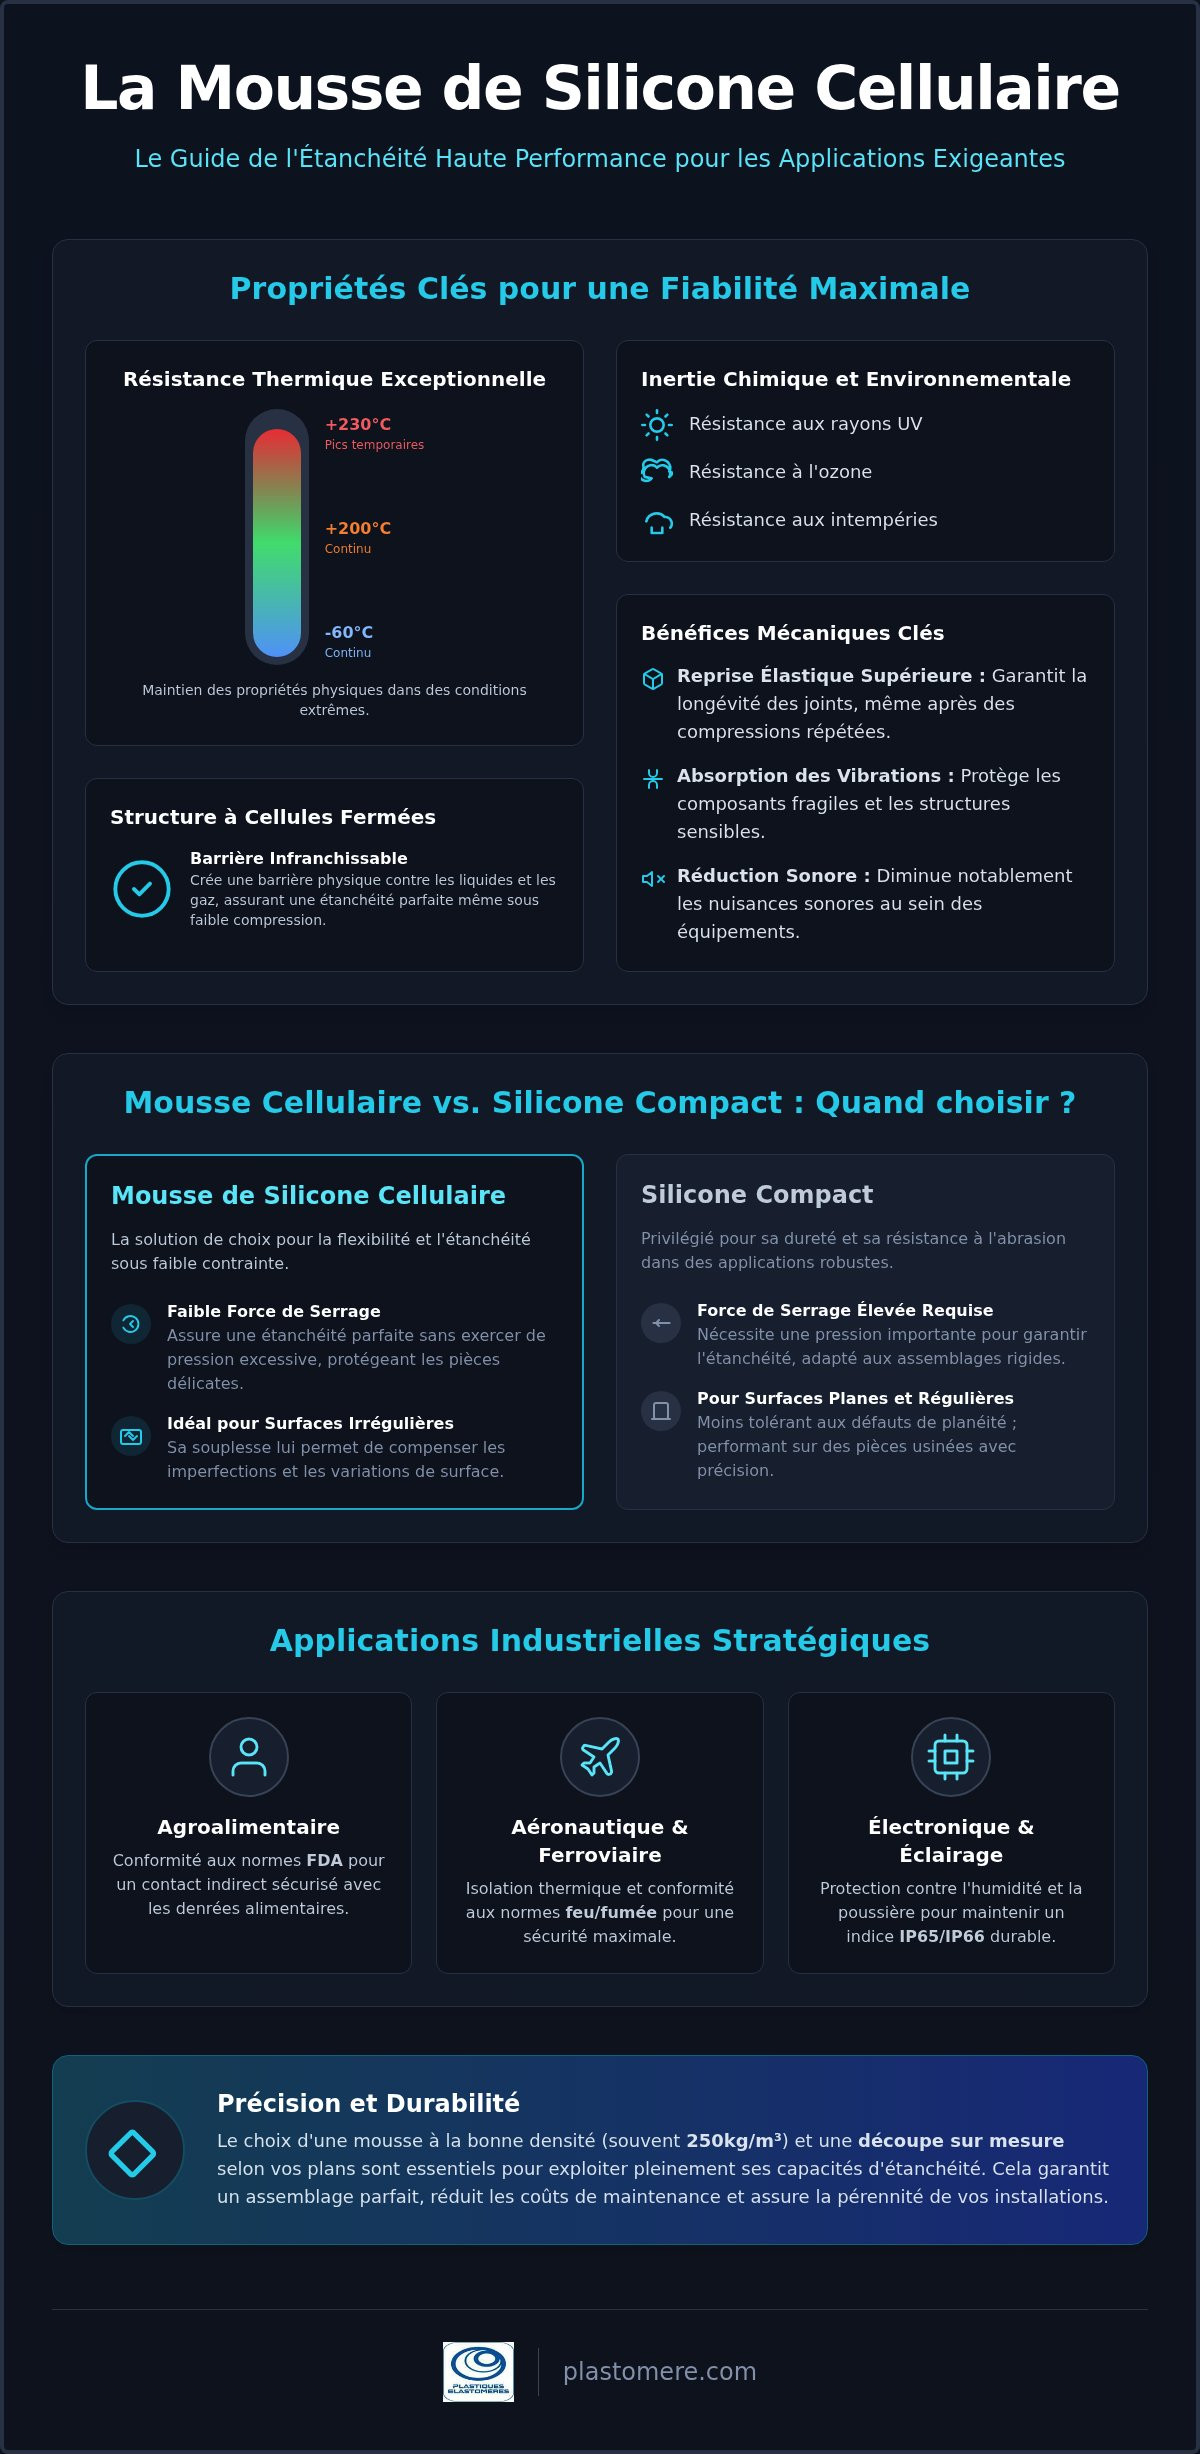
Points Clés

  • Adaptez vos contrôles aux conditions réelles de fonctionnement : fluide, pression, température et cycles de nettoyage.
  • Relevez les signes d’altération et consignez vos observations avant de décider d’une intervention.
  • Pour remplacer un joint d’étanchéité pour maintenance industrielle, réunissez les dimensions ou le plan, ainsi que les conditions d’utilisation.
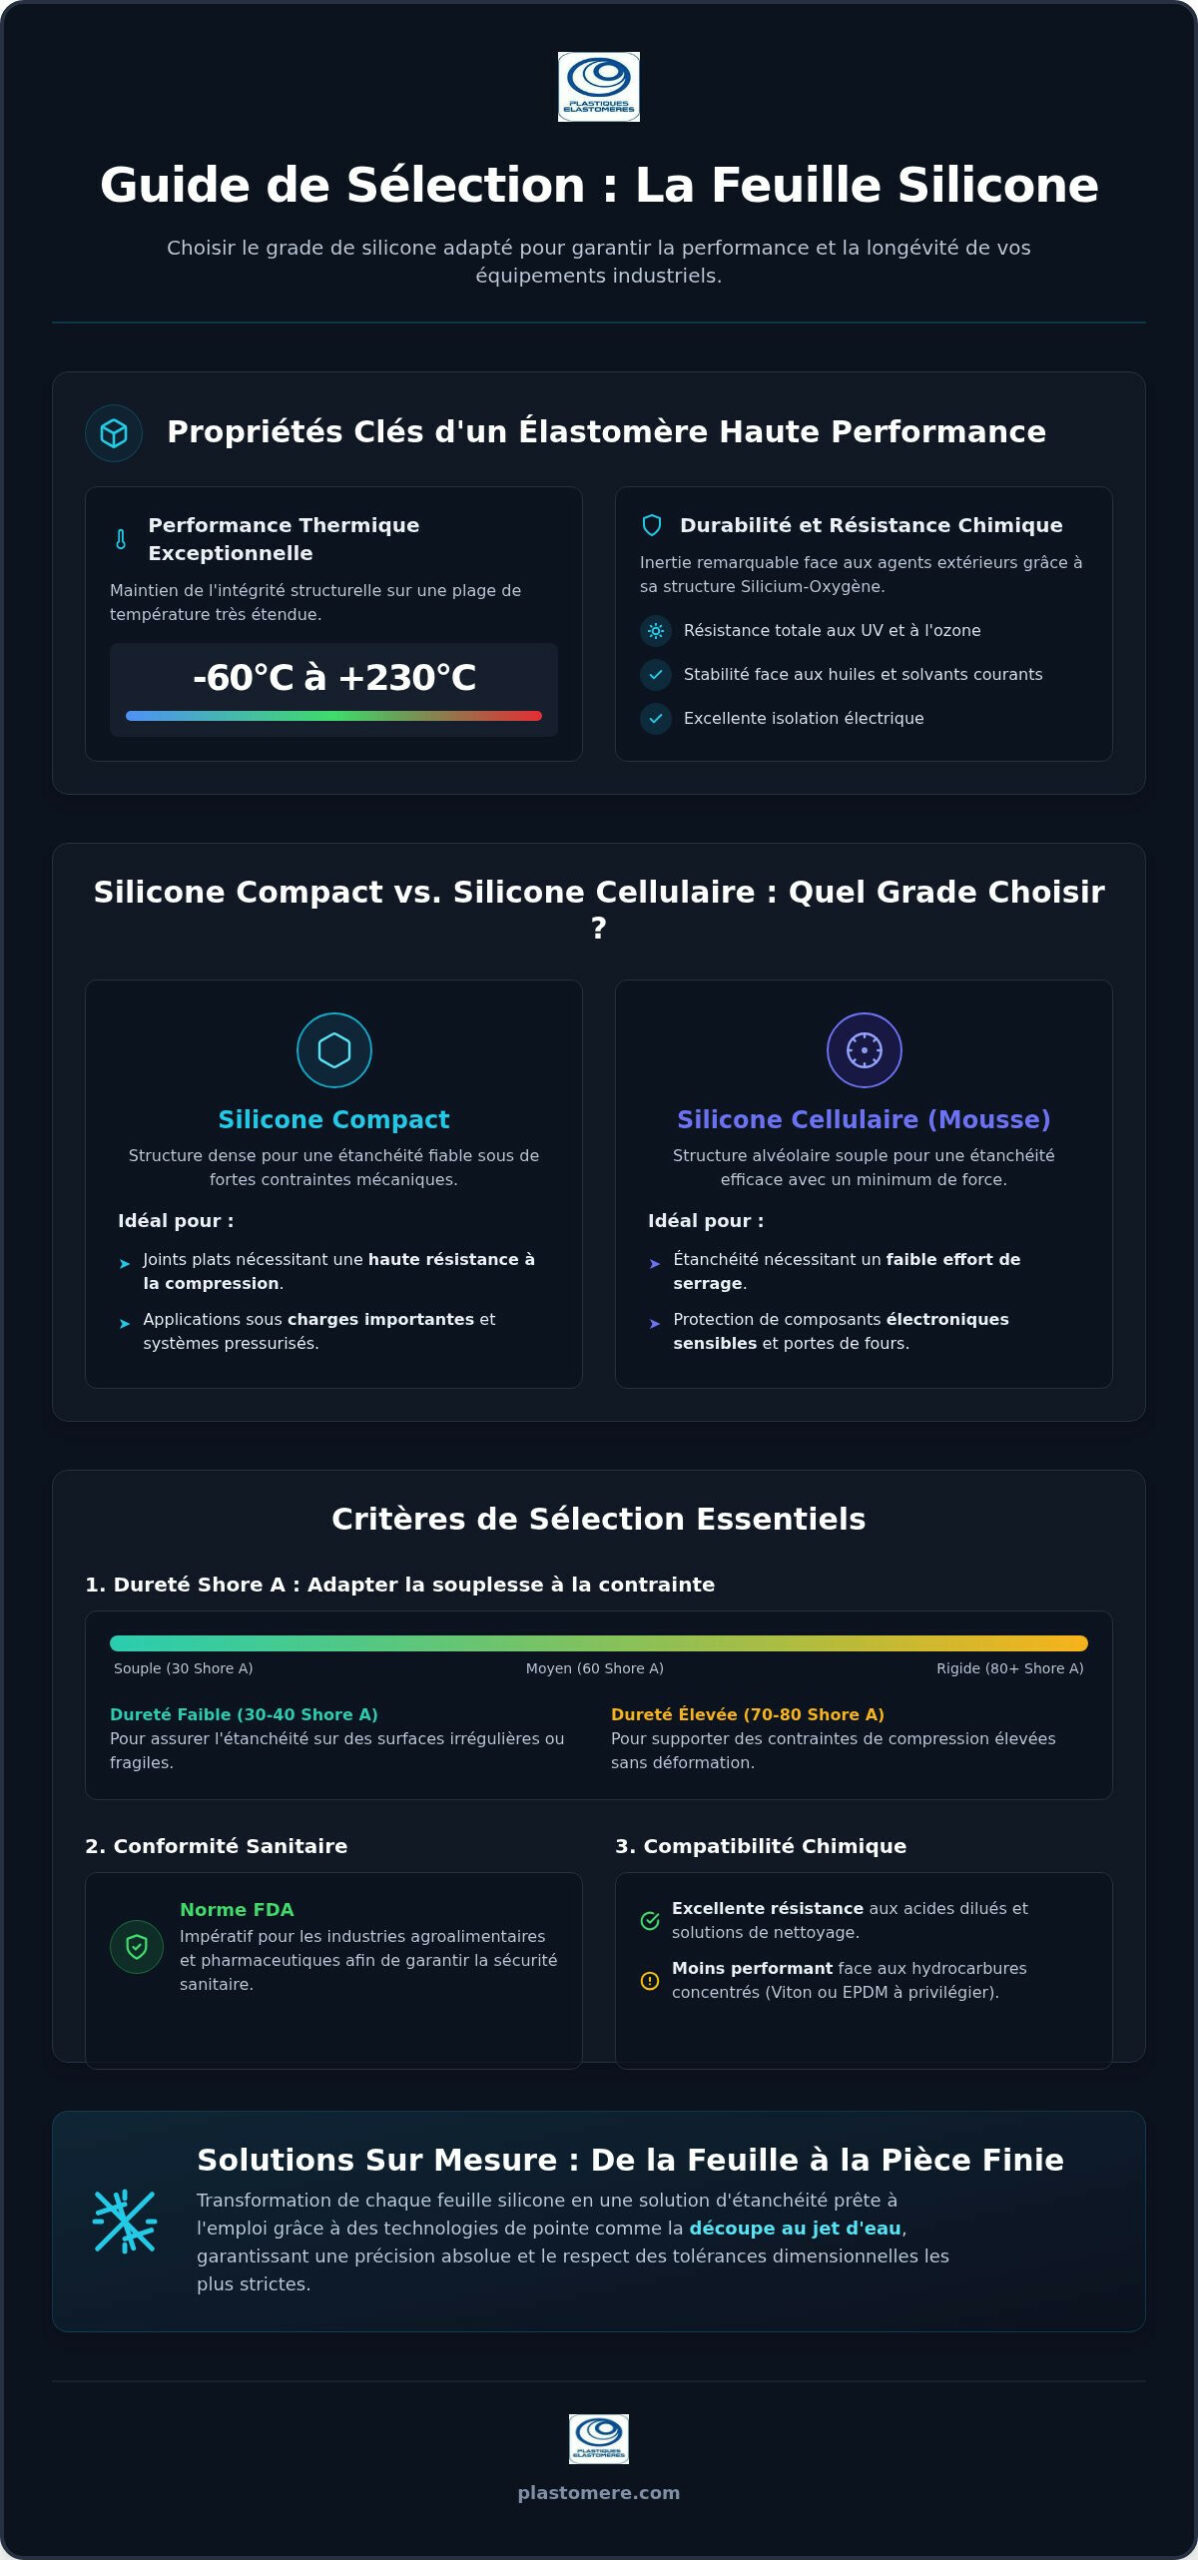
  • Comparez le silicone, l’EPDM, le FKM et le PTFE selon les contraintes documentées de votre équipement.

Maintenance préventive d’un joint d’étanchéité : que surveiller dans votre installation ?

Commencez par relever les conditions auxquelles le joint est réellement exposé : fluide en contact, pression, température, variations de fonctionnement et cycles de nettoyage. Ces données donnent du contexte à vos observations et évitent d’attribuer trop vite une cause à un signe isolé. Pour situer le rôle du composant dans l’installation, vous pouvez également consulter cet aperçu des types de joints d’étanchéité.

Lors de l’inspection visuelle, consignez les indices constatés sans conclure automatiquement à une cause précise :

  • présence et emplacement d’une fuite ou de traces de fluide ;
  • déformation du joint ou déplacement apparent dans son logement ;
  • fissure, craquelure, surface altérée ou durcissement perceptible ;
  • évolution par rapport aux observations précédentes.

Un signe peut justifier une vérification complémentaire, sans toujours suffire à déterminer l’origine du défaut. Si l’accès nécessite une intervention, respectez les procédures de sécurité applicables à l’équipement.

Établir un état initial utile au suivi

Pour chaque joint d’étanchéité pour maintenance industrielle, notez son emplacement, sa fonction, la date de l’inspection et les conditions de fonctionnement observées. Ajoutez les résultats des contrôles précédents et les événements inhabituels, lorsqu’ils sont connus. Cette trace facilite les comparaisons : une altération qui progresse au fil des contrôles ne s’interprète pas comme une anomalie ponctuelle apparue après une opération particulière.

La fréquence de contrôle dépend de l’équipement, de son usage et des historiques disponibles. Servez-vous de ces éléments pour organiser un suivi adapté, plutôt que d’appliquer le même intervalle à toute l’installation. Pour structurer l’observation, consignez également la fonction et la forme du joint, en plus de ses conditions de service.

Comment organiser un plan de maintenance préventive des systèmes d’étanchéité ?

Un plan efficace transforme les constats de terrain en décisions traçables. Pour chaque équipement, identifiez le joint concerné et prévoyez une inspection visuelle sans démontage lorsque l’accès et les conditions de sécurité le permettent. Consignez les observations, comparez-les aux contrôles précédents, puis décidez s’il faut poursuivre la surveillance, programmer un remplacement ou approfondir l’analyse. Toute intervention doit respecter les procédures de sécurité propres à l’installation.

Pour établir les priorités, considérez la fonction de l’équipement, son importance dans le procédé et les conséquences opérationnelles observées en cas de défaut. Une fuite sur un circuit dont l’arrêt perturbe une étape essentielle peut demander une attention différente d’une altération sans effet notable sur la production. Définissez les niveaux de priorité selon l’organisation et les risques réels de votre site, plutôt que d’appliquer un seuil générique. Le rôle des composants d’étanchéité dans la continuité des installations est également abordé dans cette ressource sur l’importance des joints industriels.

Documenter les contrôles et traiter les défaillances répétées

Une fiche de suivi peut réunir l’identification de l’équipement et du joint, la date du contrôle, les observations, les conditions de service, la décision prise, l’intervention réalisée et la référence de la pièce remplacée. Si le défaut se répète, comparez ces informations avec l’usage réel avant de modifier la spécification. Le fluide, la pression, la température et les opérations de nettoyage peuvent éclairer l’analyse, sans prouver à eux seuls l’origine de la défaillance.

Si une norme ou une certification est requise, vérifiez qu’elle s’applique bien à l’usage, à la matière et au type de pièce concernés. Pour préparer le remplacement, réunissez le plan, les dimensions et les conditions de service afin de faire étudier un joint adapté à votre application.
Joint d’étanchéité pour maintenance industrielle : prévenir les défaillances

Remplacer un joint industriel : spécifier la matière et la pièce adaptée

Préparez un remplacement planifié à partir de la pièce réelle et de son environnement de service. Pour définir un joint d’étanchéité pour maintenance industrielle, transmettez le plan ou les dimensions relevées, l’épaisseur, la forme et, si elle est disponible, la référence de l’ancien joint. Précisez aussi le fluide en contact, la température et la pression d’utilisation. Ces données permettent d’étudier la géométrie et la matière sans se fier uniquement à l’apparence de la pièce usagée.

Évaluez la famille de matériau en fonction des contraintes documentées. L’EPDM peut être étudié lorsque la résistance au vieillissement, aux intempéries ou à la vapeur est pertinente. Le FKM (Viton) peut convenir à l’étude d’applications impliquant des températures élevées ou certains produits chimiques, huiles et carburants. Le silicone et le PTFE sont également à considérer selon le fluide et les conditions précises d’utilisation. Aucun matériau ne convient à toutes les applications : le choix doit correspondre aux exigences de l’équipement.

Plastiques Elastomères réalise des joints d’étanchéité découpés sur mesure à partir d’un plan ou d’une géométrie définie. Pour préparer la pièce, il reste essentiel de valider les données techniques et de respecter les procédures de remplacement de l’installation.

Préparer une demande technique exploitable

Joignez le plan, la référence de la pièce déposée et les conditions de service connues. Indiquez les dimensions fonctionnelles et les tolérances attendues, à définir selon la géométrie, le montage et l’application : une valeur unique ne convient pas à tous les joints. Précisez aussi les unités de mesure et la version du plan. Ces éléments facilitent l’étude de la pièce et la sélection du matériau.

Plastiques Elastomères étudie vos plans industriels pour réaliser des joints découpés sur mesure. Transmettez les informations disponibles afin de bénéficier d’un conseil technique adapté à votre projet.

Faites de votre prochain remplacement une démarche maîtrisée

Un remplacement planifié se prépare aussi avec les équipes concernées. En associant maintenance, production et achats suffisamment tôt, vous pouvez clarifier les responsabilités, intégrer la pièce au calendrier d’intervention et faciliter la continuité des opérations. Le retour d’expérience devient alors un appui concret pour les prochaines décisions de maintenance.

Plastiques Elastomères met son expertise au service de vos projets industriels et réalise des joints d’étanchéité découpés sur mesure ainsi que des pièces selon plan. Son équipe vous accompagne dans le choix d’une solution adaptée aux contraintes documentées de votre application. Présentez-nous votre projet de joint industriel pour échanger sur vos plans, vos dimensions et vos conditions d’utilisation.

Questions fréquentes sur les joints d’étanchéité industriels

À quelle fréquence faut-il contrôler un joint d’étanchéité industriel ?

Aucune périodicité universelle ne convient à toutes les installations. Définissez la cadence selon les conditions de service, la criticité de l’équipement, les consignes internes et l’historique des défaillances. Prévoyez également un contrôle après une modification du procédé ou une opération inhabituelle. Consignez les résultats et ajustez le calendrier à partir de constats documentés.

Quels signes indiquent qu’un joint industriel doit être remplacé ?

Une fuite, une fissure, une déformation ou une autre altération visible mérite une évaluation, mais ne révèle pas automatiquement sa cause et ne suffit pas toujours à décider du remplacement. Pour rendre le constat exploitable, prenez une photo si les règles de sécurité le permettent et notez si le défaut est apparu après une intervention ou un changement de fonctionnement.

Comment choisir la matière d’un joint pour la maintenance industrielle ?

Le choix doit être évalué pour l’application documentée : aucune matière ne convient à tous les usages. Le silicone, l’EPDM, le FKM et le PTFE sont à comparer selon le fluide en contact, la température, la pression et les autres conditions de service. Précisez aussi l’identification exacte du matériau retenu et les exigences de conformité applicables, car une désignation générale ne constitue pas à elle seule une validation technique.

Quelles informations fournir pour remplacer un joint découpé sur mesure ?

Joignez le plan ou les dimensions, l’épaisseur, la forme, la référence de la pièce existante et les conditions d’utilisation connues. Indiquez les unités de mesure, la version du plan et les repères d’orientation ou de perçage pour éviter les ambiguïtés. Si l’ancien joint est déformé, signalez-le : ses dimensions peuvent ne plus représenter fidèlement la géométrie attendue.
Durée de vie d’un joint en EPDM : Facteurs d’usure et conseils techniques 2026

Combien d’années vos équipements peuvent-ils fonctionner en toute sécurité avant qu’une défaillance d’étanchéité n’entraîne un arrêt de production critique ? Si cet élastomère est reconnu pour sa remarquable tenue face aux intempéries et à l’ozone, la durée de vie d’un joint en EPDM en milieu industriel dépend avant tout du contrôle de ses contraintes d’exploitation. Vous mesurez parfaitement le risque qu’une déformation irréversible sous serrage ou un contact avec un fluide incompatible fait peser sur la continuité de vos opérations.

Découvrez précisément la longévité réelle d’un joint en EPDM, les causes d’usure prématurée et les critères indispensables pour maximiser son étanchéité industrielle. Nous détaillons les facteurs de vieillissement thermique et chimique, tout en vous guidant vers les nuances découpées avec précision pour fiabiliser durablement vos installations les plus exigeantes.

Points Clés

  • Comprenez les facteurs environnementaux et chimiques qui conditionnent la longévité réelle de l’élastomère face à l’ozone et aux températures extrêmes.
  • Évaluez avec précision la durée de vie d’un joint en EPDM selon les contraintes de votre application pour prévenir tout arrêt d’exploitation inattendu.
  • Identifiez sans tarder les indicateurs visuels et mécaniques critiques, tels que l’évolution de la dureté Shore A ou l’augmentation de la déformation rémanente à la compression.
  • Découvrez comment la découpe sur mesure à partir de plaques industrielles certifiées élimine les contraintes parasites et fiabilise vos assemblages.

Facteurs déterminants et longévité théorique d’un joint en EPDM

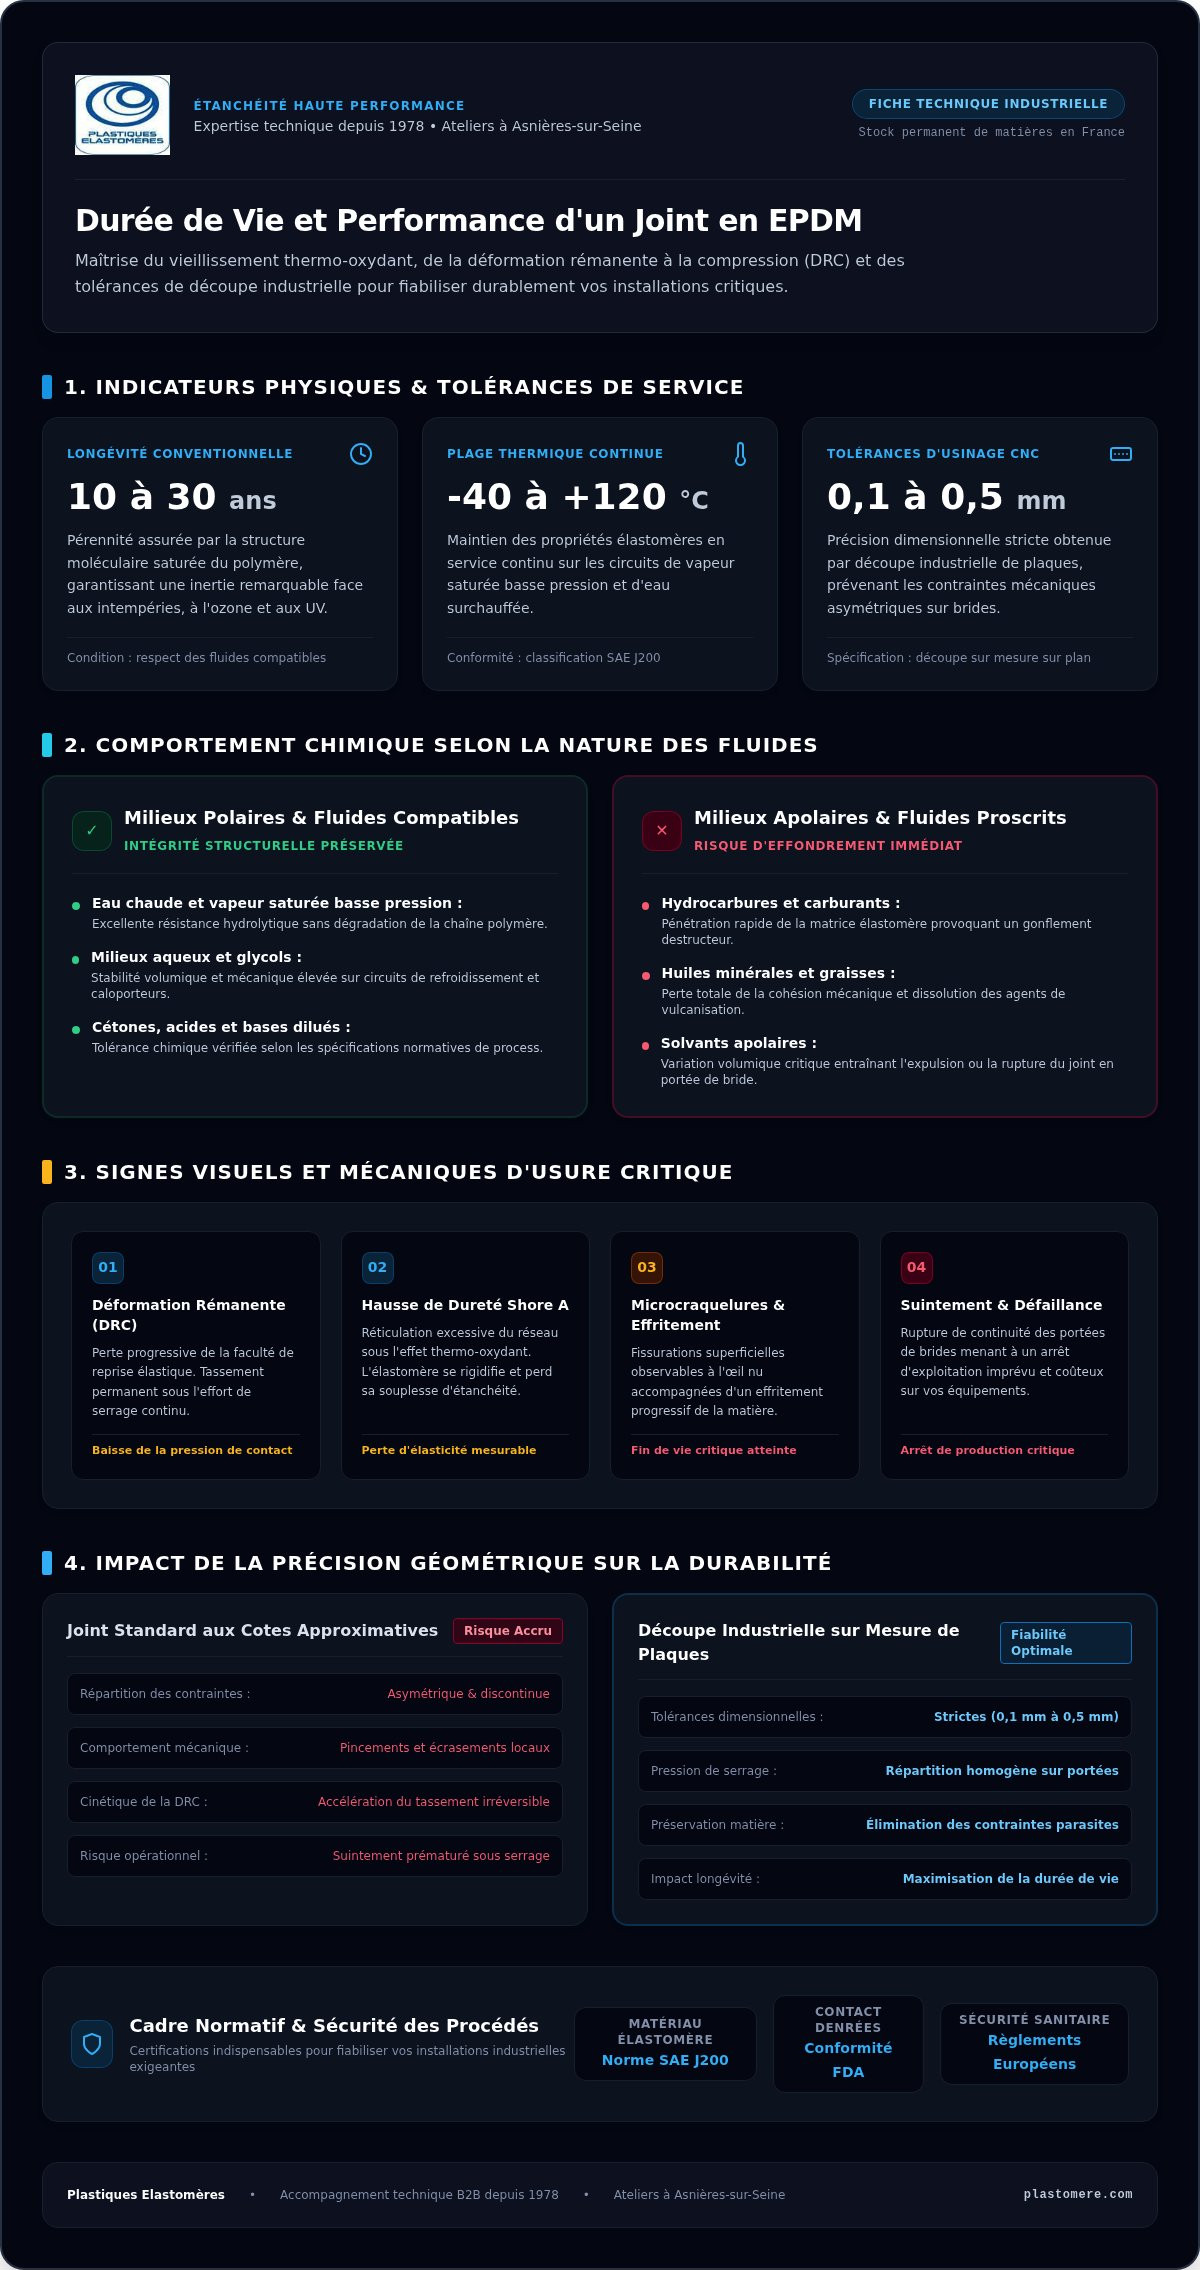
Le terpolymère d’éthylène-propylène-diène monomère s’impose comme une référence incontournable de l’étanchéité industrielle. Dans des conditions de service conventionnelles, la durée de vie d’un joint en EPDM oscille usuellement entre 10 et 30 ans. Cette remarquable pérennité s’explique par la structure moléculaire saturée du caoutchouc EPDM, qui lui confère une résistance exceptionnelle face aux rayons ultraviolets, à l’ozone et aux intempéries climatiques les plus rigoureuses.

Néanmoins, cette longévité théorique s’effondre brutalement si le matériau se trouve exposé à des hydrocarbures, des carburants ou des huiles minérales. Les solvants apolaires pénètrent la matrice élastomère, provoquant un gonflement destructeur et une perte immédiate de cohésion mécanique.

Comportement thermique et résistance chimique selon les fluides en contact

En exploitation continue, un grade industriel standard conserve ses propriétés mécaniques sur une plage de température s’étendant de -40 °C à +120 °C. Il démontre une excellente tolérance face à l’eau chaude, la vapeur saturée basse pression, ainsi que les acides et bases dilués.

Afin de fiabiliser vos assemblages, le choix de la formulation doit respecter un cadre normatif précis :

  • Classification selon la norme SAE J200 : elle caractérise rigoureusement les élastomères selon leur résistance thermique et leur variation volumique dans les huiles d’essai.
  • Compatibilité fluidique : l’EPDM doit être réservé aux milieux polaires (eau, glycol, cétones) sous peine d’altérer irréversiblement l’étanchéité.

Anticiper ces interactions physico-chimiques demeure indispensable, car la durée de vie d’un joint en EPDM dépend directement de la conformité du mélange aux agressions spécifiques de vos procédés.

Signes d’usure prématurée et maîtrise de la déformation rémanente

La déformation rémanente à la compression (DRC) représente le principal facteur de défaillance mécanique sous serrage continu. Lorsque l’élastomère perd sa faculté de reprise élastique, la pression de contact exercée contre les portées diminue progressivement. Ce tassement permanent compromet l’étanchéité globale, provoquant des suintements insidieux avant qu’une rupture franche n’impose un arrêt d’exploitation imprévu et coûteux.

Sur le terrain, plusieurs manifestations physiques révèlent l’action des mécanismes de vieillissement thermo-oxydant. L’apparition de microcraquelures superficielles, un effritement de la matière ou une hausse marquée de la dureté Shore A signalent une réticulation excessive du réseau polymère. Dès l’observation de ces altérations, la durée de vie d’un joint en EPDM arrive à son terme critique.

Mesures préventives et diagnostic de l’état de vieillissement du joint

Afin de prémunir vos lignes de production contre les arrêts inopinés, un protocole de surveillance périodique s’impose. La vérification méticuleuse du couple de serrage évite l’écrasement structurel du matériau lors du montage, préservant ainsi la résilience du polymère.

Nous vous invitons à consulter notre synthèse sur le joint technique pour approfondir les bonnes pratiques de maintenance. Si vous observez une perte d’élasticité précoce sur vos installations, nos spécialistes se tiennent à votre écoute pour diagnostiquer l’usure de vos composants et prolonger efficacement la durée de vie d’un joint en EPDM au sein de vos unités de production.

Durée de vie d'un joint en EPDM : Facteurs d'usure et conseils techniques 2026

Optimisation de la durabilité par la découpe sur mesure de plaques EPDM

L’utilisation de joints standardisés aux cotes approximatives expose les portées de brides à des contraintes de serrage asymétriques. Ces irrégularités géométriques accélèrent la déformation rémanente sous charge et réduisent notablement l’efficacité du montage. À l’inverse, l’usinage numérique et le découpage industriel de plaques d’élastomère garantissent des tolérances dimensionnelles rigoureuses, comprises entre 0,1 mm et 0,5 mm. Une telle précision élimine les pincements localisés tout en assurant une répartition homogène des contraintes mécaniques.

Pour les environnements de process sensibles, nos matières répondent aux exigences de sécurité les plus strictes, intégrant les conformités FDA ainsi que les réglementations européennes applicables aux élastomères en contact avec les denrées. Cette rigueur dans la sélection matière permet de maximiser durablement la durée de vie d’un joint en EPDM au cœur de vos installations.

Conception sur plan et accompagnement technique personnalisé pour vos installations

Chaque configuration industrielle présente ses propres spécificités de pression, de température et d’exposition aux agents nettoyants. Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos projets et déterminer le grade exact adapté à votre cahier des charges.

En vous appuyant sur notre stock permanent de plaques en France et sur un savoir-faire cultivé depuis 1978, vous disposez d’un accès réactif à chaque joint sur mesure requis par vos équipements. Pour fiabiliser vos assemblages critiques et optimiser la durée de vie d’un joint en EPDM, n’hésitez pas à contactez nos spécialistes dédiés.

Maximiser l’étanchéité et la rentabilité de vos installations industrielles

Maîtriser la durée de vie d’un joint en EPDM repose sur une double exigence technique : sélectionner un grade rigoureusement adapté à vos fluides de contact et appliquer un couple de serrage maîtrisé pour prévenir toute déformation rémanente prématurée. En anticipant les signes physiques de vieillissement et en évitant l’exposition aux hydrocarbures, vous préservez durablement la continuité de vos lignes de production.

Forte d’une expertise technique éprouvée depuis 1978 et d’un stock permanent de plaques d’élastomères en France, notre équipe vous assure des tolérances de découpe précises de +/- 0,1 mm à 0,5 mm adaptées à vos cahiers des charges. Pour sécuriser vos montages critiques, confiez-nous vos plans industriels pour une découpe de joint EPDM sur mesure et bénéficiez des conseils attentifs de nos spécialistes.

Foire aux questions sur les joints en EPDM

Quelle est la durée de vie moyenne d’un joint en EPDM en environnement extérieur ?

En exposition extérieure standard, la durée de vie d’un joint en EPDM se situe généralement entre 10 et 30 ans, et peut dépasser 50 ans sous forme de membrane statique. Sa structure chimique saturée lui confère une imperméabilité remarquable face aux cycles de gel, aux rayons ultraviolets et à l’action continue de l’ozone atmosphérique.

Comment savoir si un joint en caoutchouc EPDM doit être remplacé d’urgence ?

Un remplacement immédiat s’impose dès la détection de suintements de fluide, de microfissures visibles en surface ou d’un durcissement notable au toucher. Une augmentation mesurable de la dureté Shore A ou un effritement granulaire sur les bords indique que le polymère a perdu son élasticité, rendant l’étanchéité totalement inopérante.

Quels fluides industriels réduisent drastiquement la longévité de l’EPDM ?

Les hydrocarbures aliphatiques et aromatiques, les huiles minérales, les essences et les solvants chlorés dégradent l’EPDM en quelques heures ou quelques jours. Ces milieux apolaires provoquent un gonflement volumique sévère, une perte d’adhérence moléculaire et une déchirure mécanique irréversible du joint sous pression.

Pourquoi la déformation rémanente à la compression altère-t-elle la tenue du joint ?

La déformation rémanente à la compression correspond à l’incapacité de l’élastomère à reprendre son épaisseur initiale après un serrage prolongé. Ce tassement progressif abaisse la pression exercée sur les portées d’étanchéité, réduisant directement la durée de vie d’un joint en EPDM et favorisant les fuites sous variations de pression.

Guide pratique de la bande transporteuse PTFE sur mesure

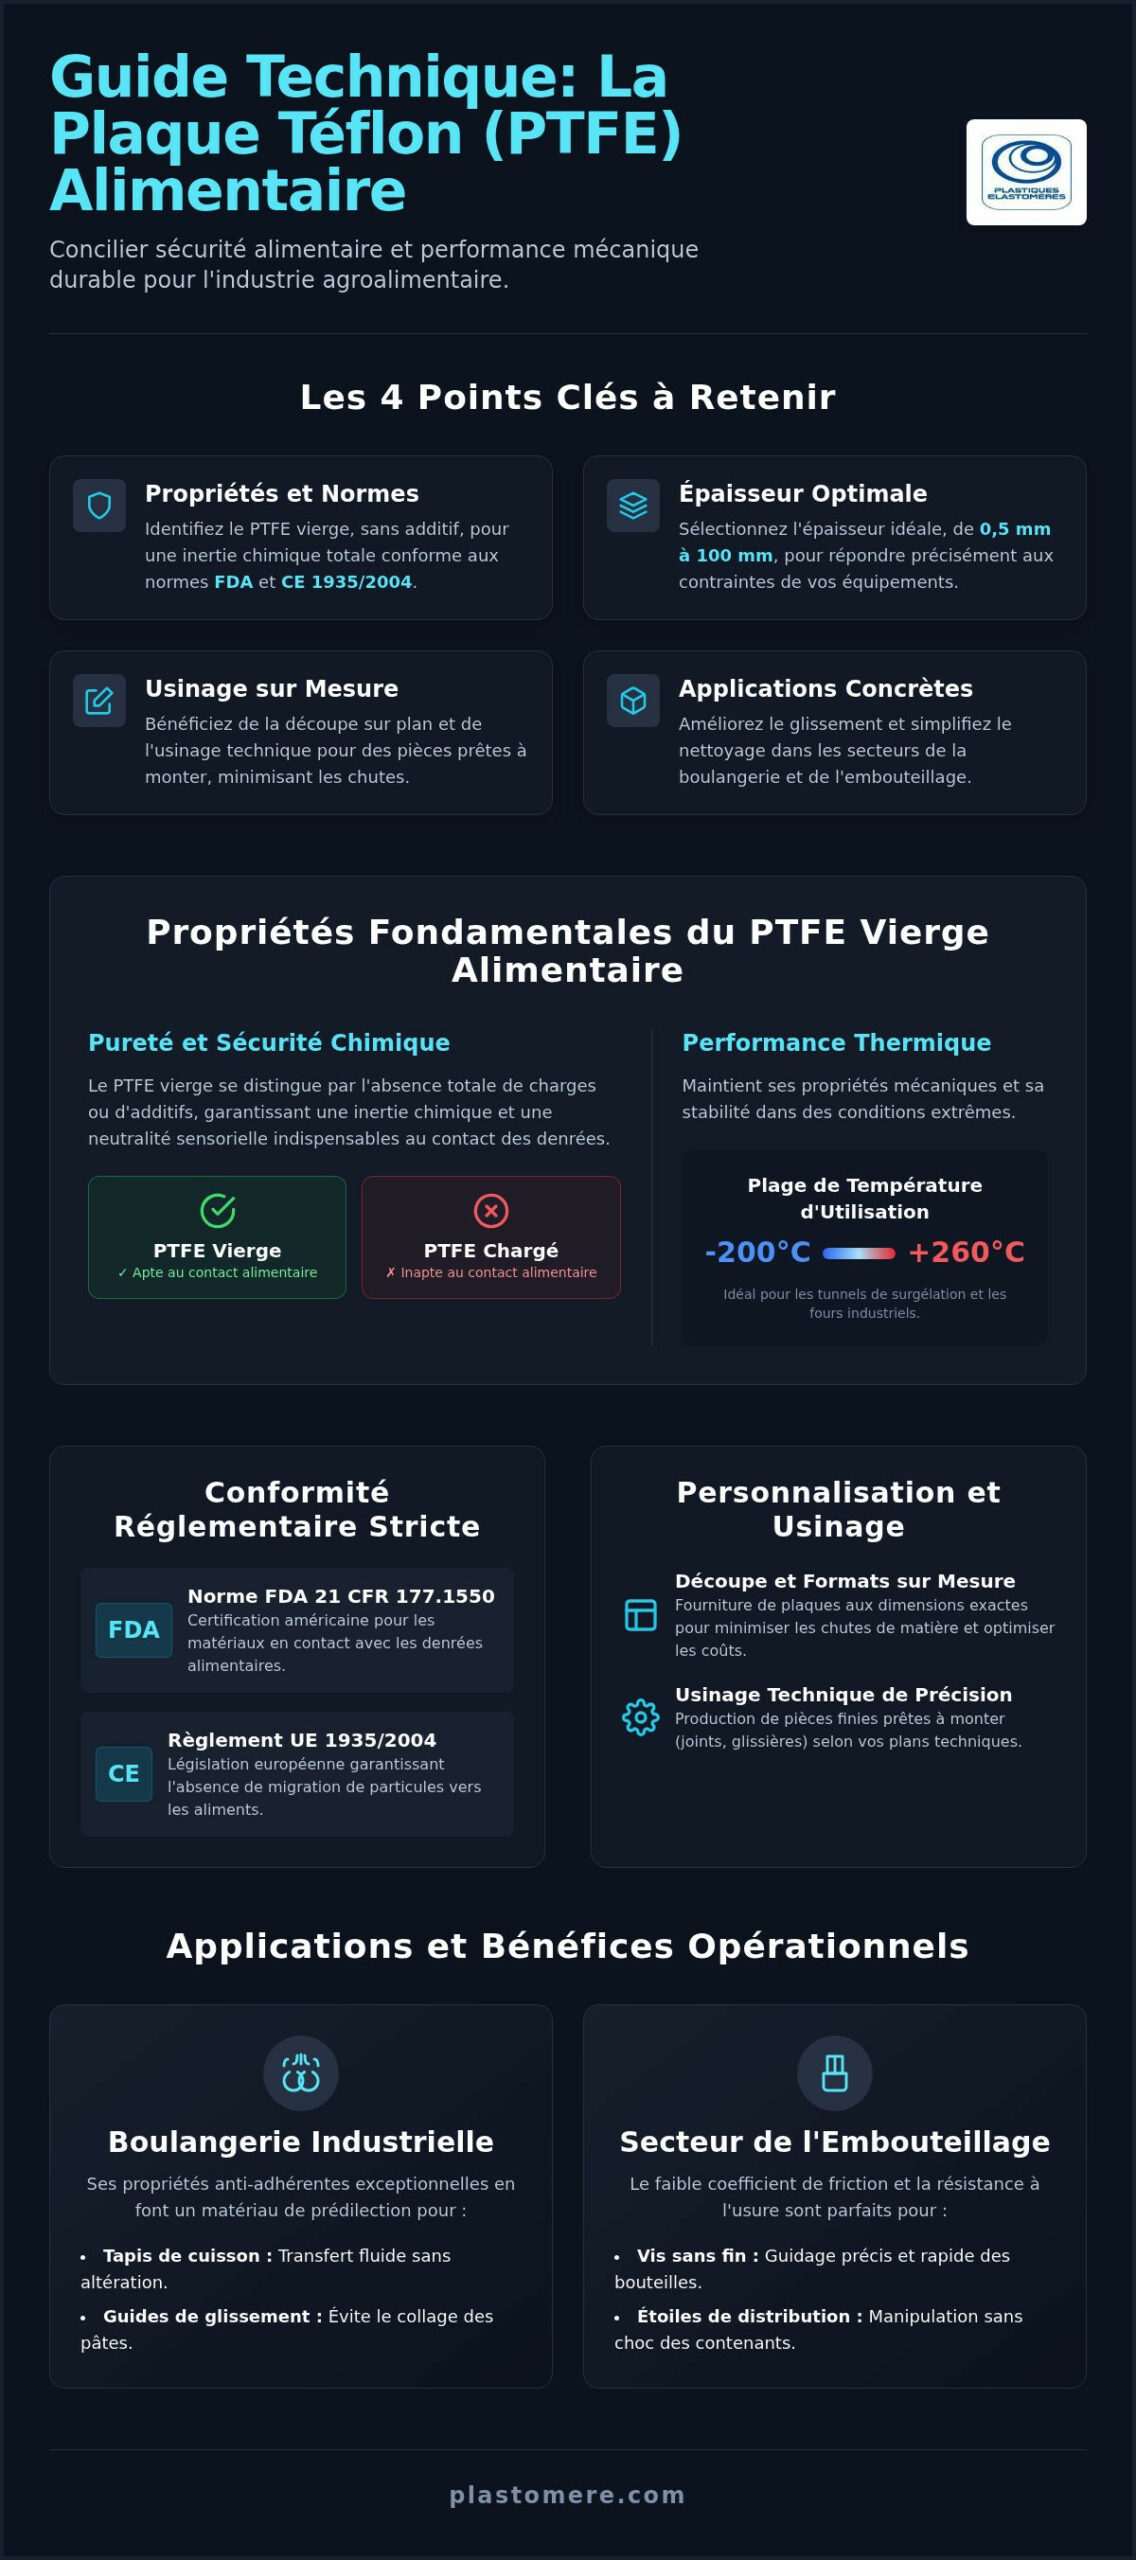
Le coût d’une bande transporteuse PTFE sur mesure dépend des exigences de conformité comme la certification USP Class VI, la norme FDA et la sécurité incendie, Plastiques Elastomères ne publiant pas de tarifs fixes sans devis personnalisé. Les dimensions du produit, la nature du maillage et le type d’adhésif silicone influent directement sur l’investissement global. Avant de commander, vous tranchez surtout trois points : quel profilé tient vos cycles thermiques, faut-il une maille ou une surface pleine, et à partir de quand une réparation d’urgence ne suffit plus face à un remplacement calibré.

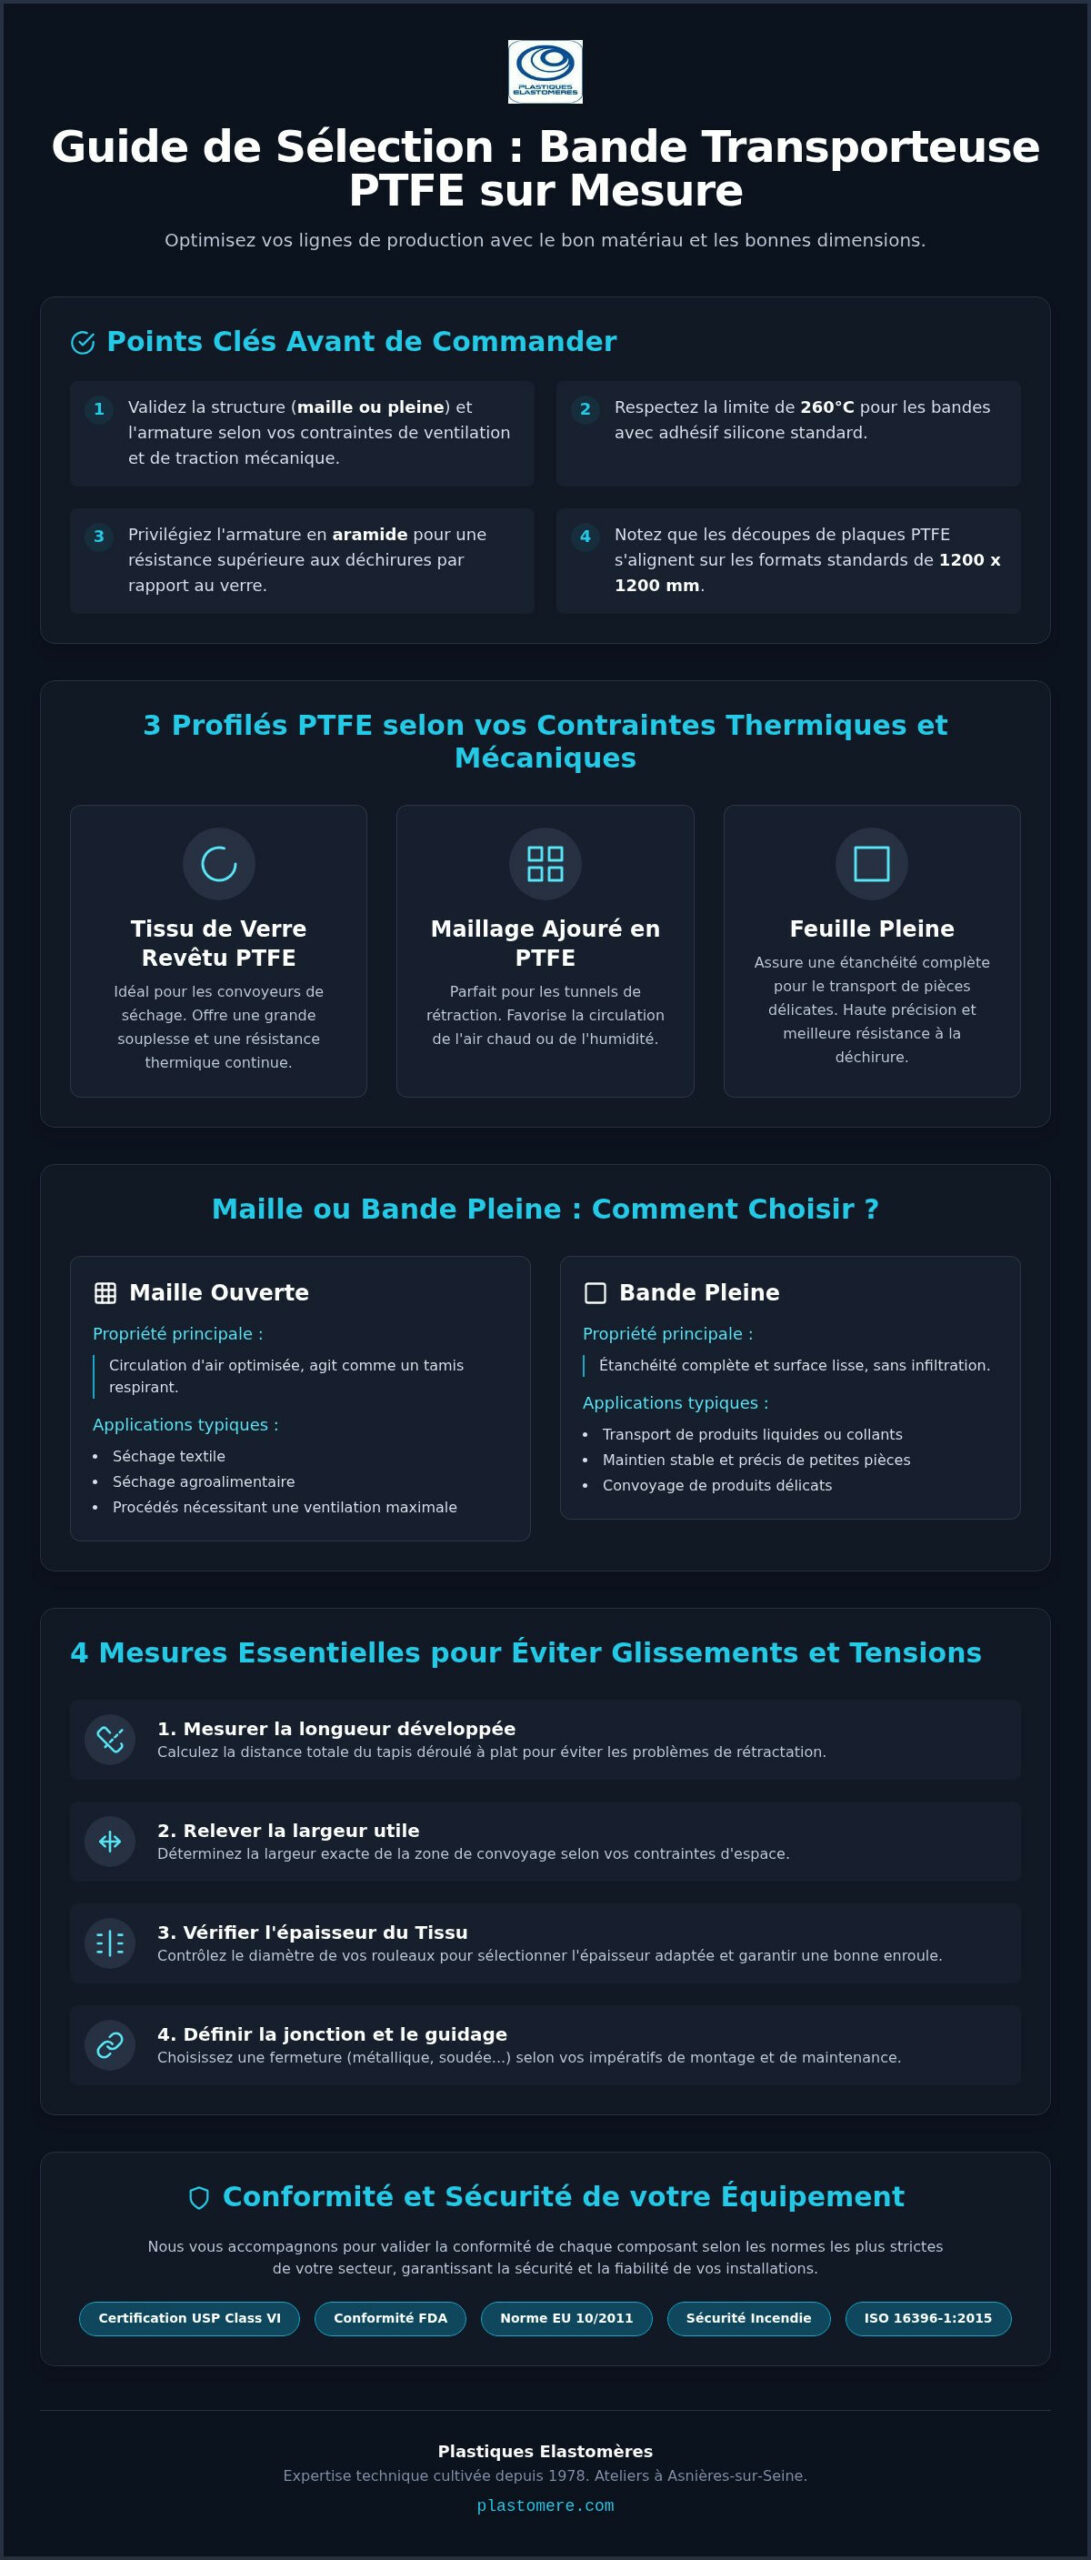
Points Clés: Choisissez votre bande transporteuse PTFE sur mesure en validant la structure (maille ou pleine) et l’armature selon vos contraintes de ventilation et de traction mécanique.

  • Respectez la limite de 260°C pour vos bandes équipées d’un adhésif silicone standard.
  • Évitez les bandes adhésives simples dès que votre ligne subit des tractions mécaniques sévères.
  • Privilégiez l’armature en aramide pour une résistance supérieure aux déchirures par rapport au verre.
  • Le guide précise que les découpes de plaques PTFE respectent un format de 1200x1200mm.

3 Profilés PTFE pour aligner tenue thermique et mécanique sur votre ligne

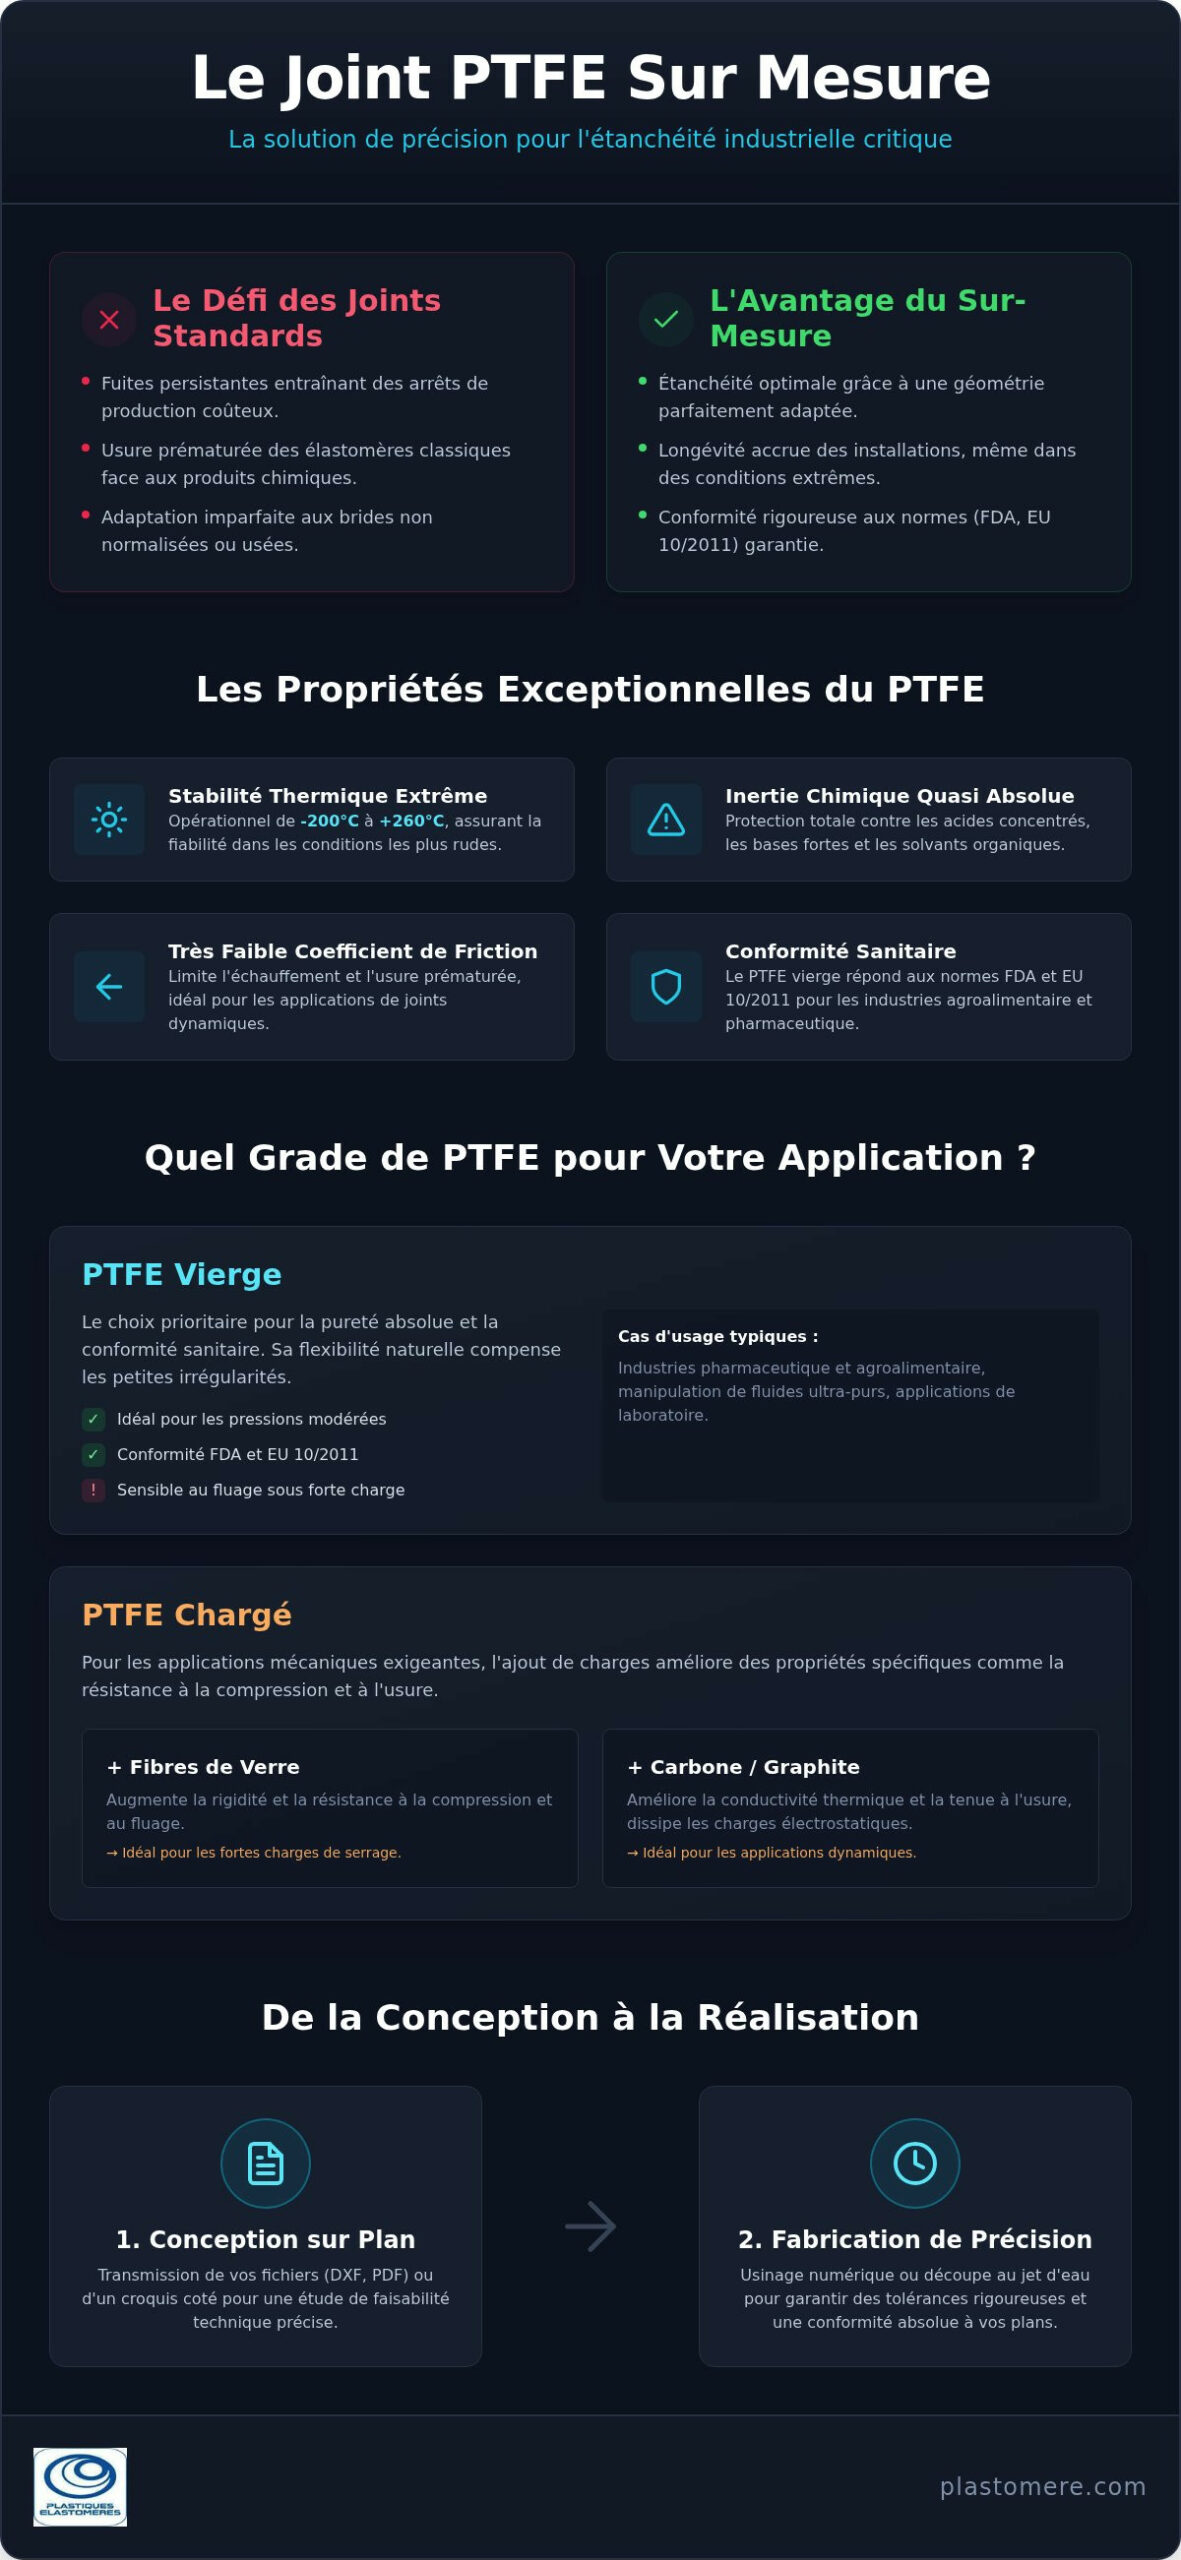
Vos contraintes thermiques et mécaniques dictent le choix exact de la bande. Chez les clients que nous accompagnons, le profilé conditionne la longévité des lignes : un composant inadapté s’use trop tôt sous la chaleur ou les frottements. Trois situations reviennent souvent. Tunnel de séchage textile ou agroalimentaire : orientez-vous vers le maillage ajouré en PTFE, souple et capable d’une résistance thermique continue. Tunnel de rétraction où l’air chaud ou l’humidité doivent circuler : retenez le maillage ajouré. Transport de pièces délicates sans infiltration : la feuille pleine apporte l’étanchéité et la précision de convoyage. Pour cadrer le dimensionnement, consultez notre guide d’achat dédié.

Trois architectures principales répondent à ces besoins industriels :

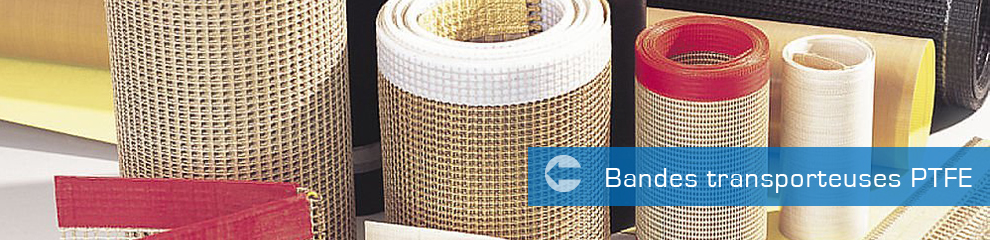
  • La bande en tissu de verre revêtu de PTFE convient aux convoyeurs de séchage. Elle offre une résistance thermique continue tout en conservant une grande souplesse.
  • Le maillage ajouré en PTFE favorise la circulation de l’air chaud ou de l’humidité. Ce profilé convient aux tunnels de rétraction.
  • La feuille pleine assure une étanchéité complète et une précision élevée lors du transport de pièces délicates.

Chaque matériau répond à un cahier des charges précis. Si vous utilisez des rails d’entraînement, le polyéthylène ou le polyoxyméthylène complètent le montage. L’épaisseur du revêtement doit être sélectionnée avec rigueur pour résister aux agressions chimiques. Pour vos plaques, l’utilisation de polyacétal apporte une stabilité dimensionnelle fiable. Plastiques Elastomères ajuste chaque composant selon vos contraintes de production ; pour une découpe de plaque PTFE, les dimensions se calquent habituellement sur les formats standards de 1200 x 1200 mm. La feuille pleine résiste mieux à la déchirure, ce qui oriente le choix de structure dès l’étude de ligne.

Astuce: Pour les éléments en feuille pleine, notez que la découpe maximale s’aligne sur les formats standards de 1200 x 1200 mm.

Maille ou bande pleine : trancher selon ventilation et étanchéité

Le choix entre une maille et une bande pleine dépend de la ventilation requise et de l’étanchéité nécessaire pour transporter votre matériau.

Sur une ligne textile en fin de poste, la structure perforée agit comme un tamis respirant pendant le séchage. Nos équipes préconisent la bande pleine dès que le produit à convoyer exige un maintien sans infiltration : la surface lisse limite les coulures et stabilise les cotes pour vos processus de séchage.

Structure de bande Propriétés mécaniques Applications industrielles
Maille ouverte Circulation d’air optimisée Séchage textile et agroalimentaire
Bande pleine Étanchéité et surface lisse Transport de produits liquides ou collants

Chaque matériau possède une armature spécifique : la fibre de verre renforce la résistance thermique, tandis que l’aramide apporte une tenue mécanique élevée. Selon la description du polytétrafluoroéthylène (PTFE) sur Wikipédia, cette matière conserve une inertie chimique marquée. Pour vos lignes techniques, une bande PTFE pour convoyeur apporte une durabilité élevée. Nous validons chaque épaisseur selon vos contraintes et, pour l’assemblage, nous vérifions la conformité selon la norme ISO 16396-1:2015.

L’usage d’une bande adhésive facilite aussi le guidage. Nous recommandons la nuance polyacétal pour certaines pièces de guidage complémentaires. Le terme polymères désigne la structure chimique exacte de ces formulations.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Ce commentaire souligne l’intérêt d’un vocabulaire scientifique rigoureux, celui des polymères, pour caractériser la structure d’une bande pleine ou en maille et sélectionner un matériau conforme aux exigences industrielles.

Quatre mesures qui évitent glissements et tensions excessives

Prendre des cotes rigoureuses conditionne le fonctionnement de votre équipement industriel fabriqué sur plan. La moindre erreur d’appréciation provoque un glissement mécanique ou des tensions excessives. Plastiques Elastomères vous accompagne pas à pas pour transmettre des données exactes à nos ateliers.

  1. Mesurer la longueur développée : Calculez la distance totale du tapis déroulé à plat pour éviter tout problème de rétractation.
  2. Relever la largeur utile : Déterminez la largeur exacte de la zone de convoyage selon vos contraintes d’espace.
  3. Vérifier l’épaisseur du Tissu de verre PTFE Antistatique : Contrôlez le diamètre de vos rouleaux pour sélectionner l’épaisseur adaptée.
  4. Définir la jonction et le guidage : Choisissez une fermeture métallique ou soudée selon vos impératifs de démontage.

Ces quatre relevés limitent les dommages prématurés. Pour vos procédés exigeants, l’emploi d’une bande PTFE de convoyage procure une surface antiadhésive et résistante aux produits chimiques.

Un détail souvent négligé : la conduite des bandes sur les convoyeurs inclinés se trouve altérée par l’accumulation de charges électrostatiques. Ce phénomène engendre des glissements imprévus et provoque des déchirures irréversibles du matériau. Un modèle de bande de convoyage en tissu imprégné résout ce problème. Nos spécialistes étudient vos contraintes pour adapter la tension superficielle du PTFE à votre production ; confier votre métrage à l’atelier vous assure une conformité stricte aux exigences industrielles.

Guide pratique de la bande transporteuse PTFE sur mesure

Quand le PTFE adhésif atteint ses limites sous charge et chaleur

Les limites thermiques du PTFE adhésif restreignent son utilisation face à des contraintes extrêmes. Dans nos ateliers d’Asnières-sur-Seine, nos techniciens constatent que les contraintes d’étanchéité sous forte charge détériorent la liaison chimique. Cette dégradation survient car la température maximale d’une bande PTFE adhésive équipée d’un adhésif silicone standard s’élève généralement à 260°C.

Au-delà de cette valeur, la masse adhésive perd sa stabilité mécanique et risque d’endommager votre équipement. Pour une ligne soumise à des tractions mécaniques sévères, une simple bande adhésive ne convient pas : orientez-vous vers un tissu PTFE de configuration technique afin de sécuriser le procédé.

Les polymères techniques nécessitent une sélection rigoureuse selon leurs caractéristiques. Un polyoxyméthylène, aussi appelé polyacétal, est un thermoplastique usinable selon des tolérances précises. Il diffère des résines thermodurcissables non fusibles après polymérisation. La tolérance d’épaisseur varie selon la précision recherchée et l’humidité ambiante ; un matériau bien choisi évite des arrêts non planifiés.

Astuce: Vérifiez toujours que votre zone de chauffage ne dépasse pas la température maximale de 260°C prévue pour un adhésif silicone standard.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Il désigne ainsi généralement un mélange comportant un ou plusieurs polymères + différents additifs (charges, plastifiants, colorants, stabilisants…) et transformé en un produit fini." (source)

Ce témoignage illustre la confusion fréquente des industriels entre la résine de base et le matériau final formulé. Il rappelle qu’il faut distinguer les thermoplastiques transformables des mélanges chargés pour valider vos choix techniques.

Peut-on réparer une bande PTFE déchirée sur une machine ?

Une réparation temporaire reste possible directement sur le convoyeur pour éviter un arrêt de production prolongé.

Lors de nos interventions, nous constatons qu’un accroc mineur survient souvent au niveau du guidage. La structure textile en fibre de verre imprégné de résine PTFE offre une résistance élevée, mais un dommage localisé nécessite une intervention rapide.

Imaginez votre convoyeur comme une combinaison de plongée étanche : une simple perforation ruine l’étanchéité globale. De la même façon, une bande PTFE déchirée perd son imperméabilité aux graisses.

Une bande PTFE adhésive haute température permet de coller une pièce de renfort d’urgence. Cette solution antiadhésive limite la rétractation du tissu et retarde l’élimination du ruban endommagé. Cette méthode dépanne uniquement à court terme.

Pour les jonctions complexes ou les convoyeurs inclinés, l’application d’un patch nécessite un mordançage du PTFE pour restaurer la tension superficielle et garantir l’adhérence. Sans ce traitement chimique préalable, la pièce rapportée ne tiendra pas sous les contraintes mécaniques. Une réparation mal exécutée risque d’endommager vos rouleaux.

Vous réduirez vos coûts globaux en remplaçant la courroie transporteuse résistante à la chaleur dès les premiers signes de fatigue structurelle. Notre atelier découpe vos bandes selon des tolérances de découpe +/- 0,1 mm. Nous garantissons la conformité au règlement (UE) 2026/245 et à la norme EU 10/2011 pour vos applications alimentaires.

Un simple ruban adhésif ne suffit pas définitivement : seule une bande neuve assure une sécurité industrielle durable. Nous serons heureux de vous accompagner dans le choix du grade adapté à vos besoins de performance.

Certifications et ISO 16396-1:2015 : ce qui sécurise votre équipement

La conformité de votre bande PTFE fabriquée sur plan soutient la fiabilité opérationnelle et l’étanchéité sous forte contrainte thermique. Selon la page Wikipédia sur le polytétrafluoroéthylène, ce matériau maintient ses propriétés mécaniques jusqu’à 260 °C. Cette résistance thermique protège vos processus industriels contre une dégradation prématurée.

Nos experts valident la précision de chaque matériau plastifié pour répondre aux exigences réglementaires. Le respect de la norme ISO 16396-1:2015 cadre les spécifications des polymères retenus pour vos installations et préserve la rigidité structurale de la bande lors des montées en température.

La fréquence des nettoyages chimiques modifie l’adhérence de surface des équipements non certifiés. Retenir une bande certifiée limite les arrêts de production imprévus, sous réserve d’un contrôle rigoureux à la réception.

Plastiques Elastomères adapte les spécifications techniques à vos contraintes de ligne. Nous restons à votre entière disposition pour sélectionner la nuance de PTFE adaptée à vos contraintes et fiabiliser vos installations.

Questions fréquentes

Quelle est la différence entre une bande PTFE à mailles et une bande pleine ?

La version à mailles favorise la circulation de l’air pour le séchage. La version pleine assure une étanchéité complète sans résidus. Nos ateliers d’Asnières-sur-Seine réalisent ces deux configurations adaptées à vos contraintes. Le matériau est conforme à la norme ISO 16396-1:2015. Indiquez-nous votre process : nous étudierons le grade le mieux adapté à votre ligne.

Comment mesurer correctement une bande transporteuse pour une commande sur mesure ?

Mesurez la longueur développée à plat, la largeur totale ainsi que l’épaisseur souhaitée. Une prise d’empreinte précise évite tout glissement mécanique. Nos tolérances d’usinage s’étendent généralement de 0,1 mm à 0,5 mm. Nous respectons l’alignement strict de vos rails d’entraînement. Transmettez vos plans industriels : nous validerons la faisabilité technique de vos projets les plus pointus.

Peut-on réparer une bande PTFE déchirée sur une machine ?

Une réparation locale est possible par vulcanisation ou par l’ajout d’une jonction thermique ciblée. La durabilité dépend grandement de la tension mécanique subie. Pour des rubans adhésifs, la température maximale du PTFE adhésif avec adhésif silicone s’élève à 260°C. Si le tissu de verre support est rompu, un remplacement complet reste préférable. Nous intervenons rapidement pour analyser vos composants et limiter les arrêts de production.

Quels sont les délais moyens pour la fabrication d’une bande transporteuse PTFE sur mesure ?

La fabrication nécessite en moyenne quelques jours ouvrés selon la complexité de la jonction. Plastiques Elastomères maintient un stock permanent de matériaux en France pour agir vite. Cette organisation assure un traitement prioritaire de vos demandes. Les dimensions maximales pour une découpe de plaque PTFE s’alignent généralement sur les formats standards de 1200 x 1200 mm. Contactez-nous pour obtenir un devis personnalisé, sans tarif fixe publié à l’avance.

Tissu de verre téflonné ou aramide (Kevlar) ?

Le verre téflonné offre une résistance chimique et thermique solide lors des cycles continus. L’aramide apporte une résistance mécanique supérieure face aux déchirures et aux flexions répétées. Vos environnements humides ou très sollicités orientent directement l’arbitrage entre ces deux armatures. Sur demande, nous vous fournissons également les certificats d’alimentarité FDA et CE.

Cette rigueur dans le choix des matériaux est essentielle pour les prestataires de services de conditionnement comme Simplepack Ltd, qui exigent des équipements fiables pour le traitement des produits de santé et des aliments secs.

Fiabilisez vos installations avec une bande PTFE adaptée à vos contraintes

Une configuration industrielle fiable exige des composants ajustés à vos contraintes thermiques et chimiques : le profilé (tissu de verre, maille ou feuille pleine), le type de structure selon la ventilation, un métrage en quatre relevés, et la décision de réparer ou de remplacer lorsque l’adhésif silicone approche 260°C. Notre équipe technique vous oriente vers la structure qui pérennise vos équipements, en s’appuyant notamment sur la certification ISO 16396-1:2015 pour cadrer les polymères retenus.

Chaque chaîne de production présente des spécificités propres. Consultez notre documentation d’achat et demandez un devis personnalisé afin de valider vos exigences dimensionnelles : Plastiques Elastomères ne publie pas de tarifs fixes sans étude de votre cahier des charges, et nous serions honorés de reprendre vos cotes, votre type d’adhésif silicone et vos exigences FDA ou USP Class VI. En savoir plus : Bande transporteuse PTFE sur mesure.

Feuille caoutchouc EPDM sur mesure : Guide technique pour l’étanchéité industrielle

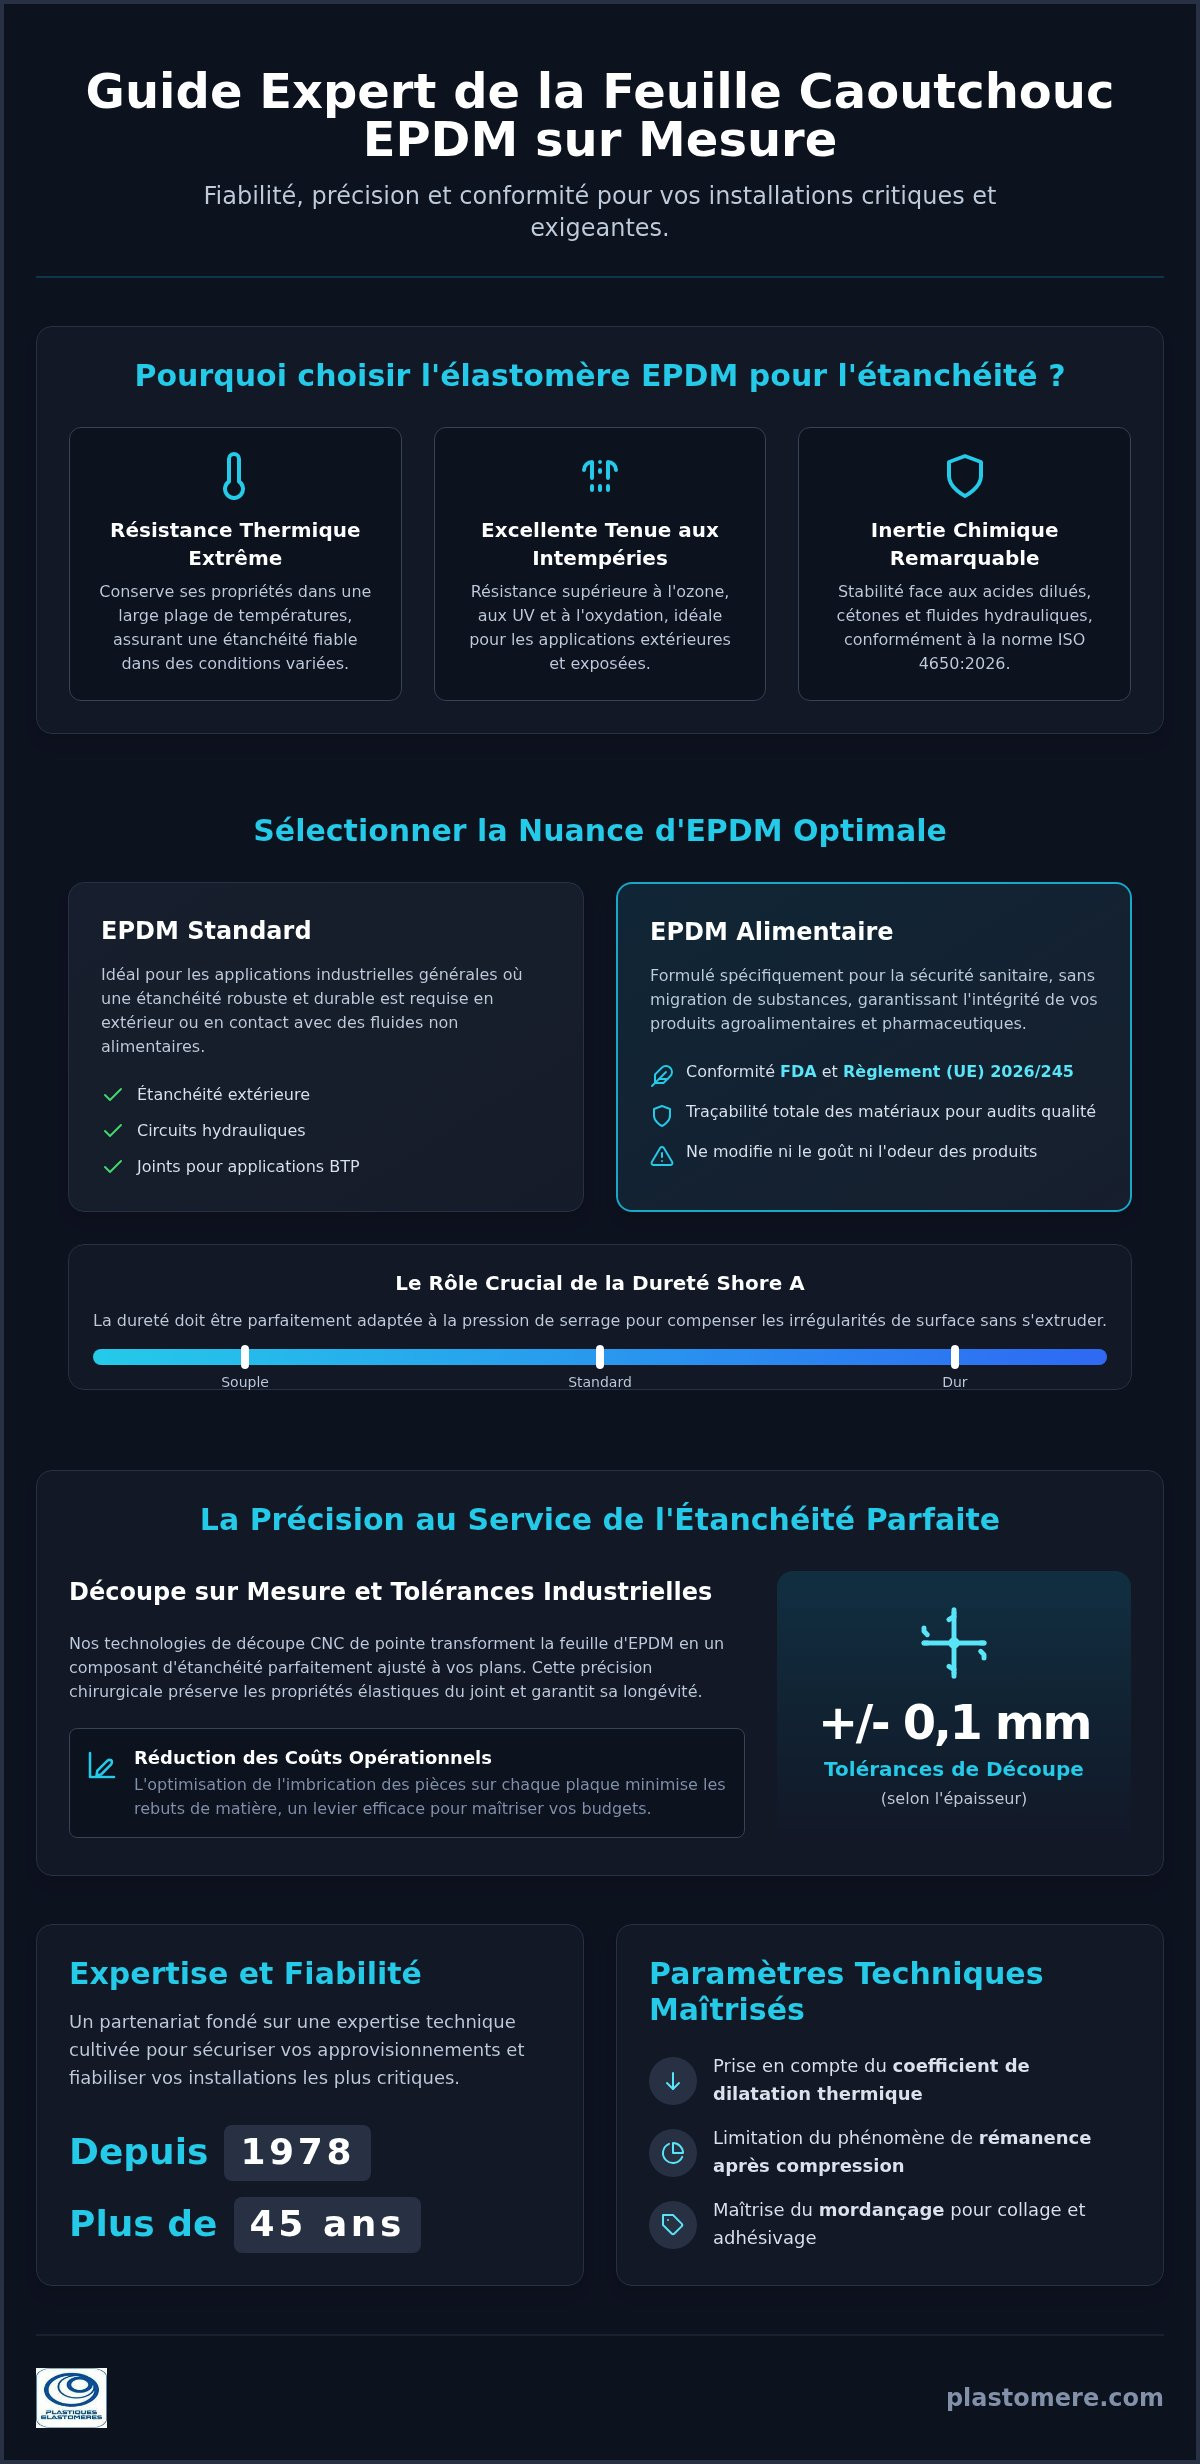
Saviez-vous qu’une erreur de quelques millimètres sur un joint peut compromettre l’intégrité de toute une chaîne de production ? Pour les responsables de maintenance, la recherche d’une feuille caoutchouc EPDM sur mesure ne se limite pas à une simple commande de matériau; elle représente le rempart essentiel contre les fuites coûteuses et les arrêts imprévus. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos installations critiques, surtout lorsque les normes alimentaires FDA ou le règlement (UE) 2026/245 imposent une rigueur sans faille.

Depuis 1978, Plastiques Elastomères met son expertise technique au service de vos projets les plus pointus pour transformer ces défis en garanties de performance. Dans ce guide, nous vous accompagnerons dans la sélection de la nuance optimale afin de fiabiliser durablement vos systèmes. Vous découvrirez comment nos capacités de découpe, offrant des tolérances de +/- 0,1 mm, assurent une conformité totale aux standards industriels les plus stricts. Nous explorerons les spécificités techniques de l’EPDM, les critères de sécurité sanitaire et les solutions pour sécuriser vos approvisionnements.

Points Clés

  • Identifiez la nuance d’EPDM et la dureté Shore A idéales pour garantir une étanchéité parfaite même sous des contraintes thermiques extrêmes.
  • Apprenez comment une feuille caoutchouc EPDM sur mesure découpée avec une précision de +/- 0,1 mm réduit vos rebuts et optimise vos coûts opérationnels.
  • Assurez la sécurité sanitaire de vos installations en exigeant des certificats de conformité FDA et le respect strict du règlement (UE) 2026/245.
  • Bénéficiez de l’accompagnement personnalisé d’un expert industriel établi depuis 1978 pour fiabiliser vos systèmes critiques et sécuriser vos approvisionnements.

Propriétés et nuances de la feuille caoutchouc EPDM : Comment choisir le grade optimal ?

L’élastomère EPDM, ou Ethylène-Propylène-Diène Monomère, s’impose comme une solution de référence pour l’étanchéité extérieure et industrielle. Sa structure moléculaire lui confère une résistance exceptionnelle à l’oxydation, aux intempéries et aux amplitudes thermiques extrêmes. Pour vos projets, commander une feuille caoutchouc EPDM sur mesure implique de définir avec précision l’environnement de service. Conformément à la norme ISO 4650:2026, ce matériau démontre une inertie remarquable face aux acides dilués, aux cétones et aux fluides hydrauliques difficilement inflammables.

La dureté Shore A joue un rôle pivot dans la réussite de votre montage. Elle doit être parfaitement corrélée à la pression de serrage de vos brides industrielles. Un grade trop dur risquerait de ne pas compenser les irrégularités des surfaces, tandis qu’une nuance trop souple pourrait s’extruder sous la charge. La pérennité de vos installations dépend directement de la qualité du mélange élastomère. Un polymère bien formulé limite le phénomène de rémanence après compression, prolongeant ainsi la durée de vie opérationnelle de vos composants techniques.

EPDM standard vs EPDM alimentaire (FDA / UE 10/2011)

Le choix d’une feuille caoutchouc EPDM sur mesure pour le secteur agroalimentaire répond à des protocoles de sécurité sanitaire très stricts. Contrairement aux nuances industrielles classiques, les grades alimentaires sont formulés pour interdire toute migration de substances vers les denrées. Nous accordons une importance capitale au respect du règlement (UE) 2026/245 et de la réglementation FDA. Cette conformité assure que vos joints ne modifieront ni le goût ni l’odeur de vos produits. La traçabilité totale de nos matériaux constitue un gage de sérénité lors de vos audits qualité. Si vous souhaitez valider la compatibilité d’une nuance avec vos fluides de process, nos experts se tiennent prêts à vous renseigner par le biais de notre formulaire de contact.

Découpe sur mesure et tolérances industrielles : La précision au service de l’étanchéité

Pour transformer une feuille caoutchouc EPDM sur mesure en un composant d’étanchéité réellement opérationnel, la rigueur du plan industriel initial est déterminante. Nos ateliers utilisent des technologies de découpe CNC de pointe qui permettent d’atteindre des tolérances de découpe +/- 0,1 mm à 0,5 mm selon les épaisseurs traitées. Cette précision chirurgicale garantit que le joint s’insère parfaitement dans son logement sans subir de surcontrainte mécanique, préservant ainsi ses propriétés élastiques sur le long terme. En optimisant l’imbrication des pièces sur chaque plaque, nous parvenons à réduire les rebuts de matière, ce qui constitue un levier efficace pour abaisser vos coûts opérationnels tout en respectant vos exigences B2B les plus strictes.

Au-delà de la simple découpe, nous maîtrisons des techniques de préparation de surface comme le mordançage. Ce procédé s’avère indispensable lorsque vos applications nécessitent une adhérence forte sur des supports complexes. Il permet de modifier la tension superficielle de l’élastomère pour assurer une liaison durable avec des adhésifs ou des armatures métalliques, renforçant ainsi la solidité de vos assemblages.

Usinage et configuration de vos joints EPDM personnalisés

Cette exigence de précision dans la fabrication sur mesure est un standard partagé par d’autres experts de la personnalisation, tels que PowerSweet Fashion dans le secteur de l’habillement.

L’usinage de précision permet de réaliser des géométries complexes parfaitement conformes à vos spécifications techniques, même pour des petites séries. Nos techniciens intègrent systématiquement le coefficient de dilatation thermique lors de la phase de conception. Ce paramètre est vital car les dimensions de l’EPDM varient sensiblement selon les températures de service rencontrées dans vos process industriels. Depuis 1978, nous mettons ce savoir-faire au service de la fiabilité de vos installations critiques. Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos projets les plus pointus et vous proposer des solutions optimisées. Pour toute demande spécifique, nous vous invitons à contacter nos conseillers techniques afin d’échanger sur vos contraintes métiers.

Feuille caoutchouc EPDM sur mesure : Guide technique pour l’étanchéité industrielle

Conformité et expertise Plastiques Elastomères : Sécurisez vos approvisionnements

Depuis 1978, Plastiques Elastomères accompagne les acteurs majeurs de l’industrie française avec une fiabilité absolue. Commander une feuille caoutchouc EPDM sur mesure auprès de nos services, c’est s’assurer d’un partenariat fondé sur l’expertise technique cultivée depuis plus de 45 ans. Nous mettons systématiquement à votre disposition les certificats de conformité alimentaire FDA et CE. Ces documents sont indispensables pour vos audits qualité, particulièrement dans le cadre du règlement (UE) 2026/245 concernant les matériaux destinés au contact alimentaire.

La sécurité de vos installations repose également sur notre capacité à réagir promptement. Nous maintenons un stock permanent de matériaux industriels en France pour garantir une disponibilité immédiate de chaque feuille caoutchouc EPDM sur mesure. Cette réactivité est votre meilleure alliée pour éviter des défaillances d’étanchéité qui engendreraient une perte de production coûteuse. En choisissant des composants de haute performance, vous réduisez drastiquement les risques opérationnels et sécurisez vos lignes sur le long terme.

Accompagnement technique et réactivité pour vos projets B2B

Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance. Nos conseils personnalisés vous permettent de sélectionner la nuance d’élastomère la plus adaptée à vos contraintes de température ou de pression. Pour les environnements les plus exigeants, nous veillons au respect des normes MIL-PRF-83248, garantissant une tenue irréprochable face aux hydrocarbures. Notre équipe d’experts reste à votre entière disposition pour transformer vos besoins complexes en solutions durables. Nous vous invitons à nous transmettre vos renseignements via notre page de contact pour une étude personnalisée de votre projet.

Sécurisez la performance de vos installations industrielles

La réussite de vos projets d’étanchéité repose sur une alliance parfaite entre la sélection rigoureuse du grade élastomère et une précision d’usinage sans compromis. En optant pour une feuille caoutchouc EPDM sur mesure, vous garantissez à vos équipements une protection durable contre les défaillances opérationnelles coûteuses. Notre expertise technique cultivée depuis 1978 vous assure des tolérances de découpe de précision industrielle ainsi qu’une conformité stricte aux normes FDA et EU 10/2011. Nous serons heureux de mettre ce savoir-faire au service de vos ambitions pour transformer vos défis techniques en succès durables.

Contactez nos experts pour l’étude de vos besoins en EPDM sur mesure. Nous restons à votre entière disposition pour vous guider personnellement vers une fiabilité absolue.

Foire aux questions sur l’étanchéité en EPDM

Quelle est la différence de résistance thermique entre un EPDM standard et un EPDM haute performance ?

L’EPDM standard supporte généralement des températures allant de -40 °C à +120 °C en service continu. Les nuances haute performance, grâce à une formulation optimisée du mélange élastomère, peuvent atteindre des pointes à +150 °C sans altération de leurs propriétés mécaniques. Ce choix est déterminant pour éviter le durcissement prématuré de vos joints dans les environnements thermiques les plus sévères.

Vos feuilles caoutchouc EPDM sur mesure sont-elles compatibles avec le contact alimentaire ?

Oui, nous proposons des nuances spécifiquement formulées pour répondre aux exigences de sécurité sanitaire. Chaque feuille caoutchouc EPDM sur mesure destinée à l’agroalimentaire est livrée avec ses certificats de conformité FDA et européenne. Nous veillons au respect strict du règlement (UE) 2026/245 pour garantir l’absence totale de migration moléculaire vers vos produits finis.

Quelles sont les tolérances de précision garanties pour la découpe de joints en EPDM ?

Nos ateliers garantissent des tolérances de découpe comprises entre +/- 0,1 mm et 0,5 mm selon l’épaisseur du matériau choisi. Cette précision industrielle assure une parfaite insertion de la pièce dans son logement, limitant ainsi les risques de fuites ou de surcontraintes mécaniques. Nous étudions vos plans techniques avec la plus grande rigueur pour valider la faisabilité de vos géométries complexes.

L’EPDM est-il le meilleur choix pour une exposition prolongée aux hydrocarbures ?

Non, l’EPDM présente une faible résistance aux huiles, graisses et produits pétroliers. Une exposition prolongée aux hydrocarbures provoquerait un gonflement irréversible de l’élastomère et une perte de ses capacités d’étanchéité. Pour ces contraintes spécifiques, nous serons heureux de vous orienter vers nos feuilles en Viton (FKM) ou nos plastiques techniques plus résistants aux agressions chimiques des fluides pétroliers.

Plaque Viton (FKM) : Guide des Propriétés et Solutions de Découpe Industrielle 2026

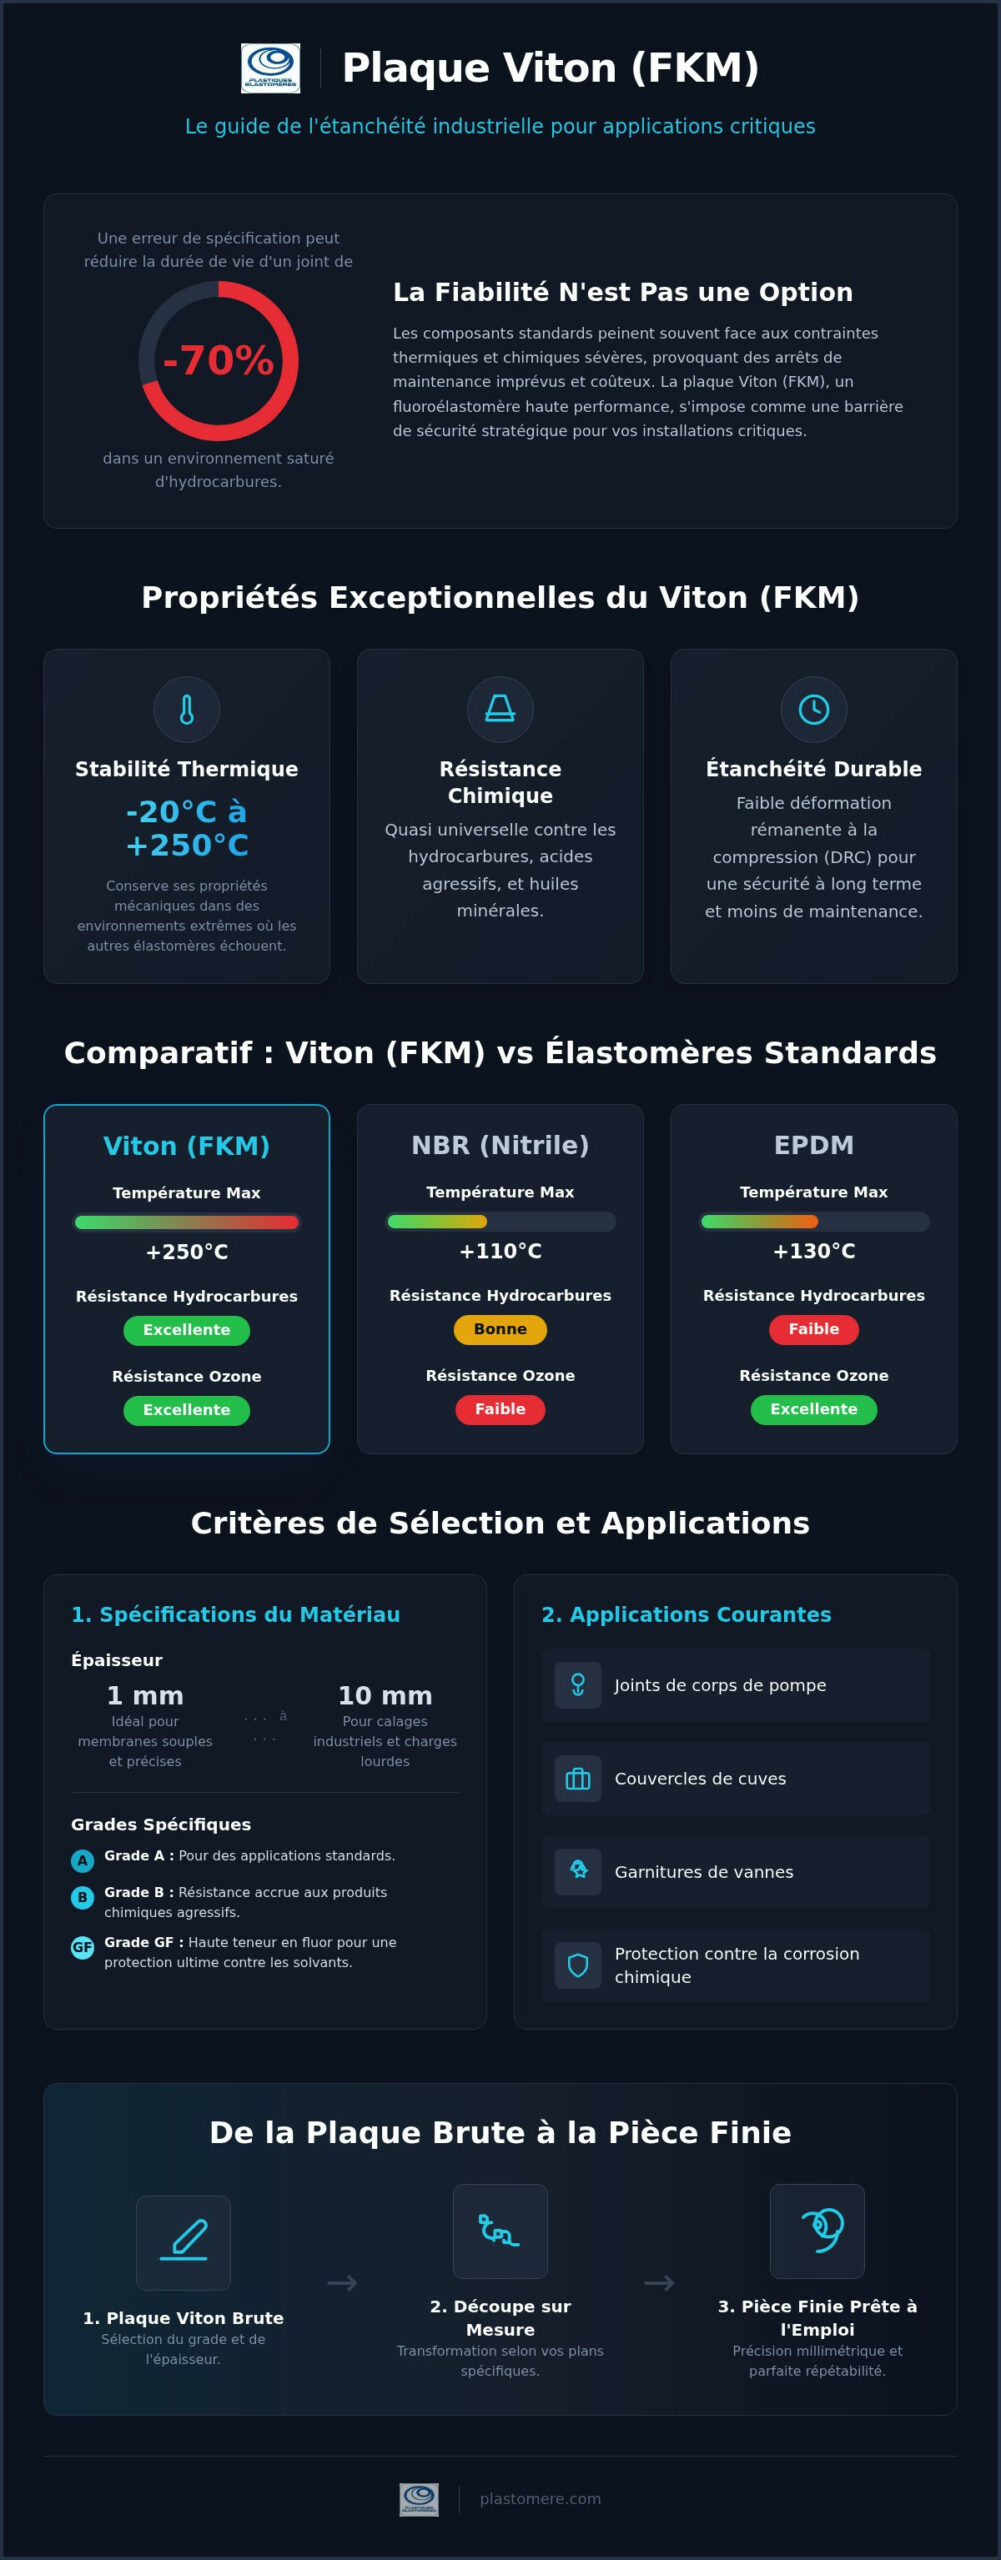
Saviez-vous qu’une simple erreur de spécification matérielle peut réduire la durée de vie d’un joint d’étanchéité de plus de 70% dans un environnement saturé d’hydrocarbures ? Vous avez probablement déjà constaté avec regret qu’un composant standard peine à maintenir son intégrité face aux contraintes thermiques sévères, provoquant des arrêts de maintenance imprévus et coûteux. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos installations critiques.

Ce guide détaillé vous invite à découvrir comment la plaque viton s’établit comme une barrière de sécurité stratégique grâce à ses propriétés physico-chimiques exceptionnelles. Nous vous présenterons les caractéristiques techniques de ce fluoroélastomère de haute performance, avant d’aborder nos solutions de découpe industrielle sur mesure pour des pièces finies prêtes à l’emploi. Notre volonté est de vous apporter une expertise technique rigoureuse alliée à un accompagnement personnalisé pour garantir la pérennité de vos équipements.

Points Clés

  • Comprendre les nuances techniques entre le FKM et l’appellation commerciale Viton pour garantir une stabilité thermique optimale de -20°C à +250°C.
  • Identifier l’épaisseur de plaque viton la plus adaptée à vos contraintes, qu’il s’agisse de membranes souples de 1 mm ou de calages industriels de 10 mm.
  • Découvrir les bénéfices de la découpe industrielle sur mesure pour assurer une précision millimétrique et une parfaite répétabilité de vos joints d’étanchéité.
  • Optimiser la conformité de vos installations critiques en transformant le matériau brut en pièces finies prêtes à l’emploi selon vos plans spécifiques.

Les propriétés exceptionnelles de la plaque Viton (FKM) en milieu industriel

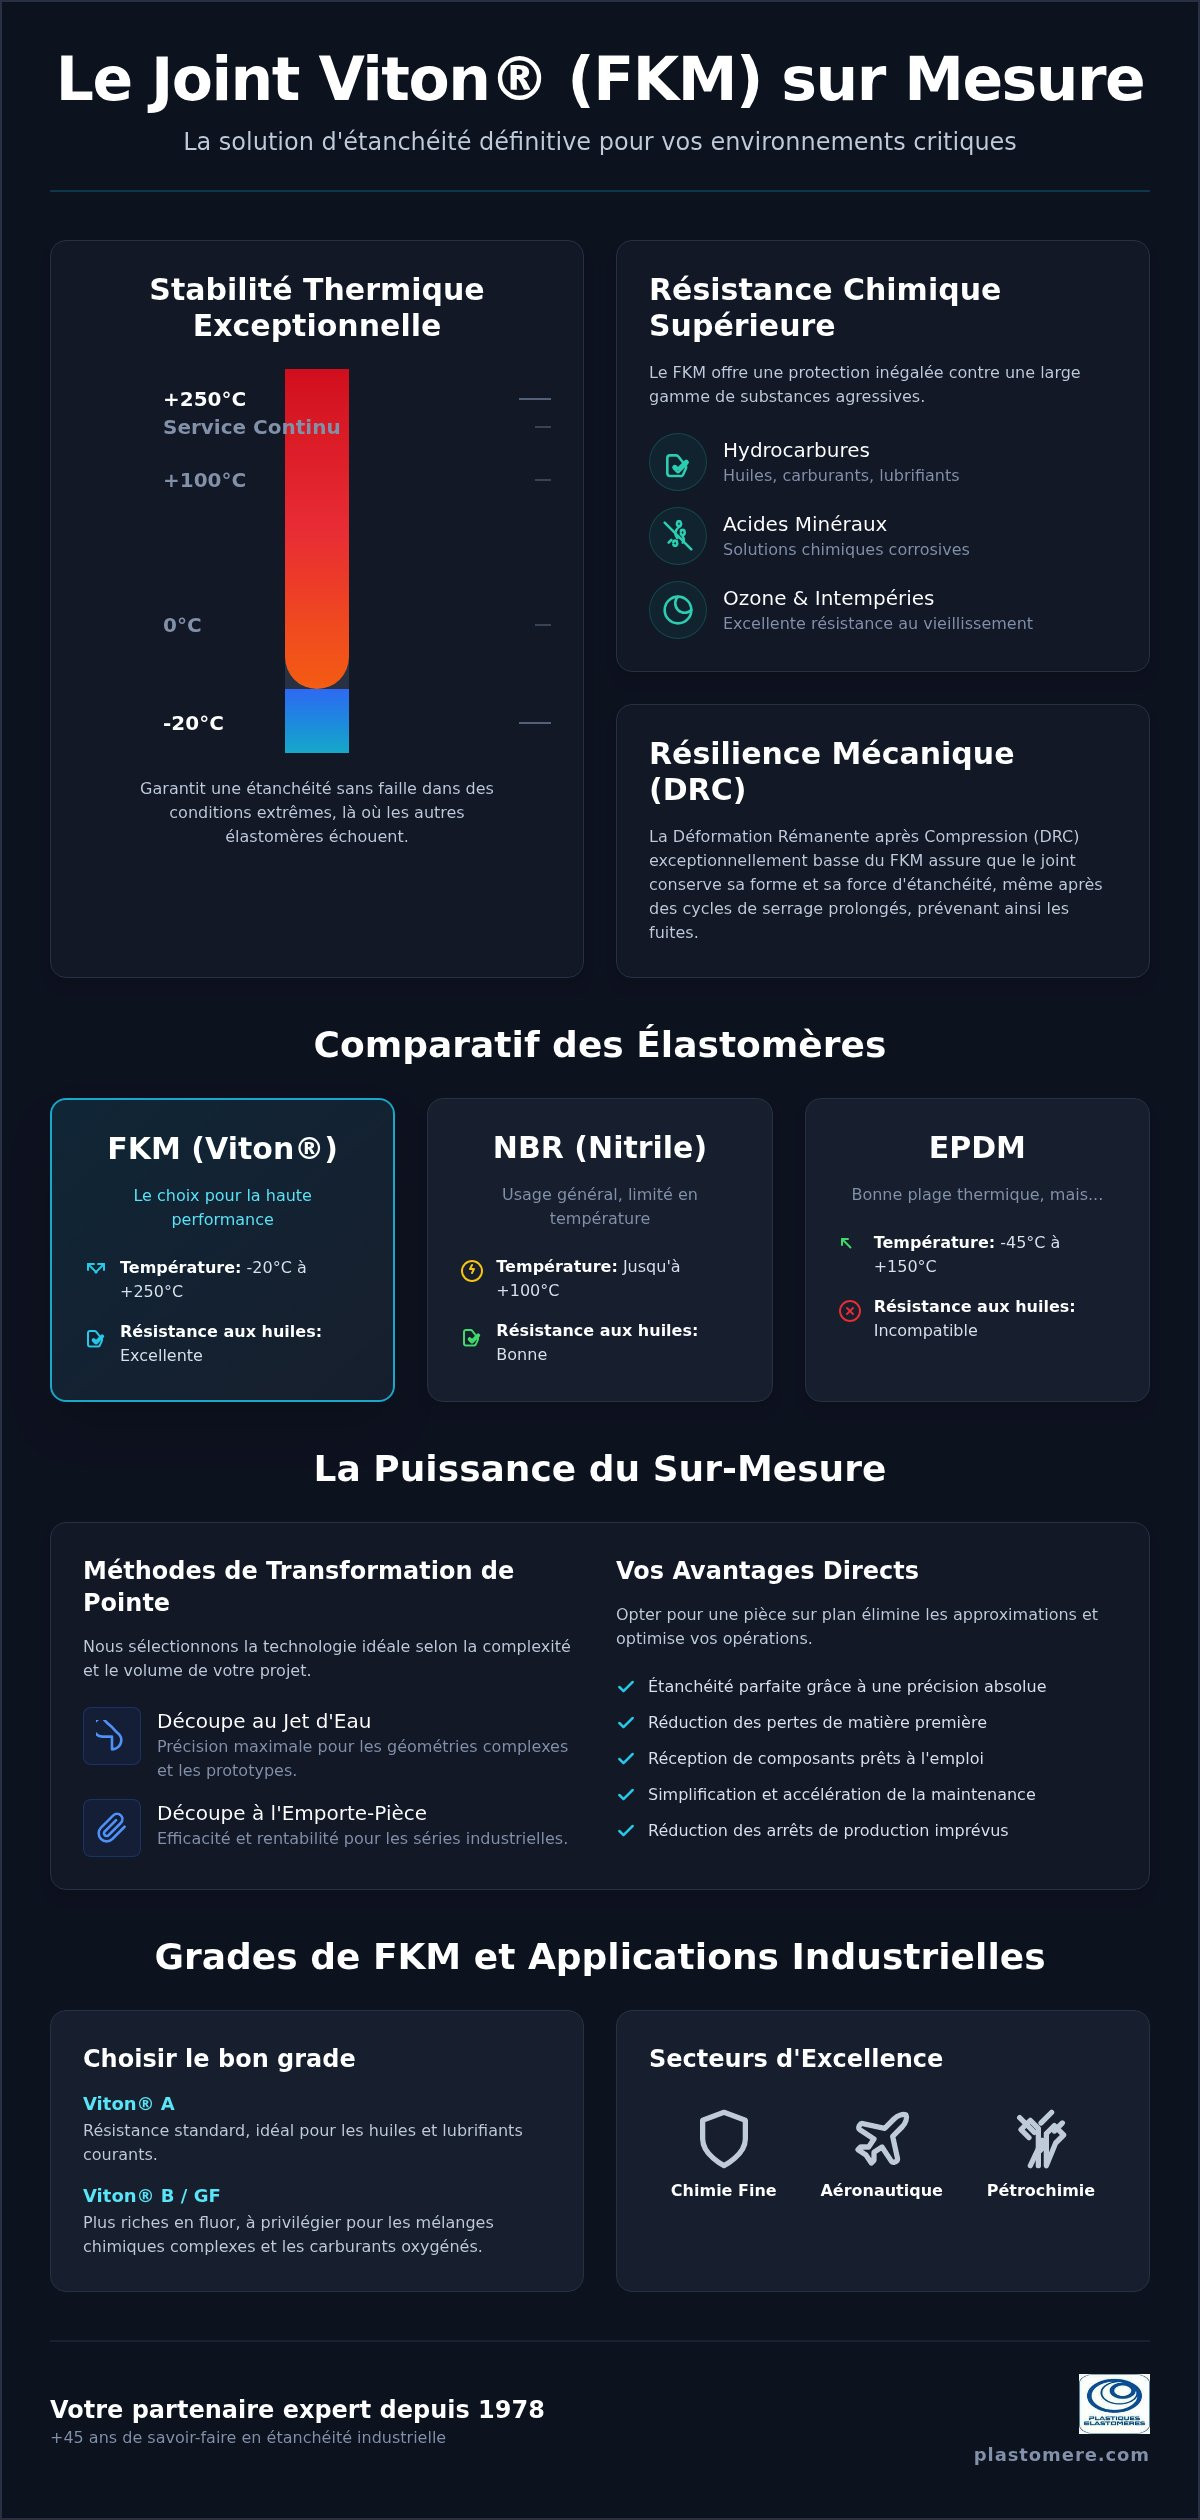
La plaque viton, issue de la famille des FKM fluoroelastomer materials, représente l’excellence technique pour vos besoins d’étanchéité les plus rigoureux. S’il est d’usage courant d’utiliser le terme Viton, il convient de préciser qu’il s’agit initialement d’une marque déposée devenue une référence mondiale pour désigner ces élastomères fluorés. Ce matériau se distingue par une stabilité thermique remarquable, conservant l’intégralité de ses propriétés mécaniques sur une plage s’étendant de -20°C à +250°C. Cette endurance le rend indispensable pour vos applications en environnement extrême où d’autres élastomères feraient défaut.

Au-delà de sa tenue à la chaleur, sa résistance chimique s’avère quasi universelle. Il supporte sans altération le contact prolongé avec des hydrocarbures, des acides agressifs et des huiles minérales. Sa faible déformation rémanente à la compression (DRC) assure une étanchéité pérenne. Nous constatons régulièrement que cette durabilité réduit significativement les risques de fuites précoces, sécurisant ainsi vos installations sur le long terme sans nécessiter d’interventions correctives fréquentes.

Comparatif : Pourquoi privilégier le Viton face aux élastomères standards ?

Un investissement dans une plaque viton se justifie par une analyse rigoureuse du coût de cycle de vie. Si le NBR ou l’EPDM offrent des solutions économiques à court terme, ils s’avèrent souvent inadaptés face à la chaleur intense ou aux solvants spécifiques. Sa perméabilité quasi nulle aux gaz et vapeurs de carburants constitue un avantage décisif pour la sécurité de vos processus industriels les plus sensibles. Dans le secteur de l’énergie, la pureté des fluides est tout aussi cruciale ; des experts comme TEG Reclamation Services proposent des solutions de déshydratation et de récupération de glycol pour sécuriser ces processus.

<div class=

Matériau Température Max Résistance Hydrocarbures Résistance Ozone
Viton (FKM) +250°C Excellente Excellente
NBR (Nitrile) +110°C Bonne Faible
EPDM +130°C Faible Excellente

Opter pour le FKM permet d’espacer vos cycles de maintenance de manière substantielle. Cette longévité diminue vos frais globaux en évitant les arrêts de production imprévus, un bénéfice précieux pour votre rentabilité opérationnelle que nos conseillers techniques se feront un plaisir de détailler selon vos contraintes spécifiques.

Plaque Viton (FKM) : Guide des Propriétés et Solutions de Découpe Industrielle 2026

Critères de sélection et applications de la plaque Viton

Pour garantir la réussite de vos projets techniques, la sélection d’une plaque viton exige une attention particulière portée aux spécifications dimensionnelles et chimiques. L’épaisseur du matériau constitue le premier levier d’ajustement. Nous proposons des formats allant de 1 mm, idéal pour la confection de membranes souples et précises, jusqu’à 10 mm pour des calages industriels supportant des charges lourdes. Ces solutions s’intègrent parfaitement dans les environnements exigeants de la pétrochimie, de l’aéronautique ou des industries de pointe où la défaillance n’est pas une option.

La dureté, exprimée en Shore A, détermine la capacité d’écrasement du joint pour une étanchéité optimale sous pression. Au-delà de cet aspect mécanique, l’identification du grade spécifique est primordiale. Selon la nature de vos fluides, vous pourrez privilégier un Viton A pour des applications standards, un grade B pour une résistance accrue aux produits chimiques agressifs, ou un grade GF. Ce dernier, grâce à sa haute teneur en fluor, offre une protection ultime contre les solvants oxygénés. Si vous hésitez sur la nuance la plus appropriée, nous vous invitons à nous solliciter pour une étude technique de vos besoins.

L’étanchéité haute performance : des brides aux vannes industrielles

Dans la pratique, la plaque viton sert de base à la fabrication de joints de corps de pompe, de couvercles de cuves et de garnitures de vannes. Elle joue un rôle protecteur essentiel en isolant les supports métalliques de la corrosion chimique. Pour une installation pérenne, nous recommandons de porter un soin constant à la préparation des surfaces de contact. Un serrage au couple progressif et contrôlé s’avère indispensable pour prévenir le phénomène de fluage. Cette méthode assure une compression homogène du matériau, garantissant ainsi une sécurité opérationnelle durable pour vos installations critiques. Pour les environnements à haut risque, vous pouvez en savoir plus sur les solutions de sécurité pour travaux à chaud.

L’acquisition d’une plaque viton brute ne constitue que la première étape de votre projet technique. Pour les acteurs industriels, la véritable valeur ajoutée réside dans la capacité à transformer cet élastomère en pièces fonctionnelles d’une précision chirurgicale. Contrairement aux solutions de détail limitées à de petits formats standards, notre approche industrielle privilégie la découpe sur mesure. Cette méthode garantit une répétabilité parfaite des composants, un critère essentiel pour vos lignes de production en série ou vos équipements de maintenance critiques.

Chez Plastiques Elastomères, nous gérons l’intégralité du flux de transformation, de la plaque brute ou du rouleau jusqu’à la pièce finie prête à l’emploi. Que vous disposiez de fichiers CAO complexes ou de plans techniques plus traditionnels, nos outils de découpe numérique assurent une fidélité millimétrique à vos tracés originaux. Cette réactivité technique nous permet de vous accompagner efficacement dès la phase de prototypage. Nous réalisons vos préséries avec la même rigueur que vos commandes de volume, validant ainsi vos choix de conception avant tout déploiement industriel d’envergure.

L’expertise Plastiques Elastomères : votre partenaire en étanchéité

Forts d’un savoir-faire cultivé depuis 1978, nous maîtrisons les subtilités de l’usinage et de la découpe des élastomères fluorés de haute performance. Notre équipe ne se contente pas de fournir un produit; elle s’engage dans une véritable démarche de conseil pour identifier la nuance de plaque viton optimale face à vos contraintes de pression et de température.

Nous privilégions le dialogue direct pour comprendre les spécificités de votre environnement métier. Pour toute étude personnalisée de vos besoins ou pour nous transmettre vos plans de fabrication, nous vous invitons à consulter notre page de contact. Nous serons honorés de mettre notre expertise technique au service de la sécurité et de la fiabilité de vos installations industrielles.

Sécurisez vos installations avec une étanchéité de haute précision

La plaque viton s’impose comme le rempart indispensable au sein des environnements industriels où la défaillance n’est pas envisageable. En conjuguant une résistance thermique supérieure à une inertie chimique quasi universelle, ce matériau assure la pérennité de vos installations les plus sollicitées. La réussite de vos projets repose sur l’adéquation rigoureuse entre le grade sélectionné et la précision millimétrique de sa transformation industrielle.

Forts de notre expertise depuis 1978, nous maintenons un stock permanent de feuilles FKM pour répondre avec célérité à vos besoins. Nos équipes s’engagent à vous fournir une étude détaillée sous 24 à 48 heures, vous garantissant une réactivité optimale pour vos chantiers de maintenance ou de production. Nous serions honorés de mettre notre savoir-faire en usinage au service de votre performance opérationnelle.

Confiez-nous vos projets de découpe de joints en Viton sur mesure pour bénéficier d’un accompagnement personnalisé et d’un conseil technique rigoureux.

Questions fréquemment posées sur la plaque Viton

Quelle est la différence entre le FKM et le Viton ?

Le FKM désigne la famille générique des élastomères fluorés selon la norme ASTM D1418, alors que le Viton est une appellation commerciale déposée. Bien que l’usage courant emploie souvent le terme plaque viton pour désigner tout caoutchouc fluoré, il s’avère primordial de distinguer les grades. Cette précision technique vous assure une compatibilité chimique optimale avec vos fluides industriels les plus corrosifs.

Le Viton est-il compatible avec les applications alimentaires ?

L’usage du Viton en milieu alimentaire nécessite impérativement un grade spécifique certifié FDA ou conforme aux réglementations européennes en vigueur. Si le matériau standard offre une excellente tenue thermique, seules ces formulations dédiées garantissent l’absence de migration chimique. Nous vous conseillons de nous transmettre vos certificats d’alimentarité requis lors de la définition de vos besoins en joints découpés pour vos processus de transformation.

Comment stocker des plaques en Viton pour éviter leur dégradation ?

Pour garantir la longévité d’une plaque viton, nous préconisons un stockage à plat dans un environnement frais, sec et sombre. Il convient d’éviter l’exposition prolongée aux rayons UV et aux sources d’ozone, telles que les moteurs électriques en fonctionnement. Ces conditions de conservation préviennent le vieillissement prématuré du polymère, maintenant ainsi ses propriétés mécaniques initiales jusqu’à sa mise en œuvre technique.

Quelle épaisseur de plaque choisir pour un joint de bride standard ?

L’épaisseur recommandée pour un joint de bride standard se situe généralement entre 2 mm et 3 mm. Ce choix permet de compenser les éventuels défauts de planéité des portées tout en limitant les risques de fluage sous l’effet de la pression. Un serrage contrôlé associé à une épaisseur adaptée constitue la clé d’une étanchéité fiable et durable pour vos tuyauteries industrielles les plus sollicitées.