Saviez-vous que le coefficient de dilatation thermique d’un thermoplastique technique peut être jusqu’à dix fois supérieur à celui de l’acier ? Cette réalité physique transforme souvent un projet industriel ambitieux en une série de pièces déformées si les contraintes spécifiques du matériau sont sous-estimées. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos composants. Forts de notre expertise technique cultivée depuis 1978, nous avons conçu ce guide de conception de pièces en plastique usiné pour vous transmettre les clés d’une fabrication parfaitement maîtrisée.
Nous explorerons ensemble les règles techniques permettant d’optimiser vos temps de cycle tout en garantissant des tolérances de découpe de +/- 0,1 mm. Vous apprendrez à concilier haute performance mécanique et conformité rigoureuse aux normes FDA ou au règlement EU 10/2011. Ce parcours didactique vous accompagnera dans la sélection des meilleurs grades, du PTFE chargé au polyoxyméthylène, pour sécuriser durablement vos installations les plus pointues.
Points Clés
- Maîtrisez la gestion thermique et le choix des matériaux comme le PEEK pour assurer une résistance continue jusqu’à 250 °C sans déformation post-usinage.
- Adaptez vos géométries aux diamètres d’outils CNC standards pour optimiser le temps de cycle machine et accroître la rigidité structurelle des parois.
- Garantissez la sécurité de vos installations en intégrant les dernières exigences de traçabilité du règlement (UE) 2026/245 pour le contact alimentaire.
- Utilisez ce guide de conception de pièces en plastique usiné pour réduire vos rebuts grâce à une sélection rigoureuse des formats de semi-produits.
Choix des matériaux et comportement mécanique des polymères
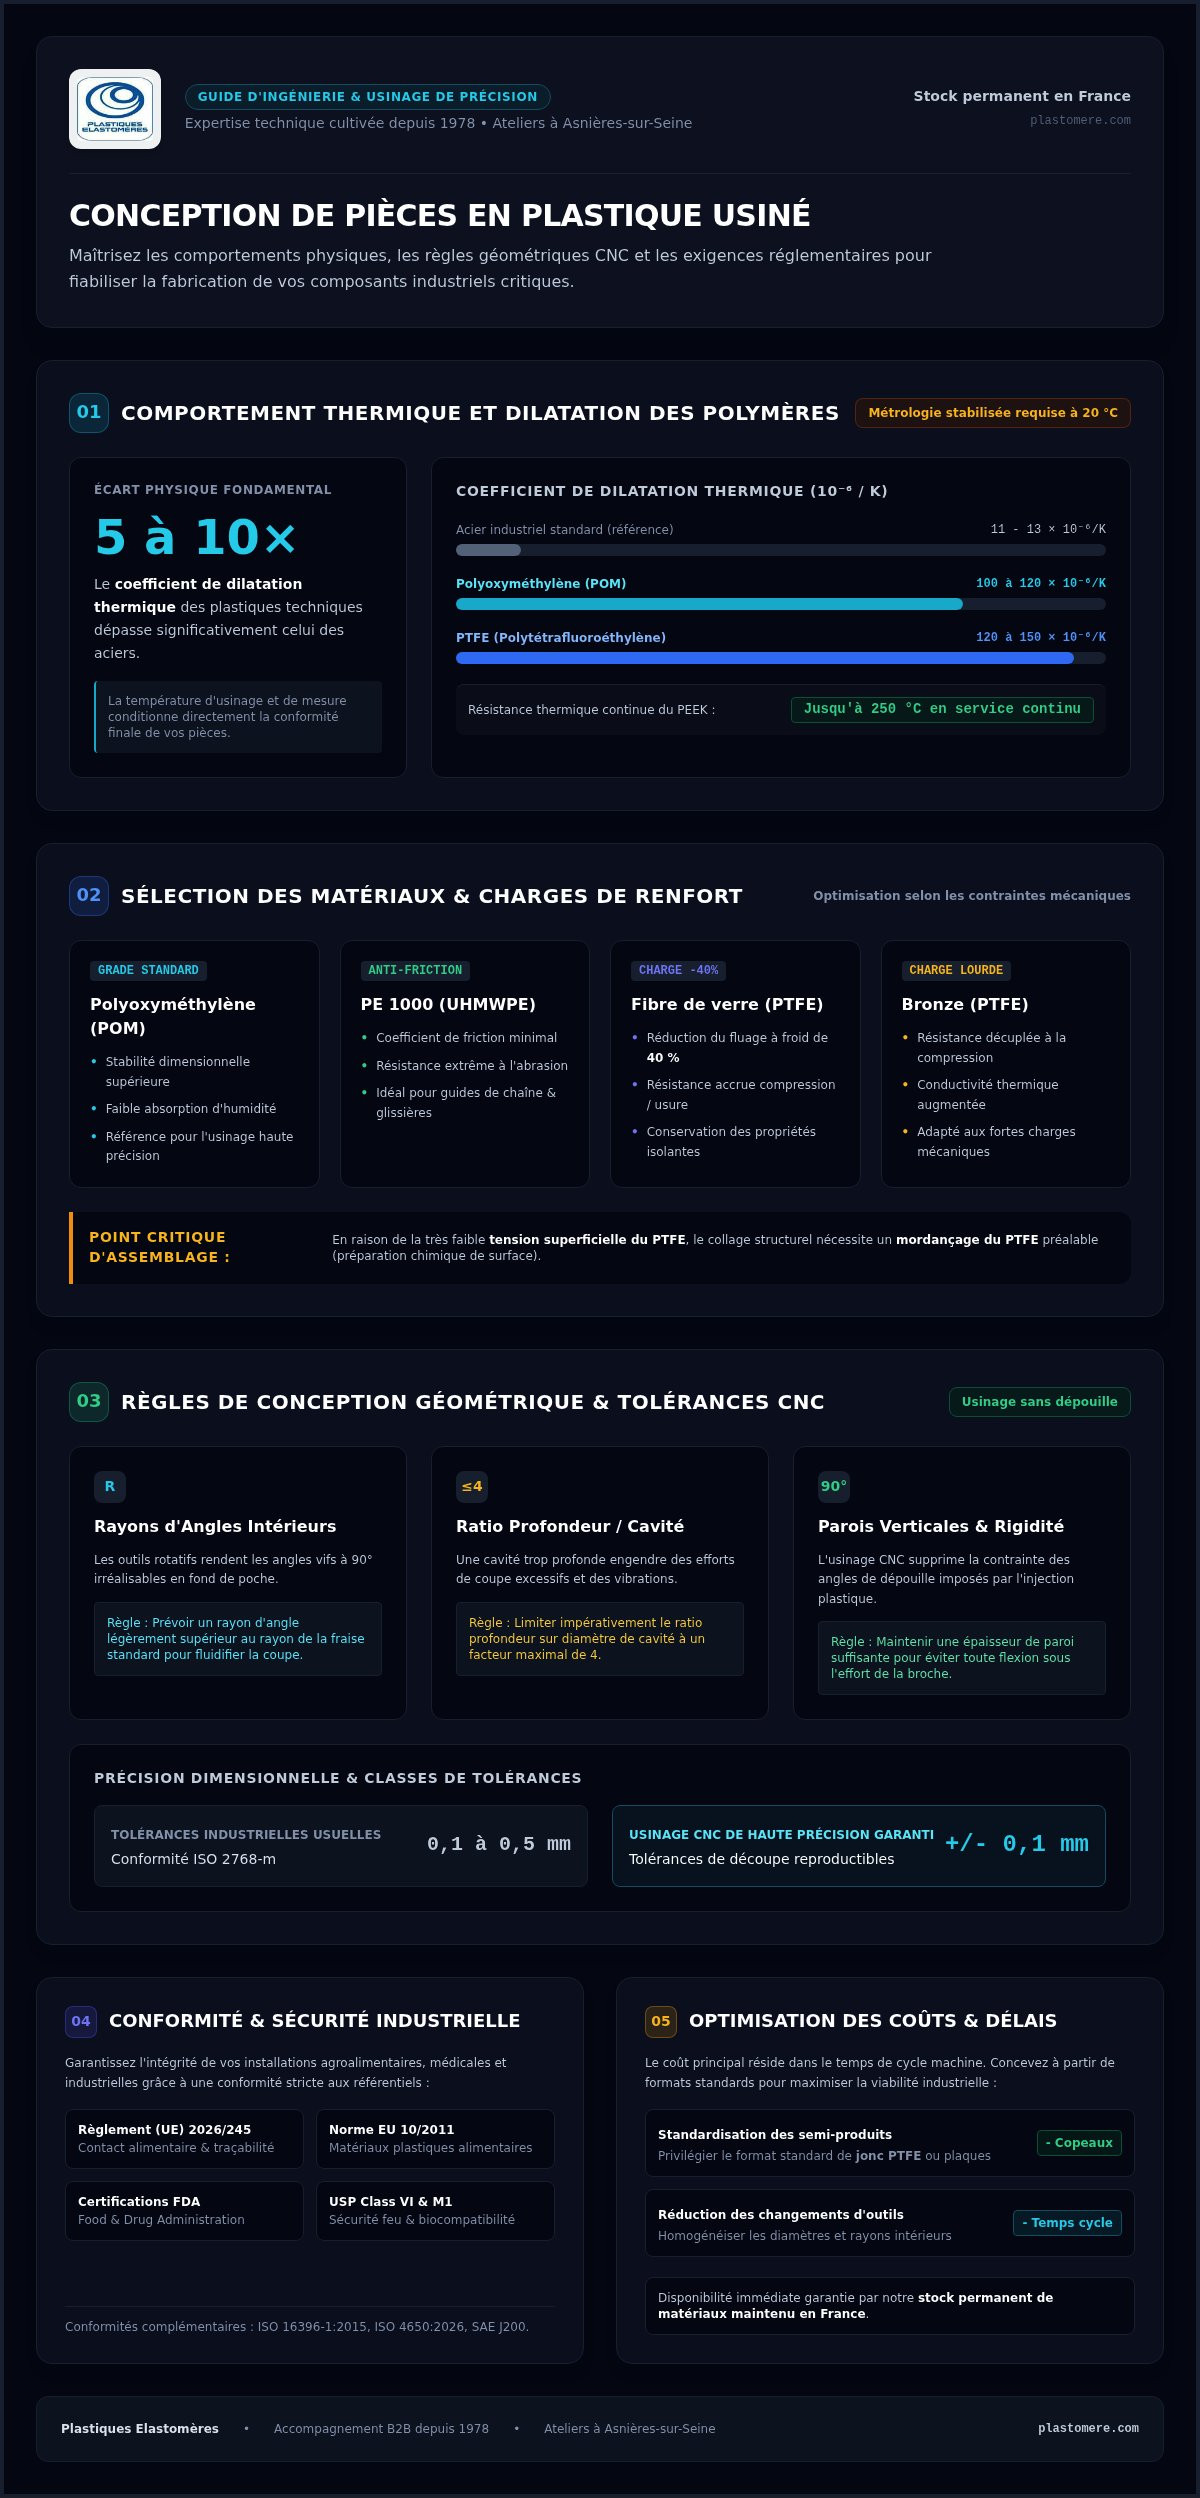
La réussite d’un projet industriel repose sur la compréhension des écarts physiques fondamentaux entre métaux et polymères. Contrairement aux aciers ou à l’aluminium, le coefficient de dilatation thermique des plastiques techniques est 5 à 10 fois supérieur. Un polyoxyméthylène affiche une valeur de 100 à 120 x 10⁻⁶/K, tandis que le PTFE atteint 120 à 150 x 10⁻⁶/K. Cette réalité physique impose une métrologie stabilisée à 20 °C pour garantir la précision dimensionnelle. Ce guide de conception de pièces en plastique usiné souligne que négliger cette variable thermique entraîne inévitablement des déformations critiques après usinage.
Pour les environnements extrêmes, la résistance thermique continue du PEEK jusqu’à 250 °C en fait un allié précieux pour vos composants critiques. Afin de limiter le fluage sous charge, l’ajout de charges s’avère indispensable. L’incorporation de fibre de verre réduit le fluage à froid de 40 %, alors que le bronze décuple la résistance à la compression et la conductivité thermique. Nous veillons à ce que ces choix respectent scrupuleusement la norme EU 10/2011 et les exigences FDA dès la phase de conception pour sécuriser vos installations.
Propriétés spécifiques des plastiques techniques (POM, PEHD, PTFE)
Le polyoxyméthylène (POM) demeure le standard pour l’usinage de haute précision grâce à sa stabilité dimensionnelle supérieure et sa faible absorption d’humidité. Si votre application exige une résistance à l’abrasion extrême, le PE 1000 (UHMWPE) offre un coefficient de friction minimal idéal pour les guides de chaîne. Notez enfin que la très faible tension superficielle du PTFE rend tout collage structurel impossible sans un mordançage du PTFE préalable. Cette préparation de surface chimique doit impérativement être anticipée pour assurer la viabilité de vos assemblages techniques les plus complexes. Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance.
Règles de géométrie et tolérances pour l’usinage CNC de précision
Contrairement au moulage par injection, l’usinage CNC supprime l’obligation des angles de dépouille. Vos conceptions gagnent en simplicité grâce à des parois verticales. Cependant, dessiner des angles vifs à 90° en fond de poche reste irréalisable avec des outils rotatifs. Ce guide de conception de pièces en plastique usiné préconise d’adapter les rayons intérieurs aux diamètres standards des fraises. Prévoyez un rayon légèrement supérieur à celui de l’outil pour fluidifier le balayage de la machine. De même, limiter le ratio profondeur sur diamètre de cavité à un facteur de 4 évite toute flexion préjudiciable de la broche.
La gestion judicieuse des épaisseurs de parois prévient l’apparition de vibrations destructrices durant la coupe. Des parois trop fines fléchissent sous l’effort, altérant la géométrie finale de la pièce. Si vos exigences requièrent des formes complexes, notre bureau technique étudiera vos plans avec la plus grande attention afin d’en valider la viabilité.
Maîtriser les tolérances de découpe +/- 0,1 mm
Imposer des tolérances inutilement sévères majore le coût de fabrication sans apporter de gain fonctionnel réel. Les tolérances industrielles usuelles s’établissent entre 0,1 mm et 0,5 mm selon les critères de la norme ISO 2768-m. Pour vos composants les plus critiques, nos ateliers basés en France garantissent des tolérances de découpe +/- 0,1 mm parfaitement reproductibles. Nous vous invitons à consulter notre guide de l’usinage plastique pour affiner vos choix de dimensionnement industriels.
Optimisation des coûts et viabilité industrielle de votre projet
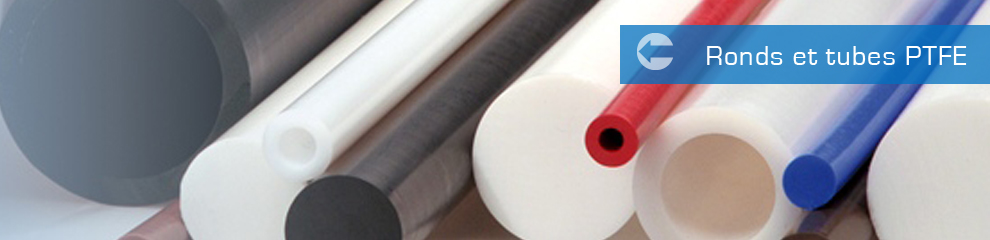
L’efficience économique d’un composant ne se résume pas au coût de la résine brute. En usinage CNC, le temps machine représente le principal vecteur de coût. Ce guide de conception de pièces en plastique usiné recommande de limiter les changements d’outils et de favoriser des géométries accessibles. Une approche pragmatique consiste à concevoir vos pièces à partir de formats standards. En privilégiant l’usage d’un jonc PTFE ou de plaques aux épaisseurs courantes, vous réduisez considérablement le volume de copeaux et les frais de préparation. Cette standardisation garantit également une meilleure réactivité grâce à notre stock permanent maintenu en France.
Depuis 1978, Plastiques Elastomères cultive une expertise B2B fondée sur l’analyse de la valeur. L’application rigoureuse de ce guide de conception de pièces en plastique usiné permet d’anticiper les contraintes de fabrication dès l’esquisse. Un choix de matériau pertinent prévient toute défaillance prématurée susceptible de générer une perte de production (EUR/hour) préjudiciable. Nous serons heureux d’étudier vos plans industriels afin de valider la faisabilité technique de vos projets les plus pointus, tout en optimisant le rapport entre performance mécanique et coût global.
Préparer votre dossier technique pour Plastiques Elastomères
La précision de votre cahier des charges est le gage d’une exécution parfaite. Votre dossier doit inclure les cotes nominales, les tolérances critiques et les contraintes d’exposition chimique, notamment si la norme MIL-PRF-83248 est requise pour la compatibilité avec des fluides synthétiques. Nous vous suggérons de parcourir notre guide du joint technique pour affiner vos spécifications d’étanchéité. Pour bénéficier d’un diagnostic personnalisé et d’un accompagnement sur mesure, contactez nos experts dès l’amorce de votre projet.
Vers une industrialisation maîtrisée de vos composants techniques
La réussite de vos projets repose sur une synthèse rigoureuse entre le choix des polymères, la gestion de la stabilité thermique et une géométrie adaptée aux outils CNC. Ce guide de conception de pièces en plastique usiné souligne l’importance de concilier performance mécanique et conformité réglementaire, notamment via le respect du règlement (UE) 2026/245 et des standards FDA. En privilégiant des formats standards issus de notre stock permanent en France, vous optimisez vos coûts tout en sécurisant vos délais de fabrication.
Depuis 1978, Plastiques Elastomères accompagne les acteurs majeurs de l’industrie avec une expertise technique cultivée au fil des décennies. Nous serons heureux de mettre notre savoir-faire à votre disposition pour fiabiliser vos installations les plus critiques. Nous vous invitons dès maintenant à demander une étude personnalisée de vos plans industriels afin de valider la faisabilité technique de vos composants. Ensemble, nous transformerons vos contraintes en solutions durables et performantes.
Foire aux questions sur l’usinage plastique
Quelle est la tolérance dimensionnelle maximale pour une pièce en plastique usiné ?
Les standards industriels pour l’usinage des polymères s’établissent généralement entre 0,1 mm et 0,5 mm selon la norme ISO 2768-m. Pour vos projets les plus exigeants, nos ateliers garantissent des tolérances de découpe +/- 0,1 mm sur les centres CNC. Ce niveau de précision assure une interchangeabilité parfaite de vos composants tout en évitant les surcoûts liés à des exigences dimensionnelles irréalistes pour des matériaux souples.
Peut-on usiner des parois très fines dans le PTFE ou le POM ?
L’usinage de parois fines est techniquement réalisable mais exige une grande prudence. En raison de la flexibilité des polymères, des parois trop minces peuvent vibrer ou se déformer sous l’effort de coupe. Ce guide de conception de pièces en plastique usiné préconise de maintenir une épaisseur suffisante pour garantir la rigidité structurelle. Nous serons heureux d’étudier vos plans pour valider la faisabilité de vos parois les plus délicates.
Faut-il prévoir des angles de dépouille pour l’usinage CNC ?
L’usage d’angles de dépouille est inutile en usinage CNC, contrairement au moulage par injection. Vos conceptions peuvent présenter des parois parfaitement verticales sans aucune contrainte d’éjection. Ajouter des dépouilles sur une pièce usinée complexifie inutilement la programmation et augmente le temps machine. Nous vous conseillons de privilégier des formes simples et directes pour optimiser vos coûts de fabrication tout en conservant une précision géométrique rigoureuse.
Comment la température influence-t-elle la conception des pièces usinées ?
La température est cruciale car le coefficient de dilatation thermique des plastiques est 5 à 10 fois supérieur à celui de l’acier. Une pièce conforme en atelier peut varier de plusieurs dixièmes de millimètre selon son environnement de service. Il est donc indispensable d’intégrer ces variations dès la phase de dessin. Nous effectuons nos contrôles qualité dans un environnement stabilisé à 20 °C pour vous garantir une fiabilité absolue.