Pièces plastiques sur mesure : de la conception au contrôle qualité

Pièces plastiques sur mesure : de la conception au contrôle qualité

Une pièce plastique sur mesure réussie ne se résume pas à un dessin 3D : elle doit répondre à une fonction, être fabricable, durable et contrôlable. En cadrant dès le départ le besoin, la matière, le procédé et les critères d’acceptation, vous réduisez les reprises et sécurisez la production.
Pièces plastiques sur mesure : de la conception au contrôle qualité
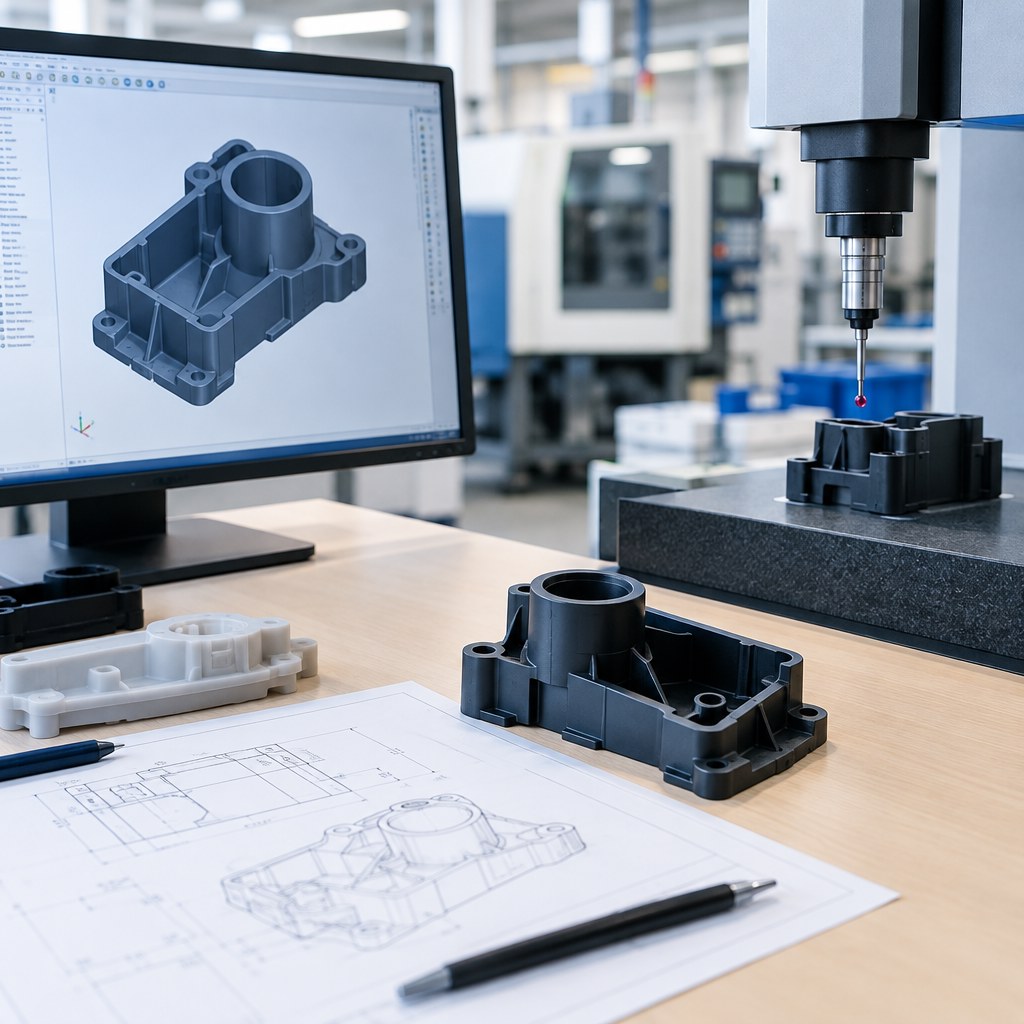
De la définition du besoin à la pièce prête à l’emploi.

1. Transformer le besoin en spécifications

Commencez par décrire l’usage réel de la pièce. Quelles charges mécaniques doit-elle supporter ? Est-elle exposée à des chocs, à des frottements, à l’humidité, aux UV, à des produits chimiques ou à des températures variables ? Précisez également les interfaces : surfaces d’appui, perçages, clips, filetages, joints et zones d’assemblage.

Une spécification utile distingue les exigences indispensables des préférences. Indiquez les dimensions fonctionnelles, les tolérances nécessaires, l’aspect attendu, la couleur, la quantité prévisionnelle et le rythme de livraison. Une tolérance trop serrée augmente souvent le coût et les contrôles ; une tolérance trop large peut provoquer un jeu, une fuite ou un mauvais assemblage.

  • Fonction et environnement d’utilisation ;
  • Dimensions, tolérances et zones critiques ;
  • Contraintes d’assemblage et de maintenance ;
  • Volume, fréquence et évolution prévisible de la demande ;
  • Documents disponibles : plan, fichier 3D, échantillon ou pièce existante.

2. Concevoir une pièce réellement fabricable

La conception doit intégrer le procédé de fabrication dès les premières esquisses. Usinage, injection, thermoformage, découpe ou impression 3D ne produisent pas les mêmes formes, épaisseurs, états de surface ni niveaux de répétabilité. Le choix dépend de la géométrie, de la série, du délai et du niveau de finition recherché.

Anticiper les points sensibles

Évitez les variations brutales d’épaisseur, les angles internes trop vifs et les détails impossibles à atteindre avec l’outillage prévu. Pour une pièce injectée, le retrait de la matière, le remplissage, le refroidissement et la position du point d’injection peuvent influencer les dimensions et l’aspect. Pour une pièce usinée, vérifiez l’accessibilité des faces, le maintien pendant l’opération et la disponibilité de la matière.

Le matériau doit être sélectionné selon la fonction, et non uniquement selon son prix. La rigidité, la résistance aux chocs, la tenue thermique, la stabilité dimensionnelle, la compatibilité chimique et l’aspect peuvent orienter vers des polymères différents. Faites valider le choix si la pièce intervient dans un environnement réglementé ou soumis à des exigences particulières.
Pièces plastiques sur mesure : de la conception au contrôle qualité
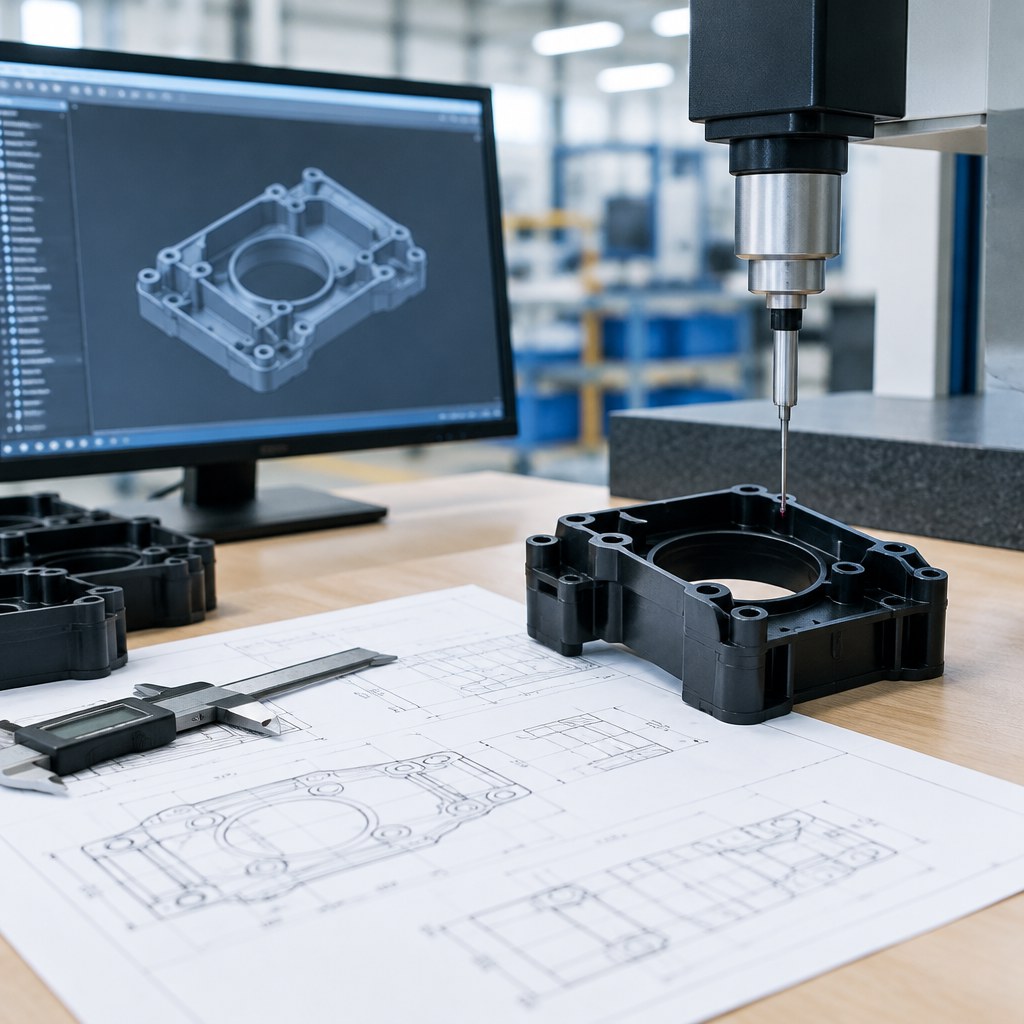
La géométrie et la matière déterminent la méthode de fabrication.

3. Valider par le prototype et la présérie

Un prototype permet de vérifier l’encombrement, l’assemblage et l’usage avant d’engager un outillage ou une production répétitive. Il ne reproduit pas toujours les performances de la pièce finale : si le procédé ou la matière diffère, traitez-le comme une validation géométrique, pas comme une qualification complète.

Après les premiers essais, documentez les écarts : déformation, jeu, effort d’insertion, vibration, usure ou défaut visuel. Corrigez le modèle et figez une révision identifiable. Une présérie est ensuite utile pour contrôler la stabilité du procédé et confirmer que les critères restent atteignables sur plusieurs pièces.

💡 Point de vigilance : définissez avant les essais ce qui constitue une pièce conforme. Une validation fondée uniquement sur l’apparence laisse souvent les problèmes fonctionnels apparaître trop tard.

4. Organiser le contrôle qualité

Le contrôle qualité doit être proportionné aux risques. Contrôlez les dimensions qui conditionnent l’assemblage, les caractéristiques liées à la sécurité et les surfaces dont l’aspect est visible. Le plan de contrôle peut préciser la méthode de mesure, l’équipement utilisé, la fréquence, la tolérance et la décision en cas d’écart.

  • Contrôle documentaire : matière, indice du plan, lot et traçabilité ;
  • Contrôle dimensionnel : dimensions fonctionnelles et géométrie générale ;
  • Contrôle visuel : bavures, rayures, retassures, brûlures, voilage ou changement de teinte ;
  • Contrôle fonctionnel : montage, étanchéité, mouvement ou résistance selon l’usage ;
  • Enregistrement : résultats, échantillons conservés et traitement des non-conformités.

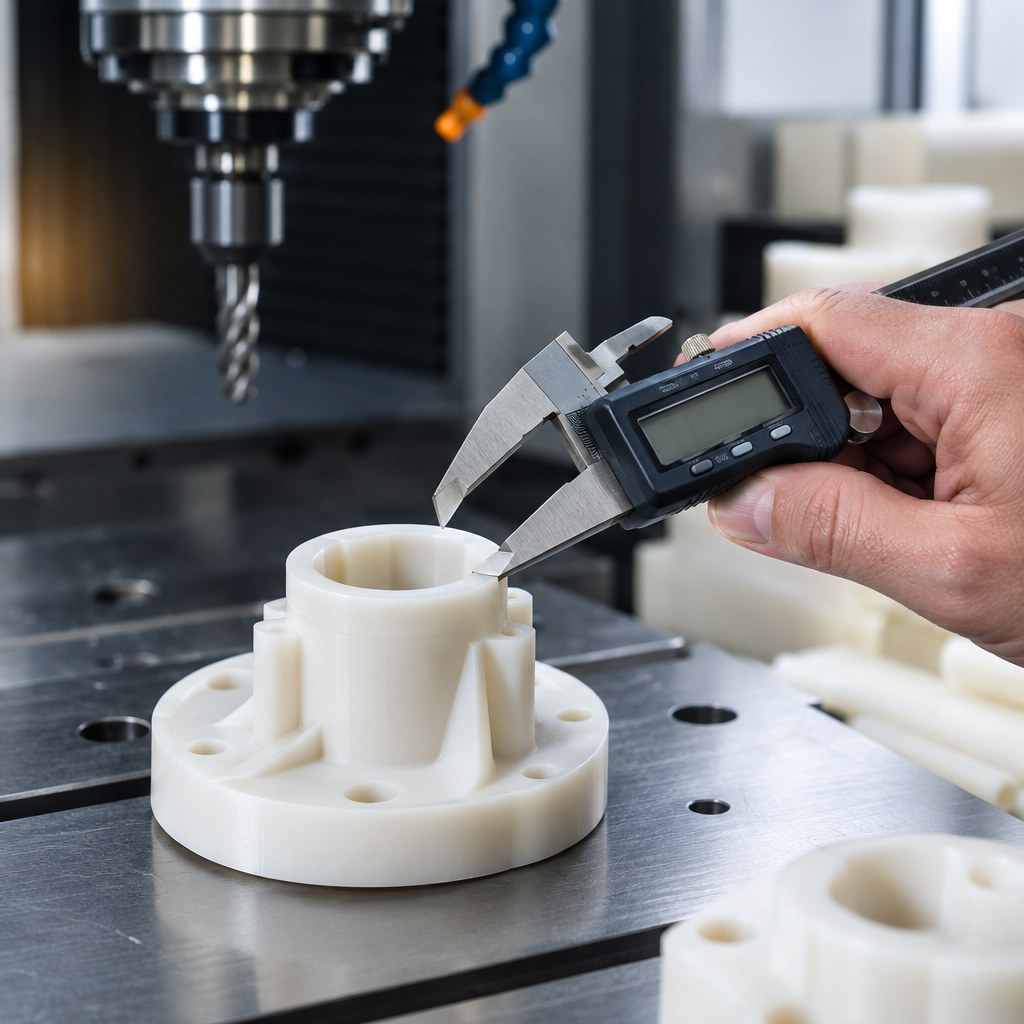
Ne demandez pas une précision métrologique supérieure à votre besoin réel. En revanche, utilisez des moyens adaptés et vérifiez leur état. Si une mesure est contestée, comparez la méthode, le positionnement de la pièce et les conditions de contrôle avant de conclure à un défaut de fabrication.
Pièces plastiques sur mesure : de la conception au contrôle qualité
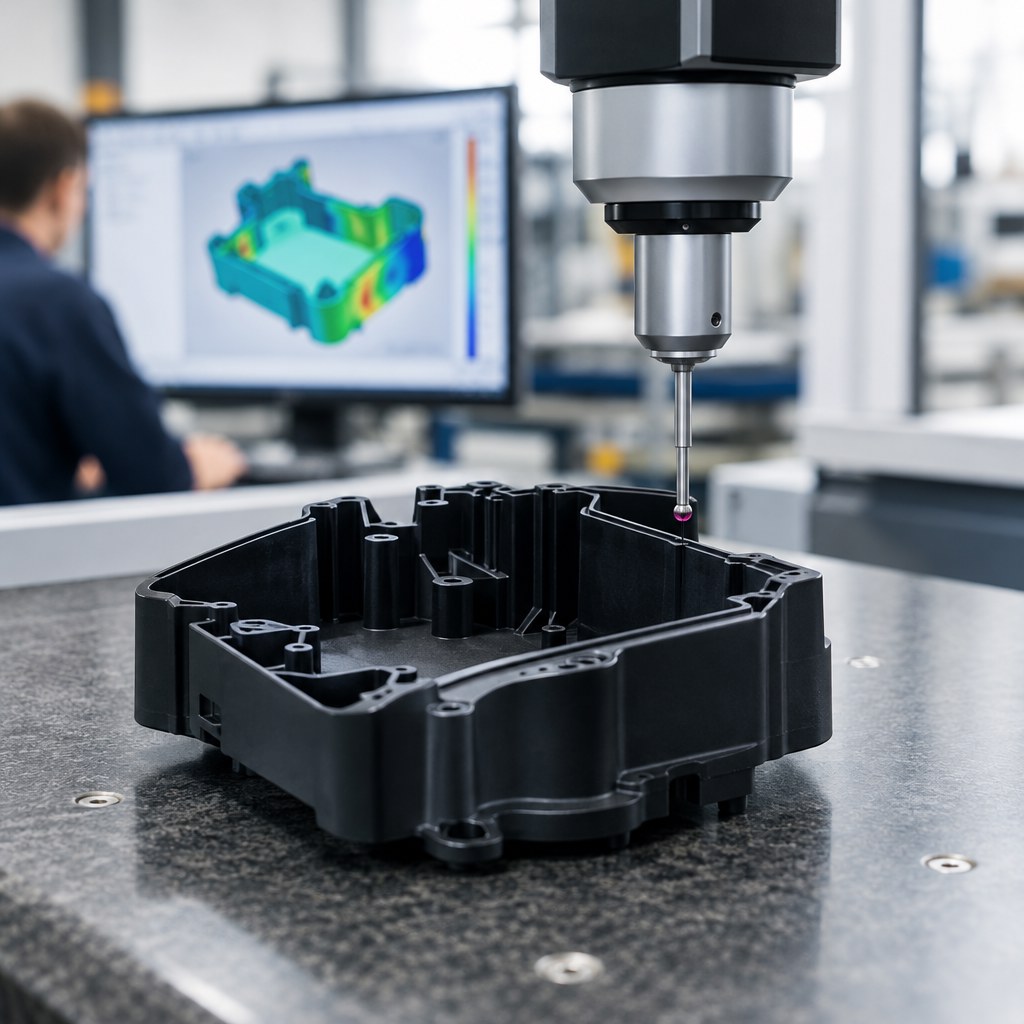
Les contrôles finaux sécurisent la conformité avant livraison.

5. Checklist avant lancement

  1. Décrivez la fonction, l’environnement et la durée d’utilisation.
  2. Identifiez les cotes réellement fonctionnelles et justifiez chaque tolérance.
  3. Faites confirmer la matière et le procédé par rapport à la série envisagée.
  4. Validez un prototype ou un échantillon représentatif.
  5. Figez le plan, le fichier 3D, l’indice et les critères visuels.
  6. Définissez le plan de contrôle et la gestion des pièces non conformes.
  7. Réévaluez le coût global : matière, outillage, contrôle, finition, emballage et logistique.

Erreurs fréquentes et récupération

Changer de matière après validation, modifier une cote sans réviser le plan ou accepter une pièce « presque conforme » crée des dérives difficiles à retrouver. Si un problème apparaît, isolez le lot, identifiez la révision concernée et recherchez la cause avant de retoucher la pièce. Une analyse structurée permet de décider entre tri, retouche, dérogation documentée ou refabrication.

FAQ

Quel fichier fournir pour demander une pièce sur mesure ?

Un fichier 3D facilite l’étude, mais un plan coté, un croquis précis ou une pièce existante peuvent aussi servir de base. Ajoutez toujours l’usage, la quantité et les contraintes principales.

Faut-il réaliser un prototype ?

Oui lorsque la géométrie, l’assemblage ou la fonction comporte une incertitude. Le prototype réduit le risque avant la production, à condition de préciser ce qu’il permet réellement de valider.

Comment obtenir un devis pertinent ?

Transmettez les données techniques disponibles, le volume, le délai souhaité, la matière envisagée et les exigences de contrôle. Vous recevrez ainsi une réponse fondée sur le besoin réel.

Besoin d’une pièce plastique sur mesure ?

Préparez votre plan, votre fichier 3D ou votre pièce modèle, puis contactez Plastomère pour échanger sur la conception, le procédé, la matière et le contrôle qualité. Demandez votre devis avec les informations dont vous disposez.
Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques

Usinage des plastiques techniques : obtenir une pièce fiable dès la première série

L’usinage des plastiques techniques permet de produire des pièces sur mesure avec une bonne précision, à condition d’adapter le procédé au matériau. Le choix du plastique, la stabilité de la matière, les tolérances, les outils et le refroidissement influencent directement la qualité finale. Une préparation rigoureuse aide à limiter les déformations, les bavures, les reprises et les écarts dimensionnels.

Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques
Préparer la matière et le procédé avant la fabrication.

1. Définir le besoin avant de lancer l’usinage

Commencez par traduire la fonction de la pièce en exigences mesurables. Identifiez les surfaces fonctionnelles, les zones de contact, les alésages, les filetages, les rainures et les faces de référence. Précisez aussi l’environnement d’utilisation : température, humidité, frottement, produits chimiques, charge mécanique et présence éventuelle d’électricité statique.

Le matériau ne se choisit pas uniquement selon sa facilité d’usinage. Le POM convient souvent aux pièces mobiles et dimensionnellement stables. Le PA peut répondre à des besoins de résistance mécanique, mais il absorbe l’humidité et ses dimensions peuvent évoluer. Le PTFE offre un faible coefficient de frottement, avec une rigidité et une stabilité dimensionnelle différentes. Le PEEK, le PPS ou le PVDF peuvent être retenus lorsque les contraintes thermiques, chimiques ou mécaniques sont plus élevées.

💡 Point de vigilance : si le matériau, la nuance, la couleur ou l’état de fourniture n’est pas clairement défini, demandez une validation avant la fabrication. Une matière apparemment équivalente peut présenter un comportement différent à l’usinage.

2. Préparer la matière et le dossier technique

À partir du plan 2D, du modèle 3D et des exigences de contrôle, vérifiez les dimensions brutes, le sens éventuel de fabrication, les surépaisseurs et les références de mesure. Pour une pièce issue d’une plaque ou d’un rond, prévoyez suffisamment de matière pour les reprises et la finition. Évitez de concevoir des parois très minces ou des angles internes trop vifs sans justification fonctionnelle.

Les plastiques se dilatent davantage que les métaux et certains absorbent l’humidité. Il est donc utile de stocker la matière dans des conditions maîtrisées et de tenir compte de son état avant contrôle. Une pièce peut être conforme juste après usinage, puis évoluer après stabilisation. Pour une exigence serrée, définissez avec l’usine le moment du contrôle et la température de référence.

Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques
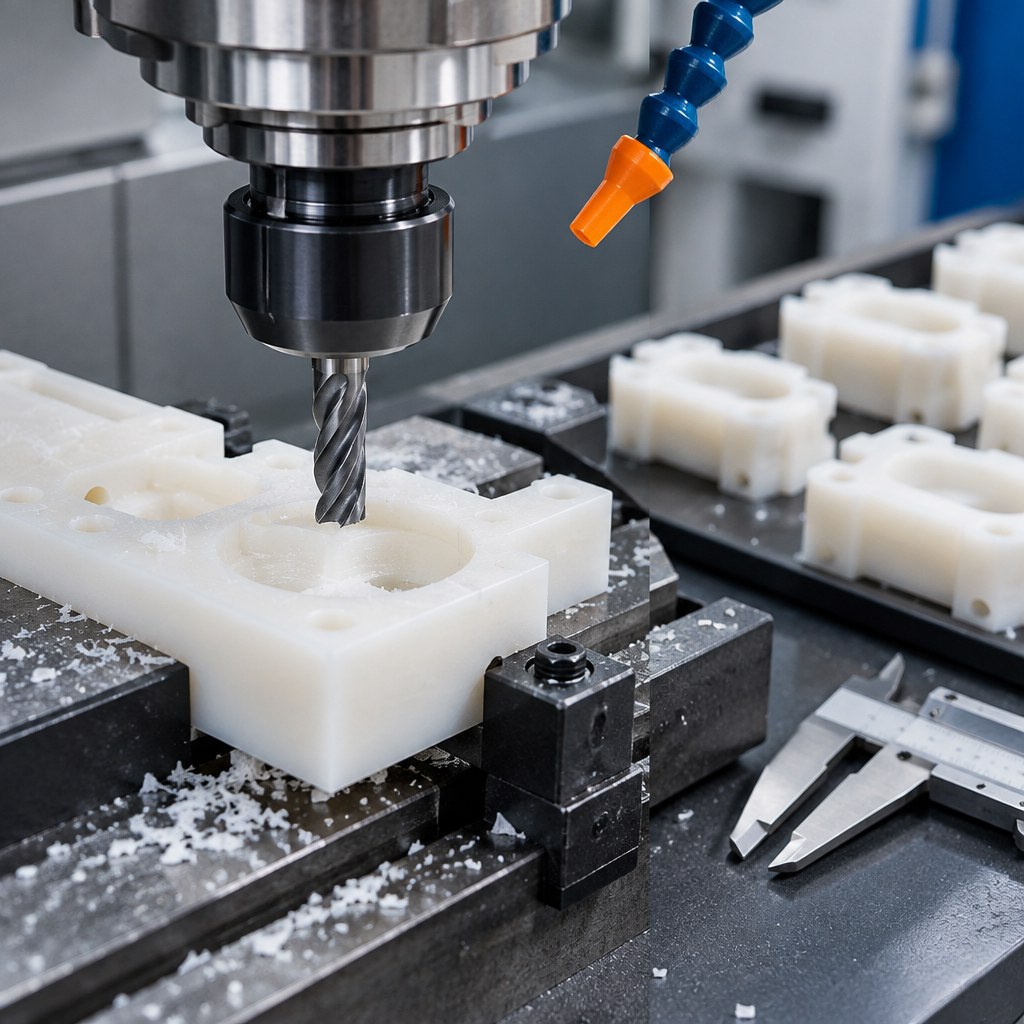
Le bridage doit maintenir la pièce sans la déformer.

3. Choisir le procédé et régler les tolérances

Le fraisage convient aux formes prismatiques, poches, perçages et surfaces complexes. Le tournage est adapté aux pièces cylindriques, arbres, bagues et alésages. La découpe peut être pertinente pour certaines plaques, mais la finition des chants et la précision obtenue doivent être vérifiées. Dans tous les cas, le programme doit tenir compte de la faible rigidité de certains thermoplastiques.

Ne spécifiez pas une tolérance plus serrée que nécessaire. Chaque exigence doit correspondre à une fonction : ajustement, guidage, étanchéité, positionnement ou aspect. Une tolérance générale peut suffire pour une surface non fonctionnelle, tandis qu’un alésage de guidage nécessite un contrôle spécifique. Demandez au fabricant de confirmer la faisabilité avant de figer le plan.

Élément à préciser Bonne pratique
Cotes fonctionnelles Indiquer les tolérances uniquement là où elles sont utiles.
État de surface Relier l’exigence à la fonction et au mode de contrôle.
Références de contrôle Définir les surfaces et la méthode de mesure.

4. Bonnes pratiques pendant l’usinage

Utilisez des outils coupants bien affûtés et adaptés au plastique. Des paramètres trop agressifs peuvent provoquer un échauffement, une fusion locale, un arrachement ou une déformation. À l’inverse, une avance insuffisante peut frotter la matière au lieu de la couper. Le refroidissement par air ou une lubrification compatible avec le matériau peut aider à évacuer les copeaux et la chaleur.

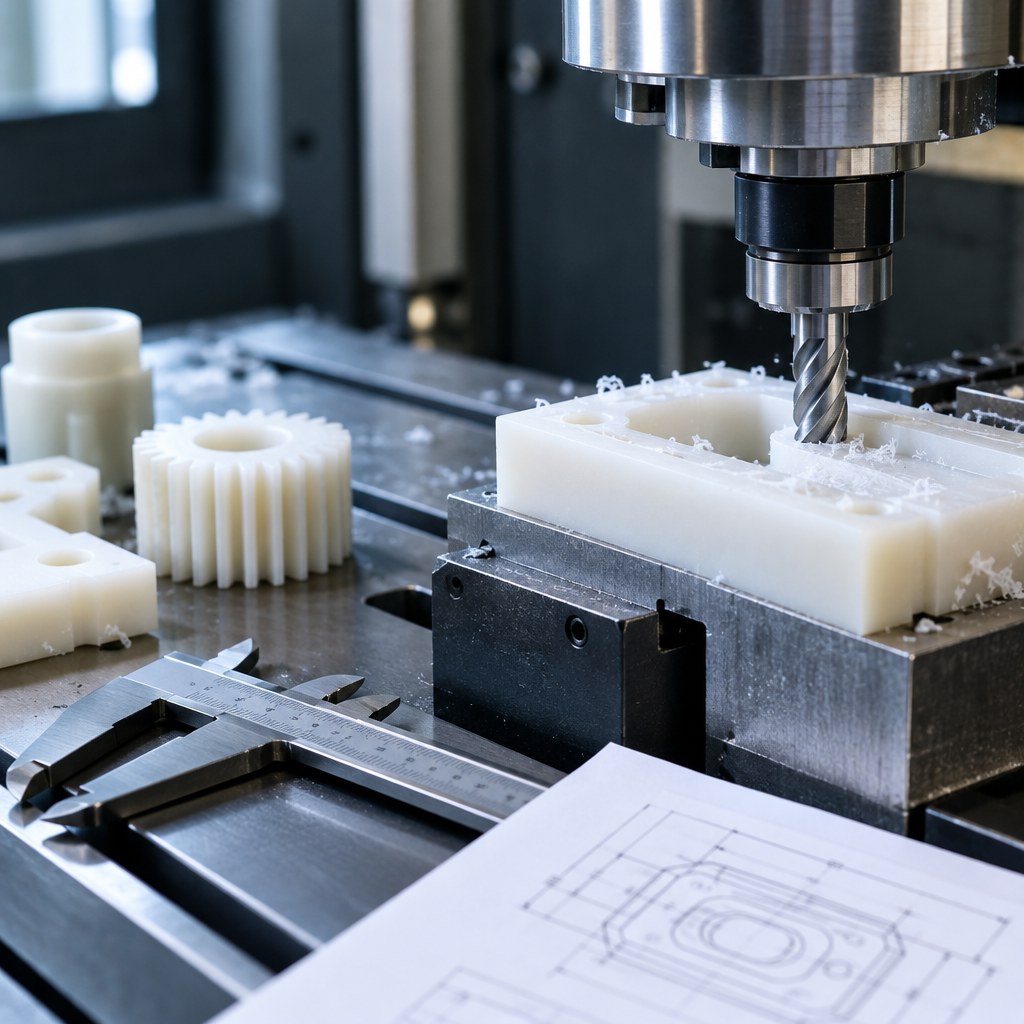
Le bridage doit être ferme, mais sans écraser la pièce. Réduisez les porte-à-faux, soutenez les zones minces et prévoyez des reprises si la géométrie l’exige. Après usinage, retirez soigneusement les bavures sans modifier les arêtes fonctionnelles. Nettoyez la pièce avant contrôle afin que les copeaux ou résidus ne faussent pas la mesure.

  • Validez la matière et la version du plan avant lancement.
  • Réalisez une première pièce ou un échantillon lorsque le risque est élevé.
  • Contrôlez les dimensions après stabilisation lorsque le matériau est sensible.
  • Conservez les relevés de contrôle associés au lot fabriqué.
Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques
Contrôler les dimensions et les arêtes avant validation.

Risques fréquents et actions correctives

Une pièce hors tolérance peut provenir d’un mauvais référencement, d’un bridage excessif, d’une température trop élevée ou d’une matière insuffisamment stabilisée. Une bavure signale souvent un outil inadapté, émoussé ou un paramétrage à revoir. Une fissure peut être liée à une concentration de contrainte, à un perçage mal exécuté ou à une fragilisation thermique.

Ne corrigez pas une non-conformité par une retouche improvisée. Isolez la pièce, identifiez la cote concernée et comparez la mesure avec la méthode prévue. Faites ensuite valider l’action : reprise, tri, modification du programme ou révision du plan. Cette traçabilité évite de reproduire le même défaut sur la série suivante.

FAQ

Quelle tolérance demander pour une pièce plastique ?

La tolérance dépend du matériau, de la géométrie, de la fonction et de la méthode de contrôle. Indiquez les cotes réellement critiques et échangez avec l’usine avant de demander une précision renforcée.

Faut-il privilégier le fraisage ou le tournage ?

Choisissez le fraisage pour les formes prismatiques et le tournage pour les pièces principalement cylindriques. Une combinaison des 2 procédés peut être nécessaire.

Comment sécuriser une première fabrication ?

Transmettez un plan coté, une matière précisément identifiée, les tolérances fonctionnelles et les conditions d’utilisation. Demandez un contrôle initial ou une validation d’échantillon si le risque industriel le justifie.

Besoin d’un usinage adapté à votre pièce ?

Préparez votre plan, la matière souhaitée, les quantités et les tolérances critiques, puis contactez Plastomere pour étudier votre besoin et obtenir un devis.

Plastomères : propriétés, applications et critères de choix pour vos pièces techniques

Choisir un plastomère adapté à votre pièce technique

Un plastomère est un matériau polymère qui se ramollit sous l’effet de la chaleur et peut généralement être mis en forme par injection, extrusion ou thermoformage. Pour sélectionner la bonne nuance, vous devez mettre en relation les contraintes réelles de la pièce — température, efforts, frottement, produits chimiques, dimensions et volume de production — avec les propriétés du matériau.

Le bon choix ne repose donc pas uniquement sur la rigidité ou le prix au kilogramme. Il doit garantir une fonction durable, une fabrication maîtrisée et un coût global cohérent.

Plastomères : propriétés, applications et critères de choix pour vos pièces techniques
Les plastomères combinent mise en forme industrielle et propriétés fonctionnelles.

Quelles propriétés analyser avant de choisir ?

Commencez par traduire le besoin fonctionnel en critères mesurables. Une pièce de guidage, un capot, un engrenage ou un support ne sollicite pas le matériau de la même façon. Les fiches techniques fournissent des repères, mais elles doivent être interprétées selon la géométrie, l’environnement et la durée d’utilisation.

Propriétés mécaniques et dimensionnelles

La résistance à la traction, le module d’élasticité, la dureté et la résistance aux chocs indiquent le comportement sous charge. Vérifiez aussi le fluage : sous une contrainte constante, certains plastomères se déforment progressivement, notamment à température élevée. Pour une pièce de précision, le retrait au moulage, la stabilité dimensionnelle et la reprise d’humidité sont tout aussi importants.

Température, chimie et vieillissement

Comparez la température d’utilisation continue avec les pics réellement rencontrés. Une exposition ponctuelle à une température élevée n’a pas les mêmes conséquences qu’un fonctionnement permanent. Examinez ensuite la compatibilité avec les huiles, solvants, détergents, carburants ou fluides de process. Les rayons UV, l’oxygène, l’humidité et les cycles thermiques peuvent également modifier les performances dans le temps.

Frottement, usure et exigences électriques

Pour une pièce en mouvement, recherchez les données de friction et d’usure dans des conditions proches de l’application. La charge, la vitesse, l’état de surface et la lubrification influencent fortement le résultat. Si la pièce intervient dans un environnement électrique, ajoutez les critères d’isolation, de rigidité diélectrique, de dissipation électrostatique ou de résistance au feu, selon le cahier des charges.

💡 Point de vigilance : ne comparez pas des valeurs issues de méthodes d’essai différentes sans vérifier les conditions de mesure. Une propriété annoncée sur une fiche n’est pas automatiquement une garantie de performance dans votre application.

Applications courantes des plastomères

La diversité des formulations permet d’utiliser les plastomères dans des secteurs où l’on recherche légèreté, résistance à la corrosion, isolation ou liberté de conception. Les nuances non chargées conviennent à de nombreuses pièces générales ; les grades renforcés par fibres ou additifs répondent à des contraintes mécaniques, thermiques ou tribologiques plus exigeantes.

  • Industrie et machines : carters, guides, bagues, pignons, supports et pièces de protection.
  • Électricité et électronique : boîtiers, isolants, connecteurs et composants nécessitant une bonne stabilité dimensionnelle.
  • Transport : éléments d’habillage, clips, conduits et pièces allégées, sous réserve de valider les exigences thermiques et de sécurité.
  • Fluides et équipements : corps, couvercles, raccords ou composants exposés à l’humidité et à certains agents chimiques.

Le procédé influence directement la sélection. L’injection convient aux séries répétitives et aux géométries complexes, tandis que l’usinage dans un demi-produit peut être pertinent pour un prototype, une petite série ou une pièce de grande dimension. La fabrication additive nécessite, quant à elle, une validation spécifique de l’anisotropie et de l’état de surface.

Plastomères : propriétés, applications et critères de choix pour vos pièces techniques
La conception de la pièce doit intégrer les contraintes du procédé.

Méthode pratique pour sécuriser votre choix

  1. Décrivez la fonction : charge, mouvement, contact, étanchéité, isolation ou protection.
  2. Listez l’environnement : températures minimale et maximale, humidité, UV, fluides, poussières et cycles de nettoyage.
  3. Fixez les exigences prioritaires : résistance aux chocs, faible friction, rigidité, aspect, masse ou tolérances.
  4. Présélectionnez plusieurs familles : comparez les propriétés, la disponibilité, le procédé et les possibilités de finition.
  5. Validez sur prototype : testez la pièce dans les conditions représentatives, puis contrôlez dimensions et tenue après vieillissement si nécessaire.
  6. Figez la matière et le process : précisez la nuance, la couleur, les additifs, le séchage éventuel et les paramètres de transformation.

Demandez au fournisseur les données pertinentes plutôt qu’une simple valeur catalogue : comportement après conditionnement, compatibilité chimique, variation dimensionnelle et recommandations de mise en œuvre. Si la pièce est critique, faites valider le matériau sur un échantillon produit avec le procédé final.

Erreurs fréquentes et moyens de les éviter

Choisir une matière uniquement parce qu’elle est plus rigide peut conduire à une rupture fragile, à une usure accélérée ou à un mauvais comportement aux chocs. À l’inverse, une nuance très performante peut être inutilement coûteuse si les contraintes sont modérées. Ne négligez pas non plus l’humidité absorbée, le retrait, les lignes de soudure, l’orientation des fibres ou les rayons insuffisants dans la conception.

Si les premiers essais révèlent une déformation, une fissuration ou une usure, ne changez pas directement de matériau. Vérifiez d’abord la température réelle, la charge, le montage, le jeu fonctionnel et les paramètres de transformation. Une correction de géométrie ou de process peut résoudre le problème ; dans les autres cas, comparez une formulation différente sur des prototypes identiques.

Plastomères : propriétés, applications et critères de choix pour vos pièces techniques
La validation finale associe matériau, conception et conditions d’emploi.

FAQ sur les plastomères

Un plastomère convient-il à toutes les pièces techniques ?

Non. Le choix dépend des efforts, de la température, des fluides, du procédé et de la durée de service. Une nuance adaptée à un capot peut être inappropriée pour une pièce frottante.

Faut-il privilégier une matière renforcée ?

Pas systématiquement. Les renforts peuvent améliorer rigidité et stabilité, mais ils peuvent aussi augmenter l’abrasion, l’anisotropie ou la difficulté de transformation.

Quand réaliser un prototype ?

Dès que la pièce est soumise à des charges, à des températures ou à des fluides significatifs. Le prototype permet de vérifier le comportement réel avant de lancer une série.

Besoin de sécuriser votre choix de matière ?

Préparez votre plan, les conditions d’utilisation, les volumes et les contraintes prioritaires, puis demandez un devis pour étudier une solution de pièce technique adaptée.