Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques

Usinage des plastiques techniques : obtenir une pièce fiable dès la première série

L’usinage des plastiques techniques permet de produire des pièces sur mesure avec une bonne précision, à condition d’adapter le procédé au matériau. Le choix du plastique, la stabilité de la matière, les tolérances, les outils et le refroidissement influencent directement la qualité finale. Une préparation rigoureuse aide à limiter les déformations, les bavures, les reprises et les écarts dimensionnels.
Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques
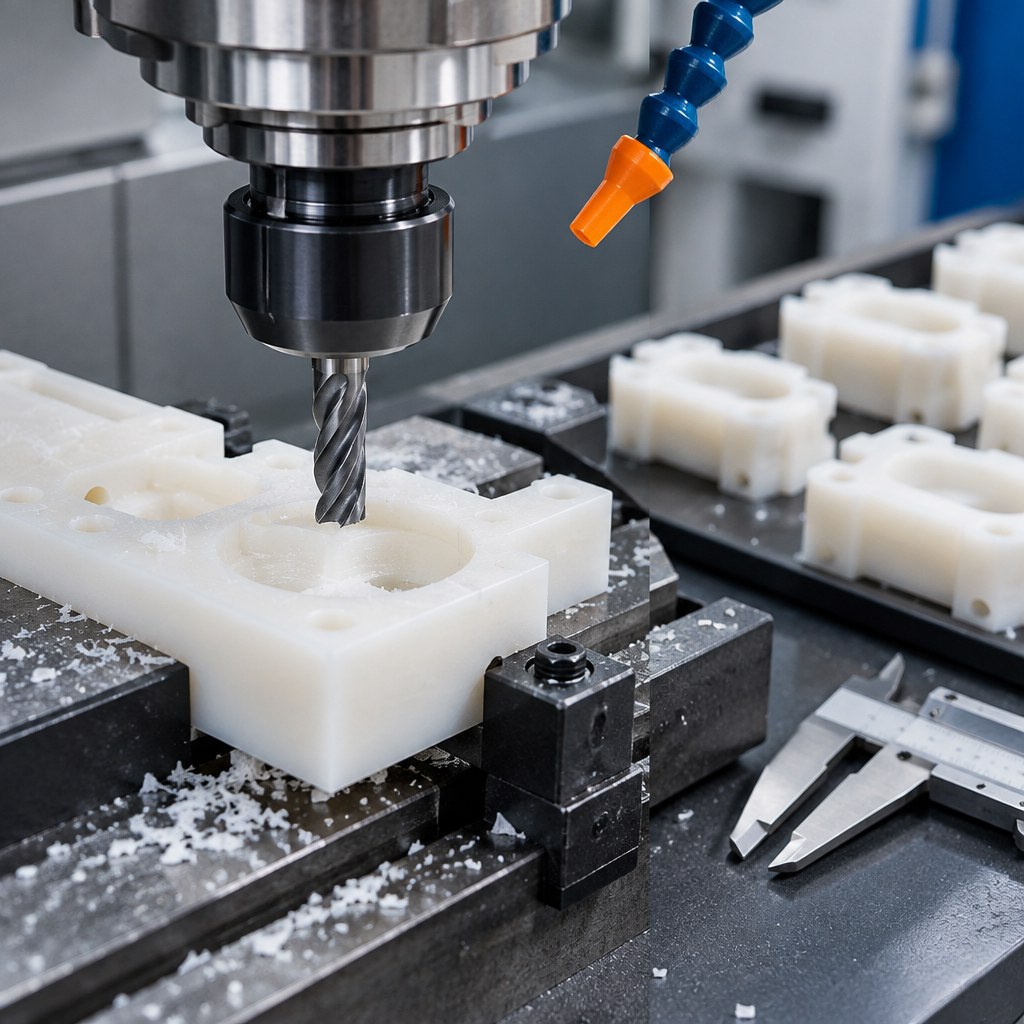
Préparer la matière et le procédé avant la fabrication.

1. Définir le besoin avant de lancer l’usinage

Commencez par traduire la fonction de la pièce en exigences mesurables. Identifiez les surfaces fonctionnelles, les zones de contact, les alésages, les filetages, les rainures et les faces de référence. Précisez aussi l’environnement d’utilisation : température, humidité, frottement, produits chimiques, charge mécanique et présence éventuelle d’électricité statique.

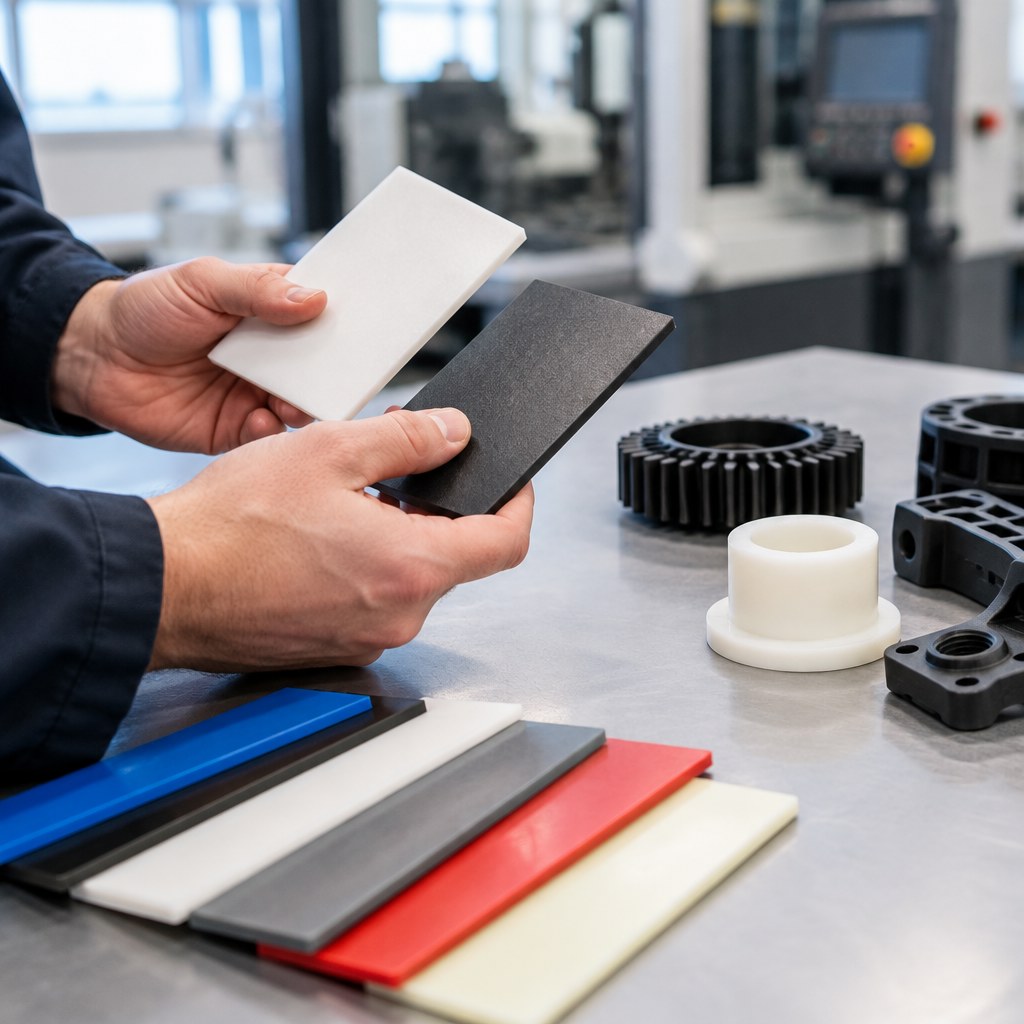
Le matériau ne se choisit pas uniquement selon sa facilité d’usinage. Le POM convient souvent aux pièces mobiles et dimensionnellement stables. Le PA peut répondre à des besoins de résistance mécanique, mais il absorbe l’humidité et ses dimensions peuvent évoluer. Le PTFE offre un faible coefficient de frottement, avec une rigidité et une stabilité dimensionnelle différentes. Le PEEK, le PPS ou le PVDF peuvent être retenus lorsque les contraintes thermiques, chimiques ou mécaniques sont plus élevées.

💡 Point de vigilance : si le matériau, la nuance, la couleur ou l’état de fourniture n’est pas clairement défini, demandez une validation avant la fabrication. Une matière apparemment équivalente peut présenter un comportement différent à l’usinage.

2. Préparer la matière et le dossier technique

À partir du plan 2D, du modèle 3D et des exigences de contrôle, vérifiez les dimensions brutes, le sens éventuel de fabrication, les surépaisseurs et les références de mesure. Pour une pièce issue d’une plaque ou d’un rond, prévoyez suffisamment de matière pour les reprises et la finition. Évitez de concevoir des parois très minces ou des angles internes trop vifs sans justification fonctionnelle.

Les plastiques se dilatent davantage que les métaux et certains absorbent l’humidité. Il est donc utile de stocker la matière dans des conditions maîtrisées et de tenir compte de son état avant contrôle. Une pièce peut être conforme juste après usinage, puis évoluer après stabilisation. Pour une exigence serrée, définissez avec l’usine le moment du contrôle et la température de référence.
Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques
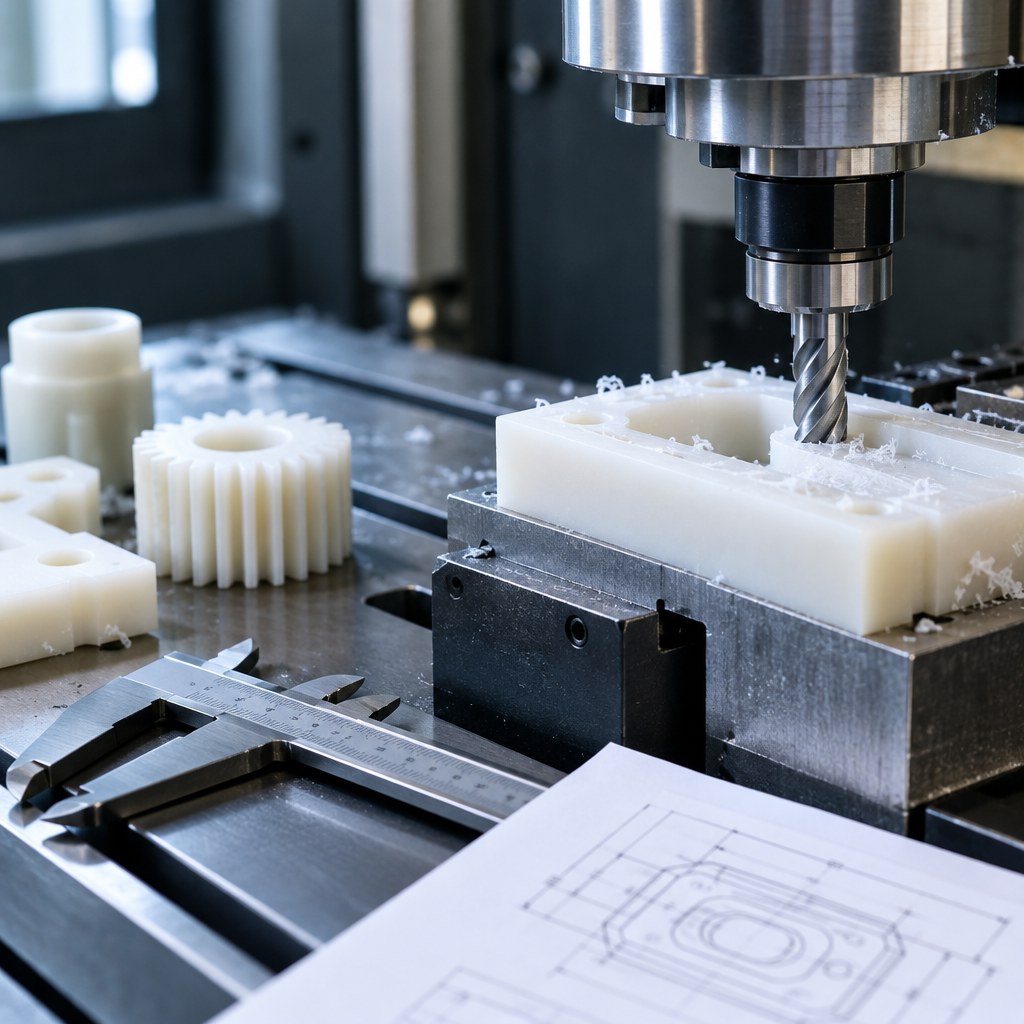
Le bridage doit maintenir la pièce sans la déformer.

3. Choisir le procédé et régler les tolérances

Le fraisage convient aux formes prismatiques, poches, perçages et surfaces complexes. Le tournage est adapté aux pièces cylindriques, arbres, bagues et alésages. La découpe peut être pertinente pour certaines plaques, mais la finition des chants et la précision obtenue doivent être vérifiées. Dans tous les cas, le programme doit tenir compte de la faible rigidité de certains thermoplastiques.

Ne spécifiez pas une tolérance plus serrée que nécessaire. Chaque exigence doit correspondre à une fonction : ajustement, guidage, étanchéité, positionnement ou aspect. Une tolérance générale peut suffire pour une surface non fonctionnelle, tandis qu’un alésage de guidage nécessite un contrôle spécifique. Demandez au fabricant de confirmer la faisabilité avant de figer le plan.

Élément à préciser Bonne pratique
Cotes fonctionnelles Indiquer les tolérances uniquement là où elles sont utiles.
État de surface Relier l’exigence à la fonction et au mode de contrôle.
Références de contrôle Définir les surfaces et la méthode de mesure.

4. Bonnes pratiques pendant l’usinage

Utilisez des outils coupants bien affûtés et adaptés au plastique. Des paramètres trop agressifs peuvent provoquer un échauffement, une fusion locale, un arrachement ou une déformation. À l’inverse, une avance insuffisante peut frotter la matière au lieu de la couper. Le refroidissement par air ou une lubrification compatible avec le matériau peut aider à évacuer les copeaux et la chaleur.

Le bridage doit être ferme, mais sans écraser la pièce. Réduisez les porte-à-faux, soutenez les zones minces et prévoyez des reprises si la géométrie l’exige. Après usinage, retirez soigneusement les bavures sans modifier les arêtes fonctionnelles. Nettoyez la pièce avant contrôle afin que les copeaux ou résidus ne faussent pas la mesure.

  • Validez la matière et la version du plan avant lancement.
  • Réalisez une première pièce ou un échantillon lorsque le risque est élevé.
  • Contrôlez les dimensions après stabilisation lorsque le matériau est sensible.
  • Conservez les relevés de contrôle associés au lot fabriqué.
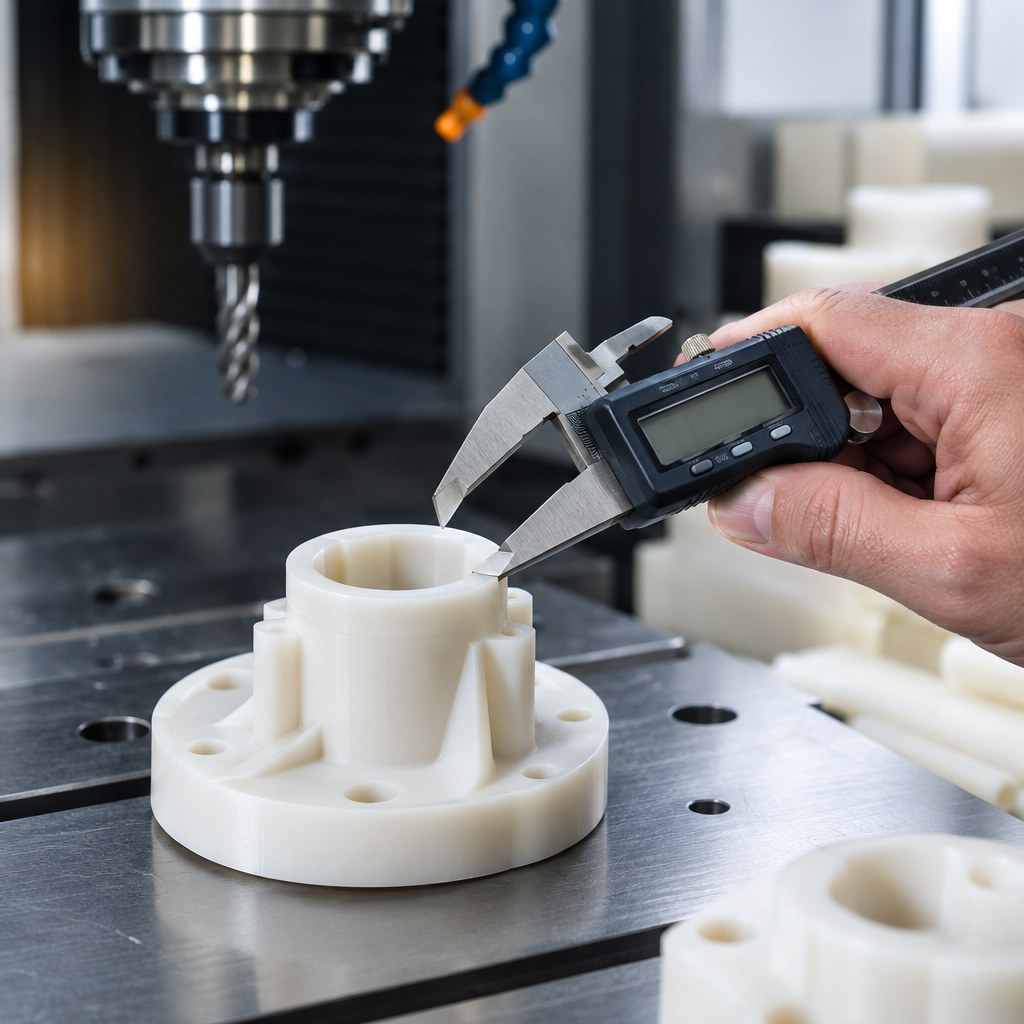
Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques
Contrôler les dimensions et les arêtes avant validation.

Risques fréquents et actions correctives

Une pièce hors tolérance peut provenir d’un mauvais référencement, d’un bridage excessif, d’une température trop élevée ou d’une matière insuffisamment stabilisée. Une bavure signale souvent un outil inadapté, émoussé ou un paramétrage à revoir. Une fissure peut être liée à une concentration de contrainte, à un perçage mal exécuté ou à une fragilisation thermique.

Ne corrigez pas une non-conformité par une retouche improvisée. Isolez la pièce, identifiez la cote concernée et comparez la mesure avec la méthode prévue. Faites ensuite valider l’action : reprise, tri, modification du programme ou révision du plan. Cette traçabilité évite de reproduire le même défaut sur la série suivante.

FAQ

Quelle tolérance demander pour une pièce plastique ?

La tolérance dépend du matériau, de la géométrie, de la fonction et de la méthode de contrôle. Indiquez les cotes réellement critiques et échangez avec l’usine avant de demander une précision renforcée.

Faut-il privilégier le fraisage ou le tournage ?

Choisissez le fraisage pour les formes prismatiques et le tournage pour les pièces principalement cylindriques. Une combinaison des 2 procédés peut être nécessaire.

Comment sécuriser une première fabrication ?

Transmettez un plan coté, une matière précisément identifiée, les tolérances fonctionnelles et les conditions d’utilisation. Demandez un contrôle initial ou une validation d’échantillon si le risque industriel le justifie.

Besoin d’un usinage adapté à votre pièce ?

Préparez votre plan, la matière souhaitée, les quantités et les tolérances critiques, puis contactez Plastomere pour étudier votre besoin et obtenir un devis.
Comment choisir la matière plastique adaptée à une pièce industrielle ?

Choisir une matière plastique adaptée à une pièce industrielle

Pour choisir la bonne matière plastique, vous devez partir des contraintes réelles de la pièce : température, efforts mécaniques, frottement, produits chimiques, humidité, exigences électriques et procédé de fabrication. La solution la plus pertinente n’est pas forcément la matière la plus résistante ni la moins chère, mais celle qui conserve ses performances pendant toute la durée d’utilisation prévue.

Une sélection rigoureuse réduit les risques de déformation, d’usure prématurée, de fissuration et de surcoût de fabrication. Elle facilite aussi la validation du prototype et la mise en production.

Comment choisir la matière plastique adaptée à une pièce industrielle ?
La fonction de la pièce guide le choix du polymère.

Commencez par définir l’environnement d’utilisation

Avant de comparer les plastiques, rédigez un cahier des charges fonctionnel. Décrivez ce que la pièce doit supporter, mais aussi ce qui pourrait accélérer sa dégradation.

  • Température : relevez la température minimale, maximale et continue. Une matière peut supporter un pic court sans convenir à une exposition permanente.
  • Sollicitations mécaniques : identifiez la compression, la traction, la flexion, les chocs, les vibrations et les charges répétées.
  • Frottement : précisez si la pièce fonctionne avec un mouvement glissant, rotatif ou intermittent, et si une lubrification est possible.
  • Environnement chimique : listez les huiles, solvants, détergents, acides, bases ou fluides en contact avec le composant.
  • Humidité et extérieur : vérifiez l’absorption d’eau, l’exposition aux UV et les variations climatiques.
  • Contraintes électriques : distinguez une fonction isolante, antistatique ou conductrice selon l’application.

Indiquez également les dimensions, les tolérances, la durée de service attendue et les exigences de nettoyage. Une pièce correctement dimensionnée peut parfois utiliser une matière standard, tandis qu’une pièce mince, chargée ou fortement sollicitée nécessitera un grade plus technique.

Comparez les familles de plastiques selon la fonction

Les thermoplastiques courants conviennent souvent aux pièces de protection, de guidage ou d’habillage. Le polyamide peut offrir un bon compromis entre résistance mécanique et tenue à l’usure, mais son comportement à l’humidité doit être pris en compte. Le POM est adapté à de nombreuses pièces de précision et de glissement grâce à sa rigidité et à sa stabilité dimensionnelle.

Le PE et le PP sont intéressants lorsque la légèreté, la résistance chimique ou le coût de matière sont prioritaires. En revanche, leur rigidité et leur comportement à la température doivent être vérifiés pour chaque géométrie. Le PTFE est choisi pour ses propriétés de glissement et sa résistance chimique, avec une rigidité et une tenue mécanique qui imposent une analyse spécifique.

Pour des températures élevées, des exigences de rigidité ou une exposition sévère, des polymères techniques comme le PEEK, le PPS ou le PEI peuvent être envisagés. Leur coût matière et leurs contraintes de transformation sont généralement plus importants : leur emploi doit donc être justifié par les conditions de service.

Priorité de l’application Point à vérifier
Glissement et usure Coefficient de frottement, charge, vitesse et lubrification
Stabilité dimensionnelle Reprise d’humidité, dilatation et température
Résistance chimique Concentration, durée et température de contact
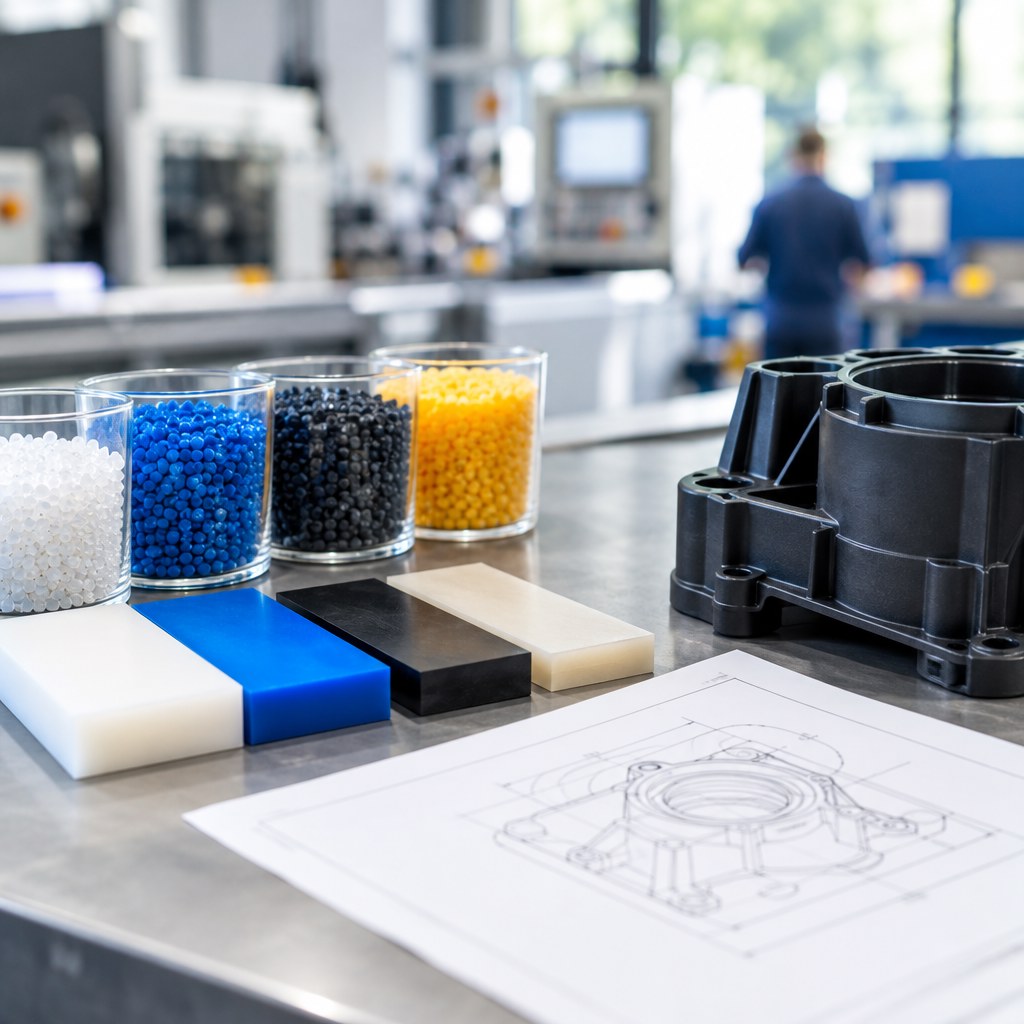
Comment choisir la matière plastique adaptée à une pièce industrielle ?
La résistance mécanique doit être évaluée en conditions réelles.

Intégrez la conception et le procédé de fabrication

La matière ne se choisit pas indépendamment de la géométrie. Une paroi fine, un angle vif, un insert métallique ou une zone fortement serrée peuvent créer des concentrations de contraintes. Prévoyez des rayons adaptés, limitez les variations brusques d’épaisseur et vérifiez les jeux fonctionnels après prise en compte de la dilatation.

Le procédé influence aussi le résultat. L’usinage permet de fabriquer rapidement une pièce précise à partir d’un demi-produit, tandis que l’injection devient pertinente pour des séries et des géométries compatibles avec un moule. Le choix doit intégrer la disponibilité des formats, les tolérances réalisables, l’état de surface, les reprises d’usinage et la répétabilité.

💡 Conseil : ne validez pas une matière sur une seule valeur de fiche technique. Demandez les données correspondant à la température, à l’humidité, à la durée de charge et à la configuration de votre pièce.

Validez votre choix étape par étape

  1. Décrivez la fonction de la pièce et classez les contraintes par ordre de criticité.
  2. Écartez les matières incompatibles avec la température, les produits chimiques ou l’usage mécanique.
  3. Comparez 2 ou 3 solutions sur la rigidité, l’usure, la stabilité, le poids, la disponibilité et le coût global.
  4. Contrôlez la compatibilité entre la matière, la géométrie et le procédé de fabrication.
  5. Fabriquez un prototype ou un premier lot représentatif des conditions réelles.
  6. Mesurez les dimensions, le jeu, l’usure, la déformation et l’aspect après utilisation.
  7. Documentez le grade retenu, les conditions de transformation et les critères d’acceptation.

Si la pièce est critique, associez le fabricant de matière, le concepteur et le transformateur dès la phase de définition. Cette collaboration permet de distinguer une limite théorique d’une performance réellement exploitable.

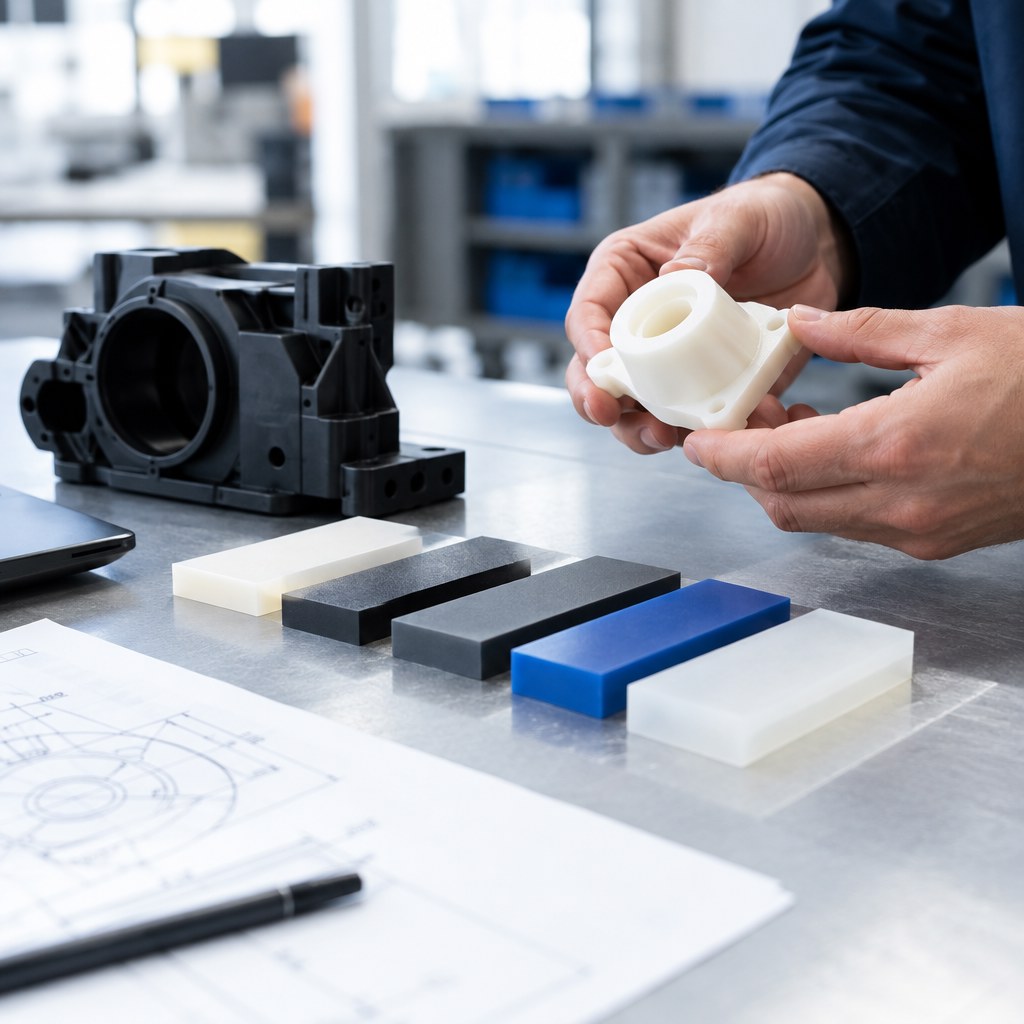
Comment choisir la matière plastique adaptée à une pièce industrielle ?
Un prototype permet de vérifier la matière dans son environnement.

Évitez les erreurs de sélection

La première erreur consiste à choisir uniquement sur le prix au kilogramme. Une matière moins chère peut entraîner davantage d’usure, des remplacements fréquents ou des défauts d’assemblage. La deuxième est de reprendre la matière d’une pièce existante sans vérifier que les conditions d’utilisation sont identiques.

Évitez aussi de confondre dureté et résistance globale, ou résistance chimique et compatibilité universelle. En cas de déformation ou de fissuration lors des essais, ne remplacez pas automatiquement la matière : examinez d’abord la température réelle, les contraintes de montage, les jeux, la conception et le procédé.

FAQ

Quelle est la meilleure matière plastique industrielle ?

Il n’existe pas de matière universellement meilleure. Le bon choix dépend de la fonction, de l’environnement, de la durée d’utilisation et du mode de fabrication.

Faut-il toujours choisir un plastique technique ?

Non. Une matière standard peut suffire si les contraintes restent modérées. Un plastique technique se justifie lorsque les conditions de service exigent une meilleure tenue mécanique, thermique, chimique ou tribologique.

Comment sécuriser la validation ?

Comparez les données techniques pertinentes, réalisez un prototype et testez-le dans les conditions d’utilisation prévues avant de lancer la série.

Besoin d’un choix matière fiable ?

Transmettez votre plan, les contraintes d’utilisation et les volumes envisagés à Plastomère pour étudier la solution adaptée et demander un devis.