Plaque de FKM qualité alimentaire : guide d’achat et critères de conformité

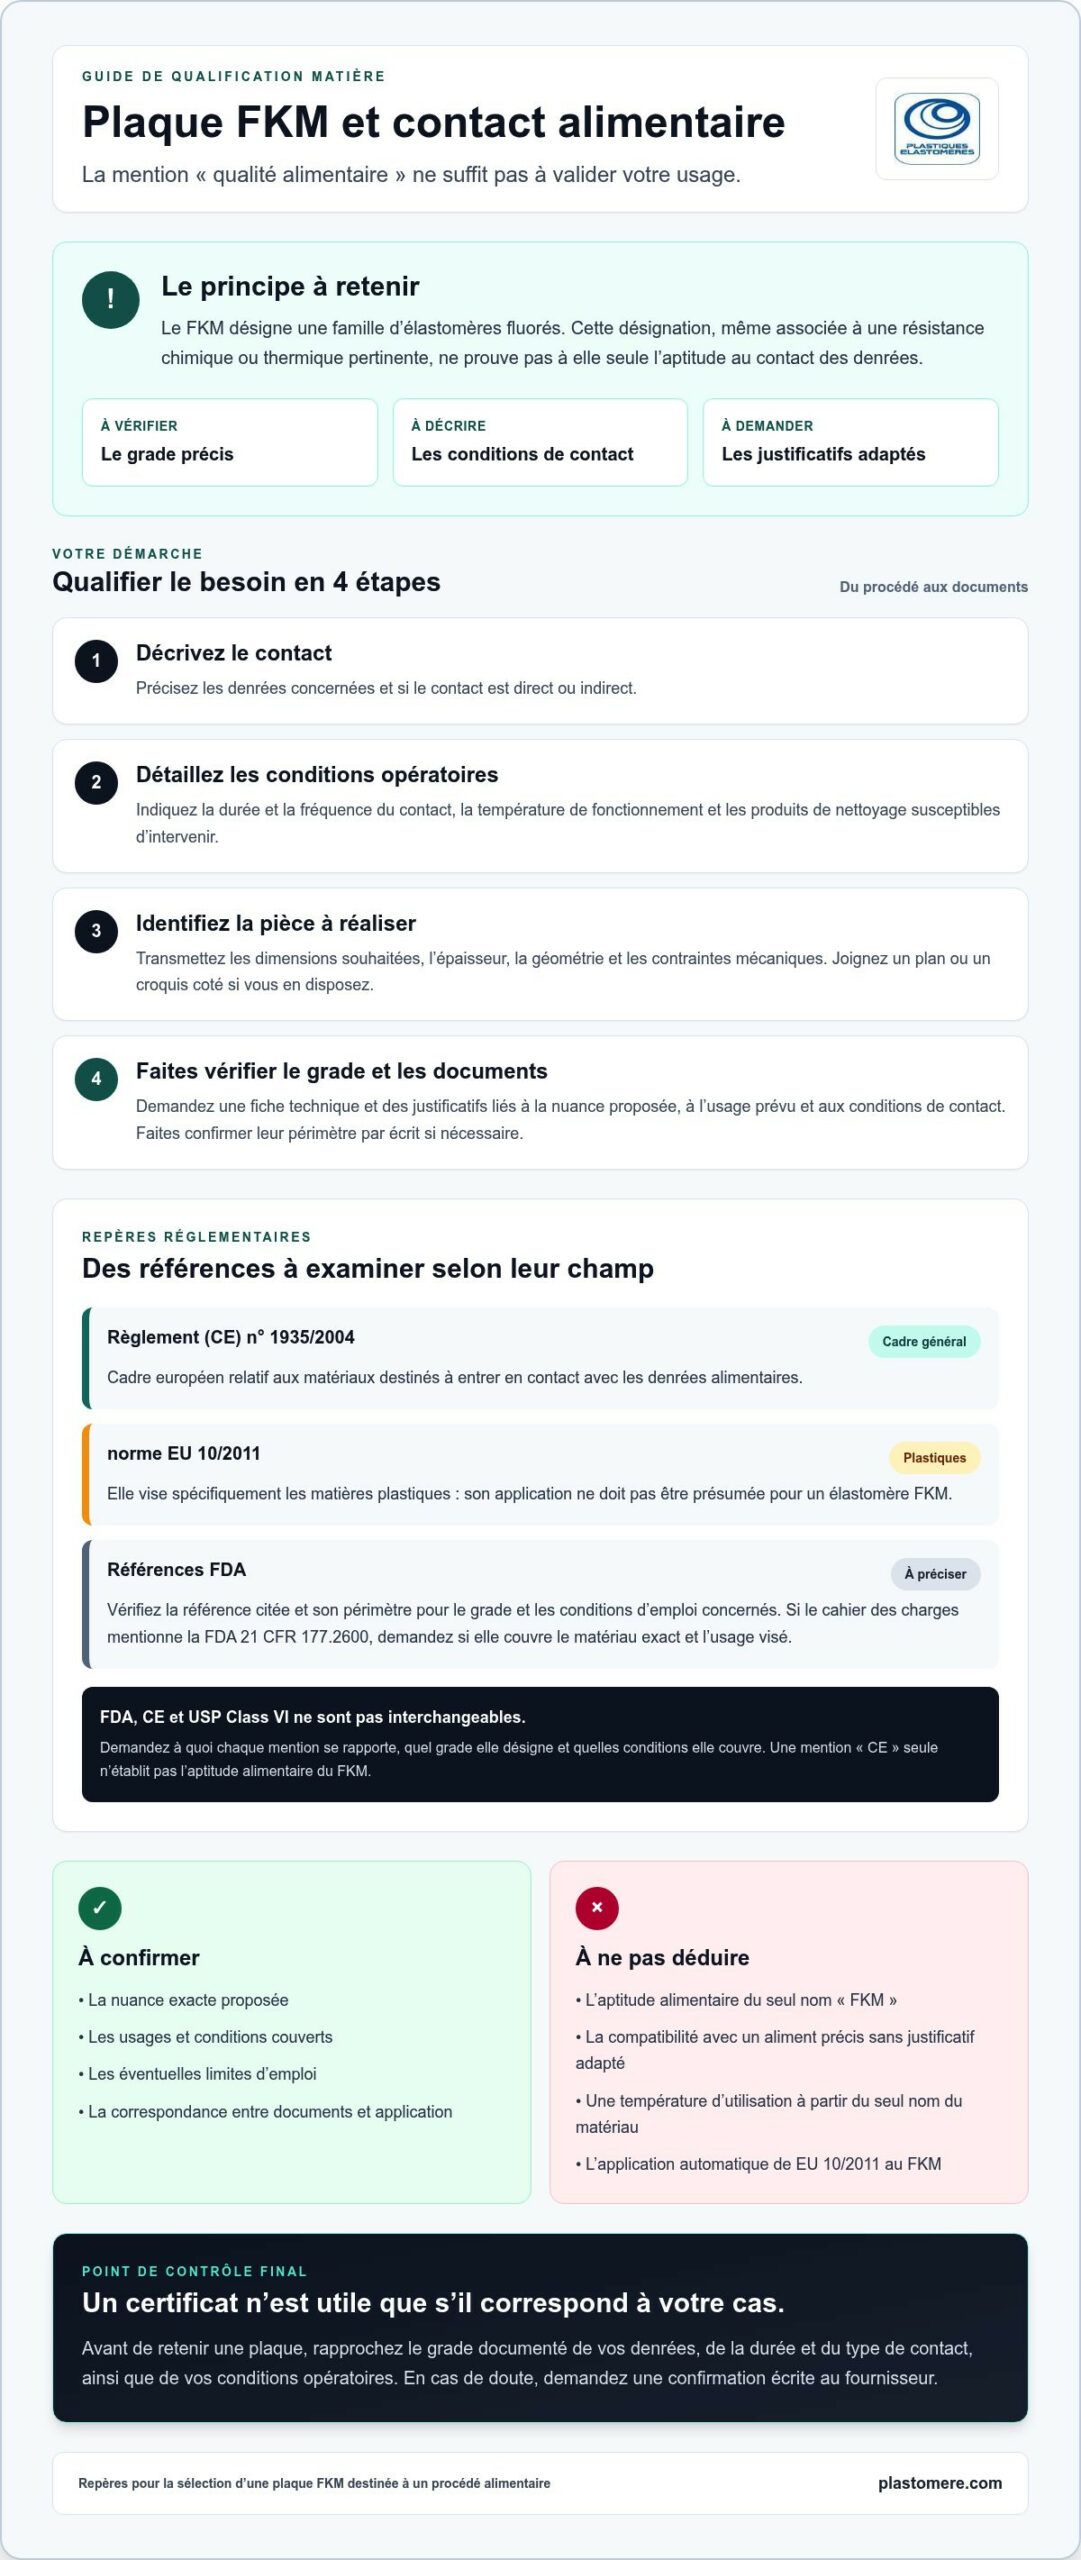
Une mention « qualité alimentaire » suffit-elle à valider une plaque pour votre procédé ? Pas à elle seule. Pour évaluer une plaque de FKM qualité alimentaire, vérifiez le grade précis, la nature des denrées, la durée et la température de contact, puis les justificatifs correspondant à cet usage.

Votre prudence est justifiée : un certificat peut concerner une autre nuance ou des conditions différentes. Le règlement (CE) n° 1935/2004 constitue un cadre essentiel pour les matériaux au contact des aliments, tandis que le règlement (UE) n° 10/2011 vise spécifiquement les plastiques et ne s’applique pas automatiquement au FKM. Les références FDA doivent, elles aussi, être vérifiées pour le grade concerné.

Ce guide vous aide à repérer les documents à demander, à comparer les critères techniques et à préciser vos conditions de contact au fournisseur. Vous pourrez ainsi mieux qualifier votre besoin avant de choisir une feuille de FKM.

Points Clés

  • Ne confondez pas les propriétés techniques du FKM avec une aptitude au contact alimentaire dûment documentée.
  • Vérifiez que les justificatifs concernent la nuance proposée et les conditions de votre usage.
  • Précisez les aliments concernés, la durée du contact et les conditions opératoires pour orienter la sélection du matériau.
  • Indiquez aussi les dimensions, l’épaisseur et la géométrie souhaitées, puis faites confirmer la faisabilité.

Plaque de FKM qualité alimentaire : que signifie réellement cette qualification ?

Une plaque FKM est un semi-produit en élastomère fluoré, à choisir selon les contraintes de l’application. Pour une présentation générale de cette famille de matériaux, consultez la définition du FKM. La désignation indique la nature du matériau, mais ne constitue pas, à elle seule, une preuve d’aptitude au contact alimentaire.

Une résistance chimique ou thermique, même pertinente pour votre procédé, ne prouve pas que la composition du produit convient au contact des denrées. La qualification dépend du grade, des conditions de contact et des justificatifs applicables. Évaluez donc une plaque de FKM qualité alimentaire à partir de documents liés à la nuance exacte, et non d’une appellation commerciale générale.

Une plaque FKM est-elle automatiquement adaptée au contact alimentaire ?

Non. La seule désignation FKM ne démontre pas une conformité alimentaire. Vérifiez la composition, l’usage prévu et la documentation propre au grade avant de retenir le matériau. Demandez notamment si les justificatifs couvrent les aliments concernés, le type et la durée du contact ainsi que les conditions opératoires prévues.

Dans l’Union européenne, le règlement (CE) n° 1935/2004 constitue le cadre général relatif aux matériaux destinés à entrer en contact avec les denrées alimentaires. Le règlement (UE) n° 10/2011 concerne spécifiquement les matières plastiques : son application ne doit donc pas être présumée pour un élastomère FKM. De même, une référence FDA ou une attestation de conformité doit être examinée selon son périmètre et le produit qu’elle désigne.

Sans fiche technique ni justificatifs adaptés, ne déduisez pas une température d’utilisation ou une compatibilité avec un aliment particulier à partir du seul nom du matériau. Commencez par vérifier les documents correspondant au grade et à l’usage envisagés.

Quels critères vérifier avant de choisir une plaque FKM alimentaire ?

Avant de comparer les feuilles proposées, décrivez précisément le contact prévu : aliment concerné, contact direct ou indirect, durée et fréquence d’exposition. Ajoutez les conditions opératoires, notamment la température et les produits de nettoyage susceptibles d’entrer en contact avec la plaque. Ces renseignements aident le fournisseur à évaluer si le grade envisagé correspond à votre application, sans extrapoler à partir des caractéristiques générales du FKM.

Demandez ensuite la fiche technique et les justificatifs associés au grade exact. Vérifiez l’identification du matériau, les usages couverts, les conditions de contact prises en compte et les éventuelles limites d’emploi. Un certificat n’est utile que s’il couvre le matériau et les conditions d’emploi concernés. Si son périmètre n’est pas clair, demandez une confirmation écrite au fournisseur avant de retenir la plaque.

Quels documents et normes demander au fournisseur ?

Examinez les justificatifs au regard du Règlement (CE) n° 1935/2004, le cadre général européen relatif aux matériaux destinés au contact des denrées alimentaires. Les mentions FDA, CE et USP Class VI ne sont pas interchangeables : demandez à quoi chacune se rapporte, quel grade elle désigne et quelles conditions elle couvre. Une mention « CE » seule ne suffit pas à établir l’aptitude alimentaire du FKM.

Le règlement (UE) n° 10/2011 vise les matières plastiques. Ne l’appliquez donc pas automatiquement à un élastomère FKM : demandez au fournisseur si cette référence est pertinente pour le matériau et l’usage envisagés. Pour étudier une plaque de FKM qualité alimentaire, transmettez ces éléments avec votre demande de renseignements techniques sur les feuilles FKM et sollicitez les justificatifs correspondant précisément au grade proposé.
Plaque de FKM qualité alimentaire : guide d’achat et critères de conformité

Comment sécuriser votre demande de plaque FKM auprès d’un fournisseur ?

Une demande bien documentée facilite l’évaluation du grade et évite de confondre compatibilité technique et conformité au contact alimentaire. Présentez l’application et ses conditions réelles d’utilisation. Indiquez les denrées concernées, le type et la durée du contact, la température de fonctionnement ainsi que les produits de nettoyage susceptibles d’intervenir.

Quelles informations transmettre pour obtenir un avis technique pertinent ?

Joignez, si vous en disposez, un plan ou un croquis coté. Précisez les dimensions souhaitées, l’épaisseur, la géométrie et les contraintes mécaniques de la pièce. Ces informations décrivent votre besoin ; le fournisseur devra confirmer la faisabilité selon le grade et les formats effectivement proposés.

Demandez les documents associés à la nuance envisagée et une confirmation écrite de leur périmètre. Si votre cahier des charges mentionne la norme FDA 21 CFR 177.2600, faites préciser si cette référence couvre le matériau exact et les conditions d’emploi visées. Ne déduisez pas la conformité de la plaque de FKM qualité alimentaire de la seule présence d’une référence réglementaire dans une fiche générale.

Vous pourrez ensuite valider le grade en fonction de votre application et des justificatifs reçus, avant de demander une offre. Pour un besoin d’étanchéité, les informations relatives aux joints techniques peuvent aussi aider à préciser la fonction de la pièce, sans remplacer la qualification du matériau. Pour transmettre vos plans et conditions d’usage, adressez une demande de renseignements techniques afin d’échanger avec l’équipe sur les vérifications nécessaires.

Validez votre choix avant de lancer votre demande

Pour retenir une plaque de FKM qualité alimentaire, ne vous fiez pas à la seule désignation du matériau. Faites correspondre le grade à vos conditions de contact et vérifiez que les justificatifs couvrent bien l’application prévue. Examinez ensemble la fiche technique, les certificats et leurs limites, en tenant compte des aliments concernés et des conditions de fonctionnement.

En précisant ces éléments dès le premier échange, vous aiderez le fournisseur à étudier votre besoin. Plastiques Elastomères distribue des feuilles de caoutchouc Viton (FKM) et propose des prestations de découpe et d’usinage sur mesure. La disponibilité d’un grade adapté au contact alimentaire et la portée de ses justificatifs doivent être confirmées pour votre usage. Demandez un avis sur votre plaque FKM et ses justificatifs en transmettant vos conditions de contact et les documents dont vous disposez.

Questions fréquentes sur les plaques FKM alimentaires

Une plaque de FKM est-elle toujours de qualité alimentaire ?

Non. La désignation FKM identifie une famille d’élastomères fluorés, mais ne prouve pas qu’une plaque convient au contact alimentaire. Pour évaluer une plaque de FKM qualité alimentaire, vérifiez le grade exact, l’usage prévu et les justificatifs associés. Ceux-ci doivent correspondre aux aliments concernés ainsi qu’aux conditions et à la durée de contact de votre application.

Quels certificats demander pour une plaque FKM destinée au contact alimentaire ?

Demandez la fiche technique et les documents de conformité disponibles pour le grade proposé, puis vérifiez leur champ d’application et leurs limites. Le règlement (CE) n° 1935/2004 constitue une référence-cadre européenne pour les matériaux au contact des denrées. Examinez aussi les documents faisant référence à la FDA ou à USP Class VI en fonction du matériau et de l’usage qu’ils couvrent.

La norme EU 10/2011 s’applique-t-elle aux plaques en FKM ?

Pas automatiquement. Le règlement (UE) n° 10/2011 concerne spécifiquement les matières plastiques, tandis qu’une plaque FKM est un élastomère. Ne considérez donc pas cette référence comme une preuve de conformité applicable au FKM sans confirmation. Demandez au fournisseur si elle est pertinente pour le grade et l’usage visés, et sur quels documents repose cette évaluation.

Comment choisir l’épaisseur d’une plaque FKM pour un joint alimentaire ?

Aucune épaisseur ne peut être recommandée sans connaître la conception du joint et les conditions de fonctionnement. Transmettez le plan ou les dimensions, la géométrie, les contraintes mécaniques, les surfaces d’appui et les conditions de contact alimentaire. Le fournisseur pourra étudier ces éléments et confirmer les options disponibles, sans présumer qu’une épaisseur donnée convient à votre assemblage.
Usinage plastique en petite série : passer du prototype à la production

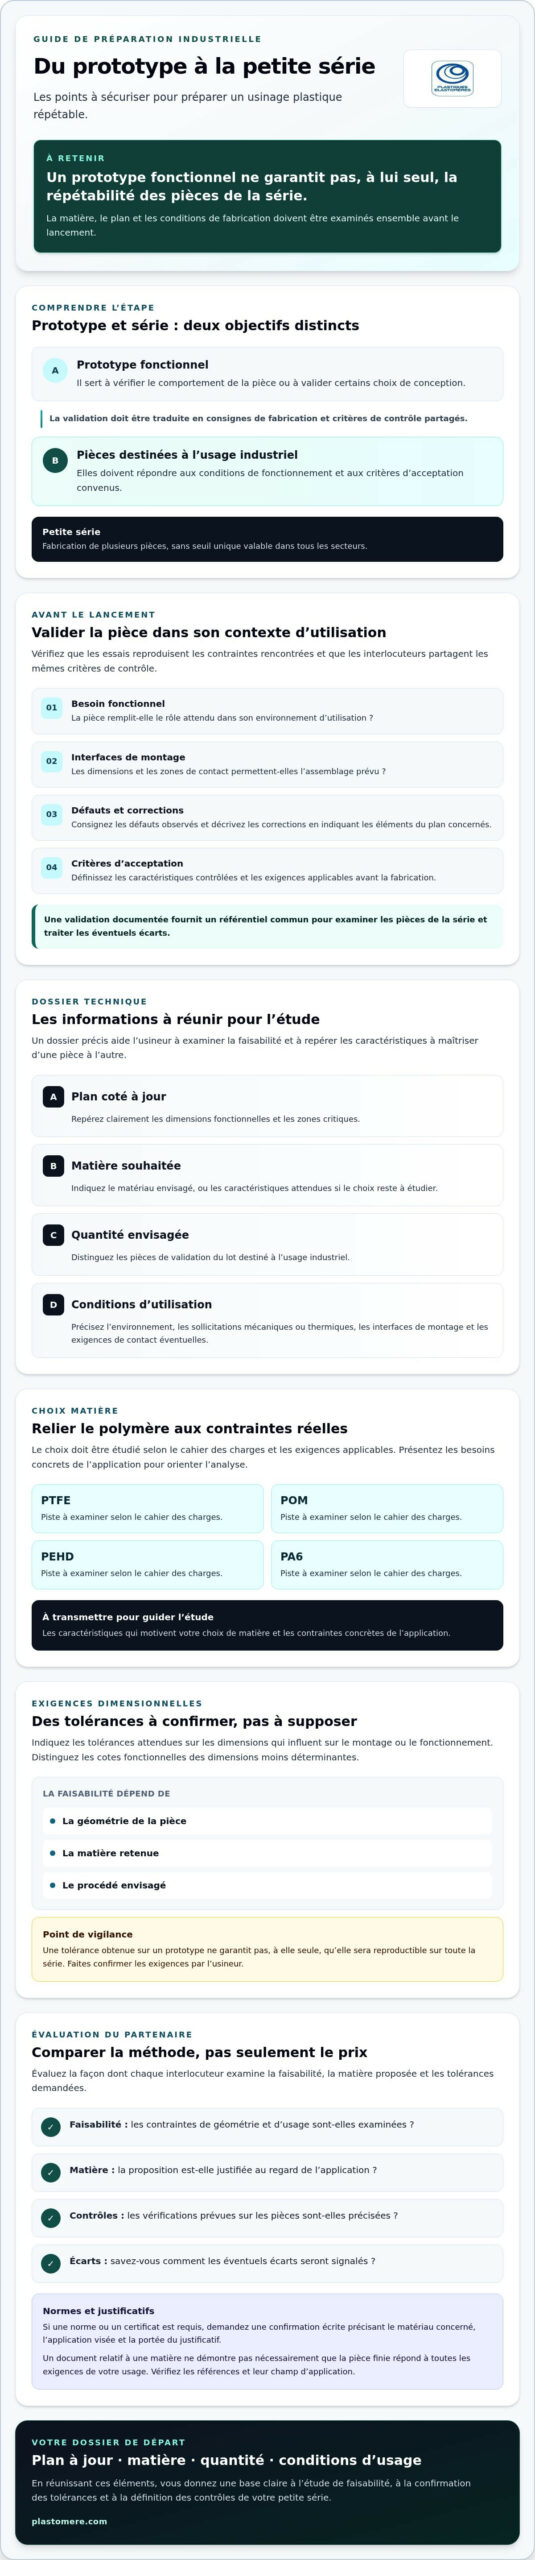
Un prototype fonctionnel ne garantit pas, à lui seul, une petite série reproductible. Pour réussir un usinage plastique petite série, vérifiez que la matière, le plan et les conditions de fabrication restent adaptés à la production de plusieurs exemplaires.

Vous avez validé la forme ou l’usage de votre pièce, mais vous hésitez entre le PTFE, le POM, le PEHD ou le PA6, sur les tolérances à indiquer ou sur les contrôles à prévoir ? Examinez ces points avant le lancement. Cet article vous aide à préparer votre projet, de la validation du prototype à la constitution d’un dossier technique exploitable. Vous verrez comment choisir une matière selon les contraintes réelles, préciser le plan et les exigences dimensionnelles, puis évaluer un partenaire capable d’étudier la faisabilité de votre série.

Points Clés

  • Distinguez le prototype fonctionnel de la pièce destinée à un usage industriel pour définir les validations nécessaires avant la fabrication.
  • Pour préparer un usinage plastique petite série, rassemblez un plan coté à jour, la matière envisagée, la quantité et les conditions d’utilisation.
  • Précisez les tolérances attendues et faites confirmer leur faisabilité selon la géométrie de la pièce et le matériau retenu.
  • Comparez les prestataires selon leur étude de faisabilité, les contrôles prévus et les justificatifs de conformité nécessaires à votre projet.

Usinage plastique en petite série : pourquoi partir du prototype ?

Une petite série correspond à la fabrication de plusieurs pièces, sans seuil unique valable dans tous les secteurs. Elle peut faire suite à un prototype fonctionnel, qui sert à vérifier le comportement de la pièce, ou à une pièce de validation destinée à confirmer certains choix. Le lot destiné à l’usage industriel doit, lui, répondre aux conditions de fonctionnement et aux critères d’acceptation convenus.

Un prototype ne prouve pas que les pièces suivantes auront les mêmes caractéristiques. La répétabilité doit être étudiée à partir du plan, du matériau et des conditions de fabrication. L’usinage et ses procédés de fabrication consistent à obtenir une pièce par enlèvement de matière. Pour votre projet, l’étude de faisabilité permet aussi d’examiner les exigences liées à la géométrie et à l’usage prévu.

Dans un projet d’usinage plastique petite série, cette étape transforme un essai concluant en dossier de production plus précis. Elle permet aussi de consigner les modifications apportées au prototype, afin que les consignes de fabrication ne reposent pas sur des interprétations différentes.

Quelles validations effectuer avant de lancer une petite série ?

Avant de lancer la fabrication, examinez la pièce dans son contexte d’utilisation. Vérifiez que les essais reproduisent les contraintes rencontrées et que les personnes concernées partagent les mêmes critères de contrôle.

  • Vérifiez le besoin fonctionnel : la pièce remplit-elle le rôle attendu dans son environnement d’utilisation ?
  • Contrôlez les interfaces de montage : les dimensions et les zones de contact permettent-elles l’assemblage prévu ?
  • Consignez les défauts observés sur le prototype et décrivez les corrections attendues en indiquant les éléments du plan concernés.
  • Clarifiez les critères d’acceptation avec les interlocuteurs techniques avant la fabrication : quelles caractéristiques seront contrôlées et selon quelles exigences ?

Une validation documentée fournit un référentiel commun pour examiner les pièces de la série et traiter les éventuels écarts.

Préparer le plan et la matière pour un usinage plastique répétable

Un dossier technique précis aide l’usineur à étudier la faisabilité et à repérer les caractéristiques à maîtriser d’une pièce à l’autre. Pour préparer votre demande d’usinage plastique petite série, rassemblez les éléments suivants :

  1. Le plan coté à jour, avec les dimensions fonctionnelles et les zones critiques clairement repérées.
  2. La matière souhaitée, ou les caractéristiques attendues si le choix reste à étudier.
  3. La quantité envisagée, en distinguant les pièces de validation du lot destiné à l’usage industriel.
  4. Les conditions d’utilisation : environnement, sollicitations mécaniques ou thermiques, interfaces de montage et exigences de contact éventuelles.

Le polymère doit être choisi en fonction des contraintes réelles de la pièce. Le PTFE, le POM, le PEHD et le PA6 sont des pistes à examiner selon le cahier des charges et les exigences applicables. Précisez aussi, si vous le pouvez, les caractéristiques qui motivent votre choix, afin que l’étude puisse porter sur les besoins concrets de l’application.

Indiquez les tolérances attendues sur les dimensions qui influent sur le montage ou le fonctionnement. Leur faisabilité dépend de la géométrie, de la matière et du procédé envisagés. Une tolérance obtenue sur un prototype ne garantit pas, à elle seule, qu’elle sera reproductible sur toute la série. Distinguez les cotes fonctionnelles des dimensions moins déterminantes, puis faites confirmer les exigences par l’usineur.

Quelles informations transmettre à l’usineur ?

Joignez le plan révisé et repérez les cotes déterminantes pour l’assemblage ou le fonctionnement. Décrivez l’environnement d’utilisation, les sollicitations et les exigences de contact éventuelles. Si une conformité ou un justificatif est requis, précisez l’application afin de vérifier les documents disponibles pour la matière étudiée.

Pour faire examiner votre dossier, transmettez une demande d’étude de pièces usinées avec les éléments techniques dont vous disposez.

Usinage plastique en petite série : passer du prototype à la production

Passer du prototype à la petite série avec un partenaire d’usinage

Pour choisir un partenaire, ne vous arrêtez ni au prix ni à la seule capacité annoncée à usiner une pièce. Comparez la façon dont chaque interlocuteur examine la faisabilité, justifie la matière proposée et évalue les tolérances demandées. Demandez quels contrôles sont prévus sur les pièces produites et comment les éventuels écarts seront signalés. Ces réponses vous aideront à vérifier si la proposition tient compte des exigences de votre projet.

Si une norme ou un certificat est requis, demandez une confirmation écrite précisant le matériau concerné, l’application visée et la portée du justificatif. Un document relatif à une matière ne démontre pas nécessairement que la pièce finie répond à toutes les exigences de votre usage. Vérifiez donc les références et leur champ d’application avant de les intégrer à votre dossier ou à vos documents.

Plastiques Elastomères propose des pièces mécaniques usinées selon plan. L’entreprise distribue également des matériaux industriels, dont des plaques en PTFE vierge ou chargé et des plastiques techniques comme le POM, le PEHD et le PA6. L’étude de vos plans et de vos besoins permet d’examiner les options pertinentes, sans présumer de la faisabilité avant analyse.

Comment cadrer la demande avant de solliciter une étude ?

Transmettez le plan disponible, la quantité envisagée et l’usage prévu. Joignez les observations issues du prototype, les corrections à apporter et les questions qui restent ouvertes. Cette préparation aide l’interlocuteur à cibler son étude plutôt qu’à interpréter des informations manquantes. Pour une pièce en PTFE, un guide consacré à l’usinage d’une plaque en PTFE peut compléter votre réflexion ; pour une pièce d’étanchéité, consultez une ressource sur la conception d’un joint sur mesure si elle correspond à votre besoin.

Pour faire examiner votre dossier, adressez une demande d’étude de pièces usinées. Un échange technique permettra de préciser les éléments nécessaires à l’analyse de votre projet d’usinage plastique petite série.

Préparez votre prochaine série avec méthode

Le passage du prototype à la production se prépare en vérifiant l’usage réel de la pièce, en transmettant un plan exploitable et en faisant confirmer les tolérances adaptées à la matière. Pour réussir votre projet d’usinage plastique petite série, comparez également les contrôles proposés et vérifiez la portée des justificatifs de conformité nécessaires à votre application.

Plastiques Elastomères distribue des matériaux industriels et réalise des pièces mécaniques usinées selon plan. Ses services de découpe et d’usinage sur mesure permettent de demander des pièces adaptées à des plans et à des besoins industriels spécifiques. L’étude de votre dossier permettra de préciser les points techniques à confirmer pour votre projet.

Transmettez vos plans à Plastiques Elastomères pour demander une étude de votre projet d’usinage. Un dossier préparé et un échange technique clair vous aideront à définir les exigences de fabrication de votre petite série.

Questions fréquentes sur l’usinage plastique en petite série

Comment passer d’un prototype à une petite série de pièces plastiques ?

Pour passer du prototype à une petite série, vérifiez d’abord son fonctionnement dans les conditions d’utilisation prévues, puis consignez les défauts observés et les corrections à apporter. Transmettez ensuite un plan à jour, la quantité visée et les critères d’acceptation. Avant la fabrication, faites confirmer la faisabilité, la matière retenue, les tolérances et les contrôles envisagés.

Quelle matière choisir pour usiner une pièce plastique en petite série ?

Choisissez la matière en fonction de l’usage réel de la pièce, notamment de son environnement, de ses sollicitations et de ses interfaces de montage. Le PTFE, le POM, le PEHD et le PA6 peuvent être étudiés, sans retenir un grade avant l’analyse du cahier des charges. Pour votre projet d’usinage plastique petite série, demandez à l’usineur de confirmer la matière et les exigences applicables.

Quelles informations fournir pour demander l’usinage d’une petite série ?

Transmettez un plan coté à jour, la quantité envisagée et une description de l’usage prévu. Repérez les dimensions fonctionnelles et les zones critiques, puis précisez l’environnement, les sollicitations et les exigences de contact éventuelles. Joignez aussi les questions en suspens, les corrections apportées au prototype et les critères d’acceptation attendus. Ces éléments aideront le partenaire à étudier votre demande sans devoir interpréter des informations manquantes.

Les tolérances d’une pièce prototype peuvent-elles être reprises à l’identique en petite série ?

Pas automatiquement. La faisabilité des tolérances dépend de la géométrie de la pièce, du matériau et du procédé envisagé. Indiquez sur le plan les cotes déterminantes pour le montage ou le fonctionnement, puis demandez une validation écrite avant le lancement. Une tolérance mesurée sur un prototype ne suffit pas, à elle seule, à établir qu’elle sera reproductible sur l’ensemble du lot.

Plastique auto-lubrifiant : avantages, limites et choix du matériau

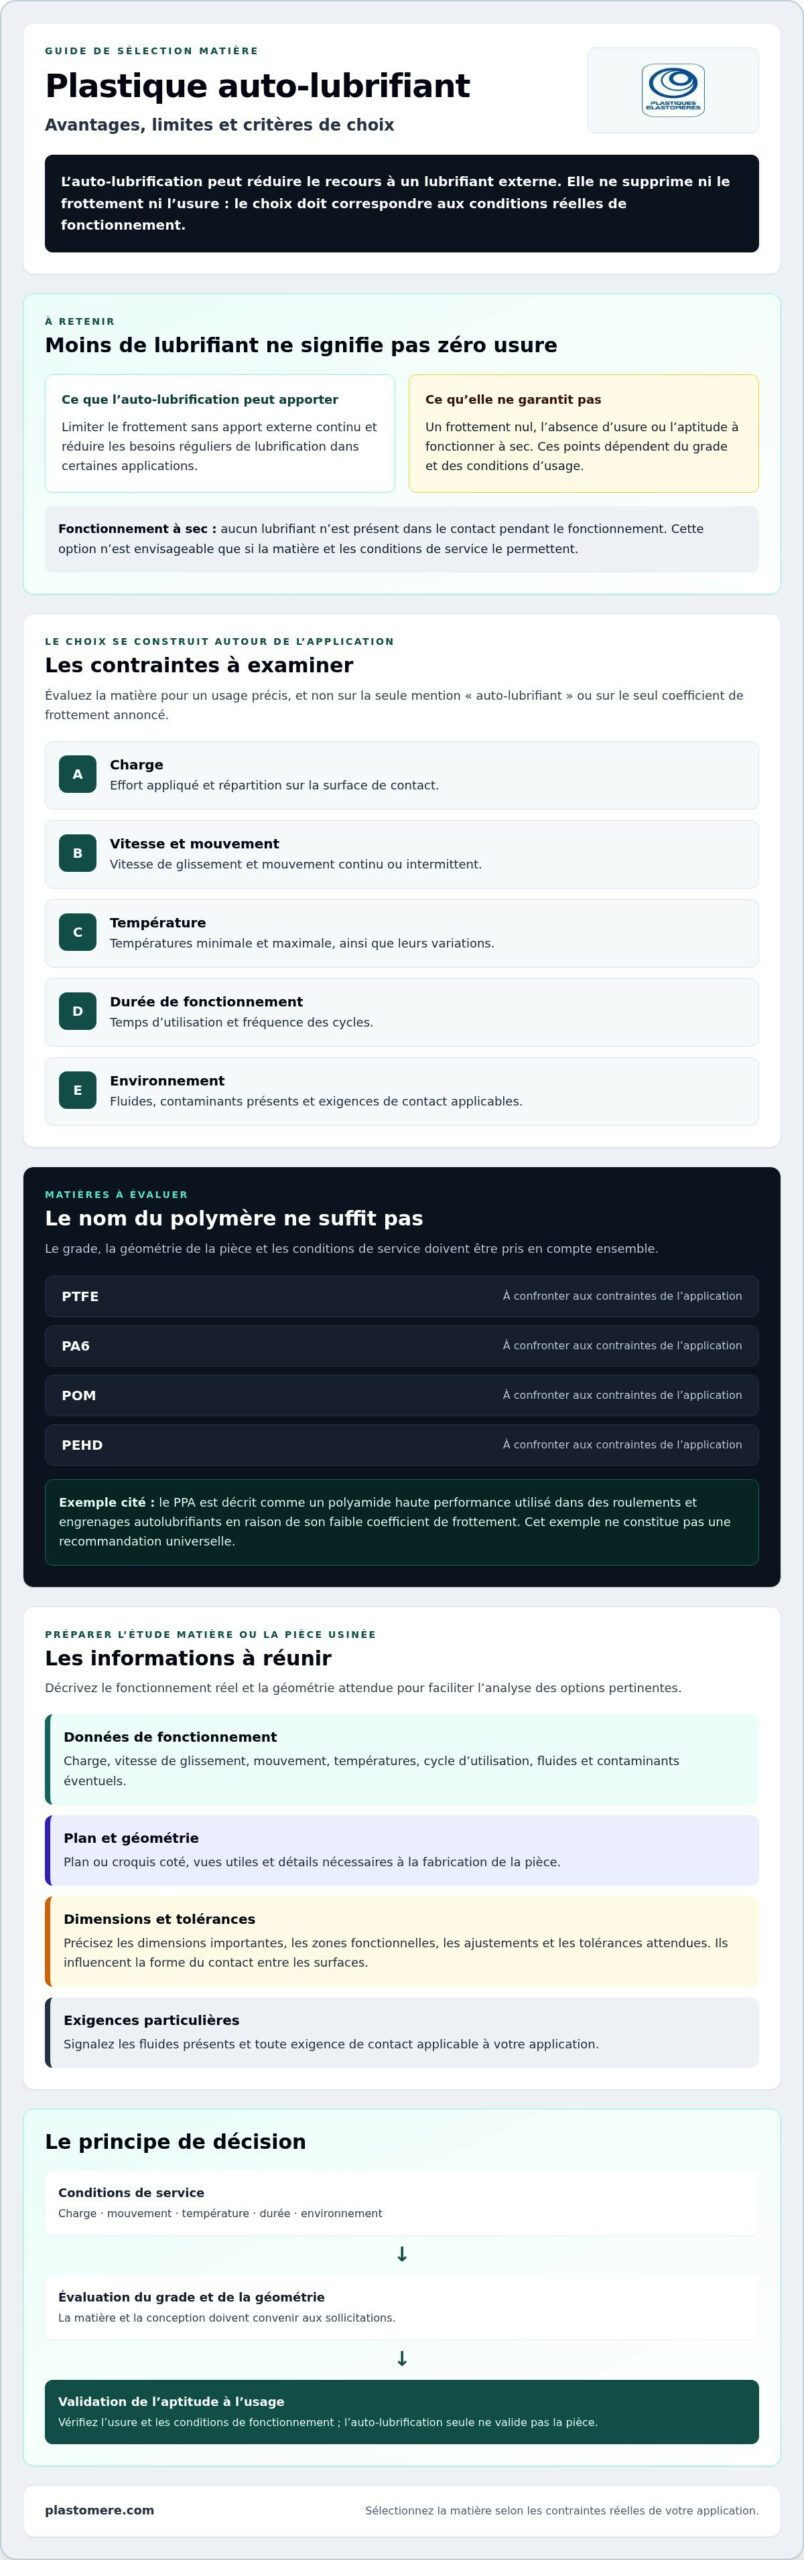
Un matériau à faible frottement peut-il vraiment fonctionner sans s’user ? Pas nécessairement. L’auto-lubrification peut réduire le recours à un lubrifiant externe, mais elle ne supprime ni l’usure ni les risques liés à une charge, une température ou un mouvement mal évalués. Derrière la recherche « plastique auto-lubrifiant avantages », la question essentielle est celle de l’adéquation entre le polymère et les conditions d’utilisation.

Pour choisir, il faut comparer les bénéfices et les limites de l’auto-lubrification, puis examiner le grade de matière, la géométrie de la pièce et son environnement de fonctionnement. Cet article passe en revue les critères utiles pour évaluer le PTFE, le POM, le PA6 ou le PEHD. Il précise aussi les informations à réunir, notamment sur la charge, la température, le mouvement et les dimensions, avant de demander un conseil matière ou une pièce usinée.

Points Clés

  • Un plastique auto-lubrifiant peut réduire les apports de lubrifiant, sans garantir une absence totale de frottement ou d’usure.
  • Comparez les matières selon la charge, la vitesse, la température, la durée de fonctionnement et l’environnement de l’application.
  • Le PTFE, le PA6, le POM et le PEHD sont à évaluer selon leur grade et les conditions réelles d’utilisation.
  • Pour étudier une matière ou une pièce usinée selon plan, préparez les dimensions, les tolérances requises et les données de fonctionnement.

Plastique auto-lubrifiant : quels avantages apporte-t-il réellement ?

Dans un mécanisme soumis au frottement, réduire les apports réguliers de lubrifiant peut simplifier la conception ou l’exploitation de certaines applications. Un plastique auto-lubrifiant est conçu pour limiter le frottement grâce aux propriétés du matériau ou à sa formulation, sans nécessiter une lubrification externe continue. Le bénéfice dépend toutefois du grade choisi et des conditions de service, notamment la charge, la vitesse, la température et la durée de fonctionnement.

La recherche « plastique auto-lubrifiant avantages » porte donc sur des bénéfices à vérifier en fonction de l’application. Par exemple, le Polyphtalamide (PPA) est décrit comme un polyamide haute performance utilisé dans des roulements et engrenages autolubrifiants en raison de son faible coefficient de frottement. Cet exemple illustre une possibilité, pas une recommandation universelle. Pour choisir une matière, il faut partir des contraintes de la pièce et vérifier que le grade envisagé leur correspond.

Auto-lubrification et fonctionnement à sec : quelles différences ?

L’auto-lubrification désigne une aptitude à limiter le frottement sans apport externe continu. Le fonctionnement à sec signifie qu’aucun lubrifiant n’est présent dans le contact pendant le fonctionnement. Cette option n’est envisageable que si le grade et les conditions d’usage le permettent. Elle ne dispense pas de vérifier l’usure ni de prévoir les contrôles nécessaires. Un frottement réduit n’est ni un frottement nul ni une garantie d’absence d’usure.

En bref : un plastique auto-lubrifiant peut réduire le besoin de lubrification externe, mais son usure et son aptitude dépendent du grade et des conditions de fonctionnement. Ne vous fiez donc pas à la seule mention « auto-lubrifiant » : confrontez-la à l’usage prévu, à la charge et au mouvement de contact.

Comment choisir un plastique auto-lubrifiant selon les contraintes de service ?

Le choix ne repose pas uniquement sur le coefficient de frottement annoncé. La charge, la vitesse de glissement, la température et le cycle de fonctionnement déterminent les sollicitations subies par la pièce. Il faut aussi tenir compte des fluides ou contaminants présents et des exigences de contact applicables. Les avantages d’un plastique auto-lubrifiant se jugent ainsi pour un grade et un usage précis, et non pour une famille de matériaux prise dans son ensemble.

Critère Éléments à préciser
Charge Effort appliqué et répartition sur la surface de contact.
Vitesse Vitesse de glissement et nature du mouvement, continu ou intermittent.
Température Températures minimale, maximale et conditions de variation.
Durée de fonctionnement Temps d’utilisation et fréquence des cycles.
Environnement Fluides, contaminants et exigences de contact applicables.

Le PTFE, le PA6, le POM et le PEHD sont des matières à examiner, pas des réponses automatiques. La nuance, la géométrie et les conditions de service doivent être validées pour l’application. Les dimensions et les tolérances comptent également, car elles déterminent la forme du contact entre les surfaces. Les travaux de la NASA sur les composites auto-lubrifiants illustrent la diversité des caractéristiques à considérer lors d’une sélection technique.

Quelles données réunir avant de sélectionner un polymère ?

Avant de demander un avis, rassemblez les données qui décrivent le fonctionnement réel : charge, vitesse de glissement, températures, cycle de fonctionnement, fluides ou contaminants éventuels et exigences de contact. Ajoutez un plan ou un croquis coté, les dimensions importantes et les tolérances attendues. Ces éléments aident à orienter l’étude et à comparer les matières pertinentes. Pour présenter votre besoin, consultez notre page de contact pour votre demande matière et précisez si vous envisagez des plaques en PTFE vierge ou chargé.

Plastique auto-lubrifiant : avantages, limites et choix du matériau

Du choix du plastique auto-lubrifiant à la pièce industrielle adaptée

Choisir une matière ne suffit pas à valider une pièce. Il faut aussi vérifier que sa géométrie et ses dimensions sont compatibles avec les contraintes de fonctionnement. Pour comparer les avantages d’un plastique auto-lubrifiant dans votre projet, appuyez-vous sur les caractéristiques de l’application plutôt que sur le seul nom d’une famille de polymères.

  • Le plan de la pièce, avec ses vues et les détails utiles à sa fabrication.
  • Les dimensions et tolérances requises, en signalant les zones fonctionnelles et les ajustements importants.
  • Les conditions de fonctionnement, notamment la charge, le mouvement, la température, la durée d’utilisation et l’environnement.
  • Les exigences particulières, par exemple les fluides présents ou les conditions de contact à respecter.

Ces renseignements permettent d’étudier la faisabilité et de confronter plusieurs matières sans présumer de leur aptitude. Les plaques en PTFE vierge ou chargé et les plastiques techniques PA6, POM et PEHD peuvent être envisagés selon le grade et l’application. La matière et la pièce doivent être évaluées au regard des conditions réelles avant d’arrêter votre choix.

Quand solliciter un conseil matière ou un usinage selon plan ?

Un échange technique est utile lorsque plusieurs contraintes doivent être conciliées, par exemple une géométrie précise, des tolérances définies et un mouvement de contact. Si la pièce remplit aussi une fonction d’étanchéité, le guide des joints techniques peut compléter votre réflexion. Pour faire étudier votre projet, préparez le plan et les conditions d’utilisation, puis détaillez les contraintes que la pièce doit respecter.

Validez votre choix matière avant de lancer la pièce

Un plastique à faible frottement peut réduire le recours à une lubrification externe, mais ne garantit ni une usure nulle ni une adéquation à toutes les applications. Pour évaluer les avantages d’un plastique auto-lubrifiant dans votre projet, confrontez le grade envisagé à la charge, à la vitesse, à la température, au mouvement et à l’environnement de fonctionnement.

Le plan, les dimensions et les tolérances attendues aident aussi à examiner la faisabilité de la pièce. Plastiques Elastomères propose des plaques en PTFE vierge ou chargé, des plastiques techniques tels que PA6, POM et PEHD, ainsi que des pièces mécaniques usinées selon plan. La validation de la matière et de la géométrie reste une étape essentielle avant de figer votre choix.

Pour faire étudier votre application, transmettez votre plan et les conditions d’utilisation à Plastiques Elastomères afin d’échanger avec l’équipe sur votre besoin matière ou votre pièce à usiner.

Questions fréquentes

Un plastique auto-lubrifiant fonctionne-t-il toujours sans lubrifiant ?

Non, pas nécessairement. Certains grades peuvent fonctionner sans apport externe continu, mais cette possibilité dépend de la charge, de la vitesse, de la température, du mouvement et de la durée d’utilisation. Un fonctionnement à sec ne signifie pas non plus absence d’usure ou de contrôle. Vérifiez les conditions réelles de service avant de supprimer la lubrification prévue.

Quels sont les principaux avantages d’un plastique auto-lubrifiant ?

Un plastique auto-lubrifiant peut limiter le recours à une lubrification externe continue et simplifier certaines applications où l’ajout régulier de lubrifiant est contraignant. Les avantages dépendent toutefois du grade et des conditions de fonctionnement. Le frottement n’est pas nul, l’usure reste possible et le matériau ne convient pas automatiquement à tout mécanisme.

Le PTFE est-il un plastique auto-lubrifiant ?

Le PTFE est généralement reconnu pour ses propriétés de faible frottement et peut être envisagé dans des applications où l’on cherche à limiter la lubrification externe. Le choix entre PTFE vierge ou chargé doit toutefois être étudié selon le grade, la géométrie de la pièce et les sollicitations. Sa seule désignation ne permet pas de confirmer son aptitude à votre application.

Comment choisir entre le PTFE, le PA6, le POM et le PEHD ?

Comparez ces matières selon la charge, la vitesse de glissement, la température, le cycle de fonctionnement et l’environnement, puis vérifiez le grade envisagé. Le PTFE, le PA6, le POM et le PEHD ne sont pas interchangeables et ne doivent pas être considérés comme adaptés sans validation. Transmettez le plan, les dimensions, les tolérances et les conditions d’usage pour orienter le choix.

Défaillance de joint : comment l’analyser et identifier la cause

Remplacer un joint par un modèle identique peut sembler être la réponse la plus sûre. Pourtant, si la fuite réapparaît, la pièce neuve risque de subir les mêmes contraintes. Pour répondre à la question « défaillance de joint comment l’analyser », commencez par examiner les traces laissées sur le joint endommagé et reliez-les aux conditions réelles de service.

Vous savez peut-être déjà qu’une fuite peut avoir plusieurs origines, sans qu’un simple remplacement permette de les départager. Cet article vous aidera à établir un diagnostic à partir d’indices observables, puis à distinguer les causes liées au matériau, à la conception ou au montage. Vous pourrez également réunir les renseignements utiles sur la température, le fluide, la pression et les conditions d’exploitation, afin de préparer une demande technique documentée et d’envisager une action corrective adaptée, sans tirer de conclusion avant l’examen des éléments disponibles.

Points Clés

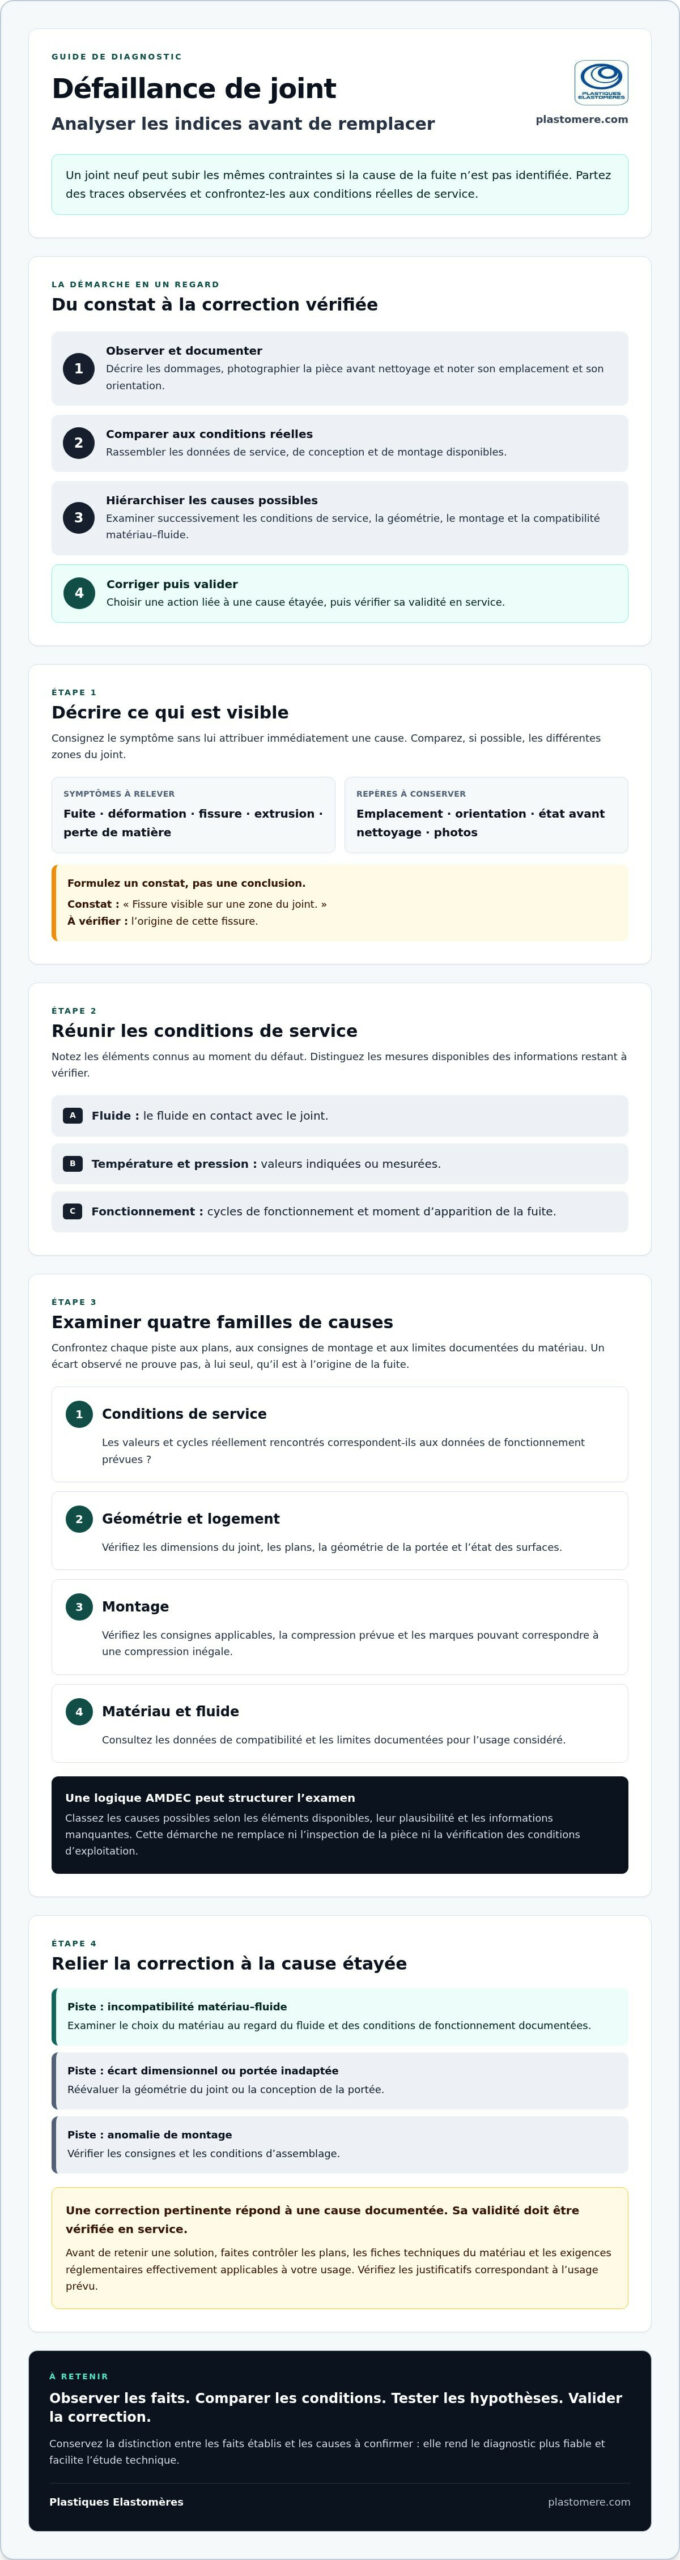
  • Avant toute conclusion, décrivez le symptôme et conservez des photos du joint avant nettoyage, avec son emplacement et son orientation.
  • Pour comprendre une défaillance de joint comment l’analyser, confrontez les conditions réelles de service aux données de conception et de montage.
  • Examinez successivement la géométrie, le logement et la compatibilité du matériau avec le fluide afin de hiérarchiser les causes possibles.
  • Choisissez une correction en fonction de la cause suspectée et vérifiez les documents techniques ainsi que les exigences réglementaires applicables à votre usage.

Défaillance de joint : quels indices observer avant de conclure ?

Pour répondre à la question « défaillance de joint comment l’analyser », commencez par décrire ce que vous voyez, sans attribuer immédiatement une cause au dommage. Précisez s’il s’agit d’une fuite, d’une déformation, d’une fissure, d’une extrusion ou d’une perte de matière, puis relevez où ces marques apparaissent et quelle forme elles prennent. Comparez, si possible, différentes zones du joint. Un Joint d’étanchéité peut fonctionner dans une configuration statique ou dynamique, où les conditions de pression et de température comptent parmi les facteurs à considérer.

Comment documenter l’état du joint et la fuite ?

Avant tout nettoyage, photographiez la pièce démontée et notez son emplacement, son orientation ainsi que son état. Ces repères permettent de mettre en relation une marque localisée avec la zone correspondante dans le logement, sans préjuger de son origine. Décrivez les faits dans des termes concrets : par exemple, « fissure visible sur une zone du joint », plutôt que « fissure due à une température excessive ».

Pour compléter le relevé, consignez les conditions de service au moment du défaut :

  • le fluide en contact avec le joint ;
  • la température et la pression indiquées ou mesurées ;
  • les cycles de fonctionnement et la date d’apparition de la fuite.

Séparez clairement les informations certaines, les observations et les points à vérifier. Une synthèse utile pourrait indiquer : « Constat : fuite et déformation relevées au démontage. Hypothèse : compatibilité du matériau à examiner. » Cette distinction évite de transformer une piste en diagnostic et fournit une base plus fiable pour la suite de l’analyse.

Comment rechercher la cause d’une défaillance de joint ?

Une fois les dommages consignés, recherchez leur origine en suivant une démarche ordonnée. Pour savoir « défaillance de joint comment l’analyser », commencez par les conditions de service réellement rencontrées, puis vérifiez la géométrie, le montage et l’état du logement. Examinez ensuite la compatibilité entre le matériau et le fluide. Cet ordre aide à confronter les indices aux faits, sans attribuer d’emblée le défaut au joint lui-même.

Quelles causes examiner : matériau, conception ou montage ?

Pour chaque étape, comparez les données disponibles aux plans, aux consignes de montage et aux limites documentées du matériau concerné. Une exposition au fluide, à la température ou à des cycles différents de ceux prévus peut constituer une piste, à confirmer dans les documents techniques. Côté conception et montage, vérifiez les dimensions, la géométrie de la portée, l’état des surfaces et la compression prévue. Un écart observé ne prouve pas, à lui seul, qu’il est la cause de la fuite.

  • Conditions de service : confrontez les valeurs et cycles réels aux données de fonctionnement prévues.
  • Géométrie et logement : recherchez un écart entre les dimensions du joint, les plans et l’état de la portée.
  • Montage : vérifiez les consignes applicables et les traces pouvant correspondre à une compression inégale.
  • Matériau et fluide : consultez les données de compatibilité et les limites documentées pour l’usage considéré.

Une logique AMDEC peut vous aider à classer les causes possibles selon les éléments disponibles, leur plausibilité et les informations manquantes. Elle structure l’examen, mais ne remplace ni l’inspection de la pièce ni la vérification des conditions d’exploitation. Distinguez ainsi les faits établis des hypothèses à tester avant de retenir une correction.

Si vous préparez une demande de conseil sur le matériau ou la découpe, rassemblez les conditions de service et les plans utiles avant de prendre contact avec l’équipe technique.

Défaillance de joint : comment l’analyser et identifier la cause

Après l’analyse, comment choisir et valider une correction ?

La correction doit répondre à la cause étayée par les observations, plutôt qu’au seul symptôme. Si les données orientent vers une incompatibilité, examinez le choix du matériau au regard du fluide et des conditions de fonctionnement documentées. Si elles révèlent plutôt un écart dimensionnel ou une portée inadaptée, la géométrie du joint ou la conception devra être réévaluée. Une anomalie de montage appelle, quant à elle, une vérification des consignes et des conditions d’assemblage.

Une correction pertinente répond à une cause documentée et sa validité doit être vérifiée en service. Avant de retenir une solution, faites contrôler les plans, les fiches techniques du matériau et les exigences réglementaires effectivement applicables à votre usage. Pour une application particulière, notamment en contact avec des produits soumis à des exigences spécifiques, ne présumez pas qu’une conformité générale suffit : vérifiez les justificatifs correspondant à l’usage prévu.

Quelles informations transmettre pour étudier un joint de remplacement ?

Pour faciliter l’étude d’un joint découpé sur mesure, préparez un dossier concis comprenant le plan coté, la matière actuelle si elle est connue, le fluide et les conditions de fonctionnement observées. Ajoutez les photographies de la pièce défaillante, la description des symptômes, les informations sur le montage et l’historique des incidents. Ces éléments permettent d’examiner le besoin avec davantage de précision, sans remplacer l’analyse des pièces et des conditions réelles.

Les guides « Joint sur mesure : Guide complet de l’étanchéité industrielle personnalisée en 2026 » et « Le joint technique : Guide complet de l’étanchéité industrielle haute performance en 2026 » peuvent compléter votre préparation. Pour échanger sur vos plans et vos contraintes, vous pouvez transmettre votre demande via la page contact de l’équipe technique.

Transformez vos observations en correction adaptée

Pour savoir « défaillance de joint comment l’analyser », retenez une démarche simple : décrire les dommages, confronter les conditions réelles aux plans et aux données du matériau, puis traiter chaque cause comme une hypothèse à vérifier. Une correction pertinente s’appuie sur des éléments documentés et se valide dans les conditions de service prévues, en tenant compte des exigences réglementaires applicables à votre usage.

Depuis 1978, Plastiques Elastomères accompagne les besoins industriels avec son expertise technique et la réalisation de joints d’étanchéité découpés sur mesure. En préparant les photographies, les dimensions, la matière connue et les conditions de fonctionnement, vous faciliterez un échange précis sur votre application. Transmettez-nous les éléments de votre application pour échanger avec notre équipe technique.

Chaque indice bien consigné vous rapproche d’une décision plus éclairée. Vous pourrez ainsi avancer vers une correction cohérente avec vos contraintes d’exploitation.

Questions fréquentes sur l’analyse des joints

Quelles sont les causes les plus fréquentes d’une défaillance de joint ?

Les causes à examiner en priorité concernent les conditions de service, la compatibilité du matériau avec le fluide, la conception et le montage. Une pression ou une température différente de celle prévue, un écart dimensionnel, une portée détériorée ou une compression inadaptée peuvent être des pistes. Pour savoir « défaillance de joint comment l’analyser », distinguez ces hypothèses des faits vérifiés avant de conclure.

Comment savoir si un joint est incompatible avec le fluide utilisé ?

Un dommage visible peut orienter l’analyse, mais ne suffit pas à confirmer une incompatibilité. Comparez la matière du joint, si elle est connue, aux données techniques de compatibilité avec le fluide concerné, en tenant compte de la température, de la pression et des cycles réels. Vérifiez aussi la composition exacte du fluide et les documents du matériau auprès d’une source technique fiable.

Faut-il remplacer un joint par le même matériau après une fuite ?

Pas nécessairement. Reprendre le même matériau sans comprendre l’origine de la fuite peut conduire à une nouvelle défaillance si les conditions de service, la géométrie ou le montage sont en cause. En revanche, si les vérifications confirment que le matériau reste adapté et que le défaut vient d’un autre facteur, son remplacement à l’identique peut être envisagé, sous réserve de contrôler les dimensions et la conception.

Quelles informations fournir pour faire étudier un joint industriel ?

Transmettez, si vous les avez, le plan coté, la matière du joint, le fluide utilisé et les conditions de fonctionnement, notamment la pression, la température et les cycles. Ajoutez des photographies avant nettoyage, l’emplacement et l’orientation de la pièce, les symptômes observés, les consignes de montage et l’historique des incidents. Précisez également les exigences particulières de votre application afin que les documents pertinents puissent être vérifiés.

Externaliser la découpe de joints industriels : le guide de décision B2B

Le devis le moins élevé n’est pas nécessairement le choix le plus sûr pour vos joints industriels. Si vous envisagez d’externaliser la découpe de joints industriels, le prix compte, mais il ne suffit pas à évaluer la précision, la répétabilité ni l’adéquation du matériau à vos conditions de service. Vérifiez aussi les contrôles prévus et les documents à fournir ou à demander avant la fabrication.

Comment comparer une production internalisée à une prestation sous-traitée, puis choisir un partenaire adapté à vos exigences techniques ? Ce guide présente des critères concrets à examiner selon vos volumes et vos besoins, les points à vérifier avant de confier un plan et les informations à réunir pour demander un devis exploitable. Vous pourrez ainsi clarifier les dimensions, les tolérances, le matériau envisagé et les justificatifs de conformité applicables à votre usage.

Points Clés

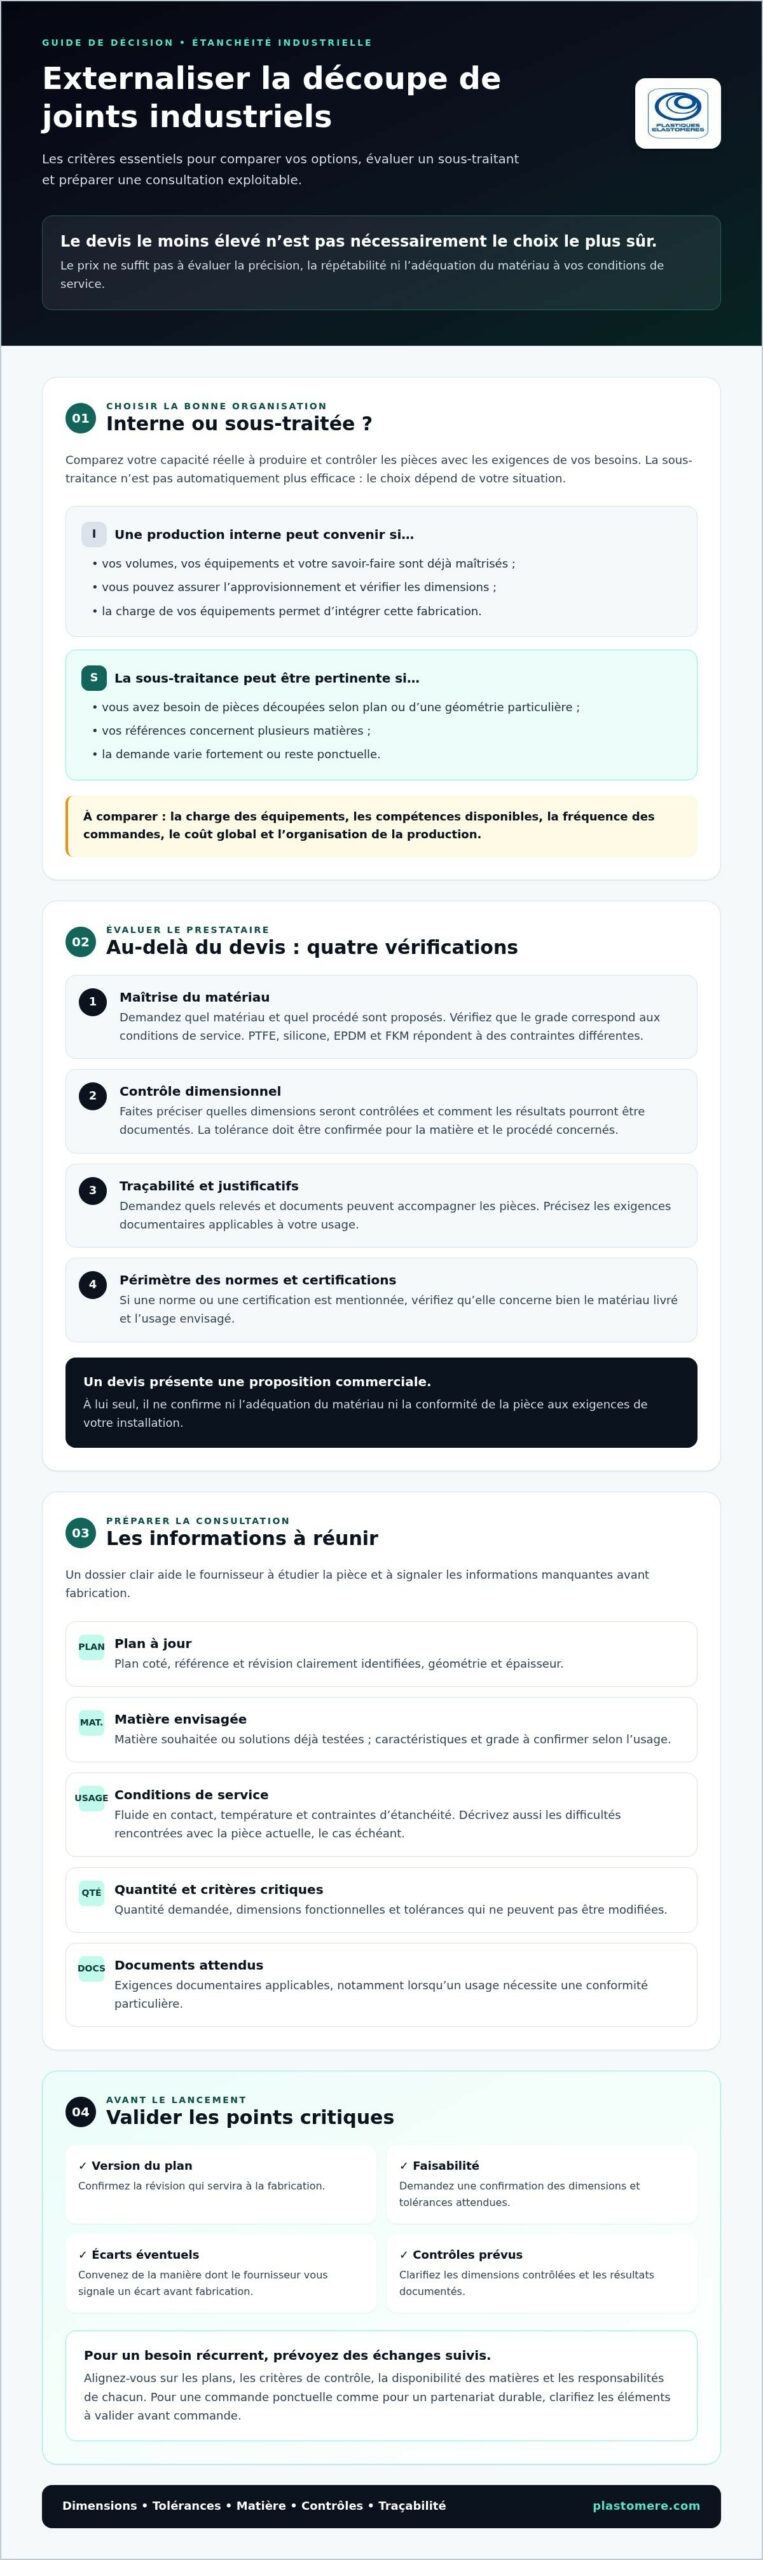
  • Comparez la charge de vos équipements, les compétences disponibles et la régularité des besoins avant de choisir entre production interne et sous-traitance.
  • Pour externaliser la découpe de joints industriels, vérifiez la maîtrise du matériau, le contrôle dimensionnel, la traçabilité et les documents associés.
  • Indiquez les dimensions et tolérances attendues sur un plan à jour, puis demandez au prestataire d’en confirmer la faisabilité avant commande.
  • Rassemblez la quantité, la matière envisagée et les conditions de service dans votre consultation pour clarifier les points critiques avant le lancement.

Externaliser la découpe de joints industriels : dans quels cas est-ce pertinent ?

Avant d’externaliser la découpe de joints industriels, examinez la charge réelle de vos équipements, les compétences disponibles en interne et la fréquence des commandes. Une fabrication ponctuelle selon plan ou une géométrie particulière peut mobiliser du temps machine et des ressources que vous préférez consacrer à d’autres opérations. Si vos besoins sont réguliers et les volumes prévisibles, comparez le coût global et l’organisation d’une production interne avec ceux d’un approvisionnement sous-traité.

La diversité des matières compte également : PTFE, silicone, EPDM ou FKM ne répondent pas aux mêmes contraintes de service. Un joint d’étanchéité doit être choisi en fonction de son usage, et non de sa seule forme. Un devis présente une proposition commerciale, mais ne confirme pas à lui seul l’adéquation du matériau ni la conformité de la pièce aux exigences de votre installation. Demandez que les caractéristiques retenues et les contrôles prévus soient précisés.

Quels besoins justifient une découpe de joints confiée à un spécialiste ?

La sous-traitance peut être pertinente si vous avez besoin de pièces selon plan, si vos références couvrent plusieurs matériaux ou si la demande varie fortement. Une capacité interne peut toutefois rester adaptée lorsque les volumes, les équipements et le savoir-faire sont déjà maîtrisés. Évaluez aussi votre capacité à vérifier les dimensions et à assurer l’approvisionnement. Ne présumez pas qu’un prestataire sera toujours plus efficace.

À retenir : une sous-traitance ponctuelle répond à un besoin circonscrit. Un partenariat récurrent suppose des échanges suivis sur les plans, les critères de contrôle et la disponibilité des matières. Dans les deux cas, clarifiez les responsabilités et les éléments à valider avant commande.

Comment évaluer un sous-traitant pour la découpe de joints industriels ?

Pour externaliser la découpe de joints industriels, évaluez la capacité du prestataire à traiter votre besoin technique, pas seulement sa réputation ou son devis. Demandez quel matériau et quel procédé sont proposés, comment les dimensions seront contrôlées et quels éléments de traçabilité ou documents pourront accompagner les pièces. Si une norme ou une certification est mentionnée, vérifiez son périmètre : concerne-t-elle bien le matériau livré et l’usage envisagé ? Le Centre technique des industries mécaniques (Cetim) constitue une ressource pour vous informer sur les sujets techniques liés à l’industrie mécanique.

Quels éléments techniques vérifier avant de confier vos plans ?

Transmettez une version clairement identifiée du plan, avec la matière souhaitée, l’épaisseur, la géométrie, les tolérances attendues et les conditions d’utilisation, notamment les fluides et températures concernés. Demandez au fournisseur comment il valide le plan, gère les changements de révision et vous signale un écart avant fabrication. Si une exigence ne peut pas être respectée, clarifiez-la avant la commande plutôt que de la laisser à l’interprétation.

La tolérance dimensionnelle doit être confirmée pour la matière et le procédé de découpe concernés. Ne transposez pas une précision annoncée pour une autre pièce ou une autre méthode. Faites préciser quelles dimensions seront contrôlées et comment les résultats pourront être documentés.

  • Matière : vérifiez que le grade proposé correspond aux conditions de service.
  • Plan : confirmez la révision utilisée et les caractéristiques critiques.
  • Contrôle et traçabilité : demandez quels relevés et justificatifs sont disponibles.

Si vous souhaitez faire examiner un plan ou préciser le choix du matériau, échangez avec l’équipe sur les caractéristiques de votre pièce et ses conditions d’utilisation.

Externaliser la découpe de joints industriels : le guide de décision B2B

Préparer votre consultation et sécuriser la première commande de joints

Une demande de devis exploitable permet au fournisseur d’étudier la pièce et de signaler les informations manquantes avant fabrication. Pour externaliser la découpe de joints industriels, préparez un dossier avec le plan coté à jour, la matière envisagée, l’épaisseur, la quantité et les conditions de service : fluide en contact, température et contraintes d’étanchéité. Indiquez aussi les exigences documentaires applicables, notamment si votre usage nécessite une conformité particulière.

Comment formuler une demande de devis exploitable ?

Décrivez l’application du joint et, le cas échéant, les difficultés rencontrées avec la pièce actuelle. Précisez la matière souhaitée ou les solutions déjà testées, puis repérez sur le plan les dimensions fonctionnelles et les tolérances qui ne peuvent pas être modifiées. Indiquez clairement la référence et la révision du document transmis pour éviter toute confusion entre versions.

  • Avant le lancement : faites confirmer la matière retenue, la géométrie et la faisabilité des tolérances demandées.
  • Pour le contrôle : convenez des dimensions à vérifier et des justificatifs qui accompagneront la commande.
  • En cas d’écart : demandez que toute modification soit soumise à votre validation avant fabrication.

Cette préparation rejoint les principes du guide de Bpifrance sur l’externalisation : définir le besoin et clarifier les échanges avec le prestataire contribue à cadrer la démarche. Pour approfondir le choix d’un joint, consultez également les ressources techniques adaptées à votre application et à vos contraintes d’étanchéité.

Plastiques Elastomères propose des joints d’étanchéité découpés sur mesure et étudie les plans industriels. Pour préciser le matériau et les exigences de votre projet, transmettez votre plan et les caractéristiques de votre demande à l’équipe.

Faites de votre prochaine consultation une décision maîtrisée

La décision d’externaliser la découpe de joints industriels dépend de vos volumes, de vos capacités internes et de la nature des pièces à produire. Pour avancer avec méthode, comparez les moyens de contrôle proposés et la qualité des échanges, puis transmettez un dossier précis : plan à jour, matière envisagée, conditions de service et tolérances attendues. Avant le lancement, faites confirmer les points critiques, en particulier la faisabilité de la géométrie et l’adéquation du matériau.

Depuis 1978, Plastiques Elastomères accompagne les projets industriels et réalise des joints d’étanchéité découpés sur mesure. Pour étudier une pièce selon vos contraintes, présentez-nous votre projet de découpe de joints. Transmettez votre plan, la matière envisagée et les conditions d’utilisation pour échanger avec l’équipe sur votre besoin.

Questions fréquentes sur la découpe de joints industriels

Quels sont les avantages à externaliser la découpe de joints industriels ?

Externaliser la découpe de joints industriels peut être pertinent lorsque la charge machine, les compétences disponibles ou la diversité des pièces rendent la production interne moins adaptée. La sous-traitance permet de confier des demandes selon plan à un prestataire et peut faciliter la gestion de besoins ponctuels. Elle n’est toutefois pas automatiquement préférable : comparez la qualité attendue, les échanges, l’approvisionnement et les coûts en fonction de votre organisation.

Comment choisir un sous-traitant pour la découpe de joints sur mesure ?

Choisissez un sous-traitant capable d’examiner votre plan et de préciser les contrôles prévus pour la matière et la géométrie demandées. Vérifiez aussi comment il gère les révisions de plan, la traçabilité et les écarts repérés avant fabrication. Si des normes ou certifications sont invoquées, demandez les justificatifs et confirmez que leur périmètre correspond au matériau et à l’application concernés.

Quelles informations transmettre pour demander un devis de découpe de joints ?

Transmettez un plan coté à jour, la matière envisagée, l’épaisseur, la quantité et les conditions de service du joint. Décrivez l’application, les contraintes d’étanchéité et, le cas échéant, les solutions déjà testées. Repérez les dimensions fonctionnelles et indiquez les tolérances requises. Si des documents de conformité sont attendus, mentionnez-les dès la consultation afin que le fournisseur puisse préciser leur disponibilité et leur pertinence.

Comment vérifier la conformité d’un joint industriel découpé sur mesure ?

Vérifiez la conformité en comparant la pièce livrée au plan approuvé et aux critères convenus avant commande. Contrôlez les dimensions critiques et confirmez que le matériau correspond à la spécification retenue. Pour un usage soumis à des exigences particulières, examinez les documents fournis et vérifiez qu’ils couvrent bien le matériau et l’application concernés. Une certification mentionnée ne remplace pas cette vérification ciblée.

Checklist : Comment spécifier votre tube PTFE sur mesure en 2026

Une simple erreur de tolérance sur un tube PTFE sur mesure peut paralyser une ligne de production entière en quelques heures, provoquant des défaillances d’étanchéité coûteuses et des pertes d’exploitation majeures. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos installations critiques. Que vous soyez confrontés à l’usure prématurée du PTFE vierge sous forte charge ou aux nouvelles contraintes du règlement européen 2026/245, la précision technique ne souffre aucune approximation dans vos cahiers des charges.

Ce guide technique a été conçu pour vous offrir une méthodologie rigoureuse sous forme de checklist opérationnelle. Chez Plastiques Elastomères, nous serons heureux de vous accompagner dans la validation de vos dimensions, le choix des nuances chargées et la vérification des conformités alimentaires FDA. Vous découvrirez comment sécuriser vos projets industriels en 2026 grâce à notre expertise cultivée depuis 1978 au sein de nos ateliers, garantissant ainsi une durabilité optimale pour chaque composant personnalisé.

Points Clés

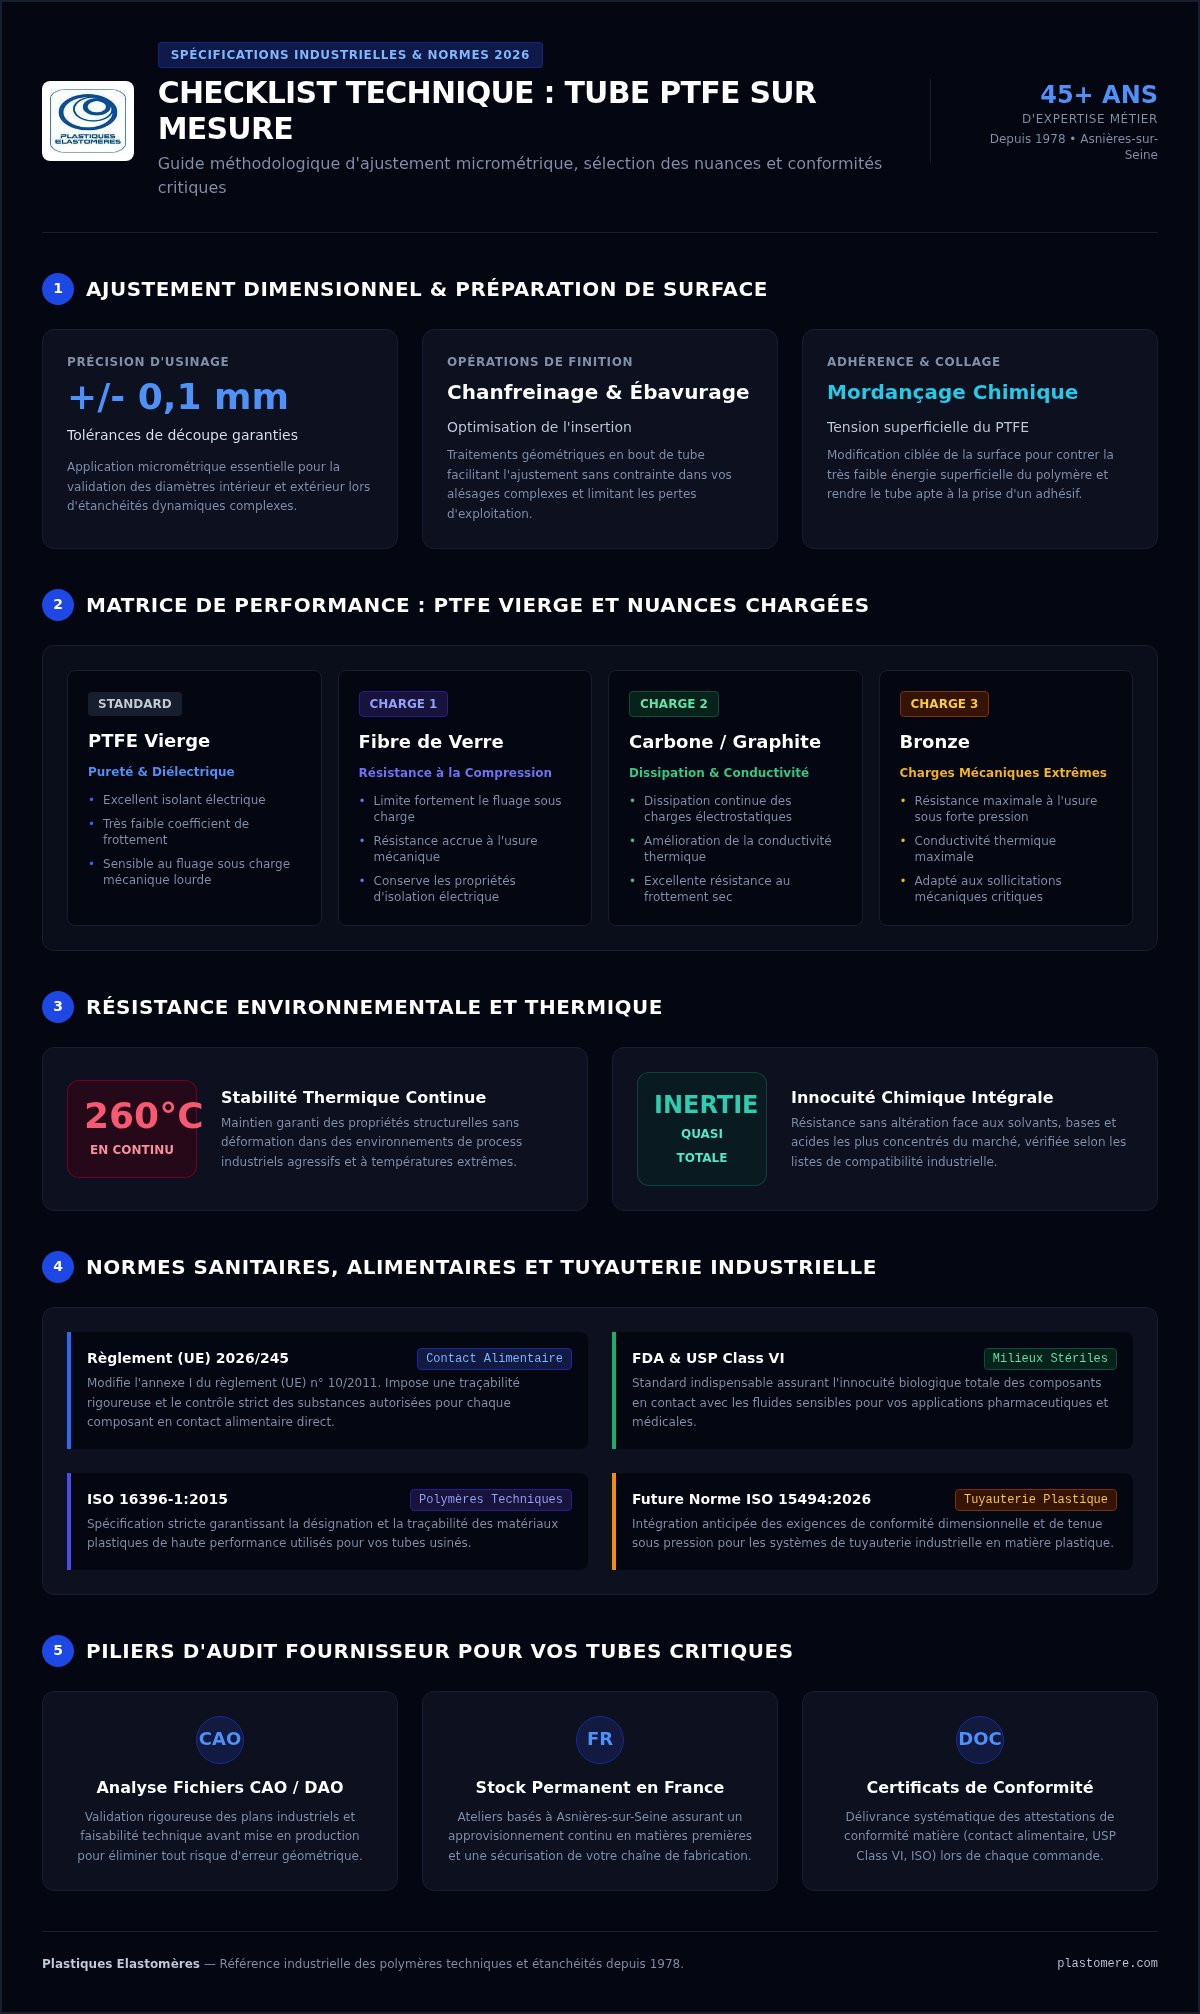
  • Maîtrisez la précision de vos montages industriels en appliquant des tolérances de découpe de +/- 0,1 mm pour un ajustement micrométrique sans faille.
  • Sécurisez vos applications alimentaires et pharmaceutiques en validant la conformité de votre tube PTFE sur mesure au nouveau règlement (UE) 2026/245.
  • Optimisez la durabilité de vos équipements en sélectionnant la nuance de PTFE, vierge ou chargée, répondant précisément à vos contraintes de charge mécanique.
  • Évaluez la fiabilité de votre partenaire industriel en exigeant une expertise métier de plus de 45 ans et une capacité d’analyse approfondie de vos plans CAO.

Checklist technique : Dimensions, tolérances et nuances de PTFE

La conception d’un tube PTFE sur mesure exige une rigueur métrologique absolue pour éviter tout jeu mécanique délétère. Nous validons systématiquement les diamètres intérieur et extérieur en respectant des tolérances de découpe de +/- 0,1 mm, une précision critique pour vos étanchéités dynamiques. Au-delà des cotes nominales, la détermination de la longueur utile s’accompagne souvent de finitions spécifiques comme le chanfreinage ou l’ébavurage, facilitant ainsi l’insertion dans vos alésages complexes.

Si votre application nécessite un collage, nous analysons la tension superficielle du Polytétrafluoroéthylène (PTFE). La très faible énergie de surface de ce matériau rend l’adhérence difficile sans un traitement préalable. Dans ce cas, nous préconisons un mordançage chimique pour rendre la surface apte à recevoir un adhésif. Le choix entre un PTFE vierge, excellent isolant électrique, et une nuance chargée dépendra exclusivement des contraintes de pression et de frottement de votre installation.

Sélection des charges : Verre, Carbone ou Bronze ?

Pour optimiser votre tube PTFE sur mesure, l’ajout de charges modifie ses propriétés intrinsèques selon vos besoins de performance :

  • Fibre de verre : ce choix augmente la résistance à la compression et limite le fluage sous charge, tout en préservant les capacités d’isolation électrique du polymère.
  • Carbone ou graphite : ces additifs sont idéaux pour dissiper les charges électrostatiques et améliorer la conductivité thermique du tube.
  • Bronze : nous recommandons cette charge pour les sollicitations mécaniques extrêmes, offrant une résistance à l’usure et une conductivité thermique maximales.

Si vous avez un doute sur le grade optimal, nos experts seront heureux d’étudier vos plans industriels via notre page de contact pour valider la faisabilité technique de vos projets.

Checklist de conformité : Normes alimentaires et sécurité 2026

Un tube PTFE sur mesure n’est pas seulement une pièce de précision mécanique. C’est aussi un garant de la sécurité sanitaire de vos process industriels. En 2026, la conformité au règlement (UE) 2026/245, qui modifie l’annexe I du règlement (UE) n° 10/2011, devient impérative pour tout contact alimentaire. Cette mise à jour réglementaire impose une traçabilité rigoureuse des substances autorisées. Pour vos applications en milieux stériles, l’exigence de certificats FDA et USP Class VI demeure le standard incontournable pour assurer l’innocuité totale des composants en contact avec des fluides sensibles.

Au-delà de l’aspect sanitaire, nous validons la résistance thermique continue de vos tubes jusqu’à 260°C. Cette stabilité thermique exceptionnelle permet une utilisation prolongée dans des environnements de process particulièrement agressifs. Le PTFE offre également une inertie chimique quasi totale face aux solvants, aux bases et aux acides les plus concentrés du marché. Avant toute validation finale, nous procédons à un contrôle strict de l’innocuité chimique selon votre liste de compatibilité industrielle spécifique pour garantir la pérennité de vos équipements.

Traçabilité et certifications indispensables

La fiabilité d’un partenaire industriel se mesure à la clarté et à la rigueur de sa documentation technique. Nous vous conseillons de demander systématiquement le certificat de conformité matière lors de la passation de commande. Nos références respectent scrupuleusement l’ISO 16396-1:2015 pour la classification des polymères techniques de haute performance. Par ailleurs, nous intégrons déjà les exigences de la future norme ISO 15494:2026 relative aux systèmes de tuyauterie plastique industrielle. Si vous souhaitez sécuriser vos prochains approvisionnements critiques, nos experts seront heureux de vous guider personnellement dans l’analyse de vos besoins de conformité.

Checklist : Comment spécifier votre tube PTFE sur mesure en 2026

Checklist fournisseur : Auditer votre partenaire d’usinage

Choisir un partenaire pour votre tube PTFE sur mesure nécessite une évaluation rigoureuse qui dépasse le simple critère tarifaire. Une expertise de plus de 45 ans, à l’image de celle cultivée par Plastiques Elastomères depuis 1978, constitue un gage de maîtrise technique indispensable pour manipuler ces polymères complexes. Votre interlocuteur doit impérativement posséder la capacité d’étudier vos fichiers CAO ou DAO. Cette lecture de plans approfondie permet de valider la faisabilité technique de vos projets les plus pointus avant tout lancement en production. La réactivité logistique est tout aussi cruciale dans le contexte industriel actuel. La présence d’un stock permanent en France, au sein de nos ateliers d’Asnières-sur-Seine, limite considérablement l’impact des ruptures de chaîne et sécurise vos approvisionnements critiques.

La valeur ajoutée du conseil personnalisé

Dans le cadre de projets industriels exigeants, la question du mode de fabrication se pose fréquemment. Pourquoi privilégier un jonc PTFE usiné plutôt qu’un tube extrudé standard ? L’usinage à partir d’un jonc permet d’obtenir des tolérances de découpe +/- 0,1 mm bien plus précises, tout en autorisant des diamètres personnalisés non standard. Nos experts analysent également le coefficient de dilatation thermique de vos pièces. Ce paramètre est vital lors de montages multi-matériaux soumis à des cycles de température élevés pour éviter toute contrainte mécanique imprévue. Enfin, bénéficier d’un interlocuteur unique pour le suivi de vos dossiers B2B garantit une transmission fluide des renseignements techniques. Nous serons heureux d’étudier vos besoins spécifiques via notre page de contact afin de vous proposer un accompagnement sur mesure pour chaque tube PTFE sur mesure commandé.

Sécuriser vos installations avec une expertise de précision

La réussite de vos installations critiques repose sur une symbiose parfaite entre rigueur métrologique et conformité réglementaire stricte. En validant vos tolérances à +/- 0,1 mm et en anticipant les évolutions majeures du règlement européen 2026/245, vous assurez la pérennité de vos équipements de process. Notre expertise technique, cultivée depuis 1978 au sein de nos ateliers de découpe de précision en France, nous permet de vous proposer des solutions parfaitement ajustées à vos contraintes de charge. La sélection rigoureuse d’un tube PTFE sur mesure, bénéficiant d’une conformité FDA et EU 10/2011 garantie, demeure le gage d’une sécurité optimale pour vos flux les plus sensibles. Nous serons heureux de mettre notre savoir-faire au service de vos projets industriels afin de fiabiliser durablement vos lignes de production.

Contactez nos experts pour l’étude de vos plans de tubes PTFE sur mesure

Foire Aux Questions Techniques

Quelle est la différence entre un tube PTFE vierge et un tube PTFE chargé ?

Le PTFE vierge se distingue par sa pureté chimique absolue et ses excellentes propriétés d’isolation électrique. À l’opposé, un tube PTFE sur mesure chargé contient des additifs tels que le carbone, le bronze ou la fibre de verre. Ces charges renforcent la résistance mécanique au fluage et la conductivité thermique, permettant au matériau de supporter des charges lourdes et des frottements mécaniques intenses.

Quelles sont les tolérances d’usinage maximales pour un tube PTFE sur mesure ?

Pour la fabrication d’un tube PTFE sur mesure, nous garantissons des tolérances d’usinage atteignant +/- 0,1 mm. Cette précision rigoureuse est essentielle pour assurer l’étanchéité parfaite de vos installations critiques et leur intégration sans jeu dans vos montages mécaniques. Nous serons heureux d’analyser vos plans CAO pour confirmer la faisabilité technique de ces spécifications dimensionnelles selon la complexité de votre projet industriel.

Le PTFE est-il compatible avec toutes les normes alimentaires européennes en 2026 ?

Le PTFE est tout à fait conforme aux normes alimentaires européennes de 2026, notamment au règlement (UE) 2026/245 modifiant le règlement (UE) n° 10/2011. Cette conformité garantit l’innocuité des matériaux destinés au contact des denrées. Nous accompagnons nos livraisons des certificats FDA et européens indispensables, assurant ainsi une sécurité sanitaire totale pour vos équipements de transformation agroalimentaire ou vos applications pharmaceutiques les plus exigeantes.

Comment préparer un tube PTFE pour qu’il puisse être collé sur un support métallique ?

La préparation d’un tube PTFE pour le collage nécessite obligatoirement un mordançage chimique. Cette opération technique permet d’augmenter la tension superficielle du PTFE, neutralisant son caractère anti-adhérent naturel. Une fois traité, le matériau peut être solidement fixé sur un support métallique à l’aide d’adhésifs industriels spécifiques. Cette étape est cruciale pour garantir la durabilité de vos assemblages multi-matériaux soumis à des contraintes de cisaillement.

Durée de vie d’un joint en EPDM : Facteurs d’usure et conseils techniques 2026

Combien d’années vos équipements peuvent-ils fonctionner en toute sécurité avant qu’une défaillance d’étanchéité n’entraîne un arrêt de production critique ? Si cet élastomère est reconnu pour sa remarquable tenue face aux intempéries et à l’ozone, la durée de vie d’un joint en EPDM en milieu industriel dépend avant tout du contrôle de ses contraintes d’exploitation. Vous mesurez parfaitement le risque qu’une déformation irréversible sous serrage ou un contact avec un fluide incompatible fait peser sur la continuité de vos opérations.

Découvrez précisément la longévité réelle d’un joint en EPDM, les causes d’usure prématurée et les critères indispensables pour maximiser son étanchéité industrielle. Nous détaillons les facteurs de vieillissement thermique et chimique, tout en vous guidant vers les nuances découpées avec précision pour fiabiliser durablement vos installations les plus exigeantes.

Points Clés

  • Comprenez les facteurs environnementaux et chimiques qui conditionnent la longévité réelle de l’élastomère face à l’ozone et aux températures extrêmes.
  • Évaluez avec précision la durée de vie d’un joint en EPDM selon les contraintes de votre application pour prévenir tout arrêt d’exploitation inattendu.
  • Identifiez sans tarder les indicateurs visuels et mécaniques critiques, tels que l’évolution de la dureté Shore A ou l’augmentation de la déformation rémanente à la compression.
  • Découvrez comment la découpe sur mesure à partir de plaques industrielles certifiées élimine les contraintes parasites et fiabilise vos assemblages.

Facteurs déterminants et longévité théorique d’un joint en EPDM

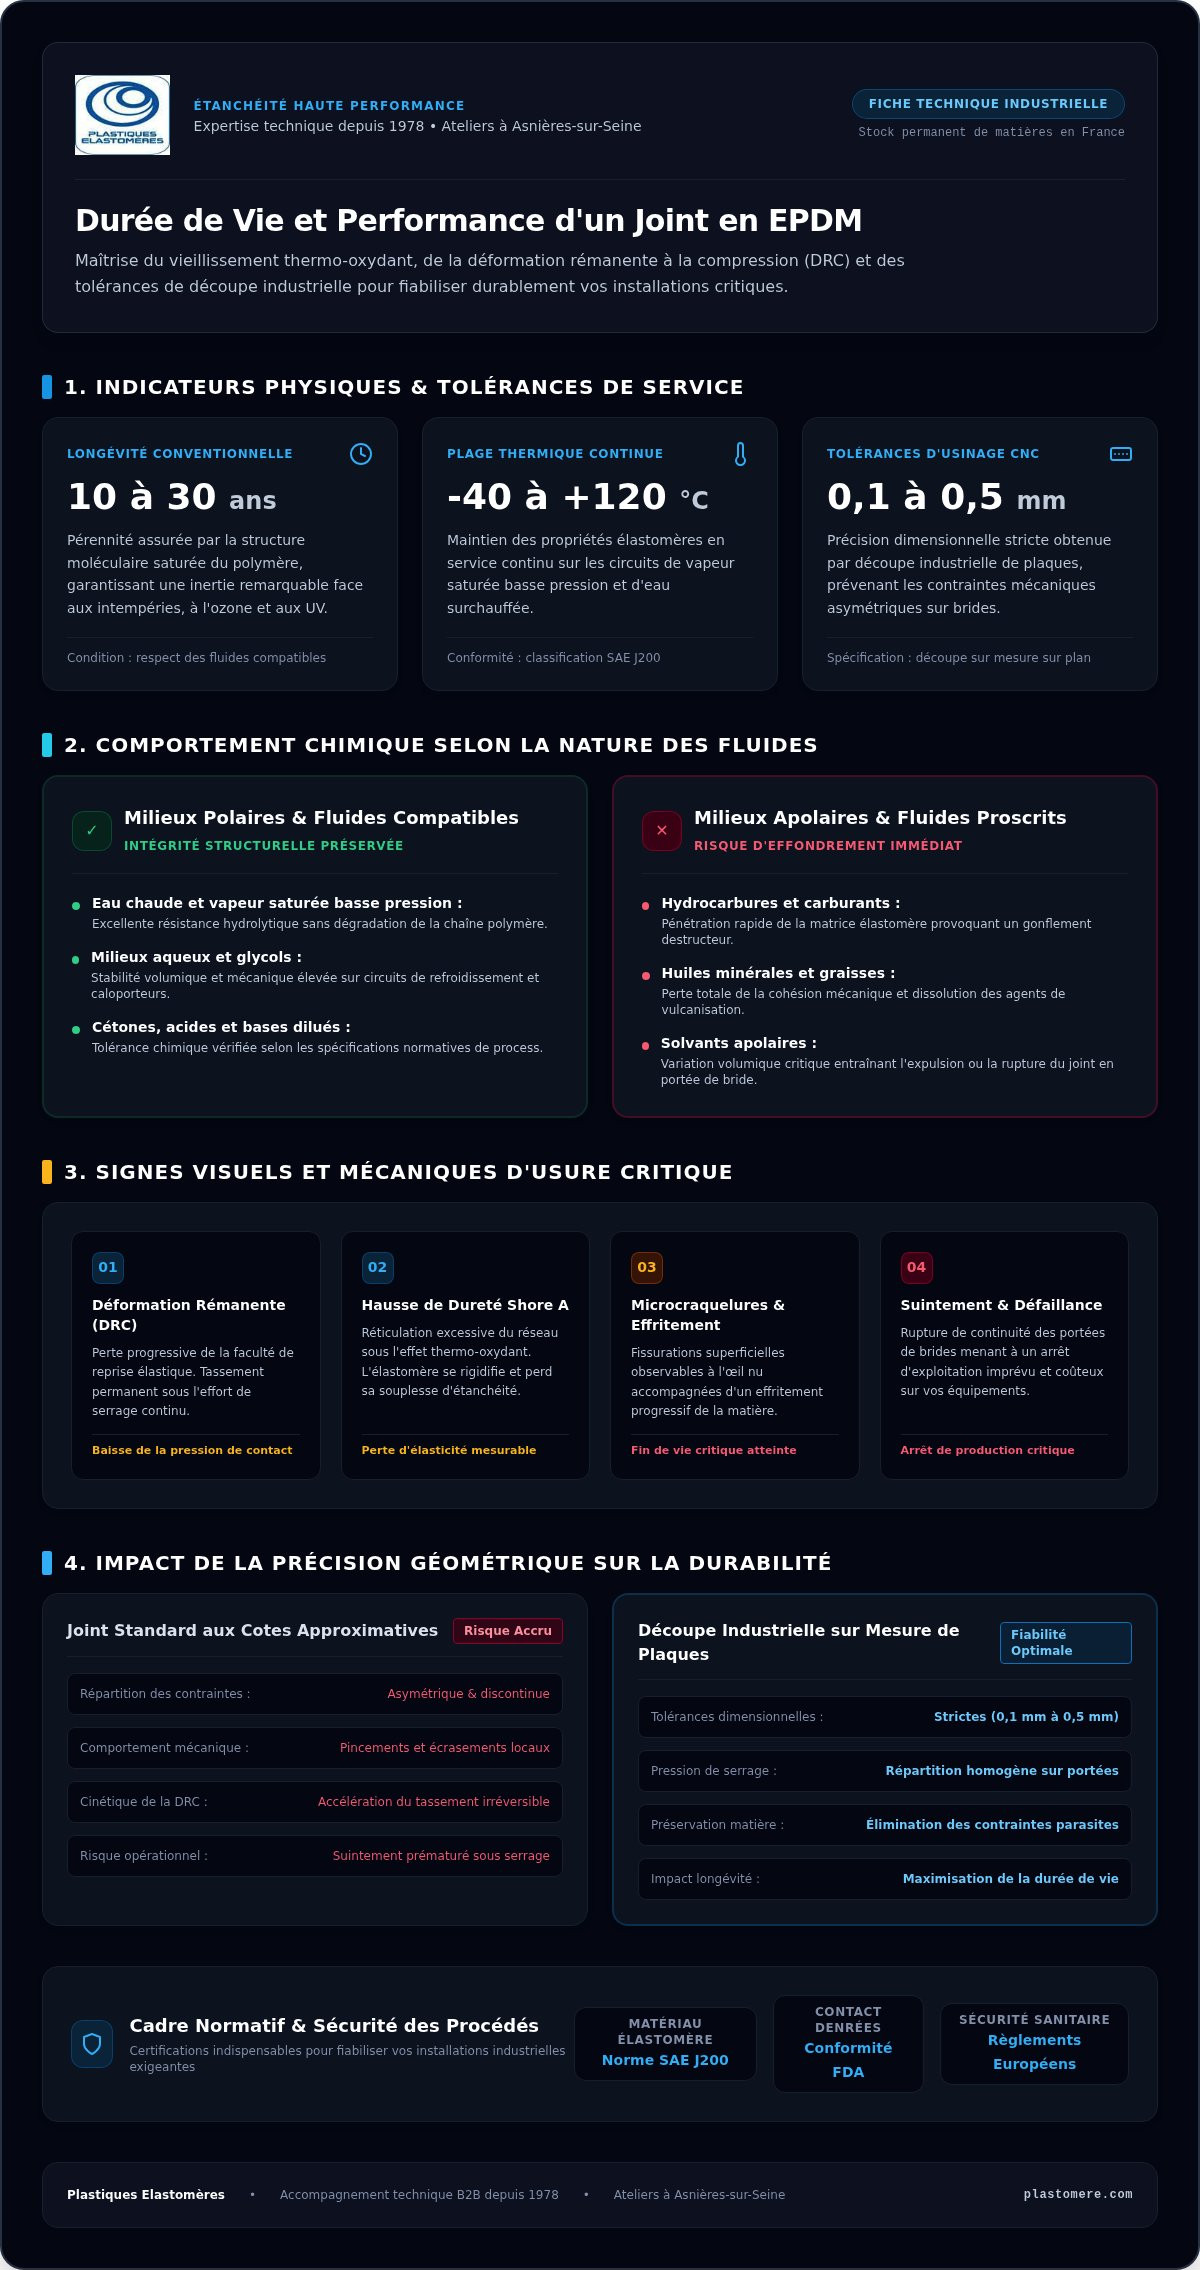
Le terpolymère d’éthylène-propylène-diène monomère s’impose comme une référence incontournable de l’étanchéité industrielle. Dans des conditions de service conventionnelles, la durée de vie d’un joint en EPDM oscille usuellement entre 10 et 30 ans. Cette remarquable pérennité s’explique par la structure moléculaire saturée du caoutchouc EPDM, qui lui confère une résistance exceptionnelle face aux rayons ultraviolets, à l’ozone et aux intempéries climatiques les plus rigoureuses.

Néanmoins, cette longévité théorique s’effondre brutalement si le matériau se trouve exposé à des hydrocarbures, des carburants ou des huiles minérales. Les solvants apolaires pénètrent la matrice élastomère, provoquant un gonflement destructeur et une perte immédiate de cohésion mécanique.

Comportement thermique et résistance chimique selon les fluides en contact

En exploitation continue, un grade industriel standard conserve ses propriétés mécaniques sur une plage de température s’étendant de -40 °C à +120 °C. Il démontre une excellente tolérance face à l’eau chaude, la vapeur saturée basse pression, ainsi que les acides et bases dilués.

Afin de fiabiliser vos assemblages, le choix de la formulation doit respecter un cadre normatif précis :

  • Classification selon la norme SAE J200 : elle caractérise rigoureusement les élastomères selon leur résistance thermique et leur variation volumique dans les huiles d’essai.
  • Compatibilité fluidique : l’EPDM doit être réservé aux milieux polaires (eau, glycol, cétones) sous peine d’altérer irréversiblement l’étanchéité.

Anticiper ces interactions physico-chimiques demeure indispensable, car la durée de vie d’un joint en EPDM dépend directement de la conformité du mélange aux agressions spécifiques de vos procédés.

Signes d’usure prématurée et maîtrise de la déformation rémanente

La déformation rémanente à la compression (DRC) représente le principal facteur de défaillance mécanique sous serrage continu. Lorsque l’élastomère perd sa faculté de reprise élastique, la pression de contact exercée contre les portées diminue progressivement. Ce tassement permanent compromet l’étanchéité globale, provoquant des suintements insidieux avant qu’une rupture franche n’impose un arrêt d’exploitation imprévu et coûteux.

Sur le terrain, plusieurs manifestations physiques révèlent l’action des mécanismes de vieillissement thermo-oxydant. L’apparition de microcraquelures superficielles, un effritement de la matière ou une hausse marquée de la dureté Shore A signalent une réticulation excessive du réseau polymère. Dès l’observation de ces altérations, la durée de vie d’un joint en EPDM arrive à son terme critique.

Mesures préventives et diagnostic de l’état de vieillissement du joint

Afin de prémunir vos lignes de production contre les arrêts inopinés, un protocole de surveillance périodique s’impose. La vérification méticuleuse du couple de serrage évite l’écrasement structurel du matériau lors du montage, préservant ainsi la résilience du polymère.

Nous vous invitons à consulter notre synthèse sur le joint technique pour approfondir les bonnes pratiques de maintenance. Si vous observez une perte d’élasticité précoce sur vos installations, nos spécialistes se tiennent à votre écoute pour diagnostiquer l’usure de vos composants et prolonger efficacement la durée de vie d’un joint en EPDM au sein de vos unités de production.

Durée de vie d'un joint en EPDM : Facteurs d'usure et conseils techniques 2026

Optimisation de la durabilité par la découpe sur mesure de plaques EPDM

L’utilisation de joints standardisés aux cotes approximatives expose les portées de brides à des contraintes de serrage asymétriques. Ces irrégularités géométriques accélèrent la déformation rémanente sous charge et réduisent notablement l’efficacité du montage. À l’inverse, l’usinage numérique et le découpage industriel de plaques d’élastomère garantissent des tolérances dimensionnelles rigoureuses, comprises entre 0,1 mm et 0,5 mm. Une telle précision élimine les pincements localisés tout en assurant une répartition homogène des contraintes mécaniques.

Pour les environnements de process sensibles, nos matières répondent aux exigences de sécurité les plus strictes, intégrant les conformités FDA ainsi que les réglementations européennes applicables aux élastomères en contact avec les denrées. Cette rigueur dans la sélection matière permet de maximiser durablement la durée de vie d’un joint en EPDM au cœur de vos installations.

Conception sur plan et accompagnement technique personnalisé pour vos installations

Chaque configuration industrielle présente ses propres spécificités de pression, de température et d’exposition aux agents nettoyants. Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos projets et déterminer le grade exact adapté à votre cahier des charges.

En vous appuyant sur notre stock permanent de plaques en France et sur un savoir-faire cultivé depuis 1978, vous disposez d’un accès réactif à chaque joint sur mesure requis par vos équipements. Pour fiabiliser vos assemblages critiques et optimiser la durée de vie d’un joint en EPDM, n’hésitez pas à contactez nos spécialistes dédiés.

Maximiser l’étanchéité et la rentabilité de vos installations industrielles

Maîtriser la durée de vie d’un joint en EPDM repose sur une double exigence technique : sélectionner un grade rigoureusement adapté à vos fluides de contact et appliquer un couple de serrage maîtrisé pour prévenir toute déformation rémanente prématurée. En anticipant les signes physiques de vieillissement et en évitant l’exposition aux hydrocarbures, vous préservez durablement la continuité de vos lignes de production.

Forte d’une expertise technique éprouvée depuis 1978 et d’un stock permanent de plaques d’élastomères en France, notre équipe vous assure des tolérances de découpe précises de +/- 0,1 mm à 0,5 mm adaptées à vos cahiers des charges. Pour sécuriser vos montages critiques, confiez-nous vos plans industriels pour une découpe de joint EPDM sur mesure et bénéficiez des conseils attentifs de nos spécialistes.

Foire aux questions sur les joints en EPDM

Quelle est la durée de vie moyenne d’un joint en EPDM en environnement extérieur ?

En exposition extérieure standard, la durée de vie d’un joint en EPDM se situe généralement entre 10 et 30 ans, et peut dépasser 50 ans sous forme de membrane statique. Sa structure chimique saturée lui confère une imperméabilité remarquable face aux cycles de gel, aux rayons ultraviolets et à l’action continue de l’ozone atmosphérique.

Comment savoir si un joint en caoutchouc EPDM doit être remplacé d’urgence ?

Un remplacement immédiat s’impose dès la détection de suintements de fluide, de microfissures visibles en surface ou d’un durcissement notable au toucher. Une augmentation mesurable de la dureté Shore A ou un effritement granulaire sur les bords indique que le polymère a perdu son élasticité, rendant l’étanchéité totalement inopérante.

Quels fluides industriels réduisent drastiquement la longévité de l’EPDM ?

Les hydrocarbures aliphatiques et aromatiques, les huiles minérales, les essences et les solvants chlorés dégradent l’EPDM en quelques heures ou quelques jours. Ces milieux apolaires provoquent un gonflement volumique sévère, une perte d’adhérence moléculaire et une déchirure mécanique irréversible du joint sous pression.

Pourquoi la déformation rémanente à la compression altère-t-elle la tenue du joint ?

La déformation rémanente à la compression correspond à l’incapacité de l’élastomère à reprendre son épaisseur initiale après un serrage prolongé. Ce tassement progressif abaisse la pression exercée sur les portées d’étanchéité, réduisant directement la durée de vie d’un joint en EPDM et favorisant les fuites sous variations de pression.

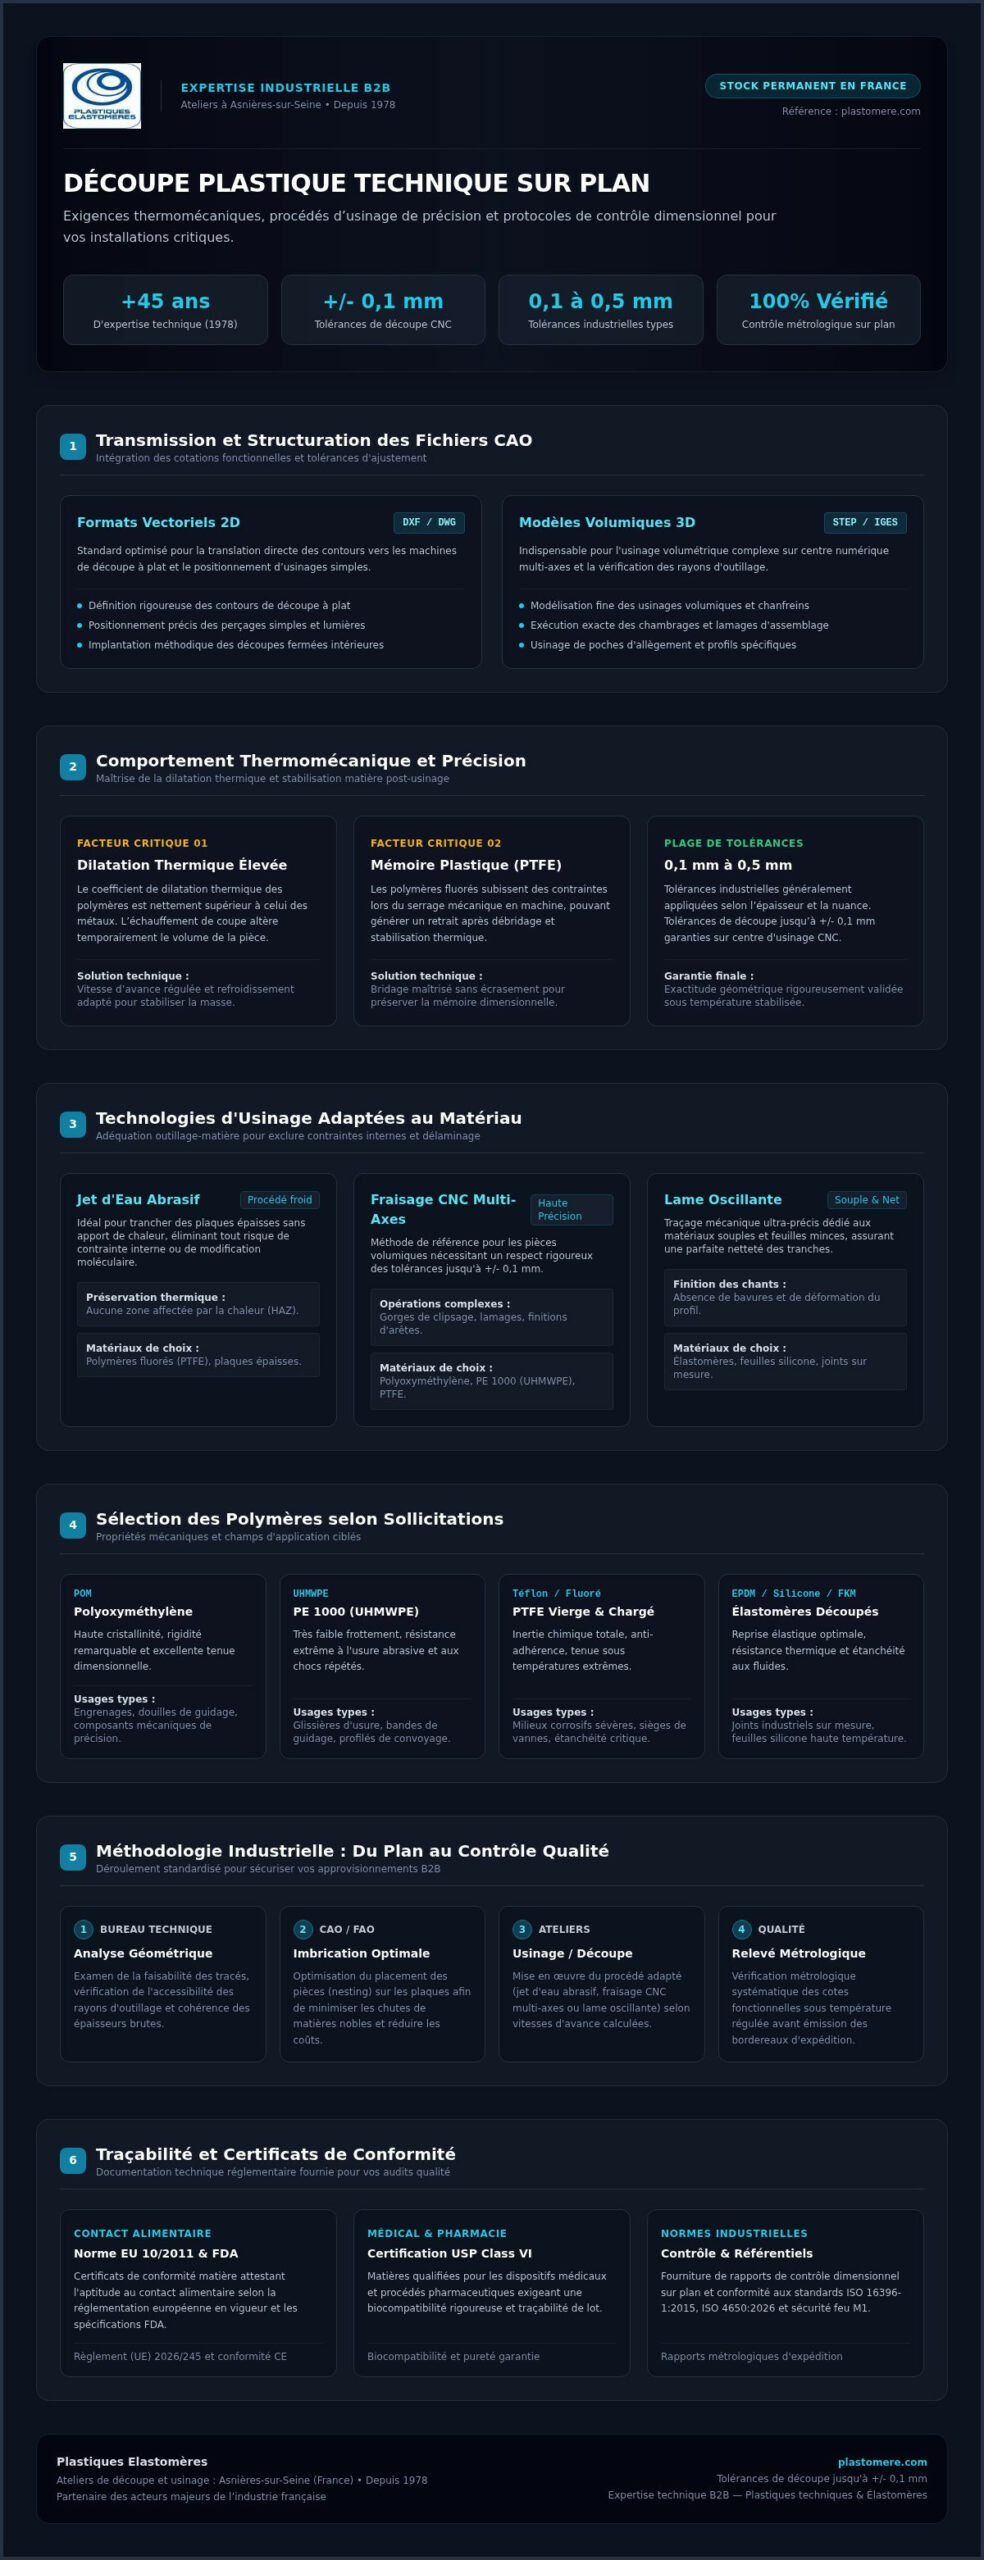
Découpe de plastique technique sur plan : guide d’usinage industriel

Un fichier CAO rigoureusement coté ne garantit nullement la conformité finale d’une pièce si le procédé retenu ignore les contraintes thermomécaniques de la matière. Vous constatez d’ailleurs régulièrement combien le coefficient de dilatation thermique et l’hétérogénéité des formats numériques rendent délicate toute opération de découpe plastique technique sur plan.

Nous comprenons parfaitement ces exigences de fiabilité absolue pour vos installations critiques. Ce guide vous accompagne afin de maîtriser les étapes clés pour faire découper vos pièces en plastiques techniques sur plan selon vos tolérances industrielles, jusqu’à +/- 0,1 mm. Vous y découvrirez les technologies d’usinage adaptées à chaque polymère, la préparation méthodique de votre dossier technique ainsi que les critères essentiels pour sélectionner un façonnier industriel de confiance.

Points Clés

  • Structurez vos fichiers CAO aux formats normalisés DXF, DWG ou STEP en précisant vos cotations fonctionnelles pour fiabiliser la fabrication dès l’amont.
  • Déterminez la méthode optimale de découpe plastique technique sur plan, du jet d’eau préservant la matière au fraisage CNC pour les usinages complexes.
  • Anticipez les variations thermomécaniques de polymères exigeants comme le polyoxyméthylène ou le PTFE afin de garantir des tolérances d’usinage rigoureuses.
  • Sécurisez vos approvisionnements industriels par une analyse métrologique systématique et la fourniture de certificats de conformité matière.

Spécificités et exigences de la découpe plastique technique sur plan

Loin du simple débit rectangulaire d’une plaque brute, une fabrication industrielle sur plan engage l’exactitude de vos assemblages mécaniques. Cette opération implique de traduire rigoureusement l’ensemble de vos cotations géométriques, vos tolérances d’ajustement et les exigences fonctionnelles de chaque pièce. Pour garantir une exécution fidèle selon les principes de l’usinage de précision, la transmission de fichiers vectoriels normalisés s’avère indispensable :

  • Formats 2D (DXF, DWG) : parfaits pour définir les contours de découpe à plat, les perçages simples et l’implantation de découpes fermées.
  • Formats 3D (STEP, IGES) : indispensables pour modéliser les usinages volumiques, les chambrages ou les poches d’allègement.

L’usinage des polymères impose une vigilance particulière face à leur coefficient de dilatation thermique, nettement plus élevé que celui des métaux usuels. L’échauffement provoqué par l’outil de coupe peut modifier temporairement le volume du matériau. Maîtriser cette sensibilité thermique reste la condition sine qua non d’une découpe plastique technique sur plan réussie.

Tolérances dimensionnelles et comportement mécanique des polymères industriels

Selon l’épaisseur travaillée et la nuance retenue, Plastiques Elastomères applique des tolérances de découpe rigoureuses, généralement comprises entre 0,1 mm et 0,5 mm, pouvant atteindre des tolérances de découpe +/- 0,1 mm sur centre d’usinage CNC. L’anticipation du comportement post-usinage prévient tout retrait après stabilisation thermique de vos pièces. Si votre projet intègre également des besoins d’étanchéité souple ou des composants élastomères, nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de votre joint sur mesure.

Technologies de découpe et sélection des matériaux pour pièces techniques

Le choix de l’équipement conditionne la précision finale de votre composant. Contrairement aux approches thermiques inadaptées aux polymères fluorés, la découpe au jet d’eau abrasif s’impose pour trancher des plaques épaisses sans modifier la structure moléculaire ni créer de contraintes internes. Pour les pièces requérant des gorges de clipsage, des lamages ou des finitions d’arêtes parfaites, le fraisage numérique CNC multi-axes demeure la méthode de référence. Enfin, le traçage à la lame oscillante garantit une netteté remarquable sur les élastomères souples et les feuilles minces.

L’adéquation entre le procédé mécanique et le polymère évite tout délaminage ou déformation. Se référer aux bonnes pratiques reliant matériaux et techniques d’usinage permet d’optimiser les vitesses d’avance et la durée de vie des outillages.

Critères de choix de la matière : de l’ébauche au composant usiné

Chaque matériau répond à des sollicitations mécaniques ciblées :

  • Polyoxyméthylène : privilégié pour les engrenages ou douilles de guidage grâce à son excellente tenue dimensionnelle et sa haute rigidité.
  • PE 1000 (UHMWPE) : hautement résistant à l’abrasion, parfait pour les glissières d’usure et bandes de guidage.
  • PTFE : indispensable en milieu corrosif sévère ou sous températures extrêmes.

L’usinage d’une plaque Téflon exige une attention rigoureuse afin de compenser sa mémoire plastique lors du serrage en machine. Par ailleurs, les composants destinés à l’agroalimentaire doivent respecter scrupuleusement la norme EU 10/2011 et ses amendements récents. Pour sécuriser vos séries industrielles, nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance.

Découpe de plastique technique sur plan : guide d’usinage industriel

Conduite de votre projet industriel : de l’analyse du plan au contrôle qualité

Lancer une découpe plastique technique sur plan exige un suivi méthodique, de la réception de vos fichiers jusqu’à l’intégration dans vos machines. Notre bureau technique analyse d’abord la faisabilité géométrique de vos tracés, vérifiant l’accessibilité des rayons d’outils et l’adéquation des épaisseurs brutes. Cette étape prévient les dérives d’usinage tout en optimisant l’imbrication des pièces pour limiter les chutes de matière noble.

Avant chaque expédition, une vérification métrologique minutieuse valide la conformité des cotes fonctionnelles. Pour répondre aux exigences de vos audits qualité, chaque lot s’accompagne des documents réglementaires indispensables :

  • Certificats de conformité matière : attestations d’alimentarité selon la réglementation européenne ou conformité FDA pour vos applications sensibles.
  • Rapports de contrôle dimensionnel : relevés métrologiques garantissant le respect strict de votre cahier des charges.
  • Traçabilité complète : identification précise des coulées et des lots de polymères transformés.

Accompagnement sur mesure et validation technique de vos pièces industrielles

Bénéficier de conseils personnalisés dès la phase de conception fiabilise durablement vos montages. Notre équipe vous oriente sur l’épaisseur marchande la plus pertinente et réalise rapidement des prototypes fonctionnels. Cette présérie permet de valider le comportement mécanique réel du composant en situation de service avant d’engager une production industrielle de plus grande ampleur. Pour concrétiser votre besoin en toute sérénité, n’hésitez pas à faire appel à notre équipe technique pour soumettre vos plans industriels.

Sécurisez la fabrication de vos pièces plastiques complexes dès aujourd’hui

Réussir votre découpe plastique technique sur plan repose sur l’adéquation étroite entre la géométrie de vos fichiers vectoriels, la maîtrise des contraintes thermomécaniques et le procédé d’usinage retenu. Depuis 1978, Plastiques Elastomères met plus de 45 ans de savoir-faire au service des industries de pointe, assurant des tolérances de découpe jusqu’à +/- 0,1 mm pour vos composants les plus critiques.

Que vos réalisations exigent des polymères certifiés conformes aux exigences FDA, USP Classe VI ou à la norme EU 10/2011, nous sécurisons vos approvisionnements grâce à un contrôle métrologique rigoureux et une traçabilité intégrale. Confiez vos plans techniques à nos experts pour une étude de faisabilité personnalisée ; nous serons ravis d’étudier vos dossiers de fabrication et de contribuer à la réussite durable de vos projets.

Foire aux questions sur la découpe de plastiques techniques

Quels formats de fichiers vectoriels devez-vous fournir pour une découpe plastique sur plan ?

Pour réussir une découpe plastique technique sur plan, les formats vectoriels 2D standardisés tels que le DXF et le DWG à l’échelle 1:1 restent privilégiés pour les profils plans. Dès lors que votre pièce requiert des usinages en profondeur, des lamages ou des chanfreins, les fichiers volumiques au format STEP ou IGES s’avèrent requis. Nous vous recommandons d’y joindre systématiquement un plan coté en format PDF pour préciser vos tolérances fonctionnelles.

Quelles tolérances dimensionnelles peut-on garantir lors de la découpe de plastiques techniques ?

Les tolérances appliquées aux polymères se situent usuellement entre 0,1 mm et 0,5 mm selon l’épaisseur et la rigidité de la matière brute. Sur centre de fraisage numérique, nous garantissons des tolérances de découpe +/- 0,1 mm sur des nuances stables comme le polyoxyméthylène. Notre équipe technique prend en compte le comportement mécanique de chaque résine pour neutraliser tout retrait consécutif aux opérations de coupe.

Pourquoi privilégier la découpe au jet d’eau plutôt que le laser pour les plastiques comme le PTFE ?

La découpe au jet d’eau abrasif s’impose face au procédé laser car elle s’effectue totalement à froid, évitant toute altération thermique de la matière. Les polymères fluorés comme le PTFE dégageraient sous l’effet du laser des émanations nocives corrosives, tout en subissant une détérioration de leurs propriétés mécaniques. Le jet d’eau préserve l’intégrité moléculaire du matériau tout en assurant des arêtes parfaitement nettes sans bavures.

Comment s’assurer de la conformité alimentaire des pièces plastiques découpées sur mesure ?

La conformité repose sur la fourniture systématique de certificats d’alimentarité lors de la livraison, attestant de la concordance avec la norme EU 10/2011 et les exigences FDA. Chaque découpe plastique technique sur plan est réalisée à partir de semi-produits rigoureusement tracés dès leur approvisionnement. Nos attestations garantissent l’absence de migration indésirable et confirment que les résines utilisées satisfont aux réglementations sanitaires les plus strictes de l’industrie.

Comment stocker les plaques de caoutchouc : guide industriel de conservation

Selon les données de cinétique thermique de la norme ISO 2230, un dépassement continu de seulement 10 °C au-dessus des températures préconisées réduit de près de 50 % la durée de conservation d’un élastomère. Vous constatez sans doute avec quelle rapidité l’exposition aux rayonnements, l’ozone ambiant ou un mauvais calage peuvent déformer une feuille et fragiliser vos opérations d’usinage. Dès lors, maîtriser précisément comment stocker les plaques de caoutchouc s’avère indispensable pour éliminer les rebuts de découpe et garantir la conformité de vos installations.

Découvrez les règles d’or techniques pour préserver l’élasticité, la planéité et les propriétés mécaniques de vos plaques de caoutchouc. Du contrôle rigoureux de l’hygrométrie aux principes de positionnement du standard DIN 7716, ce guide vous expose les exigences concrètes pour maintenir vos matières en parfait état de service.

Points Clés

  • Maîtrisez les seuils thermiques et hygrométriques stricts préconisés par les normes industrielles pour bloquer le vieillissement prématuré de vos élastomères.
  • Apprenez concrètement comment stocker les plaques de caoutchouc à plat selon les règles du standard DIN 7716 pour prévenir les déformations permanentes.
  • Éliminez les tensions mécaniques résiduelles grâce à une disposition physique adaptée, garantissant une planéité parfaite avant usinage.
  • Sécurisez vos tolérances de découpe +/- 0,1 mm et évitez les rebuts coûteux lors de la fabrication de vos joints d’étanchéité techniques.

Facteurs environnementaux critiques pour stocker les plaques de caoutchouc

La pérennité des élastomères industriels dépend directement des conditions thermo-hygrométriques appliquées au sein de vos zones de stockage. Savoir comment stocker les plaques de caoutchouc exige le respect scrupuleux des critères définis par la norme ISO 2230:2026. Ces règles préviennent l’altération prématurée des matrices polymères avant toute opération de découpe.

Trois paramètres physiques majeurs doivent guider l’aménagement de vos ateliers :

  • La température ambiante : maintenez un intervalle stable entre 15 °C et 25 °C, à l’abri total du gel. Éloignez impérativement vos matières de toute source de chaleur directe d’au moins un mètre.
  • L’hygrométrie de l’air : conservez un taux d’humidité relative strictement inférieur à 65 %. Ce seuil évite les phénomènes de condensation et le risque d’hydrolyse sur les nuances sensibles.
  • L’atmosphère gazeuse : tenez vos stocks à l’écart des moteurs électriques sous tension, des transformateurs et des éclairages fluorescents sans filtre anti-UV, puissants générateurs d’ozone.

Impact des agressions extérieures sur les polymères élastomères

L’action simultanée des rayonnements solaires et de l’oxygène provoque une rupture des liaisons macromoléculaires en surface. Ce phénomène modifie la dureté Shore A nominale de la matière, entraînant un durcissement superficiel néfaste à l’étanchéité future des pièces. Pour toute interrogation sur la compatibilité chimique de vos lots, nous serons heureux de vous renseigner directement.

Afin de neutraliser ces mécanismes de thermo-oxydation, nous vous recommandons de conserver rigoureusement les emballages opaques d’origine en polyéthylène sans plastifiant jusqu’à la mise en production. Ces enveloppes constituent le premier rempart technique contre le rayonnement direct et la formation de craquelures sous contrainte.

Règles de disposition mécanique pour préserver la planéité des feuilles

Au-delà des facteurs climatiques, la configuration physique de votre stockage conditionne directement la géométrie finale des pièces usinées. Savoir comment stocker les plaques de caoutchouc suppose une application méthodique du standard industriel DIN 7716, conçu pour neutraliser l’apparition de contraintes mécaniques résiduelles.

Les feuilles d’élastomère doivent obligatoirement reposer à plat sur des plateaux continus, lisses et parfaitement propres. L’usage de palettes ajourées reste proscrit, car les espacements marquent la matière sous son propre poids. De la même façon, le stockage vertical sur chant ou la suspension créent des courbures irréversibles et un phénomène de fluage. Vous veillerez également à limiter la hauteur de gerbage pour éviter l’écrasement progressif des épaisseurs inférieures.

Protocole de gerbage et de manipulation en atelier

La préservation des formats exige une discipline rigoureuse lors de chaque manipulation en atelier :

  • Surfaces d’appui : dépoussiérez soigneusement les rayonnages afin d’éliminer toute particule ou aspérité abrasive incrustable.
  • Intercalaires de protection : insérez des séparateurs neutres en film polyéthylène sans plastifiant pour interdire l’adhérence mutuelle des faces sous pression.
  • Stabilisation thermique : prévoyez impérativement une période de repos de 24 heures à 20 °C dans l’atelier avant l’usinage pour résorber les micro-tensions.

Cette relaxation mécanique préalable sécurise la précision du tracé lors des phases de transformation. Si vous préparez une campagne de débit spécifique, nous serons heureux de vous accompagner dans le choix du grade optimal selon vos contraintes d’assemblage.

Comment stocker les plaques de caoutchouc : guide industriel de conservation

Conséquences d’un stockage maîtrisé sur la qualité des découpes industrielles

La précision d’usinage sur machine à commande numérique ou jet d’eau dépend étroitement de la stabilité dimensionnelle de la matière première. Comprendre parfaitement comment stocker les plaques de caoutchouc permet de neutraliser le retrait élastique lors du débitage. Cette rigueur garantit le respect rigoureux des tolérances de découpe +/- 0,1 mm, éliminant ainsi les dérives d’épaisseur ou de conicité.

Une feuille conservée sans contrainte mécanique préserve son homogénéité moléculaire interne. À l’inverse, un matériau mal entreposé développe des microfissurations invisibles sous l’outil tranchant. Ce défaut compromet l’intégrité structurelle lors de la fabrication d’un joint sur mesure, source potentielle de fuites sur vos lignes.

Contrôle qualité de l’élastomère avant fabrication de joints

Avant d’engager un lot de feuilles en production, notre atelier vous préconise un audit méthodique :

  • Inspection visuelle : assurez-vous de l’absence complète de craquelures superficielles, d’efflorescences soufrées ou d’exsudation anormale de plastifiants.
  • Test de reprise élastique : vérifiez la déformation rémanente sous compression pour valider la tenue attendue d’un joint technique sous forte charge.
  • Conformité physico-chimique : contrôlez la correspondance exacte du marquage matière selon la classification SAE J200.

Maîtriser comment stocker les plaques de caoutchouc sécurise ainsi vos assemblages les plus critiques. Pour définir vos besoins matière ou étudier la faisabilité technique de vos formats, contactez nos spécialistes techniques qui se feront un plaisir d’analyser vos contraintes industrielles.

Optimiser la longévité de vos élastomères dès la réception en atelier

Appliquer scrupuleusement ces préconisations pour savoir comment stocker les plaques de caoutchouc constitue le levier le plus efficace pour préserver l’intégrité de vos matières premières. En maintenant des paramètres ambiants régulés et une disposition mécanique parfaitement plane, vous prévenez le vieillissement prématuré et sécurisez la précision de vos futures pièces d’étanchéité.

Forte de plus de 45 ans d’expertise technique cultivée au service des industriels, notre équipe vous accompagne au quotidien dans la réussite de vos projets techniques. Notre stock permanent de matériaux techniques en France garantit une disponibilité immédiate ainsi que des tolérances dimensionnelles rigoureuses adaptées à vos contraintes les plus strictes. N’hésitez pas à franchir une étape décisive pour vos ateliers : échangez avec nos experts pour sécuriser vos approvisionnements de plaques et fiabiliser durablement vos fabrications.

Foire aux questions sur la conservation du caoutchouc

Quelle est la durée de vie maximale d’une plaque de caoutchouc stockée en atelier ?

La durée de conservation dépend de la famille chimique selon la norme ISO 2230. Les élastomères du groupe A comme le caoutchouc naturel se conservent jusqu’à 5 ans, tandis que le groupe B atteint 7 ans. Les nuances du groupe C, telles que l’EPDM ou le Viton (FKM), atteignent 10 ans de stockage initial, prolongeable après un contrôle visuel et spectrométrique rigoureux.

Peut-on empiler différentes qualités d’élastomères sur une même palette de stockage ?

Il est fortement déconseillé de superposer directement des grades distincts sans protection. La migration réciproque de plastifiants ou d’agents de vulcanisation peut altérer les propriétés chimiques de chaque feuille. Pour maîtriser comment stocker les plaques de caoutchouc de natures hétérogènes, insérez systématiquement un film barrière neutre en polyéthylène non plastifié entre chaque lot et veillez à l’étiquetage précis de chaque nuance.

Comment protéger efficacement les plaques de caoutchouc contre l’ozone et la lumière ?

Conservez impérativement les feuilles dans leurs enveloppes opaques d’origine en polyéthylène pour bloquer les rayonnements ultraviolets. En atelier, éloignez vos rayonnages des sources d’ozone telles que les moteurs électriques sous tension, les armoires haute tension ou les éclairages fluorescents sans filtre. Un local clos, tempéré, ventilé sans courant d’air excessif et maintenu dans l’obscurité, constitue l’environnement protecteur idéal.

Pourquoi faut-il éviter de stocker les plaques élastomères en position verticale ?

Le stockage vertical ou incliné applique une contrainte gravitaire asymétrique qui provoque un affaissement progressif par fluage mécanique. L’élastomère subit alors une courbure rémanente irréversible. Pour savoir comment stocker les plaques de caoutchouc en conservant une planéité absolue, un entreposage strictement horizontal sur des plateaux continus et lisses demeure la seule méthode garantissant la précision des tolérances de découpe.

Guide de conception de pièces en plastique usiné : Optimiser performance et usinabilité

Saviez-vous que le coefficient de dilatation thermique d’un thermoplastique technique peut être jusqu’à dix fois supérieur à celui de l’acier ? Cette réalité physique transforme souvent un projet industriel ambitieux en une série de pièces déformées si les contraintes spécifiques du matériau sont sous-estimées. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos composants. Forts de notre expertise technique cultivée depuis 1978, nous avons conçu ce guide de conception de pièces en plastique usiné pour vous transmettre les clés d’une fabrication parfaitement maîtrisée.

Nous explorerons ensemble les règles techniques permettant d’optimiser vos temps de cycle tout en garantissant des tolérances de découpe de +/- 0,1 mm. Vous apprendrez à concilier haute performance mécanique et conformité rigoureuse aux normes FDA ou au règlement EU 10/2011. Ce parcours didactique vous accompagnera dans la sélection des meilleurs grades, du PTFE chargé au polyoxyméthylène, pour sécuriser durablement vos installations les plus pointues.

Points Clés

  • Maîtrisez la gestion thermique et le choix des matériaux comme le PEEK pour assurer une résistance continue jusqu’à 250 °C sans déformation post-usinage.
  • Adaptez vos géométries aux diamètres d’outils CNC standards pour optimiser le temps de cycle machine et accroître la rigidité structurelle des parois.
  • Garantissez la sécurité de vos installations en intégrant les dernières exigences de traçabilité du règlement (UE) 2026/245 pour le contact alimentaire.
  • Utilisez ce guide de conception de pièces en plastique usiné pour réduire vos rebuts grâce à une sélection rigoureuse des formats de semi-produits.

Choix des matériaux et comportement mécanique des polymères

La réussite d’un projet industriel repose sur la compréhension des écarts physiques fondamentaux entre métaux et polymères. Contrairement aux aciers ou à l’aluminium, le coefficient de dilatation thermique des plastiques techniques est 5 à 10 fois supérieur. Un polyoxyméthylène affiche une valeur de 100 à 120 x 10⁻⁶/K, tandis que le PTFE atteint 120 à 150 x 10⁻⁶/K. Cette réalité physique impose une métrologie stabilisée à 20 °C pour garantir la précision dimensionnelle. Ce guide de conception de pièces en plastique usiné souligne que négliger cette variable thermique entraîne inévitablement des déformations critiques après usinage.

Pour les environnements extrêmes, la résistance thermique continue du PEEK jusqu’à 250 °C en fait un allié précieux pour vos composants critiques. Afin de limiter le fluage sous charge, l’ajout de charges s’avère indispensable. L’incorporation de fibre de verre réduit le fluage à froid de 40 %, alors que le bronze décuple la résistance à la compression et la conductivité thermique. Nous veillons à ce que ces choix respectent scrupuleusement la norme EU 10/2011 et les exigences FDA dès la phase de conception pour sécuriser vos installations.

Propriétés spécifiques des plastiques techniques (POM, PEHD, PTFE)

Le polyoxyméthylène (POM) demeure le standard pour l’usinage de haute précision grâce à sa stabilité dimensionnelle supérieure et sa faible absorption d’humidité. Si votre application exige une résistance à l’abrasion extrême, le PE 1000 (UHMWPE) offre un coefficient de friction minimal idéal pour les guides de chaîne. Notez enfin que la très faible tension superficielle du PTFE rend tout collage structurel impossible sans un mordançage du PTFE préalable. Cette préparation de surface chimique doit impérativement être anticipée pour assurer la viabilité de vos assemblages techniques les plus complexes. Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance.

Règles de géométrie et tolérances pour l’usinage CNC de précision

Contrairement au moulage par injection, l’usinage CNC supprime l’obligation des angles de dépouille. Vos conceptions gagnent en simplicité grâce à des parois verticales. Cependant, dessiner des angles vifs à 90° en fond de poche reste irréalisable avec des outils rotatifs. Ce guide de conception de pièces en plastique usiné préconise d’adapter les rayons intérieurs aux diamètres standards des fraises. Prévoyez un rayon légèrement supérieur à celui de l’outil pour fluidifier le balayage de la machine. De même, limiter le ratio profondeur sur diamètre de cavité à un facteur de 4 évite toute flexion préjudiciable de la broche.

La gestion judicieuse des épaisseurs de parois prévient l’apparition de vibrations destructrices durant la coupe. Des parois trop fines fléchissent sous l’effort, altérant la géométrie finale de la pièce. Si vos exigences requièrent des formes complexes, notre bureau technique étudiera vos plans avec la plus grande attention afin d’en valider la viabilité.

Maîtriser les tolérances de découpe +/- 0,1 mm

Imposer des tolérances inutilement sévères majore le coût de fabrication sans apporter de gain fonctionnel réel. Les tolérances industrielles usuelles s’établissent entre 0,1 mm et 0,5 mm selon les critères de la norme ISO 2768-m. Pour vos composants les plus critiques, nos ateliers basés en France garantissent des tolérances de découpe +/- 0,1 mm parfaitement reproductibles. Nous vous invitons à consulter notre guide de l’usinage plastique pour affiner vos choix de dimensionnement industriels.

Guide de conception de pièces en plastique usiné : Optimiser performance et usinabilité

Optimisation des coûts et viabilité industrielle de votre projet

L’efficience économique d’un composant ne se résume pas au coût de la résine brute. En usinage CNC, le temps machine représente le principal vecteur de coût. Ce guide de conception de pièces en plastique usiné recommande de limiter les changements d’outils et de favoriser des géométries accessibles. Une approche pragmatique consiste à concevoir vos pièces à partir de formats standards. En privilégiant l’usage d’un jonc PTFE ou de plaques aux épaisseurs courantes, vous réduisez considérablement le volume de copeaux et les frais de préparation. Cette standardisation garantit également une meilleure réactivité grâce à notre stock permanent maintenu en France.

Depuis 1978, Plastiques Elastomères cultive une expertise B2B fondée sur l’analyse de la valeur. L’application rigoureuse de ce guide de conception de pièces en plastique usiné permet d’anticiper les contraintes de fabrication dès l’esquisse. Un choix de matériau pertinent prévient toute défaillance prématurée susceptible de générer une perte de production (EUR/hour) préjudiciable. Nous serons heureux d’étudier vos plans industriels afin de valider la faisabilité technique de vos projets les plus pointus, tout en optimisant le rapport entre performance mécanique et coût global.

Préparer votre dossier technique pour Plastiques Elastomères

La précision de votre cahier des charges est le gage d’une exécution parfaite. Votre dossier doit inclure les cotes nominales, les tolérances critiques et les contraintes d’exposition chimique, notamment si la norme MIL-PRF-83248 est requise pour la compatibilité avec des fluides synthétiques. Nous vous suggérons de parcourir notre guide du joint technique pour affiner vos spécifications d’étanchéité. Pour bénéficier d’un diagnostic personnalisé et d’un accompagnement sur mesure, contactez nos experts dès l’amorce de votre projet.

Vers une industrialisation maîtrisée de vos composants techniques

La réussite de vos projets repose sur une synthèse rigoureuse entre le choix des polymères, la gestion de la stabilité thermique et une géométrie adaptée aux outils CNC. Ce guide de conception de pièces en plastique usiné souligne l’importance de concilier performance mécanique et conformité réglementaire, notamment via le respect du règlement (UE) 2026/245 et des standards FDA. En privilégiant des formats standards issus de notre stock permanent en France, vous optimisez vos coûts tout en sécurisant vos délais de fabrication.

Depuis 1978, Plastiques Elastomères accompagne les acteurs majeurs de l’industrie avec une expertise technique cultivée au fil des décennies. Nous serons heureux de mettre notre savoir-faire à votre disposition pour fiabiliser vos installations les plus critiques. Nous vous invitons dès maintenant à demander une étude personnalisée de vos plans industriels afin de valider la faisabilité technique de vos composants. Ensemble, nous transformerons vos contraintes en solutions durables et performantes.

Foire aux questions sur l’usinage plastique

Quelle est la tolérance dimensionnelle maximale pour une pièce en plastique usiné ?

Les standards industriels pour l’usinage des polymères s’établissent généralement entre 0,1 mm et 0,5 mm selon la norme ISO 2768-m. Pour vos projets les plus exigeants, nos ateliers garantissent des tolérances de découpe +/- 0,1 mm sur les centres CNC. Ce niveau de précision assure une interchangeabilité parfaite de vos composants tout en évitant les surcoûts liés à des exigences dimensionnelles irréalistes pour des matériaux souples.

Peut-on usiner des parois très fines dans le PTFE ou le POM ?

L’usinage de parois fines est techniquement réalisable mais exige une grande prudence. En raison de la flexibilité des polymères, des parois trop minces peuvent vibrer ou se déformer sous l’effort de coupe. Ce guide de conception de pièces en plastique usiné préconise de maintenir une épaisseur suffisante pour garantir la rigidité structurelle. Nous serons heureux d’étudier vos plans pour valider la faisabilité de vos parois les plus délicates.

Faut-il prévoir des angles de dépouille pour l’usinage CNC ?

L’usage d’angles de dépouille est inutile en usinage CNC, contrairement au moulage par injection. Vos conceptions peuvent présenter des parois parfaitement verticales sans aucune contrainte d’éjection. Ajouter des dépouilles sur une pièce usinée complexifie inutilement la programmation et augmente le temps machine. Nous vous conseillons de privilégier des formes simples et directes pour optimiser vos coûts de fabrication tout en conservant une précision géométrique rigoureuse.

Comment la température influence-t-elle la conception des pièces usinées ?

La température est cruciale car le coefficient de dilatation thermique des plastiques est 5 à 10 fois supérieur à celui de l’acier. Une pièce conforme en atelier peut varier de plusieurs dixièmes de millimètre selon son environnement de service. Il est donc indispensable d’intégrer ces variations dès la phase de dessin. Nous effectuons nos contrôles qualité dans un environnement stabilisé à 20 °C pour vous garantir une fiabilité absolue.