PTFE isolant électrique : Propriétés diélectriques et guide industriel 2026

Une défaillance diélectrique sur une installation critique ne pardonne pas : quelques microsecondes d’arc électrique suffisent à provoquer un arrêt de production coûteux. Face aux tensions sévères et aux fréquences élevées, le PTFE isolant électrique s’impose comme la solution de référence grâce à l’invariance remarquable de sa permittivité. Nous comprenons parfaitement l’exigence de vos métiers industriels, confrontés aux risques de claquage prématuré et à la dégradation thermique rapide des polymères conventionnels.

Ce guide vous apporte une analyse technique approfondie pour comprendre les performances diélectriques exceptionnelles du PTFE et fiabiliser durablement l’isolation de vos composants critiques. Vous y découvrirez les valeurs normatives de rigidité diélectrique, les critères de choix entre nuances pures et chargées, ainsi que les règles de tolérances pour réussir l’usinage de vos pièces sur plan.

Points Clés

  • Comprenez comment la rigidité diélectrique atteignant 60 kV/mm et la constante diélectrique de 2,1 éliminent les pertes de signal sous haute tension.
  • Identifiez les critères déterminants pour choisir le bon PTFE isolant électrique entre nuance vierge ultra-pure et nuance chargée.
  • Évaluez l’impact d’un renfort en fibre de verre pour limiter le fluage mécanique tout en conservant une excellente isolation galvanique.
  • Maîtrisez les exigences de fabrication sur plan pour obtenir des tolérances de découpe et d’usinage garanties à +/- 0,1 mm sur vos pièces critiques.

Propriétés diélectriques du PTFE : pourquoi surpasse-t-il les autres isolants ?

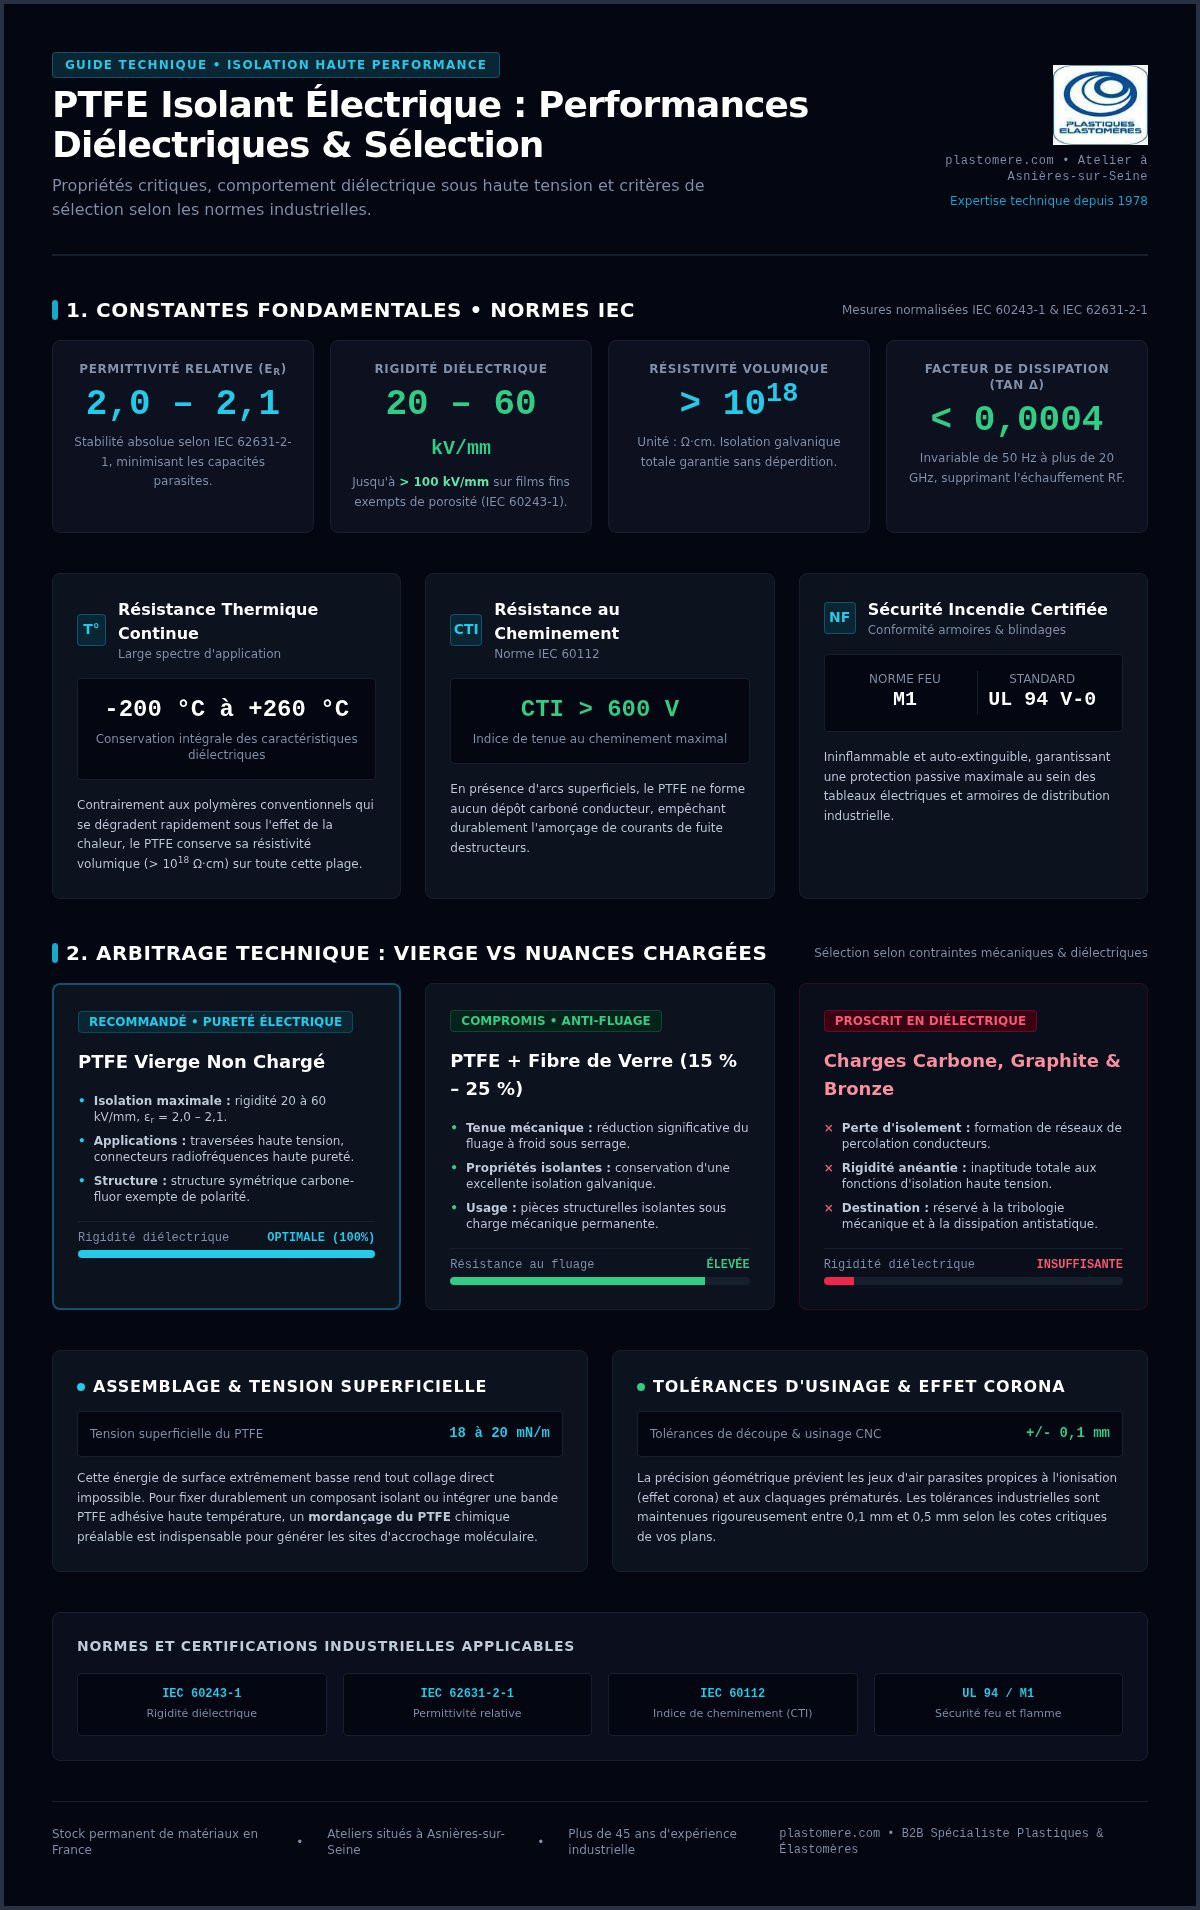
Le polytétrafluoroéthylène présente une structure moléculaire symétrique carbone-fluor hautement stable. Cette architecture confère au PTFE isolant électrique une permittivité relative exceptionnellement basse, située entre 2,0 et 2,1 selon les méthodes de la norme IEC 62631-2-1. Cette faible valeur minimise les capacités parasites et garantit des pertes de signal quasi nulles au sein de vos équipements sous tension.

Sa tenue thermique constitue un atout déterminant pour vos installations critiques. Là où la plupart des polymères se dégradent rapidement, le PTFE assure une résistance thermique continue de -200 °C à +260 °C, maintenant une résistivité volumique supérieure à 1018 Ω·cm sans perte d’isolation galvanique.

Rigidité diélectrique et comportement sous haute fréquence

Pour le PTFE vierge sous forme massive ou usinée, la rigidité diélectrique s’établit entre 20 et 60 kV/mm selon la norme IEC 60243-1. Elle franchit même le cap des 100 kV/mm sur des films très fins exempts de porosité.

Le comportement face aux fréquences radio et micro-ondes illustre clairement sa supériorité technique :

  • Stabilité en fréquence : son facteur de dissipation diélectrique (tan δ) reste inférieur à 0,0004 de 50 Hz à plus de 20 GHz, empêchant tout échauffement diélectrique interne sous forte charge RF.
  • Comparaison aux thermoplastiques standards : un polyamide conventionnel tel que le PA6 voit sa constante diélectrique grimper avec l’humidité ambiante, provoquant des fuites de courant. Le PTFE, totalement hydrophobe, conserve des propriétés diélectriques rigoureusement invariables.
  • Résistance au cheminement : classé CTI > 600 V selon l’IEC 60112, le PTFE ne forme aucun dépôt carboné conducteur lors d’arcs électriques superficiels.

Si vous concevez des appareillages soumis à des champs électromagnétiques intenses, nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos projets d’isolation les plus pointus.

Critères pour choisir votre PTFE isolant électrique selon l’application

Le dimensionnement d’un composant diélectrique exige un arbitrage précis entre comportement électrique pur et tenue mécanique. Sélectionner le bon grade de PTFE isolant électrique dépend directement des contraintes physiques de votre environnement industriel. Une nuance inadaptée expose vos équipements à des déformations sous charge ou à des pertes d’isolement inattendues.

Les propriétés d’adhésion méritent également une vigilance particulière. La faible tension superficielle du PTFE, mesurée aux alentours de 18 à 20 mN/m, interdit tout collage direct sans préparation. Pour fixer durablement un composant isolant ou assembler une bande isolante, un mordançage du PTFE chimique préalable s’avère indispensable afin de créer les sites d’accrochage moléculaire nécessaires.

Nuances vierges versus PTFE chargé pour applications électriques

Pour vos armoires de distribution et vos blindages, le recours à une plaque teflon en grade vierge non chargé reste incontournable dès lors que la rigidité diélectrique maximale est requise. Ce matériau bénéficie d’une sécurité totale contre le feu grâce à sa conformité aux exigences M1 et UL 94 V-0.

Voici les règles de sélection pour orienter votre choix technique :

  • PTFE vierge : dédié aux traversées haute tension et aux connecteurs radiofréquences nécessitant une pureté diélectrique absolue.
  • PTFE chargé fibre de verre : une adjonction de 15 % à 25 % de verre réduit significativement le fluage à froid sous serrage mécanique tout en conservant une excellente isolation galvanique.
  • Charges conductrices proscrites : les nuances au graphite, au carbone ou au bronze augmentent la résistance à l’usure, mais détruisent la rigidité diélectrique en créant des voies de percolation conductrices.

Nous serons heureux de vous guider dans la sélection de la nuance de PTFE la plus adaptée à vos contraintes spécifiques afin de fiabiliser durablement vos installations. N’hésitez pas à contacter nos spécialistes techniques pour évaluer ensemble vos besoins matière.
PTFE isolant électrique : Propriétés diélectriques et guide industriel 2026

Usinage sur mesure et intégration de vos composants isolants en PTFE

La précision dimensionnelle conditionne directement l’efficacité d’un PTFE isolant électrique. Même dotée de propriétés diélectriques remarquables, une pièce mal ajustée engendre des jeux d’air indésirables favorisant l’effet corona ou des amorçages d’arc. Notre bureau d’études étudie vos fichiers CAO pour valider la faisabilité technique de chaque géométrie.

L’usinage du polytétrafluoroéthylène requiert une maîtrise rigoureuse de son comportement thermique. En raison d’un coefficient de dilatation thermique élevé, nos équipes appliquent des vitesses de coupe adaptées afin de respecter des tolérances de découpe +/- 0,1 mm sur vos bagues d’isolation, douilles traversantes et colonnettes complexes. Lorsque vos assemblages exigent un collage structurel sur châssis, nous réalisons un mordançage du PTFE sous atmosphère contrôlée pour rendre la surface chimiquement réceptive aux résines époxydes.

Fabrication de pièces diélectriques de précision et joints sur mesure

Depuis 1978, Plastiques Elastomères met son expertise au service de vos projets B2B les plus exigeants pour usiner vos sous-ensembles diélectriques :

  • Composants sur plan : tournage et fraisage de douilles isolantes, tubes ou confection d’un joint sur mesure combinant étanchéité chimique et coupure galvanique.
  • Disponibilité matière : nous maintenons un stock permanent en France de plaques et de jonc PTFE de différents diamètres pour sécuriser vos approvisionnements sans délai imprévu.
  • Conformité industrielle : chaque lot répond scrupuleusement aux exigences des normes ISO 16396-1:2015 et aux critères stricts de sécurité incendie.

Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos projets les plus pointus. N’hésitez pas à solliciter nos techniciens via notre formulaire dédié afin d’obtenir un chiffrage rapide et personnalisé.

Sécuriser vos installations haute tension grâce à l’expertise PTFE

Choisir le bon PTFE isolant électrique garantit la longévité de vos équipements sous fortes contraintes diélectriques et thermiques. Qu’il s’agisse de maintenir une rigidité diélectrique élevée jusqu’à 260 °C ou de limiter les déformations mécaniques grâce à un renfort en fibre de verre, la réussite de votre projet repose sur une sélection rigoureuse de la matière et un usinage de haute précision.

Forte d’une expertise technique cultivée depuis 1978, notre équipe s’appuie sur un stock permanent de matériaux en France pour répondre rapidement à vos impératifs industriels. Nous garantissons des tolérances de découpe à +/- 0,1 mm sur vos composants les plus complexes. Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos isolants PTFE. Contactez notre équipe. Ensemble, donnons vie à vos exigences techniques en toute sérénité.

Foire aux questions sur le PTFE isolant électrique

Quelle est la rigidité diélectrique moyenne d’un PTFE isolant électrique ?

Pour un PTFE isolant électrique vierge usiné ou extrudé, la rigidité diélectrique standard s’établit entre 20 et 60 kV/mm selon les protocoles de la norme IEC 60243-1. Cette tenue diélectrique varie en fonction de l’épaisseur de la pièce. Sur des films très minces exempts de porosité, elle peut franchir le seuil des 100 kV/mm, évitant tout amorçage d’arc destructeur.

Le PTFE conserve-t-il son pouvoir isolant électrique à très haute température ?

Oui, le PTFE maintient l’ensemble de ses propriétés d’isolation électrique jusqu’à 260 °C en service continu. Contrairement aux polymères classiques dont la résistance d’isolement s’effondre avec la chaleur, sa permittivité relative et sa résistivité volumique demeurent stables de -200 °C à +260 °C. Cette endurance thermique prévient tout échauffement interne de vos liaisons de puissance.

Pourquoi privilégier le PTFE vierge plutôt qu’un grade chargé pour l’isolation ?

Le PTFE vierge garantit une pureté moléculaire absolue qui élimine le risque d’impuretés susceptibles de créer un cheminement électrique. Si l’incorporation de fibre de verre limite efficacement le fluage mécanique sous contrainte, d’autres charges comme le carbone ou le bronze augmentent la conductivité. Le PTFE vierge non chargé reste le choix de référence pour maximiser la tension de claquage.

Comment coller ou assembler une pièce isolante en PTFE sur un châssis ?

Le collage d’un élément isolant en PTFE impose obligatoirement un traitement par mordançage chimique de la surface de contact. Sa tension superficielle naturelle étant particulièrement basse, aucun adhésif standard ne peut y adhérer directement. Cette opération de décapage contrôlé modifie la couche superficielle pour autoriser la prise de colles époxydes ou polyuréthanes sans altérer la rigidité diélectrique de la masse.
Pièce plastique pour le secteur aérospatial : Guide technique 2026

D’après les analyses d’ingénierie aéronautique, alléger la structure d’un aéronef de seulement 1 % permet d’économiser plusieurs centaines de milliers de litres de carburant sur l’ensemble de son cycle de vol. Dans cette recherche d’efficacité, l’intégration d’une pièce plastique pour le secteur aérospatial s’impose désormais comme un levier technique incontournable face aux alliages métalliques traditionnels.

Nous comprenons parfaitement l’exigence de vos métiers : garantir la conformité aux normes feu-fumée tout en maintenant des précisions dimensionnelles strictes représente une équation complexe pour vos bureaux d’études. Ce guide a été conçu pour vous permettre de déterminer les polymères et tolérances d’usinage idéaux pour concevoir vos pièces plastiques aéronautiques critiques. Vous y découvrirez les critères de tenue thermique, les exigences de dégazage sous vide et les méthodes de fabrication sur plan pour fiabiliser durablement vos ensembles embarqués.

Points Clés

  • Comprenez les impératifs d’allègement structurel et de résistance au dégazage sous vide pour concevoir chaque pièce plastique pour le secteur aérospatial en conformité avec les référentiels de vol.
  • Comparez les atouts de la résistance thermique continue du PEEK face aux formulations de PTFE vierge ou chargé pour répondre aux environnements thermomécaniques les plus sévères.
  • Maîtrisez les contraintes du coefficient de dilatation thermique afin d’assurer des tolérances de découpe +/- 0,1 mm sur vos ensembles mécaniques de haute précision.
  • Optimisez vos délais d’approvisionnement grâce à un partenaire industriel français disposant d’un stock permanent de semi-produits pour usiner vos composants sur plan.

Exigences critiques d’une pièce plastique pour le secteur aérospatial

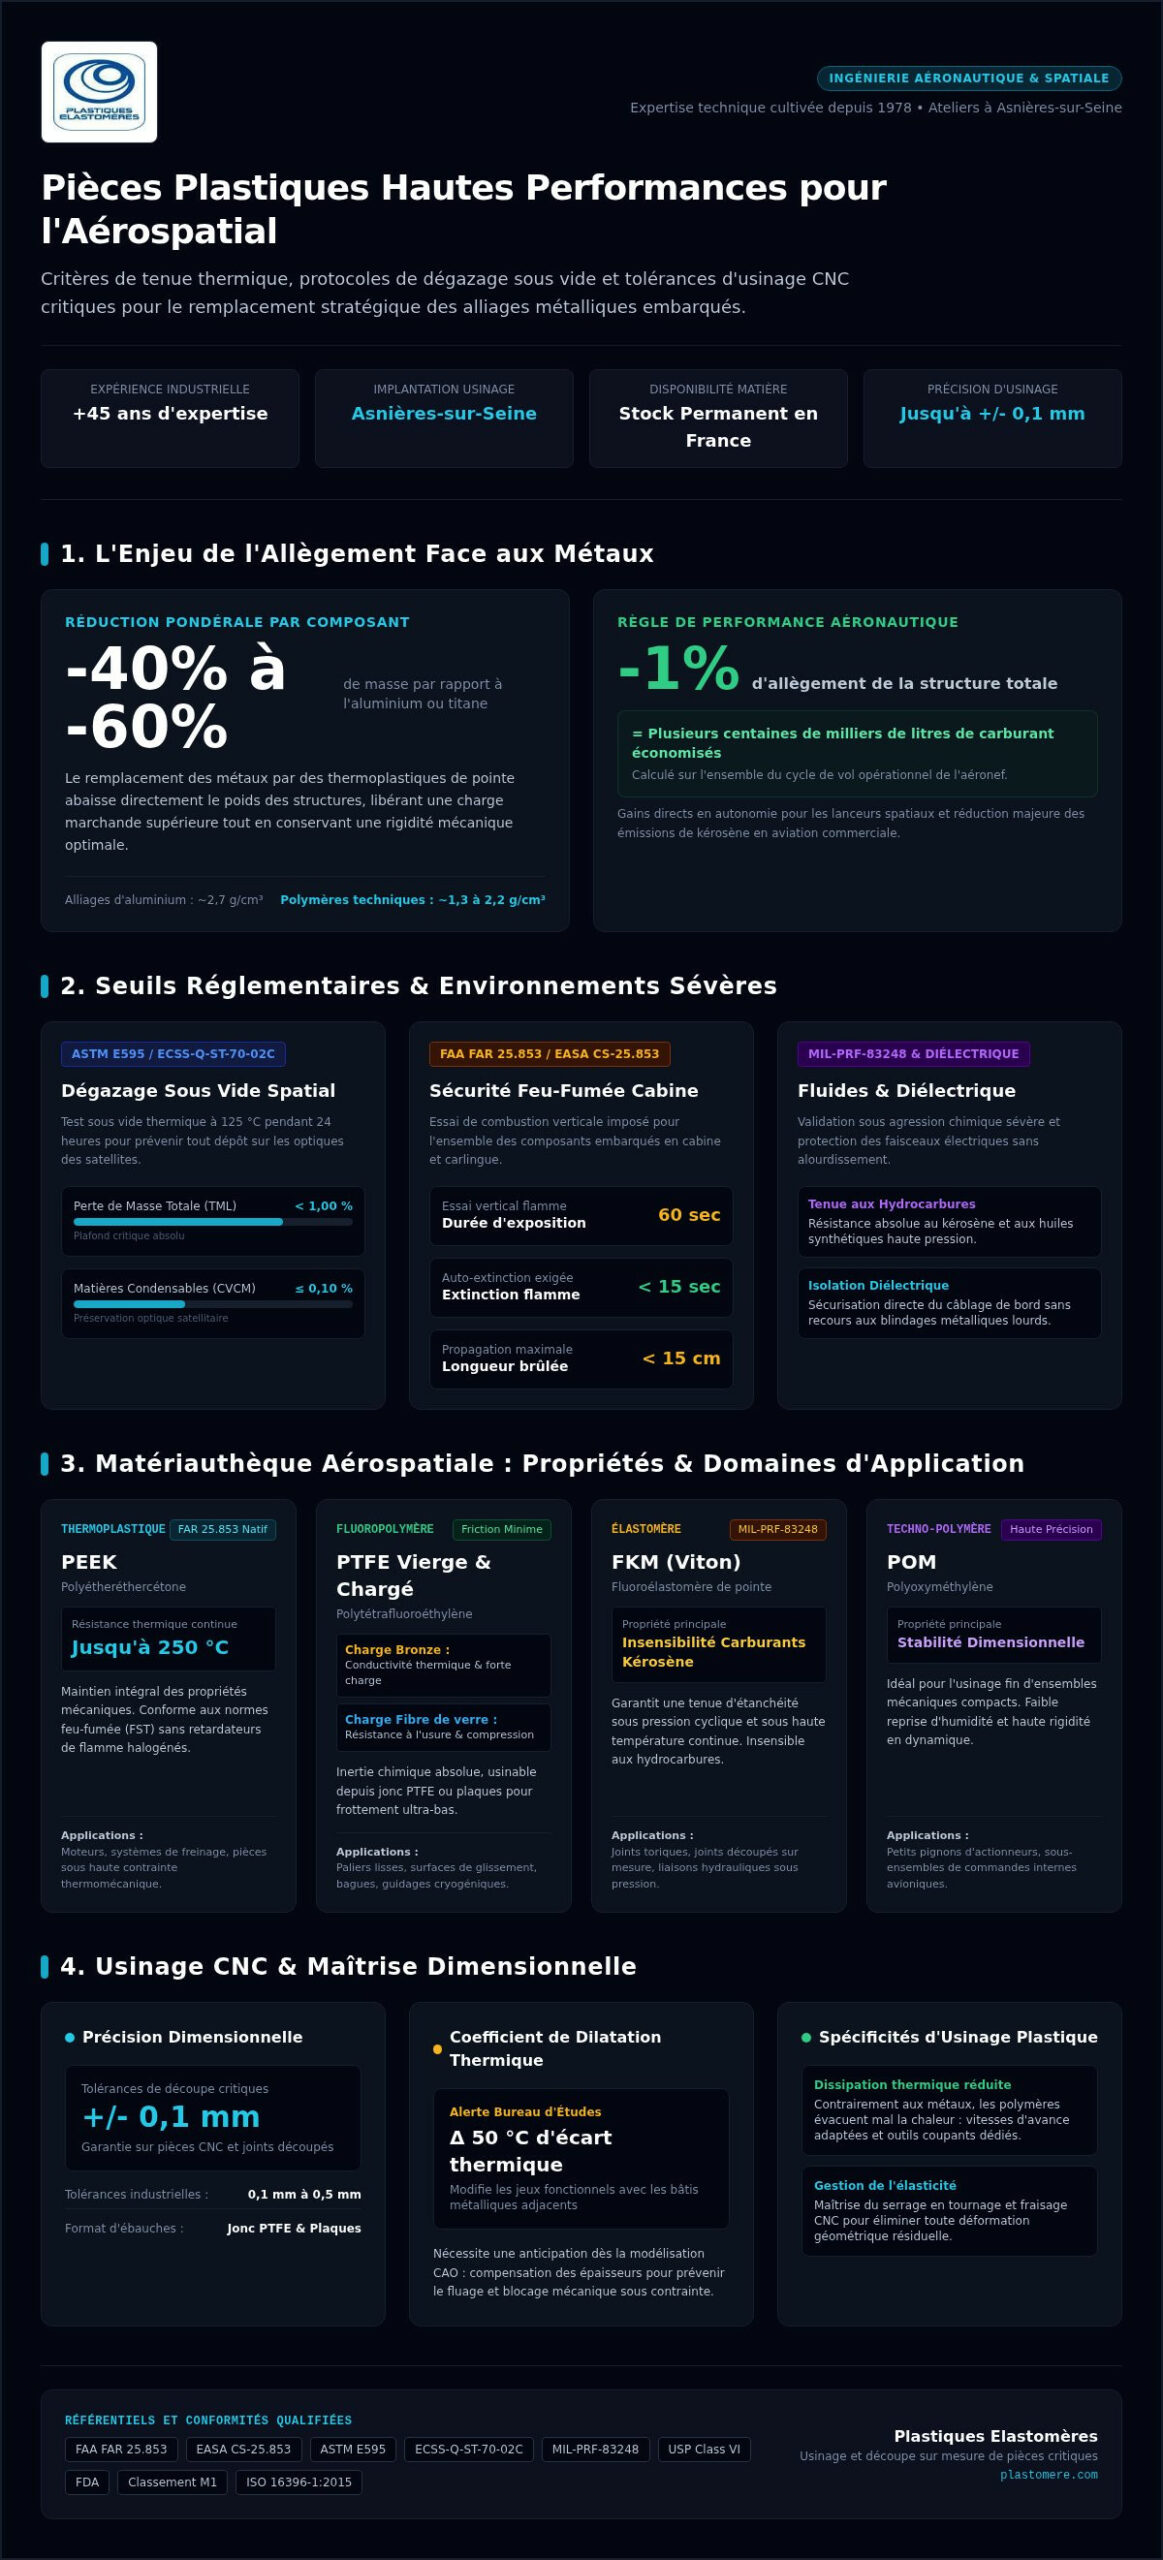
Remplacer les alliages d’aluminium ou de titane par des thermoplastiques de pointe permet d’abaisser le poids des composants de 40 à 60 %. Cette économie massique se traduit immédiatement par des gains de charge marchande ou d’autonomie. Pourtant, concevoir une pièce plastique pour le secteur aérospatial exige une validation technique rigoureuse face à des sollicitations physiques intraitables.

Les matériaux doivent conserver leur géométrie opérationnelle sous des écarts de température constants. Dans le vide spatial, la prévention de la contamination moléculaire constitue une contrainte majeure. Les protocoles ASTM E595 et ECSS-Q-ST-70-02C fixent des seuils intransigeants :

  • Une perte de masse totale (TML) strictement inférieure à 1,00 % sous vide thermique à 125 °C pendant 24 heures.
  • Un taux de matières condensables volatiles recueillies (CVCM) plafonné à 0,10 %, indispensable pour préserver les optiques des satellites.
  • Une résistance chimique absolue au contact prolongé des carburants kérosène et des huiles de synthèse pour éviter toute détérioration prématurée.

Normes d’inflammabilité et sécurité en environnement aéronautique

La sécurité en cabine impose une conformité totale aux directives FAA FAR 25.853 et EASA CS-25.853. L’essai de combustion verticale de 60 secondes requiert une extinction de flamme en moins de 15 secondes et une longueur brûlée sous 15 cm. En parallèle, les thermoplastiques techniques procurent une excellente isolation diélectrique pour sécuriser le câblage embarqué sans blindage lourd. Pour vos joints et bagues soumis aux carburants, nous usinons des élastomères formulés selon la norme MIL-PRF-83248, garante d’une tenue parfaite aux hydrocarbures sous haute pression. Si vous souhaitez qualifier la nuance répondant à votre cahier des charges, notre équipe technique reste à votre entière écoute.

Comparatif des polymères pour vos composants aéronautiques de pointe

Choisir le bon matériau conditionne la longévité de chaque pièce plastique pour le secteur aérospatial. Selon les zones d’intégration, les sollicitations thermomécaniques orientent vers des familles de polymères distinctes.

Pour les environnements de moteurs ou de freinage, la résistance thermique continue du PEEK, opérationnelle jusqu’à 250 °C, garantit le maintien des propriétés mécaniques. Ce thermoplastique répond aux exigences FST de la réglementation FAR 25.853 sans recourir à des retardateurs de flamme halogénés. À l’inverse, lorsque l’application réclame un frottement minimal, le PTFE s’impose. Utilisé vierge ou compoundé avec du bronze pour la dissipation thermique, ou renforcé à la fibre de verre contre l’usure, il offre un coefficient de friction extrêmement bas. Pour les sous-ensembles de commande interne, le polyoxyméthylène assure une excellente stabilité dimensionnelle sur de petits pignons d’actionneurs.

Élastomères fluorés et thermoplastiques : quel matériau pour quel usage ?

L’étanchéité sous haute température requiert des joints en fluoroélastomère FKM (Viton), insensibles aux carburants kérosène sous pression cyclique. Côté glissement, les plaques et profilés en fluoropolymère apportent une inertie chimique totale. L’ingénieur doit néanmoins intégrer le coefficient de dilatation thermique de chaque nuance, car un écart de 50 °C modifie les jeux fonctionnels avec les bâtis métalliques adjacents.

Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance ; n’hésitez pas à solliciter un conseil technique personnalisé pour étudier vos plans industriels.

Pièce plastique pour le secteur aérospatial : Guide technique 2026

Usinage sur plan et approvisionnement de pièces techniques critiques

Façonner une pièce plastique pour le secteur aérospatial exige une gestion méticuleuse de l’élasticité propre aux polymères. Contrairement aux métaux, ces matières dissipent mal la chaleur lors de la coupe. L’usinage par tournage et fraisage CNC, réalisé à partir d’ébauches massives comme le jonc PTFE ou des plaques épaisses de thermoplastiques, nécessite une vitesse d’avance adaptée et des outils tranchants dédiés.

Nos ateliers maîtrisent les tolérances industrielles usuelles comprises entre 0,1 mm et 0,5 mm, avec la capacité d’assurer des tolérances de découpe de +/- 0,1 mm sur vos géométries critiques. Dès la réception de vos fichiers CAO, nos experts analysent les épaisseurs de paroi pour prévenir le fluage sous contrainte d’assemblage.

De la pièce sur plan à l’assemblage étanche aéronautique

Sécuriser une liaison hydraulique ou un carter avionique requiert un ajustement géométrique sans faille. Chaque composant mécanique usiné fait l’objet d’un contrôle dimensionnel rigoureux, complété par une traçabilité matière intégrale depuis le semi-produit d’origine. Cette exigence évite toute variation d’étanchéité sous les vibrations de vol.

Depuis 1978, Plastiques Elastomères met son expertise au service de vos projets B2B les plus pointus. Grâce à notre stock permanent de matières techniques maintenu en France, nous garantissons une excellente réactivité face aux cadences industrielles. Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos réalisations ; vous pouvez dès aujourd’hui contacter nos spécialistes pour étudier vos plans et fiabiliser durablement vos sous-ensembles critiques.

Sécurisez la fabrication de vos sous-ensembles aéronautiques

La réussite d’une pièce plastique pour le secteur aérospatial repose sur une alliance sans compromis entre l’inertie physico-chimique du matériau et la maîtrise des cotes d’usinage. Que votre projet exige l’allègement de ferrures de cabine, l’isolation diélectrique de faisceaux ou l’étanchéité absolue de circuits carburant, la précision d’exécution garantit la sécurité opérationnelle de vos équipements en vol.

Forte d’une expertise technique reconnue depuis 1978, l’équipe de Plastiques Elastomères s’engage à vos côtés. Nous mettons à votre service un stock national permanent de matériaux haute performance et garantissons des tolérances de découpe de +/- 0,1 mm adaptées aux cahiers des charges les plus sévères. Transmettez-nous vos plans techniques pour une étude personnalisée ; nous serons ravis de concrétiser vos innovations avec la réactivité et la rigueur que méritent vos ambitions industrielles.

Foire aux questions

Pourquoi remplacer les pièces métalliques par du plastique dans l’aérospatial ?

L’emploi d’une pièce plastique pour le secteur aérospatial permet une réduction de masse de 40 à 60 % par rapport à l’aluminium. Cette baisse de poids allège les structures tout en garantissant une résistance élevée aux vibrations mécaniques, une absence totale de corrosion saline et des propriétés diélectriques indispensables à la protection des réseaux électriques embarqués.

Quelles sont les tolérances atteignables pour l’usinage d’une pièce plastique aéronautique ?

Nos moyens d’usinage permettent d’assurer des tolérances de découpe de +/- 0,1 mm sur les thermoplastiques techniques et les fluoropolymères. Les tolérances industrielles usuelles se situent entre 0,1 mm et 0,5 mm selon la nuance retenue, afin de tenir compte précisément du comportement de la matière lors des phases de coupe et des écarts thermiques.

Comment le PEEK et le PTFE résistent-ils aux fluides agressifs en aviation ?

Le PEEK et le PTFE présentent une structure moléculaire dense garantissant une inertie chimique totale face aux carburants kérosène, aux liquides de dégivrage et aux fluides hydrauliques synthétiques. Ils ne subissent aucun ramollissement ni gonflement volumique, ce qui sécurise durablement les systèmes de guidage et d’étanchéité sous les pressions cycliques des circuits de vol.

Est-il possible d’usiner des composants aérospatiaux directement selon nos plans ?

Nous fabriquons vos pièces mécaniques et vos joints exclusivement sur mesure à partir de vos plans industriels ou fichiers CAO. Chaque pièce plastique pour le secteur aérospatial est usinée par tournage ou fraisage dans nos ateliers à partir d’un stock permanent de matières certifiées, avec une traçabilité complète assurée à chaque étape de production.

Tissu de verre PTFE alimentaire : quand cela convient et à quoi faire attention

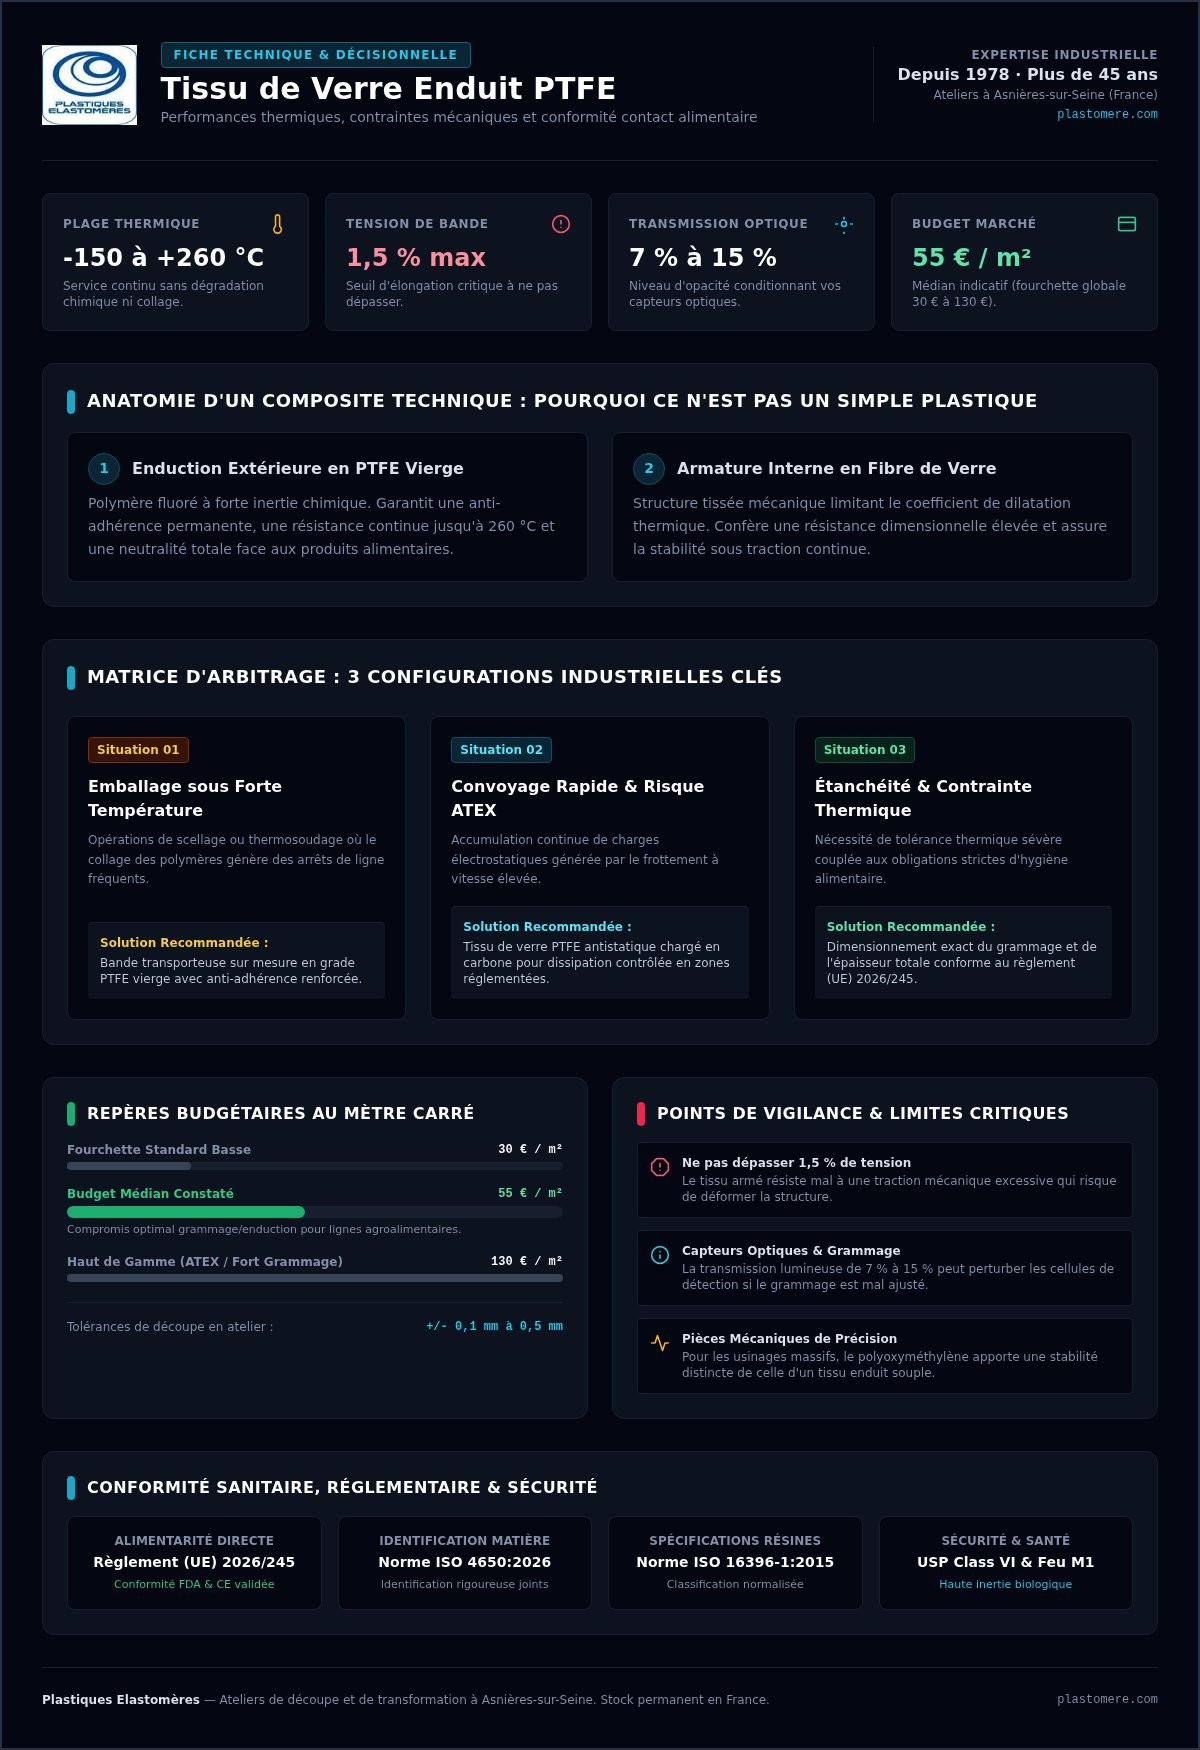
Cet investissement vise une anti-adhérence durable et une tenue thermique de -150 °C à +260 °C pour vos lignes de production agroalimentaires. Nos équipes restent à votre disposition pour vous conseiller le grade adapté selon vos contraintes d’étanchéité et d’entraînement.

Points Clés: Le tissu de verre PTFE alimentaire assure une anti-adhérence certifiée de -150 °C à +260 °C pour vos lignes de production agroalimentaires.

  • Prévoyez un budget médian de 55 €/m² avec des variations allant de 30 à 130 €.
  • Évitez ce matériau si votre application dépasse une tension de bande de 1,5 %.
  • Privilégiez la version antistatique chargée en carbone pour vos zones réglementées ATEX.
  • Vérifiez que la transmission lumineuse de 7 % à 15 % convient à vos capteurs optiques.

Choix de la référence ptfe adaptée selon 3 situations industrielles

Vous arbitrer entre contact alimentaire, tension de bande et risque électrostatique? Trois situations courantes orientent le choix de votre revêtement en grade PTFE vierge, avec une recommandation concrète pour chacune.

  1. Emballage sous haute température: une bande transporteuse sur mesure limite le collage des polymères et réduit les arrêts de ligne non planifiés.
  2. Convoyeurs à grande vitesse: lorsque l’électricité statique s’accumule, orientez-vous vers la version antistatique du tissu (ATEX).
  3. Étanchéité sous contrainte thermique: l’épaisseur globale et le grammage du tissu de verre conditionnent la tolérance thermique et la conformité au règlement (UE) 2026/245.

Sur vos lignes, l’épaisseur et le grammage du tissu de verre fixent la fenêtre de service réelle. Cette rigueur soutient la conformité au règlement (UE) 2026/245 tout en limitant les arrêts non planifiés. Pour les usinages mécaniques de précision, le polyoxyméthylène apporte une stabilité dimensionnelle élevée, distincte de celle d’un tissu enduit.

Notre atelier réalise la découpe sur mesure de vos bandes résistantes. Notre équipe se tient prête à étudier vos exigences techniques: décrivez-nous votre application pour recevoir une proposition adaptée.

Le terme populaire de plastique masque des réalités physiques très variées.

Une contribution publiée dans la discussion « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Les retours du terrain montrent que le grand public utilise couramment le mot plastique, alors que le terme polymère désigne plus précisément la structure chimique fondamentale de nos solutions industrielles en PTFE.

Propriétés du PTFE: résistance thermique jusqu’à 260 °C

Le tissu de verre PTFE conserve son étanchéité et ses performances mécaniques sous une température continue allant jusqu’à 260 °C.

Au sein de notre site de production d’Asnières-sur-Seine, nos spécialistes constatent que la résistance géométrique découle du type de renfort intégré. La fibre de verre limite le coefficient de dilatation thermique sous forte chaleur. La structure moléculaire du polytétrafluoroéthylène lui confère des propriétés isolantes stables, associées à une fréquence d’utilisation élevée sans dégradation rapide. Pour des lignes de convoyage soumises aux charges électrostatiques, un tissu PTFE antistatique dissipe les charges de façon contrôlée.

L’épaisseur du revêtement modifie l’opacité du matériau. Le taux de transmission lumineuse oscille entre 7 % et 15 % selon le grammage du tissu de verre. Cette variation agit comme un filtre sur les bandes transporteuses équipées de détection optique: si vos capteurs peinent à lire un repère sous la bande, le grammage choisi peut en être la cause. Pour une étanchéité durable, privilégiez un grade PTFE vierge si la chimie est agressive, ou la version armée pour la résistance mécanique. Notre équipe étudie vos plans pour viser la précision de vos équipements.

Astuce: Vérifiez que le taux de transmission lumineuse (7 % à 15 %) convient à vos systèmes de détection optique sur ligne.

Le tissu de verre enduit PTFE est-il adapté au contact alimentaire?

Le tissu de verre enduit de PTFE respecte la réglementation européenne pour le contact direct avec les aliments.

Traiter le PTFE comme un simple plastique courant prête à confusion. Il s’agit d’un polymère fluoré thermoplastique à forte inertie; lorsqu’il est enduit sur un tissu de verre, vous obtenez un matériau composite, non un plastique homogène. L’utilisation d’un grade certifié reste indispensable pour limiter le risque de contamination industrielle. Ce composant maintient l’étanchéité et sa tenue face à la précision exigée par vos procédés d’emballage ou de cuisson.

La conformité d’un matériau dépend aussi des normes d’identification de ses composants. Nos solutions intègrent la conformité à la norme ISO 4650:2026 pour l’identification rigoureuse des joints. Nos articles répondent aussi aux spécifications de la norme ISO 16396-1:2015.

Les acheteurs hésitent parfois sur le classement des polymères en usine. Pour sécuriser vos chaînes sur le plan sanitaire, consultez nos repères sur le contact alimentaire.

Astuce: Exigez systématiquement la déclaration de conformité au règlement (UE) 2026/245 et les fiches ISO lors de vos commandes.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Il désigne ainsi généralement un mélange comportant un ou plusieurs polymères + différents additifs (charges, plastifiants, colorants, stabilisants…) et transformé en un produit fini." (source)

Cette interrogation illustre la difficulté des acheteurs à catégoriser correctement les fluoropolymères techniques face aux exigences de l’audit sanitaire. Nos certifications ISO et FDA apportent une réponse claire sur la conformité de ces composants complexes.

Tissu de verre PTFE alimentaire : quand cela convient et à quoi faire attention

Quand le PTFE standard ne convient pas: les limites à connaître

Le grade PTFE vierge rencontre des limites mécaniques strictes sous forte contrainte physique.

Dans nos ateliers d’Asnières-sur-Seine, le scénario revient souvent: une bande transporteuse se déforme après quelques semaines sous charge continue. Nos techniciens identifient un fluage sous forte tension, puis recalent la pose. La tolérance de tension reste souvent fixée entre 1 % et 1,5 % selon la stabilité dimensionnelle du tissu de verre imprégné. En respectant cette fenêtre, vous limitez l’allongement irréversible et préservez l’étanchéité des installations.

Dépasser cette valeur risque d’étirer la trame interne de façon critique. Imaginez tendre un hamac trop souple pour y transporter des charges lourdes: la matière s’étire sans retrouver sa forme initiale. Sur votre ligne, le même mécanisme menace une bande surexposée à la traction permanente.

L’usure mécanique sévère détruit la surface et altère les propriétés protectrices de vos équipements. Pour des contraintes thermiques élevées sans tension mécanique continue, orientez-vous vers un tissu PTFE non adhésif.

Si vous craignez une usure prématurée de votre matériau, notre équipe étudie votre tolérance de découpe et votre matrice pour valider le grade résistant adapté. Demandez-nous une revue de vos contraintes de tension avant la mise en fabrication.

Quelle différence entre le tissu de verre enduit PTFE standard et la version antistatique (ATEX)?

Le tissu antistatique (ATEX) intègre une charge de carbone qui dissipe l’électricité statique pour prévenir les explosions en zones réglementées.

Dans nos ateliers d’Asnières-sur-Seine, nous constatons que la friction continue des matériaux génère des décharges dangereuses sur les convoyeurs fermés. Ce phénomène appelle une sélection rigoureuse des composants pour la sécurité de vos lignes industrielles: un atelier de conditionnement de poudres n’a pas les mêmes exigences qu’une cabine de peinture hors zone ATEX.

La version au carbone offre une résistance électrique réduite. Le modèle classique conserve une isolation électrique élevée tout en résistant à des pics de température importants.

Caractéristique Version Standard Version Antistatique (ATEX)
Composition PTFE pur et fibre de verre PTFE chargé en carbone et fibre de verre
Dissipation électrostatique Non (isolant électrique) Oui (conduite des charges)
Norme pour manger (règlement (UE) 2026/245) Conforme selon les nuances Sur demande spécifique

Le modèle standard convient aux environnements neutres. La variante ATEX s’impose en zone explosive. Nous serons heureux de vous guider dans la sélection de la nuance de PTFE adaptée à vos contraintes afin de fiabiliser vos installations.

Critères de sélection: Comment choisir votre tissu de verre imprégné de PTFE?

Pour choisir le tissu de verre PTFE alimentaire adapté, analysez la température de service, le niveau d’anti-adhérence et le type de fixation requis.

Voici les étapes à suivre:

  1. Déterminer le grammage et l’épaisseur: Évaluez les contraintes mécaniques de vos machines pour assurer l’étanchéité et la résistance à la déchirure.
  2. Analyser l’option adhésive: Optez pour une bande PTFE adhésive haute température si le composant doit être fixé directement sur une barre de soudure.
  3. Vérifier l’isolation électrique: Exigez une rigidité diélectrique élevée lorsque l’application industrielle requiert une isolation fiable.
  4. Valider les certifications: Assurez-vous d’obtenir le document conforme au règlement (UE) 2026/245.

La fréquence des cycles thermiques dégrade le matériau plus rapidement que la chaleur continue: une ligne qui monte et redescend plusieurs fois par heure sollicite la trame autrement qu’un four stable. La précision de l’armure du tissu soutient la stabilité dimensionnelle du grade PTFE vierge sur vos équipements.

Si vous craignez une usure prématurée, notre équipe étudie vos contraintes pour adapter la couche de PTFE. Exposez-nous votre cahier des charges pour affiner le grammage.

Prix du marché et options sur mesure: budget de 30 à 130 € / m²

L’approvisionnement en tissu de verre PTFE alimentaire exige une évaluation précise des coûts d’usinage direct. Selon les données relevées sur le marché français, la fourchette de prix s’établit généralement entre 30 et 130 € / m², avec une valeur médiane constatée de 55 € / m².

En observant les flux de production dans nos ateliers d’Asnières-sur-Seine, nos techniciens constatent que la complexité de découpe personnalisée impacte la précision d’ajustement. Cette étape conditionne l’étanchéité lors des montages industriels complexes, surtout lorsque la bande doit épouser un profil déjà en place.

Chaque matériau retenu doit répondre à une fréquence d’usage spécifique tout en assurant des propriétés isolantes indispensables. Le choix d’une version adhésive évite les glissements mécaniques lors du défilement. Un support en grade PTFE vierge convient aux applications standards. Une version antistatique (ATEX) s’impose en milieu explosif.

Ces exigences imposent une conformité stricte au règlement (UE) 2026/245. Ce cadre soutient la sécurité sanitaire de vos installations.

Nos spécialistes restent disponibles pour réaliser votre étude personnalisée sous 24 heures. Sollicitez cette étude pour cadrer votre budget au mètre carré.

Questions fréquentes

Le tissu de verre enduit PTFE est-il adapté au contact alimentaire?

Le tissu de verre enduit PTFE répond aux exigences d’hygiène des lignes de production industrielles. Les matériaux fournis bénéficient d’une conformité certifiée selon le règlement (UE) 2026/245 et les directives de la FDA. Nos équipes valident la traçabilité de ces composants pour la sécurité de vos processus d’emballage et de cuisson.

Quelle est la résistance chimique d’un tissu de verre enduit PTFE?

Ce matériau présente une inertie chimique très élevée face à la majorité des solvants et agents agressifs. La structure en grade PTFE vierge protège la fibre de verre sous-jacente contre la dégradation prématurée. Cette protection s’aligne sur les exigences de la norme ISO 16396-1:2015 pour les spécifications techniques.

Quelle différence entre le tissu de verre enduit PTFE standard et la version antistatique (ATEX)?

La déclinaison standard offre une isolation électrique élevée, tandis que le tissu antistatique (ATEX) intègre une charge de carbone pour dissiper les charges électrostatiques. Le choix du grade dépend directement de vos contraintes d’étanchéité et des impératifs des zones explosives.

Peut-on souder ou assembler le tissu de verre enduit PTFE?

L’assemblage s’effectue par thermosoudage sous pression ou via des jonctions mécaniques sur mesure. Plastiques Elastomères réalise la découpe et la confection de chaque bande transporteuse PTFE sur mesure directement dans nos ateliers situés à Asnières-sur-Seine. Nos techniciens étudient vos plans industriels pour une tenue durable au niveau des soudures.

Quelle est la plage de température supportée?

Le tissu de verre PTFE alimentaire conserve sa stabilité dimensionnelle sur une plage thermique continue allant de -150 °C à +260 °C. Selon le grammage sélectionné, la transmission lumineuse de la membrane PTFE varie généralement entre 7 % et 15 %. Nos spécialistes restent à votre disposition pour analyser vos contraintes thermiques et fiabiliser vos installations.

Prolonger la performance de vos installations en 2026

Sélectionner le grade textile technique adapté conditionne la sécurité de vos lignes: contact alimentaire, tension mécanique, zone ATEX ou budget au mètre carré. Depuis 1978, l’équipe de Plastiques Elastomères vous accompagne avec réactivité dans le choix de vos matériaux complexes. Nos spécialistes découpent votre tissu de verre PTFE alimentaire sur mesure, dans le respect strict de la conformité ISO 4650:2026 et de l’ISO 16396-1:2015.

Pour valider vos critères techniques, prenez connaissance de notre dossier sur le tissu PTFE alimentaire. Nous restons à votre disposition pour vous transmettre un devis personnalisé.

Solution d’étanchéité pour le vide : tarifs et drainage des fondations

Protéger les soubassements d’une maison, d’un local technique ou d’un bâtiment industriel pose la même question de fond: quelle solution d’étanchéité pour le vide retenir, à quel budget, et avec quel drainage des fondations? Le choix va du drainage extérieur au cuvelage rigide. Le budget global dépend des contraintes d’accès, des surfaces traitées et des spécificités de votre chantier. Pour trancher entre matériaux, dosages et évacuation de l’eau, une étude sur mesure reste indispensable.

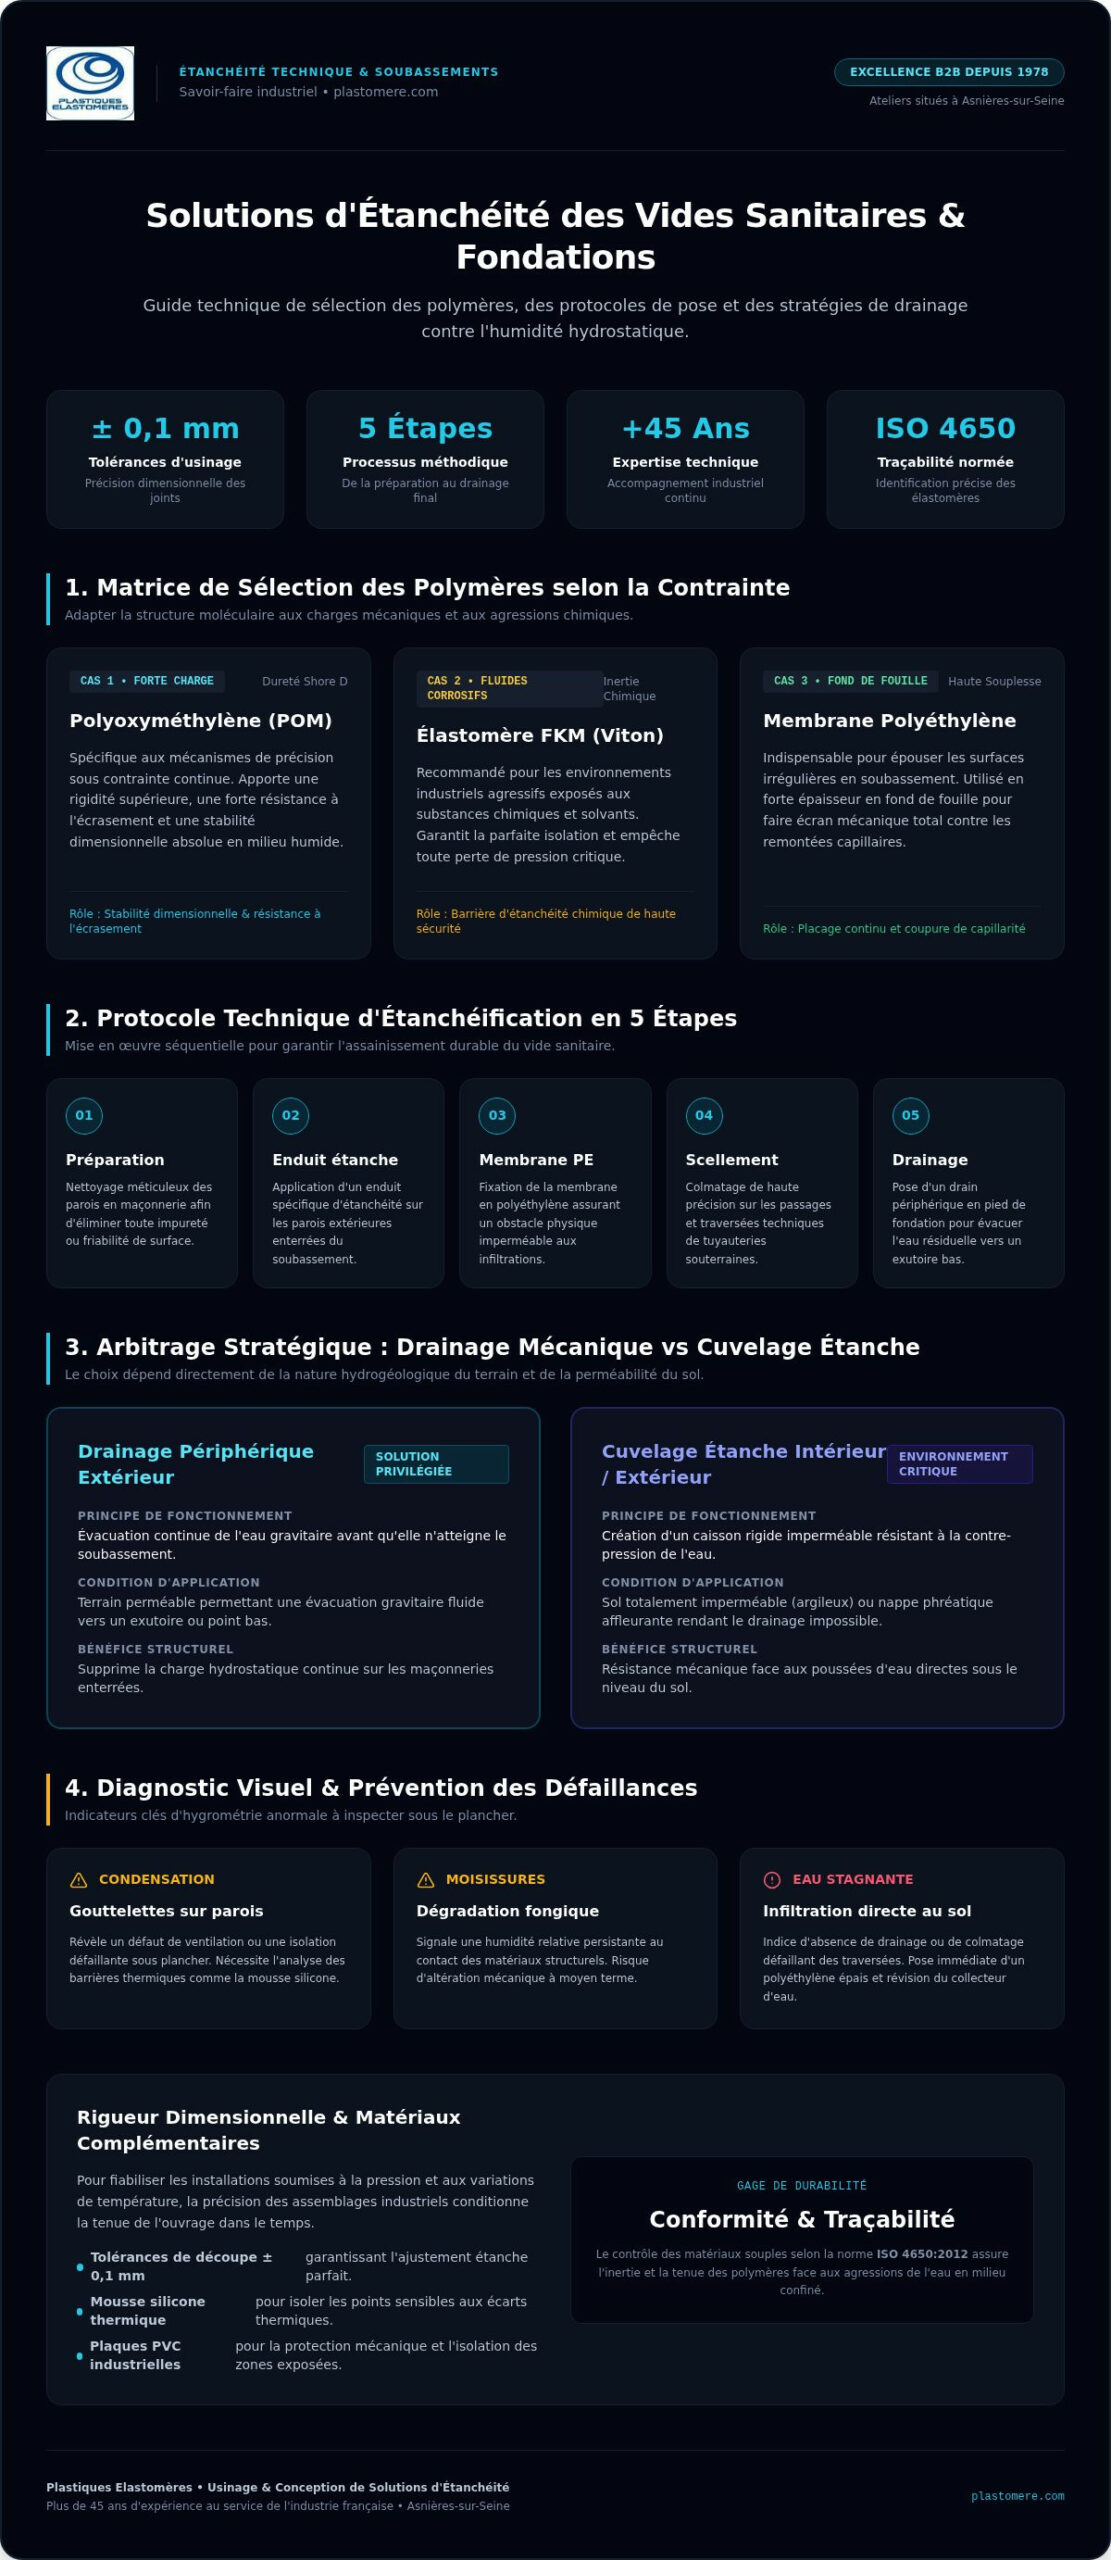
Points Clés: L’étanchéité d’un vide sanitaire repose sur l’application d’une membrane en polyéthylène, le scellement des traversées et l’installation d’un drainage périphérique pour évacuer l’eau.

  • Privilégiez le cuvelage étanche uniquement si votre sol est imperméable ou la nappe affleurante.
  • Optez pour le drainage mécanique extérieur dès que l’évacuation vers un point bas est réalisable.
  • L’usinage de vos joints doit respecter une tolérance de +/- 0,1 mm pour l’étanchéité.

Trois situations types pour caler votre choix de matériau

Avant de parler tarifs ou drainage, il faut coller le bon polymère à la contrainte réelle de votre chantier. Trois cas reviennent souvent:

  1. Mécanisme de précision sous charge: un joint plastique dur (polyoxyméthylène) apporte la stabilité dimensionnelle; le polyacétal convient aux mécanismes d’étanchéité de précision.
  2. Fluides corrosifs: un matériau chimiquement inerte s’impose; pour ces milieux agressifs, un joint Viton sur mesure sécurise vos équipements.
  3. Faible charge mécanique: un polyéthylène souple assure un placage homogène sur les surfaces irrégulières.

Vos applications industrielles sous vide exigent une analyse des contraintes de pression et de compatibilité chimique. Chez plusieurs clients, un sous-dimensionnement a entraîné des pertes de pression critiques: l’atelier d’Asnières-sur-Seine a alors ajusté l’épaisseur des composants, ce qui a rétabli l’isolation attendue sur la ligne.

Le polyoxyméthylène cible la tenue mécanique. La technologie FKM résiste aux attaques chimiques. Le polyéthylène privilégie la souplesse. La sélection dépend de la résistance à l’écrasement (dureté Shore D) minimale exigée pour les grades rigides. Notre équipe étudie vos plans pour concevoir la réponse adéquate.

Cinq étapes pour étanchéifier un vide sanitaire

L’étanchéité d’un vide sanitaire repose sur une barrière physique étanche et un drainage efficace pour stopper l’humidité dans les parois et au sol.

Pour vos équipements industriels, Plastiques Elastomères met à votre disposition plus de 45 ans d’expérience. La sélection de chaque matériau conditionne la sécurité globale de l’ouvrage.

  1. Préparer le support: nettoyez méticuleusement les parois en maçonnerie pour éliminer les impuretés.
  2. Appliquer l’enduit: posez un enduit d’étanchéité sur les murs extérieurs enterrés.
  3. Installer la membrane: fixez une membrane en polyéthylène pour faire obstacle aux infiltrations d’eau.
  4. Sceller les passages: effectuez un colmatage de précision des traversées de tuyauteries.
  5. Drainer l’eau: posez un drain périphérique pour évacuer l’eau résiduelle.

Ce procédé exige une rigueur technique soutenue. L’emploi d’une mousse silicone thermique permet d’isoler les points critiques face aux variations de température.

Le polyacétal convient aux pièces d’usinage rigides exposées à l’humidité. La résistance à l’écrasement doit être vérifiée selon la fréquence des contraintes. L’analyse des matériaux limite le risque de dégradation prématurée. Le terme « plastiques » désigne couramment ce que la science nomme polymères.

Astuce: Vérifiez la traçabilité des matériaux d’étanchéité souples selon la norme ISO 4650:2012 pour garantir leur durabilité en milieu humide.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Cette remarque souligne l’intérêt d’utiliser la désignation scientifique exacte des polymères lors du choix des matériaux d’étanchéité. Une identification précise favorise la conformité aux normes industrielles et une isolation durable.

Repérer une étanchéité défaillante avant les dégâts

Une inspection visuelle couplée à un contrôle d’hygrométrie permet d’évaluer la qualité de votre étanchéité du vide sanitaire, y compris sous le plancher d’une maison individuelle.

Lorsque vous observez de la condensation ou des moisissures sur les murs, une défaillance d’isolation sous le plancher est probable. Il convient de vérifier la conformité des barrières d’étanchéité et de contrôler la présence d’eau stagnante au sol. L’emploi d’une plaque PVC industrielle pour isoler les zones exposées offre une protection durable. Nous vous conseillons de vérifier la précision des assemblages ainsi que la fréquence des contrôles techniques pour prévenir tout risque.

Placer un polyéthylène épais en fond de fouille réduit les infiltrations d’eau et renforce la sécurité de l’ouvrage. Pour choisir un matériau adapté, notre équipe étudie vos contraintes techniques. Nous restons à votre entière disposition pour valider la sélection de vos équipements d’étanchéité.

Drainage périphérique: évacuer l’eau avant qu’elle n’atteigne les fondations

Le drainage périphérique externe évacue la pression hydrostatique avant qu’elle n’atteigne vos fondations. Nos observations en atelier montrent que l’eau stagnante dégrade prématurément les structures enterrées non drainées: cette accumulation crée une charge mécanique continue qui fragilise les maçonneries.

Pour choisir la méthode adaptée, nous comparons deux techniques courantes:

Technique Principe d’action Application recommandée
Drainage périphérique Évacuation continue de l’eau gravitaire Terrain perméable avec pente
Cuvelage étanche Barrière imperméable contre la pression Sol étanche ou nappe affleurante

Le cuvelage convient aux sous-sols fortement exposés, tandis que le drainage protège les terrains naturellement filtrants. Notre avis technique favorise le drainage mécanique dès que l’évacuation naturelle vers un point bas est faisable.

Pour maintenir un vide sanitaire sec, un matériel adapté est indispensable. Nous usinons chaque matériau plastique avec précision. Dans nos fabrications, nous employons un isolant haute densité comme le polyéthylène, apprécié pour sa souplesse et sa capacité de placage. La fréquence de contrôle de ces composants soutient la conformité aux exigences industrielles. Le détail de nos pratiques figure dans notre page sur l’usinage du PTFE.

Nos équipes étudient vos plans pour fiabiliser vos équipements, y compris lorsque l’accès au pourtour des fondations reste contraint.

Solution d'étanchéité pour le vide : tarifs et drainage des fondations

Quand le drainage périphérique ne suffit plus

Sur sol étanche ou nappe affleurante, le seul drain périphérique laisse passer la pression: il faut alors combiner barrière étanche et matériau capable de tenir le vide sans dégazage excessif.

Les copolymères utilisés pour l’étanchéité sous vide se classent selon leur structure moléculaire. Un copolymère thermoplastique se ramollit sous l’effet de la chaleur. À l’inverse, une résine thermodurcissable subit une transformation chimique irréversible lors de sa cuisson. Cette distinction oriente la résistance à l’écrasement retenue pour vos équipements.

Dans nos ateliers d’Asnières-sur-Seine, les techniciens voient souvent qu’un mauvais choix de matière entraîne une perte de vide coûteuse. Le PTFE chargé conserve ses propriétés isolantes. Une charge en bronze améliore la conductivité thermique du système. L’ajout de fibre de verre renforce la résistance mécanique sous pression.

Les caractéristiques de chaque matériau doivent correspondre aux limites de fréquence électrique et de température données. Notre barre de plastique (jonc PTFE) garantit une isolation diélectrique adaptée à vos lignes industrielles. Nous vous guidons dans la sélection de la nuance. Nos pièces respectent la conformité à la norme EU 10/2011. Plastiques Elastomères vous apporte un conseil personnalisé et découpe vos composants avec des tolérances de découpe +/- 0,1 mm.

Coupe de capillarité: tolérances, produits et dosages utiles

Une barrière étanche efficace exige des matériaux techniques posés à la fréquence d’application prévue par les réglementations industrielles. Un simple écart d’épaisseur du film altère le principe de rupture de capillarité.

Pour éliminer ce risque, nous usinons chaque joint plastique dur selon des spécifications strictes. Notre équipe adapte ces éléments avec une tolérance serrée afin d’interrompre la remontée fluide.

Pour sécuriser vos assemblages sous vide, le choix des polymères dépend de vos contraintes mécaniques. Le polyéthylène convient aux étanchéités standards. Le polyacétal offre une résistance à l’écrasement adaptée aux calages soumis à de lourdes charges. Ces matériaux répondent aux contraintes d’étanchéité opérationnelles.

Nous vous accompagnons pour valider le dosage exact et le choix de la matière. La fiabilité repose sur un matériau conforme à la certification ISO 16396-1:2015 pour les polyamides techniques. Cette rigueur prévient les arrêts de production imprévus sur vos lignes.

Astuce: Pour les composants polymères de calage ou de scellement, privilégiez les matériaux conformes à la norme ISO 16396-1:2015.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Il désigne ainsi généralement un mélange comportant un ou plusieurs polymères + différents additifs (charges, plastifiants, colorants, stabilisants…) et transformé en un produit fini." (source)

Ce témoignage illustre la complexité de la formulation des polymères techniques utilisés pour les barrières étanches: l’association d’additifs à la matrice plastique détermine directement les propriétés finales de la pièce découpée.

Lire les coûts du marché français avant de chiffrer votre projet

Le budget d’une étanchéité pour le vide varie selon les exigences environnementales et la précision de découpe requise. Les tarifs suivent les caractéristiques techniques des matériaux, pas seulement la surface traitée.

Nos interventions montrent l’impact du choix de la matière sur la tenue du vide. Un matériau à faible dégazage sécurise vos processus industriels.

Pour votre joint plastique dur ou une bande PTFE adhésive haute température, les dimensions ajustées modifient le coût global. La précision requise impose des méthodes d’usinage adaptées; une plaque supportant la chaleur demande des formulations spécifiques.

Le polyacétal convient aux pièces structurelles rigides, tandis que le PTFE chargé répond aux contraintes thermiques élevées. Si vous craignez des coûts imprévus, nos experts évaluent vos plans pour garantir un chiffrage exact avant production. Demandez un devis personnalisé à nos équipes.

Questions fréquentes

Qu’est-ce qu’un vide sanitaire?

Un vide sanitaire est un espace accessible ou non, situé entre le sol naturel et le premier plancher d’un bâtiment. Cet intervalle d’air isole les fondations contre les remontées d’humidité et les infiltrations gazeuses. Dans le domaine industriel comme pour la maison, la préservation de cet espace nécessite la mise en place d’une solution d’étanchéité pour le vide adaptée afin de protéger les structures.

En complément de ces mesures de protection des fondations, pour la réalisation de vos cloisons et finitions intérieures, vous pouvez découvrir le Regular Gypsum Board de Gyp Artisan.

Comment vérifier l’état de l’étanchéité d’un vide sanitaire?

L’inspection visuelle directe permet d’identifier les traces de condensation, les moisissures ou les stagnations d’eau au niveau des parois. Vous devez également contrôler la présence de fissures et mesurer le taux d’hygrométrie ambiant. Un diagnostic précis exige la vérification des joints et des barrières d’étanchéité existantes pour prévenir toute dégradation.

Comment étanchéifier un vide sanitaire?

L’application d’une membrane d’étanchéité couplée à une ventilation efficace constitue la méthode principale pour isoler cet espace. Pour les traversées de parois et les assemblages critiques, l’usage d’un joint plastique dur ou d’un joint EPDM découpé sur mesure assure une isolation hermétique. Nos experts vous guident dans la sélection des élastomères conformes à la norme ISO 4650:2012 pour sécuriser vos équipements.

Comment améliorer et maintenir l’étanchéité d’un vide sanitaire?

Le maintien d’une étanchéité durable passe par le nettoyage régulier des grilles de ventilation et le contrôle des écoulements d’eau. Il convient aussi de remplacer les garnitures défectueuses par des composants de haute précision résistant à la détérioration chimique. Nous proposons des solutions sur mesure répondant à la norme ISO 16396-1:2015 pour protéger vos infrastructures dans la durée. Le mot etancheite renvoie, dans les appels d’offres, à cette même exigence de barrière continue.

Comment savoir si mon vide sanitaire est étanche?

L’absence d’odeurs de moisissure et un niveau d’humidité stable indiquent un espace correctement isolé. Des relevés d’étanchéité à l’air et à l’eau permettent de confirmer la conformité de l’ouvrage. En cas de doute technique, nos équipes étudient vos contraintes pour valider la performance de votre solution d’étanchéité pour le vide.

Du diagnostic au devis: trancher sur l’étanchéité et le drainage

La sélection d’une solution d’étanchéité pour le vide exige une barrière fiable et une tenue face aux contraintes thermiques, le tout calé sur votre budget et sur le mode d’évacuation retenu autour des fondations. Pour vos découpes sur mesure, consultez notre guide contact eau potable.

Nos conseillers valident la conformité aux exigences selon la norme ISO 4650:2012 et la norme ISO 16396-1:2015. L’équipe de Plastiques Elastomères met son expertise technique issue de plus de 45 ans d’expérience à votre disposition pour analyser vos contraintes. Nous serons heureux d’étudier vos plans et de vous adresser une analyse personnalisée adaptée à votre chantier.

Mousse epdm adhésive en rouleau : quand cela convient et à quoi faire attention

Ce matériau convient à l’isolation et à l’étanchéité lorsque vous respectez les limites thermiques de l’adhésif retenu. Deux questions guident le choix : le rouleau EPDM adhésif suffit-il pour votre plage de température et votre milieu, ou devez-vous basculer vers le silicone cellulaire ou le PTFE adhésif ? Plastiques Elastomères vous accompagne dans cette sélection selon vos exigences techniques.

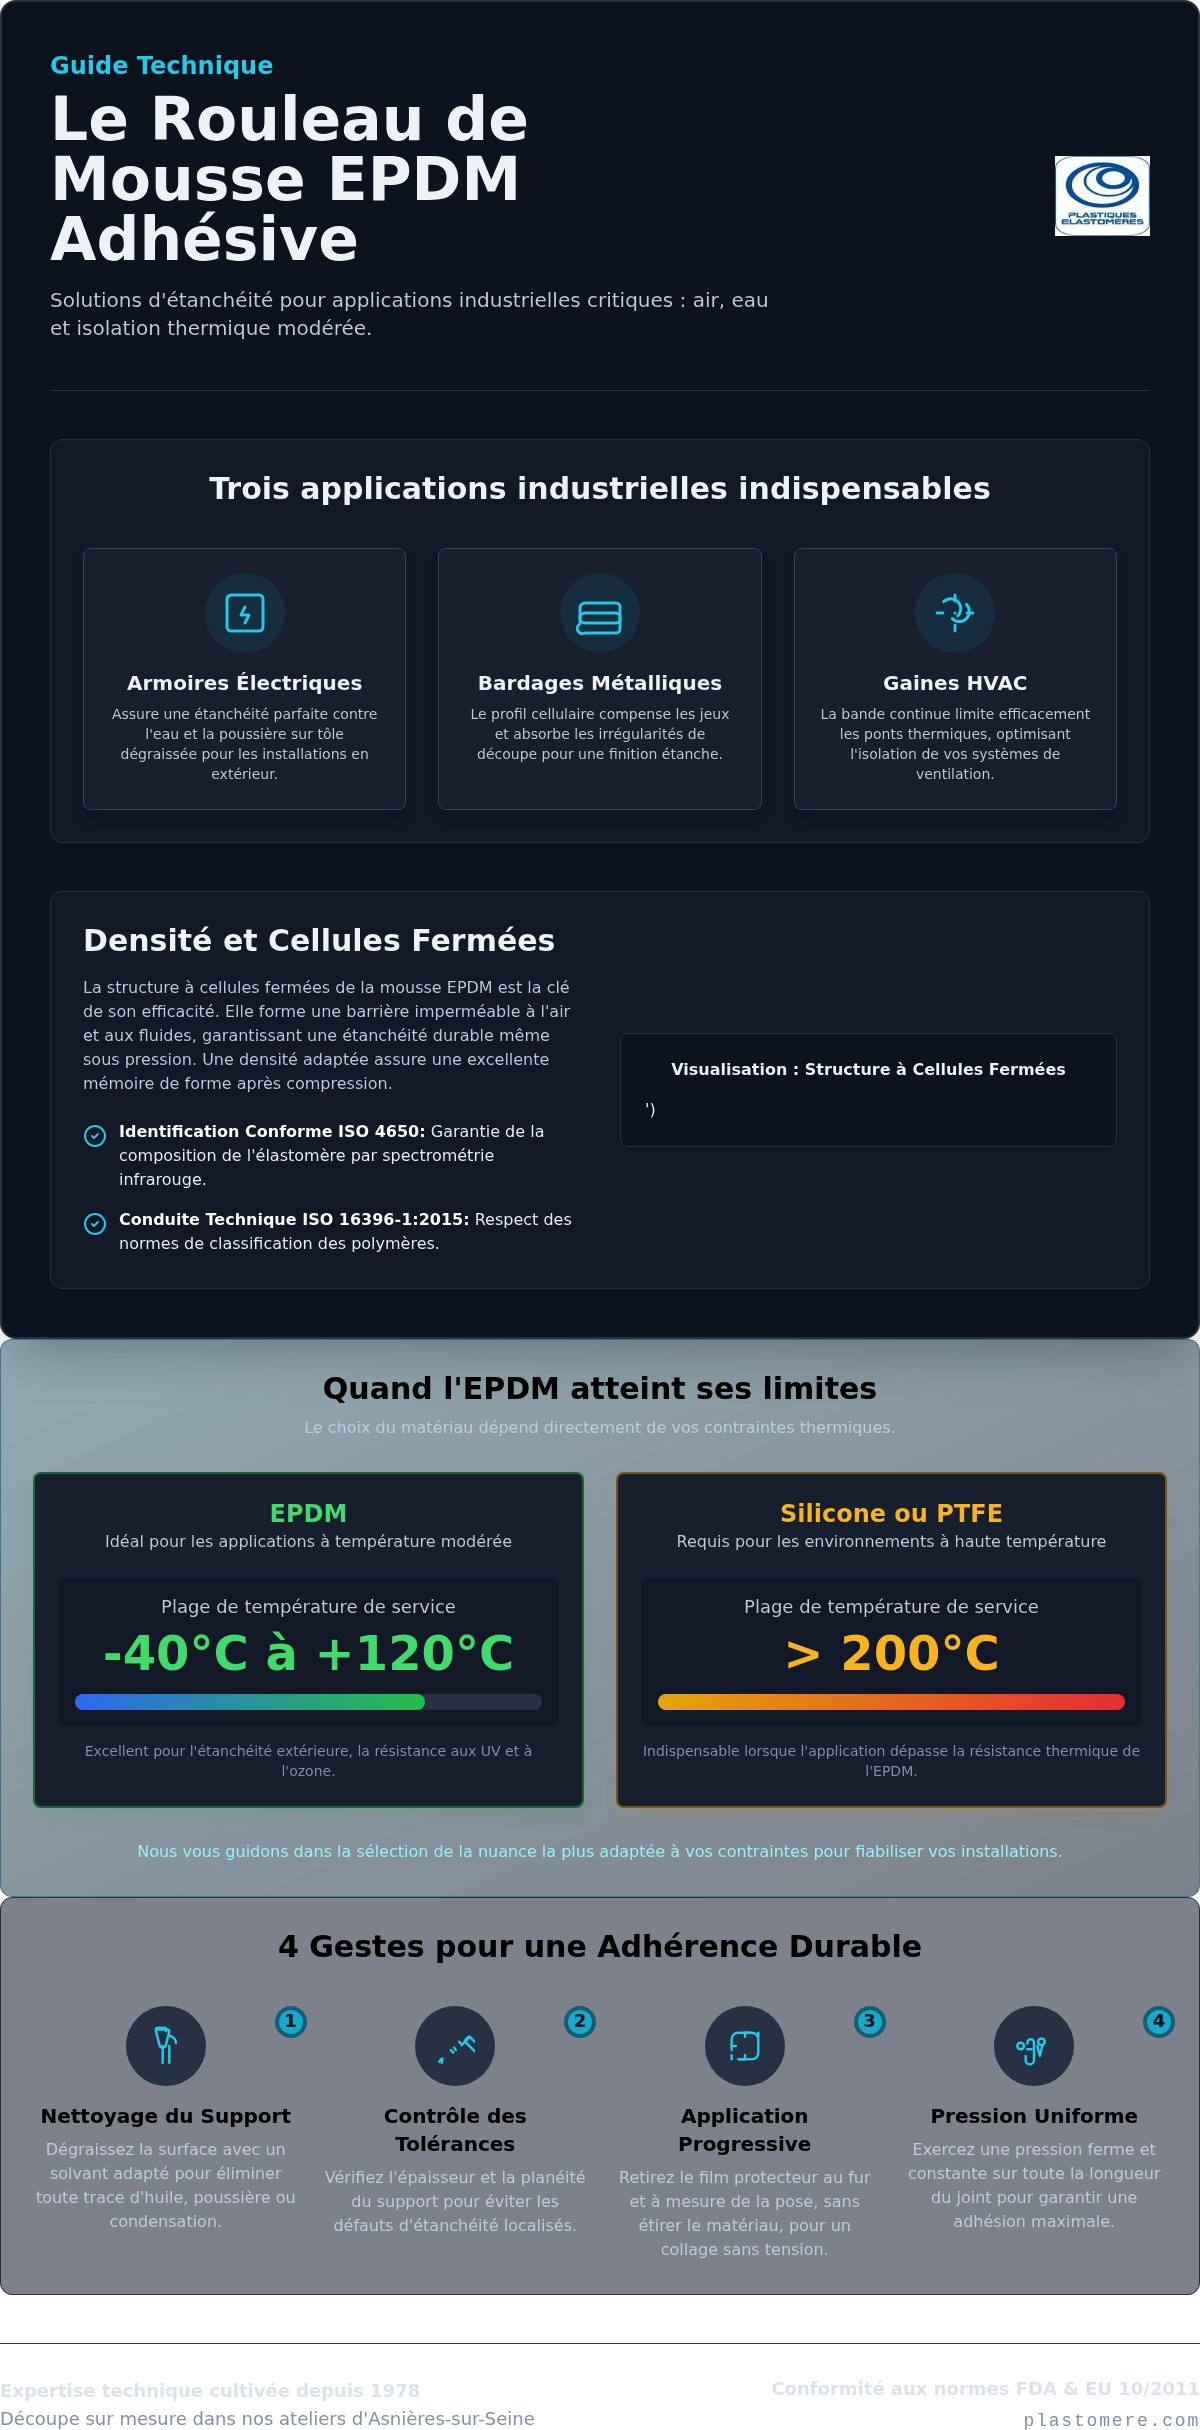
Points Clés: La mousse EPDM adhésive en rouleau assure l’étanchéité à l’air et à l’eau pour vos armoires électriques, bardages et gaines HVAC à température modérée.

  • Le prix médian du marché s’établit à 35 EUR pour un rouleau standard.
  • L’EPDM est inadapté si votre application dépasse 200°C, nécessitant alors du silicone ou PTFE.
  • Privilégiez ce matériau pour vos projets extérieurs exigeant une mémoire de forme après compressions répétées.
  • L’analyse par spectrométrie infrarouge selon la norme ISO 4650 garantit l’identification précise de l’élastomère.

Trois situations où le rouleau d’EPDM adhésif est indispensable

Avant de commander, repérez le cas qui correspond à votre chantier : armoire électrique en extérieur (rouleau EPDM adhésif sur tôle dégraissée pour bloquer l’eau), bardage métallique (profil cellulaire qui absorbe les défauts de découpe), gaine HVAC (bande continue pour limiter les ponts thermiques). Dans ces trois contextes, le matériau joue le même rôle : coller vite, compenser le jeu et tenir face aux intempéries modérées.

Sur les armoires électriques externes, le bardage métallique et les gaines HVAC, la mousse caoutchouc (élastomère EPDM) forme une barrière d’étanchéité lorsque la face adhésive est appliquée directement sur métal propre. L’application sur surfaces métalliques réduit les infiltrations d’eau liées aux assemblages complexes. Le joint cellulaire reprend aussitôt les irrégularités de découpe du support.

D’après les données de marché, le coût habituel d’un rouleau s’inscrit dans la fourchette indiquée en ouverture (médiane du marché à 35 EUR). Vos installations demandent une isolation thermique maîtrisée et une lecture claire des exigences incendie du cahier des charges. Une face adhésivée bien choisie limite le décollement lorsque la température ambiante oscille. Sans surface exempte de poussière, la prise faiblit : coller sur un métal propre s’apparente à coller sur du verre, non sur du sable. Sans préparation, l’humidité s’infiltre le long du joint.

Pour un joint EPDM sur mesure, notre équipe relit avec vous épaisseur, largeur et type d’adhésif. Le polytétrafluoroéthylène (PTFE), de son côté, intervient lorsque vous visez des performances durables en milieu plus agressif.

Sur le fil de discussion « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com :

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Cette remarque rappelle qu’une terminologie précise évite les confusions lors du choix d’un élastomère EPDM pour un usage industriel.

Densité et cellules fermées : ce qui stabilise l’étanchéité sous pression

La densité mal calée se voit vite : le joint s’écrase, ne revient plus, et l’étanchéité décroche. La mousse caoutchouc à cellules fermées freine le passage des fluides et de l’air. Selon nos observations en atelier, une densité adaptée limite la déformation permanente sous pression et conserve les performances mécaniques du profil.

La structure alvéolaire se comporte comme une suite de micro-chambres scellées. Pour les zones plus chaudes, la mousse silicone constitue une alternative technique lorsque l’EPDM sort de sa plage.

Propriété Norme / Spécification Valeur / Caractéristique
Conduite technique ISO 16396-1:2015 Conforme polymères
Identification ISO 4650 Identification des élastomères par spectrométrie infrarouge
Structure Cellules fermées Étanchéité aux fluides et à l’air

Certains acheteurs hésitent encore sur le classement des copolymères. L’EPDM appartient aux élastomères thermodurcissables réticulés : il offre une mémoire de forme supérieure à celle des thermoplastiques simples. Ce point compte lorsque vos équipements subissent des cycles de compression répétés. Nous croisons avec vous la fréquence de sollicitation mécanique et, le cas échéant, la résistance diélectrique attendue. Le polyoxyméthylène (POM, parfois nommé polyacétal) reste un thermoplastique distinct : il peut cohabiter dans un assemblage, il ne se confond ni avec l’EPDM ni avec sa structure cellulaire.

Astuce: Vérifiez la conformité aux normes ISO lors de la sélection pour garantir les tolérances dimensionnelles du polymère.

Au sein de l’espace de discussion « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com :

"Il désigne ainsi généralement un mélange comportant un ou plusieurs polymères + différents additifs (charges, plastifiants, colorants, stabilisants…) et transformé en un produit fini." (source)

Ce témoignage illustre la confusion fréquente entre familles de polymères et le rôle des additifs sur le produit fini. La lecture des normes ISO aide à confirmer le caractère thermodurcissable de l’EPDM réticulé.

Mousse epdm adhésive en rouleau : quand cela convient et à quoi faire attention

Pose soignée : quatre gestes pour une adhérence durable

Un joint bien choisi se décolle encore si le support est froid, gras ou humide. L’adhérence d’une bande cellulaire adhésive dépend d’abord de la préparation. Un mètre ruban standard coûte environ 5 EUR dans le commerce (selon les offres du marché) : l’outil suffit à sécuriser vos cotes avant coupe.

La température de la surface conditionne la prise définitive. Un support trop froid freine la polymérisation de la colle.

Pour poser un caoutchouc EPDM ou butyl ou un EPDM adhésivé, suivez ces étapes :

  1. Nettoyage du support : dégraissez la zone avec un solvant adapté pour retirer huile, poussière ou condensation.
  2. Contrôle des tolérances : vérifiez l’épaisseur et la planéité afin d’éviter un défaut d’étanchéité localisé.
  3. Application progressive : retirez le film protecteur au fur et à mesure de la pose, sans étirer le matériau.
  4. Pression ferme : exercez une pression uniforme sur toute la longueur pour consolider l’assemblage.

Respecter ces consignes limite les infiltrations liées à l’humidité et les décollements précoces. Nos experts restent à votre disposition pour des conseils alignés sur vos contraintes de pose. Si vous redoutez un manque d’adhérence au contact d’un thermoplastique de type POM, une préparation chimique adaptée sécurise la fixation.

Prix au mètre linéaire : ce qui fait varier votre devis

Une fois la fourchette de marché connue (médiane à 35 EUR sur les relevés cités), le devis se joue sur la largeur, l’épaisseur et les propriétés demandées. Nos observations en atelier montrent une demande fréquente de mousse caoutchouc aux cotes précises : sans anticipation des découpes, l’achat au mètre linéaire isolé fait grimper le coût global. L’achat en rouleau continu réduit le gaspillage sur vos séries ; une livraison aux dimensions prévues évite les chutes inutiles.

L’épaisseur finale reste le levier budgétaire principal. Le choix d’une mousse autocollante (EPDM adhésivé) ou d’un grade plus résistant dépend de la compression admissible et des normes de votre cahier des charges. L’association mécanique avec un thermoplastique dur tel que le polyoxyméthylène (POM) peut imposer des ajustements d’épaisseur ou de dureté : ce n’est pas un composant de l’EPDM, c’est un voisin d’assemblage.

La tolérance dimensionnelle fait aussi varier les devis. Nous serons heureux de vous orienter vers le produit adapté sur plastomere.com. Sollicitez un devis calé sur vos cotes et votre plage thermique.

Quand l’EPDM atteint ses limites : basculer vers le silicone ou le PTFE

Situation vue dans nos ateliers d’Asnières-sur-Seine : un joint EPDM cellulaire placé trop près d’une source chaude ou d’un fluide agressif se tasse, se fend ou se décolle avant la durée de vie prévue. Action engagée : relecture de la plage thermique et chimique, puis bascule vers une mousse silicone cellulaire ou un PTFE adhésif selon la contrainte dominante. Résultat attendu côté température : la mousse silicone cellulaire tient +200°C en service continu ; une bande PTFE avec adhésif silicone standard atteint 260°C en pointe.

L’EPDM cellulaire conserve une compressibilité utile pour une étanchéité aux intempéries et pour protéger vos équipements à température modérée. Sa résistance thermique reste inférieure à celle des élastomères fluorés ou des silicones. Pour les applications alimentaires, le règlement (UE) 2026/245 et la norme EU 10/2011 imposent parfois un autre couple matériau/adhésif.

Comparer ces options, c’est choisir le bon niveau de protection : l’EPDM pour l’extérieur classique, le silicone dès que la chaleur monte, le PTFE lorsque la chimie domine. Pour les hautes températures, préférez le silicone cellulaire ou le PTFE plutôt qu’un EPDM standard. Plastiques Elastomères met son expertise à votre service depuis 1978. Nos équipes découpent vos joints sur mesure avec des tolérances de découpe +/- 0,1 mm.

Astuce: Pour les applications continuellement exposées à plus de 200°C, basculez vers un silicone cellulaire ou un PTFE adhésif.

Contactez-nous pour croiser votre température de service, votre milieu et la cote de découpe.

Questions fréquentes

Quel est le prix au mètre linéaire ?

Le tarif de la mousse caoutchouc suit les relevés de marché déjà cités (médiane à 35 EUR), selon largeur, épaisseur et grade. Notre équipe étudie vos besoins pour établir un devis adapté à vos exigences industrielles.

Quelle est la densité du rouleau EPDM ?

La densité varie selon le grade sélectionné. La structure à cellules fermées vise à freiner le passage de l’air et des fluides ; nous la calons avec vous selon la compression et le jeu à rattraper sur vos installations.

Quelle est la dureté (SHA) du produit ?

La dureté Shore A décrit la résistance à la pénétration de la mousse autocollante. Nous analysons vos contraintes d’écrasement pour vous orienter vers la fermeté qui convient à vos équipements.

Quelle épaisseur et largeur propose-t-il ?

Nous découpons chaque rouleau sur mesure dans nos ateliers pour coller à vos dimensions. Nos conseillers techniques valident la faisabilité à partir de vos plans industriels.

Intégrez la mousse EPDM adhésive en rouleau à vos projets

Revenir aux deux questions de départ : votre plage thermique et votre milieu restent-ils dans le champ de l’EPDM adhésif en rouleau, ou faut-il un silicone cellulaire voire un PTFE adhésif ? La mousse caoutchouc assure l’étanchéité de nombreux équipements industriels lorsque ces limites sont respectées. Nos conseillers vous aident à trancher grade, épaisseur et adhésif.

Depuis nos ateliers d’Asnières-sur-Seine, nous étudions vos contraintes techniques. Nos procédés de découpe visent le respect des dimensions souhaitées, avec les tolérances annoncées plus haut. La conformité s’appuie notamment sur la norme ISO 16396-1:2015 et sur l’identification des élastomères selon l’ISO 4650 en vigueur.

Pour valider un usage lié à l’eau potable ou aux normes associées, parcourez notre guide des normes d’étanchéité. Pour ajuster votre mousse autocollante, demandez une étude personnalisée : nous restons à votre entière disposition.

Choisir un élastomère résistant aux UV : 10 ans de garantie

Pour une tenue de dix ans en extérieur, l’élastomère fluoré (FKM), le silicone et l’EPDM constituent les solutions à privilégier face au rayonnement solaire. Le coût total varie selon la géométrie de la pièce et les contraintes de découpe sur mesure. Nos équipes étudient vos contraintes opérationnelles afin d’établir un devis personnalisé ajusté à vos besoins.

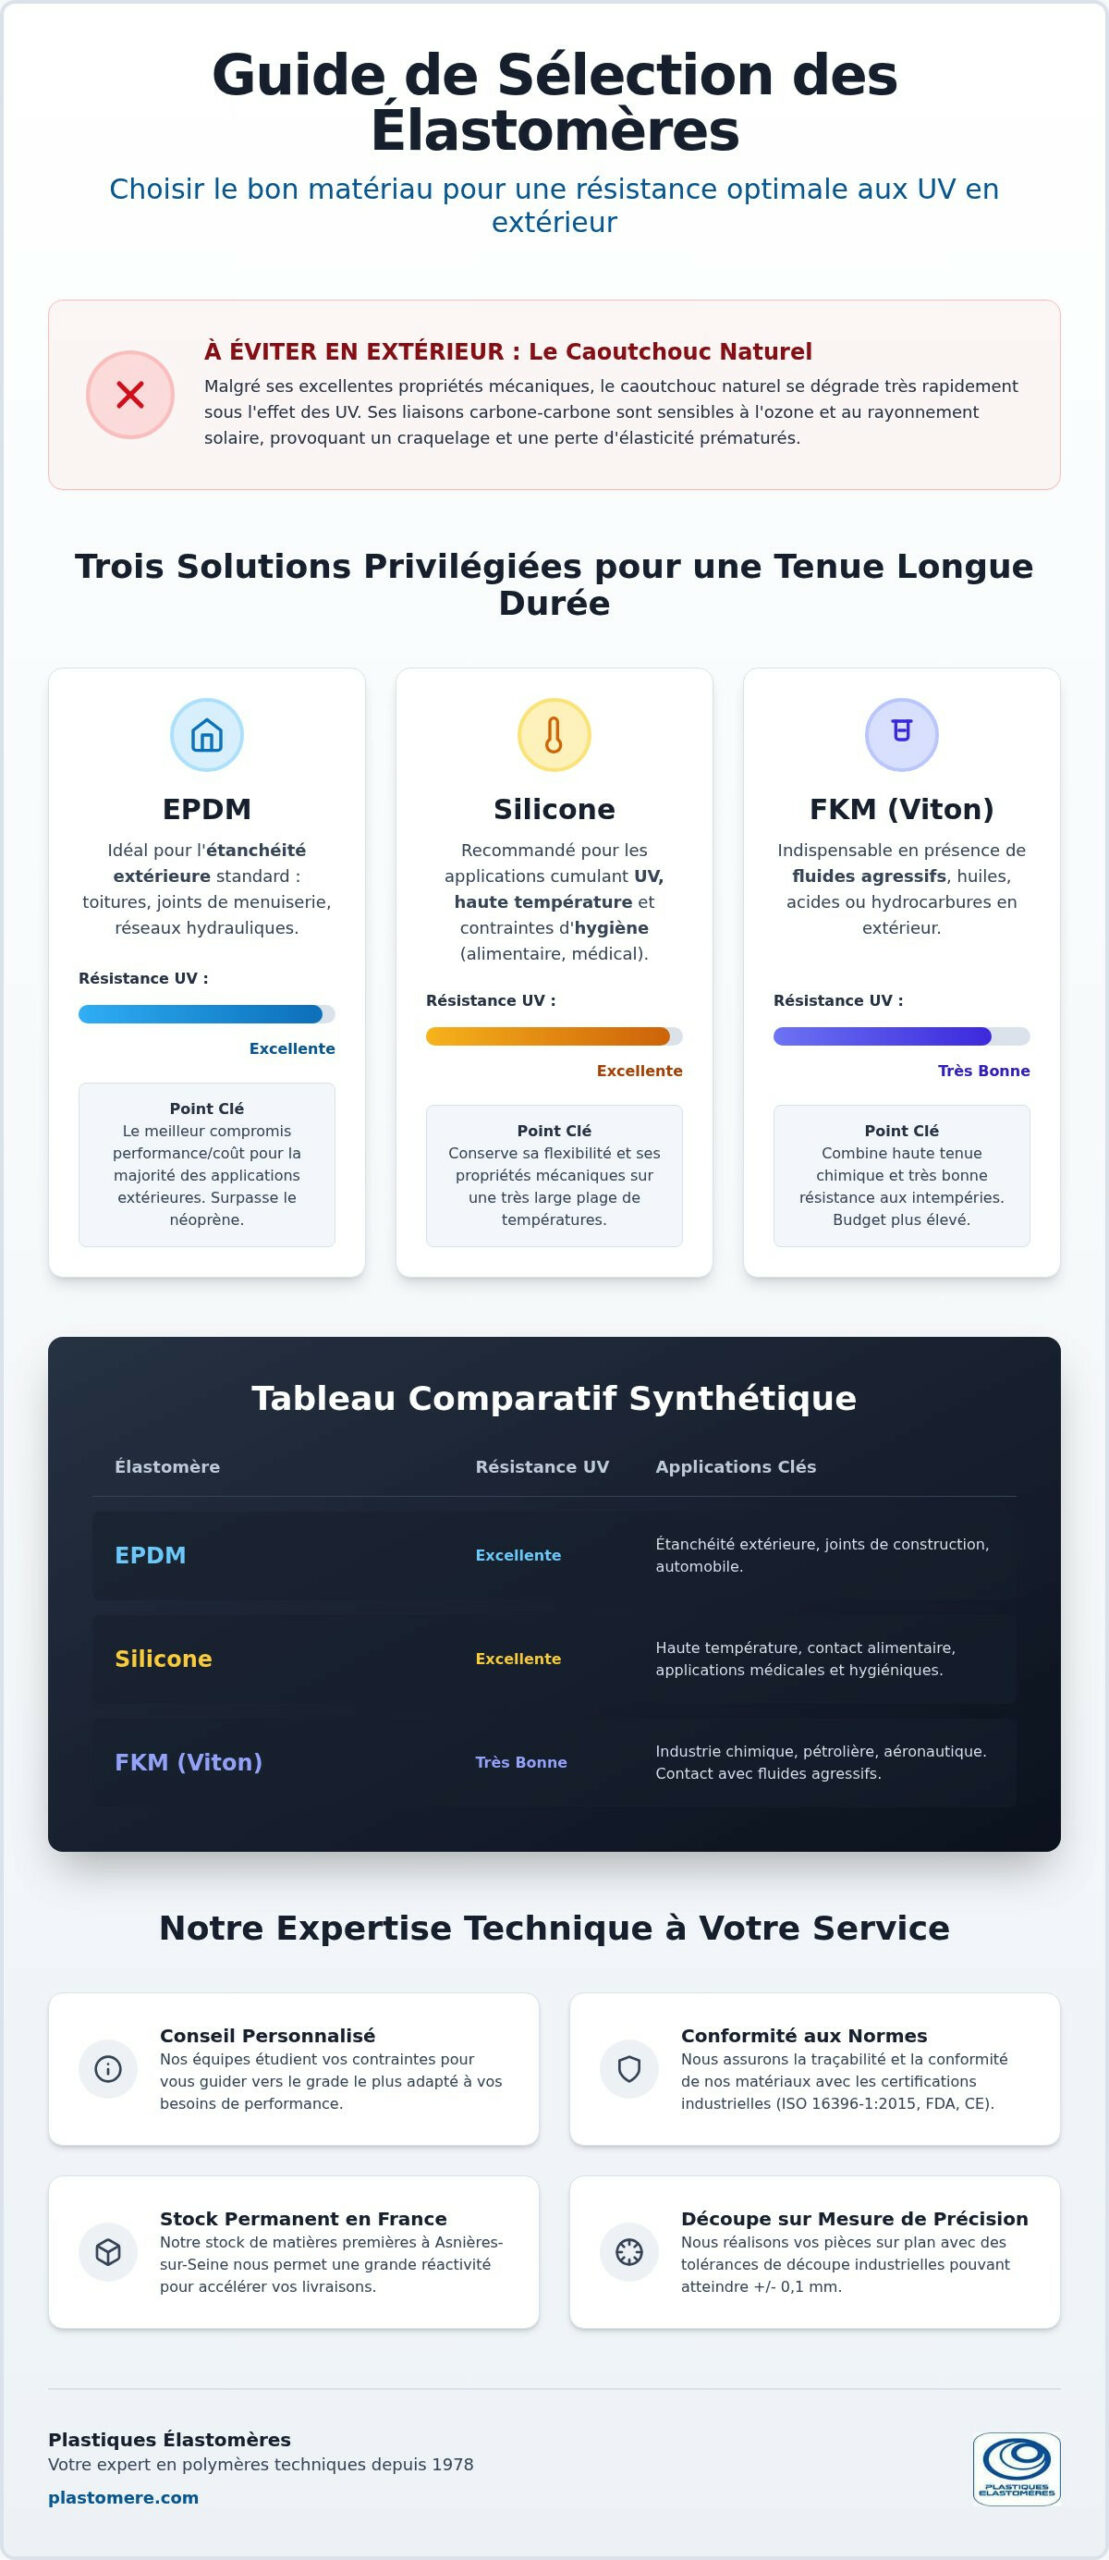
Points Clés: Pour choisir un élastomère résistant aux UV, privilégiez l’EPDM pour l’étanchéité extérieure standard, le silicone pour la chaleur ou le FKM pour les fluides agressifs.

  • L’EPDM surpasse le néoprène en extérieur grâce à sa structure vulcanisée stable face à l’ozone.
  • Évitez le caoutchouc naturel car ses liaisons carbone-carbone provoquent un craquelage rapide sous le soleil.
  • Optez pour le FKM si votre application cumule rayonnement solaire direct et contact avec des acides.

Trois situations d’exposition UV, trois choix de grade

Avant de figer un grade, posez-vous la question de la fréquence d’exposition et des efforts mécaniques réellement subis par la pièce. Trois cas reviennent souvent en atelier :

  1. Étanchéité extérieure en service continu (toitures techniques, réseaux hydrauliques à l’air libre) : orientez-vous vers un joint EPDM découpé sur mesure, stable face au soleil et à l’ozone.
  2. Haute température ou hygiène stricte sous rayonnement : le silicone conserve ses propriétés là où la chaleur s’ajoute aux UV.
  3. Fluides agressifs, huiles, acides en extérieur : le FKM (fluoroélastomère) combine tenue chimique et tenue au rayonnement, au prix d’un budget plus élevé.

La dégradation prématurée survient souvent après l’emploi d’un matériau inadapté à ces contraintes. Pour vos pièces mécaniques de précision dimensionnelle, le polyacétal (polyoxyméthylène, POM) reste un thermoplastique de choix, distinct des élastomères d’étanchéité. Pour vos tuyaux industriels, le polyéthylène PE 1000 (UHMWPE), également thermoplastique, répond mieux aux efforts d’abrasion et de glissement. Le mot « plastique » reste courant au quotidien ; le terme scientifique exact demeure polymère. Vous pouvez cadrer votre sélection avec ce guide des élastomères.

Dans le fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com :

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Cette remarque rappelle l’intérêt d’un vocabulaire technique précis lorsque vous spécifiez vos polymères industriels. Une caractérisation claire soutient la conformité et la durée de service de vos installations exposées aux UV.

L’EPDM couvre la majorité des expositions solaires extérieures

Lorsque votre cahier des charges vise surtout le soleil, l’ozone et le coût de possession, l’EPDM s’impose comme le compromis le plus souvent retenu. Cet élastomère synthétique conserve ses propriétés mécaniques face aux intempéries et son comportement diélectrique soutient une étanchéité durable sur des installations extérieures très exposées. Pour les professionnels, l’usage de films de protection solaire haute performance, tels que ceux distribués par SolControl, constitue une solution complémentaire pour préserver les infrastructures. Le silicone et le fluoroélastomère restent des alternatives solides, réservées en pratique aux contraintes thermiques ou chimiques plus sévères, car leur coût est plus élevé.

Cette exigence de durabilité face aux éléments se retrouve également dans le secteur du bâtiment, où des experts comme les composite decking suppliers Australia utilisent des technologies de polymères avancées pour protéger les structures contre le rayonnement solaire intense.

Pour des applications qui cumulent UV et forte contrainte mécanique sous pression, appuyez-vous sur notre guide haute pression.

La précision de fabrication reste déterminante pour vos joints sur mesure : chaque pièce est découpée selon les normes applicables, avec un conseil calé sur vos exigences industrielles et un stock permanent qui accélère les livraisons. Écrivez-nous pour valider la conformité de votre grade avant lancement.

EPDM, silicone et FKM : ce que change le rayonnement UV

Face au soleil direct, l’EPDM offre une tenue UV et intempéries adaptée à l’étanchéité industrielle extérieure, et dépasse le néoprène dans cet usage. Le tableau ci-dessous résume le positionnement usuel des trois familles.

Élastomère Résistance UV Applications clés
EPDM Excellente Étanchéité extérieure, joints
Silicone Excellent Haute température, hygiène
FKM (Viton) Très bonne Résistance chimique, huiles

Ces polymères, pour les références concernées, s’inscrivent dans le cadre de la norme ISO 16396-1:2015 lorsque vous commandez des formats découpés aux cotes voulues. Pour vos projets d’ingénierie, vous pouvez vous appuyer sur notre société. L’EPDM convient aux réseaux hydrauliques extérieurs ; le FKM répond aux fluides agressifs. Nos équipes tiennent des tolérances de découpe +/- 0,1 mm sur les joints élastomères comme sur les pièces en polyoxyméthylène. En savoir plus: Plastiques élastomères.

La rigidité diélectrique du composé et, pour les pièces rigides associées, la variante de polyacétal (thermoplastique) influent sur le mode d’usure au voisinage d’une zone ensoleillée. Un polymère vulcanisé est un thermodurcissable irréversible : l’analyse des propriétés mécaniques et des additifs intégrés permet de trancher entre les grades.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com :

"Il désigne ainsi généralement un mélange comportant un ou plusieurs polymères + différents additifs (charges, plastifiants, colorants, stabilisants…) et transformé en un produit fini." (source)

Cette observation illustre la difficulté, pour un acheteur, de distinguer un polymère pur d’un mélange chargé en plastifiants ou stabilisants. La structure vulcanisée de l’EPDM le range parmi les thermodurcissables, ce qui soutient sa stabilité sous UV.

Choisir un élastomère résistant aux UV : 10 ans de garantie

Fluides agressifs et chaleur : caler la résistance de votre joint

Un joint peut réussir aux UV et échouer dès que solvants et calories agissent ensemble. En atelier, un composant mal dimensionné se dégrade plus vite sous cette double contrainte : la rigidité chute, puis les fuites apparaissent. Pour ces dossiers exigeants, les solutions PTFE et élastomères apportent une réponse dimensionnée à vos plans. En savoir plus: PLASTIQUES ÉLASTOMÈRES (PTFE).

Sous l’effet des cycles thermiques, les polymères synthétiques voient leurs propriétés mécaniques évoluer. Un élastomère fluoré convient aux acides concentrés ; un profilé en polyéthylène couvre des contraintes mécaniques plus modérées. L’exposition aux solvants fait gonfler la structure comme une éponge plongée dans l’huile : le fluide pénètre le réseau polymère et déplace les cotes.

Le choix final demande donc de croiser chimie, température et géométrie. Notre équipe évalue votre conformité selon la fréquence des cycles thermiques et reste à votre disposition pour valider vos plans.

Pourquoi le caoutchouc naturel échoue en extérieur

Le caoutchouc naturel reste déconseillé pour les applications extérieures sous ultraviolets. Sa dégradation sous UV et ozone tient à la présence de doubles liaisons carbone-carbone dans sa chaîne polymère (polyisoprène), qui favorisent l’attaque photo-oxydative et la perte rapide des propriétés mécaniques initiales.

D’après nos observations d’atelier, l’exposition solaire directe provoque un craquelage de surface prématuré sur ce matériau. Pour la sécurité de vos installations, orientez-vous vers des élastomères synthétiques adaptés, en particulier le joint EPDM découpé sur mesure, qui préserve une élasticité durable en service extérieur. Nous serons heureux de vous accompagner dans le choix du grade selon vos besoins de performance.

Ce qui fixe le prix de vos découpes sur mesure

Le budget global de vos découpes sur mesure dépend de la complexité géométrique, du matériau retenu et des exigences de conformité. Une découpe d’étanchéité voisine de pièces en polyacétal ou polyéthylène impose un ajustement fin qui allonge le temps d’usinage. Chaque épaisseur engage une quantité de matière première différente ; l’ajout d’une face adhésive modifie aussi la préparation en atelier.

L’imbrication soignée des pièces sur le format brut réduit la chute de matière. Un joint EPDM découpé sur mesure exige cette précision pour tenir l’étanchéité en milieu critique. Demandez un devis calé sur vos plans industriels pour obtenir une chiffrage exacte.

Astuce: Privilégiez la découpe sur mesure en série pour amortir le coût d’outillage initial.

Cinq étapes pour verrouiller le composé adapté à vos contraintes

Valider d’abord les exigences chimiques et thermiques prolonge la durée de service de votre joint EPDM découpé sur mesure sous rayons solaires. Notre équipe étudie vos besoins selon la séquence suivante.

  1. Déterminer le milieu d’exposition : vous évaluez la fréquence d’exposition aux rayons ultraviolets ainsi que les contraintes mécaniques subies par le matériau.
  2. Identifier la résistance thermique : vous contrôlez les températures de service pour garantir une étanchéité constante sans dégradation.
  3. Analyser l’isolation électrique : vous vérifiez la rigidité diélectrique requise pour sécuriser l’installation industrielle.
  4. Sélectionner le matériau adapté : vous optez pour la nuance qui résiste aux agressions climatiques selon vos spécifications.
  5. Valider les certifications : vous exigez un composé conforme aux normes européennes en vigueur.

Un contrôle strict sur ces cinq points limite l’usure prématurée. Nous serons heureux de vous guider vers le composé élastomère aligné sur vos contraintes.

Normes et conformité : sécuriser vos joints avant la pose

La sélection d’un matériau d’étanchéité passe par le respect des réglementations industrielles applicables à votre secteur : c’est ce qui protège la continuité de production. Sur le terrain, nos techniciens constatent une hausse de la fréquence des contrôles d’étanchéité ; un joint mal spécifié se dégrade vite et coûte cher en arrêt de ligne.

Le polyéthylène et le polyacétal répondent, en tant que thermoplastiques, à des besoins mécaniques précis lorsqu’ils cohabitent avec vos joints. La conformité à la norme ISO 4650:2012 assure l’identification rigoureuse des solutions d’étanchéité ; la norme ISO 16396-1:2015 cadre certaines exigences sur les matériaux techniques associés. Notre équipe analyse vos plans pour viser la précision dimensionnelle attendue et fluidifier vos approvisionnements critiques. Contactez-nous pour étudier votre projet et sécuriser la spécification avant fabrication.

Questions fréquentes

Quel élastomère convient pour une forte exposition aux UV ?

Le polymère EPDM assure une stabilité élevée face aux rayons ultraviolets grâce à une structure chimique qui résiste à la dégradation solaire continue. Nos experts étudient vos contraintes d’exposition pour sélectionner le matériau adapté. Sollicitez une offre calée sur votre cahier des charges.

Quel matériau résiste aux UV et à l’ozone ?

Le caoutchouc EPDM résiste simultanément à l’ozone atmosphérique et aux rayons ultraviolets. Le joint EPDM découpé sur mesure soutient une étanchéité durable en milieu extérieur. Selon les données du marché observées sur un échantillon de 18 produits, les prix varient de 12 à 80 EUR ; cet écart dépend surtout des formulations techniques retenues. Nous validons chaque nuance selon vos exigences exactes.

Quelle est la plage de températures de service de chaque composé ?

Chaque formule possède des limites thermiques propres aux contraintes industrielles. La résistance thermique continue du PEEK (thermoplastique haute performance, distinct des élastomères) atteint jusqu’à 250 °C pour les applications extrêmes. La plaque silicone alimentaire haute température convient aux environnements thermiques sévères. Nous définissons le composé selon vos charges de travail.

Quel composé offre une résistance élevée à la traction ?

Le PTFE chargé avec de la fibre de verre augmente la résistance à la compression et à l’usure. De son côté, l’ajout de bronze renforce la résistance mécanique sous des charges très lourdes. La dureté Shore A permet d’évaluer la résistance à la pénétration de chaque élastomère. Nos équipes vous guident dans le choix de la composition exacte.

Quelles normes s’appliquent à chaque secteur ?

Les réglementations encadrent l’étanchéité industrielle et le contact alimentaire. Nos solutions s’appuient sur la norme ISO 4650:2012 pour l’identification rigoureuse des joints d’étanchéité. Les matériaux thermoplastiques techniques peuvent être conformes à la norme ISO 16396-1:2015. Nous fournissons des certificats respectant la norme EU 10/2011 et le règlement (UE) 2026/245. La spécification militaire américaine norme MIL-PRF-83248 s’applique aux environnements exposés aux hydrocarbures.

Choisir un élastomère résistant aux UV : nos recommandations

Retenir le bon élastomère face aux UV, c’est d’abord trancher entre EPDM pour l’extérieur courant, silicone lorsque la chaleur domine, et FKM dès que la chimie s’ajoute au soleil, puis figer géométrie et normes sur le devis. Les dégradations photo-oxydatives altèrent la souplesse des joints non protégés et réduisent la durée de service bien avant l’horizon de dix ans visé en introduction.

Depuis 1978, l’équipe de Plastiques Elastomères vous conseille pour sélectionner la nuance adaptée. Nos experts découpent vos pièces sur mesure selon vos exigences techniques, dans le respect de la norme ISO 4650:2012 et de la certification ISO 16396-1:2015.

Pour approfondir les critères techniques, consultez notre guide eau potable. Nous restons à votre entière disposition pour une étude personnalisée de vos plans.

Plastique détectable pour l’industrie agroalimentaire : 2 tests

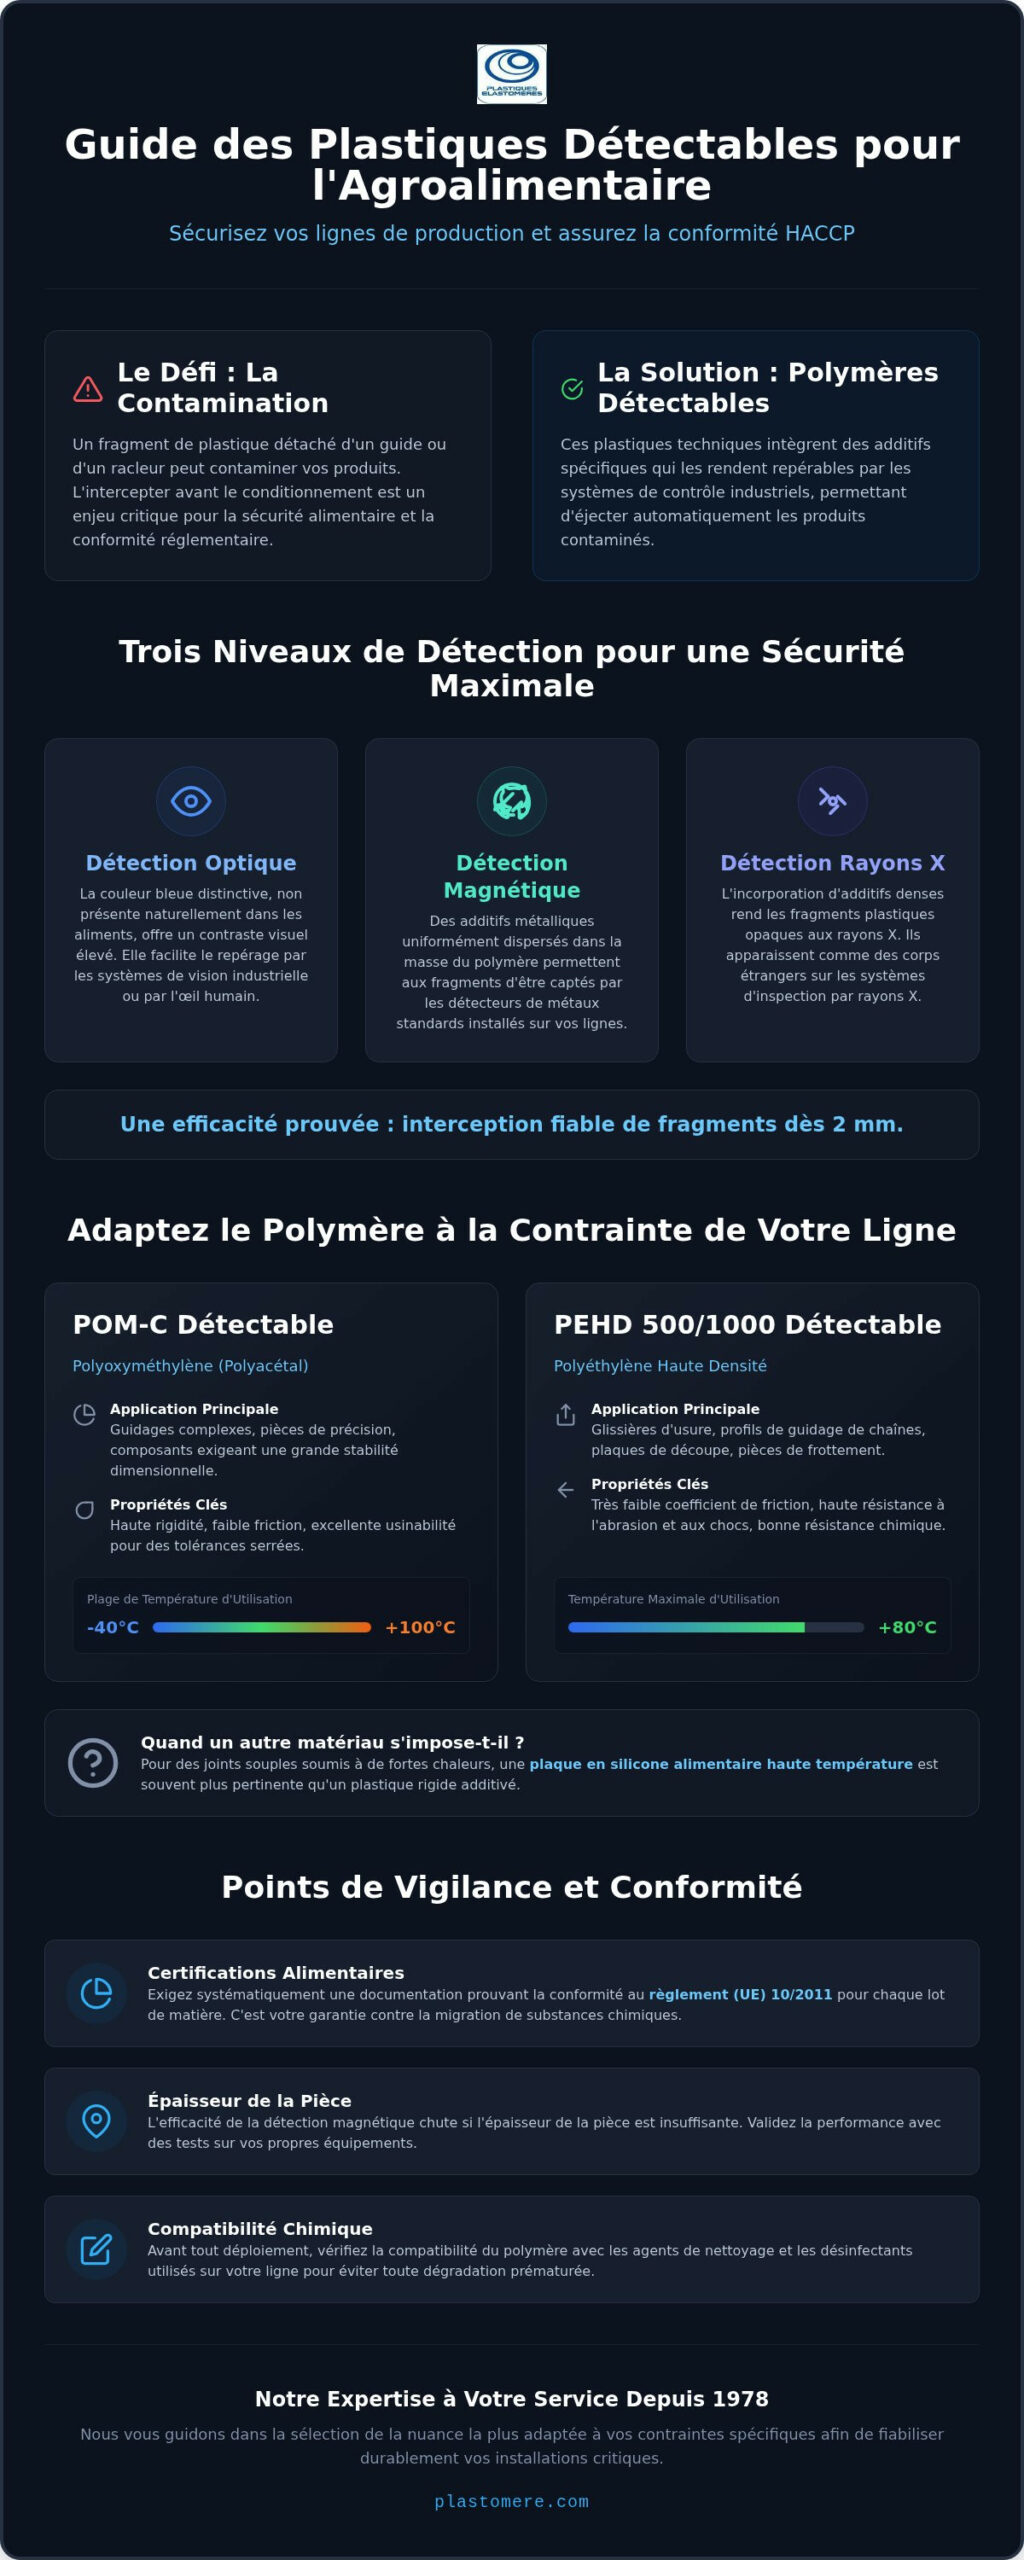
Le plastique détectable intègre des additifs magnétiques ou opaques aux rayons X afin de prévenir toute contamination dans les lignes de production agroalimentaires. Ces composants assurent une sécurité alimentaire (détectables HACCP) sur vos chaînes de conditionnement. Deux questions guident le choix : quel polymère bleu correspond à vos contraintes mécaniques et thermiques, et dans quels cas un autre matériau (silicone alimentaire, autre résine) s’impose ? Nos spécialistes vous accompagnent dans le choix des nuances techniques adaptées à vos contraintes industrielles.

Points Clés: Le plastique détectable pour l’industrie agroalimentaire sécurise vos lignes en permettant l’interception de fragments dès 2 mm via des détecteurs de métaux ou rayons X.

  • Le polyacétal supporte de -40 °C à +100 °C tandis que le polyéthylène plafonne à +80 °C.
  • L’efficacité chute si l’épaisseur de la pièce est insuffisante pour perturber le champ électromagnétique.
  • Privilégiez le POM pour vos guidages de précision et le PEHD pour vos glissières d’usure.
  • Le tableau comparatif des résines détaille les limites de fatigue mécanique liées aux additifs métalliques.

Polymère bleu : adaptez le matériau à la contrainte de votre ligne

Sur une ligne d’emballage, le bon polymère se choisit d’abord selon la fonction de la pièce, pas selon la seule couleur bleue. Trois situations reviennent souvent : pour des guidages complexes qui exigent une précision dimensionnelle, orientez-vous vers le polyoxyméthylène (POM) ; pour des guides d’usure où le glissement prime, le polyéthylène haute densité convient mieux ; pour des joints souples exposés à de fortes contraintes thermiques, une plaque silicone alimentaire haute température, conforme à la norme alimentaire (règlement (UE) 10/2011), reste plus pertinente qu’un plastique rigide additivé.

Chaque chaîne de conditionnement exige un matériau spécifique pour garantir la sécurité alimentaire. Le choix du polyéthylène ou du polyacétal dépend directement des contraintes mécaniques de votre convoyeur. Nos ateliers d’Asnières-sur-Seine transforment ces résines depuis 1978 pour répondre aux contraintes d’usure les plus critiques.

Bien que le plastique dur (POM) soit couramment évoqué sur les lignes industrielles, il convient d’employer le terme rigoureux de polymère. Le polyoxyméthylène offre une précision élevée pour les guidages complexes, tandis que le polyéthylène assure une étanchéité fiable. Chaque matériau doit respecter la norme alimentaire (règlement (UE) 10/2011) afin d’éviter tout risque de contamination.

Une nuance teintée dans la masse agit comme un repère visuel pour vos détecteurs optiques. Sa structure résistante conserve une épaisseur constante même sous un frottement continu. Pour valider vos exigences réglementaires, consultez notre guide des normes alimentaires.

Astuce: Vérifiez la compatibilité chimique de la résine avec vos détergents nettoyants avant tout achat définitif.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Ce constat souligne l’intérêt d’une terminologie scientifique exacte pour sélectionner le bon composant : la précision du vocabulaire reflète la rigueur requise lors du choix des polymères pour vos lignes d’emballage.

Contaminants plastiques : magnétique, optique ou rayons X

Si un fragment se détache d’un racleur ou d’un guide, votre ligne ne dispose que de quelques secondes pour l’intercepter avant le conditionnement. Les contaminants plastiques se détectent par séparateur magnétique, inspection optique ou systèmes à rayons X. Votre chaîne d’emballage nécessite une étanchéité fiable ; l’analyse précise de chaque matériau soutient la conformité industrielle. Notre expertise d’usinage sur mesure applique une rigueur stricte à ces enjeux.

Voici le processus de contrôle :

  1. Inclusion d’additifs : le matériau incorpore des charges métalliques.
  2. Tri optique : la couleur bleue signale visuellement le fragment.
  3. Passage sous fréquence : le détecteur de métaux capte l’élément.
  4. Inspection X : les rayons X identifient la masse résiduelle.

Les acheteurs hésitent souvent à classer les copolymères. Ce sont des thermoplastiques réutilisables à la chaleur, contrairement aux thermodurcissables réticulés. La sécurité alimentaire exige ce niveau de précision analytique. Cette approche vise la conformité selon la norme alimentaire (règlement (UE) 10/2011). Choisir la bonne nuance de plastique dur (POM) limite les arrêts de production et clarifie le classement technique pour vos équipes achats.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Il désigne ainsi généralement un mélange comportant un ou plusieurs polymères + différents additifs (charges, plastifiants, colorants, stabilisants…) et transformé en un produit fini." (source)

Ce témoignage illustre la confusion fréquente des acheteurs entre la formulation complexe d’un composé plastique et sa classification rigoureuse en tant que thermoplastique ou thermodurcissable. Il souligne la nécessité d’identifier clairement la nature du polymère pour garantir la conformité aux exigences de sécurité alimentaire.

Certifications européennes : documents à exiger lot par lot

Un certificat manquant sur un joint d’étanchéité peut bloquer un audit aussi sûrement qu’un fragment non détecté. Votre entreprise doit exiger une norme alimentaire (règlement (UE) 10/2011) stricte pour garantir l’absence de migration chimique dans vos chaînes de production.

Ce niveau d’exigence protège vos lignes de conditionnement. Nos équipes valident chaque matériau selon la fréquence de vos nettoyages pour maintenir une sécurité alimentaire adaptée. Pour comparer les spécificités de chaque polymère, consultez notre comparatif PA6, POM et PEHD. En savoir plus: Comparatif PA6.

La traçabilité des joints d’étanchéité reste parfois incomplète sans un certificat d’identification des élastomères (référence ISO 4650 en vigueur). Ce type de document atteste l’identification rigoureuse des solutions d’étanchéité. De plus, la conformité à la certification ISO 16396-1:2015 garantit un plastique dur (POM) conforme aux spécifications techniques des polyamides. Un usinage précis protège vos composants en limitant l’effritement.

Un polymère mal certifié fragilise votre chaîne globale. L’utilisation d’un polyéthylène haute densité mal identifié expose vos équipements à des risques sanitaires graves. Plastiques Elastomères analyse votre cahier des charges avec réactivité et sélectionne la nuance exacte pour sécuriser vos installations. Votre conformité industrielle repose sur cette rigueur opérationnelle.

Astuce: Exigez la fiche technique et le certificat de conformité alimentaire pour chaque lot livré.

Plastique détectable pour l'industrie agroalimentaire : 2 tests

POM-C et PEHD bleu : résistance, température et glissement

Avant de figer une référence d’achat, comparez la plage thermique de la pièce et le type de contrainte (usure, choc, glissement). Le choix d’une résine dépend de vos exigences de résistance mécanique et des limites thermiques de vos lignes de production. Nos usineurs constatent en atelier que le polyoxyméthylène (POM) offre une précision dimensionnelle élevée lors du fraisage de pièces complexes. Cette stabilité soutient l’étanchéité sur les équipements soumis à de fortes contraintes.

Matériau Limite de température Propriétés mécaniques
Polyacétal -40 °C à +100 °C Rigide, forte résistance à l’usure
Polyéthylène -50 °C à +80 °C Flexible, très bon glissement

Le polyacétal convient aux engrenages subissant des contraintes élevées. En revanche, le polyéthylène est adapté aux guides d’usure nécessitant un glissement fluide.

Pour la sécurité alimentaire, ces plastiques intègrent des additifs réagissant à chaque fréquence des détecteurs métalliques. La constante diélectrique de ces matériaux modifie le signal selon la norme alimentaire (règlement (UE) 10/2011).

Consultez notre guide de sélection des matériaux pour valider la conformité de vos composants. Nous analysons vos contraintes pour adapter ce plastique dur (POM).

Fragment de 2 mm : limites de détection et bancs de tests

Un seuil de détection n’a de valeur que s’il est prouvé sur un banc calé sur votre produit et votre fréquence de ligne. Un fragment de plastique dur (POM) de 2 mm reste repérable lors d’une inspection électromagnétique ou à rayons X. Selon les données constructeurs, la détection électromagnétique s’appuie sur la constante diélectrique du matériau. Ce contrôle sur ligne de production soutient votre sécurité alimentaire tout en respectant la norme alimentaire (règlement (UE) 10/2011).

L’inspection par rayons X constitue une option solide pour valider les polluants haute densité : elle identifie l’opacité des matériaux là où les détecteurs de métaux standard échouent.

Chaque polyacétal possède des propriétés mécaniques qui favorisent une étanchéité durable et une forte résistance à la rupture. Ces caractéristiques limitent la contamination par effritement. La précision du réglage dépend de la fréquence utilisée et des dimensions des pièces usinées.

Nos équipes observent régulièrement que la géométrie des composants influence la sensibilité des bancs d’essai. Nous ajustons les réglages selon vos contraintes. Plastiques Elastomères analyse vos besoins d’étanchéité : sollicitez nos experts pour un avis calé sur votre installation.

Quand le plastique détectable n’est pas adapté

Ajouter des charges métalliques ne corrige pas un mauvais dimensionnement ni un mauvais couple matériau / détecteur. Le plastique magnétiquement détectable devient inefficace si l’épaisseur des pièces usinées s’avère insuffisante pour perturber le champ d’un détecteur métallique.

Nos observations d’atelier montrent que certains réglages de haute fréquence altèrent la détection des charges métalliques fines. La baisse de sensibilité matérielle perturbe alors le contrôle qualité des lignes automatisées. Les mélanges à base de polyéthylène (PE) perdent parfois leur efficacité lorsque le signal d’un séparateur diélectrique prend le dessus. Pour pallier ces contraintes, nous étudions vos plans industriels afin de valider la faisabilité technique de vos projets d’usinage.

Ce matériau chargé ne convient pas aux pièces soumises à une fatigue mécanique extrême. Les additifs métalliques modifient la structure interne du polymère et la résistance aux chocs répétés chute.

Une modification de la fréquence de ligne fausse aussi la perception des fragments polymères : un réglage imprécis masque les particules. Changer de matériau exige une vérification stricte, car l’absence d’étanchéité mécanique fragilise l’ensemble de votre chaîne de production. Si votre procédé nécessite des joints souples soumis à de fortes contraintes thermiques, privilégiez une plaque silicone alimentaire haute température conforme à la norme alimentaire (règlement (UE) 10/2011). Ce type d’élastomère soutient une sécurité alimentaire tout en conservant son élasticité.

La seule présence d’additifs métalliques ne suffit pas : un étalonnage précis de vos scanners industriels reste indispensable. Nos experts vous guident dans la sélection du matériau adapté à votre procédé.

Questions fréquentes

Comment détecter les contaminants plastiques dans l’industrie alimentaire ?

Les particules issues d’un plastique détectable pour l’industrie agroalimentaire s’identifient grâce aux détecteurs de métaux ou aux systèmes d’inspection par rayons X. Cette sécurité alimentaire limite les risques de contamination dans vos chaînes de production.

POM et PEHD détectables : comment choisir selon la ligne ?

Le polyacétal (POM) convient aux engrenages et pièces rigides entre -40 °C et +100 °C, avec une forte résistance à l’usure. Le polyéthylène, plus flexible, se prête aux guides d’usure et au glissement entre -50 °C et +80 °C. Le choix dépend de vos contraintes mécaniques, de la température de ligne et du mode de détection (magnétique, optique ou rayons X).

Quelles applications agroalimentaires utilisent ces plastiques détectables ?

Ces polymères servent à fabriquer des racleurs, des pignons, des guides de convoyage ou des joints d’étanchéité sur mesure, dès lors que l’épaisseur et le réglage des détecteurs permettent d’intercepter un fragment.

Comment obtenir les fiches techniques des matériaux ?

Vous pouvez demander l’ensemble des documentations techniques et certificats d’alimentarité directement auprès de notre service client. Nous vous transmettons rapidement les éléments attestant de la conformité à la norme ISO 16396-1:2015 relative aux spécifications du polyamide, ainsi que les preuves liées à la norme alimentaire (règlement (UE) 10/2011).

Sécurisez vos lignes de production avec des matériaux certifiés

Revenir aux deux questions de départ clarifie la décision : quel polymère bleu (POM ou PEHD) correspond à la mécanique et à la température de votre ligne, et dans quels cas l’épaisseur, la fatigue ou le besoin d’élasticité imposent un autre matériau, par exemple une plaque silicone alimentaire ?

Depuis 1978, Plastiques Elastomères met son expertise technique au service de vos exigences industrielles. Nos conseillers s’appuient sur des standards stricts, incluant la conformité à la norme ISO 16396-1:2015 et à la norme alimentaire (règlement (UE) 10/2011), pour valider la sécurité alimentaire de vos installations.

L’équipe de Plastiques Elastomères reste à votre disposition pour un conseil personnalisé. Pour évaluer la compatibilité de vos équipements, consultez le guide normes et solutions. Nous serons heureux de préparer un devis sur mesure adapté à vos contraintes : contactez-nous pour en discuter.

Guide pratique de la bande transporteuse PTFE sur mesure

Le coût d’une bande transporteuse PTFE sur mesure dépend des exigences de conformité comme la certification USP Class VI, la norme FDA et la sécurité incendie, Plastiques Elastomères ne publiant pas de tarifs fixes sans devis personnalisé. Les dimensions du produit, la nature du maillage et le type d’adhésif silicone influent directement sur l’investissement global. Avant de commander, vous tranchez surtout trois points : quel profilé tient vos cycles thermiques, faut-il une maille ou une surface pleine, et à partir de quand une réparation d’urgence ne suffit plus face à un remplacement calibré.

Points Clés: Choisissez votre bande transporteuse PTFE sur mesure en validant la structure (maille ou pleine) et l’armature selon vos contraintes de ventilation et de traction mécanique.

  • Respectez la limite de 260°C pour vos bandes équipées d’un adhésif silicone standard.
  • Évitez les bandes adhésives simples dès que votre ligne subit des tractions mécaniques sévères.
  • Privilégiez l’armature en aramide pour une résistance supérieure aux déchirures par rapport au verre.
  • Le guide précise que les découpes de plaques PTFE respectent un format de 1200x1200mm.

3 Profilés PTFE pour aligner tenue thermique et mécanique sur votre ligne

Vos contraintes thermiques et mécaniques dictent le choix exact de la bande. Chez les clients que nous accompagnons, le profilé conditionne la longévité des lignes : un composant inadapté s’use trop tôt sous la chaleur ou les frottements. Trois situations reviennent souvent. Tunnel de séchage textile ou agroalimentaire : orientez-vous vers le maillage ajouré en PTFE, souple et capable d’une résistance thermique continue. Tunnel de rétraction où l’air chaud ou l’humidité doivent circuler : retenez le maillage ajouré. Transport de pièces délicates sans infiltration : la feuille pleine apporte l’étanchéité et la précision de convoyage. Pour cadrer le dimensionnement, consultez notre guide d’achat dédié.

Trois architectures principales répondent à ces besoins industriels :

  • La bande en tissu de verre revêtu de PTFE convient aux convoyeurs de séchage. Elle offre une résistance thermique continue tout en conservant une grande souplesse.
  • Le maillage ajouré en PTFE favorise la circulation de l’air chaud ou de l’humidité. Ce profilé convient aux tunnels de rétraction.
  • La feuille pleine assure une étanchéité complète et une précision élevée lors du transport de pièces délicates.

Chaque matériau répond à un cahier des charges précis. Si vous utilisez des rails d’entraînement, le polyéthylène ou le polyoxyméthylène complètent le montage. L’épaisseur du revêtement doit être sélectionnée avec rigueur pour résister aux agressions chimiques. Pour vos plaques, l’utilisation de polyacétal apporte une stabilité dimensionnelle fiable. Plastiques Elastomères ajuste chaque composant selon vos contraintes de production ; pour une découpe de plaque PTFE, les dimensions se calquent habituellement sur les formats standards de 1200 x 1200 mm. La feuille pleine résiste mieux à la déchirure, ce qui oriente le choix de structure dès l’étude de ligne.

Astuce: Pour les éléments en feuille pleine, notez que la découpe maximale s’aligne sur les formats standards de 1200 x 1200 mm.

Maille ou bande pleine : trancher selon ventilation et étanchéité

Le choix entre une maille et une bande pleine dépend de la ventilation requise et de l’étanchéité nécessaire pour transporter votre matériau.

Sur une ligne textile en fin de poste, la structure perforée agit comme un tamis respirant pendant le séchage. Nos équipes préconisent la bande pleine dès que le produit à convoyer exige un maintien sans infiltration : la surface lisse limite les coulures et stabilise les cotes pour vos processus de séchage.

Structure de bande Propriétés mécaniques Applications industrielles
Maille ouverte Circulation d’air optimisée Séchage textile et agroalimentaire
Bande pleine Étanchéité et surface lisse Transport de produits liquides ou collants

Chaque matériau possède une armature spécifique : la fibre de verre renforce la résistance thermique, tandis que l’aramide apporte une tenue mécanique élevée. Selon la description du polytétrafluoroéthylène (PTFE) sur Wikipédia, cette matière conserve une inertie chimique marquée. Pour vos lignes techniques, une bande PTFE pour convoyeur apporte une durabilité élevée. Nous validons chaque épaisseur selon vos contraintes et, pour l’assemblage, nous vérifions la conformité selon la norme ISO 16396-1:2015.

L’usage d’une bande adhésive facilite aussi le guidage. Nous recommandons la nuance polyacétal pour certaines pièces de guidage complémentaires. Le terme polymères désigne la structure chimique exacte de ces formulations.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Ce commentaire souligne l’intérêt d’un vocabulaire scientifique rigoureux, celui des polymères, pour caractériser la structure d’une bande pleine ou en maille et sélectionner un matériau conforme aux exigences industrielles.

Quatre mesures qui évitent glissements et tensions excessives

Prendre des cotes rigoureuses conditionne le fonctionnement de votre équipement industriel fabriqué sur plan. La moindre erreur d’appréciation provoque un glissement mécanique ou des tensions excessives. Plastiques Elastomères vous accompagne pas à pas pour transmettre des données exactes à nos ateliers.

  1. Mesurer la longueur développée : Calculez la distance totale du tapis déroulé à plat pour éviter tout problème de rétractation.
  2. Relever la largeur utile : Déterminez la largeur exacte de la zone de convoyage selon vos contraintes d’espace.
  3. Vérifier l’épaisseur du Tissu de verre PTFE Antistatique : Contrôlez le diamètre de vos rouleaux pour sélectionner l’épaisseur adaptée.
  4. Définir la jonction et le guidage : Choisissez une fermeture métallique ou soudée selon vos impératifs de démontage.

Ces quatre relevés limitent les dommages prématurés. Pour vos procédés exigeants, l’emploi d’une bande PTFE de convoyage procure une surface antiadhésive et résistante aux produits chimiques.

Un détail souvent négligé : la conduite des bandes sur les convoyeurs inclinés se trouve altérée par l’accumulation de charges électrostatiques. Ce phénomène engendre des glissements imprévus et provoque des déchirures irréversibles du matériau. Un modèle de bande de convoyage en tissu imprégné résout ce problème. Nos spécialistes étudient vos contraintes pour adapter la tension superficielle du PTFE à votre production ; confier votre métrage à l’atelier vous assure une conformité stricte aux exigences industrielles.

Guide pratique de la bande transporteuse PTFE sur mesure

Quand le PTFE adhésif atteint ses limites sous charge et chaleur

Les limites thermiques du PTFE adhésif restreignent son utilisation face à des contraintes extrêmes. Dans nos ateliers d’Asnières-sur-Seine, nos techniciens constatent que les contraintes d’étanchéité sous forte charge détériorent la liaison chimique. Cette dégradation survient car la température maximale d’une bande PTFE adhésive équipée d’un adhésif silicone standard s’élève généralement à 260°C.

Au-delà de cette valeur, la masse adhésive perd sa stabilité mécanique et risque d’endommager votre équipement. Pour une ligne soumise à des tractions mécaniques sévères, une simple bande adhésive ne convient pas : orientez-vous vers un tissu PTFE de configuration technique afin de sécuriser le procédé.

Les polymères techniques nécessitent une sélection rigoureuse selon leurs caractéristiques. Un polyoxyméthylène, aussi appelé polyacétal, est un thermoplastique usinable selon des tolérances précises. Il diffère des résines thermodurcissables non fusibles après polymérisation. La tolérance d’épaisseur varie selon la précision recherchée et l’humidité ambiante ; un matériau bien choisi évite des arrêts non planifiés.

Astuce: Vérifiez toujours que votre zone de chauffage ne dépasse pas la température maximale de 260°C prévue pour un adhésif silicone standard.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Il désigne ainsi généralement un mélange comportant un ou plusieurs polymères + différents additifs (charges, plastifiants, colorants, stabilisants…) et transformé en un produit fini." (source)

Ce témoignage illustre la confusion fréquente des industriels entre la résine de base et le matériau final formulé. Il rappelle qu’il faut distinguer les thermoplastiques transformables des mélanges chargés pour valider vos choix techniques.

Peut-on réparer une bande PTFE déchirée sur une machine ?

Une réparation temporaire reste possible directement sur le convoyeur pour éviter un arrêt de production prolongé.

Lors de nos interventions, nous constatons qu’un accroc mineur survient souvent au niveau du guidage. La structure textile en fibre de verre imprégné de résine PTFE offre une résistance élevée, mais un dommage localisé nécessite une intervention rapide.

Imaginez votre convoyeur comme une combinaison de plongée étanche : une simple perforation ruine l’étanchéité globale. De la même façon, une bande PTFE déchirée perd son imperméabilité aux graisses.

Une bande PTFE adhésive haute température permet de coller une pièce de renfort d’urgence. Cette solution antiadhésive limite la rétractation du tissu et retarde l’élimination du ruban endommagé. Cette méthode dépanne uniquement à court terme.

Pour les jonctions complexes ou les convoyeurs inclinés, l’application d’un patch nécessite un mordançage du PTFE pour restaurer la tension superficielle et garantir l’adhérence. Sans ce traitement chimique préalable, la pièce rapportée ne tiendra pas sous les contraintes mécaniques. Une réparation mal exécutée risque d’endommager vos rouleaux.

Vous réduirez vos coûts globaux en remplaçant la courroie transporteuse résistante à la chaleur dès les premiers signes de fatigue structurelle. Notre atelier découpe vos bandes selon des tolérances de découpe +/- 0,1 mm. Nous garantissons la conformité au règlement (UE) 2026/245 et à la norme EU 10/2011 pour vos applications alimentaires.

Un simple ruban adhésif ne suffit pas définitivement : seule une bande neuve assure une sécurité industrielle durable. Nous serons heureux de vous accompagner dans le choix du grade adapté à vos besoins de performance.

Certifications et ISO 16396-1:2015 : ce qui sécurise votre équipement

La conformité de votre bande PTFE fabriquée sur plan soutient la fiabilité opérationnelle et l’étanchéité sous forte contrainte thermique. Selon la page Wikipédia sur le polytétrafluoroéthylène, ce matériau maintient ses propriétés mécaniques jusqu’à 260 °C. Cette résistance thermique protège vos processus industriels contre une dégradation prématurée.

Nos experts valident la précision de chaque matériau plastifié pour répondre aux exigences réglementaires. Le respect de la norme ISO 16396-1:2015 cadre les spécifications des polymères retenus pour vos installations et préserve la rigidité structurale de la bande lors des montées en température.

La fréquence des nettoyages chimiques modifie l’adhérence de surface des équipements non certifiés. Retenir une bande certifiée limite les arrêts de production imprévus, sous réserve d’un contrôle rigoureux à la réception.

Plastiques Elastomères adapte les spécifications techniques à vos contraintes de ligne. Nous restons à votre entière disposition pour sélectionner la nuance de PTFE adaptée à vos contraintes et fiabiliser vos installations.

Questions fréquentes

Quelle est la différence entre une bande PTFE à mailles et une bande pleine ?

La version à mailles favorise la circulation de l’air pour le séchage. La version pleine assure une étanchéité complète sans résidus. Nos ateliers d’Asnières-sur-Seine réalisent ces deux configurations adaptées à vos contraintes. Le matériau est conforme à la norme ISO 16396-1:2015. Indiquez-nous votre process : nous étudierons le grade le mieux adapté à votre ligne.

Comment mesurer correctement une bande transporteuse pour une commande sur mesure ?

Mesurez la longueur développée à plat, la largeur totale ainsi que l’épaisseur souhaitée. Une prise d’empreinte précise évite tout glissement mécanique. Nos tolérances d’usinage s’étendent généralement de 0,1 mm à 0,5 mm. Nous respectons l’alignement strict de vos rails d’entraînement. Transmettez vos plans industriels : nous validerons la faisabilité technique de vos projets les plus pointus.

Peut-on réparer une bande PTFE déchirée sur une machine ?

Une réparation locale est possible par vulcanisation ou par l’ajout d’une jonction thermique ciblée. La durabilité dépend grandement de la tension mécanique subie. Pour des rubans adhésifs, la température maximale du PTFE adhésif avec adhésif silicone s’élève à 260°C. Si le tissu de verre support est rompu, un remplacement complet reste préférable. Nous intervenons rapidement pour analyser vos composants et limiter les arrêts de production.

Quels sont les délais moyens pour la fabrication d’une bande transporteuse PTFE sur mesure ?

La fabrication nécessite en moyenne quelques jours ouvrés selon la complexité de la jonction. Plastiques Elastomères maintient un stock permanent de matériaux en France pour agir vite. Cette organisation assure un traitement prioritaire de vos demandes. Les dimensions maximales pour une découpe de plaque PTFE s’alignent généralement sur les formats standards de 1200 x 1200 mm. Contactez-nous pour obtenir un devis personnalisé, sans tarif fixe publié à l’avance.

Tissu de verre téflonné ou aramide (Kevlar) ?

Le verre téflonné offre une résistance chimique et thermique solide lors des cycles continus. L’aramide apporte une résistance mécanique supérieure face aux déchirures et aux flexions répétées. Vos environnements humides ou très sollicités orientent directement l’arbitrage entre ces deux armatures. Sur demande, nous vous fournissons également les certificats d’alimentarité FDA et CE.

Cette rigueur dans le choix des matériaux est essentielle pour les prestataires de services de conditionnement comme Simplepack Ltd, qui exigent des équipements fiables pour le traitement des produits de santé et des aliments secs.

Fiabilisez vos installations avec une bande PTFE adaptée à vos contraintes

Une configuration industrielle fiable exige des composants ajustés à vos contraintes thermiques et chimiques : le profilé (tissu de verre, maille ou feuille pleine), le type de structure selon la ventilation, un métrage en quatre relevés, et la décision de réparer ou de remplacer lorsque l’adhésif silicone approche 260°C. Notre équipe technique vous oriente vers la structure qui pérennise vos équipements, en s’appuyant notamment sur la certification ISO 16396-1:2015 pour cadrer les polymères retenus.

Chaque chaîne de production présente des spécificités propres. Consultez notre documentation d’achat et demandez un devis personnalisé afin de valider vos exigences dimensionnelles : Plastiques Elastomères ne publie pas de tarifs fixes sans étude de votre cahier des charges, et nous serions honorés de reprendre vos cotes, votre type d’adhésif silicone et vos exigences FDA ou USP Class VI. En savoir plus : Bande transporteuse PTFE sur mesure.

Plaque caoutchouc EPDM : Guide technique et solutions d’étanchéité industrielle 2026

Peut-on encore ignorer l’impact de l’ozone sur la longévité de vos installations alors que la réglementation RE2020 impose désormais des standards d’étanchéité drastiques aux bâtiments industriels ? Nous comprenons l’exigence de vos métiers et la nécessité d’une fiabilité absolue, car une dégradation prématurée ou une imprécision de découpe peut engendrer des pertes de production majeures. La plaque caoutchouc EPDM s’impose aujourd’hui comme la solution technique de référence pour répondre à ces défis environnementaux et mécaniques.

Ce guide technique vous accompagne dans la maîtrise de cet élastomère. Vous découvrirez comment nos solutions de découpe sur mesure, garantissant des tolérances de +/- 0,1 mm, sécurisent vos projets les plus complexes. Nous détaillerons les propriétés de résistance du matériau, les critères de sélection et les protocoles de conformité au règlement (UE) 2026/245. Depuis 1978, Plastiques Elastomères met son expertise au service de votre performance pour transformer vos contraintes techniques en solutions d’étanchéité durables et certifiées.

Points Clés

  • Comprenez pourquoi la structure moléculaire saturée de la plaque caoutchouc EPDM garantit une longévité exceptionnelle face à l’ozone et aux variations climatiques extrêmes.
  • Identifiez les nuances techniques optimales pour vos applications critiques, de l’étanchéité de toiture aux joints complexes du secteur automobile.
  • Optimisez la fiabilité de vos montages grâce à des solutions de découpe CNC sur mesure offrant une précision dimensionnelle de +/- 0,1 mm.
  • Assurez la conformité de vos projets aux standards de sécurité les plus récents, notamment le règlement (UE) 2026/245 et les certifications FDA.

Propriétés techniques et avantages de la plaque caoutchouc EPDM

L’élastomère connu sous l’acronyme EPDM (Éthylène-Propylène-Diène Monomère) se distingue par une structure moléculaire saturée qui lui confère une stabilité remarquable. Contrairement à d’autres polymères, le caoutchouc EPDM ne possède pas de double liaison dans sa chaîne principale. Cette configuration chimique le rend pratiquement insensible aux attaques de l’ozone et aux rayonnements UV. C’est une caractéristique cruciale pour une plaque caoutchouc EPDM exposée durablement en extérieur. Elle évite le craquelage prématuré et la perte de souplesse souvent observés sur les matériaux standards soumis aux intempéries.

Au-delà de sa résistance climatique, ce matériau affiche une polyvalence thermique étendue. Selon les grades sélectionnés, sa plage de température de service s’étire de -40°C à +120°C. Il conserve ses propriétés élastiques fondamentales même lors de variations brusques de température. Sur le plan chimique, il offre une excellente tenue face aux cétones, aux acides dilués ainsi qu’aux fluides hydrauliques. Il devient ainsi un allié précieux pour vos environnements industriels les plus exigeants, où la durabilité des composants est un gage de sécurité.

Résistance chimique et thermique : les atouts de l’élastomère

Si nous comparons l’EPDM au caoutchouc naturel ou au néoprène, sa supériorité face aux agents oxydants est manifeste. Là où le néoprène peut montrer des signes de fatigue sous l’effet de l’ozone, l’EPDM maintient son intégrité structurelle. Lors de la conception de vos joints plats, il est primordial de prendre en compte son coefficient de dilatation thermique. Cette donnée technique permet d’anticiper les variations dimensionnelles des pièces en fonction de la chaleur. Elle garantit une étanchéité parfaite sur le long terme. Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance spécifiques.

Applications industrielles et critères de sélection des feuilles EPDM

La polyvalence de la plaque caoutchouc EPDM permet son intégration dans des secteurs aux exigences variées. Dans le bâtiment, elle constitue l’élément central de l’étanchéité de toiture grâce à sa capacité à former des membranes de protection impénétrables. L’industrie automobile sollicite également ce matériau pour la fabrication de joints de vitrage et de carrosserie performants. Ces composants profitent directement des excellentes propriétés techniques du caoutchouc EPDM, garantissant une tenue durable face aux cycles de compression répétés.

Pour le secteur agroalimentaire, nous proposons des nuances spécifiques certifiées FDA et conformes au règlement (UE) 2026/245. Ces grades assurent une sécurité sanitaire totale lors du contact avec les denrées. Parallèlement, l’usage de feuilles élastomères s’avère indispensable pour la protection des installations critiques contre les vibrations et les chocs mécaniques. Cette résilience protège vos équipements. Elle réduit les risques de défaillance structurelle au sein de vos unités de production.

Dureté Shore A et épaisseurs : adapter le matériau à vos contraintes

Le choix de la dureté, généralement comprise entre 40 et 80 Shore A, détermine la capacité du joint à se déformer sous charge. Une dureté faible favorise l’étanchéité sur des surfaces irrégulières. À l’inverse, une dureté élevée offre une meilleure résistance à l’écrasement mécanique. La sélection de l’épaisseur optimale pour votre plaque caoutchouc EPDM est tout aussi stratégique pour compenser les éventuels défauts de planéité de vos supports. Nous serons heureux de vous accompagner dans le choix du grade optimal afin de fiabiliser durablement vos installations. Si vous souhaitez valider la faisabilité technique de vos projets les plus pointus, nous vous invitons à contacter nos experts pour une étude personnalisée.

Plaque caoutchouc EPDM : Guide technique et solutions d'étanchéité industrielle 2026

Découpe sur mesure et conformité : l’expertise Plastiques Elastomères

La transformation d’une plaque caoutchouc EPDM en composants industriels finis exige une rigueur absolue. Grâce à notre parc de machines à commande numérique (CNC), nous réalisons l’usinage et la découpe de précision selon vos plans les plus complexes. Là où les standards du marché se contentent souvent d’approximations, nous garantissons des tolérances de découpe +/- 0,1 mm pour vos projets les plus pointus. Cette exactitude dimensionnelle est indispensable pour assurer l’étanchéité parfaite de vos assemblages critiques et prévenir toute défaillance opérationnelle.

Notre engagement envers la qualité ne se limite pas à la géométrie des pièces. Nous veillons au respect rigoureux des normes européennes les plus récentes. Pour vos applications en contact avec les denrées, nous fournissons les certificats attestant de la conformité à la norme EU 10/2011 ainsi qu’au règlement (UE) 2026/245. Cette transparence réglementaire, souvent absente des offres généralistes, sécurise vos processus d’audit et garantit la sécurité des utilisateurs finaux.

Usinage de précision et conformité réglementaire depuis 1978

Depuis plus de 45 ans, Plastiques Elastomères accompagne les acteurs majeurs de l’industrie française. Notre processus débute systématiquement par une validation technique minutieuse de vos plans industriels par nos experts. Nous serons heureux d’étudier vos documents pour valider la faisabilité technique de vos joints ou pièces d’étanchéité. En complément, nous sommes en mesure de délivrer les attestations de sécurité incendie (classement M1) nécessaires pour vos installations en milieu confiné.

Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos installations critiques. Notre structure à taille humaine privilégie la réactivité et un accompagnement personnalisé pour fiabiliser durablement vos équipements. Pour toute demande spécifique ou pour obtenir un renseignement technique, nous vous invitons à contacter nos équipes basées en France.

Vers une étanchéité industrielle pérenne et certifiée

Maîtriser les enjeux de l’étanchéité exige une sélection rigoureuse de vos matériaux de base. La plaque caoutchouc EPDM s’affirme comme l’atout majeur pour vos installations soumises aux intempéries et aux contraintes thermiques sévères. Nous avons vu que la fiabilité de vos joints repose sur une structure moléculaire stable et une précision de découpe chirurgicale. Forts de notre expertise technique cultivée depuis 1978, nous garantissons des pièces usinées avec une tolérance de +/- 0,1 mm, assurant ainsi une intégration parfaite dans vos systèmes critiques. Le respect des standards FDA et du règlement (UE) 2026/245 demeure notre priorité constante pour sécuriser vos processus industriels les plus exigeants. Nos équipes se tiennent à votre entière disposition pour transformer vos plans techniques en solutions concrètes. Nous serons heureux de vous accompagner dans la réussite de vos futurs projets.

Contactez nos experts pour une étude personnalisée de vos besoins en EPDM

Foire aux questions sur l’étanchéité en EPDM

Quelle est la différence entre une plaque EPDM et une plaque Néoprène ?

La principale différence réside dans leur résistance environnementale respective. Alors que le néoprène offre une meilleure tenue aux huiles et aux flammes, la plaque caoutchouc EPDM surpasse ce dernier par sa résistance exceptionnelle à l’ozone et aux rayonnements UV. L’EPDM est donc systématiquement privilégié pour l’étanchéité extérieure longue durée, tandis que le néoprène convient mieux aux environnements mécaniques modérément exposés aux graisses.

Le caoutchouc EPDM est-il compatible avec les hydrocarbures ?

Non, le caoutchouc EPDM n’est pas compatible avec les hydrocarbures, les huiles minérales ou les solvants pétroliers. Une exposition prolongée à ces substances provoquerait un gonflement irréversible et une dégradation rapide de l’élastomère. Pour vos applications impliquant des carburants ou des huiles, nous recommandons l’utilisation de feuilles de caoutchouc Viton (FKM), qui conservent leur intégrité structurelle dans ces environnements chimiques agressifs.

Quelles sont les tolérances de découpe pour un joint EPDM sur mesure ?

Pour chaque joint découpé sur mesure, nous garantissons des tolérances industrielles rigoureuses, généralement comprises entre 0,1 mm et 0,5 mm. Grâce à nos équipements d’usinage CNC de pointe, nous respectons scrupuleusement les cotes de vos plans techniques. Cette précision dimensionnelle est indispensable pour assurer une étanchéité parfaite de vos installations critiques et facilite l’assemblage de vos composants en plaque caoutchouc EPDM.

L’EPDM peut-il être utilisé pour des applications en contact alimentaire ?

L’EPDM peut tout à fait être utilisé en milieu alimentaire à condition de sélectionner un grade spécifique certifié. Nous fournissons des plaques conformes aux standards FDA ainsi qu’au règlement (UE) 2026/245. Ces nuances techniques sont formulées pour éviter toute migration de substances chimiques, garantissant ainsi une sécurité sanitaire totale lors du contact avec les denrées au sein de vos chaînes de production.

Feuille caoutchouc EPDM sur mesure : Guide technique pour l’étanchéité industrielle

Saviez-vous qu’une erreur de quelques millimètres sur un joint peut compromettre l’intégrité de toute une chaîne de production ? Pour les responsables de maintenance, la recherche d’une feuille caoutchouc EPDM sur mesure ne se limite pas à une simple commande de matériau; elle représente le rempart essentiel contre les fuites coûteuses et les arrêts imprévus. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos installations critiques, surtout lorsque les normes alimentaires FDA ou le règlement (UE) 2026/245 imposent une rigueur sans faille.

Depuis 1978, Plastiques Elastomères met son expertise technique au service de vos projets les plus pointus pour transformer ces défis en garanties de performance. Dans ce guide, nous vous accompagnerons dans la sélection de la nuance optimale afin de fiabiliser durablement vos systèmes. Vous découvrirez comment nos capacités de découpe, offrant des tolérances de +/- 0,1 mm, assurent une conformité totale aux standards industriels les plus stricts. Nous explorerons les spécificités techniques de l’EPDM, les critères de sécurité sanitaire et les solutions pour sécuriser vos approvisionnements.

Points Clés

  • Identifiez la nuance d’EPDM et la dureté Shore A idéales pour garantir une étanchéité parfaite même sous des contraintes thermiques extrêmes.
  • Apprenez comment une feuille caoutchouc EPDM sur mesure découpée avec une précision de +/- 0,1 mm réduit vos rebuts et optimise vos coûts opérationnels.
  • Assurez la sécurité sanitaire de vos installations en exigeant des certificats de conformité FDA et le respect strict du règlement (UE) 2026/245.
  • Bénéficiez de l’accompagnement personnalisé d’un expert industriel établi depuis 1978 pour fiabiliser vos systèmes critiques et sécuriser vos approvisionnements.

Propriétés et nuances de la feuille caoutchouc EPDM : Comment choisir le grade optimal ?

L’élastomère EPDM, ou Ethylène-Propylène-Diène Monomère, s’impose comme une solution de référence pour l’étanchéité extérieure et industrielle. Sa structure moléculaire lui confère une résistance exceptionnelle à l’oxydation, aux intempéries et aux amplitudes thermiques extrêmes. Pour vos projets, commander une feuille caoutchouc EPDM sur mesure implique de définir avec précision l’environnement de service. Conformément à la norme ISO 4650:2026, ce matériau démontre une inertie remarquable face aux acides dilués, aux cétones et aux fluides hydrauliques difficilement inflammables.

La dureté Shore A joue un rôle pivot dans la réussite de votre montage. Elle doit être parfaitement corrélée à la pression de serrage de vos brides industrielles. Un grade trop dur risquerait de ne pas compenser les irrégularités des surfaces, tandis qu’une nuance trop souple pourrait s’extruder sous la charge. La pérennité de vos installations dépend directement de la qualité du mélange élastomère. Un polymère bien formulé limite le phénomène de rémanence après compression, prolongeant ainsi la durée de vie opérationnelle de vos composants techniques.

EPDM standard vs EPDM alimentaire (FDA / UE 10/2011)

Le choix d’une feuille caoutchouc EPDM sur mesure pour le secteur agroalimentaire répond à des protocoles de sécurité sanitaire très stricts. Contrairement aux nuances industrielles classiques, les grades alimentaires sont formulés pour interdire toute migration de substances vers les denrées. Nous accordons une importance capitale au respect du règlement (UE) 2026/245 et de la réglementation FDA. Cette conformité assure que vos joints ne modifieront ni le goût ni l’odeur de vos produits. La traçabilité totale de nos matériaux constitue un gage de sérénité lors de vos audits qualité. Si vous souhaitez valider la compatibilité d’une nuance avec vos fluides de process, nos experts se tiennent prêts à vous renseigner par le biais de notre formulaire de contact.

Découpe sur mesure et tolérances industrielles : La précision au service de l’étanchéité

Pour transformer une feuille caoutchouc EPDM sur mesure en un composant d’étanchéité réellement opérationnel, la rigueur du plan industriel initial est déterminante. Nos ateliers utilisent des technologies de découpe CNC de pointe qui permettent d’atteindre des tolérances de découpe +/- 0,1 mm à 0,5 mm selon les épaisseurs traitées. Cette précision chirurgicale garantit que le joint s’insère parfaitement dans son logement sans subir de surcontrainte mécanique, préservant ainsi ses propriétés élastiques sur le long terme. En optimisant l’imbrication des pièces sur chaque plaque, nous parvenons à réduire les rebuts de matière, ce qui constitue un levier efficace pour abaisser vos coûts opérationnels tout en respectant vos exigences B2B les plus strictes.

Au-delà de la simple découpe, nous maîtrisons des techniques de préparation de surface comme le mordançage. Ce procédé s’avère indispensable lorsque vos applications nécessitent une adhérence forte sur des supports complexes. Il permet de modifier la tension superficielle de l’élastomère pour assurer une liaison durable avec des adhésifs ou des armatures métalliques, renforçant ainsi la solidité de vos assemblages.

Usinage et configuration de vos joints EPDM personnalisés

Cette exigence de précision dans la fabrication sur mesure est un standard partagé par d’autres experts de la personnalisation, tels que PowerSweet Fashion dans le secteur de l’habillement.

L’usinage de précision permet de réaliser des géométries complexes parfaitement conformes à vos spécifications techniques, même pour des petites séries. Nos techniciens intègrent systématiquement le coefficient de dilatation thermique lors de la phase de conception. Ce paramètre est vital car les dimensions de l’EPDM varient sensiblement selon les températures de service rencontrées dans vos process industriels. Depuis 1978, nous mettons ce savoir-faire au service de la fiabilité de vos installations critiques. Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos projets les plus pointus et vous proposer des solutions optimisées. Pour toute demande spécifique, nous vous invitons à contacter nos conseillers techniques afin d’échanger sur vos contraintes métiers.

Feuille caoutchouc EPDM sur mesure : Guide technique pour l’étanchéité industrielle

Conformité et expertise Plastiques Elastomères : Sécurisez vos approvisionnements

Depuis 1978, Plastiques Elastomères accompagne les acteurs majeurs de l’industrie française avec une fiabilité absolue. Commander une feuille caoutchouc EPDM sur mesure auprès de nos services, c’est s’assurer d’un partenariat fondé sur l’expertise technique cultivée depuis plus de 45 ans. Nous mettons systématiquement à votre disposition les certificats de conformité alimentaire FDA et CE. Ces documents sont indispensables pour vos audits qualité, particulièrement dans le cadre du règlement (UE) 2026/245 concernant les matériaux destinés au contact alimentaire.

La sécurité de vos installations repose également sur notre capacité à réagir promptement. Nous maintenons un stock permanent de matériaux industriels en France pour garantir une disponibilité immédiate de chaque feuille caoutchouc EPDM sur mesure. Cette réactivité est votre meilleure alliée pour éviter des défaillances d’étanchéité qui engendreraient une perte de production coûteuse. En choisissant des composants de haute performance, vous réduisez drastiquement les risques opérationnels et sécurisez vos lignes sur le long terme.

Accompagnement technique et réactivité pour vos projets B2B

Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance. Nos conseils personnalisés vous permettent de sélectionner la nuance d’élastomère la plus adaptée à vos contraintes de température ou de pression. Pour les environnements les plus exigeants, nous veillons au respect des normes MIL-PRF-83248, garantissant une tenue irréprochable face aux hydrocarbures. Notre équipe d’experts reste à votre entière disposition pour transformer vos besoins complexes en solutions durables. Nous vous invitons à nous transmettre vos renseignements via notre page de contact pour une étude personnalisée de votre projet.

Sécurisez la performance de vos installations industrielles

La réussite de vos projets d’étanchéité repose sur une alliance parfaite entre la sélection rigoureuse du grade élastomère et une précision d’usinage sans compromis. En optant pour une feuille caoutchouc EPDM sur mesure, vous garantissez à vos équipements une protection durable contre les défaillances opérationnelles coûteuses. Notre expertise technique cultivée depuis 1978 vous assure des tolérances de découpe de précision industrielle ainsi qu’une conformité stricte aux normes FDA et EU 10/2011. Nous serons heureux de mettre ce savoir-faire au service de vos ambitions pour transformer vos défis techniques en succès durables.

Contactez nos experts pour l’étude de vos besoins en EPDM sur mesure. Nous restons à votre entière disposition pour vous guider personnellement vers une fiabilité absolue.

Foire aux questions sur l’étanchéité en EPDM

Quelle est la différence de résistance thermique entre un EPDM standard et un EPDM haute performance ?

L’EPDM standard supporte généralement des températures allant de -40 °C à +120 °C en service continu. Les nuances haute performance, grâce à une formulation optimisée du mélange élastomère, peuvent atteindre des pointes à +150 °C sans altération de leurs propriétés mécaniques. Ce choix est déterminant pour éviter le durcissement prématuré de vos joints dans les environnements thermiques les plus sévères.

Vos feuilles caoutchouc EPDM sur mesure sont-elles compatibles avec le contact alimentaire ?

Oui, nous proposons des nuances spécifiquement formulées pour répondre aux exigences de sécurité sanitaire. Chaque feuille caoutchouc EPDM sur mesure destinée à l’agroalimentaire est livrée avec ses certificats de conformité FDA et européenne. Nous veillons au respect strict du règlement (UE) 2026/245 pour garantir l’absence totale de migration moléculaire vers vos produits finis.

Quelles sont les tolérances de précision garanties pour la découpe de joints en EPDM ?

Nos ateliers garantissent des tolérances de découpe comprises entre +/- 0,1 mm et 0,5 mm selon l’épaisseur du matériau choisi. Cette précision industrielle assure une parfaite insertion de la pièce dans son logement, limitant ainsi les risques de fuites ou de surcontraintes mécaniques. Nous étudions vos plans techniques avec la plus grande rigueur pour valider la faisabilité de vos géométries complexes.

L’EPDM est-il le meilleur choix pour une exposition prolongée aux hydrocarbures ?

Non, l’EPDM présente une faible résistance aux huiles, graisses et produits pétroliers. Une exposition prolongée aux hydrocarbures provoquerait un gonflement irréversible de l’élastomère et une perte de ses capacités d’étanchéité. Pour ces contraintes spécifiques, nous serons heureux de vous orienter vers nos feuilles en Viton (FKM) ou nos plastiques techniques plus résistants aux agressions chimiques des fluides pétroliers.