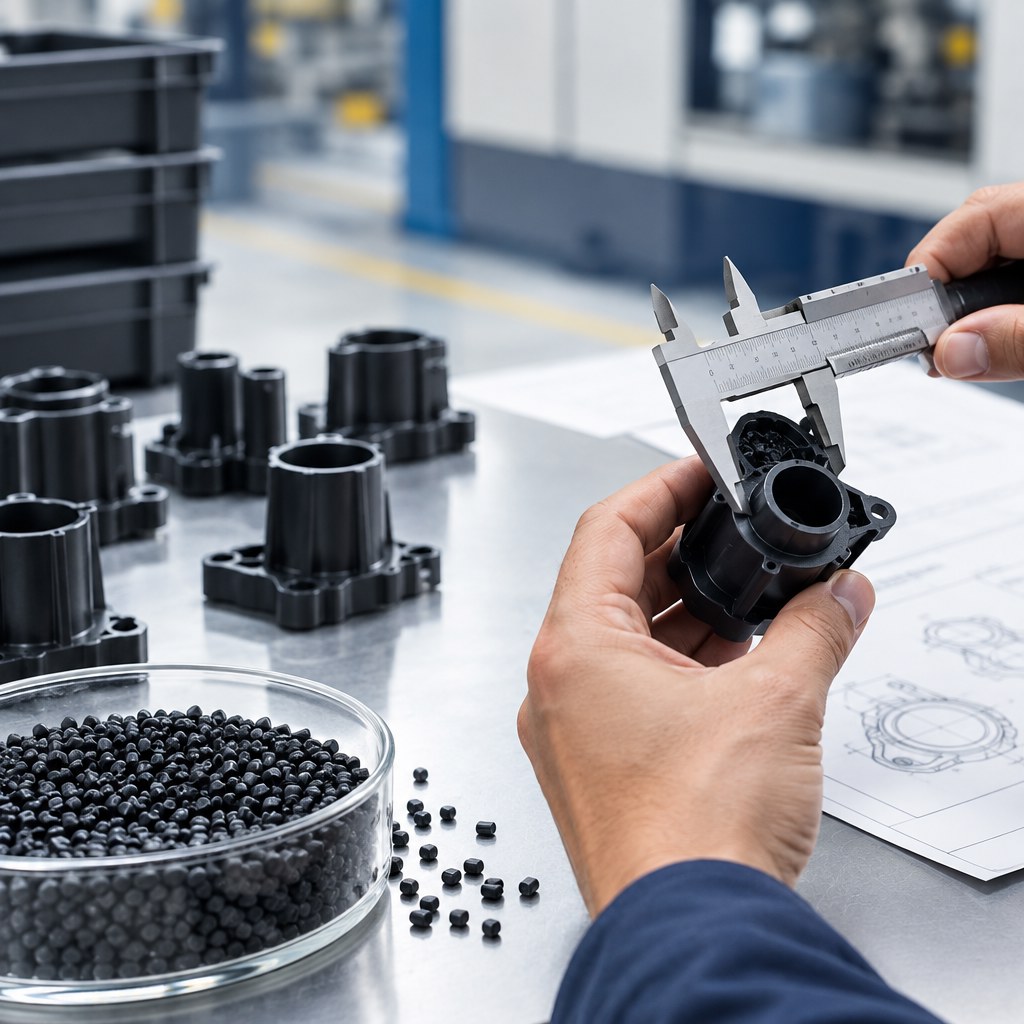
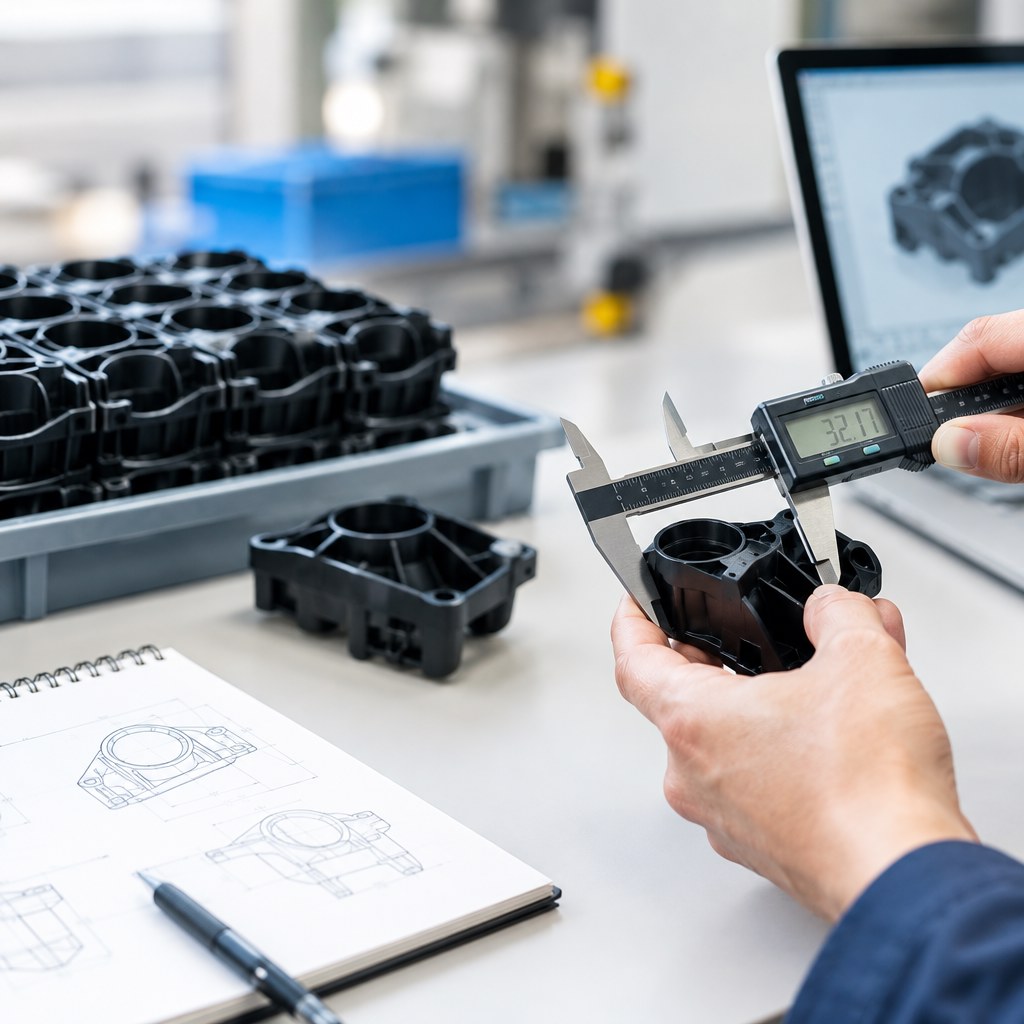
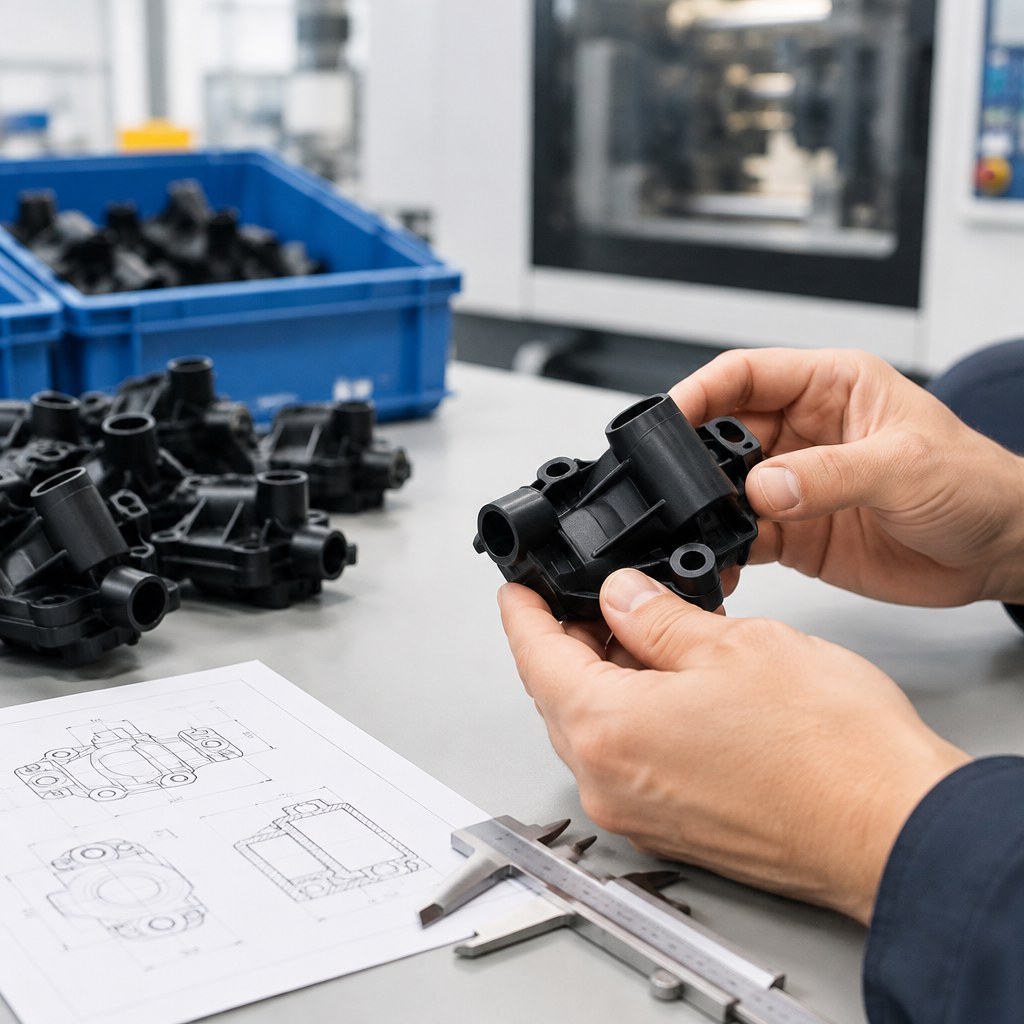
Une pièce peut respecter parfaitement un plan et rester inadaptée si le matériau ou les conditions d’utilisation ont été mal définis. La Découpe sur mesure ne se limite pas à reproduire une géométrie : température, contact avec un fluide, sollicitations mécaniques et exigences de sécurité orientent aussi la fabrication. Pour obtenir une pièce cohérente avec votre application, il faut donc préciser à la fois sa fonction et ses caractéristiques attendues.
Comment réduire le coût d’une pièce plastique sans compromettre sa qualité ?
Réduire le coût sans sacrifier la qualité
Vous pouvez réduire le coût d’une pièce plastique en agissant d’abord sur sa conception, puis sur le matériau, le procédé et le volume de production. La méthode consiste à distinguer les exigences réellement fonctionnelles des choix qui ajoutent de la matière, des opérations ou des contrôles sans améliorer l’usage final.
Une pièce moins chère n’est donc pas nécessairement une pièce moins performante. C’est une pièce conçue avec le niveau de précision, de résistance et de finition adapté à son application.

Identifier les vrais facteurs de coût
Le prix unitaire dépend rarement du seul poids de la pièce. Analysez au minimum les éléments suivants :
- la quantité et le type de matière consommée ;
- le temps de cycle, notamment le refroidissement ;
- la complexité du moule ou de l’outillage ;
- les opérations après moulage : ébavurage, assemblage, marquage ou contrôle ;
- le taux de rebut et les reprises nécessaires ;
- les exigences de tolérance, d’aspect et de traçabilité.
Une tolérance très serrée peut augmenter le coût du moule, ralentir la production et multiplier les contrôles. Elle doit être réservée aux zones où elle garantit réellement l’assemblage, l’étanchéité, le mouvement ou la sécurité.
Optimiser la conception de la pièce
La réduction du coût commence idéalement avant la consultation des fabricants. Une revue de conception orientée fabrication, souvent appelée DFM, permet de repérer les difficultés qui ne sont pas visibles sur un dessin fonctionnel.
Réduire la matière sans fragiliser la structure
Évitez les parois inutilement épaisses. Elles allongent le refroidissement et peuvent provoquer retassures, déformations ou contraintes internes. Préférez une épaisseur régulière, des nervures correctement dimensionnées et des congés qui répartissent les efforts.
Simplifier le démoulage
Des dépouilles adaptées facilitent l’extraction et réduisent le risque de marques ou de blocage. Limitez les contre-dépouilles, les tiroirs et les mécanismes complexes lorsque leur fonction n’est pas indispensable. Chaque élément ajouté au moule peut augmenter l’investissement initial et la maintenance.
Concevoir avec les tolérances utiles
Indiquez des tolérances différentes selon les zones : une surface visible n’a pas toujours les mêmes exigences qu’une portée d’assemblage. Définissez également les défauts d’aspect acceptables, comme les lignes de joint ou de légères variations de teinte, afin d’éviter des refus subjectifs.

Choisir le matériau et le procédé avec méthode
Ne remplacez pas une matière uniquement par son prix au kilogramme. Comparez ses performances dans l’environnement réel : température, humidité, agents chimiques, frottement, UV, exigences électriques et résistance mécanique. Une matière moins chère peut entraîner davantage de casse, de retours ou de traitements.
Évaluez ensuite plusieurs solutions de fabrication. Pour une petite série ou une validation, l’impression 3D, l’usinage ou un outillage simplifié peuvent limiter l’investissement initial. Pour une production répétitive, l’injection devient souvent pertinente, mais le coût du moule doit être réparti sur un volume réaliste.
Demandez au fabricant une comparaison basée sur le coût total : outillage, pièce, réglages, rebuts, opérations secondaires, emballage et maintenance. Cette approche évite de retenir une solution apparemment économique, mais coûteuse à exploiter.
Réduire le coût en production sans réduire le contrôle
Une pièce conforme dès le premier cycle coûte moins cher qu’une pièce nécessitant un tri ou une retouche. Stabilisez donc le procédé avant de chercher à accélérer la cadence. Vérifiez les paramètres influents, la répétabilité des dimensions et la capacité du contrôle à détecter les défauts réellement critiques.
- Validez un échantillon représentatif avant le lancement en série.
- Mesurez les caractéristiques fonctionnelles, pas seulement l’apparence.
- Suivez les causes de rebut plutôt que de contrôler davantage sans analyse.
- Réduisez les manipulations en regroupant les opérations compatibles.
- Standardisez les composants, emballages et méthodes de contrôle lorsque cela est possible.
Le recyclage des carottes ou des rebuts peut être envisagé, mais seulement si la matière conserve les propriétés requises et si l’application l’autorise. Faites valider cette décision par le responsable qualité et le fabricant.

Checklist avant de lancer une demande de prix
- Décrivez la fonction de la pièce et les contraintes de son environnement.
- Séparez les caractéristiques obligatoires des préférences esthétiques.
- Faites vérifier les épaisseurs, dépouilles, nervures et rayons.
- Définissez les tolérances uniquement sur les zones fonctionnelles.
- Comparez au moins le coût initial et le coût récurrent.
- Demandez les hypothèses de matière, volume, cycle et contrôle utilisées dans le devis.
- Validez un plan de contrôle avant la présérie.
Évitez de modifier simultanément la géométrie, la matière et le procédé sans essais. Si une économie provoque une déformation ou une rupture, revenez à la dernière version stable et testez un seul changement à la fois.
FAQ
Faut-il toujours choisir la matière la moins chère ?
Non. Comparez le coût complet et les performances nécessaires. Une matière plus coûteuse peut réduire les rebuts, les traitements et les défaillances.
Une pièce plus légère est-elle forcément moins résistante ?
Non. Une structure bien conçue avec nervures, congés et répartition des efforts peut réduire la matière tout en conservant la rigidité attendue.
Quand demander une étude de conception ?
Demandez-la avant de figer le moule, surtout si la pièce comporte des parois épaisses, des contre-dépouilles, des tolérances serrées ou plusieurs opérations secondaires.
Transformez vos pistes d’économie en solution fiable
Préparez votre plan, vos volumes, vos contraintes fonctionnelles et votre matière envisagée, puis demandez un devis à Plastomere pour comparer les options de fabrication.
Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Guide complet des joints d’étanchéité industriels
Un joint d’étanchéité qui paraît adapté peut-il pourtant compromettre la fiabilité de votre installation ? Oui, si son matériau ou sa géométrie ne correspondent pas aux conditions réelles de service. Pour choisir la bonne pièce, vous devez tenir compte des fluides en contact, de la température, des contraintes mécaniques et de l’environnement d’utilisation.
Ce guide vous aide à identifier les critères de sélection d’un joint industriel et à réunir les informations nécessaires pour définir une pièce de remplacement. Vous y trouverez des repères pour comparer le PTFE, le silicone, l’EPDM et le Viton (FKM), ainsi que pour préparer un plan de découpe exploitable.
Plastiques Elastomères accompagne les professionnels dans leurs projets B2B avec un conseil technique et la découpe de joints sur mesure selon les besoins industriels. En précisant les conditions de fonctionnement et les exigences de montage, vous pouvez cadrer votre demande et orienter l’étude vers une pièce adaptée à l’application.
Points Clés
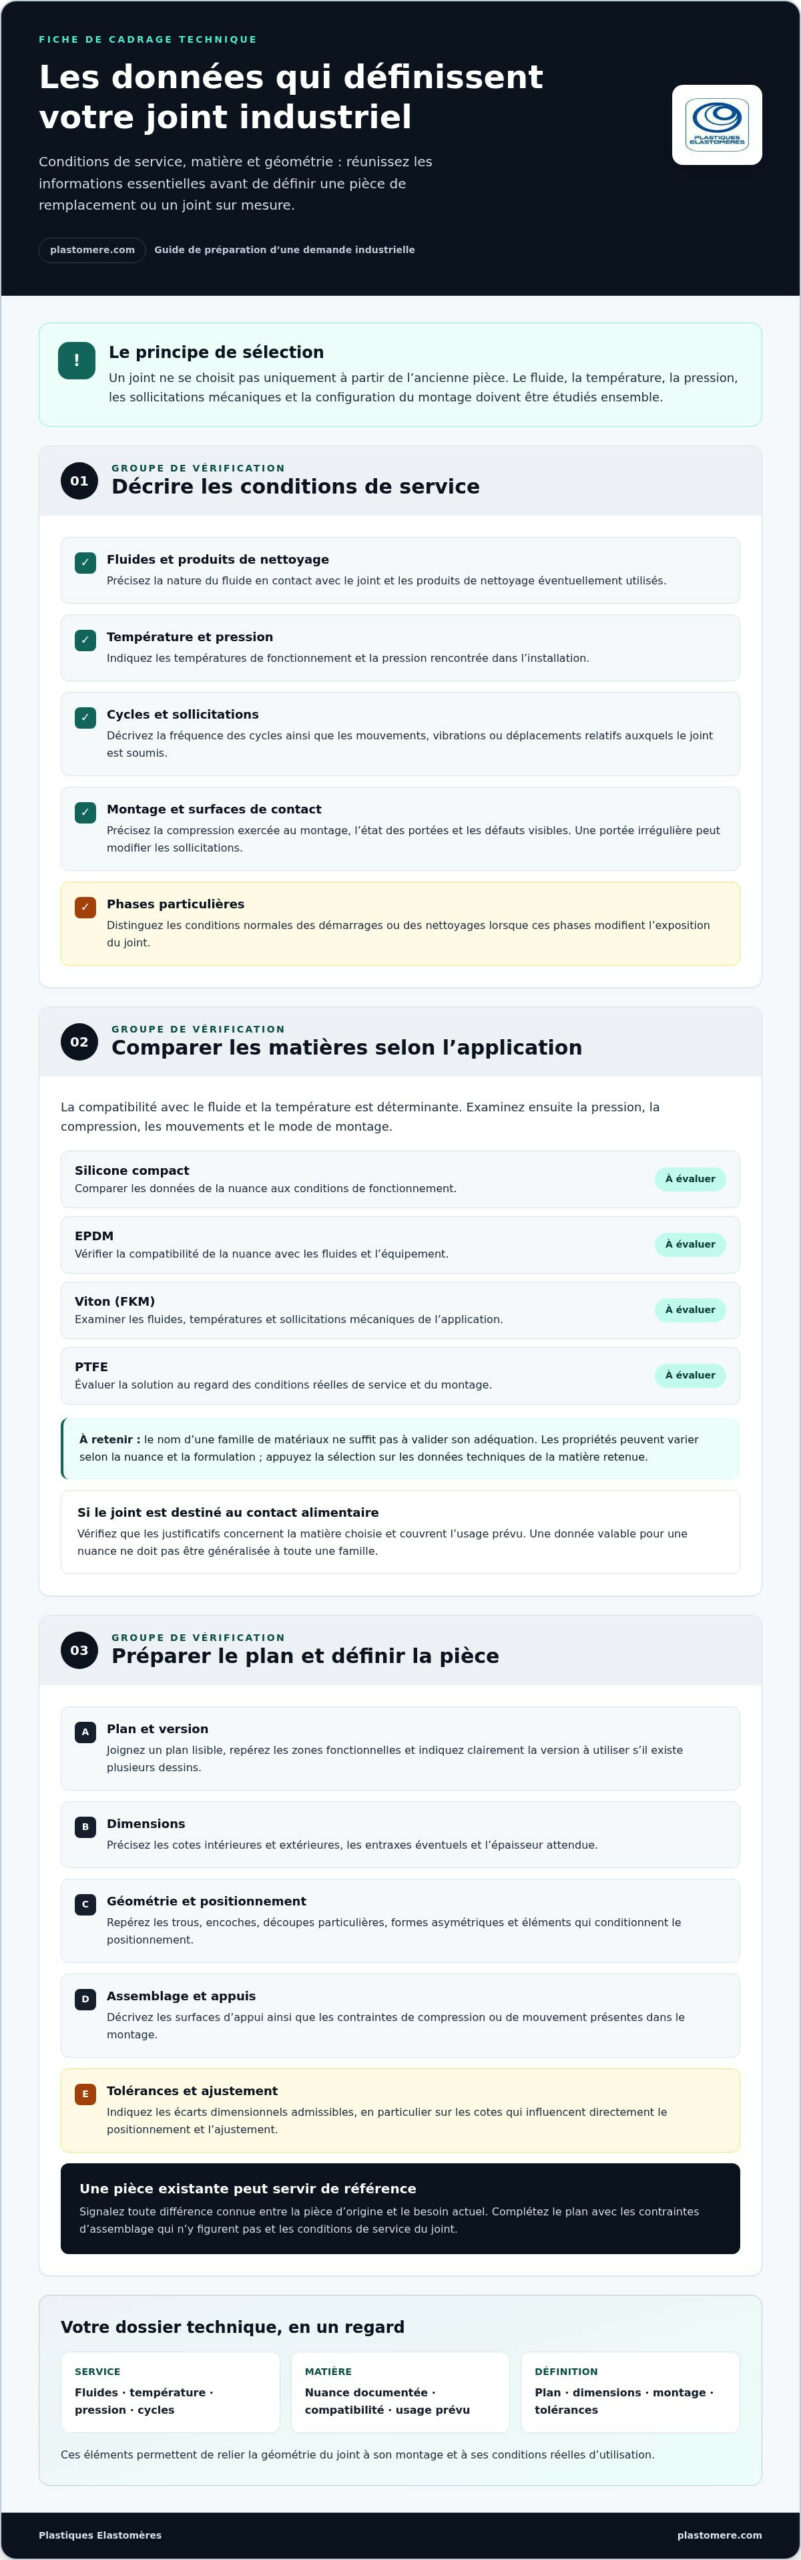
- Évaluez les fluides, la température, la pression et les sollicitations mécaniques avant de choisir le matériau.
- Un joint d’étanchéité se définit selon les propriétés de la nuance retenue et ses conditions réelles d’utilisation.
- Réunissez le plan, les dimensions, l’épaisseur et la géométrie pour définir une pièce adaptée à l’assemblage.
- Précisez les tolérances attendues, en particulier sur les cotes qui déterminent le positionnement et l’ajustement.
Joint d’étanchéité industriel : quelles contraintes faut-il identifier ?
Dans une installation industrielle, un joint est placé entre deux surfaces assemblées afin de limiter le passage d’un fluide ou d’un gaz. Sa fonction ne se définit pas isolément : il faut aussi considérer l’environnement d’utilisation et son rôle mécanique. Selon le montage, le joint peut notamment compenser un écart entre les surfaces ou accompagner leur mouvement. Le joint d’étanchéité recouvre ainsi différentes formes et applications, dont le choix dépend de la configuration concernée.
Le fluide, la température, la pression et les mouvements auxquels le joint est soumis orientent ensemble le choix de sa matière et de sa géométrie. Une pièce exposée à un produit chimique ne se définit pas comme une pièce installée dans un équipement soumis à des cycles répétés. Chaque condition peut influer sur le comportement attendu et doit être précisée avant de choisir le matériau.
Quelles données de service influencent l’étanchéité ?
Pour décrire votre application, rassemblez les conditions de fonctionnement au lieu de vous limiter aux dimensions de l’ancienne pièce. Précisez notamment :
- la nature du fluide en contact avec le joint, ainsi que les produits de nettoyage éventuels ;
- les températures de fonctionnement et la pression rencontrée ;
- la fréquence des cycles et la présence de mouvements ou de vibrations ;
- les surfaces en contact, leur état et les éventuels défauts visibles.
La compression exercée au montage, les déplacements relatifs et l’état des portées influencent également le maintien de l’étanchéité. Une portée irrégulière ou un mouvement répété peut modifier les sollicitations auxquelles la pièce est soumise. Distinguez aussi les conditions normales des phases particulières, comme les démarrages ou les nettoyages, si elles modifient l’exposition du joint. Ces éléments permettent de cadrer l’application avant de définir la pièce.
Comment choisir le matériau d’un joint d’étanchéité selon son application ?
Aucun matériau ne convient à toutes les installations. La compatibilité chimique et thermique doit guider la sélection : le joint doit être adapté au fluide en contact et à la température réelle de service. La pression, les sollicitations mécaniques et le mode de montage complètent l’analyse.
Le silicone compact, l’EPDM, le Viton (FKM) et le PTFE sont des options à étudier selon l’application. Pour les comparer, examinez la nature du fluide, les températures rencontrées, les cycles de fonctionnement et les contraintes de compression. Le nom d’une famille de matériaux ne suffit pas à valider son adéquation : les propriétés peuvent varier selon la nuance et la formulation. Appuyez votre choix sur les données techniques de la matière retenue et les conditions réelles d’utilisation.
Silicone, EPDM, Viton ou PTFE : quels critères comparer ?
Commencez par mettre en regard les conditions de service et les caractéristiques documentées de chaque nuance. La compatibilité avec le fluide et la température est déterminante ; vérifiez ensuite les contraintes de compression, les mouvements éventuels et la géométrie du montage. Si le joint est destiné au contact alimentaire, assurez-vous que les justificatifs portent sur la matière choisie et couvrent l’usage prévu. Une donnée valable pour une nuance ne doit pas être généralisée à toute une famille de matériaux.
- Silicone compact : comparez les données de la nuance aux conditions de fonctionnement et aux exigences de l’application. Le guide technique des joints silicone industriels détaille les points à examiner.
- EPDM : vérifiez la compatibilité de la nuance avec les fluides et les conditions de fonctionnement de l’équipement. Le guide consacré au joint EPDM découpé sur mesure approfondit ces critères.
- Viton (FKM) et PTFE : évaluez chaque solution au regard des fluides, des températures et des sollicitations mécaniques de l’application.
Pour approfondir les critères de sélection des matériaux d’un joint d’étanchéité industriel, consultez également les ressources spécialisées d’Elastotech. Pour distinguer la marque Viton de la famille d’élastomères FKM et préciser votre choix, consultez notre guide du Viton / FKM. Plastiques Elastomères étudie vos plans et vos contraintes afin de vous conseiller sur un joint découpé sur mesure. En transmettant les conditions d’utilisation et les données du montage, vous facilitez l’échange technique autour de votre projet.

Joint d’étanchéité sur mesure : quelles informations transmettre pour définir la pièce ?
Pour définir une pièce de remplacement ou un nouveau joint, transmettez des informations assez précises pour relier sa géométrie au montage et aux conditions d’utilisation. Un plan coté constitue un bon point de départ. Complétez-le avec les contraintes d’assemblage qui n’y figurent pas et les conditions de service du joint.
Du plan industriel à la découpe : comment préparer la demande ?
Joignez un plan lisible et repérez les zones fonctionnelles, les surfaces d’appui ainsi que les éléments qui conditionnent le positionnement du joint. Si vous partez d’une pièce existante, ses dimensions peuvent servir de référence, mais signalez toute différence connue entre la pièce d’origine et le besoin actuel. Si le dessin comporte plusieurs versions, indiquez clairement celle qui doit être utilisée.
- Dimensions : précisez les cotes intérieures et extérieures, les entraxes éventuels et l’épaisseur attendue.
- Géométrie : repérez les trous, les encoches, les découpes particulières et les formes asymétriques.
- Montage : décrivez l’assemblage, les surfaces d’appui et les contraintes de compression ou de mouvement.
- Tolérances : indiquez les écarts dimensionnels admissibles et les cotes qui influencent directement l’ajustement.
La cote nominale désigne la dimension visée. La tolérance définit l’écart admissible autour de cette cote, tandis que la condition de contrôle précise comment la dimension doit être vérifiée. Ces informations sont complémentaires : une tolérance serrée sur une zone fonctionnelle n’a pas la même importance qu’une cote qui ne détermine pas l’assemblage. Indiquez donc les dimensions critiques et leur fonction dans le montage.
Ces éléments permettent d’étudier le plan et de définir une découpe sur mesure adaptée à votre besoin professionnel. Pour un joint d’étanchéité, précisez aussi la matière souhaitée ou les conditions de service déjà établies. L’étude porte ainsi sur la pièce complète, et pas uniquement sur son contour. Présentez votre projet à notre équipe pour bénéficier d’un accompagnement technique adapté à vos exigences industrielles.
Préparez votre prochaine demande d’étanchéité
Avant de remplacer une pièce ou d’en concevoir une nouvelle, formalisez les exigences qui guideront sa définition. Un dossier technique clair facilite les échanges entre vos équipes et l’étude de votre besoin. Il constitue aussi une base de référence utile lorsque l’équipement évolue.
Si les conditions d’utilisation changent, ne vous appuyez pas uniquement sur les caractéristiques de l’ancienne pièce : réévaluez les exigences de l’application. Le joint d’étanchéité doit être défini en cohérence avec le montage, les fluides, la température et les critères fonctionnels de votre installation. Cette démarche aide à documenter la décision technique et à transmettre les éléments essentiels à l’étude de la pièce.
Plastiques Elastomères accompagne les professionnels avec un conseil personnalisé et l’étude de pièces découpées ou usinées selon plans. Pour échanger sur votre besoin, transmettez-nous les éléments de votre projet industriel, notamment le plan et les conditions de fonctionnement. Notre équipe pourra ainsi étudier votre demande à partir des exigences réelles de votre application.
Questions fréquentes sur les joints d’étanchéité
Comment savoir si un joint d’étanchéité est défectueux ?
Des traces de fuite, une perte de pression ou un écoulement récurrent autour de l’assemblage peuvent signaler un défaut. À l’examen, recherchez aussi des fissures, une déformation permanente, un durcissement ou un gonflement. Ces signes orientent le diagnostic sans le confirmer à eux seuls : une fuite peut également provenir d’une portée endommagée ou d’un serrage inadapté. Suivez les consignes de sécurité avant toute inspection.
Un joint plat peut-il remplacer un joint torique ?
Pas automatiquement : ces deux formes répondent à des configurations de montage différentes. Un joint torique est généralement logé dans une gorge, tandis qu’un joint plat est comprimé entre des faces planes. Pour envisager une substitution, tenez compte de l’espace disponible, du mode de compression, de la géométrie des surfaces et de la direction de l’étanchéité attendue. Un diamètre similaire ne suffit pas à établir l’équivalence.
Quelles informations faut-il fournir pour faire découper un joint sur mesure ?
En complément du dessin, indiquez sa référence ou la révision du plan, la quantité souhaitée et, si possible, transmettez un échantillon de l’ancien joint. Précisez si les dimensions relevées correspondent à la pièce libre ou à son état après montage. Ajoutez la matière souhaitée et les conditions de service : ces éléments facilitent l’interprétation du besoin et l’étude technique.
Quels documents vérifier pour un joint destiné au contact alimentaire ?
Vérifiez que les documents de conformité désignent précisément la matière ou la nuance concernée et couvrent l’usage prévu, notamment les aliments en contact et les conditions d’utilisation indiquées. Pour les matières plastiques entrant dans son champ, examinez la déclaration au regard du règlement (UE) 10/2011 et du règlement (UE) 2026/245. Une attestation générale ne suffit pas si elle ne correspond pas au matériau retenu.
Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Sprayflon Plus 3 : Guide du lubrifiant PTFE industriel
Un lubrifiant au PTFE convient-il automatiquement à votre procédé ? Pour le sprayflon plus3, la réponse dépend de l’application, des matériaux en contact et des conditions d’utilisation. Présenté comme un aérosol formant un film sec de PTFE, il est destiné notamment à la lubrification, au démoulage et au glissement. Ces usages généraux ne suffisent toutefois pas à valider son adéquation à votre installation.
Avant de retenir une solution, examinez les données produit et les risques liés à sa manipulation. Ce guide vous aide à distinguer les caractéristiques documentées des propriétés souvent attribuées, sans vérification, aux sprays PTFE. Vous pourrez ainsi repérer les informations à rechercher dans la fiche technique et la fiche de données de sécurité, tenir compte des matériaux et des conditions du procédé, et prendre en considération les mentions H222 et H229. L’objectif est de cadrer votre évaluation à partir d’éléments vérifiables.
Points Clés
- Avec le sprayflon plus3, distinguez votre objectif de lubrification de votre besoin d’anti-adhérence avant d’évaluer son adéquation.
- Recensez les matériaux en contact avec le produit pour orienter l’analyse de compatibilité.
- Décrivez les conditions réelles du procédé afin de cadrer l’évaluation technique.
- Appuyez votre décision sur la documentation produit et séparez les caractéristiques établies des points restant à vérifier.
Sprayflon Plus 3 : à quoi sert un spray lubrifiant au PTFE ?
Le sprayflon plus3 est présenté comme un lubrifiant industriel au PTFE. Cette désignation indique sa famille de produit, mais ne permet pas, à elle seule, de conclure à son adéquation à une opération donnée. Le polytétrafluoroéthylène (PTFE) est utilisé dans différents contextes techniques. Les propriétés d’un produit formulé à partir de ce polymère dépendent toutefois de sa composition et des caractéristiques consignées dans sa documentation.
L’appellation « spray PTFE » ne suffit donc pas à établir la compatibilité ni le résultat attendu. Pour avancer avec méthode, précisez la fonction recherchée, puis comparez les exigences de votre procédé aux performances et aux conditions d’emploi explicitement documentées.
Lubrification et anti-adhérence : préciser le besoin avant de choisir
La lubrification vise à réduire le frottement entre des surfaces en mouvement relatif. L’anti-adhérence répond à un autre objectif : limiter le fait qu’une matière ou une pièce reste attachée à une surface, par exemple lors d’une opération de démoulage. Ces fonctions peuvent concerner des étapes différentes d’un procédé et ne doivent pas être considérées comme équivalentes.
Avant d’évaluer le Sprayflon Plus 3, formulez votre besoin de manière concrète. Précisez notamment :
- la fonction attendue, réduction du frottement ou limitation de l’adhérence ;
- les surfaces concernées et les matériaux en contact ;
- le résultat observable qui permettra d’évaluer l’essai, ainsi que les conditions du procédé.
Cette description évite de déduire une performance de la seule présence de PTFE. Elle donne aussi un cadre pratique pour confronter votre application aux informations techniques disponibles. Par exemple, un besoin de faciliter le mouvement d’un mécanisme ne se formule pas comme un besoin de limiter l’adhérence lors d’un démoulage. Dans les deux cas, définissez un résultat vérifiable avant de comparer les données produit.
Comment évaluer le Sprayflon Plus 3 selon votre application industrielle ?
Une sélection rigoureuse commence par la description de l’usage réel, puis confronte les exigences du procédé aux informations disponibles sur le produit. Le choix dépend de la fonction visée, des matériaux et des conditions réelles d’utilisation. Pour le sprayflon plus3, procédez dans cet ordre :
- Précisez la fonction. Indiquez si vous cherchez à réduire un frottement ou à limiter une adhérence, et décrivez le résultat attendu.
- Identifiez les matériaux. Nommez les surfaces concernées et les éventuels matériaux présents à proximité. Appuyez l’analyse de compatibilité sur la documentation, et non sur la seule mention PTFE.
- Caractérisez le procédé. Décrivez les conditions réelles d’utilisation, les mouvements éventuels et les contraintes pertinentes pour votre installation. Séparez les paramètres connus de ceux qui restent à préciser.
- Consultez les documents produit. Confrontez votre besoin aux indications inscrites dans la fiche technique et la fiche de données de sécurité (FDS).
Quels critères confronter à la fiche technique et à la FDS ?
Relevez les caractéristiques, les domaines d’emploi et les consignes explicitement indiqués dans les documents à jour. La fiche technique peut préciser l’usage prévu et les données de performance déclarées. La FDS renseigne sur les dangers et les mesures de sécurité. Vérifiez que les indications correspondent à votre application et distinguez les données chiffrées ou conditions d’emploi des descriptions générales.
Si une compatibilité matière, une condition d’application ou une certification n’apparaît pas dans la documentation, traitez-la comme un point à instruire plutôt que comme une caractéristique acquise. Cette distinction est particulièrement utile lorsque votre procédé comporte plusieurs matériaux ou des exigences internes spécifiques.
Pour replacer votre analyse dans le secteur des lubrifiants, vous pouvez consulter les ressources de l’Independent Lubricant Manufacturers Association (ILMA). Elles apportent un contexte professionnel, mais ne remplacent pas les documents propres au Sprayflon Plus 3.
En réunissant la fonction recherchée, les matériaux, les conditions du procédé et les documents disponibles, vous pourrez structurer votre évaluation et formuler les questions techniques utiles. Pour un besoin portant plutôt sur un composant industriel en PTFE, Plastiques Elastomères propose des plaques, des tubes et des joncs en PTFE, ainsi que des pièces découpées ou usinées selon plan.

Sprayflon Plus 3 : sécuriser l’évaluation et passer à l’étape suivante
Une évaluation ne s’arrête pas à l’identification de l’usage envisagé. Pour le sprayflon plus3, la documentation de sécurité est le repère à suivre pour connaître les consignes de manipulation et de stockage. Consultez la version correspondant au produit et appliquez les indications qui y figurent. Ne déduisez pas les précautions propres à ce produit de recommandations générales sur les aérosols ou les lubrifiants au PTFE.
Pour décider de la suite, séparez les faits explicitement mentionnés dans les documents des questions propres à votre installation qui restent à instruire. Vous éviterez ainsi de transformer une hypothèse de compatibilité ou d’efficacité en conclusion technique.
Quelles informations préparer pour un conseil technique pertinent ?
Une demande concise et suffisamment précise aide à examiner les contraintes concrètes de votre application. Présentez le résultat recherché, les surfaces en contact et les conditions de fonctionnement, puis rassemblez les éléments techniques disponibles. Vous n’avez pas à formuler vous-même une conclusion : l’objectif est de donner un cadre clair à l’analyse.
- La fonction attendue et les critères qui permettront d’apprécier le résultat.
- Les matériaux des surfaces concernées et leur rôle dans le procédé.
- Les conditions de fonctionnement pertinentes ainsi que toute exigence technique applicable à votre environnement industriel.
- La fiche technique, la fiche de données de sécurité et les spécifications internes utiles à l’analyse.
Si une donnée manque, indiquez-la comme un point à éclaircir au lieu de la supposer. Une présentation structurée permet de repérer les informations disponibles, les exigences à prendre en compte et les questions qui nécessitent un examen complémentaire.
Pour un projet de pièce ou de joint en matériau industriel, transmettez vos plans et les contraintes de votre procédé à Plastiques Elastomères. Nous réalisons la découpe et l’usinage sur mesure de matériaux selon les plans et les besoins spécifiques de nos clients industriels.
Faites avancer votre évaluation avec un conseil adapté
Pour le sprayflon plus3, la prochaine étape consiste à traduire les exigences de votre procédé en éléments d’analyse concrets. Une décision documentée facilite les échanges entre vos équipes et permet de traiter séparément les données disponibles et les points qui demandent une étude complémentaire.
Depuis 1978, Plastiques Elastomères met son expertise au service de projets industriels B2B et adapte son conseil aux besoins et aux contraintes de chaque application. Pour un projet faisant appel à des matériaux PTFE, silicone, caoutchouc ou plastiques techniques, l’échange peut s’appuyer sur les matériaux concernés, la fonction recherchée et les conditions d’utilisation.
Présentez-nous les contraintes de votre application industrielle pour étudier votre besoin en matériau, découpe ou usinage sur mesure. Transmettez les dimensions, l’épaisseur souhaitée, la quantité et, si vous en disposez, votre plan technique afin de cadrer votre demande.
Questions fréquentes sur le Sprayflon Plus 3
Le Sprayflon Plus 3 est-il un lubrifiant sec au PTFE ?
Oui, le sprayflon plus3 est présenté dans sa documentation produit comme un aérosol déposant un film sec de PTFE. Cette description caractérise la forme du dépôt, mais ne permet pas, à elle seule, de déterminer la durée d’efficacité ou le comportement dans votre installation. Pour ces paramètres, référez-vous aux données techniques du produit et aux conditions indiquées pour votre usage.
Peut-on utiliser le Sprayflon Plus 3 sur tous les matériaux ?
Non, ne présumez pas d’une compatibilité universelle. La réponse dépend des matériaux présents et de leur exposition au produit dans votre procédé. Une pièce métallique et un composant polymère, par exemple, peuvent soulever des questions différentes. Vérifiez les compatibilités explicitement documentées et faites évaluer les points non couverts avant de retenir le produit.
Comment savoir si un spray PTFE convient à mon procédé ?
Comparez l’usage prévu par la documentation avec les exigences mesurables de votre procédé. Définissez à l’avance un critère d’acceptation, par exemple le fonctionnement régulier d’un mécanisme ou un démoulage conforme aux exigences de production. Un éventuel essai doit être encadré selon vos procédures internes et ne remplace pas la vérification des caractéristiques pertinentes dans les documents du produit.
Quelles précautions prendre avant d’utiliser le Sprayflon Plus 3 ?
Consultez sa fiche de données de sécurité avant toute utilisation et appliquez les consignes qui y figurent. Les mentions de danger associées au produit comprennent H222, aérosol extrêmement inflammable, et H229, récipient sous pression pouvant éclater sous l’effet de la chaleur. Tenez compte des consignes documentées concernant les sources de chaleur, les flammes et le stockage.
Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Plastiques techniques résistants aux produits chimiques : comment faire le bon choix ?
Choisir un plastique technique résistant aux produits chimiques
Le bon choix dépend moins du nom du matériau que de l’ensemble des conditions d’utilisation : produit en contact, concentration, température, durée d’exposition, contraintes mécaniques et méthode de nettoyage. Pour éviter une défaillance prématurée, vous devez donc comparer la compatibilité chimique avec les performances attendues de la pièce, puis valider le choix dans des conditions proches du réel.

Pourquoi la résistance chimique ne se résume pas à une simple liste
Un plastique peut résister à un produit dans une situation donnée et se dégrader dans une autre. La température accélère souvent les réactions et peut réduire la rigidité du matériau. La concentration, la durée de contact, la pression et les cycles répétés jouent également un rôle.
Il faut aussi distinguer plusieurs phénomènes : gonflement, ramollissement, fissuration sous contrainte, perte de masse, fragilisation ou perméation. Une pièce peut conserver une apparence correcte tout en ayant perdu une partie de ses performances mécaniques. Les contraintes de montage, un serrage excessif ou des rayures peuvent alors favoriser une rupture.
Les principales familles à comparer
Le choix s’effectue parmi plusieurs plastiques techniques, chacun présentant des compromis différents. Le PTFE offre une très large inertie chimique et un faible coefficient de frottement. Il convient notamment aux joints, garnitures et pièces en contact avec des fluides agressifs, mais sa rigidité et sa tenue au fluage doivent être examinées.
Le PEHD résiste à de nombreux acides, bases et solutions aqueuses. Il est apprécié pour les cuves, revêtements et composants de manutention, avec une limite à prendre en compte lorsque la température ou la charge mécanique augmente. Le PVC, selon sa formulation, peut convenir à de nombreuses installations chimiques, mais sa compatibilité doit être vérifiée avec les solvants et la température.
Le PP présente une bonne résistance à de nombreux produits chimiques et peut être pertinent pour des équipements exposés à des solutions chaudes, sous réserve de contrôler la tenue mécanique. Le PVDF vise des exigences plus élevées en matière de pureté, de température et de résistance chimique, avec un coût généralement supérieur. Le PEEK offre d’excellentes performances mécaniques et thermiques, mais il n’est pas automatiquement le meilleur choix : sa compatibilité avec le fluide précis doit également être confirmée.

Une méthode de sélection en 5 étapes
- Décrivez l’environnement. Notez le fluide ou le mélange, sa concentration, la température, la pression, la durée de contact et la fréquence des cycles.
- Identifiez la fonction de la pièce. Précisez si elle assure une étanchéité, un guidage, une isolation, un transfert de fluide ou une protection. Une pièce statique et une pièce frottante n’ont pas les mêmes exigences.
- Établissez une présélection. Comparez 2 ou 3 familles de matériaux à partir de données techniques fiables. Examinez la résistance chimique, la rigidité, le fluage, l’usure, la température et la facilité d’usinage.
- Vérifiez les détails de fabrication. Une géométrie fine, une surface usinée, un rayon insuffisant ou une orientation de matière peuvent modifier le comportement final. Demandez conseil sur la nuance et le procédé adaptés.
- Validez avant la série. Si l’application est critique, réalisez un essai avec le fluide réel, à la température et pendant la durée représentatives. Contrôlez les dimensions, la masse, l’aspect et les performances après exposition.
Erreurs fréquentes et moyens de les éviter
La première erreur consiste à choisir uniquement sur la base de la résistance chimique. Un matériau peut être compatible avec le fluide mais trop souple, trop sensible au fluage ou inadapté à un effort répété. La deuxième est de se fier à une température maximale générale sans tenir compte de la charge et du temps d’exposition.
Évitez aussi de transposer directement les résultats d’un produit pur à un mélange industriel. Les solvants, additifs et impuretés peuvent modifier le comportement. Enfin, ne remplacez pas une nuance par une autre sous prétexte qu’elles appartiennent à la même famille. Si une pièce montre un gonflement ou une fissuration, stoppez l’utilisation, documentez les conditions et faites analyser le matériau et le fluide avant toute modification.

FAQ
Quel plastique choisir pour un acide ?
Il n’existe pas de réponse unique : la nature de l’acide, sa concentration, la température et les contraintes de la pièce déterminent le choix. Le PTFE, le PEHD, le PP ou le PVDF peuvent être étudiés selon le cas.
Une résistance chimique élevée suffit-elle pour un joint ?
Non. Vous devez également vérifier la compression, le fluage, la température, la pression et la capacité du matériau à conserver son étanchéité dans le temps.
Quand faut-il demander un avis technique ?
Demandez-le dès que le fluide est un mélange, que l’exposition est chaude ou prolongée, ou qu’une défaillance présente un risque d’arrêt, de fuite ou de sécurité.
Besoin de sécuriser votre choix ?
Préparez la fiche de votre application : fluide, concentration, température, contraintes, dimensions et quantité. Contactez Plastomere pour étudier la solution technique adaptée et demander un devis.
Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Pièces plastiques sur mesure : de la conception au contrôle qualité
Une pièce plastique sur mesure réussie ne se résume pas à un dessin 3D : elle doit répondre à une fonction, être fabricable, durable et contrôlable. En cadrant dès le départ le besoin, la matière, le procédé et les critères d’acceptation, vous réduisez les reprises et sécurisez la production.

1. Transformer le besoin en spécifications
Commencez par décrire l’usage réel de la pièce. Quelles charges mécaniques doit-elle supporter ? Est-elle exposée à des chocs, à des frottements, à l’humidité, aux UV, à des produits chimiques ou à des températures variables ? Précisez également les interfaces : surfaces d’appui, perçages, clips, filetages, joints et zones d’assemblage.
Une spécification utile distingue les exigences indispensables des préférences. Indiquez les dimensions fonctionnelles, les tolérances nécessaires, l’aspect attendu, la couleur, la quantité prévisionnelle et le rythme de livraison. Une tolérance trop serrée augmente souvent le coût et les contrôles ; une tolérance trop large peut provoquer un jeu, une fuite ou un mauvais assemblage.
- Fonction et environnement d’utilisation ;
- Dimensions, tolérances et zones critiques ;
- Contraintes d’assemblage et de maintenance ;
- Volume, fréquence et évolution prévisible de la demande ;
- Documents disponibles : plan, fichier 3D, échantillon ou pièce existante.
2. Concevoir une pièce réellement fabricable
La conception doit intégrer le procédé de fabrication dès les premières esquisses. Usinage, injection, thermoformage, découpe ou impression 3D ne produisent pas les mêmes formes, épaisseurs, états de surface ni niveaux de répétabilité. Le choix dépend de la géométrie, de la série, du délai et du niveau de finition recherché.
Anticiper les points sensibles
Évitez les variations brutales d’épaisseur, les angles internes trop vifs et les détails impossibles à atteindre avec l’outillage prévu. Pour une pièce injectée, le retrait de la matière, le remplissage, le refroidissement et la position du point d’injection peuvent influencer les dimensions et l’aspect. Pour une pièce usinée, vérifiez l’accessibilité des faces, le maintien pendant l’opération et la disponibilité de la matière.
Le matériau doit être sélectionné selon la fonction, et non uniquement selon son prix. La rigidité, la résistance aux chocs, la tenue thermique, la stabilité dimensionnelle, la compatibilité chimique et l’aspect peuvent orienter vers des polymères différents. Faites valider le choix si la pièce intervient dans un environnement réglementé ou soumis à des exigences particulières.

3. Valider par le prototype et la présérie
Un prototype permet de vérifier l’encombrement, l’assemblage et l’usage avant d’engager un outillage ou une production répétitive. Il ne reproduit pas toujours les performances de la pièce finale : si le procédé ou la matière diffère, traitez-le comme une validation géométrique, pas comme une qualification complète.
Après les premiers essais, documentez les écarts : déformation, jeu, effort d’insertion, vibration, usure ou défaut visuel. Corrigez le modèle et figez une révision identifiable. Une présérie est ensuite utile pour contrôler la stabilité du procédé et confirmer que les critères restent atteignables sur plusieurs pièces.
4. Organiser le contrôle qualité
Le contrôle qualité doit être proportionné aux risques. Contrôlez les dimensions qui conditionnent l’assemblage, les caractéristiques liées à la sécurité et les surfaces dont l’aspect est visible. Le plan de contrôle peut préciser la méthode de mesure, l’équipement utilisé, la fréquence, la tolérance et la décision en cas d’écart.
- Contrôle documentaire : matière, indice du plan, lot et traçabilité ;
- Contrôle dimensionnel : dimensions fonctionnelles et géométrie générale ;
- Contrôle visuel : bavures, rayures, retassures, brûlures, voilage ou changement de teinte ;
- Contrôle fonctionnel : montage, étanchéité, mouvement ou résistance selon l’usage ;
- Enregistrement : résultats, échantillons conservés et traitement des non-conformités.
Ne demandez pas une précision métrologique supérieure à votre besoin réel. En revanche, utilisez des moyens adaptés et vérifiez leur état. Si une mesure est contestée, comparez la méthode, le positionnement de la pièce et les conditions de contrôle avant de conclure à un défaut de fabrication.

5. Checklist avant lancement
- Décrivez la fonction, l’environnement et la durée d’utilisation.
- Identifiez les cotes réellement fonctionnelles et justifiez chaque tolérance.
- Faites confirmer la matière et le procédé par rapport à la série envisagée.
- Validez un prototype ou un échantillon représentatif.
- Figez le plan, le fichier 3D, l’indice et les critères visuels.
- Définissez le plan de contrôle et la gestion des pièces non conformes.
- Réévaluez le coût global : matière, outillage, contrôle, finition, emballage et logistique.
Erreurs fréquentes et récupération
Changer de matière après validation, modifier une cote sans réviser le plan ou accepter une pièce « presque conforme » crée des dérives difficiles à retrouver. Si un problème apparaît, isolez le lot, identifiez la révision concernée et recherchez la cause avant de retoucher la pièce. Une analyse structurée permet de décider entre tri, retouche, dérogation documentée ou refabrication.
FAQ
Quel fichier fournir pour demander une pièce sur mesure ?
Un fichier 3D facilite l’étude, mais un plan coté, un croquis précis ou une pièce existante peuvent aussi servir de base. Ajoutez toujours l’usage, la quantité et les contraintes principales.
Faut-il réaliser un prototype ?
Oui lorsque la géométrie, l’assemblage ou la fonction comporte une incertitude. Le prototype réduit le risque avant la production, à condition de préciser ce qu’il permet réellement de valider.
Comment obtenir un devis pertinent ?
Transmettez les données techniques disponibles, le volume, le délai souhaité, la matière envisagée et les exigences de contrôle. Vous recevrez ainsi une réponse fondée sur le besoin réel.
Besoin d’une pièce plastique sur mesure ?
Préparez votre plan, votre fichier 3D ou votre pièce modèle, puis contactez Plastomère pour échanger sur la conception, le procédé, la matière et le contrôle qualité. Demandez votre devis avec les informations dont vous disposez.
Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Découpe au jet d’eau du caoutchouc technique : méthode et choix d’une pièce sur mesure
Un joint aux contours complexes est-il forcément réalisable au jet d’eau ? Pas nécessairement : la faisabilité dépend de la nuance, de l’épaisseur, de la souplesse du matériau et de la géométrie attendue. La découpe jet d’eau caoutchouc technique s’évalue aussi au regard de la fonction de la pièce et de ses conditions d’utilisation.
Pour obtenir une pièce adaptée à votre installation, précisez les dimensions critiques, les conditions d’utilisation et les exigences liées au montage. Ces informations permettent d’examiner la cohérence entre le matériau, la forme et le procédé envisagé.
Vous découvrirez ici les principaux facteurs qui influencent la découpe au jet d’eau, les situations où cette méthode peut être étudiée et les éléments à réunir avant de lancer une pièce sur mesure. Nous abordons également le choix entre des matériaux comme l’EPDM et le Viton (FKM), selon les contraintes de l’application.
Points Clés
- La faisabilité d’une découpe jet d’eau caoutchouc technique dépend de la nuance, de l’épaisseur, de la géométrie et de la fonction de la pièce.
- Décrivez l’usage du joint et ses conditions de service avant de définir sa forme et ses dimensions.
- Pour préparer un dossier exploitable, indiquez le matériau souhaité, l’épaisseur, les dimensions et la quantité, puis joignez un plan coté.
- Le choix entre EPDM et Viton (FKM) doit tenir compte des contraintes de l’application et de la géométrie du joint.
Découpe au jet d’eau du caoutchouc technique : principe, usages et limites
La découpe au jet d’eau sépare un matériau à l’aide d’un filet d’eau sous pression, guidé selon un tracé défini. Selon le matériau et l’équipement, le procédé utilise de l’eau seule ou un abrasif. Vous trouverez une présentation générale de son fonctionnement dans cet article sur la découpe au jet d’eau. Les réglages varient selon la machine, la matière et la pièce à réaliser.
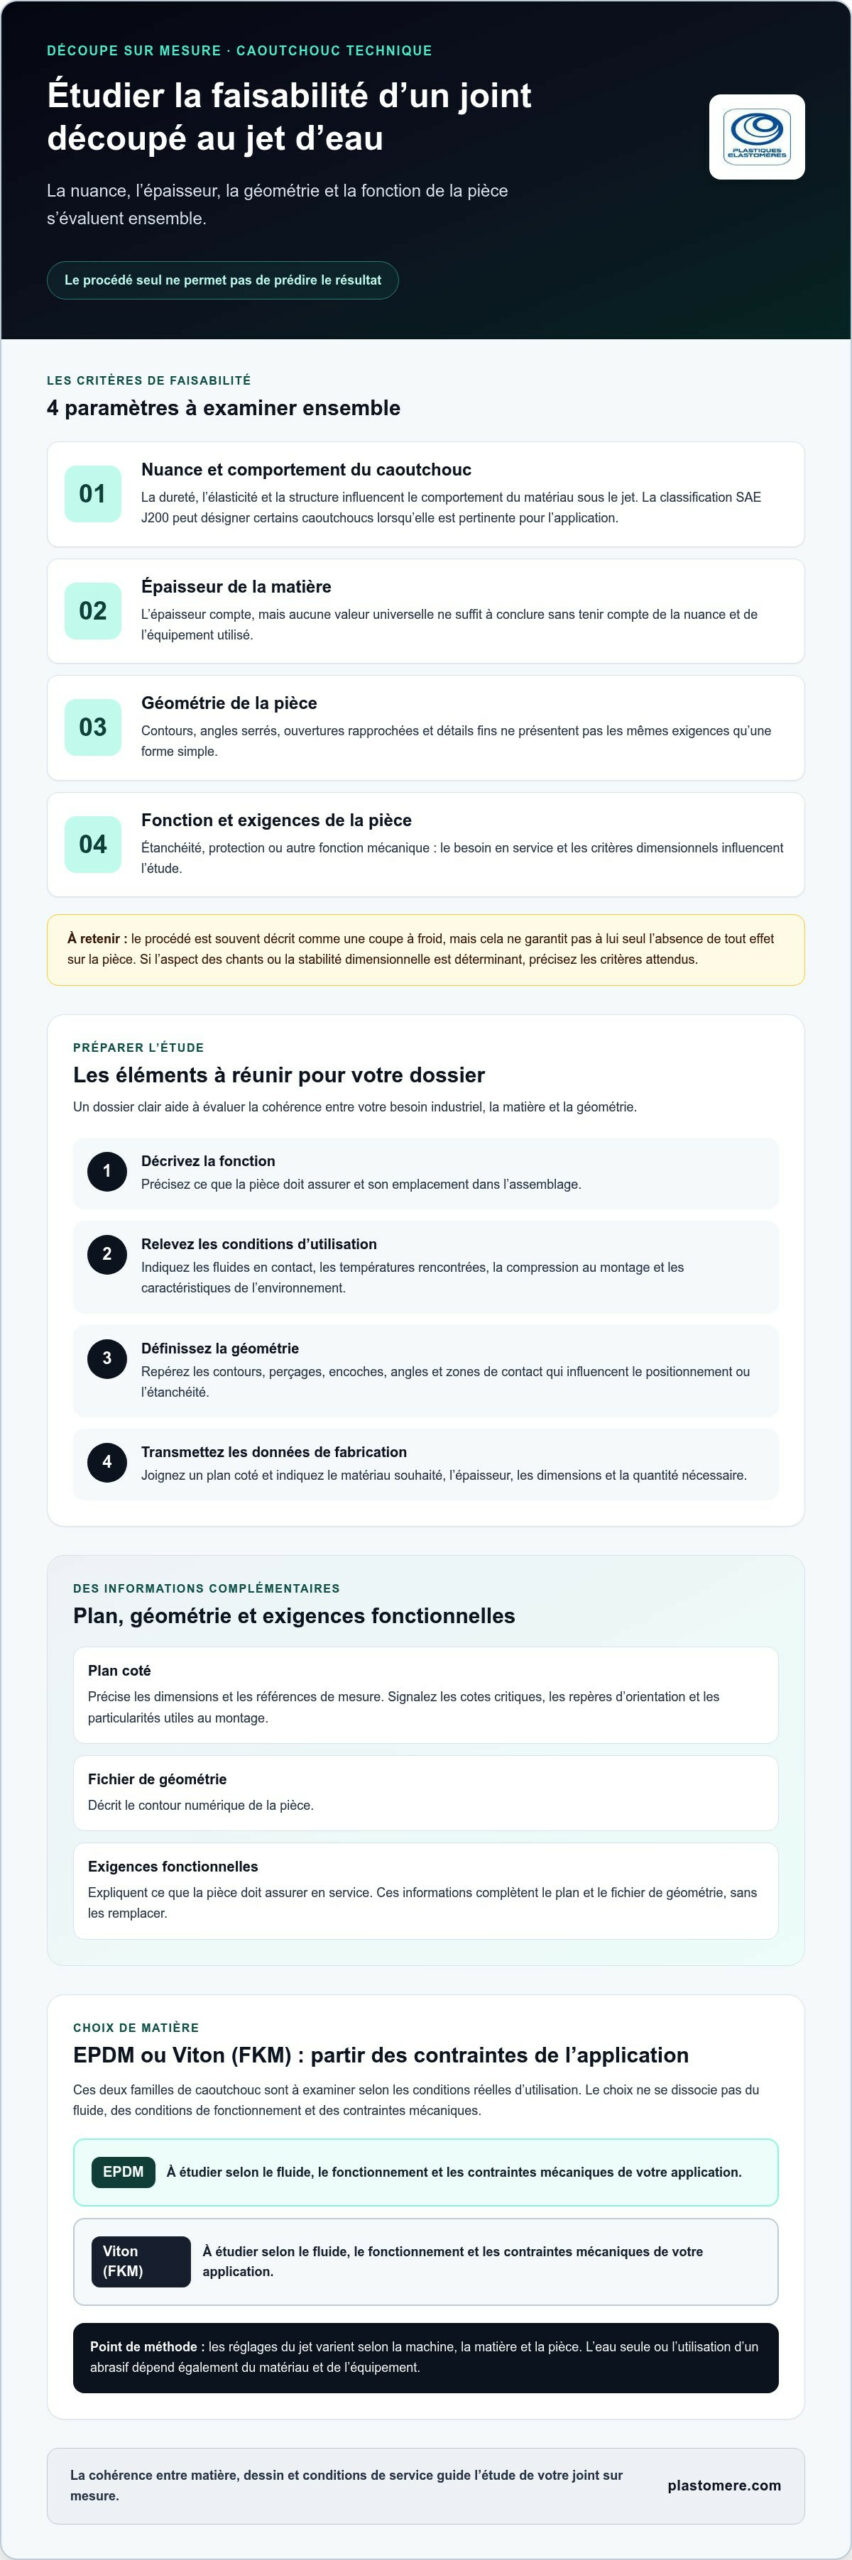
Pour la découpe jet d’eau caoutchouc technique, la faisabilité dépend notamment de la nuance, de l’épaisseur, du contour et de la fonction attendue. La classification SAE J200 peut servir à désigner certains matériaux en caoutchouc lorsqu’elle est pertinente pour l’application. Elle ne constitue ni une certification de la pièce ni une garantie de résultat au jet d’eau. Le nom du procédé ne suffit pas à prédire la qualité de la pièce obtenue.
Quels paramètres influencent la coupe d’un caoutchouc technique ?
La dureté, l’élasticité et la structure du caoutchouc influencent son comportement sous le jet. L’épaisseur compte également, mais aucune valeur universelle ne permet de conclure sans tenir compte de la matière et de l’équipement. Un contour simple ne présente pas les mêmes exigences qu’une forme avec des angles serrés, des ouvertures rapprochées ou des détails fins.
Le procédé est souvent décrit comme une coupe à froid, mais cela ne garantit pas à lui seul l’absence de tout effet sur la pièce. Si l’aspect des chants ou la stabilité dimensionnelle est déterminant, indiquez les critères attendus et faites étudier ensemble la nuance, l’épaisseur et la géométrie. Les paramètres de l’équipement entrent également en compte dans l’évaluation du résultat possible.
Préparer la découpe au jet d’eau d’une pièce en caoutchouc selon son usage
Un dossier clair permet d’évaluer la cohérence entre le besoin industriel, la matière et la géométrie, sans présumer du procédé à retenir. Pour préparer votre demande, rassemblez les informations dans cet ordre :
- Décrivez la fonction. Précisez si la pièce assure l’étanchéité, protège une surface ou remplit une autre fonction mécanique, ainsi que son emplacement dans l’assemblage.
- Relevez les contraintes d’utilisation. Indiquez les fluides en contact, les températures rencontrées, la compression exercée au montage et les caractéristiques de l’environnement.
- Définissez la géométrie. Repérez les contours, perçages, encoches, angles et zones de contact qui influencent le positionnement ou l’étanchéité.
- Transmettez les données de fabrication. Joignez un plan coté et indiquez le matériau souhaité, l’épaisseur, les dimensions et la quantité nécessaire.
La conformité dimensionnelle d’un joint s’évalue selon sa fonction et les tolérances nécessaires à son montage. Distinguer les cotes critiques des dimensions secondaires aide à préciser les exigences utiles à l’étude de la pièce.
Quelles informations transmettre pour étudier une pièce découpée ?
Le plan coté précise les dimensions et les références de mesure ; un fichier de géométrie décrit le contour numérique ; les exigences fonctionnelles expliquent ce que la pièce doit assurer en service. Ces éléments se complètent, mais ne se remplacent pas. Signalez les cotes essentielles, les repères d’orientation et toute particularité utile au montage.
Pour choisir la matière, l’EPDM et le Viton (FKM) sont deux familles de caoutchouc à examiner selon l’application. Le choix doit tenir compte du fluide, des conditions de fonctionnement et des contraintes mécaniques, sans supposer qu’un matériau convient à toutes les situations. Si vous étudiez une découpe jet d’eau caoutchouc technique, ces précisions permettent de considérer ensemble la nuance, la forme et l’usage. Plastiques Elastomères réalise des joints découpés sur mesure et étudie les plans industriels. Vous pouvez transmettre votre dossier par le formulaire de contact.

Choisir une solution de découpe sur mesure pour votre joint en caoutchouc
Choisissez une pièce d’étanchéité en fonction de son usage, et pas uniquement du procédé envisagé. La méthode de découpe doit être cohérente avec le matériau, le dessin et les exigences dimensionnelles nécessaires au montage. Le tableau ci-dessous vous aide à organiser les critères à examiner.
| Critère | À examiner | Question à préciser |
|---|---|---|
| Fonction | Étanchéité, protection ou autre fonction mécanique | Que doit assurer le joint une fois monté ? |
| Matière | Famille de caoutchouc envisagée | Quelles contraintes de fluide et d’environnement rencontre-t-elle ? |
| Géométrie | Contours, ouvertures et zones de contact | Quels détails conditionnent le positionnement ou l’étanchéité ? |
| Exigences dimensionnelles | Cotes fonctionnelles et tolérances requises | Quelles dimensions sont déterminantes pour l’assemblage ? |
Par exemple, le choix d’une matière ne peut être dissocié du fluide rencontré et de la compression exercée au montage. De même, un dessin comportant des ouvertures ou des contours particuliers doit être évalué selon la fonction attendue, et pas seulement comme une forme à reproduire.
Faire étudier un plan de joint et préciser le besoin industriel
Plastiques Elastomères réalise des joints découpés sur mesure et des pièces selon plan. L’étude du dessin, du matériau souhaité et des conditions de service permet d’évaluer la cohérence du projet, sans présumer des performances de la pièce. Pour approfondir le choix d’un joint, consultez le guide « Joint sur mesure : Guide complet de l’étanchéité industrielle personnalisée en 2026 », qui apporte des repères complémentaires.
Si vous envisagez une découpe jet d’eau caoutchouc technique, détaillez les contraintes de l’application afin que le procédé et la pièce soient évalués dans leur contexte. Joignez votre plan et les données utiles à l’étude de votre pièce sur mesure.
Donnez une suite concrète à votre projet d’étanchéité
Transformez vos contraintes d’exploitation en critères de conception précis : indiquez ce qui doit être étanché, les conditions de fonctionnement et les dimensions déterminantes pour le montage. Ces éléments facilitent l’étude de la pièce et le choix d’une solution cohérente. La découpe jet d’eau caoutchouc technique ne se décide pas isolément ; elle s’inscrit dans une réflexion plus large sur la fonction du joint et les exigences dimensionnelles.
Plastiques Elastomères met son expertise au service des projets industriels depuis 1978. Pour faire étudier votre besoin et vos plans, transmettez les éléments de votre cahier des charges. Précisez la matière souhaitée, les conditions de service, les dimensions critiques et la quantité nécessaire afin de présenter un dossier complet.
Questions fréquentes
Le jet d’eau peut-il découper tous les types de caoutchouc technique ?
Non, la découpe jet d’eau caoutchouc technique ne convient pas automatiquement à toutes les matières et à toutes les formes. Une feuille compacte et une matière cellulaire peuvent réagir différemment ; un contour fermé simple ne pose pas les mêmes questions qu’une encoche étroite. Pour étudier votre pièce, rapprochez les caractéristiques du matériau, son épaisseur et le dessin de la fonction du joint dans l’assemblage. Le procédé ne garantit pas un résultat identique pour chaque élastomère.
Quelle épaisseur de caoutchouc peut-on découper au jet d’eau ?
Il n’existe pas d’épaisseur maximale universelle à retenir : la capacité dépend de l’équipement, du caoutchouc et de la forme demandée. Une pièce épaisse au contour simple ne soulève pas nécessairement les mêmes questions qu’un profil détaillé. Pour étudier votre projet, transmettez le plan et les caractéristiques de la matière, plutôt que de vous fier à l’épaisseur seule.
La découpe au jet d’eau laisse-t-elle des bavures sur le caoutchouc ?
Pas nécessairement, mais l’absence de bavure ne peut être garantie pour chaque pièce. Il faut distinguer une bavure, un déplacement ou une déformation du matériau, ainsi que l’aspect du chant obtenu. Ces résultats peuvent varier selon le caoutchouc, le tracé et les paramètres de coupe. Précisez si le chant est visible, en contact avec une surface ou déterminant pour l’assemblage.
Le jet d’eau convient-il à la découpe de caoutchouc cellulaire ?
La structure cellulaire peut modifier la tenue de la matière pendant la coupe. Les résultats obtenus sur un caoutchouc compact ne permettent donc pas de conclure pour une mousse. Pour une étude technique pertinente, précisez la nature du matériau, son épaisseur, la forme à découper et l’usage prévu. Ces éléments permettent d’évaluer la faisabilité sans présumer de la finition obtenue.
Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Injection plastique ou usinage : quelle solution choisir pour fabriquer vos pièces ?
Injection plastique ou usinage : le bon choix dépend de votre série
Pour fabriquer vos pièces en plastique, choisissez généralement l’usinage si vous devez produire peu d’exemplaires, modifier rapidement la géométrie ou valider un prototype. Privilégiez l’injection plastique lorsque la pièce est stabilisée, fabriquée en série et compatible avec le coût d’un moule. La décision repose donc sur le volume, la complexité, le délai, la matière et le niveau de répétabilité attendu.

Usinage plastique : souplesse et maîtrise du prototype
L’usinage consiste à retirer de la matière dans un bloc ou une plaque plastique à l’aide d’outils de coupe. Fraisage, tournage, perçage et opérations de finition permettent d’obtenir une pièce directement à partir de votre fichier 3D ou de votre plan.
Quand choisir l’usinage ?
- Vous avez besoin d’un prototype fonctionnel ou d’une petite série.
- La conception peut encore évoluer après les premiers essais.
- La pièce présente une géométrie difficile à mouler ou des parois très épaisses.
- Vous recherchez une bonne précision dimensionnelle sans investir immédiatement dans un outillage.
L’usinage est particulièrement utile pour vérifier l’assemblage, le comportement mécanique et l’ergonomie avant de figer la définition. En contrepartie, le temps machine et la quantité de matière retirée peuvent rendre le coût unitaire moins intéressant lorsque les volumes augmentent.
Injection plastique : productivité et répétabilité
Avec l’injection, des granulés plastiques sont fondus puis injectés sous pression dans un moule. Après refroidissement, la pièce est démoulée et l’opération peut être répétée avec une grande régularité. Le procédé convient aux thermoplastiques et à des conceptions pensées pour le démoulage.
Dans quels cas l’injection est-elle pertinente ?
- La demande porte sur une série moyenne ou importante.
- La géométrie est validée et les modifications devraient rester limitées.
- Vous cherchez à réduire le coût par pièce après amortissement du moule.
- Vous devez reproduire une même forme avec une qualité constante.
Le principal point de vigilance est l’investissement initial : conception, fabrication et mise au point du moule s’ajoutent au prix des premières pièces. La pièce doit aussi intégrer des dépouilles, une épaisseur de paroi cohérente et une disposition adaptée des points d’injection.

Comparer les critères avant de décider
Ne comparez pas uniquement le prix de fabrication unitaire. Calculez le coût total : préparation, matière, usinage ou moulage, finition, contrôle, outillage, stockage et éventuelles retouches. Une injection plus chère au lancement peut devenir plus avantageuse sur la durée, tandis que l’usinage évite parfois un investissement disproportionné pour une faible quantité.
La matière et la conception changent la réponse
Le choix du plastique influence les performances et le procédé. Le POM, le PA, le PEHD, le PMMA ou le polycarbonate ne présentent pas les mêmes rigidités, résistances chimiques, stabilités dimensionnelles ou aptitudes à l’injection. Une matière facile à usiner n’est pas automatiquement la meilleure pour une pièce injectée.
Analysez également les tolérances, la température d’utilisation, les efforts mécaniques, le contact avec des produits chimiques et l’aspect recherché. Pour l’injection, contrôlez les variations d’épaisseur, les retassures, les lignes de soudure et les risques de déformation. Pour l’usinage, vérifiez l’accessibilité des outils, la tenue de la pièce pendant l’opération et l’état de surface demandé.

Checklist pour sécuriser votre choix
- Définissez le volume initial et le volume annuel envisagé.
- Identifiez les fonctions essentielles : résistance, guidage, étanchéité, aspect ou isolation.
- Choisissez une matière adaptée à l’environnement réel de la pièce.
- Indiquez les tolérances indispensables, sans surqualifier les zones non fonctionnelles.
- Demandez une revue de conception avant de lancer un moule ou une série.
- Comparez au moins le coût global et le délai des 2 solutions.
- Validez un prototype ou un échantillon représentatif avant la production complète.
Erreurs fréquentes à éviter
La première erreur consiste à choisir l’injection uniquement parce que le prix unitaire paraît bas. Sans volume suffisant, le moule peut allonger le retour sur investissement. À l’inverse, prolonger l’usinage d’une pièce stable et fortement demandée peut augmenter inutilement le coût et le délai.
Évitez aussi de transmettre un fichier 3D sans préciser les tolérances, la matière, la finition et les zones fonctionnelles. Si les premiers essais révèlent une déformation, un mauvais ajustement ou une fragilité, reprenez la conception avec le fabricant plutôt que de corriger seulement les symptômes.
FAQ
Peut-on combiner usinage et injection ?
Oui. Vous pouvez usiner des prototypes, puis injecter les pièces définitives. L’usinage peut également produire certains composants ou inserts associés à une pièce injectée.
Quel procédé est le plus rapide ?
L’usinage démarre généralement plus vite lorsqu’aucun outillage n’est nécessaire. Le délai réel dépend toutefois de la complexité, de la matière, des contrôles et de la disponibilité des équipements.
Que faut-il envoyer pour obtenir un devis fiable ?
Préparez le fichier 3D, le plan coté, la matière souhaitée, les quantités, les tolérances, la finition et l’usage de la pièce. Précisez également le calendrier et les exigences de contrôle.
Besoin de choisir le procédé adapté ?
Transmettez vos plans, volumes et contraintes techniques à Plastomère pour comparer l’usinage et l’injection sur une base concrète et préparer votre demande de devis.
Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Joint d’étanchéité pour maintenance industrielle : prévenir les défaillances
La maintenance préventive d’un joint commence par l’analyse de ses conditions de service, et non par son remplacement systématique. Lorsqu’une fuite est détectée tardivement, l’intervention devient souvent imprévue et l’origine de l’usure peut être difficile à établir. Comment organiser le suivi d’un joint d’étanchéité pour maintenance industrielle afin de limiter les défaillances ? En surveillant l’évolution de l’équipement avant l’apparition d’un défaut visible.
Pour préparer vos contrôles et vos remplacements, relevez les signes d’altération, adaptez le suivi à l’usage de l’installation et consignez les informations utiles. Le fluide en contact, la température, la pression et les conditions de fonctionnement orientent l’analyse, tout comme le matériau du joint, qu’il s’agisse d’EPDM, de Viton (FKM), de silicone ou de PTFE. Vous pourrez ainsi mieux comprendre l’usure et transmettre des critères précis pour faire réaliser un joint découpé sur mesure.
Points Clés
- Adaptez vos contrôles aux conditions réelles de fonctionnement : fluide, pression, température et cycles de nettoyage.
- Relevez les signes d’altération et consignez vos observations avant de décider d’une intervention.
- Pour remplacer un joint d’étanchéité pour maintenance industrielle, réunissez les dimensions ou le plan, ainsi que les conditions d’utilisation.
- Comparez le silicone, l’EPDM, le FKM et le PTFE selon les contraintes documentées de votre équipement.
Maintenance préventive d’un joint d’étanchéité : que surveiller dans votre installation ?
Commencez par relever les conditions auxquelles le joint est réellement exposé : fluide en contact, pression, température, variations de fonctionnement et cycles de nettoyage. Ces données donnent du contexte à vos observations et évitent d’attribuer trop vite une cause à un signe isolé. Pour situer le rôle du composant dans l’installation, vous pouvez également consulter cet aperçu des types de joints d’étanchéité.
Lors de l’inspection visuelle, consignez les indices constatés sans conclure automatiquement à une cause précise :
- présence et emplacement d’une fuite ou de traces de fluide ;
- déformation du joint ou déplacement apparent dans son logement ;
- fissure, craquelure, surface altérée ou durcissement perceptible ;
- évolution par rapport aux observations précédentes.
Un signe peut justifier une vérification complémentaire, sans toujours suffire à déterminer l’origine du défaut. Si l’accès nécessite une intervention, respectez les procédures de sécurité applicables à l’équipement.
Établir un état initial utile au suivi
Pour chaque joint d’étanchéité pour maintenance industrielle, notez son emplacement, sa fonction, la date de l’inspection et les conditions de fonctionnement observées. Ajoutez les résultats des contrôles précédents et les événements inhabituels, lorsqu’ils sont connus. Cette trace facilite les comparaisons : une altération qui progresse au fil des contrôles ne s’interprète pas comme une anomalie ponctuelle apparue après une opération particulière.
La fréquence de contrôle dépend de l’équipement, de son usage et des historiques disponibles. Servez-vous de ces éléments pour organiser un suivi adapté, plutôt que d’appliquer le même intervalle à toute l’installation. Pour structurer l’observation, consignez également la fonction et la forme du joint, en plus de ses conditions de service.
Comment organiser un plan de maintenance préventive des systèmes d’étanchéité ?
Un plan efficace transforme les constats de terrain en décisions traçables. Pour chaque équipement, identifiez le joint concerné et prévoyez une inspection visuelle sans démontage lorsque l’accès et les conditions de sécurité le permettent. Consignez les observations, comparez-les aux contrôles précédents, puis décidez s’il faut poursuivre la surveillance, programmer un remplacement ou approfondir l’analyse. Toute intervention doit respecter les procédures de sécurité propres à l’installation.
Pour établir les priorités, considérez la fonction de l’équipement, son importance dans le procédé et les conséquences opérationnelles observées en cas de défaut. Une fuite sur un circuit dont l’arrêt perturbe une étape essentielle peut demander une attention différente d’une altération sans effet notable sur la production. Définissez les niveaux de priorité selon l’organisation et les risques réels de votre site, plutôt que d’appliquer un seuil générique. Le rôle des composants d’étanchéité dans la continuité des installations est également abordé dans cette ressource sur l’importance des joints industriels.
Documenter les contrôles et traiter les défaillances répétées
Une fiche de suivi peut réunir l’identification de l’équipement et du joint, la date du contrôle, les observations, les conditions de service, la décision prise, l’intervention réalisée et la référence de la pièce remplacée. Si le défaut se répète, comparez ces informations avec l’usage réel avant de modifier la spécification. Le fluide, la pression, la température et les opérations de nettoyage peuvent éclairer l’analyse, sans prouver à eux seuls l’origine de la défaillance.
Si une norme ou une certification est requise, vérifiez qu’elle s’applique bien à l’usage, à la matière et au type de pièce concernés. Pour préparer le remplacement, réunissez le plan, les dimensions et les conditions de service afin de faire étudier un joint adapté à votre application.

Remplacer un joint industriel : spécifier la matière et la pièce adaptée
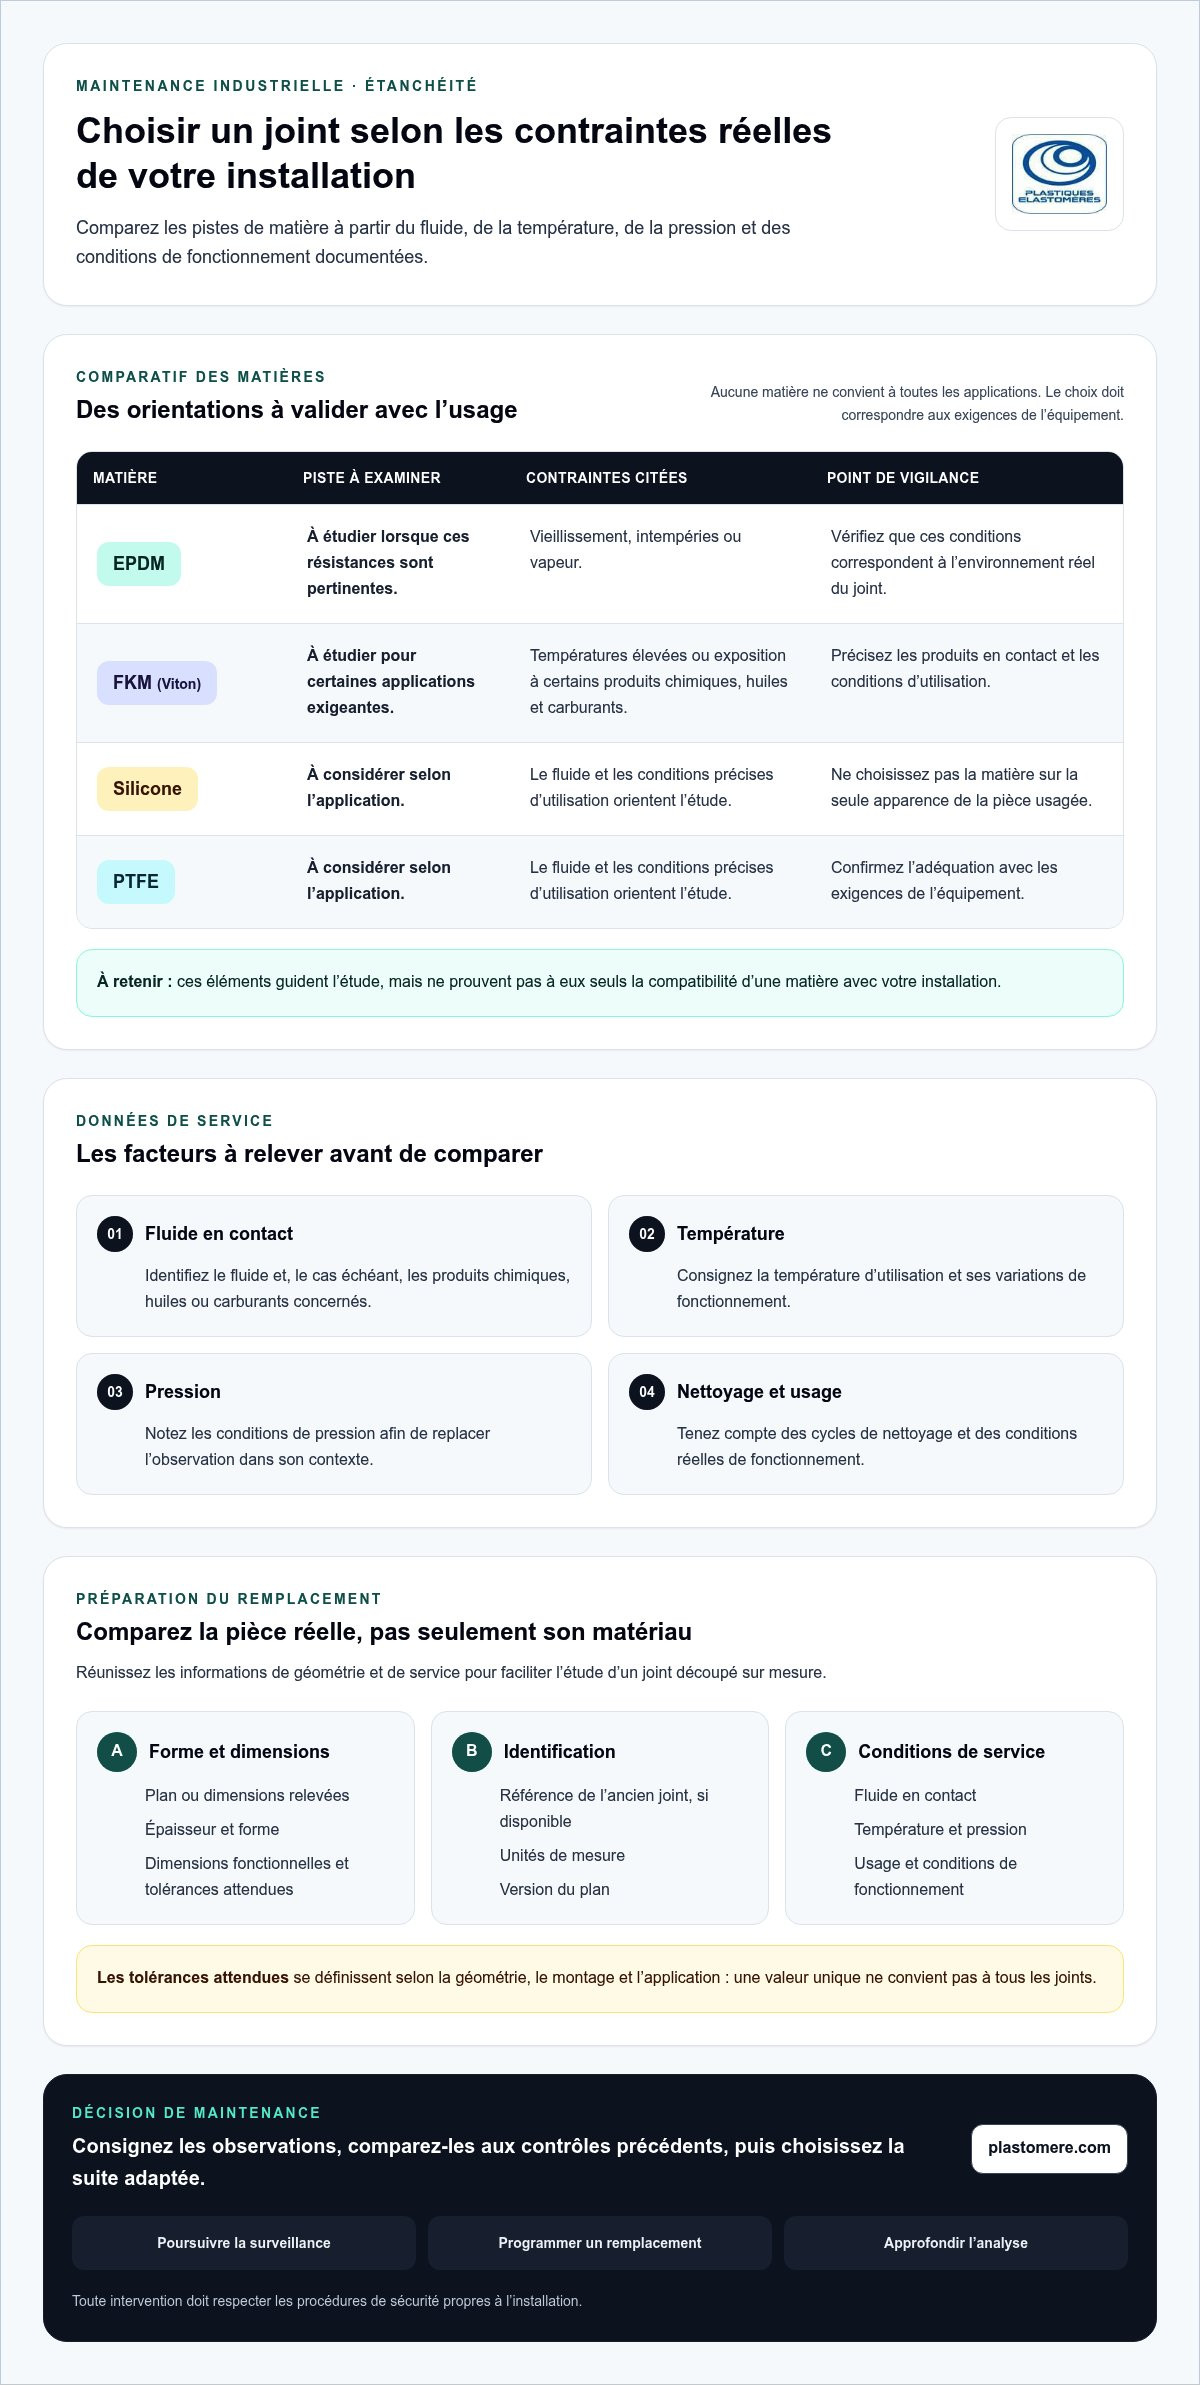
Préparez un remplacement planifié à partir de la pièce réelle et de son environnement de service. Pour définir un joint d’étanchéité pour maintenance industrielle, transmettez le plan ou les dimensions relevées, l’épaisseur, la forme et, si elle est disponible, la référence de l’ancien joint. Précisez aussi le fluide en contact, la température et la pression d’utilisation. Ces données permettent d’étudier la géométrie et la matière sans se fier uniquement à l’apparence de la pièce usagée.
Évaluez la famille de matériau en fonction des contraintes documentées. L’EPDM peut être étudié lorsque la résistance au vieillissement, aux intempéries ou à la vapeur est pertinente. Le FKM (Viton) peut convenir à l’étude d’applications impliquant des températures élevées ou certains produits chimiques, huiles et carburants. Le silicone et le PTFE sont également à considérer selon le fluide et les conditions précises d’utilisation. Aucun matériau ne convient à toutes les applications : le choix doit correspondre aux exigences de l’équipement.
Plastiques Elastomères réalise des joints d’étanchéité découpés sur mesure à partir d’un plan ou d’une géométrie définie. Pour préparer la pièce, il reste essentiel de valider les données techniques et de respecter les procédures de remplacement de l’installation.
Préparer une demande technique exploitable
Joignez le plan, la référence de la pièce déposée et les conditions de service connues. Indiquez les dimensions fonctionnelles et les tolérances attendues, à définir selon la géométrie, le montage et l’application : une valeur unique ne convient pas à tous les joints. Précisez aussi les unités de mesure et la version du plan. Ces éléments facilitent l’étude de la pièce et la sélection du matériau.
Plastiques Elastomères étudie vos plans industriels pour réaliser des joints découpés sur mesure. Transmettez les informations disponibles afin de bénéficier d’un conseil technique adapté à votre projet.
Faites de votre prochain remplacement une démarche maîtrisée
Un remplacement planifié se prépare aussi avec les équipes concernées. En associant maintenance, production et achats suffisamment tôt, vous pouvez clarifier les responsabilités, intégrer la pièce au calendrier d’intervention et faciliter la continuité des opérations. Le retour d’expérience devient alors un appui concret pour les prochaines décisions de maintenance.
Plastiques Elastomères met son expertise au service de vos projets industriels et réalise des joints d’étanchéité découpés sur mesure ainsi que des pièces selon plan. Son équipe vous accompagne dans le choix d’une solution adaptée aux contraintes documentées de votre application. Présentez-nous votre projet de joint industriel pour échanger sur vos plans, vos dimensions et vos conditions d’utilisation.
Questions fréquentes sur les joints d’étanchéité industriels
À quelle fréquence faut-il contrôler un joint d’étanchéité industriel ?
Aucune périodicité universelle ne convient à toutes les installations. Définissez la cadence selon les conditions de service, la criticité de l’équipement, les consignes internes et l’historique des défaillances. Prévoyez également un contrôle après une modification du procédé ou une opération inhabituelle. Consignez les résultats et ajustez le calendrier à partir de constats documentés.
Quels signes indiquent qu’un joint industriel doit être remplacé ?
Une fuite, une fissure, une déformation ou une autre altération visible mérite une évaluation, mais ne révèle pas automatiquement sa cause et ne suffit pas toujours à décider du remplacement. Pour rendre le constat exploitable, prenez une photo si les règles de sécurité le permettent et notez si le défaut est apparu après une intervention ou un changement de fonctionnement.
Comment choisir la matière d’un joint pour la maintenance industrielle ?
Le choix doit être évalué pour l’application documentée : aucune matière ne convient à tous les usages. Le silicone, l’EPDM, le FKM et le PTFE sont à comparer selon le fluide en contact, la température, la pression et les autres conditions de service. Précisez aussi l’identification exacte du matériau retenu et les exigences de conformité applicables, car une désignation générale ne constitue pas à elle seule une validation technique.
Quelles informations fournir pour remplacer un joint découpé sur mesure ?
Joignez le plan ou les dimensions, l’épaisseur, la forme, la référence de la pièce existante et les conditions d’utilisation connues. Indiquez les unités de mesure, la version du plan et les repères d’orientation ou de perçage pour éviter les ambiguïtés. Si l’ancien joint est déformé, signalez-le : ses dimensions peuvent ne plus représenter fidèlement la géométrie attendue.
Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Usinage des plastiques techniques : étapes, tolérances et bonnes pratiques
Usinage des plastiques techniques : obtenir une pièce fiable dès la première série
L’usinage des plastiques techniques permet de produire des pièces sur mesure avec une bonne précision, à condition d’adapter le procédé au matériau. Le choix du plastique, la stabilité de la matière, les tolérances, les outils et le refroidissement influencent directement la qualité finale. Une préparation rigoureuse aide à limiter les déformations, les bavures, les reprises et les écarts dimensionnels.

1. Définir le besoin avant de lancer l’usinage
Commencez par traduire la fonction de la pièce en exigences mesurables. Identifiez les surfaces fonctionnelles, les zones de contact, les alésages, les filetages, les rainures et les faces de référence. Précisez aussi l’environnement d’utilisation : température, humidité, frottement, produits chimiques, charge mécanique et présence éventuelle d’électricité statique.
Le matériau ne se choisit pas uniquement selon sa facilité d’usinage. Le POM convient souvent aux pièces mobiles et dimensionnellement stables. Le PA peut répondre à des besoins de résistance mécanique, mais il absorbe l’humidité et ses dimensions peuvent évoluer. Le PTFE offre un faible coefficient de frottement, avec une rigidité et une stabilité dimensionnelle différentes. Le PEEK, le PPS ou le PVDF peuvent être retenus lorsque les contraintes thermiques, chimiques ou mécaniques sont plus élevées.
2. Préparer la matière et le dossier technique
À partir du plan 2D, du modèle 3D et des exigences de contrôle, vérifiez les dimensions brutes, le sens éventuel de fabrication, les surépaisseurs et les références de mesure. Pour une pièce issue d’une plaque ou d’un rond, prévoyez suffisamment de matière pour les reprises et la finition. Évitez de concevoir des parois très minces ou des angles internes trop vifs sans justification fonctionnelle.
Les plastiques se dilatent davantage que les métaux et certains absorbent l’humidité. Il est donc utile de stocker la matière dans des conditions maîtrisées et de tenir compte de son état avant contrôle. Une pièce peut être conforme juste après usinage, puis évoluer après stabilisation. Pour une exigence serrée, définissez avec l’usine le moment du contrôle et la température de référence.

3. Choisir le procédé et régler les tolérances
Le fraisage convient aux formes prismatiques, poches, perçages et surfaces complexes. Le tournage est adapté aux pièces cylindriques, arbres, bagues et alésages. La découpe peut être pertinente pour certaines plaques, mais la finition des chants et la précision obtenue doivent être vérifiées. Dans tous les cas, le programme doit tenir compte de la faible rigidité de certains thermoplastiques.
Ne spécifiez pas une tolérance plus serrée que nécessaire. Chaque exigence doit correspondre à une fonction : ajustement, guidage, étanchéité, positionnement ou aspect. Une tolérance générale peut suffire pour une surface non fonctionnelle, tandis qu’un alésage de guidage nécessite un contrôle spécifique. Demandez au fabricant de confirmer la faisabilité avant de figer le plan.
4. Bonnes pratiques pendant l’usinage
Utilisez des outils coupants bien affûtés et adaptés au plastique. Des paramètres trop agressifs peuvent provoquer un échauffement, une fusion locale, un arrachement ou une déformation. À l’inverse, une avance insuffisante peut frotter la matière au lieu de la couper. Le refroidissement par air ou une lubrification compatible avec le matériau peut aider à évacuer les copeaux et la chaleur.
Le bridage doit être ferme, mais sans écraser la pièce. Réduisez les porte-à-faux, soutenez les zones minces et prévoyez des reprises si la géométrie l’exige. Après usinage, retirez soigneusement les bavures sans modifier les arêtes fonctionnelles. Nettoyez la pièce avant contrôle afin que les copeaux ou résidus ne faussent pas la mesure.
- Validez la matière et la version du plan avant lancement.
- Réalisez une première pièce ou un échantillon lorsque le risque est élevé.
- Contrôlez les dimensions après stabilisation lorsque le matériau est sensible.
- Conservez les relevés de contrôle associés au lot fabriqué.

Risques fréquents et actions correctives
Une pièce hors tolérance peut provenir d’un mauvais référencement, d’un bridage excessif, d’une température trop élevée ou d’une matière insuffisamment stabilisée. Une bavure signale souvent un outil inadapté, émoussé ou un paramétrage à revoir. Une fissure peut être liée à une concentration de contrainte, à un perçage mal exécuté ou à une fragilisation thermique.
Ne corrigez pas une non-conformité par une retouche improvisée. Isolez la pièce, identifiez la cote concernée et comparez la mesure avec la méthode prévue. Faites ensuite valider l’action : reprise, tri, modification du programme ou révision du plan. Cette traçabilité évite de reproduire le même défaut sur la série suivante.
FAQ
Quelle tolérance demander pour une pièce plastique ?
La tolérance dépend du matériau, de la géométrie, de la fonction et de la méthode de contrôle. Indiquez les cotes réellement critiques et échangez avec l’usine avant de demander une précision renforcée.
Faut-il privilégier le fraisage ou le tournage ?
Choisissez le fraisage pour les formes prismatiques et le tournage pour les pièces principalement cylindriques. Une combinaison des 2 procédés peut être nécessaire.
Comment sécuriser une première fabrication ?
Transmettez un plan coté, une matière précisément identifiée, les tolérances fonctionnelles et les conditions d’utilisation. Demandez un contrôle initial ou une validation d’échantillon si le risque industriel le justifie.
Besoin d’un usinage adapté à votre pièce ?
Préparez votre plan, la matière souhaitée, les quantités et les tolérances critiques, puis contactez Plastomere pour étudier votre besoin et obtenir un devis.
Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.