Un fichier CAO rigoureusement coté ne garantit nullement la conformité finale d’une pièce si le procédé retenu ignore les contraintes thermomécaniques de la matière. Vous constatez d’ailleurs régulièrement combien le coefficient de dilatation thermique et l’hétérogénéité des formats numériques rendent délicate toute opération de découpe plastique technique sur plan.
Nous comprenons parfaitement ces exigences de fiabilité absolue pour vos installations critiques. Ce guide vous accompagne afin de maîtriser les étapes clés pour faire découper vos pièces en plastiques techniques sur plan selon vos tolérances industrielles, jusqu’à +/- 0,1 mm. Vous y découvrirez les technologies d’usinage adaptées à chaque polymère, la préparation méthodique de votre dossier technique ainsi que les critères essentiels pour sélectionner un façonnier industriel de confiance.
Points Clés
- Structurez vos fichiers CAO aux formats normalisés DXF, DWG ou STEP en précisant vos cotations fonctionnelles pour fiabiliser la fabrication dès l’amont.
- Déterminez la méthode optimale de découpe plastique technique sur plan, du jet d’eau préservant la matière au fraisage CNC pour les usinages complexes.
- Anticipez les variations thermomécaniques de polymères exigeants comme le polyoxyméthylène ou le PTFE afin de garantir des tolérances d’usinage rigoureuses.
- Sécurisez vos approvisionnements industriels par une analyse métrologique systématique et la fourniture de certificats de conformité matière.
Spécificités et exigences de la découpe plastique technique sur plan
Loin du simple débit rectangulaire d’une plaque brute, une fabrication industrielle sur plan engage l’exactitude de vos assemblages mécaniques. Cette opération implique de traduire rigoureusement l’ensemble de vos cotations géométriques, vos tolérances d’ajustement et les exigences fonctionnelles de chaque pièce. Pour garantir une exécution fidèle selon les principes de l’usinage de précision, la transmission de fichiers vectoriels normalisés s’avère indispensable :
- Formats 2D (DXF, DWG) : parfaits pour définir les contours de découpe à plat, les perçages simples et l’implantation de découpes fermées.
- Formats 3D (STEP, IGES) : indispensables pour modéliser les usinages volumiques, les chambrages ou les poches d’allègement.
L’usinage des polymères impose une vigilance particulière face à leur coefficient de dilatation thermique, nettement plus élevé que celui des métaux usuels. L’échauffement provoqué par l’outil de coupe peut modifier temporairement le volume du matériau. Maîtriser cette sensibilité thermique reste la condition sine qua non d’une découpe plastique technique sur plan réussie.
Tolérances dimensionnelles et comportement mécanique des polymères industriels
Selon l’épaisseur travaillée et la nuance retenue, Plastiques Elastomères applique des tolérances de découpe rigoureuses, généralement comprises entre 0,1 mm et 0,5 mm, pouvant atteindre des tolérances de découpe +/- 0,1 mm sur centre d’usinage CNC. L’anticipation du comportement post-usinage prévient tout retrait après stabilisation thermique de vos pièces. Si votre projet intègre également des besoins d’étanchéité souple ou des composants élastomères, nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de votre joint sur mesure.
Technologies de découpe et sélection des matériaux pour pièces techniques
Le choix de l’équipement conditionne la précision finale de votre composant. Contrairement aux approches thermiques inadaptées aux polymères fluorés, la découpe au jet d’eau abrasif s’impose pour trancher des plaques épaisses sans modifier la structure moléculaire ni créer de contraintes internes. Pour les pièces requérant des gorges de clipsage, des lamages ou des finitions d’arêtes parfaites, le fraisage numérique CNC multi-axes demeure la méthode de référence. Enfin, le traçage à la lame oscillante garantit une netteté remarquable sur les élastomères souples et les feuilles minces.
L’adéquation entre le procédé mécanique et le polymère évite tout délaminage ou déformation. Se référer aux bonnes pratiques reliant matériaux et techniques d’usinage permet d’optimiser les vitesses d’avance et la durée de vie des outillages.
Critères de choix de la matière : de l’ébauche au composant usiné
Chaque matériau répond à des sollicitations mécaniques ciblées :
- Polyoxyméthylène : privilégié pour les engrenages ou douilles de guidage grâce à son excellente tenue dimensionnelle et sa haute rigidité.
- PE 1000 (UHMWPE) : hautement résistant à l’abrasion, parfait pour les glissières d’usure et bandes de guidage.
- PTFE : indispensable en milieu corrosif sévère ou sous températures extrêmes.
L’usinage d’une plaque Téflon exige une attention rigoureuse afin de compenser sa mémoire plastique lors du serrage en machine. Par ailleurs, les composants destinés à l’agroalimentaire doivent respecter scrupuleusement la norme EU 10/2011 et ses amendements récents. Pour sécuriser vos séries industrielles, nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance.
Conduite de votre projet industriel : de l’analyse du plan au contrôle qualité
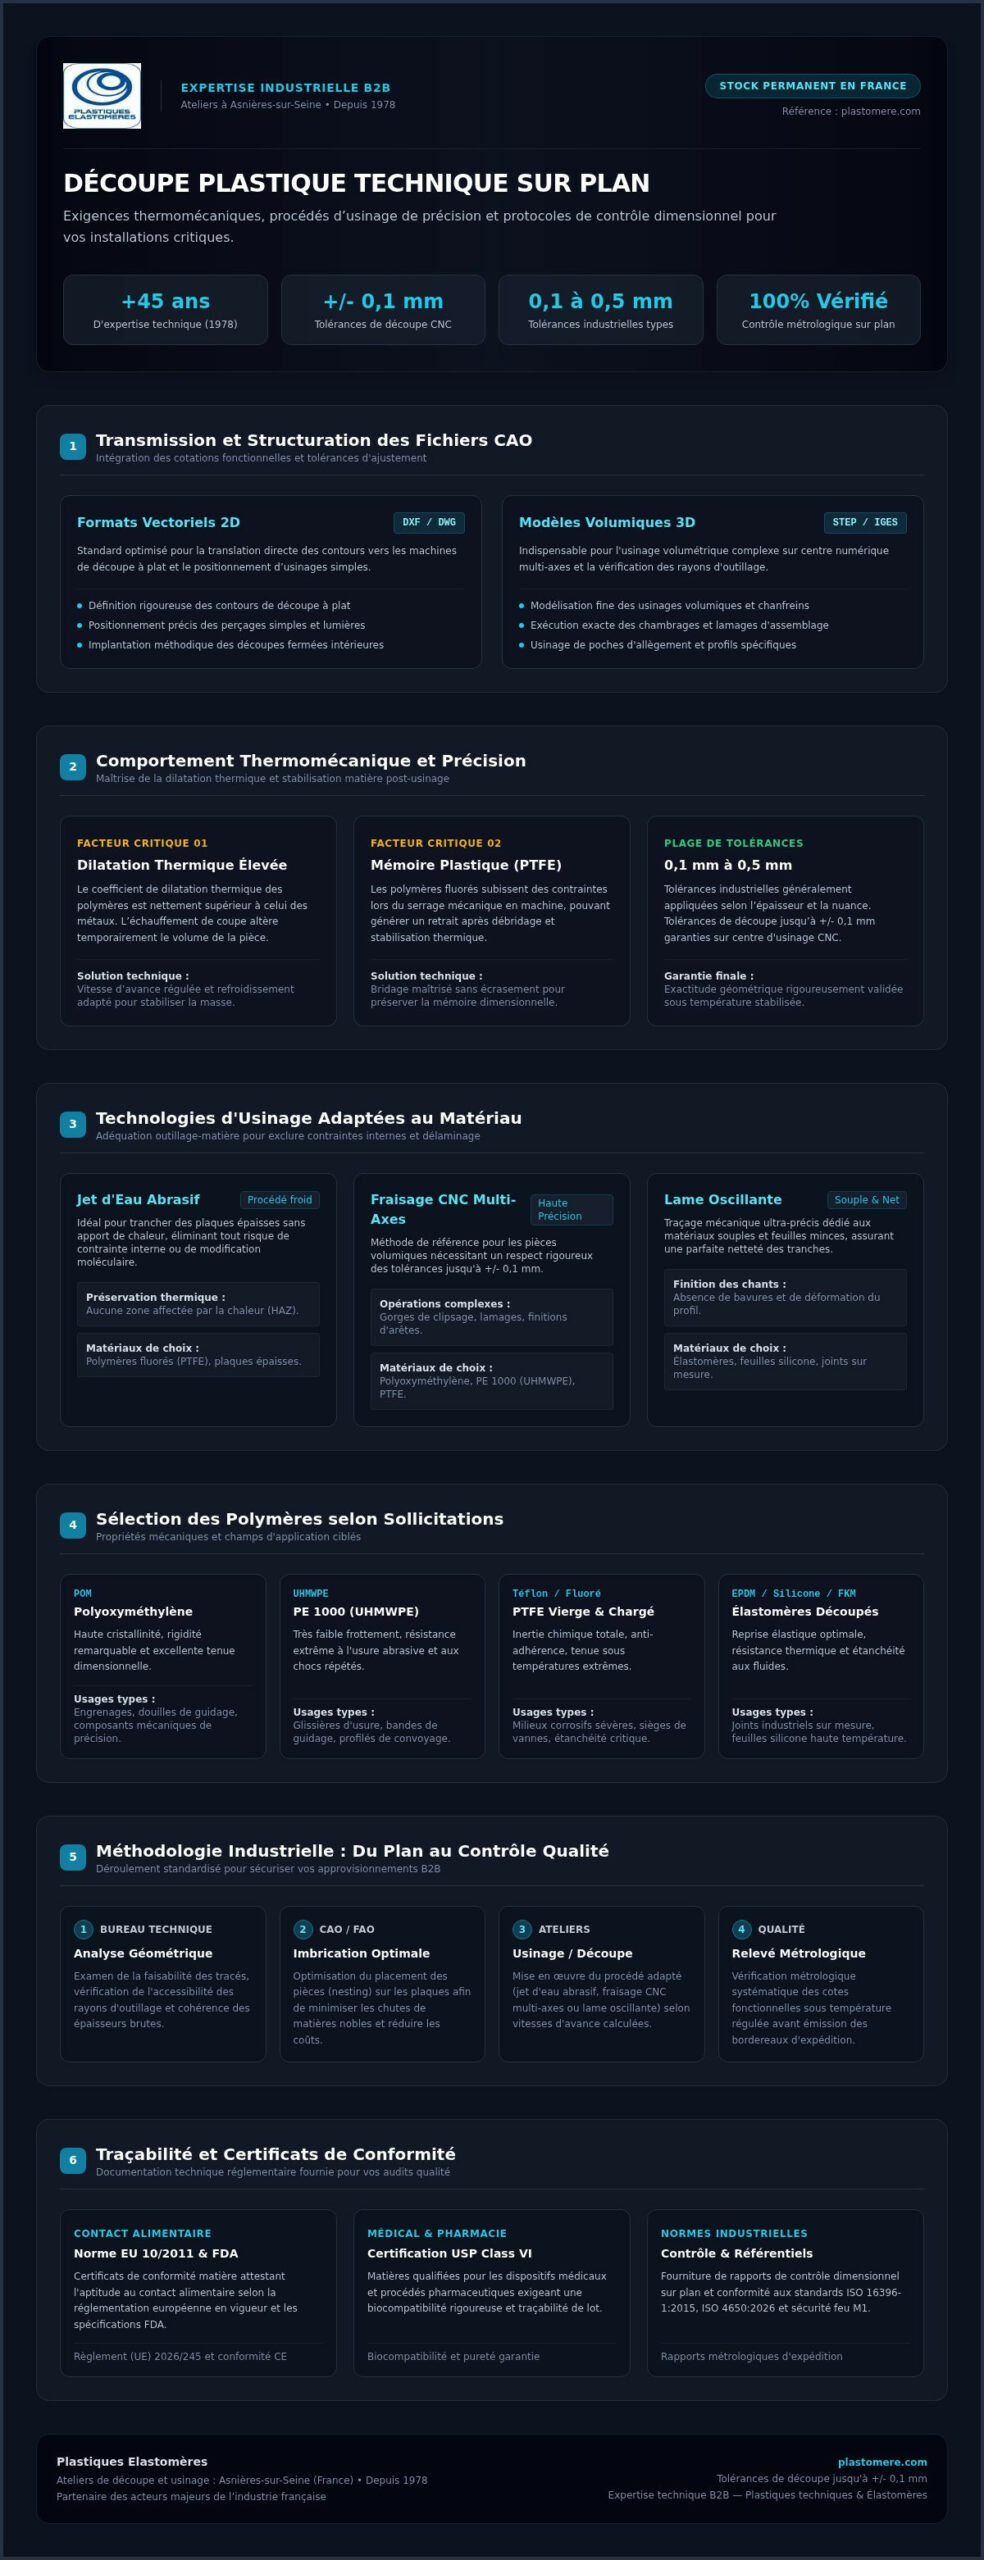
Lancer une découpe plastique technique sur plan exige un suivi méthodique, de la réception de vos fichiers jusqu’à l’intégration dans vos machines. Notre bureau technique analyse d’abord la faisabilité géométrique de vos tracés, vérifiant l’accessibilité des rayons d’outils et l’adéquation des épaisseurs brutes. Cette étape prévient les dérives d’usinage tout en optimisant l’imbrication des pièces pour limiter les chutes de matière noble.
Avant chaque expédition, une vérification métrologique minutieuse valide la conformité des cotes fonctionnelles. Pour répondre aux exigences de vos audits qualité, chaque lot s’accompagne des documents réglementaires indispensables :
- Certificats de conformité matière : attestations d’alimentarité selon la réglementation européenne ou conformité FDA pour vos applications sensibles.
- Rapports de contrôle dimensionnel : relevés métrologiques garantissant le respect strict de votre cahier des charges.
- Traçabilité complète : identification précise des coulées et des lots de polymères transformés.
Accompagnement sur mesure et validation technique de vos pièces industrielles
Bénéficier de conseils personnalisés dès la phase de conception fiabilise durablement vos montages. Notre équipe vous oriente sur l’épaisseur marchande la plus pertinente et réalise rapidement des prototypes fonctionnels. Cette présérie permet de valider le comportement mécanique réel du composant en situation de service avant d’engager une production industrielle de plus grande ampleur. Pour concrétiser votre besoin en toute sérénité, n’hésitez pas à faire appel à notre équipe technique pour soumettre vos plans industriels.
Sécurisez la fabrication de vos pièces plastiques complexes dès aujourd’hui
Réussir votre découpe plastique technique sur plan repose sur l’adéquation étroite entre la géométrie de vos fichiers vectoriels, la maîtrise des contraintes thermomécaniques et le procédé d’usinage retenu. Depuis 1978, Plastiques Elastomères met plus de 45 ans de savoir-faire au service des industries de pointe, assurant des tolérances de découpe jusqu’à +/- 0,1 mm pour vos composants les plus critiques.
Que vos réalisations exigent des polymères certifiés conformes aux exigences FDA, USP Classe VI ou à la norme EU 10/2011, nous sécurisons vos approvisionnements grâce à un contrôle métrologique rigoureux et une traçabilité intégrale. Confiez vos plans techniques à nos experts pour une étude de faisabilité personnalisée ; nous serons ravis d’étudier vos dossiers de fabrication et de contribuer à la réussite durable de vos projets.
Foire aux questions sur la découpe de plastiques techniques
Quels formats de fichiers vectoriels devez-vous fournir pour une découpe plastique sur plan ?
Pour réussir une découpe plastique technique sur plan, les formats vectoriels 2D standardisés tels que le DXF et le DWG à l’échelle 1:1 restent privilégiés pour les profils plans. Dès lors que votre pièce requiert des usinages en profondeur, des lamages ou des chanfreins, les fichiers volumiques au format STEP ou IGES s’avèrent requis. Nous vous recommandons d’y joindre systématiquement un plan coté en format PDF pour préciser vos tolérances fonctionnelles.
Quelles tolérances dimensionnelles peut-on garantir lors de la découpe de plastiques techniques ?
Les tolérances appliquées aux polymères se situent usuellement entre 0,1 mm et 0,5 mm selon l’épaisseur et la rigidité de la matière brute. Sur centre de fraisage numérique, nous garantissons des tolérances de découpe +/- 0,1 mm sur des nuances stables comme le polyoxyméthylène. Notre équipe technique prend en compte le comportement mécanique de chaque résine pour neutraliser tout retrait consécutif aux opérations de coupe.
Pourquoi privilégier la découpe au jet d’eau plutôt que le laser pour les plastiques comme le PTFE ?
La découpe au jet d’eau abrasif s’impose face au procédé laser car elle s’effectue totalement à froid, évitant toute altération thermique de la matière. Les polymères fluorés comme le PTFE dégageraient sous l’effet du laser des émanations nocives corrosives, tout en subissant une détérioration de leurs propriétés mécaniques. Le jet d’eau préserve l’intégrité moléculaire du matériau tout en assurant des arêtes parfaitement nettes sans bavures.
Comment s’assurer de la conformité alimentaire des pièces plastiques découpées sur mesure ?
La conformité repose sur la fourniture systématique de certificats d’alimentarité lors de la livraison, attestant de la concordance avec la norme EU 10/2011 et les exigences FDA. Chaque découpe plastique technique sur plan est réalisée à partir de semi-produits rigoureusement tracés dès leur approvisionnement. Nos attestations garantissent l’absence de migration indésirable et confirment que les résines utilisées satisfont aux réglementations sanitaires les plus strictes de l’industrie.