Résistance chimique du Viton FKM : Guide technique pour l’étanchéité industrielle en 2026

Et si la défaillance prématurée de vos joints en milieu acide ne résultait pas d’une fatalité technique, mais d’une subtile variation du taux de fluor au cœur même de l’élastomère ? Il est vrai que la sélection d’un matériau d’étanchéité performant représente un défi complexe pour les ingénieurs qui font face à des environnements de plus en plus corrosifs. Vous partagez sans doute cette exigence de fiabilité absolue où la moindre erreur de spécification peut entraîner des arrêts de production coûteux. La résistance chimique du Viton FKM constitue une référence industrielle majeure, mais son efficacité réelle dépend d’une compréhension rigoureuse de sa structure moléculaire.

Nous vous proposons de découvrir comment le taux de fluor, dont la concentration varie généralement de 62% à 70%, dicte la performance de vos composants face aux hydrocarbures et aux acides agressifs. Ce guide technique a pour ambition de lever le voile sur les confusions courantes entre les appellations FKM, FPM et Viton, tout en précisant l’influence des grades de polymères sur la tenue thermique jusqu’à 200°C. Vous y trouverez les éléments nécessaires pour valider vos compatibilités chimiques et identifier un partenaire capable de vous accompagner dans la fourniture de plaques ainsi que dans la découpe de joints sur mesure. Nous restons d’ailleurs à votre entière disposition pour approfondir ces questions techniques selon vos besoins spécifiques et vos plans de fabrication.

Points Clés

  • Distinguez précisément les appellations FKM, FPM et Viton™ afin de sécuriser vos spécifications techniques et d’éviter les confusions lors de vos commandes de matériaux.
  • Appréhendez les mécanismes moléculaires qui confèrent la résistance chimique du Viton FKM pour protéger vos installations contre le gonflement et la dégradation thermique.
  • Identifiez les grades de fluor adaptés à vos fluides spécifiques, qu’il s’agisse d’hydrocarbures classiques ou d’environnements acides plus agressifs.
  • Optimisez la durabilité de vos joints en sélectionnant la dureté Shore A et l’épaisseur de feuille les plus appropriées à vos contraintes de pression mécanique.
  • Découvrez comment un accompagnement sur mesure facilite la transition de la plaque de caoutchouc brute à la pièce découpée selon vos plans industriels.

Comprendre la résistance chimique du Viton FKM : Une question de structure

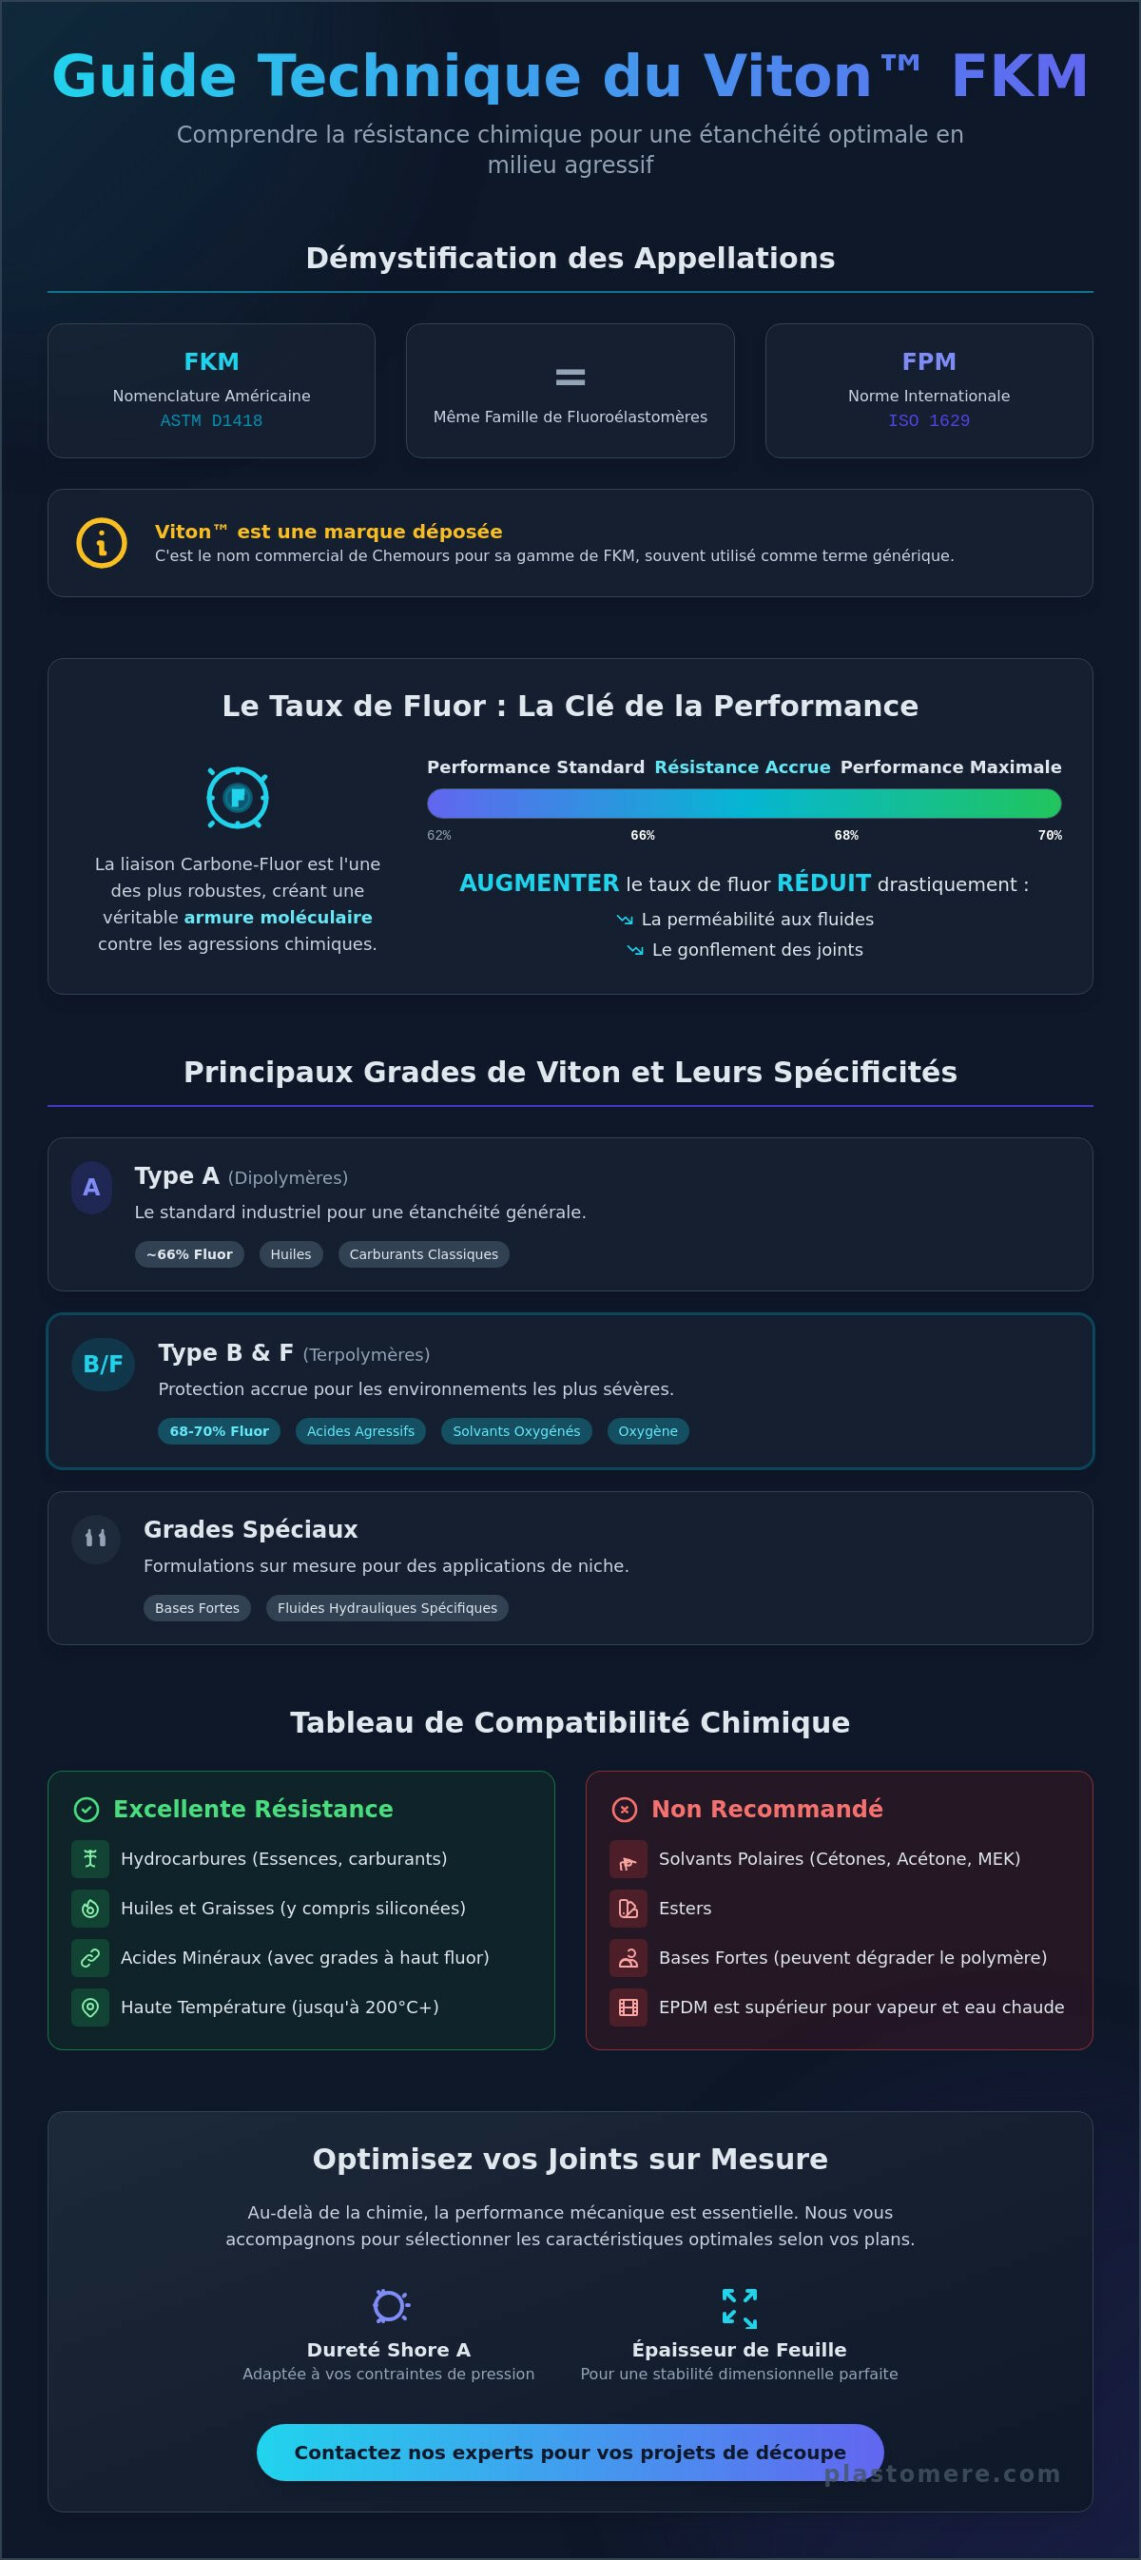
La distinction entre le nom commercial Viton™ et la catégorie technique des fluoroélastomères est souvent source d’interrogations au sein des bureaux d’études. Pour être précis, le Viton™ est une marque déposée par la société Chemours, tandis que le terme générique regroupe la vaste FKM fluoroelastomer family. La performance exceptionnelle de ces matériaux repose sur une architecture moléculaire spécifique. La liaison entre les atomes de carbone et de fluor s’avère être l’une des plus robustes de la chimie organique. Cette force de liaison crée une véritable armure contre l’oxydation et les attaques corrosives.

Une confusion persiste fréquemment entre les acronymes FKM et FPM. Il s’agit pourtant du même élastomère. Le premier suit la nomenclature américaine ASTM D1418, alors que le second respecte la norme internationale ISO 1629. Au-delà des noms, c’est le taux de fluor qui définit réellement la résistance chimique du Viton FKM. Un passage d’un taux de 66% à 70% réduit drastiquement la perméabilité aux fluides et le gonflement des joints. Cette augmentation de la concentration en fluor renforce l’inertie du matériau face aux solvants oxygénés et aux acides minéraux concentrés.

Les différents grades de Viton et leurs spécificités

Le choix d’un grade influence directement la longévité de vos installations. Nous distinguons principalement trois catégories :

  • Viton Type A (dipolymères) : Avec environ 66% de fluor, il constitue le standard industriel pour l’étanchéité aux huiles et aux carburants classiques.
  • Viton Type B et F (terpolymères) : Ces grades affichent un taux de fluor supérieur (68 à 70%). Ils offrent une protection accrue contre les acides agressifs et l’oxygène.
  • Grades spéciaux : Certains mélanges sont formulés pour résister aux bases fortes ou aux fluides hydrauliques spécifiques, là où les élastomères standards échouent.

Si vous hésitez sur la nuance à adopter pour vos projets de découpe, nos techniciens se feront un plaisir de vous transmettre des renseignements personnalisés afin de sécuriser vos choix de conception. L’expertise humaine reste notre priorité pour accompagner vos besoins techniques les plus pointus.
Résistance chimique du Viton FKM : Guide technique pour l'étanchéité industrielle en 2026

Compatibilité du Viton avec les fluides industriels majeurs

La sélection d’un matériau d’étanchéité repose avant tout sur sa capacité à conserver son intégrité physique au contact de substances corrosives. Dans cette perspective, la résistance chimique du Viton FKM s’illustre par une barrière quasi infranchissable face aux hydrocarbures, aux essences et aux carburants aéronautiques. Là où d’autres élastomères subiraient un gonflement irréversible provoquant l’extrusion du joint, le Viton maintient ses propriétés mécaniques. Cette stabilité dimensionnelle assure une étanchéité constante, même sous des pressions fluctuantes.

L’usage des huiles lubrifiantes et des graisses siliconées à haute température, dépassant souvent les 150°C, met à rude épreuve les composants industriels. Le Viton excelle dans ces conditions extrêmes en supportant des pointes thermiques jusqu’à 200°C, voire 230°C pour certains grades spécifiques. S’agissant des acides minéraux, les performances varient selon la formulation. Si le Viton standard offre une protection satisfaisante, nous recommandons l’usage de grades plus riches en fluor pour les environnements acides très concentrés. En revanche, il convient de rester vigilant face aux bases fortes qui peuvent dégrader prématurément la structure moléculaire du polymère.

Tout expert se doit de connaître les limites de ses solutions. Malgré sa polyvalence, le Viton ne doit jamais être utilisé avec des solvants polaires tels que les cétones (MEK, acétone) ou les esters. Ces fluides provoquent une dégradation rapide et totale du matériau. Pour ces applications particulières, d’autres alternatives techniques devront être envisagées.

Viton vs Autres élastomères : Le match de la résistance

Comparer le Viton au NBR permet de souligner que, bien que plus onéreux, le premier justifie l’investissement par une longévité accrue dans les milieux oxydants. Face à l’EPDM, le choix dépendra de la nature du fluide : l’EPDM reste le maître incontesté pour la vapeur d’eau et l’eau chaude, tandis que le Viton domine pour la gestion des acides et des huiles. Pour approfondir votre expertise sur ces arbitrages, nous vous invitons à consulter notre dossier sur le joint technique, qui offre une vision globale de l’étanchéité haute performance.

Si vous souhaitez valider la compatibilité d’un fluide spécifique avec vos futurs équipements, nos conseillers se feront un plaisir de vous transmettre des renseignements personnalisés pour sécuriser votre projet.

Optimiser vos solutions d’étanchéité : Du matériau au joint fini

Si la résistance chimique du Viton FKM assure la pérennité intrinsèque du matériau, le succès d’une étanchéité industrielle dépend également du choix rigoureux des caractéristiques physiques de vos composants. L’épaisseur des feuilles de caoutchouc doit être déterminée avec une attention particulière. Une plaque trop fine pourrait s’avérer insuffisante pour compenser les irrégularités des brides, tandis qu’une épaisseur excessive risque de favoriser le fluage ou l’extrusion sous l’effet de fortes pressions. Nous constatons que les duretés situées entre 70 et 75 Shore A offrent généralement le meilleur compromis entre la capacité de déformation nécessaire à l’étanchéité et la tenue mécanique requise face aux fluides agressifs.

Lors de la phase de transformation, il est primordial de veiller à ce que les méthodes de découpe n’altèrent pas les propriétés de l’élastomère. Une découpe imprécise ou générant une chauffe excessive peut créer des amorces de rupture, points de départ d’une défaillance prématurée sous contrainte chimique. L’expertise de Plastiques Elastomères réside dans cette capacité à transformer des matériaux techniques en solutions opérationnelles fiables. Nous mettons un point d’honneur à respecter scrupuleusement vos cotes de tolérance, garantissant ainsi une intégration parfaite de vos pièces dans leur environnement final.

La découpe de joint sur mesure : Une expertise de précision

Préférer un joint sur mesure en Viton plutôt qu’un format standard permet de s’adapter aux géométries les plus complexes de vos installations. Le processus de transformation, qu’il s’agisse de travailler une plaque teflon ou une feuille de FKM, exige une maîtrise technologique que nous cultivons pour servir vos exigences de performance. Cette approche personnalisée sécurise vos montages tout en optimisant la durée de vie de vos équipements de production.

Nous serions honorés de vous accompagner dans l’étude de vos besoins spécifiques. Si vous souhaitez obtenir une analyse de vos plans ou des conseils sur le choix des grades, nous nous tenons à votre entière disposition via notre page de contact pour vous apporter une réponse technique et personnalisée dans les meilleurs délais.

Vers une étanchéité industrielle pérenne et maîtrisée

La maîtrise de la résistance chimique du Viton FKM constitue un levier de performance essentiel pour garantir la sécurité de vos processus industriels les plus critiques. Comme nous l’avons exploré, la corrélation directe entre la structure moléculaire de l’élastomère et sa stabilité face aux fluides corrosifs ne laisse aucune place à l’improvisation. Qu’il s’agisse de choisir le taux de fluor approprié ou de définir une épaisseur de joint spécifique, chaque détail technique participe activement à la longévité de vos équipements de production.

Grâce à une expertise technique forgée depuis 1978, notre maison vous propose un accompagnement sur mesure incluant un service de découpe et d’usinage de haute précision réalisé en France. Notre large stock de feuilles et de plaques industrielles nous permet de répondre avec une grande réactivité à toutes vos sollicitations. Si vous désirez valider la compatibilité d’un matériau ou obtenir une étude détaillée de vos plans, nous nous tenons à votre entière disposition pour vous apporter des réponses concrètes. Nous vous invitons à solliciter notre équipe dès aujourd’hui : demandez conseil à nos experts pour vos besoins en Viton FKM. Nous serons honorés de contribuer au succès et à la pérennité de vos futurs projets d’étanchéité.

Foire aux questions sur l’étanchéité en Viton FKM

Quelle est la température maximale d’utilisation du Viton FKM ?

Les grades standards de Viton FKM supportent des températures s’étendant de -20°C à +200°C en service continu. Pour des sollicitations thermiques plus intenses, certaines formulations de haute performance permettent d’atteindre des pointes à +230°C, voire ponctuellement davantage selon l’environnement. Cette stabilité thermique exceptionnelle, intimement liée à la résistance chimique du Viton FKM, en fait un choix privilégié pour les applications industrielles où la chaleur et les fluides corrosifs coexistent de manière prolongée.

Le Viton est-il compatible avec l’essence et le diesel ?

Oui, le Viton présente une compatibilité remarquable avec l’essence, le diesel ainsi que les carburants aéronautiques. Contrairement aux élastomères plus conventionnels qui pourraient subir un gonflement excessif, il conserve ses propriétés mécaniques au contact des hydrocarbures aromatiques. Cette fiabilité garantit le maintien d’une étanchéité parfaite sur le long terme, prévenant ainsi tout risque de fuite au sein de vos circuits de transfert de fluides ou de vos systèmes de carburation.

Quelle est la différence de résistance chimique entre le Viton et le Silicone ?

Le Viton surpasse largement le silicone en ce qui concerne la résistance aux huiles, aux carburants et aux acides minéraux concentrés. Si le silicone est apprécié pour sa flexibilité et sa tenue aux intempéries, il se dégrade malheureusement très vite en présence de solvants ou d’hydrocarbures. Le Viton offre une inertie chimique bien plus vaste, ce qui le rend indispensable pour les processus de transformation chimique où le silicone s’avérerait techniquement insuffisant.

Peut-on utiliser le Viton pour des applications avec de la vapeur d’eau ?

L’usage du Viton standard pour la vapeur d’eau n’est généralement pas recommandé, car le matériau risque de subir une hydrolyse altérant sa structure moléculaire. Pour les applications vapeur, l’EPDM demeure le matériau de référence privilégié par les ingénieurs. Toutefois, si votre projet nécessite une résistance combinée aux huiles et à la vapeur, nous pourrions vous proposer des grades de FKM spécifiques, formulés pour résister à l’eau chaude, après une étude approfondie de vos contraintes de service.

Joint d’étanchéité pour le secteur pharmaceutique : Guide de conformité et sélection des matériaux 2026

Saviez-vous que le label « USP Class VI », longtemps considéré comme l’étalon-or de la sécurité, s’efface officiellement au profit de protocoles plus rigoureux dès cette année 2026 ? Nous comprenons parfaitement que la sélection d’un joint d’étanchéité pour le secteur pharmaceutique représente un défi complexe pour vos équipes de maintenance et de qualité, tant les risques de contamination croisée et les évolutions réglementaires pèsent sur vos décisions quotidiennes. Si vous craignez que la dégradation d’un polymère ne compromette l’intégrité de vos précieux lots de production, sachez que cette préoccupation est au cœur de notre accompagnement technique habituel.

Ce guide vous permettra d’identifier le matériau optimal pour chaque fluide spécifique tout en vous aidant à concevoir des solutions haute performance répondant aux nouvelles exigences de la FDA et à la norme USP <665>. Nous aurons le plaisir de vous détailler les propriétés physico-chimiques du PTFE, du FKM et des silicones, avant d’aborder l’importance cruciale d’une découpe sur mesure pour assurer la longévité de vos équipements. Vous trouverez ici les clés nécessaires pour appréhender sereinement les mises à jour réglementaires de 2026 et sécuriser ainsi durablement l’ensemble de vos processus industriels.

Points Clés

  • Appréhendez les évolutions réglementaires majeures de 2026, notamment le passage à la norme USP <665>, pour assurer la conformité de vos audits.
  • Distinguez les avantages techniques du PTFE, du silicone et du FKM afin de choisir le polymère offrant l’inertie chimique requise par vos fluides de process.
  • Comprenez l’intérêt stratégique d’un joint d’étanchéité pour le secteur pharmaceutique découpé sur mesure pour s’adapter parfaitement à vos équipements de production spécifiques.
  • Identifiez les méthodes pour prévenir la dégradation prématurée des composants et éliminer tout risque de contamination croisée au sein de vos lignes de fabrication.
  • Découvrez comment l’alliance de la précision numérique et de l’expertise des matériaux assure une étanchéité fiable et durable pour vos pièces mécaniques usinées.

Les impératifs de l’étanchéité dans l’industrie pharmaceutique : Normes et contraintes

Dans un environnement de production de haute précision, la fonction première d’un Joint d’étanchéité dépasse la simple prévention des pertes de fluides. Pour chaque joint d’étanchéité pour le secteur pharmaceutique, l’enjeu primordial réside dans une inertie chimique absolue. Toute interaction non maîtrisée entre le polymère et le fluide de process pourrait engendrer des phénomènes de relargage de substances indésirables, appelées extractibles et lixiviables, au sein des solutions injectables. Cette exigence de pureté impose une sélection rigoureuse des matériaux, capable de résister aux contraintes les plus sévères sans jamais altérer l’intégrité du médicament.

Conformité réglementaire : Pourquoi l’USP Class VI est le standard or

Bien que la désignation USP Class VI soit officiellement en transition vers la nouvelle norme USP <665> depuis le 1er mai 2026, elle reste une référence historique majeure pour évaluer la biocompatibilité des polymères. Ces protocoles stricts certifient que le matériau ne provoque aucune réaction biologique néfaste lors de tests in vivo. Si la conformité FDA 21 CFR 177.2600 assure la sécurité alimentaire, les exigences pharmaceutiques imposent une traçabilité totale. Chaque étape, de la plaque brute au joint découpé, doit être documentée avec soin pour garantir une transparence absolue lors de vos audits réglementaires.

Résistance aux agents de nettoyage agressifs

L’intégrité d’un joint d’étanchéité pour le secteur pharmaceutique se mesure également à sa capacité à supporter les cycles répétés de Nettoyage En Place (NEP) et de Stérilisation En Place (SEP). L’agressivité chimique de la soude caustique ou de l’acide nitrique, combinée à la chaleur intense de la vapeur saturée, peut provoquer une dégradation irréversible de la structure moléculaire. Un phénomène critique, souvent sous-estimé par les fournisseurs généralistes, est le « compression set ». Si le matériau perd sa mémoire de forme après une stérilisation thermique, l’étanchéité n’est plus assurée lors du refroidissement. Si vous souhaitez obtenir des précisions sur la tenue de nos matériaux face à vos protocoles de nettoyage spécifiques, nous vous invitons à nous solliciter directement pour une étude technique personnalisée.

Joint d'étanchéité pour le secteur pharmaceutique : Guide de conformité et sélection des matériaux 2026

Comparatif des matériaux : PTFE, Silicone ou FKM pour vos process ?

Le choix d’un joint d’étanchéité pour le secteur pharmaceutique ne saurait être laissé au hasard. Les propriétés intrinsèques des polymères dictent la sécurité et la pérennité de vos lignes de production. Si l’inertie chimique est votre priorité absolue, le PTFE s’impose comme la solution de référence. Pour des applications exigeant une grande souplesse mécanique ou une résistance thermique spécifique, les élastomères comme le silicone ou le FKM offrent des performances complémentaires qu’il convient d’analyser avec précision.

PTFE vierge vs PTFE chargé : Quelle option pour vos vannes ?

Le PTFE demeure le matériau de prédilection pour les environnements les plus hostiles grâce à sa résistance quasi universelle aux agents chimiques. Dans le cadre de l’usinage d’une plaque teflon, nous distinguons souvent le grade vierge du grade chargé. Le PTFE vierge est privilégié pour sa pureté extrême, répondant parfaitement aux exigences de non-contamination. Cependant, si vos équipements subissent des contraintes mécaniques ou thermiques élevées, l’utilisation de PTFE chargé (verre ou carbone) permet de limiter le phénomène de fluage. Cette stabilité dimensionnelle accrue garantit une étanchéité constante, même sous des pressions répétées.

Silicone et élastomères : Maîtriser la déformation

Le silicone (VMQ) se distingue par une souplesse exceptionnelle et une capacité à conserver ses propriétés élastiques sur une plage de température étendue, souvent de -60°C à +200°C. Il est idéal pour les joints de cuves ou les étanchéités de portes d’autoclaves. Pour des informations plus générales sur ces solutions, notre guide sur le joint technique détaille ces comportements mécaniques. Le Viton (FKM) sera quant à lui réservé aux process impliquant des huiles pharmaceutiques ou des solvants spécifiques. Dans les configurations les plus critiques où aucun élastomère standard ne suffit, le FFKM offre une résistance chimique ultime, combinant l’inertie du PTFE et la mémoire de forme des meilleurs caoutchoucs. Si vous avez le moindre doute sur la compatibilité d’un matériau avec vos fluides, nous serions ravis de vous conseiller personnellement pour sécuriser vos installations.

La découpe de joints sur mesure : Une réponse précise aux exigences de production

L’efficacité d’un joint d’étanchéité pour le secteur pharmaceutique ne repose pas uniquement sur la qualité intrinsèque du polymère, mais également sur l’absolue précision de sa géométrie. Dans un environnement industriel où les équipements de process sont souvent hautement spécifiques ou issus de parcs machines anciens, le recours à des composants standards s’avère fréquemment insuffisant. Une découpe ajustée au millimètre permet de supprimer les zones mortes, ces fameux « dead legs » où les résidus de produits pourraient s’accumuler et favoriser une prolifération bactérienne indésirable.

De la conception à la réalisation : Notre savoir-faire

Notre atelier transforme vos exigences techniques en solutions concrètes en façonnant des plaques de PTFE ou d’élastomères selon vos plans précis. Grâce à l’usage de technologies numériques de pointe, nous garantissons un usinage d’une netteté exemplaire, totalement dépourvu de bavures. Cette finition impeccable est indispensable pour maintenir une hygiène irréprochable sur vos lignes de production et faciliter les opérations de nettoyage. Si vous faites face à une problématique d’étanchéité complexe ou si vous disposez d’un matériel spécifique, nous serions honorés de recevoir vos schémas techniques via notre page de contact afin de vous proposer une étude personnalisée.

Réactivité et conseil : Le partenaire de votre maintenance

Privilégier un partenaire capable de gérer avec la même rigueur les petites et les moyennes séries constitue un atout stratégique pour vos opérations de maintenance. Au-delà de la simple fourniture de pièces, notre rôle consiste à vous accompagner dans l’optimisation de la durée de vie de vos composants. Un conseil technique avisé sur la conception d’un joint sur mesure peut réduire significativement la fréquence de vos arrêts de production programmés. Nous restons à votre entière disposition pour échanger sur vos besoins et vous apporter les renseignements techniques nécessaires à la sécurisation durable de vos installations pharmaceutiques.

Sécuriser durablement vos processus de production pharmaceutique

La maîtrise de l’étanchéité au sein de vos unités de fabrication exige une vigilance constante, particulièrement face aux évolutions réglementaires majeures de cette année 2026. Comme nous l’avons précisé, la réussite de vos audits et l’intégrité de vos lots dépendent de l’adéquation parfaite entre la pureté du polymère sélectionné et la précision de son usinage numérique. Qu’il s’agisse de PTFE vierge ou d’élastomères hautes performances, chaque joint d’étanchéité pour le secteur pharmaceutique doit offrir une garantie totale d’inertie chimique pour éliminer tout risque de relargage indésirable.

Forts d’une expertise de plus de 45 ans dans l’accompagnement industriel, nous mettons à votre entière disposition notre atelier de découpe haute précision situé en France pour réaliser vos pièces mécaniques selon plan. Nos matériaux rigoureusement sélectionnés et certifiés FDA vous assurent une sérénité opérationnelle durable face aux cycles de stérilisation les plus contraignants. Si vous souhaitez optimiser la longévité de vos équipements ou résoudre une problématique technique spécifique, nous vous invitons à solliciter notre équipe dès à présent. Demandez votre étude technique pour vos joints pharmaceutiques et bénéficiez d’un conseil personnalisé, ancré dans une tradition de service et de réactivité.

Nous nous ferons un plaisir de mettre notre savoir-faire au service de votre excellence industrielle.

Questions fréquemment posées sur l’étanchéité pharmaceutique

Quelles sont les certifications indispensables pour un joint pharmaceutique ?

Les certifications primordiales incluent la conformité FDA 21 CFR 177.2600 pour les élastomères et la norme USP Class VI, laquelle évolue officiellement vers le protocole USP <665> dès le 1er mai 2026. Ces labels attestent que le joint d’étanchéité pour le secteur pharmaceutique ne présente aucune toxicité biologique. Une traçabilité rigoureuse, accompagnée d’un certificat de conformité matière, demeure impérative pour satisfaire pleinement aux exigences de vos audits qualité et assurer la sécurité des patients.

Le PTFE est-il compatible avec tous les fluides pharmaceutiques ?

Le PTFE offre une inertie chimique quasi universelle, ce qui le rend compatible avec la quasi-totalité des acides, des bases et des solvants organiques utilisés dans vos protocoles de fabrication. Il ne rencontre de limites que face à des substances extrêmement spécifiques, telles que les métaux alcalins en fusion ou certains agents fluorés à haute température. Pour vos solutions les plus critiques, le PTFE vierge constitue le choix le plus sûr afin d’éviter toute interaction moléculaire avec vos principes actifs.

Quelle est la durée de vie moyenne d’un joint en silicone en milieu SEP ?

La longévité d’un joint en silicone dépend directement de la fréquence des cycles de Stérilisation En Place (SEP) et de la température de la vapeur saturée. Bien que ce matériau supporte des pics thermiques allant jusqu’à 200°C, nous préconisons une inspection minutieuse après une trentaine de cycles pour détecter tout signe de durcissement ou de craquelure. Un remplacement préventif est souvent la stratégie la plus prudente pour écarter tout risque de défaillance mécanique lors de vos campagnes de production.

Peut-on fabriquer un joint pharmaceutique sans outillage coûteux ?

Il est tout à fait envisageable de produire un joint d’étanchéité pour le secteur pharmaceutique sans engager de frais de moule onéreux grâce à la découpe numérique de précision. Cette méthode permet de façonner directement vos pièces à partir de plaques de PTFE, de silicone ou de FKM selon vos plans spécifiques. Elle offre une flexibilité précieuse pour vos besoins de maintenance urgente ou pour la réalisation de petites séries, tout en garantissant une finition impeccable sans aucune bavure de matière.

Quel plastique résiste aux produits chimiques ? Guide de sélection industrielle 2026

Et si la défaillance d’un simple joint d’étanchéité n’était pas une fatalité technique, mais le signe d’une inadéquation profonde entre votre environnement corrosif et le polymère sélectionné ? Nous comprenons parfaitement l’inquiétude que suscite l’incertitude sur la compatibilité chimique réelle de vos composants, surtout lorsque la sécurité de vos installations industrielles est en jeu. En ce mois de mai 2026, alors que les marchés des matières premières connaissent une volatilité marquée, optimiser la durabilité de vos pièces devient un impératif de gestion autant que de maintenance préventive.

Nous vous proposons de découvrir, grâce à notre expertise technique, quel plastique résiste aux produits chimiques de manière optimale pour vos applications spécifiques. Notre ambition est de vous accompagner dans la sécurisation de vos processus afin de réduire vos coûts d’exploitation durablement. Ce guide détaille les performances des matériaux tels que le PTFE, le Viton FKM ou le silicone cellulaire, tout en vous offrant un aperçu des critères de sélection indispensables pour vos pièces usinées sur mesure selon vos plans. Nous espérons que ces renseignements techniques vous permettront d’orienter vos choix avec une sérénité renouvelée.

Points Clés

  • Apprenez pourquoi la température de service est le facteur déterminant qui peut transformer un polymère initialement résistant en un composant défaillant.
  • Identifiez précisément quel plastique résiste aux produits chimiques parmi les références comme le PTFE ou le Viton (FKM) selon la nature de vos fluides corrosifs.
  • Comprenez comment une géométrie de pièce optimisée et un usinage de précision permettent d’éliminer les zones de rétention critiques au sein de vos circuits.
  • Découvrez comment la sélection d’un élastomère adapté, tel que l’EPDM ou le silicone cellulaire, permet de réduire significativement vos coûts de maintenance.
  • Explorez les critères techniques permettant de choisir entre un polymère vierge ou chargé pour garantir l’étanchéité de vos installations les plus exigeantes.

Comprendre la résistance chimique des polymères : Critères essentiels

Pour déterminer avec précision quel plastique résiste aux produits chimiques au sein de vos installations, il est impératif de dépasser la simple consultation de tableaux de compatibilité génériques. La résistance chimique n’est pas une valeur absolue. Elle se définit par l’aptitude d’un matériau à conserver l’intégralité de ses propriétés physiques et mécaniques au contact d’une substance donnée. Une interaction inadéquate peut se manifester par un gonflement réversible, une décoloration ou, plus gravement, par une altération irréversible de la structure moléculaire. Nous vous suggérons de vous renseigner sur les mécanismes de dégradation des polymères pour mieux appréhender ces phénomènes d’oxydation ou d’hydrolyse.

La température agit comme un catalyseur puissant. Un polymère parfaitement stable à 20°C peut se dégrader prématurément à 80°C sous l’effet de l’agitation thermique qui facilite la pénétration des agents corrosifs. De même, la pression mécanique exercée sur un joint d’étanchéité ou une pièce usinée peut provoquer une fissuration sous contrainte, nommée Environmental Stress Cracking. Ce risque est souvent sous-estimé par rapport à une simple immersion statique. Il est donc crucial de distinguer une exposition par éclaboussure accidentelle d’une immersion totale et prolongée sous charge.

Les variables critiques pour votre cahier des charges

La nature du fluide, qu’il s’agisse d’acides forts, de bases, de solvants ou d’hydrocarbures, constitue la première étape de votre analyse. Il convient toutefois d’évaluer les interactions complexes entre plusieurs substances, notamment lors de cycles de nettoyage industriel où les mélanges peuvent s’avérer plus agressifs que les composants pris isolément. La pureté du matériau joue également un rôle prépondérant. À titre d’exemple, l’usage d’un PTFE vierge garantira une inertie quasi totale. À l’inverse, un PTFE chargé pourrait présenter des sensibilités résiduelles selon la nature chimique de l’additif utilisé pour renforcer ses propriétés mécaniques.

Interpréter les échelles de résistance industrielle

Les indices de compatibilité, généralement classés de « Excellent » à « Non recommandé », constituent une base de travail précieuse pour vos services de maintenance. Toutefois, pour des matériaux spécifiques comme les plastiques techniques renforcés de fibres de verre (GF30), des essais préliminaires en conditions réelles restent la solution la plus prudente. Si vous éprouvez la moindre incertitude quant à la tenue d’un matériau, nos techniciens se feront un plaisir de vous apporter un conseil personnalisé via notre page de contact afin de sécuriser durablement vos projets industriels.

Quel plastique résiste aux produits chimiques ? Guide de sélection industrielle 2026

Les matériaux de référence : Quel plastique pour quel environnement ?

Le choix du matériau idéal repose sur une adéquation parfaite entre la nature des fluides et les sollicitations mécaniques du système. Pour déterminer quel plastique résiste aux produits chimiques dans votre configuration spécifique, il convient d’examiner les polymères de haute performance. Le PTFE s’impose comme le champion incontesté de l’inertie. Il offre une protection quasi universelle contre les acides, les bases et les solvants les plus agressifs. Pour des besoins plus spécifiques, le PEHD ou le POM offrent un compromis intéressant entre coût et stabilité dimensionnelle.

Focus sur le PTFE : Plaques, tubes et tissus imprégnés

Le polytétrafluoroéthylène est omniprésent dans la protection des cuves et des réacteurs chimiques. L’utilisation de plaques de téflon permet de créer des barrières d’étanchéité durables face aux agents corrosifs. Pour les convoyeurs ou les isolations thermiques, les tissus de verre imprégnés de PTFE combinent la souplesse textile et la résistance chimique du polymère. Si votre application requiert une meilleure tenue à la compression, nous vous recommandons d’opter pour un PTFE chargé (verre, carbone ou graphite) plutôt que pour une version vierge. Cela limite le fluage sous charge tout en préservant l’intégrité de vos installations.

Élastomères et étanchéité : Viton vs EPDM

Le choix de l’élastomère est tout aussi critique. Le Viton (FKM) demeure la solution privilégiée en pétrochimie grâce à sa tenue exceptionnelle aux hydrocarbures et aux acides concentrés. À l’inverse, l’EPDM sera votre meilleur allié pour résister aux acides dilués, aux cétones et aux intempéries. La sélection du matériau pour le joint technique ne doit rien au hasard. Une erreur de diagnostic peut entraîner un gonflement du joint et une rupture d’étanchéité coûteuse.

Le silicone, qu’il soit compact ou cellulaire, offre une excellente résistance aux agents atmosphériques et répond aux exigences de compatibilité agroalimentaire. Pour affiner vos recherches, vous pouvez consulter ce Tableau de résistance chimique des polymères qui répertorie les interactions courantes. Si vous souhaitez obtenir une préconisation sur mesure pour vos pièces usinées, nous vous invitons à nous solliciter via notre service de conseil technique pour une étude approfondie de vos plans.

Sécuriser vos installations : De la sélection à la pièce usinée

Si le choix du matériau est primordial, la manière dont il est transformé impacte directement sa durée de vie opérationnelle en milieu corrosif. Pour déterminer avec certitude quel plastique résiste aux produits chimiques dans la durée, il faut considérer la pièce dans sa globalité physique et non seulement sa fiche technique. Une géométrie mal étudiée, présentant des angles vifs ou des surfaces rugueuses, peut devenir le siège de tensions internes favorisant la fissuration prématurée. À l’inverse, un usinage de haute précision permet de lisser les zones de contact et d’éliminer les recoins où les fluides agressifs pourraient stagner et dégrader le polymère.

L’usinage et la découpe personnalisée comme gages de fiabilité

La réalisation de pièces complexes selon vos plans garantit une intégration parfaite au sein de vos systèmes de transfert de fluides. Nous maîtrisons des tolérances serrées sur des matériaux exigeants comme le PA6, le POM ou le PEHD, ce qui s’avère indispensable pour assurer l’étanchéité des circuits et prévenir toute fuite corrosive. En optimisant la découpe de vos joints sur mesure, nous vous aidons à réduire les pertes de matière tout en augmentant la fiabilité de vos équipements. La précision d’exécution s’avère déterminante pour la sécurité de vos collaborateurs.

Le conseil technique : la clé d’un choix pérenne

Depuis 1978, Plastiques Elastomères accompagne les acteurs industriels dans la résolution de leurs problématiques d’étanchéité les plus complexes. S’appuyer sur les Principes de la résistance chimique des polymères permet de valider la viabilité d’un projet dès sa phase de conception. Nous vous encourageons vivement à nous consulter avant de figer vos choix de matériaux. Nos experts analyseront vos contraintes de température, de pression et de concentration chimique pour vous proposer la solution la plus pérenne. Nous vous invitons à nous contacter pour toute demande de renseignement; nous serons ravis de mettre notre savoir-faire à votre disposition pour sécuriser durablement vos installations.

Vers une étanchéité industrielle maîtrisée et durable

Nous espérons que ces éclairages techniques vous permettront d’aborder vos futurs projets avec une clarté nouvelle. La réussite de vos installations dépend d’une analyse rigoureuse des contraintes thermiques et mécaniques, bien au-delà de la simple consultation d’une fiche produit. Savoir précisément quel plastique résiste aux produits chimiques dans votre environnement spécifique constitue le premier pas indispensable vers une maintenance réduite et une sécurité opérationnelle accrue.

Depuis 1978, notre maison cultive un savoir-faire reconnu dans l’usinage et la découpe sur mesure en France, garantissant des composants d’une précision irréprochable. Grâce à notre large stock de plaques en PTFE, de feuilles de Viton FKM et de plastiques techniques variés, nous sommes en mesure de répondre à vos besoins avec une réactivité constante. Si vous souhaitez bénéficier d’un accompagnement personnalisé pour la réalisation de vos pièces selon plan, nous vous invitons à solliciter nos experts pour votre projet de pièces résistantes aux produits chimiques. Nous nous ferons un plaisir d’étudier vos besoins spécifiques pour bâtir ensemble une collaboration durable et fructueuse.

Foire aux questions sur la résistance chimique

Quel est le plastique le plus résistant aux acides forts ?

Le PTFE (Polytétrafluoroéthylène) demeure le matériau de référence incontesté pour supporter les acides les plus agressifs. Grâce à son inertie chimique exceptionnelle, il ne subit aucune dégradation notable au contact de l’acide sulfurique ou chlorhydrique concentré, même à des températures élevées. Nous tenons à votre disposition un stock permanent de plaques et de joncs en PTFE pour répondre promptement à vos besoins les plus critiques.

Le PVC est-il considéré comme un plastique résistant aux produits chimiques ?

Le PVC offre une résistance satisfaisante à de nombreux agents chimiques courants, mais il montre rapidement ses limites face aux solvants organiques et aux variations thermiques. Pour vos applications industrielles exigeantes, nous préconisons souvent l’usage du PEHD ou du PTFE. Ces plastiques techniques offrent une stabilité moléculaire bien supérieure dans des environnements corrosifs complexes et garantissent une longévité accrue de vos installations.

Quelle est la différence de résistance entre le PTFE et le Polypropylène ?

La principale différence réside dans l’universalité du PTFE face à la sélectivité du Polypropylène. Si le Polypropylène convient parfaitement pour des solutions salines ou des acides dilués, il s’avère vulnérable face aux agents oxydants forts et aux solvants chlorés. Pour déterminer avec certitude quel plastique résiste aux produits chimiques dans votre configuration, le PTFE reste le choix de la sécurité absolue grâce à sa plage de compatibilité quasi totale.

Peut-on utiliser du silicone avec des hydrocarbures ?

L’usage du silicone au contact d’hydrocarbures est fortement déconseillé car il entraîne un gonflement rapide du matériau et une perte irrémédiable de ses propriétés mécaniques. Dans ce contexte spécifique, nous vous orienterons systématiquement vers des feuilles de caoutchouc Viton (FKM). Ce matériau est spécifiquement formulé pour maintenir son intégrité et son étanchéité au contact prolongé des huiles, des carburants et des solvants aromatiques.

Feuille de caoutchouc FKM pour hydrocarbures : Guide technique et solutions 2026

Le choix d’une étanchéité approximative en milieu pétrolier ne constitue pas une économie de court terme, mais une dette technique qui se paie souvent par des fuites critiques ou des arrêts de production imprévus. Vous avez certainement déjà constaté que la dégradation prématurée des joints en NBR face à des fluides agressifs compromet la sécurité de vos opérateurs et la rentabilité de vos installations. C’est précisément pour pallier ces défaillances qu’une feuille de caoutchouc FKM pour hydrocarbures devient un investissement de sécurité prioritaire, d’autant que le marché mondial des élastomères fluorés est estimé à 1,53 milliard de dollars pour cette année 2026.

Nous comprenons les défis techniques complexes auxquels vous faites face, particulièrement depuis l’intégration du Bisphénol AF à la liste des substances extrêmement préoccupantes de REACH en février 2026. À travers ce guide, nous nous engageons à vous transmettre les informations utiles pour optimiser vos joints industriels et garantir une conformité rigoureuse aux dernières normes de sécurité. Nous détaillerons les propriétés de résistance thermique jusqu’à 250°C ainsi que nos solutions de découpe de précision sur mesure. Nous restons à votre entière disposition pour vous accompagner dans la sélection du format spécifique qui permettra de réduire durablement vos fréquences de maintenance.

Points Clés

  • Comprendre la distinction technique entre l’élastomère FKM et la marque Viton® afin de valider la tenue thermique de vos composants jusqu’à +250°C.
  • Évaluer la rentabilité opérationnelle d’une feuille de caoutchouc FKM pour hydrocarbures en comparaison avec le Nitrile pour prévenir toute dégradation prématurée.
  • Identifier les seuils critiques de température où l’usage du FKM devient indispensable pour garantir l’intégrité de vos circuits de fluides agressifs.
  • Découvrir nos solutions de découpe sur mesure permettant de transformer des feuilles brutes en joints d’étanchéité complexes selon vos plans industriels.
  • Anticiper les besoins de maintenance en choisissant des matériaux haute performance capables de sécuriser vos environnements de travail les plus exigeants.

Propriétés et résistance chimique de la feuille de caoutchouc FKM

Le FKM, acronyme désignant les fluoroelastomer materials, représente l’excellence technique en matière d’étanchéité industrielle. Si le terme Viton® est fréquemment employé par métonymie, il convient de préciser qu’il s’agit d’une marque déposée par la société Chemours, tandis que le FKM définit la famille polymérique selon la norme ASTM D1418. Cette nuance est essentielle pour nos partenaires qui exigent une traçabilité rigoureuse de leurs composants. Ce matériau se distingue par une stabilité thermique remarquable, conservant l’intégralité de ses propriétés mécaniques dans une plage de température s’étendant de -20°C à +250°C sans subir de cristallisation ou de durcissement prématuré.

L’atout majeur d’une feuille de caoutchouc FKM pour hydrocarbures réside dans sa structure moléculaire saturée de liaisons carbone-fluor. Cette configuration lui confère une inertie chimique que peu d’élastomères égalent. Elle résiste avec une efficacité constante aux agressions des hydrocarbures aliphatiques, tels que le méthane ou l’hexane, ainsi qu’aux composés aromatiques complexes comme le benzène. Contrairement aux caoutchoucs standards qui gonflent ou se désagrègent, le FKM supporte également les solvants chlorés et l’exposition prolongée à l’ozone ou aux rayons UV, garantissant ainsi la pérennité de vos installations en milieu extérieur ou industriel sévère.

Le comportement du FKM face aux différents types d’hydrocarbures

Dans le secteur du raffinage et du transport de fluides, l’usage d’une feuille de caoutchouc FKM pour hydrocarbures excelle au contact de l’essence sans plomb, du diesel et du kérosène. Sa très faible perméabilité en fait un allié précieux pour limiter les émissions fugitives. Il supporte admirablement les huiles minérales et synthétiques de haute performance, même lorsqu’elles sont chargées d’additifs corrosifs. Nous tenons toutefois à vous informer que ce matériau présente des limites face aux esters de phosphate ainsi qu’aux cétones, comme l’acétone, qui peuvent provoquer un gonflement excessif de la matière.

Caractéristiques mécaniques et durabilité

La fiabilité d’un joint dépend directement de sa déformation rémanente à la compression (DRC). À haute température, le FKM affiche des taux de récupération élastique bien supérieurs aux élastomères classiques, évitant ainsi les fuites dues au relâchement des contraintes mécaniques. Ses propriétés auto-extinguibles constituent également un gage de sécurité incendie indispensable dans les raffineries. Pour une étude approfondie de ces mécanismes, nous vous suggérons de consulter notre dossier sur le joint technique ou de nous faire part de vos besoins spécifiques.

Feuille de caoutchouc FKM pour hydrocarbures : Guide technique et solutions 2026

Comparatif : Pourquoi choisir le FKM plutôt que le Nitrile (NBR) ?

L’arbitrage entre le Nitrile (NBR) et le FKM repose souvent sur une analyse du coût immédiat de la matière. Pourtant, l’acquisition d’une feuille de caoutchouc FKM pour hydrocarbures offre une rentabilité opérationnelle bien supérieure dès lors que les conditions d’exploitation deviennent sévères. Tandis que le NBR perd ses propriétés élastiques et commence à durcir dès 100°C ou 120°C, le FKM maintient son intégrité structurelle jusqu’à 250°C. Cette différence n’est pas seulement thermique; elle concerne également la perméabilité. Le FKM présente une résistance au vide et une étanchéité aux gaz bien plus performantes, ce qui s’avère crucial pour limiter les pertes de fluides volatils dans vos circuits. Pour valider la compatibilité spécifique de vos mélanges, nous vous suggérons de consulter ce guide de résistance chimique du FKM qui répertorie plus de 300 substances et leurs interactions.

Tableau comparatif : FKM vs NBR vs EPDM

  • Température : FKM (+250°C) | NBR (+120°C) | EPDM (+150°C)
  • Hydrocarbures : FKM (Excellent) | NBR (Bon) | EPDM (Non recommandé)
  • Ozone et UV : FKM (Excellent) | NBR (Moyen) | EPDM (Excellent)
  • Acides : FKM (Excellent) | NBR (Passable) | EPDM (Bon)
  • Gonflement volumique : Le FKM reste stable là où le NBR peut gonfler de plus de 15% au contact de certains solvants aromatiques.

Rentabilité et cycle de vie en milieu pétrochimique

Le remplacement fréquent de composants en NBR engendre des coûts de main-d’œuvre et des arrêts de production qui dépassent largement l’investissement initial dans un élastomère fluoré. Dans un contexte industriel où le marché des fluoroélastomères est estimé à 2,45 milliards de dollars pour l’année 2026, la transition vers des matériaux haute performance devient un standard de fiabilité et de sécurité. Pour des applications spécifiques nécessitant une inertie chimique encore plus absolue, vous pourriez également envisager notre plaque téflon. Nous serions heureux de vous conseiller personnellement et restons à votre entière disposition pour étudier le cycle de vie de vos installations afin de vous proposer la solution la plus pérenne.

Découpe sur mesure et solutions d’étanchéité chez Plastiques Elastomères

Une fois la matière sélectionnée pour ses propriétés physico-chimiques, la réussite de votre étanchéité dépend de la précision de la mise en œuvre. Dans nos ateliers, nous transformons chaque feuille de caoutchouc FKM pour hydrocarbures avec une rigueur industrielle totale. Comme toute entreprise moderne, nous disposons d’un parc machine performant permettant la découpe de joints plats ou de pièces complexes selon vos spécifications exactes. Nous proposons des duretés standards, généralement situées entre 70 et 75 Shore A, ainsi que des épaisseurs allant de 1 mm à 10 mm pour couvrir l’ensemble de vos besoins en maintenance ou en première monte.

Notre savoir-faire nous permet de traiter des formats personnalisés tout en garantissant une réactivité optimale. La qualité de la découpe influe directement sur la durée de vie du joint, particulièrement dans les environnements soumis à des cycles thermiques fréquents. En choisissant une transformation réalisée par nos experts, vous vous assurez que les tolérances géométriques respectent scrupuleusement vos plans techniques, évitant ainsi les risques de fuites au niveau des brides ou des carters de pompes.

Comment optimiser votre commande de joints sur mesure ?

Pour garantir une étanchéité parfaite, nous vous recommandons de nous fournir vos plans aux formats DXF ou PDF. Cette précision évite toute erreur de cotation lors de la programmation de nos outils de découpe numérique. Le choix de l’épaisseur de votre feuille de caoutchouc FKM pour hydrocarbures doit être corrélé à la pression de serrage de vos brides et à l’état de surface des portées de joints. Une épaisseur trop importante pourrait provoquer un fluage excessif sous contrainte, tandis qu’une épaisseur insuffisante ne compenserait pas les irrégularités du support. Pour approfondir ces aspects, nous vous invitons à consulter notre guide sur le joint sur mesure.

Un accompagnement humain pour vos besoins techniques

Au-delà de la simple fourniture de matériaux, notre équipe privilégie le dialogue et l’écoute de vos contraintes spécifiques. Nous nous tenons à votre entière disposition pour analyser vos cahiers des charges, notamment pour valider la conformité aux évolutions réglementaires de mai 2026 concernant les déclarations d’émissions environnementales auprès de l’ECHA. Si votre application présente des risques critiques, nous pouvons réaliser un prototypage rapide afin de valider la géométrie de la pièce avant le lancement d’une production de série. Nous serons heureux de vous apporter nos conseils personnalisés et nous vous invitons à nous contacter pour un devis personnalisé par téléphone ou par message.

Sécurisez vos installations avec une étanchéité de haute précision

L’optimisation de vos systèmes d’étanchéité industrielle exige une sélection rigoureuse de matériaux capables de supporter les contraintes thermiques et chimiques les plus sévères. Le recours à une feuille de caoutchouc FKM pour hydrocarbures s’impose comme la solution de référence pour garantir la pérennité de vos équipements, particulièrement face aux évolutions réglementaires de 2026. En privilégiant cet élastomère fluoré, vous réduisez non seulement les risques de fuites critiques, mais vous optimisez également vos coûts de maintenance sur le long terme grâce à une durabilité éprouvée.

Depuis 1978, Plastiques Elastomères met son expertise française au service de vos projets les plus exigeants. Nous associons la fourniture de matériaux certifiés pour environnements critiques à un savoir-faire reconnu en usinage et découpe de précision sur mesure. Notre équipe se tient à votre entière disposition pour étudier vos cahiers des charges et vous orienter vers les solutions techniques les plus adaptées à vos contraintes de production. Nous serons honorés de vous accompagner dans la réussite de vos prochaines réalisations industrielles.

Faites-nous part de vos besoins en feuilles FKM et obtenez un conseil technique personnalisé. Nous serons heureux de répondre à vos souhaits avec la plus grande réactivité et une bienveillance sincère.

Foire aux questions sur les solutions d’étanchéité en FKM

Quelle est la différence entre le Viton® et le FKM ?

La distinction principale réside dans la nomenclature officielle : le FKM désigne la famille chimique des élastomères fluorés selon la norme internationale ASTM D1418, alors que le Viton® est une marque commerciale déposée appartenant à l’entreprise Chemours. Bien que les performances techniques soient souvent comparables, l’usage du terme FKM assure que le polymère répond aux critères de résistance thermique et chimique de sa catégorie sans se limiter à un seul fabricant.

La feuille de caoutchouc FKM est-elle résistante à l’essence sans plomb ?

Oui, une feuille de caoutchouc FKM pour hydrocarbures présente une résistance exceptionnelle à l’essence sans plomb ainsi qu’aux carburants additivés modernes. Sa structure moléculaire saturée limite drastiquement la perméabilité et prévient tout gonflement excessif du joint. Cette propriété est fondamentale pour garantir l’intégrité des systèmes de pompage et de stockage de carburants où les élastomères classiques comme le NBR montreraient leurs limites dès les premières heures d’exposition.

Quelle est la température maximale d’utilisation pour un joint en FKM ?

Un joint découpé dans cet élastomère fluoré peut supporter des températures de service allant jusqu’à +250°C en pointe sans subir de dégradation thermique irréversible. Pour une exploitation continue et sécurisée dans vos installations industrielles, nous préconisons généralement une plage d’utilisation stabilisée entre -20°C et +200°C. Cette stabilité thermique permet au matériau de conserver son élasticité et sa capacité de rappel, même après une exposition prolongée à une chaleur intense.

Pourquoi le FKM est-il recommandé pour les hydrocarbures aromatiques ?

Le choix du FKM s’impose car ses liaisons carbone-fluor sont insensibles aux solvants aromatiques tels que le benzène, le toluène ou le xylène. Là où d’autres caoutchoucs subiraient une dissolution ou un ramollissement structurel rapide, le FKM maintient sa dureté Shore A et son volume initial. Cette inertie chimique protège vos circuits contre les risques de rupture d’étanchéité et les fuites de fluides hautement inflammables ou corrosifs.

Peut-on utiliser le FKM pour des applications alimentaires ?

L’usage du FKM dans le secteur agroalimentaire est autorisé à la condition expresse que le mélange bénéficie d’une certification spécifique, telle que la conformité aux normes de la FDA. Tous les élastomères fluorés ne sont pas destinés au contact alimentaire par défaut. Nous serions reconnaissants de nous faire part de vos contraintes sanitaires afin que nous puissions valider la compatibilité de nos matériaux avec vos exigences de production particulières.

Quelles épaisseurs de feuilles FKM proposez-vous pour la découpe ?

Nous tenons à votre entière disposition un stock permanent de feuilles dont les épaisseurs varient de 1 mm à 10 mm pour vos besoins de découpe sur mesure. Cette gamme nous permet de répondre à la majorité des configurations de brides industrielles et de carters mécaniques. Si votre projet nécessite un format ou une épaisseur hors standard, nous serons heureux d’étudier vos souhaits spécifiques pour vous proposer une solution technique parfaitement ajustée.