Obtenir des perçages et taraudages fiables dans les plastiques techniques
Pour éviter les fissures, l’échauffement et les déformations, adaptez l’outil, la vitesse de coupe, le maintien de la pièce et la géométrie du filet au polymère. Un usinage réussi commence par l’identification de la matière et se termine par le contrôle du trou, du taraudage et de l’assemblage.
Pourquoi les plastiques se fissurent ou se déforment
Contrairement aux métaux, les plastiques techniques sont viscoélastiques, sensibles à la chaleur et parfois anisotropes. Un serrage excessif peut marquer une plaque ou ovaliser une pièce mince. Une arête émoussée augmente le frottement, tandis qu’une mauvaise évacuation des copeaux concentre la chaleur dans le trou.
Le risque varie selon la matière. Le POM offre généralement une bonne stabilité dimensionnelle, alors que le PE, le PP et certains thermoplastiques chargés peuvent davantage se déformer. Le PMMA et les plastiques rigides sont sensibles à l’amorçage de fissures, notamment près d’un bord ou d’un angle vif.
Un taraudage trop profond, un filet trop fin ou une vis trop serrée crée une contrainte radiale excessive. Pour un assemblage souvent démonté, un insert métallique peut être préférable à un filet usiné directement dans le plastique.
Choisir la bonne méthode de perçage
Préparer le maintien et le point d’entrée
Posez la pièce sur un support continu et rigide. Pour une plaque mince, utilisez des mors protégés, des cales ou une surface d’appui adaptée plutôt qu’une forte pression directe. Repérez le centre sans frapper fortement la matière : un coup de pointeau peut amorcer une fissure.
Pour un trou traversant, placez une plaque martyr sous la pièce afin de limiter l’éclatement à la sortie. Pour un trou borgne, contrôlez la profondeur et prévoyez un espace pour les copeaux afin d’éviter leur compactage.
Utiliser un outil adapté
Employez un foret bien affûté, de préférence réservé aux matières non métalliques. Une géométrie coupante réduit l’échauffement. Pour les grands diamètres, réalisez un avant-trou puis augmentez progressivement, sans forcer. Une fraise ou un alésoir peut améliorer la circularité et la finition.
Réglez l’avance et la vitesse selon le polymère, le diamètre et la rigidité de la machine. Observez le copeau : il doit s’évacuer facilement, sans devenir une poudre chaude ni faire fondre la matière. Effectuez des débourrages réguliers dans les trous profonds et utilisez, si nécessaire, un refroidissement compatible.
Tarauder sans arracher la matière
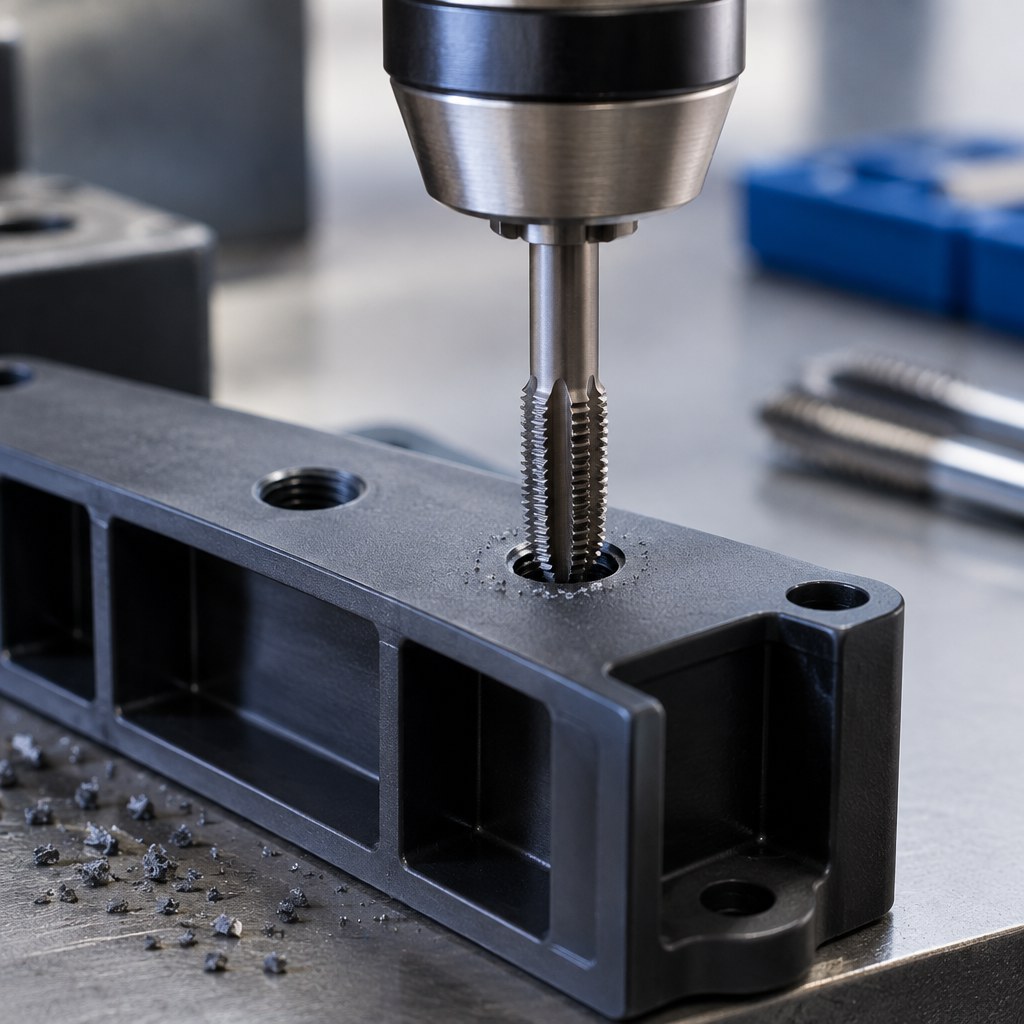
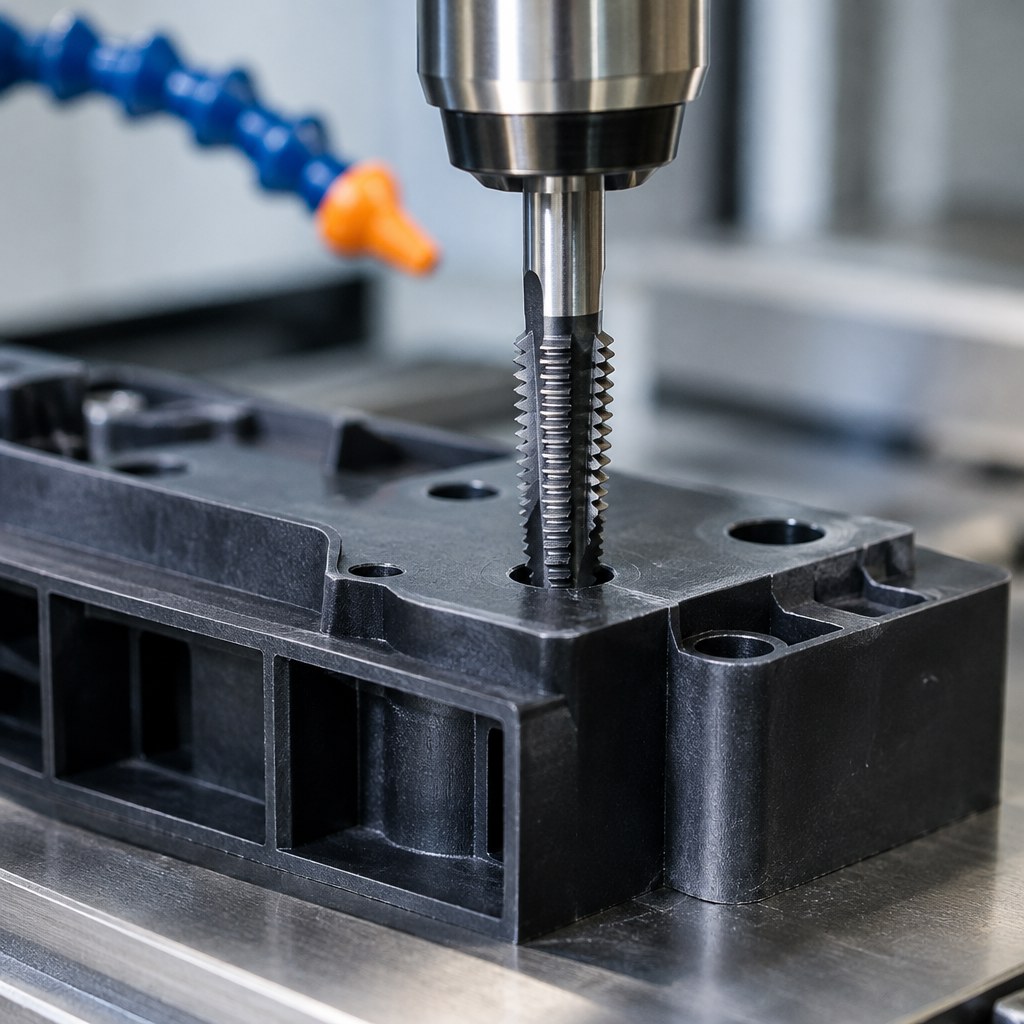
Avant le taraudage, vérifiez le diamètre recommandé pour la matière et le type de filet. Un diamètre trop petit augmente le couple et peut fendre la pièce ; un diamètre trop grand réduit la hauteur utile du filet. Pour les matières ductiles, un taraud bien affûté facilite l’évacuation des copeaux. Un outil à goujures adaptées ou une opération à la machine peut améliorer la régularité.
Alignez strictement le taraud avec l’axe du trou. Travaillez régulièrement, sans inclinaison ni effort latéral. En manuel, avancez progressivement et revenez légèrement pour casser le copeau lorsque nécessaire. Dans un trou borgne, retirez fréquemment le taraud pour nettoyer les goujures et éviter de pousser les copeaux au fond.
Choisissez le lubrifiant avec prudence : certains produits attaquent la matière, provoquent un gonflement ou contaminent une surface destinée au collage. Vérifiez sa compatibilité et nettoyez soigneusement la pièce après usinage.
Procédure de contrôle avant série
- Identifiez le polymère, ses charges éventuelles, l’épaisseur et l’état de la pièce.
- Définissez le diamètre, la profondeur, la tolérance et la fonction du trou.
- Choisissez l’outil, le support, la vitesse et l’avance sur un essai représentatif.
- Contrôlez l’entrée, la sortie, la circularité, les bavures et l’état du filet.
- Réalisez un assemblage avec la vis réelle, au couple prévu, sans serrage excessif.
- Inspectez la pièce après un délai adapté si le matériau peut relaxer ou reprendre sa forme.
Pour une fixation fortement sollicitée, comparez le taraudage direct avec un insert fileté, une douille ou une fixation traversante. Le choix dépend des charges, des démontages, de la température et de l’environnement chimique. Un insert demande une préparation spécifique, mais répartit mieux les efforts et prolonge souvent la durée de l’assemblage.

Erreurs fréquentes et solutions
Si le trou fond ou devient brillant, réduisez la chaleur : utilisez un outil affûté, maîtrisez l’avance, débourrez plus souvent et rigidifiez le maintien. Si la pièce se déforme, diminuez la pression de serrage et vérifiez son appui. Si des fissures apparaissent à la sortie, ajoutez une plaque martyr et réduisez l’effort en fin de perçage.
Un taraud qui force doit être retiré immédiatement. Nettoyez le trou, contrôlez son diamètre et recherchez une mauvaise coaxialité ou des copeaux compactés. Une fissure autour du filet ne doit pas être masquée par un serrage accru : remplacez la pièce ou requalifiez la fixation avec un insert.
FAQ
Faut-il lubrifier le perçage d’un plastique technique ?
Pas systématiquement. Le besoin dépend de la matière, de la profondeur et de la chaleur produite. Utilisez uniquement un fluide compatible et validez-le sur un essai.
Le taraudage direct convient-il à toutes les applications ?
Non. Pour des démontages fréquents, des charges élevées ou une température variable, un insert peut être plus fiable.
Comment limiter les bavures ?
Utilisez un outil affûté, un support à la sortie et une avance régulière. Un léger chanfrein peut supprimer la bavure sans fragiliser le bord.
Besoin de sécuriser votre usinage ?
Transmettez la matière, les plans, les dimensions des trous et les contraintes d’assemblage à Plastomere pour préparer une solution adaptée et demander un devis.