Défaillance de joint : comment l’analyser et identifier la cause

Remplacer un joint par un modèle identique peut sembler être la réponse la plus sûre. Pourtant, si la fuite réapparaît, la pièce neuve risque de subir les mêmes contraintes. Pour répondre à la question « défaillance de joint comment l’analyser », commencez par examiner les traces laissées sur le joint endommagé et reliez-les aux conditions réelles de service.

Vous savez peut-être déjà qu’une fuite peut avoir plusieurs origines, sans qu’un simple remplacement permette de les départager. Cet article vous aidera à établir un diagnostic à partir d’indices observables, puis à distinguer les causes liées au matériau, à la conception ou au montage. Vous pourrez également réunir les renseignements utiles sur la température, le fluide, la pression et les conditions d’exploitation, afin de préparer une demande technique documentée et d’envisager une action corrective adaptée, sans tirer de conclusion avant l’examen des éléments disponibles.

Points Clés

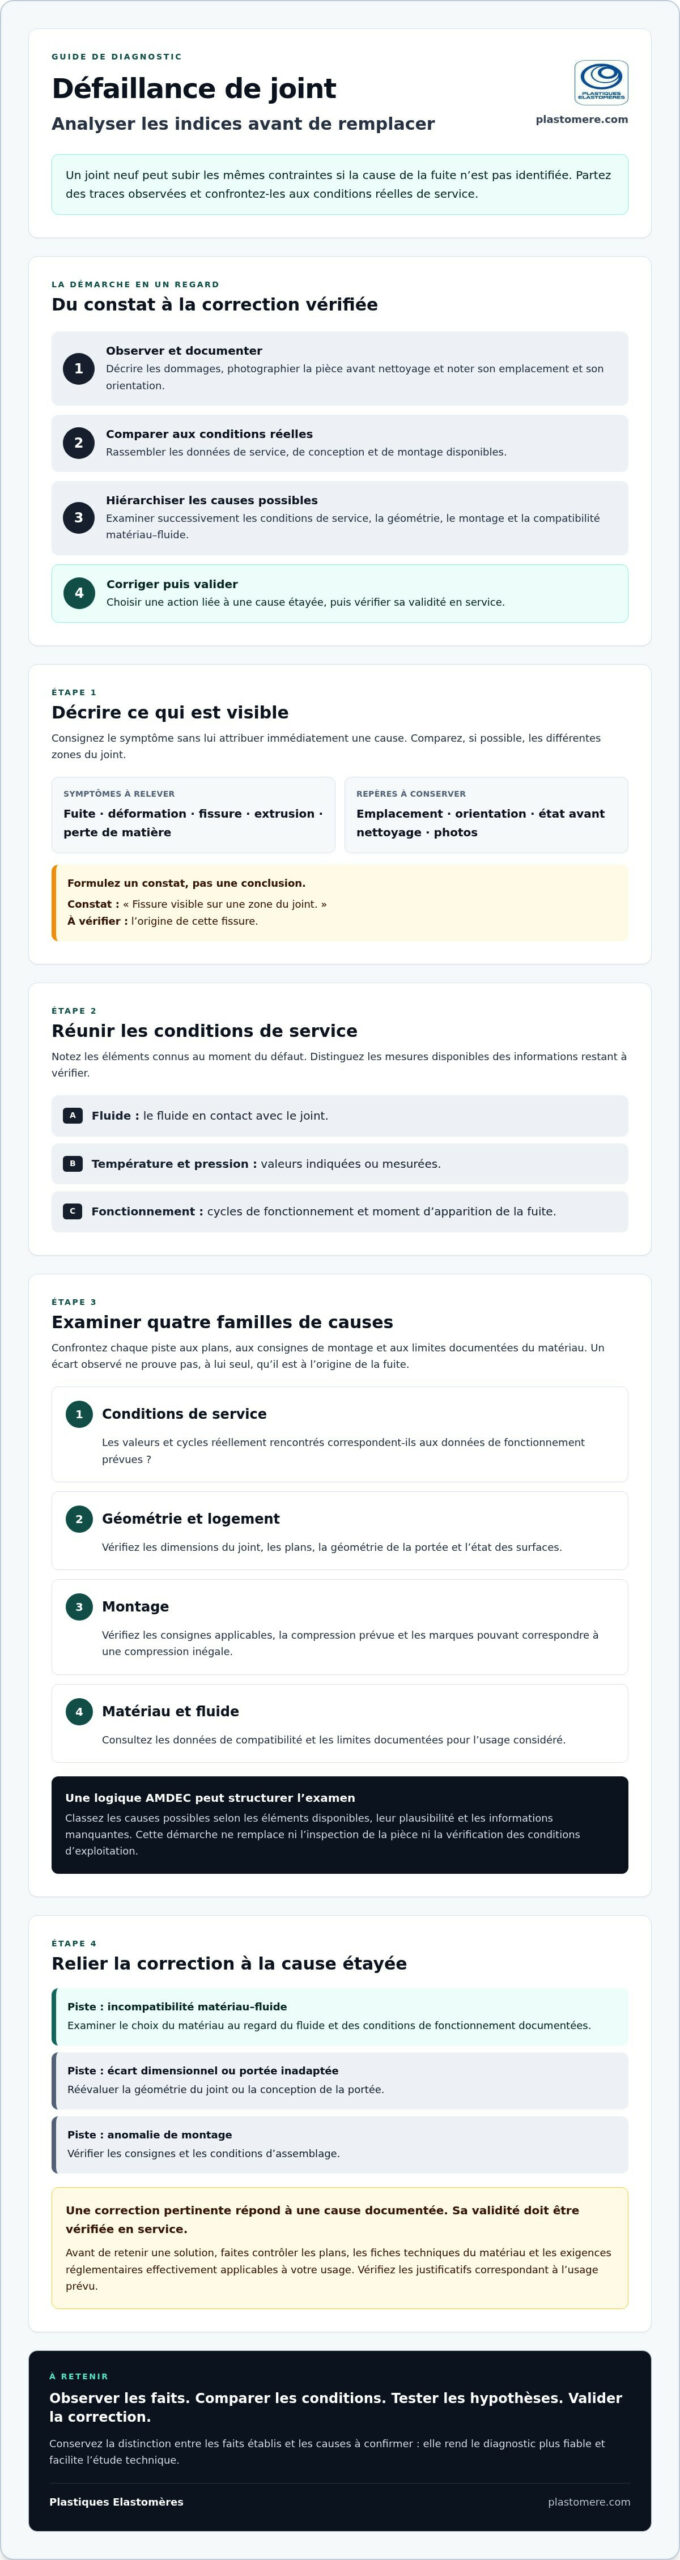
  • Avant toute conclusion, décrivez le symptôme et conservez des photos du joint avant nettoyage, avec son emplacement et son orientation.
  • Pour comprendre une défaillance de joint comment l’analyser, confrontez les conditions réelles de service aux données de conception et de montage.
  • Examinez successivement la géométrie, le logement et la compatibilité du matériau avec le fluide afin de hiérarchiser les causes possibles.
  • Choisissez une correction en fonction de la cause suspectée et vérifiez les documents techniques ainsi que les exigences réglementaires applicables à votre usage.

Défaillance de joint : quels indices observer avant de conclure ?

Pour répondre à la question « défaillance de joint comment l’analyser », commencez par décrire ce que vous voyez, sans attribuer immédiatement une cause au dommage. Précisez s’il s’agit d’une fuite, d’une déformation, d’une fissure, d’une extrusion ou d’une perte de matière, puis relevez où ces marques apparaissent et quelle forme elles prennent. Comparez, si possible, différentes zones du joint. Un Joint d’étanchéité peut fonctionner dans une configuration statique ou dynamique, où les conditions de pression et de température comptent parmi les facteurs à considérer.

Comment documenter l’état du joint et la fuite ?

Avant tout nettoyage, photographiez la pièce démontée et notez son emplacement, son orientation ainsi que son état. Ces repères permettent de mettre en relation une marque localisée avec la zone correspondante dans le logement, sans préjuger de son origine. Décrivez les faits dans des termes concrets : par exemple, « fissure visible sur une zone du joint », plutôt que « fissure due à une température excessive ».

Pour compléter le relevé, consignez les conditions de service au moment du défaut :

  • le fluide en contact avec le joint ;
  • la température et la pression indiquées ou mesurées ;
  • les cycles de fonctionnement et la date d’apparition de la fuite.

Séparez clairement les informations certaines, les observations et les points à vérifier. Une synthèse utile pourrait indiquer : « Constat : fuite et déformation relevées au démontage. Hypothèse : compatibilité du matériau à examiner. » Cette distinction évite de transformer une piste en diagnostic et fournit une base plus fiable pour la suite de l’analyse.

Comment rechercher la cause d’une défaillance de joint ?

Une fois les dommages consignés, recherchez leur origine en suivant une démarche ordonnée. Pour savoir « défaillance de joint comment l’analyser », commencez par les conditions de service réellement rencontrées, puis vérifiez la géométrie, le montage et l’état du logement. Examinez ensuite la compatibilité entre le matériau et le fluide. Cet ordre aide à confronter les indices aux faits, sans attribuer d’emblée le défaut au joint lui-même.

Quelles causes examiner : matériau, conception ou montage ?

Pour chaque étape, comparez les données disponibles aux plans, aux consignes de montage et aux limites documentées du matériau concerné. Une exposition au fluide, à la température ou à des cycles différents de ceux prévus peut constituer une piste, à confirmer dans les documents techniques. Côté conception et montage, vérifiez les dimensions, la géométrie de la portée, l’état des surfaces et la compression prévue. Un écart observé ne prouve pas, à lui seul, qu’il est la cause de la fuite.

  • Conditions de service : confrontez les valeurs et cycles réels aux données de fonctionnement prévues.
  • Géométrie et logement : recherchez un écart entre les dimensions du joint, les plans et l’état de la portée.
  • Montage : vérifiez les consignes applicables et les traces pouvant correspondre à une compression inégale.
  • Matériau et fluide : consultez les données de compatibilité et les limites documentées pour l’usage considéré.

Une logique AMDEC peut vous aider à classer les causes possibles selon les éléments disponibles, leur plausibilité et les informations manquantes. Elle structure l’examen, mais ne remplace ni l’inspection de la pièce ni la vérification des conditions d’exploitation. Distinguez ainsi les faits établis des hypothèses à tester avant de retenir une correction.

Si vous préparez une demande de conseil sur le matériau ou la découpe, rassemblez les conditions de service et les plans utiles avant de prendre contact avec l’équipe technique.
Défaillance de joint : comment l’analyser et identifier la cause

Après l’analyse, comment choisir et valider une correction ?

La correction doit répondre à la cause étayée par les observations, plutôt qu’au seul symptôme. Si les données orientent vers une incompatibilité, examinez le choix du matériau au regard du fluide et des conditions de fonctionnement documentées. Si elles révèlent plutôt un écart dimensionnel ou une portée inadaptée, la géométrie du joint ou la conception devra être réévaluée. Une anomalie de montage appelle, quant à elle, une vérification des consignes et des conditions d’assemblage.

Une correction pertinente répond à une cause documentée et sa validité doit être vérifiée en service. Avant de retenir une solution, faites contrôler les plans, les fiches techniques du matériau et les exigences réglementaires effectivement applicables à votre usage. Pour une application particulière, notamment en contact avec des produits soumis à des exigences spécifiques, ne présumez pas qu’une conformité générale suffit : vérifiez les justificatifs correspondant à l’usage prévu.

Quelles informations transmettre pour étudier un joint de remplacement ?

Pour faciliter l’étude d’un joint découpé sur mesure, préparez un dossier concis comprenant le plan coté, la matière actuelle si elle est connue, le fluide et les conditions de fonctionnement observées. Ajoutez les photographies de la pièce défaillante, la description des symptômes, les informations sur le montage et l’historique des incidents. Ces éléments permettent d’examiner le besoin avec davantage de précision, sans remplacer l’analyse des pièces et des conditions réelles.

Les guides « Joint sur mesure : Guide complet de l’étanchéité industrielle personnalisée en 2026 » et « Le joint technique : Guide complet de l’étanchéité industrielle haute performance en 2026 » peuvent compléter votre préparation. Pour échanger sur vos plans et vos contraintes, vous pouvez transmettre votre demande via la page contact de l’équipe technique.

Transformez vos observations en correction adaptée

Pour savoir « défaillance de joint comment l’analyser », retenez une démarche simple : décrire les dommages, confronter les conditions réelles aux plans et aux données du matériau, puis traiter chaque cause comme une hypothèse à vérifier. Une correction pertinente s’appuie sur des éléments documentés et se valide dans les conditions de service prévues, en tenant compte des exigences réglementaires applicables à votre usage.

Depuis 1978, Plastiques Elastomères accompagne les besoins industriels avec son expertise technique et la réalisation de joints d’étanchéité découpés sur mesure. En préparant les photographies, les dimensions, la matière connue et les conditions de fonctionnement, vous faciliterez un échange précis sur votre application. Transmettez-nous les éléments de votre application pour échanger avec notre équipe technique.

Chaque indice bien consigné vous rapproche d’une décision plus éclairée. Vous pourrez ainsi avancer vers une correction cohérente avec vos contraintes d’exploitation.

Questions fréquentes sur l’analyse des joints

Quelles sont les causes les plus fréquentes d’une défaillance de joint ?

Les causes à examiner en priorité concernent les conditions de service, la compatibilité du matériau avec le fluide, la conception et le montage. Une pression ou une température différente de celle prévue, un écart dimensionnel, une portée détériorée ou une compression inadaptée peuvent être des pistes. Pour savoir « défaillance de joint comment l’analyser », distinguez ces hypothèses des faits vérifiés avant de conclure.

Comment savoir si un joint est incompatible avec le fluide utilisé ?

Un dommage visible peut orienter l’analyse, mais ne suffit pas à confirmer une incompatibilité. Comparez la matière du joint, si elle est connue, aux données techniques de compatibilité avec le fluide concerné, en tenant compte de la température, de la pression et des cycles réels. Vérifiez aussi la composition exacte du fluide et les documents du matériau auprès d’une source technique fiable.

Faut-il remplacer un joint par le même matériau après une fuite ?

Pas nécessairement. Reprendre le même matériau sans comprendre l’origine de la fuite peut conduire à une nouvelle défaillance si les conditions de service, la géométrie ou le montage sont en cause. En revanche, si les vérifications confirment que le matériau reste adapté et que le défaut vient d’un autre facteur, son remplacement à l’identique peut être envisagé, sous réserve de contrôler les dimensions et la conception.

Quelles informations fournir pour faire étudier un joint industriel ?

Transmettez, si vous les avez, le plan coté, la matière du joint, le fluide utilisé et les conditions de fonctionnement, notamment la pression, la température et les cycles. Ajoutez des photographies avant nettoyage, l’emplacement et l’orientation de la pièce, les symptômes observés, les consignes de montage et l’historique des incidents. Précisez également les exigences particulières de votre application afin que les documents pertinents puissent être vérifiés.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Voir le caoutchouc EPDM

Externaliser la découpe de joints industriels : le guide de décision B2B

Le devis le moins élevé n’est pas nécessairement le choix le plus sûr pour vos joints industriels. Si vous envisagez d’externaliser la découpe de joints industriels, le prix compte, mais il ne suffit pas à évaluer la précision, la répétabilité ni l’adéquation du matériau à vos conditions de service. Vérifiez aussi les contrôles prévus et les documents à fournir ou à demander avant la fabrication.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Voir les élastomères pour joints Demander un devis

Comment comparer une production internalisée à une prestation sous-traitée, puis choisir un partenaire adapté à vos exigences techniques ? Ce guide présente des critères concrets à examiner selon vos volumes et vos besoins, les points à vérifier avant de confier un plan et les informations à réunir pour demander un devis exploitable. Vous pourrez ainsi clarifier les dimensions, les tolérances, le matériau envisagé et les justificatifs de conformité applicables à votre usage.

Points Clés

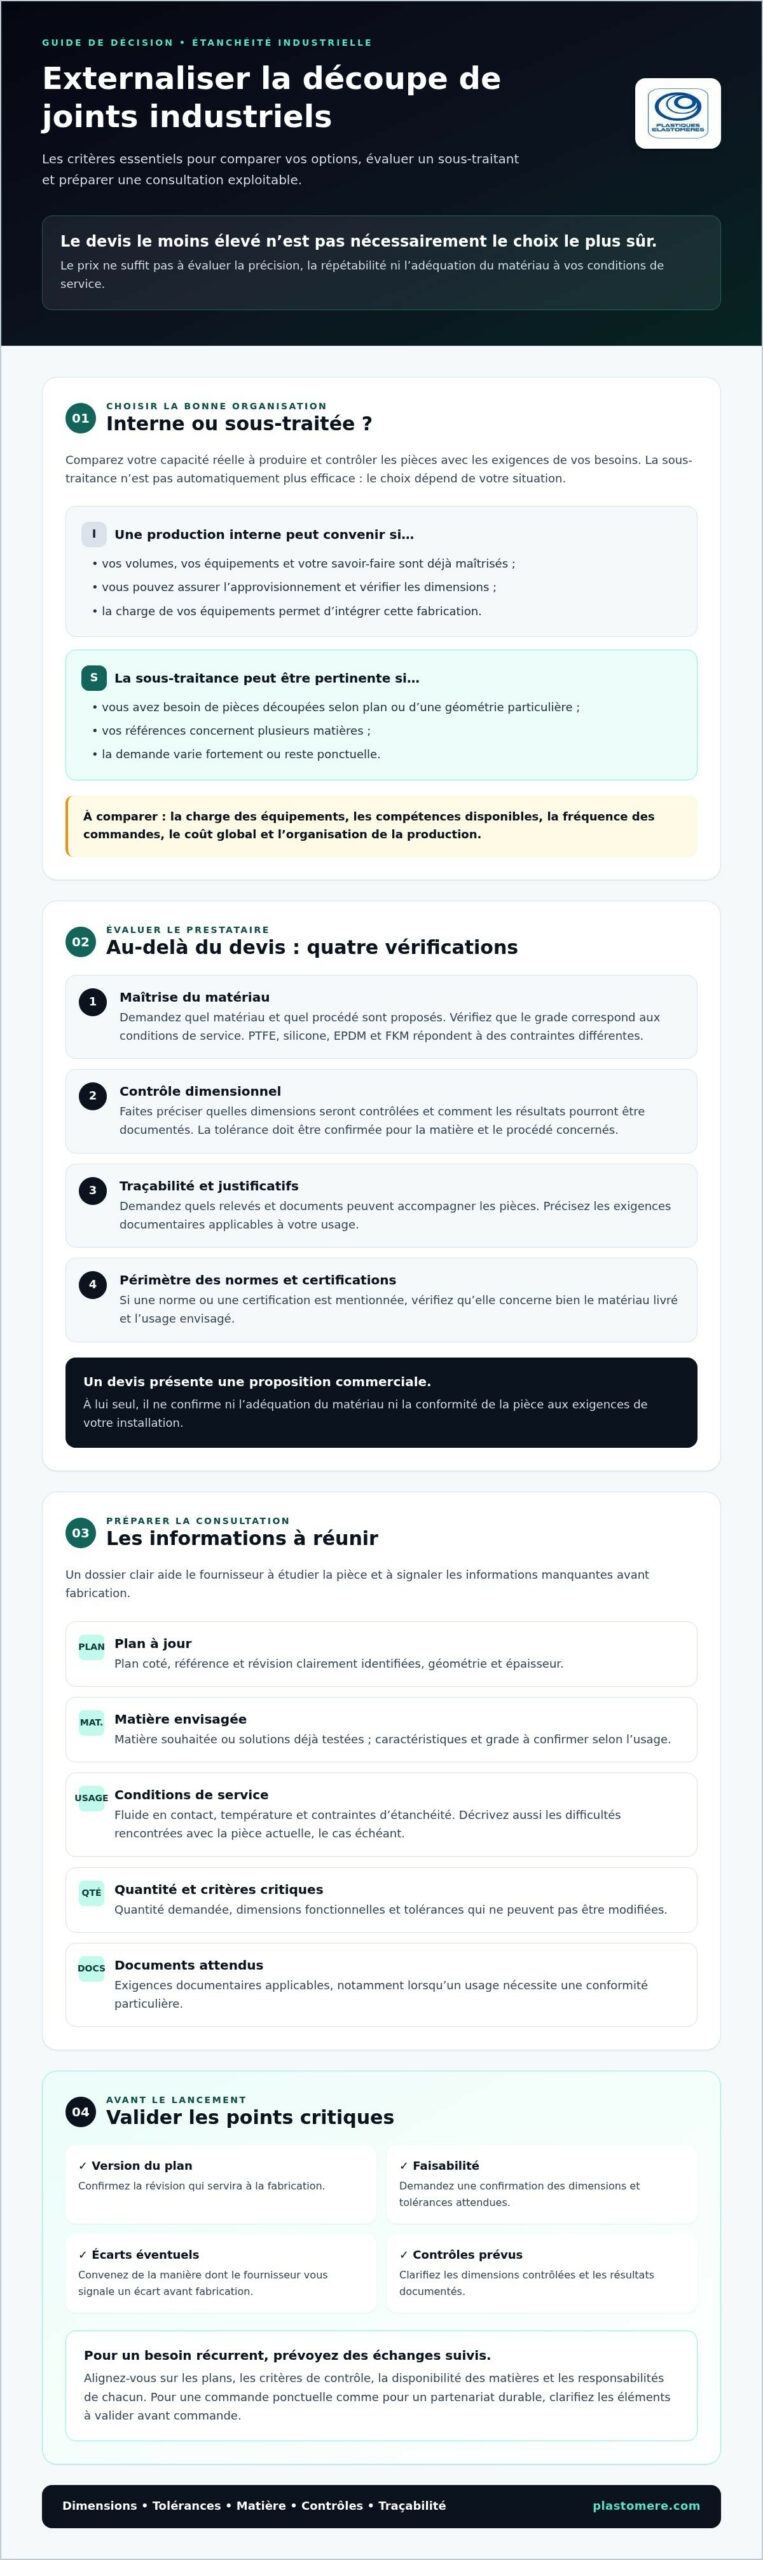
  • Comparez la charge de vos équipements, les compétences disponibles et la régularité des besoins avant de choisir entre production interne et sous-traitance.
  • Pour externaliser la découpe de joints industriels, vérifiez la maîtrise du matériau, le contrôle dimensionnel, la traçabilité et les documents associés.
  • Indiquez les dimensions et tolérances attendues sur un plan à jour, puis demandez au prestataire d’en confirmer la faisabilité avant commande.
  • Rassemblez la quantité, la matière envisagée et les conditions de service dans votre consultation pour clarifier les points critiques avant le lancement.

Externaliser la découpe de joints industriels : dans quels cas est-ce pertinent ?

Avant d’externaliser la découpe de joints industriels, examinez la charge réelle de vos équipements, les compétences disponibles en interne et la fréquence des commandes. Une fabrication ponctuelle selon plan ou une géométrie particulière peut mobiliser du temps machine et des ressources que vous préférez consacrer à d’autres opérations. Si vos besoins sont réguliers et les volumes prévisibles, comparez le coût global et l’organisation d’une production interne avec ceux d’un approvisionnement sous-traité.

La diversité des matières compte également : PTFE, silicone, EPDM ou FKM ne répondent pas aux mêmes contraintes de service. Un joint d’étanchéité doit être choisi en fonction de son usage, et non de sa seule forme. Un devis présente une proposition commerciale, mais ne confirme pas à lui seul l’adéquation du matériau ni la conformité de la pièce aux exigences de votre installation. Demandez que les caractéristiques retenues et les contrôles prévus soient précisés.

Quels besoins justifient une découpe de joints confiée à un spécialiste ?

La sous-traitance peut être pertinente si vous avez besoin de pièces selon plan, si vos références couvrent plusieurs matériaux ou si la demande varie fortement. Une capacité interne peut toutefois rester adaptée lorsque les volumes, les équipements et le savoir-faire sont déjà maîtrisés. Évaluez aussi votre capacité à vérifier les dimensions et à assurer l’approvisionnement. Ne présumez pas qu’un prestataire sera toujours plus efficace.

À retenir : une sous-traitance ponctuelle répond à un besoin circonscrit. Un partenariat récurrent suppose des échanges suivis sur les plans, les critères de contrôle et la disponibilité des matières. Dans les deux cas, clarifiez les responsabilités et les éléments à valider avant commande.

Comment évaluer un sous-traitant pour la découpe de joints industriels ?

Pour externaliser la découpe de joints industriels, évaluez la capacité du prestataire à traiter votre besoin technique, pas seulement sa réputation ou son devis. Demandez quel matériau et quel procédé sont proposés, comment les dimensions seront contrôlées et quels éléments de traçabilité ou documents pourront accompagner les pièces. Si une norme ou une certification est mentionnée, vérifiez son périmètre : concerne-t-elle bien le matériau livré et l’usage envisagé ? Le Centre technique des industries mécaniques (Cetim) constitue une ressource pour vous informer sur les sujets techniques liés à l’industrie mécanique.

Quels éléments techniques vérifier avant de confier vos plans ?

Transmettez une version clairement identifiée du plan, avec la matière souhaitée, l’épaisseur, la géométrie, les tolérances attendues et les conditions d’utilisation, notamment les fluides et températures concernés. Demandez au fournisseur comment il valide le plan, gère les changements de révision et vous signale un écart avant fabrication. Si une exigence ne peut pas être respectée, clarifiez-la avant la commande plutôt que de la laisser à l’interprétation.

La tolérance dimensionnelle doit être confirmée pour la matière et le procédé de découpe concernés. Ne transposez pas une précision annoncée pour une autre pièce ou une autre méthode. Faites préciser quelles dimensions seront contrôlées et comment les résultats pourront être documentés.

  • Matière : vérifiez que le grade proposé correspond aux conditions de service.
  • Plan : confirmez la révision utilisée et les caractéristiques critiques.
  • Contrôle et traçabilité : demandez quels relevés et justificatifs sont disponibles.

Si vous souhaitez faire examiner un plan ou préciser le choix du matériau, échangez avec l’équipe sur les caractéristiques de votre pièce et ses conditions d’utilisation.

Externaliser la découpe de joints industriels : le guide de décision B2B

Préparer votre consultation et sécuriser la première commande de joints

Une demande de devis exploitable permet au fournisseur d’étudier la pièce et de signaler les informations manquantes avant fabrication. Pour externaliser la découpe de joints industriels, préparez un dossier avec le plan coté à jour, la matière envisagée, l’épaisseur, la quantité et les conditions de service : fluide en contact, température et contraintes d’étanchéité. Indiquez aussi les exigences documentaires applicables, notamment si votre usage nécessite une conformité particulière.

Comment formuler une demande de devis exploitable ?

Décrivez l’application du joint et, le cas échéant, les difficultés rencontrées avec la pièce actuelle. Précisez la matière souhaitée ou les solutions déjà testées, puis repérez sur le plan les dimensions fonctionnelles et les tolérances qui ne peuvent pas être modifiées. Indiquez clairement la référence et la révision du document transmis pour éviter toute confusion entre versions.

  • Avant le lancement : faites confirmer la matière retenue, la géométrie et la faisabilité des tolérances demandées.
  • Pour le contrôle : convenez des dimensions à vérifier et des justificatifs qui accompagneront la commande.
  • En cas d’écart : demandez que toute modification soit soumise à votre validation avant fabrication.

Cette préparation rejoint les principes du guide de Bpifrance sur l’externalisation : définir le besoin et clarifier les échanges avec le prestataire contribue à cadrer la démarche. Pour approfondir le choix d’un joint, consultez également les ressources techniques adaptées à votre application et à vos contraintes d’étanchéité.

Plastiques Elastomères propose des joints d’étanchéité découpés sur mesure et étudie les plans industriels. Pour préciser le matériau et les exigences de votre projet, transmettez votre plan et les caractéristiques de votre demande à l’équipe.

Faites de votre prochaine consultation une décision maîtrisée

La décision d’externaliser la découpe de joints industriels dépend de vos volumes, de vos capacités internes et de la nature des pièces à produire. Pour avancer avec méthode, comparez les moyens de contrôle proposés et la qualité des échanges, puis transmettez un dossier précis : plan à jour, matière envisagée, conditions de service et tolérances attendues. Avant le lancement, faites confirmer les points critiques, en particulier la faisabilité de la géométrie et l’adéquation du matériau.

Depuis 1978, Plastiques Elastomères accompagne les projets industriels et réalise des joints d’étanchéité découpés sur mesure. Pour étudier une pièce selon vos contraintes, présentez-nous votre projet de découpe de joints. Transmettez votre plan, la matière envisagée et les conditions d’utilisation pour échanger avec l’équipe sur votre besoin.

Questions fréquentes sur la découpe de joints industriels

Quels sont les avantages à externaliser la découpe de joints industriels ?

Externaliser la découpe de joints industriels peut être pertinent lorsque la charge machine, les compétences disponibles ou la diversité des pièces rendent la production interne moins adaptée. La sous-traitance permet de confier des demandes selon plan à un prestataire et peut faciliter la gestion de besoins ponctuels. Elle n’est toutefois pas automatiquement préférable : comparez la qualité attendue, les échanges, l’approvisionnement et les coûts en fonction de votre organisation.

Comment choisir un sous-traitant pour la découpe de joints sur mesure ?

Choisissez un sous-traitant capable d’examiner votre plan et de préciser les contrôles prévus pour la matière et la géométrie demandées. Vérifiez aussi comment il gère les révisions de plan, la traçabilité et les écarts repérés avant fabrication. Si des normes ou certifications sont invoquées, demandez les justificatifs et confirmez que leur périmètre correspond au matériau et à l’application concernés.

Quelles informations transmettre pour demander un devis de découpe de joints ?

Transmettez un plan coté à jour, la matière envisagée, l’épaisseur, la quantité et les conditions de service du joint. Décrivez l’application, les contraintes d’étanchéité et, le cas échéant, les solutions déjà testées. Repérez les dimensions fonctionnelles et indiquez les tolérances requises. Si des documents de conformité sont attendus, mentionnez-les dès la consultation afin que le fournisseur puisse préciser leur disponibilité et leur pertinence.

Comment vérifier la conformité d’un joint industriel découpé sur mesure ?

Vérifiez la conformité en comparant la pièce livrée au plan approuvé et aux critères convenus avant commande. Contrôlez les dimensions critiques et confirmez que le matériau correspond à la spécification retenue. Pour un usage soumis à des exigences particulières, examinez les documents fournis et vérifiez qu’ils couvrent bien le matériau et l’application concernés. Une certification mentionnée ne remplace pas cette vérification ciblée.

Checklist : Comment spécifier votre tube PTFE sur mesure en 2026

Une simple erreur de tolérance sur un tube PTFE sur mesure peut paralyser une ligne de production entière en quelques heures, provoquant des défaillances d’étanchéité coûteuses et des pertes d’exploitation majeures. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos installations critiques. Que vous soyez confrontés à l’usure prématurée du PTFE vierge sous forte charge ou aux nouvelles contraintes du règlement européen 2026/245, la précision technique ne souffre aucune approximation dans vos cahiers des charges.

Ce guide technique a été conçu pour vous offrir une méthodologie rigoureuse sous forme de checklist opérationnelle. Chez Plastiques Elastomères, nous serons heureux de vous accompagner dans la validation de vos dimensions, le choix des nuances chargées et la vérification des conformités alimentaires FDA. Vous découvrirez comment sécuriser vos projets industriels en 2026 grâce à notre expertise cultivée depuis 1978 au sein de nos ateliers, garantissant ainsi une durabilité optimale pour chaque composant personnalisé.

Points Clés

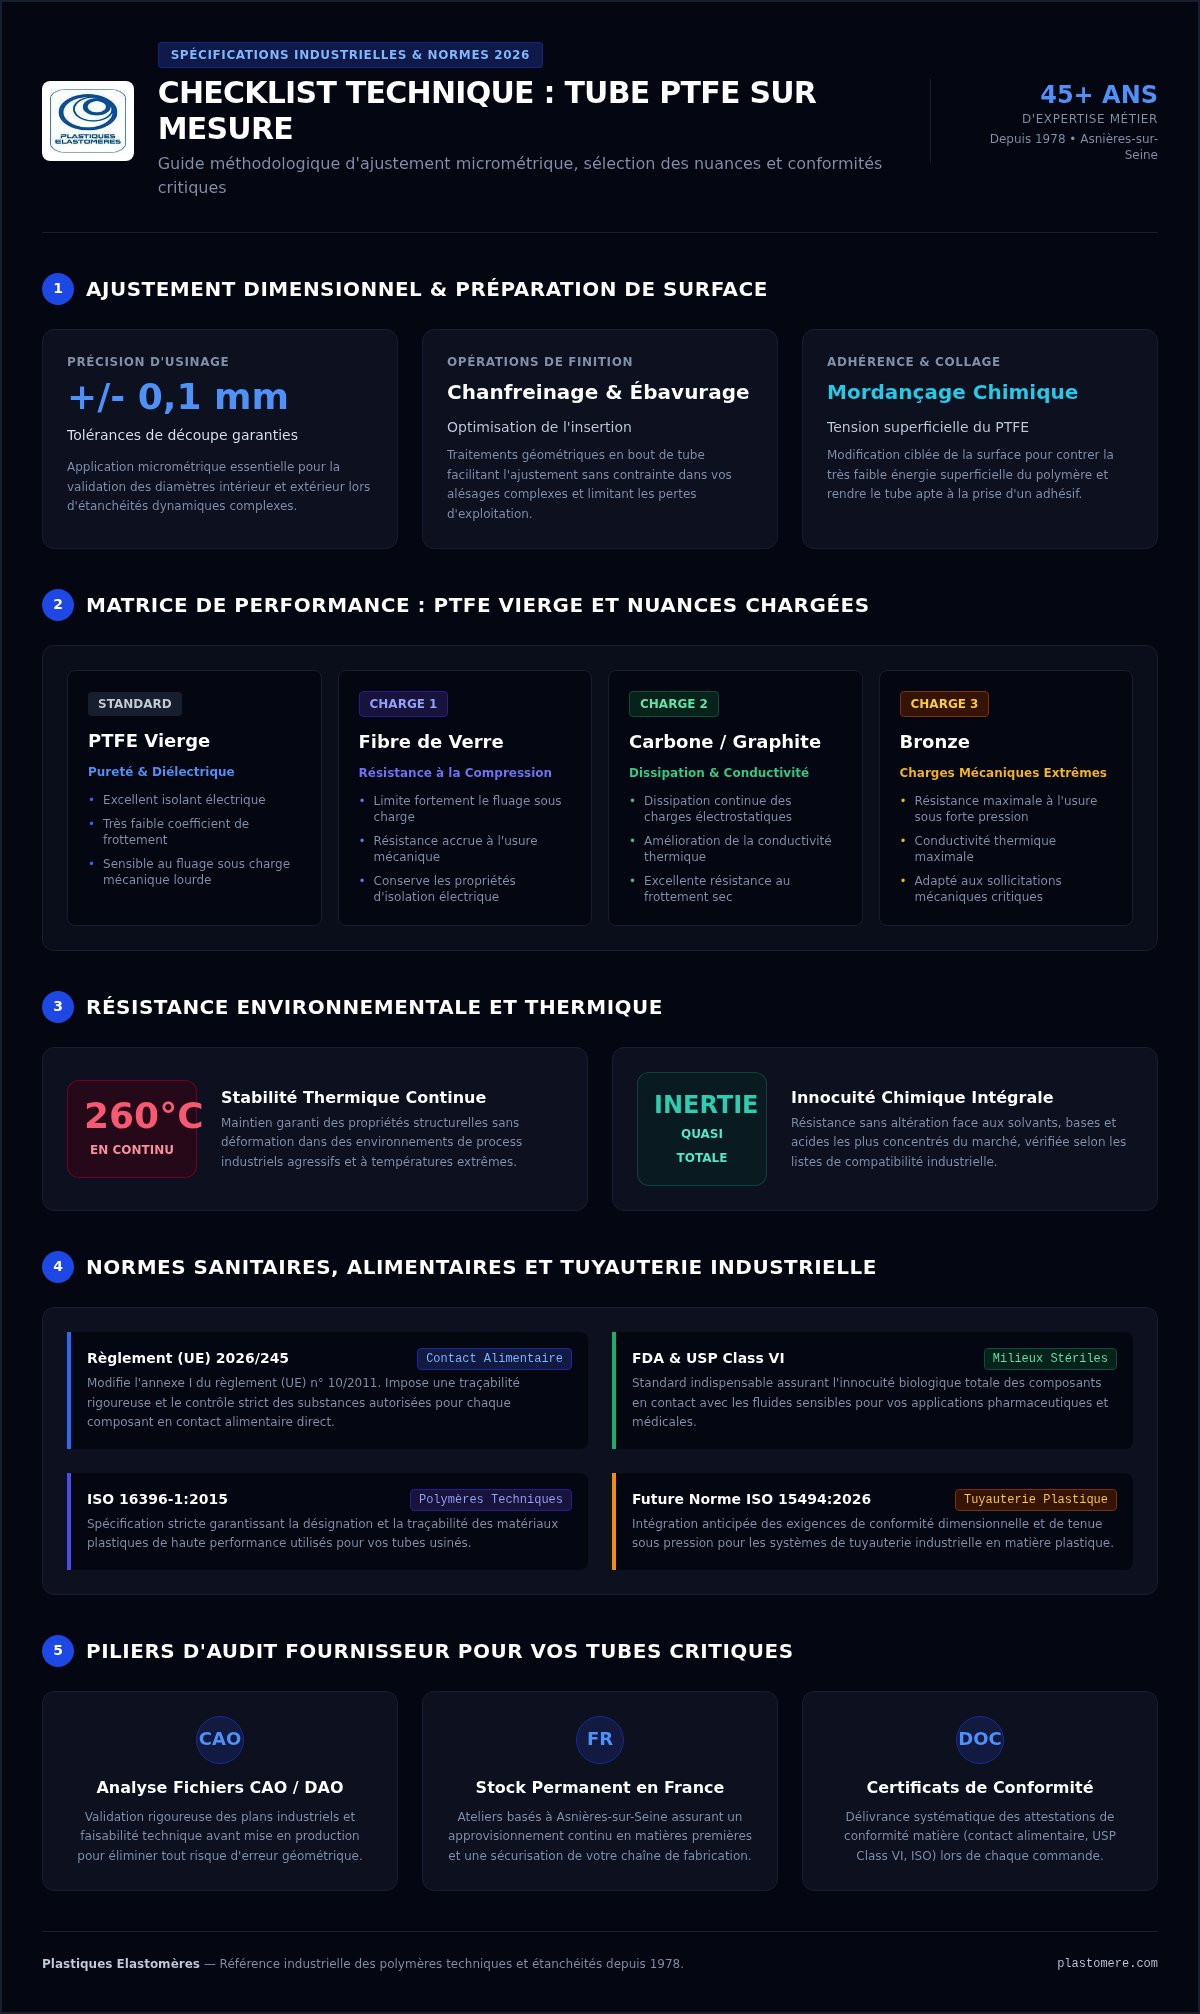
  • Maîtrisez la précision de vos montages industriels en appliquant des tolérances de découpe de +/- 0,1 mm pour un ajustement micrométrique sans faille.
  • Sécurisez vos applications alimentaires et pharmaceutiques en validant la conformité de votre tube PTFE sur mesure au nouveau règlement (UE) 2026/245.
  • Optimisez la durabilité de vos équipements en sélectionnant la nuance de PTFE, vierge ou chargée, répondant précisément à vos contraintes de charge mécanique.
  • Évaluez la fiabilité de votre partenaire industriel en exigeant une expertise métier de plus de 45 ans et une capacité d’analyse approfondie de vos plans CAO.

Checklist technique : Dimensions, tolérances et nuances de PTFE

La conception d’un tube PTFE sur mesure exige une rigueur métrologique absolue pour éviter tout jeu mécanique délétère. Nous validons systématiquement les diamètres intérieur et extérieur en respectant des tolérances de découpe de +/- 0,1 mm, une précision critique pour vos étanchéités dynamiques. Au-delà des cotes nominales, la détermination de la longueur utile s’accompagne souvent de finitions spécifiques comme le chanfreinage ou l’ébavurage, facilitant ainsi l’insertion dans vos alésages complexes.

Si votre application nécessite un collage, nous analysons la tension superficielle du Polytétrafluoroéthylène (PTFE). La très faible énergie de surface de ce matériau rend l’adhérence difficile sans un traitement préalable. Dans ce cas, nous préconisons un mordançage chimique pour rendre la surface apte à recevoir un adhésif. Le choix entre un PTFE vierge, excellent isolant électrique, et une nuance chargée dépendra exclusivement des contraintes de pression et de frottement de votre installation.

Sélection des charges : Verre, Carbone ou Bronze ?

Pour optimiser votre tube PTFE sur mesure, l’ajout de charges modifie ses propriétés intrinsèques selon vos besoins de performance :

  • Fibre de verre : ce choix augmente la résistance à la compression et limite le fluage sous charge, tout en préservant les capacités d’isolation électrique du polymère.
  • Carbone ou graphite : ces additifs sont idéaux pour dissiper les charges électrostatiques et améliorer la conductivité thermique du tube.
  • Bronze : nous recommandons cette charge pour les sollicitations mécaniques extrêmes, offrant une résistance à l’usure et une conductivité thermique maximales.

Si vous avez un doute sur le grade optimal, nos experts seront heureux d’étudier vos plans industriels via notre page de contact pour valider la faisabilité technique de vos projets.

Checklist de conformité : Normes alimentaires et sécurité 2026

Un tube PTFE sur mesure n’est pas seulement une pièce de précision mécanique. C’est aussi un garant de la sécurité sanitaire de vos process industriels. En 2026, la conformité au règlement (UE) 2026/245, qui modifie l’annexe I du règlement (UE) n° 10/2011, devient impérative pour tout contact alimentaire. Cette mise à jour réglementaire impose une traçabilité rigoureuse des substances autorisées. Pour vos applications en milieux stériles, l’exigence de certificats FDA et USP Class VI demeure le standard incontournable pour assurer l’innocuité totale des composants en contact avec des fluides sensibles.

Au-delà de l’aspect sanitaire, nous validons la résistance thermique continue de vos tubes jusqu’à 260°C. Cette stabilité thermique exceptionnelle permet une utilisation prolongée dans des environnements de process particulièrement agressifs. Le PTFE offre également une inertie chimique quasi totale face aux solvants, aux bases et aux acides les plus concentrés du marché. Avant toute validation finale, nous procédons à un contrôle strict de l’innocuité chimique selon votre liste de compatibilité industrielle spécifique pour garantir la pérennité de vos équipements.

Traçabilité et certifications indispensables

La fiabilité d’un partenaire industriel se mesure à la clarté et à la rigueur de sa documentation technique. Nous vous conseillons de demander systématiquement le certificat de conformité matière lors de la passation de commande. Nos références respectent scrupuleusement l’ISO 16396-1:2015 pour la classification des polymères techniques de haute performance. Par ailleurs, nous intégrons déjà les exigences de la future norme ISO 15494:2026 relative aux systèmes de tuyauterie plastique industrielle. Si vous souhaitez sécuriser vos prochains approvisionnements critiques, nos experts seront heureux de vous guider personnellement dans l’analyse de vos besoins de conformité.

Checklist : Comment spécifier votre tube PTFE sur mesure en 2026

Checklist fournisseur : Auditer votre partenaire d’usinage

Choisir un partenaire pour votre tube PTFE sur mesure nécessite une évaluation rigoureuse qui dépasse le simple critère tarifaire. Une expertise de plus de 45 ans, à l’image de celle cultivée par Plastiques Elastomères depuis 1978, constitue un gage de maîtrise technique indispensable pour manipuler ces polymères complexes. Votre interlocuteur doit impérativement posséder la capacité d’étudier vos fichiers CAO ou DAO. Cette lecture de plans approfondie permet de valider la faisabilité technique de vos projets les plus pointus avant tout lancement en production. La réactivité logistique est tout aussi cruciale dans le contexte industriel actuel. La présence d’un stock permanent en France, au sein de nos ateliers d’Asnières-sur-Seine, limite considérablement l’impact des ruptures de chaîne et sécurise vos approvisionnements critiques.

La valeur ajoutée du conseil personnalisé

Dans le cadre de projets industriels exigeants, la question du mode de fabrication se pose fréquemment. Pourquoi privilégier un jonc PTFE usiné plutôt qu’un tube extrudé standard ? L’usinage à partir d’un jonc permet d’obtenir des tolérances de découpe +/- 0,1 mm bien plus précises, tout en autorisant des diamètres personnalisés non standard. Nos experts analysent également le coefficient de dilatation thermique de vos pièces. Ce paramètre est vital lors de montages multi-matériaux soumis à des cycles de température élevés pour éviter toute contrainte mécanique imprévue. Enfin, bénéficier d’un interlocuteur unique pour le suivi de vos dossiers B2B garantit une transmission fluide des renseignements techniques. Nous serons heureux d’étudier vos besoins spécifiques via notre page de contact afin de vous proposer un accompagnement sur mesure pour chaque tube PTFE sur mesure commandé.

Sécuriser vos installations avec une expertise de précision

La réussite de vos installations critiques repose sur une symbiose parfaite entre rigueur métrologique et conformité réglementaire stricte. En validant vos tolérances à +/- 0,1 mm et en anticipant les évolutions majeures du règlement européen 2026/245, vous assurez la pérennité de vos équipements de process. Notre expertise technique, cultivée depuis 1978 au sein de nos ateliers de découpe de précision en France, nous permet de vous proposer des solutions parfaitement ajustées à vos contraintes de charge. La sélection rigoureuse d’un tube PTFE sur mesure, bénéficiant d’une conformité FDA et EU 10/2011 garantie, demeure le gage d’une sécurité optimale pour vos flux les plus sensibles. Nous serons heureux de mettre notre savoir-faire au service de vos projets industriels afin de fiabiliser durablement vos lignes de production.

Contactez nos experts pour l’étude de vos plans de tubes PTFE sur mesure

Foire Aux Questions Techniques

Quelle est la différence entre un tube PTFE vierge et un tube PTFE chargé ?

Le PTFE vierge se distingue par sa pureté chimique absolue et ses excellentes propriétés d’isolation électrique. À l’opposé, un tube PTFE sur mesure chargé contient des additifs tels que le carbone, le bronze ou la fibre de verre. Ces charges renforcent la résistance mécanique au fluage et la conductivité thermique, permettant au matériau de supporter des charges lourdes et des frottements mécaniques intenses.

Quelles sont les tolérances d’usinage maximales pour un tube PTFE sur mesure ?

Pour la fabrication d’un tube PTFE sur mesure, nous garantissons des tolérances d’usinage atteignant +/- 0,1 mm. Cette précision rigoureuse est essentielle pour assurer l’étanchéité parfaite de vos installations critiques et leur intégration sans jeu dans vos montages mécaniques. Nous serons heureux d’analyser vos plans CAO pour confirmer la faisabilité technique de ces spécifications dimensionnelles selon la complexité de votre projet industriel.

Le PTFE est-il compatible avec toutes les normes alimentaires européennes en 2026 ?

Le PTFE est tout à fait conforme aux normes alimentaires européennes de 2026, notamment au règlement (UE) 2026/245 modifiant le règlement (UE) n° 10/2011. Cette conformité garantit l’innocuité des matériaux destinés au contact des denrées. Nous accompagnons nos livraisons des certificats FDA et européens indispensables, assurant ainsi une sécurité sanitaire totale pour vos équipements de transformation agroalimentaire ou vos applications pharmaceutiques les plus exigeantes.

Comment préparer un tube PTFE pour qu’il puisse être collé sur un support métallique ?

La préparation d’un tube PTFE pour le collage nécessite obligatoirement un mordançage chimique. Cette opération technique permet d’augmenter la tension superficielle du PTFE, neutralisant son caractère anti-adhérent naturel. Une fois traité, le matériau peut être solidement fixé sur un support métallique à l’aide d’adhésifs industriels spécifiques. Cette étape est cruciale pour garantir la durabilité de vos assemblages multi-matériaux soumis à des contraintes de cisaillement.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Voir les tubes PTFE

Durée de vie d’un joint en EPDM : Facteurs d’usure et conseils techniques 2026

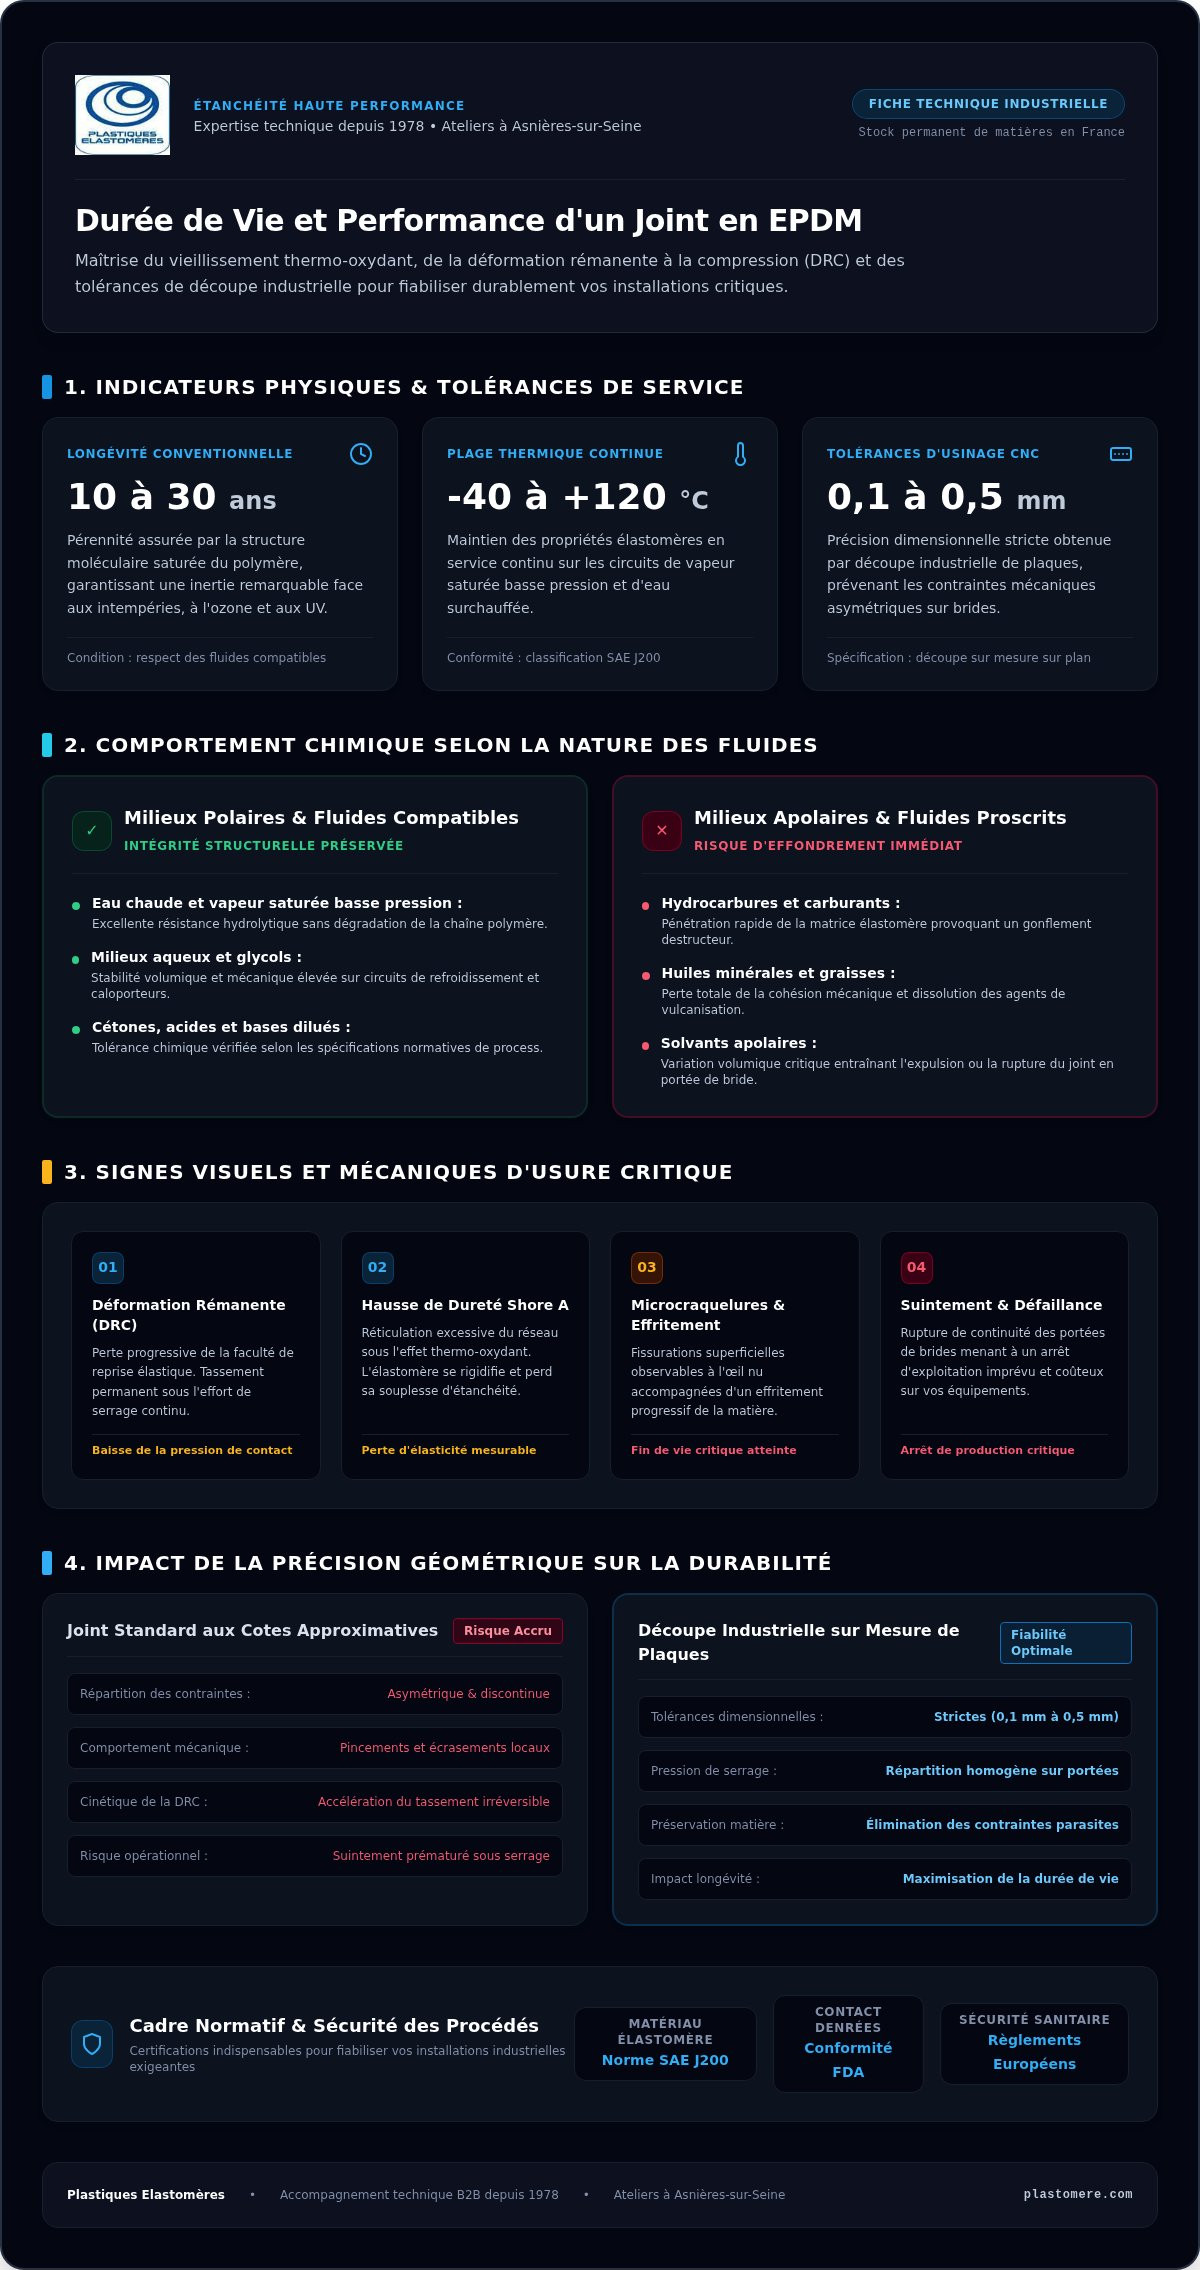
Combien d’années vos équipements peuvent-ils fonctionner en toute sécurité avant qu’une défaillance d’étanchéité n’entraîne un arrêt de production critique ? Si cet élastomère est reconnu pour sa remarquable tenue face aux intempéries et à l’ozone, la durée de vie d’un joint en EPDM en milieu industriel dépend avant tout du contrôle de ses contraintes d’exploitation. Vous mesurez parfaitement le risque qu’une déformation irréversible sous serrage ou un contact avec un fluide incompatible fait peser sur la continuité de vos opérations.

Découvrez précisément la longévité réelle d’un joint en EPDM, les causes d’usure prématurée et les critères indispensables pour maximiser son étanchéité industrielle. Nous détaillons les facteurs de vieillissement thermique et chimique, tout en vous guidant vers les nuances découpées avec précision pour fiabiliser durablement vos installations les plus exigeantes.

Points Clés

  • Comprenez les facteurs environnementaux et chimiques qui conditionnent la longévité réelle de l’élastomère face à l’ozone et aux températures extrêmes.
  • Évaluez avec précision la durée de vie d’un joint en EPDM selon les contraintes de votre application pour prévenir tout arrêt d’exploitation inattendu.
  • Identifiez sans tarder les indicateurs visuels et mécaniques critiques, tels que l’évolution de la dureté Shore A ou l’augmentation de la déformation rémanente à la compression.
  • Découvrez comment la découpe sur mesure à partir de plaques industrielles certifiées élimine les contraintes parasites et fiabilise vos assemblages.

Facteurs déterminants et longévité théorique d’un joint en EPDM

Le terpolymère d’éthylène-propylène-diène monomère s’impose comme une référence incontournable de l’étanchéité industrielle. Dans des conditions de service conventionnelles, la durée de vie d’un joint en EPDM oscille usuellement entre 10 et 30 ans. Cette remarquable pérennité s’explique par la structure moléculaire saturée du caoutchouc EPDM, qui lui confère une résistance exceptionnelle face aux rayons ultraviolets, à l’ozone et aux intempéries climatiques les plus rigoureuses.

Néanmoins, cette longévité théorique s’effondre brutalement si le matériau se trouve exposé à des hydrocarbures, des carburants ou des huiles minérales. Les solvants apolaires pénètrent la matrice élastomère, provoquant un gonflement destructeur et une perte immédiate de cohésion mécanique.

Comportement thermique et résistance chimique selon les fluides en contact

En exploitation continue, un grade industriel standard conserve ses propriétés mécaniques sur une plage de température s’étendant de -40 °C à +120 °C. Il démontre une excellente tolérance face à l’eau chaude, la vapeur saturée basse pression, ainsi que les acides et bases dilués.

Afin de fiabiliser vos assemblages, le choix de la formulation doit respecter un cadre normatif précis :

  • Classification selon la norme SAE J200 : elle caractérise rigoureusement les élastomères selon leur résistance thermique et leur variation volumique dans les huiles d’essai.
  • Compatibilité fluidique : l’EPDM doit être réservé aux milieux polaires (eau, glycol, cétones) sous peine d’altérer irréversiblement l’étanchéité.

Anticiper ces interactions physico-chimiques demeure indispensable, car la durée de vie d’un joint en EPDM dépend directement de la conformité du mélange aux agressions spécifiques de vos procédés.

Signes d’usure prématurée et maîtrise de la déformation rémanente

La déformation rémanente à la compression (DRC) représente le principal facteur de défaillance mécanique sous serrage continu. Lorsque l’élastomère perd sa faculté de reprise élastique, la pression de contact exercée contre les portées diminue progressivement. Ce tassement permanent compromet l’étanchéité globale, provoquant des suintements insidieux avant qu’une rupture franche n’impose un arrêt d’exploitation imprévu et coûteux.

Sur le terrain, plusieurs manifestations physiques révèlent l’action des mécanismes de vieillissement thermo-oxydant. L’apparition de microcraquelures superficielles, un effritement de la matière ou une hausse marquée de la dureté Shore A signalent une réticulation excessive du réseau polymère. Dès l’observation de ces altérations, la durée de vie d’un joint en EPDM arrive à son terme critique.

Mesures préventives et diagnostic de l’état de vieillissement du joint

Afin de prémunir vos lignes de production contre les arrêts inopinés, un protocole de surveillance périodique s’impose. La vérification méticuleuse du couple de serrage évite l’écrasement structurel du matériau lors du montage, préservant ainsi la résilience du polymère.

Nous vous invitons à consulter notre synthèse sur le joint technique pour approfondir les bonnes pratiques de maintenance. Si vous observez une perte d’élasticité précoce sur vos installations, nos spécialistes se tiennent à votre écoute pour diagnostiquer l’usure de vos composants et prolonger efficacement la durée de vie d’un joint en EPDM au sein de vos unités de production.

Durée de vie d'un joint en EPDM : Facteurs d'usure et conseils techniques 2026

Optimisation de la durabilité par la découpe sur mesure de plaques EPDM

L’utilisation de joints standardisés aux cotes approximatives expose les portées de brides à des contraintes de serrage asymétriques. Ces irrégularités géométriques accélèrent la déformation rémanente sous charge et réduisent notablement l’efficacité du montage. À l’inverse, l’usinage numérique et le découpage industriel de plaques d’élastomère garantissent des tolérances dimensionnelles rigoureuses, comprises entre 0,1 mm et 0,5 mm. Une telle précision élimine les pincements localisés tout en assurant une répartition homogène des contraintes mécaniques.

Pour les environnements de process sensibles, nos matières répondent aux exigences de sécurité les plus strictes, intégrant les conformités FDA ainsi que les réglementations européennes applicables aux élastomères en contact avec les denrées. Cette rigueur dans la sélection matière permet de maximiser durablement la durée de vie d’un joint en EPDM au cœur de vos installations.

Conception sur plan et accompagnement technique personnalisé pour vos installations

Chaque configuration industrielle présente ses propres spécificités de pression, de température et d’exposition aux agents nettoyants. Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos projets et déterminer le grade exact adapté à votre cahier des charges.

En vous appuyant sur notre stock permanent de plaques en France et sur un savoir-faire cultivé depuis 1978, vous disposez d’un accès réactif à chaque joint sur mesure requis par vos équipements. Pour fiabiliser vos assemblages critiques et optimiser la durée de vie d’un joint en EPDM, n’hésitez pas à contactez nos spécialistes dédiés.

Maximiser l’étanchéité et la rentabilité de vos installations industrielles

Maîtriser la durée de vie d’un joint en EPDM repose sur une double exigence technique : sélectionner un grade rigoureusement adapté à vos fluides de contact et appliquer un couple de serrage maîtrisé pour prévenir toute déformation rémanente prématurée. En anticipant les signes physiques de vieillissement et en évitant l’exposition aux hydrocarbures, vous préservez durablement la continuité de vos lignes de production.

Forte d’une expertise technique éprouvée depuis 1978 et d’un stock permanent de plaques d’élastomères en France, notre équipe vous assure des tolérances de découpe précises de +/- 0,1 mm à 0,5 mm adaptées à vos cahiers des charges. Pour sécuriser vos montages critiques, confiez-nous vos plans industriels pour une découpe de joint EPDM sur mesure et bénéficiez des conseils attentifs de nos spécialistes.

Foire aux questions sur les joints en EPDM

Quelle est la durée de vie moyenne d’un joint en EPDM en environnement extérieur ?

En exposition extérieure standard, la durée de vie d’un joint en EPDM se situe généralement entre 10 et 30 ans, et peut dépasser 50 ans sous forme de membrane statique. Sa structure chimique saturée lui confère une imperméabilité remarquable face aux cycles de gel, aux rayons ultraviolets et à l’action continue de l’ozone atmosphérique.

Comment savoir si un joint en caoutchouc EPDM doit être remplacé d’urgence ?

Un remplacement immédiat s’impose dès la détection de suintements de fluide, de microfissures visibles en surface ou d’un durcissement notable au toucher. Une augmentation mesurable de la dureté Shore A ou un effritement granulaire sur les bords indique que le polymère a perdu son élasticité, rendant l’étanchéité totalement inopérante.

Quels fluides industriels réduisent drastiquement la longévité de l’EPDM ?

Les hydrocarbures aliphatiques et aromatiques, les huiles minérales, les essences et les solvants chlorés dégradent l’EPDM en quelques heures ou quelques jours. Ces milieux apolaires provoquent un gonflement volumique sévère, une perte d’adhérence moléculaire et une déchirure mécanique irréversible du joint sous pression.

Pourquoi la déformation rémanente à la compression altère-t-elle la tenue du joint ?

La déformation rémanente à la compression correspond à l’incapacité de l’élastomère à reprendre son épaisseur initiale après un serrage prolongé. Ce tassement progressif abaisse la pression exercée sur les portées d’étanchéité, réduisant directement la durée de vie d’un joint en EPDM et favorisant les fuites sous variations de pression.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Voir les plaques EPDM / Butyl

Découpe de plastique technique sur plan : guide d’usinage industriel

Un fichier CAO rigoureusement coté ne garantit nullement la conformité finale d’une pièce si le procédé retenu ignore les contraintes thermomécaniques de la matière. Vous constatez d’ailleurs régulièrement combien le coefficient de dilatation thermique et l’hétérogénéité des formats numériques rendent délicate toute opération de découpe plastique technique sur plan.

Nous comprenons parfaitement ces exigences de fiabilité absolue pour vos installations critiques. Ce guide vous accompagne afin de maîtriser les étapes clés pour faire découper vos pièces en plastiques techniques sur plan selon vos tolérances industrielles, jusqu’à +/- 0,1 mm. Vous y découvrirez les technologies d’usinage adaptées à chaque polymère, la préparation méthodique de votre dossier technique ainsi que les critères essentiels pour sélectionner un façonnier industriel de confiance.

Points Clés

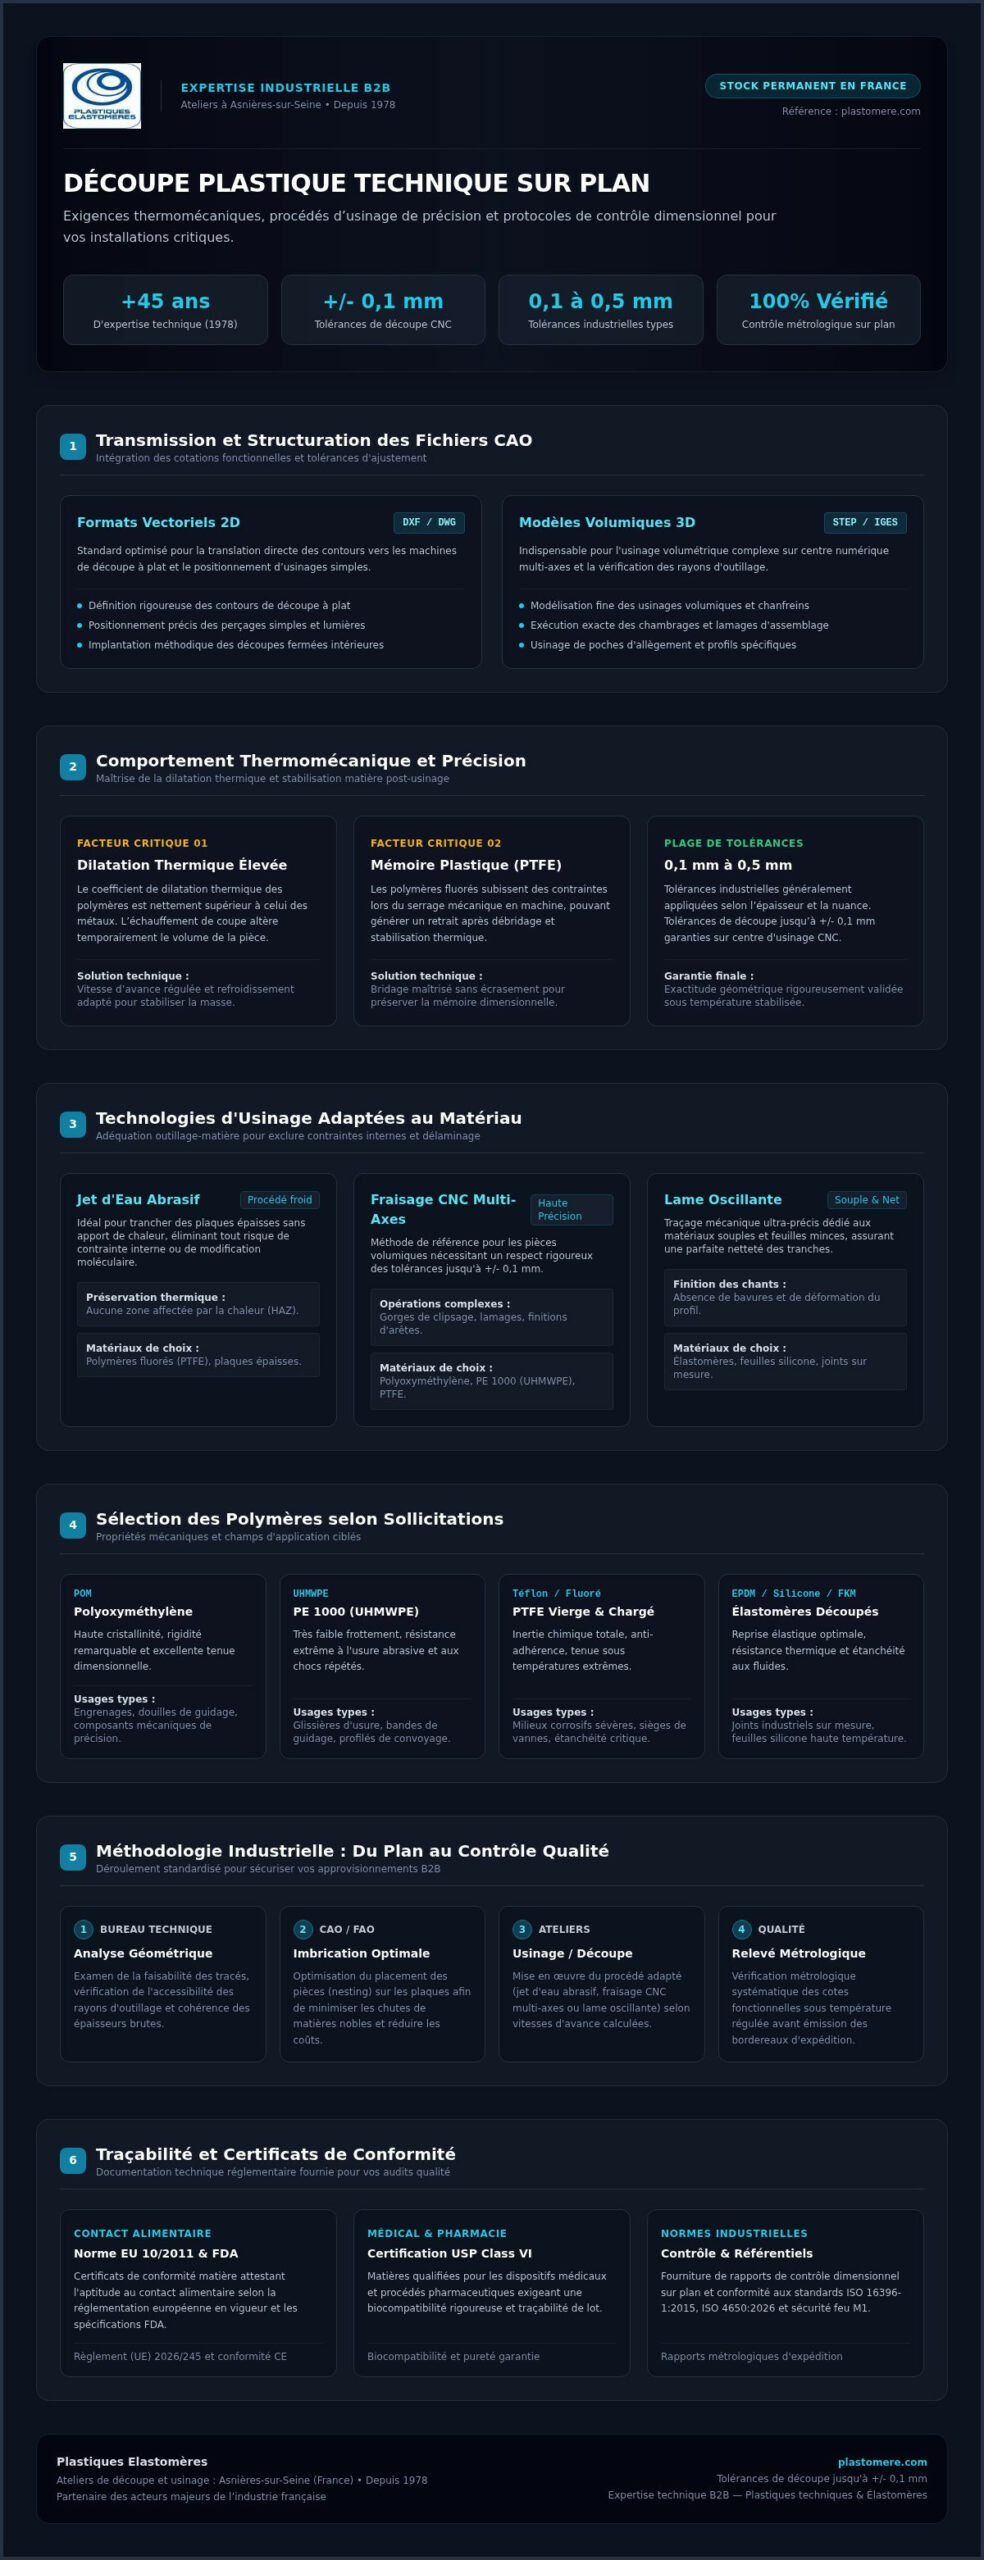
  • Structurez vos fichiers CAO aux formats normalisés DXF, DWG ou STEP en précisant vos cotations fonctionnelles pour fiabiliser la fabrication dès l’amont.
  • Déterminez la méthode optimale de découpe plastique technique sur plan, du jet d’eau préservant la matière au fraisage CNC pour les usinages complexes.
  • Anticipez les variations thermomécaniques de polymères exigeants comme le polyoxyméthylène ou le PTFE afin de garantir des tolérances d’usinage rigoureuses.
  • Sécurisez vos approvisionnements industriels par une analyse métrologique systématique et la fourniture de certificats de conformité matière.

Spécificités et exigences de la découpe plastique technique sur plan

Loin du simple débit rectangulaire d’une plaque brute, une fabrication industrielle sur plan engage l’exactitude de vos assemblages mécaniques. Cette opération implique de traduire rigoureusement l’ensemble de vos cotations géométriques, vos tolérances d’ajustement et les exigences fonctionnelles de chaque pièce. Pour garantir une exécution fidèle selon les principes de l’usinage de précision, la transmission de fichiers vectoriels normalisés s’avère indispensable :

  • Formats 2D (DXF, DWG) : parfaits pour définir les contours de découpe à plat, les perçages simples et l’implantation de découpes fermées.
  • Formats 3D (STEP, IGES) : indispensables pour modéliser les usinages volumiques, les chambrages ou les poches d’allègement.

L’usinage des polymères impose une vigilance particulière face à leur coefficient de dilatation thermique, nettement plus élevé que celui des métaux usuels. L’échauffement provoqué par l’outil de coupe peut modifier temporairement le volume du matériau. Maîtriser cette sensibilité thermique reste la condition sine qua non d’une découpe plastique technique sur plan réussie.

Tolérances dimensionnelles et comportement mécanique des polymères industriels

Selon l’épaisseur travaillée et la nuance retenue, Plastiques Elastomères applique des tolérances de découpe rigoureuses, généralement comprises entre 0,1 mm et 0,5 mm, pouvant atteindre des tolérances de découpe +/- 0,1 mm sur centre d’usinage CNC. L’anticipation du comportement post-usinage prévient tout retrait après stabilisation thermique de vos pièces. Si votre projet intègre également des besoins d’étanchéité souple ou des composants élastomères, nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de votre joint sur mesure.

Technologies de découpe et sélection des matériaux pour pièces techniques

Le choix de l’équipement conditionne la précision finale de votre composant. Contrairement aux approches thermiques inadaptées aux polymères fluorés, la découpe au jet d’eau abrasif s’impose pour trancher des plaques épaisses sans modifier la structure moléculaire ni créer de contraintes internes. Pour les pièces requérant des gorges de clipsage, des lamages ou des finitions d’arêtes parfaites, le fraisage numérique CNC multi-axes demeure la méthode de référence. Enfin, le traçage à la lame oscillante garantit une netteté remarquable sur les élastomères souples et les feuilles minces.

L’adéquation entre le procédé mécanique et le polymère évite tout délaminage ou déformation. Se référer aux bonnes pratiques reliant matériaux et techniques d’usinage permet d’optimiser les vitesses d’avance et la durée de vie des outillages.

Critères de choix de la matière : de l’ébauche au composant usiné

Chaque matériau répond à des sollicitations mécaniques ciblées :

  • Polyoxyméthylène : privilégié pour les engrenages ou douilles de guidage grâce à son excellente tenue dimensionnelle et sa haute rigidité.
  • PE 1000 (UHMWPE) : hautement résistant à l’abrasion, parfait pour les glissières d’usure et bandes de guidage.
  • PTFE : indispensable en milieu corrosif sévère ou sous températures extrêmes.

L’usinage d’une plaque Téflon exige une attention rigoureuse afin de compenser sa mémoire plastique lors du serrage en machine. Par ailleurs, les composants destinés à l’agroalimentaire doivent respecter scrupuleusement la norme EU 10/2011 et ses amendements récents. Pour sécuriser vos séries industrielles, nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance.

Découpe de plastique technique sur plan : guide d’usinage industriel

Conduite de votre projet industriel : de l’analyse du plan au contrôle qualité

Lancer une découpe plastique technique sur plan exige un suivi méthodique, de la réception de vos fichiers jusqu’à l’intégration dans vos machines. Notre bureau technique analyse d’abord la faisabilité géométrique de vos tracés, vérifiant l’accessibilité des rayons d’outils et l’adéquation des épaisseurs brutes. Cette étape prévient les dérives d’usinage tout en optimisant l’imbrication des pièces pour limiter les chutes de matière noble.

Avant chaque expédition, une vérification métrologique minutieuse valide la conformité des cotes fonctionnelles. Pour répondre aux exigences de vos audits qualité, chaque lot s’accompagne des documents réglementaires indispensables :

  • Certificats de conformité matière : attestations d’alimentarité selon la réglementation européenne ou conformité FDA pour vos applications sensibles.
  • Rapports de contrôle dimensionnel : relevés métrologiques garantissant le respect strict de votre cahier des charges.
  • Traçabilité complète : identification précise des coulées et des lots de polymères transformés.

Accompagnement sur mesure et validation technique de vos pièces industrielles

Bénéficier de conseils personnalisés dès la phase de conception fiabilise durablement vos montages. Notre équipe vous oriente sur l’épaisseur marchande la plus pertinente et réalise rapidement des prototypes fonctionnels. Cette présérie permet de valider le comportement mécanique réel du composant en situation de service avant d’engager une production industrielle de plus grande ampleur. Pour concrétiser votre besoin en toute sérénité, n’hésitez pas à faire appel à notre équipe technique pour soumettre vos plans industriels.

Sécurisez la fabrication de vos pièces plastiques complexes dès aujourd’hui

Réussir votre découpe plastique technique sur plan repose sur l’adéquation étroite entre la géométrie de vos fichiers vectoriels, la maîtrise des contraintes thermomécaniques et le procédé d’usinage retenu. Depuis 1978, Plastiques Elastomères met plus de 45 ans de savoir-faire au service des industries de pointe, assurant des tolérances de découpe jusqu’à +/- 0,1 mm pour vos composants les plus critiques.

Que vos réalisations exigent des polymères certifiés conformes aux exigences FDA, USP Classe VI ou à la norme EU 10/2011, nous sécurisons vos approvisionnements grâce à un contrôle métrologique rigoureux et une traçabilité intégrale. Confiez vos plans techniques à nos experts pour une étude de faisabilité personnalisée ; nous serons ravis d’étudier vos dossiers de fabrication et de contribuer à la réussite durable de vos projets.

Foire aux questions sur la découpe de plastiques techniques

Quels formats de fichiers vectoriels devez-vous fournir pour une découpe plastique sur plan ?

Pour réussir une découpe plastique technique sur plan, les formats vectoriels 2D standardisés tels que le DXF et le DWG à l’échelle 1:1 restent privilégiés pour les profils plans. Dès lors que votre pièce requiert des usinages en profondeur, des lamages ou des chanfreins, les fichiers volumiques au format STEP ou IGES s’avèrent requis. Nous vous recommandons d’y joindre systématiquement un plan coté en format PDF pour préciser vos tolérances fonctionnelles.

Quelles tolérances dimensionnelles peut-on garantir lors de la découpe de plastiques techniques ?

Les tolérances appliquées aux polymères se situent usuellement entre 0,1 mm et 0,5 mm selon l’épaisseur et la rigidité de la matière brute. Sur centre de fraisage numérique, nous garantissons des tolérances de découpe +/- 0,1 mm sur des nuances stables comme le polyoxyméthylène. Notre équipe technique prend en compte le comportement mécanique de chaque résine pour neutraliser tout retrait consécutif aux opérations de coupe.

Pourquoi privilégier la découpe au jet d’eau plutôt que le laser pour les plastiques comme le PTFE ?

La découpe au jet d’eau abrasif s’impose face au procédé laser car elle s’effectue totalement à froid, évitant toute altération thermique de la matière. Les polymères fluorés comme le PTFE dégageraient sous l’effet du laser des émanations nocives corrosives, tout en subissant une détérioration de leurs propriétés mécaniques. Le jet d’eau préserve l’intégrité moléculaire du matériau tout en assurant des arêtes parfaitement nettes sans bavures.

Comment s’assurer de la conformité alimentaire des pièces plastiques découpées sur mesure ?

La conformité repose sur la fourniture systématique de certificats d’alimentarité lors de la livraison, attestant de la concordance avec la norme EU 10/2011 et les exigences FDA. Chaque découpe plastique technique sur plan est réalisée à partir de semi-produits rigoureusement tracés dès leur approvisionnement. Nos attestations garantissent l’absence de migration indésirable et confirment que les résines utilisées satisfont aux réglementations sanitaires les plus strictes de l’industrie.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Voir les matières techniques

Comment stocker les plaques de caoutchouc : guide industriel de conservation

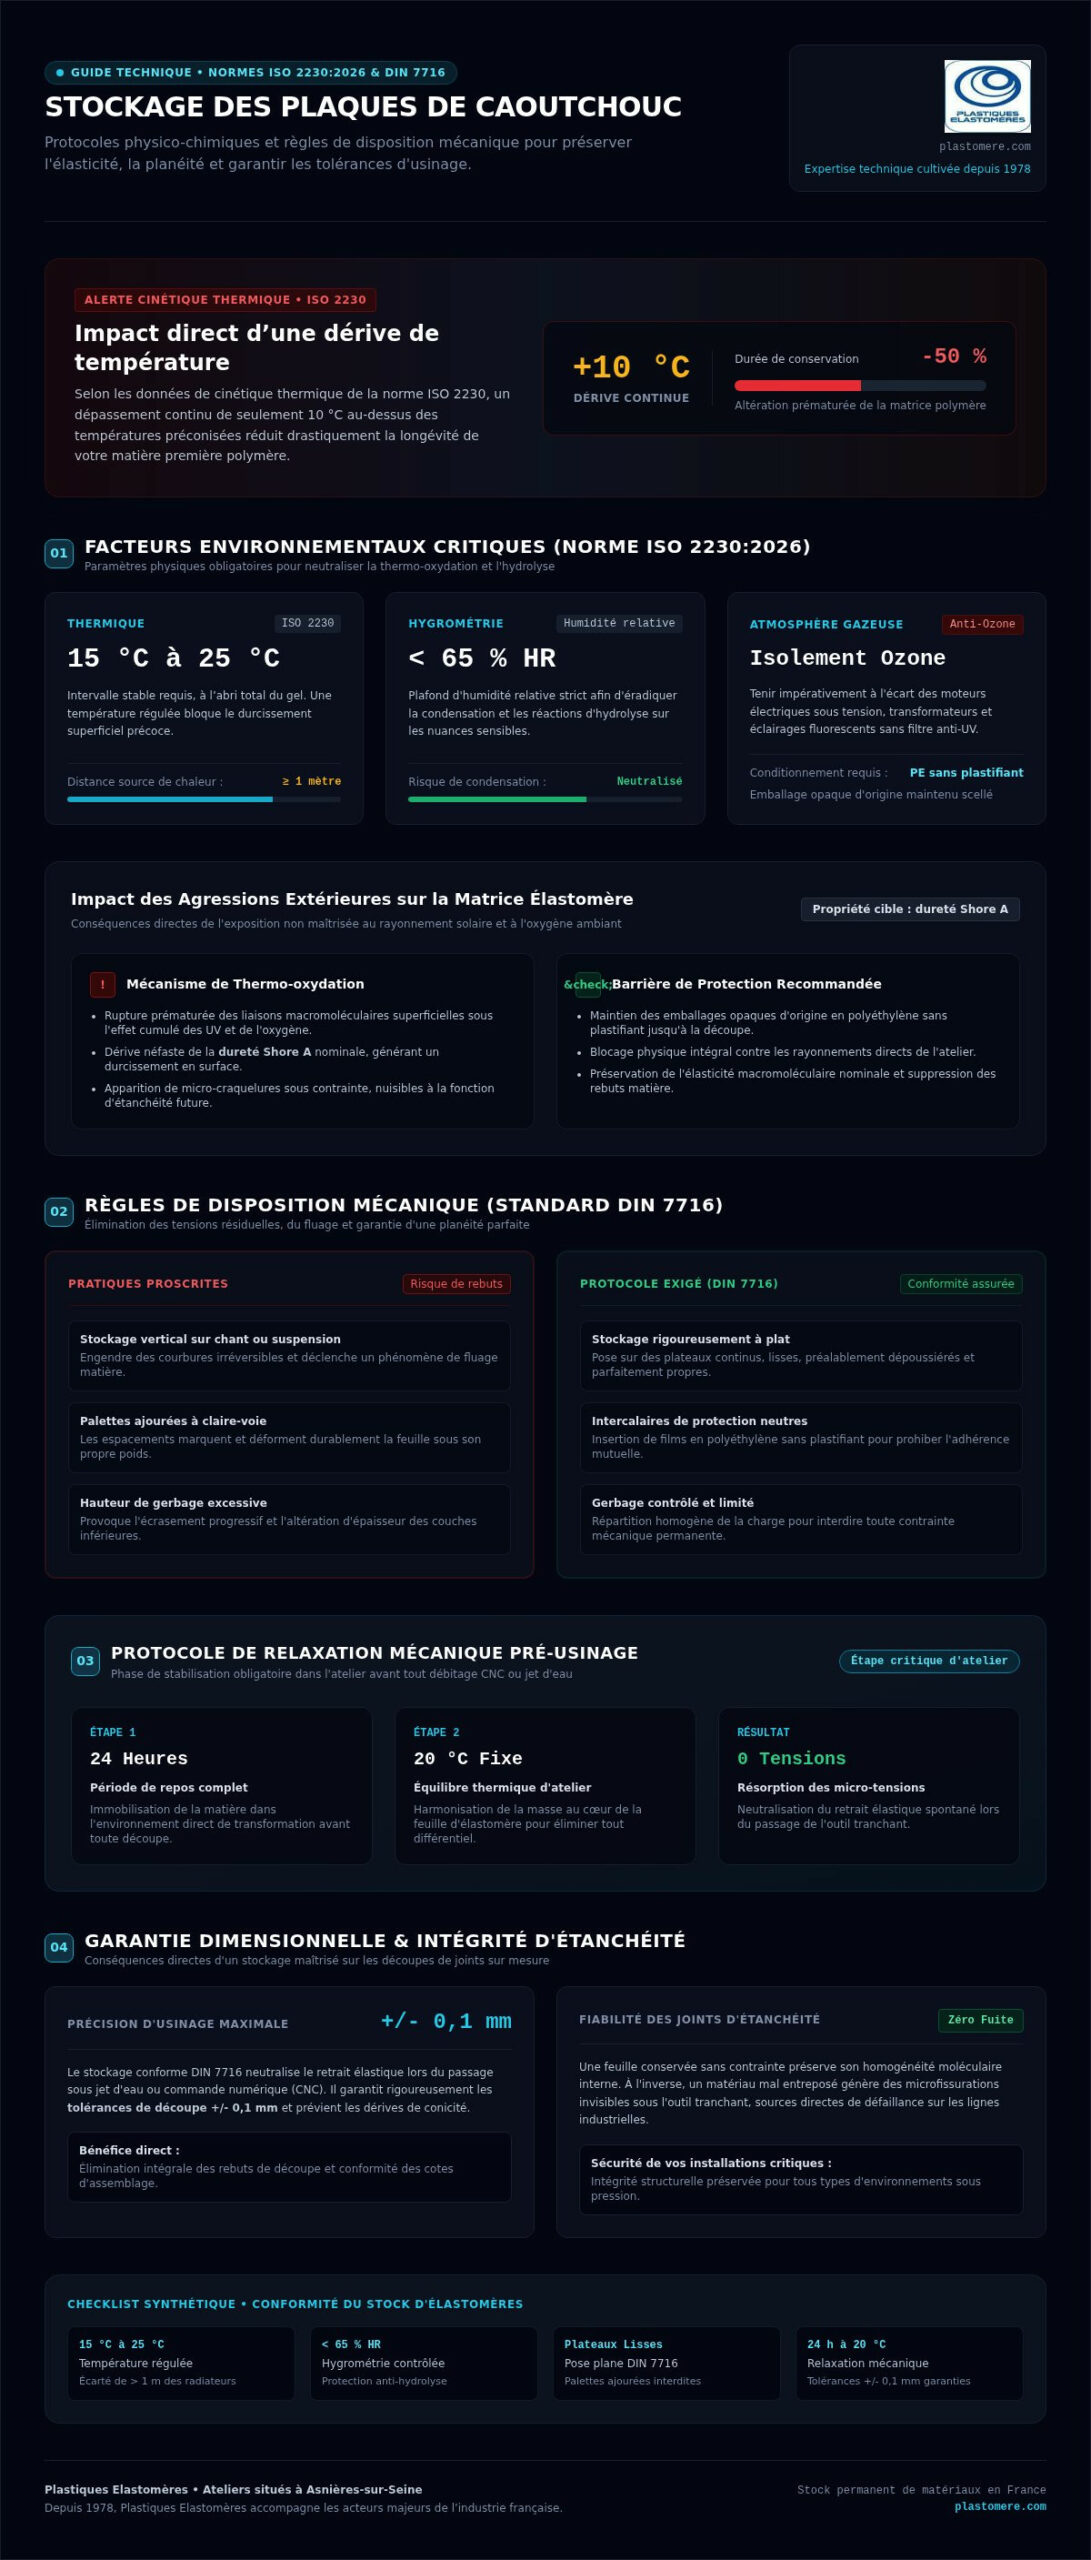
Selon les données de cinétique thermique de la norme ISO 2230, un dépassement continu de seulement 10 °C au-dessus des températures préconisées réduit de près de 50 % la durée de conservation d’un élastomère. Vous constatez sans doute avec quelle rapidité l’exposition aux rayonnements, l’ozone ambiant ou un mauvais calage peuvent déformer une feuille et fragiliser vos opérations d’usinage. Dès lors, maîtriser précisément comment stocker les plaques de caoutchouc s’avère indispensable pour éliminer les rebuts de découpe et garantir la conformité de vos installations.

Découvrez les règles d’or techniques pour préserver l’élasticité, la planéité et les propriétés mécaniques de vos plaques de caoutchouc. Du contrôle rigoureux de l’hygrométrie aux principes de positionnement du standard DIN 7716, ce guide vous expose les exigences concrètes pour maintenir vos matières en parfait état de service.

Points Clés

  • Maîtrisez les seuils thermiques et hygrométriques stricts préconisés par les normes industrielles pour bloquer le vieillissement prématuré de vos élastomères.
  • Apprenez concrètement comment stocker les plaques de caoutchouc à plat selon les règles du standard DIN 7716 pour prévenir les déformations permanentes.
  • Éliminez les tensions mécaniques résiduelles grâce à une disposition physique adaptée, garantissant une planéité parfaite avant usinage.
  • Sécurisez vos tolérances de découpe +/- 0,1 mm et évitez les rebuts coûteux lors de la fabrication de vos joints d’étanchéité techniques.

Facteurs environnementaux critiques pour stocker les plaques de caoutchouc

La pérennité des élastomères industriels dépend directement des conditions thermo-hygrométriques appliquées au sein de vos zones de stockage. Savoir comment stocker les plaques de caoutchouc exige le respect scrupuleux des critères définis par la norme ISO 2230:2026. Ces règles préviennent l’altération prématurée des matrices polymères avant toute opération de découpe.

Trois paramètres physiques majeurs doivent guider l’aménagement de vos ateliers :

  • La température ambiante : maintenez un intervalle stable entre 15 °C et 25 °C, à l’abri total du gel. Éloignez impérativement vos matières de toute source de chaleur directe d’au moins un mètre.
  • L’hygrométrie de l’air : conservez un taux d’humidité relative strictement inférieur à 65 %. Ce seuil évite les phénomènes de condensation et le risque d’hydrolyse sur les nuances sensibles.
  • L’atmosphère gazeuse : tenez vos stocks à l’écart des moteurs électriques sous tension, des transformateurs et des éclairages fluorescents sans filtre anti-UV, puissants générateurs d’ozone.

Impact des agressions extérieures sur les polymères élastomères

L’action simultanée des rayonnements solaires et de l’oxygène provoque une rupture des liaisons macromoléculaires en surface. Ce phénomène modifie la dureté Shore A nominale de la matière, entraînant un durcissement superficiel néfaste à l’étanchéité future des pièces. Pour toute interrogation sur la compatibilité chimique de vos lots, nous serons heureux de vous renseigner directement.

Afin de neutraliser ces mécanismes de thermo-oxydation, nous vous recommandons de conserver rigoureusement les emballages opaques d’origine en polyéthylène sans plastifiant jusqu’à la mise en production. Ces enveloppes constituent le premier rempart technique contre le rayonnement direct et la formation de craquelures sous contrainte.

Règles de disposition mécanique pour préserver la planéité des feuilles

Au-delà des facteurs climatiques, la configuration physique de votre stockage conditionne directement la géométrie finale des pièces usinées. Savoir comment stocker les plaques de caoutchouc suppose une application méthodique du standard industriel DIN 7716, conçu pour neutraliser l’apparition de contraintes mécaniques résiduelles.

Les feuilles d’élastomère doivent obligatoirement reposer à plat sur des plateaux continus, lisses et parfaitement propres. L’usage de palettes ajourées reste proscrit, car les espacements marquent la matière sous son propre poids. De la même façon, le stockage vertical sur chant ou la suspension créent des courbures irréversibles et un phénomène de fluage. Vous veillerez également à limiter la hauteur de gerbage pour éviter l’écrasement progressif des épaisseurs inférieures.

Protocole de gerbage et de manipulation en atelier

La préservation des formats exige une discipline rigoureuse lors de chaque manipulation en atelier :

  • Surfaces d’appui : dépoussiérez soigneusement les rayonnages afin d’éliminer toute particule ou aspérité abrasive incrustable.
  • Intercalaires de protection : insérez des séparateurs neutres en film polyéthylène sans plastifiant pour interdire l’adhérence mutuelle des faces sous pression.
  • Stabilisation thermique : prévoyez impérativement une période de repos de 24 heures à 20 °C dans l’atelier avant l’usinage pour résorber les micro-tensions.

Cette relaxation mécanique préalable sécurise la précision du tracé lors des phases de transformation. Si vous préparez une campagne de débit spécifique, nous serons heureux de vous accompagner dans le choix du grade optimal selon vos contraintes d’assemblage.

Comment stocker les plaques de caoutchouc : guide industriel de conservation

Conséquences d’un stockage maîtrisé sur la qualité des découpes industrielles

La précision d’usinage sur machine à commande numérique ou jet d’eau dépend étroitement de la stabilité dimensionnelle de la matière première. Comprendre parfaitement comment stocker les plaques de caoutchouc permet de neutraliser le retrait élastique lors du débitage. Cette rigueur garantit le respect rigoureux des tolérances de découpe +/- 0,1 mm, éliminant ainsi les dérives d’épaisseur ou de conicité.

Une feuille conservée sans contrainte mécanique préserve son homogénéité moléculaire interne. À l’inverse, un matériau mal entreposé développe des microfissurations invisibles sous l’outil tranchant. Ce défaut compromet l’intégrité structurelle lors de la fabrication d’un joint sur mesure, source potentielle de fuites sur vos lignes.

Contrôle qualité de l’élastomère avant fabrication de joints

Avant d’engager un lot de feuilles en production, notre atelier vous préconise un audit méthodique :

  • Inspection visuelle : assurez-vous de l’absence complète de craquelures superficielles, d’efflorescences soufrées ou d’exsudation anormale de plastifiants.
  • Test de reprise élastique : vérifiez la déformation rémanente sous compression pour valider la tenue attendue d’un joint technique sous forte charge.
  • Conformité physico-chimique : contrôlez la correspondance exacte du marquage matière selon la classification SAE J200.

Maîtriser comment stocker les plaques de caoutchouc sécurise ainsi vos assemblages les plus critiques. Pour définir vos besoins matière ou étudier la faisabilité technique de vos formats, contactez nos spécialistes techniques qui se feront un plaisir d’analyser vos contraintes industrielles.

Optimiser la longévité de vos élastomères dès la réception en atelier

Appliquer scrupuleusement ces préconisations pour savoir comment stocker les plaques de caoutchouc constitue le levier le plus efficace pour préserver l’intégrité de vos matières premières. En maintenant des paramètres ambiants régulés et une disposition mécanique parfaitement plane, vous prévenez le vieillissement prématuré et sécurisez la précision de vos futures pièces d’étanchéité.

Forte de plus de 45 ans d’expertise technique cultivée au service des industriels, notre équipe vous accompagne au quotidien dans la réussite de vos projets techniques. Notre stock permanent de matériaux techniques en France garantit une disponibilité immédiate ainsi que des tolérances dimensionnelles rigoureuses adaptées à vos contraintes les plus strictes. N’hésitez pas à franchir une étape décisive pour vos ateliers : échangez avec nos experts pour sécuriser vos approvisionnements de plaques et fiabiliser durablement vos fabrications.

Foire aux questions sur la conservation du caoutchouc

Quelle est la durée de vie maximale d’une plaque de caoutchouc stockée en atelier ?

La durée de conservation dépend de la famille chimique selon la norme ISO 2230. Les élastomères du groupe A comme le caoutchouc naturel se conservent jusqu’à 5 ans, tandis que le groupe B atteint 7 ans. Les nuances du groupe C, telles que l’EPDM ou le Viton (FKM), atteignent 10 ans de stockage initial, prolongeable après un contrôle visuel et spectrométrique rigoureux.

Peut-on empiler différentes qualités d’élastomères sur une même palette de stockage ?

Il est fortement déconseillé de superposer directement des grades distincts sans protection. La migration réciproque de plastifiants ou d’agents de vulcanisation peut altérer les propriétés chimiques de chaque feuille. Pour maîtriser comment stocker les plaques de caoutchouc de natures hétérogènes, insérez systématiquement un film barrière neutre en polyéthylène non plastifié entre chaque lot et veillez à l’étiquetage précis de chaque nuance.

Comment protéger efficacement les plaques de caoutchouc contre l’ozone et la lumière ?

Conservez impérativement les feuilles dans leurs enveloppes opaques d’origine en polyéthylène pour bloquer les rayonnements ultraviolets. En atelier, éloignez vos rayonnages des sources d’ozone telles que les moteurs électriques sous tension, les armoires haute tension ou les éclairages fluorescents sans filtre. Un local clos, tempéré, ventilé sans courant d’air excessif et maintenu dans l’obscurité, constitue l’environnement protecteur idéal.

Pourquoi faut-il éviter de stocker les plaques élastomères en position verticale ?

Le stockage vertical ou incliné applique une contrainte gravitaire asymétrique qui provoque un affaissement progressif par fluage mécanique. L’élastomère subit alors une courbure rémanente irréversible. Pour savoir comment stocker les plaques de caoutchouc en conservant une planéité absolue, un entreposage strictement horizontal sur des plateaux continus et lisses demeure la seule méthode garantissant la précision des tolérances de découpe.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Voir les plaques de caoutchouc EPDM

Guide de conception de pièces en plastique usiné : Optimiser performance et usinabilité

Saviez-vous que le coefficient de dilatation thermique d’un thermoplastique technique peut être jusqu’à dix fois supérieur à celui de l’acier ? Cette réalité physique transforme souvent un projet industriel ambitieux en une série de pièces déformées si les contraintes spécifiques du matériau sont sous-estimées. Nous comprenons parfaitement l’exigence de vos métiers et la nécessité d’une fiabilité absolue pour vos composants. Forts de notre expertise technique cultivée depuis 1978, nous avons conçu ce guide de conception de pièces en plastique usiné pour vous transmettre les clés d’une fabrication parfaitement maîtrisée.

Nous explorerons ensemble les règles techniques permettant d’optimiser vos temps de cycle tout en garantissant des tolérances de découpe de +/- 0,1 mm. Vous apprendrez à concilier haute performance mécanique et conformité rigoureuse aux normes FDA ou au règlement EU 10/2011. Ce parcours didactique vous accompagnera dans la sélection des meilleurs grades, du PTFE chargé au polyoxyméthylène, pour sécuriser durablement vos installations les plus pointues.

Points Clés

  • Maîtrisez la gestion thermique et le choix des matériaux comme le PEEK pour assurer une résistance continue jusqu’à 250 °C sans déformation post-usinage.
  • Adaptez vos géométries aux diamètres d’outils CNC standards pour optimiser le temps de cycle machine et accroître la rigidité structurelle des parois.
  • Garantissez la sécurité de vos installations en intégrant les dernières exigences de traçabilité du règlement (UE) 2026/245 pour le contact alimentaire.
  • Utilisez ce guide de conception de pièces en plastique usiné pour réduire vos rebuts grâce à une sélection rigoureuse des formats de semi-produits.

Choix des matériaux et comportement mécanique des polymères

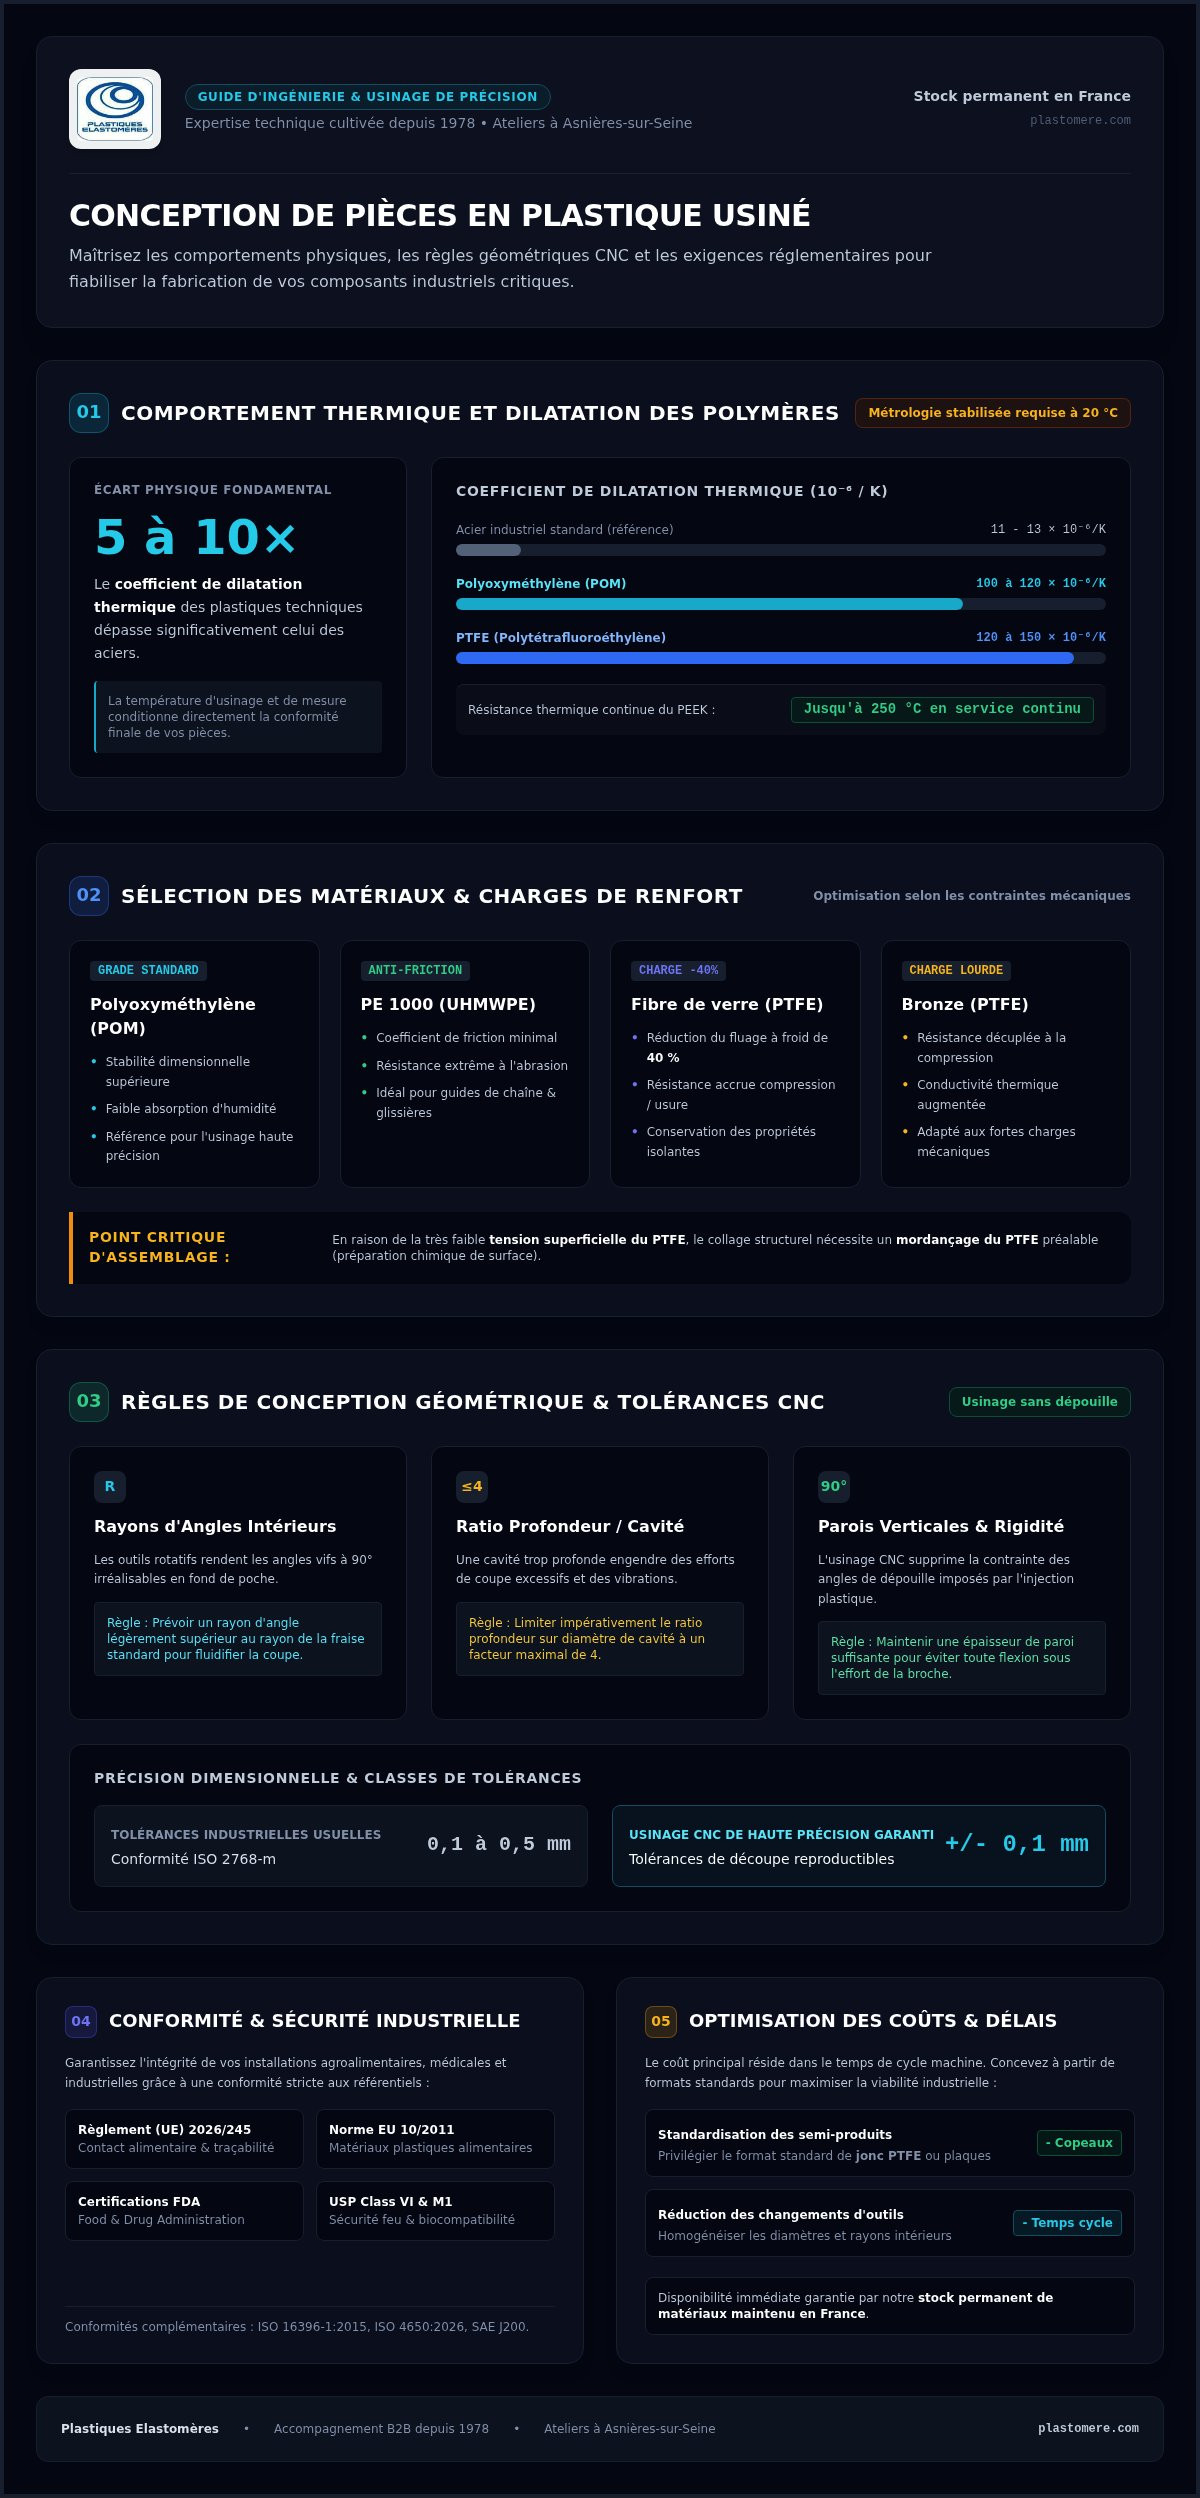
La réussite d’un projet industriel repose sur la compréhension des écarts physiques fondamentaux entre métaux et polymères. Contrairement aux aciers ou à l’aluminium, le coefficient de dilatation thermique des plastiques techniques est 5 à 10 fois supérieur. Un polyoxyméthylène affiche une valeur de 100 à 120 x 10⁻⁶/K, tandis que le PTFE atteint 120 à 150 x 10⁻⁶/K. Cette réalité physique impose une métrologie stabilisée à 20 °C pour garantir la précision dimensionnelle. Ce guide de conception de pièces en plastique usiné souligne que négliger cette variable thermique entraîne inévitablement des déformations critiques après usinage.

Pour les environnements extrêmes, la résistance thermique continue du PEEK jusqu’à 250 °C en fait un allié précieux pour vos composants critiques. Afin de limiter le fluage sous charge, l’ajout de charges s’avère indispensable. L’incorporation de fibre de verre réduit le fluage à froid de 40 %, alors que le bronze décuple la résistance à la compression et la conductivité thermique. Nous veillons à ce que ces choix respectent scrupuleusement la norme EU 10/2011 et les exigences FDA dès la phase de conception pour sécuriser vos installations.

Propriétés spécifiques des plastiques techniques (POM, PEHD, PTFE)

Le polyoxyméthylène (POM) demeure le standard pour l’usinage de haute précision grâce à sa stabilité dimensionnelle supérieure et sa faible absorption d’humidité. Si votre application exige une résistance à l’abrasion extrême, le PE 1000 (UHMWPE) offre un coefficient de friction minimal idéal pour les guides de chaîne. Notez enfin que la très faible tension superficielle du PTFE rend tout collage structurel impossible sans un mordançage du PTFE préalable. Cette préparation de surface chimique doit impérativement être anticipée pour assurer la viabilité de vos assemblages techniques les plus complexes. Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance.

Règles de géométrie et tolérances pour l’usinage CNC de précision

Contrairement au moulage par injection, l’usinage CNC supprime l’obligation des angles de dépouille. Vos conceptions gagnent en simplicité grâce à des parois verticales. Cependant, dessiner des angles vifs à 90° en fond de poche reste irréalisable avec des outils rotatifs. Ce guide de conception de pièces en plastique usiné préconise d’adapter les rayons intérieurs aux diamètres standards des fraises. Prévoyez un rayon légèrement supérieur à celui de l’outil pour fluidifier le balayage de la machine. De même, limiter le ratio profondeur sur diamètre de cavité à un facteur de 4 évite toute flexion préjudiciable de la broche.

La gestion judicieuse des épaisseurs de parois prévient l’apparition de vibrations destructrices durant la coupe. Des parois trop fines fléchissent sous l’effort, altérant la géométrie finale de la pièce. Si vos exigences requièrent des formes complexes, notre bureau technique étudiera vos plans avec la plus grande attention afin d’en valider la viabilité.

Maîtriser les tolérances de découpe +/- 0,1 mm

Imposer des tolérances inutilement sévères majore le coût de fabrication sans apporter de gain fonctionnel réel. Les tolérances industrielles usuelles s’établissent entre 0,1 mm et 0,5 mm selon les critères de la norme ISO 2768-m. Pour vos composants les plus critiques, nos ateliers basés en France garantissent des tolérances de découpe +/- 0,1 mm parfaitement reproductibles. Nous vous invitons à consulter notre guide de l’usinage plastique pour affiner vos choix de dimensionnement industriels.

Guide de conception de pièces en plastique usiné : Optimiser performance et usinabilité

Optimisation des coûts et viabilité industrielle de votre projet

L’efficience économique d’un composant ne se résume pas au coût de la résine brute. En usinage CNC, le temps machine représente le principal vecteur de coût. Ce guide de conception de pièces en plastique usiné recommande de limiter les changements d’outils et de favoriser des géométries accessibles. Une approche pragmatique consiste à concevoir vos pièces à partir de formats standards. En privilégiant l’usage d’un jonc PTFE ou de plaques aux épaisseurs courantes, vous réduisez considérablement le volume de copeaux et les frais de préparation. Cette standardisation garantit également une meilleure réactivité grâce à notre stock permanent maintenu en France.

Depuis 1978, Plastiques Elastomères cultive une expertise B2B fondée sur l’analyse de la valeur. L’application rigoureuse de ce guide de conception de pièces en plastique usiné permet d’anticiper les contraintes de fabrication dès l’esquisse. Un choix de matériau pertinent prévient toute défaillance prématurée susceptible de générer une perte de production (EUR/hour) préjudiciable. Nous serons heureux d’étudier vos plans industriels afin de valider la faisabilité technique de vos projets les plus pointus, tout en optimisant le rapport entre performance mécanique et coût global.

Préparer votre dossier technique pour Plastiques Elastomères

La précision de votre cahier des charges est le gage d’une exécution parfaite. Votre dossier doit inclure les cotes nominales, les tolérances critiques et les contraintes d’exposition chimique, notamment si la norme MIL-PRF-83248 est requise pour la compatibilité avec des fluides synthétiques. Nous vous suggérons de parcourir notre guide du joint technique pour affiner vos spécifications d’étanchéité. Pour bénéficier d’un diagnostic personnalisé et d’un accompagnement sur mesure, contactez nos experts dès l’amorce de votre projet.

Vers une industrialisation maîtrisée de vos composants techniques

La réussite de vos projets repose sur une synthèse rigoureuse entre le choix des polymères, la gestion de la stabilité thermique et une géométrie adaptée aux outils CNC. Ce guide de conception de pièces en plastique usiné souligne l’importance de concilier performance mécanique et conformité réglementaire, notamment via le respect du règlement (UE) 2026/245 et des standards FDA. En privilégiant des formats standards issus de notre stock permanent en France, vous optimisez vos coûts tout en sécurisant vos délais de fabrication.

Depuis 1978, Plastiques Elastomères accompagne les acteurs majeurs de l’industrie avec une expertise technique cultivée au fil des décennies. Nous serons heureux de mettre notre savoir-faire à votre disposition pour fiabiliser vos installations les plus critiques. Nous vous invitons dès maintenant à demander une étude personnalisée de vos plans industriels afin de valider la faisabilité technique de vos composants. Ensemble, nous transformerons vos contraintes en solutions durables et performantes.

Foire aux questions sur l’usinage plastique

Quelle est la tolérance dimensionnelle maximale pour une pièce en plastique usiné ?

Les standards industriels pour l’usinage des polymères s’établissent généralement entre 0,1 mm et 0,5 mm selon la norme ISO 2768-m. Pour vos projets les plus exigeants, nos ateliers garantissent des tolérances de découpe +/- 0,1 mm sur les centres CNC. Ce niveau de précision assure une interchangeabilité parfaite de vos composants tout en évitant les surcoûts liés à des exigences dimensionnelles irréalistes pour des matériaux souples.

Peut-on usiner des parois très fines dans le PTFE ou le POM ?

L’usinage de parois fines est techniquement réalisable mais exige une grande prudence. En raison de la flexibilité des polymères, des parois trop minces peuvent vibrer ou se déformer sous l’effort de coupe. Ce guide de conception de pièces en plastique usiné préconise de maintenir une épaisseur suffisante pour garantir la rigidité structurelle. Nous serons heureux d’étudier vos plans pour valider la faisabilité de vos parois les plus délicates.

Faut-il prévoir des angles de dépouille pour l’usinage CNC ?

L’usage d’angles de dépouille est inutile en usinage CNC, contrairement au moulage par injection. Vos conceptions peuvent présenter des parois parfaitement verticales sans aucune contrainte d’éjection. Ajouter des dépouilles sur une pièce usinée complexifie inutilement la programmation et augmente le temps machine. Nous vous conseillons de privilégier des formes simples et directes pour optimiser vos coûts de fabrication tout en conservant une précision géométrique rigoureuse.

Comment la température influence-t-elle la conception des pièces usinées ?

La température est cruciale car le coefficient de dilatation thermique des plastiques est 5 à 10 fois supérieur à celui de l’acier. Une pièce conforme en atelier peut varier de plusieurs dixièmes de millimètre selon son environnement de service. Il est donc indispensable d’intégrer ces variations dès la phase de dessin. Nous effectuons nos contrôles qualité dans un environnement stabilisé à 20 °C pour vous garantir une fiabilité absolue.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Voir les matériaux techniques

PTFE isolant électrique : Propriétés diélectriques et guide industriel 2026

Une défaillance diélectrique sur une installation critique ne pardonne pas : quelques microsecondes d’arc électrique suffisent à provoquer un arrêt de production coûteux. Face aux tensions sévères et aux fréquences élevées, le PTFE isolant électrique s’impose comme la solution de référence grâce à l’invariance remarquable de sa permittivité. Nous comprenons parfaitement l’exigence de vos métiers industriels, confrontés aux risques de claquage prématuré et à la dégradation thermique rapide des polymères conventionnels.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Voir les plaques PTFE

Ce guide vous apporte une analyse technique approfondie pour comprendre les performances diélectriques exceptionnelles du PTFE et fiabiliser durablement l’isolation de vos composants critiques. Vous y découvrirez les valeurs normatives de rigidité diélectrique, les critères de choix entre nuances pures et chargées, ainsi que les règles de tolérances pour réussir l’usinage de vos pièces sur plan.

Points Clés

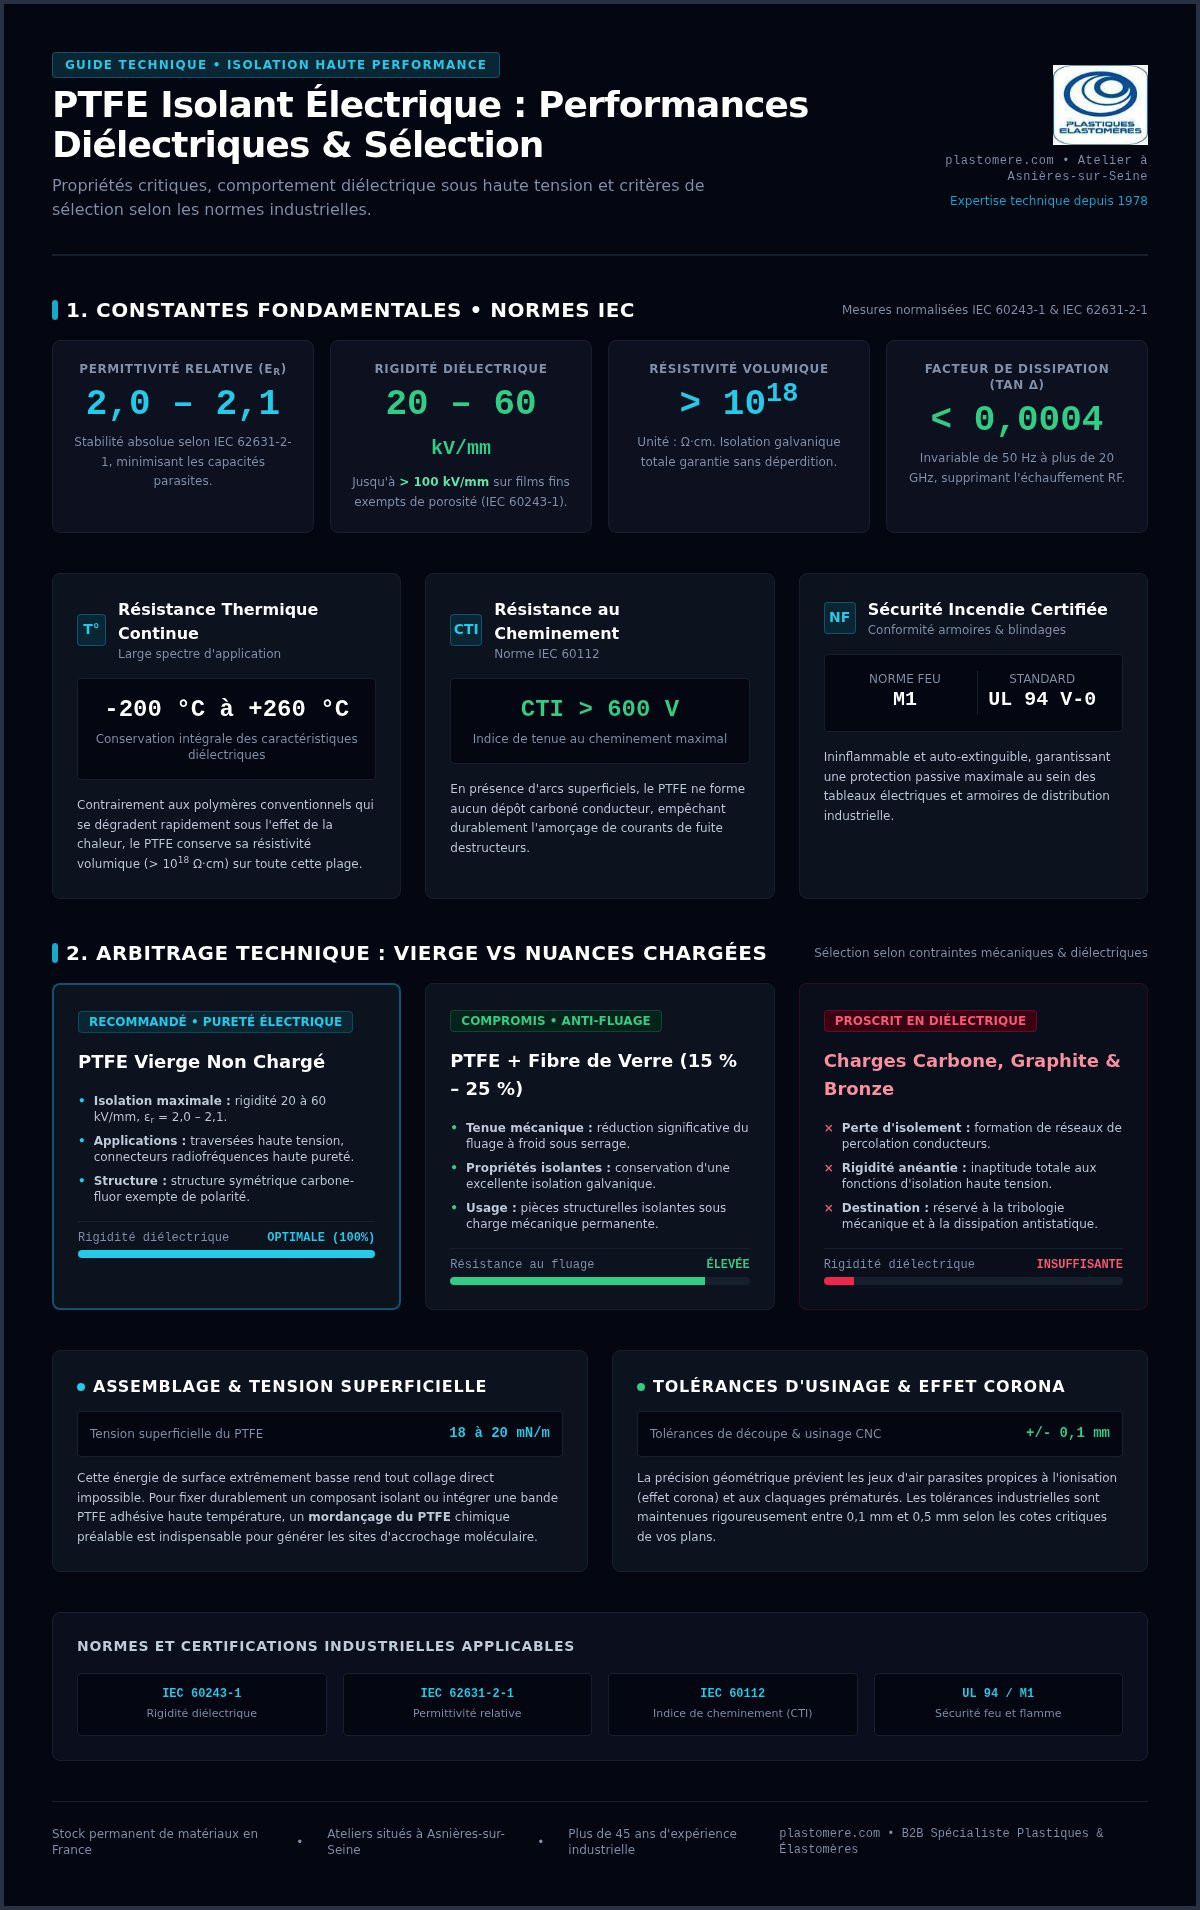
  • Comprenez comment la rigidité diélectrique atteignant 60 kV/mm et la constante diélectrique de 2,1 éliminent les pertes de signal sous haute tension.
  • Identifiez les critères déterminants pour choisir le bon PTFE isolant électrique entre nuance vierge ultra-pure et nuance chargée.
  • Évaluez l’impact d’un renfort en fibre de verre pour limiter le fluage mécanique tout en conservant une excellente isolation galvanique.
  • Maîtrisez les exigences de fabrication sur plan pour obtenir des tolérances de découpe et d’usinage garanties à +/- 0,1 mm sur vos pièces critiques.

Propriétés diélectriques du PTFE : pourquoi surpasse-t-il les autres isolants ?

Le polytétrafluoroéthylène présente une structure moléculaire symétrique carbone-fluor hautement stable. Cette architecture confère au PTFE isolant électrique une permittivité relative exceptionnellement basse, située entre 2,0 et 2,1 selon les méthodes de la norme IEC 62631-2-1. Cette faible valeur minimise les capacités parasites et garantit des pertes de signal quasi nulles au sein de vos équipements sous tension.

Sa tenue thermique constitue un atout déterminant pour vos installations critiques. Là où la plupart des polymères se dégradent rapidement, le PTFE assure une résistance thermique continue de -200 °C à +260 °C, maintenant une résistivité volumique supérieure à 1018 Ω·cm sans perte d’isolation galvanique.

Rigidité diélectrique et comportement sous haute fréquence

Pour le PTFE vierge sous forme massive ou usinée, la rigidité diélectrique s’établit entre 20 et 60 kV/mm selon la norme IEC 60243-1. Elle franchit même le cap des 100 kV/mm sur des films très fins exempts de porosité.

Le comportement face aux fréquences radio et micro-ondes illustre clairement sa supériorité technique :

  • Stabilité en fréquence : son facteur de dissipation diélectrique (tan δ) reste inférieur à 0,0004 de 50 Hz à plus de 20 GHz, empêchant tout échauffement diélectrique interne sous forte charge RF.
  • Comparaison aux thermoplastiques standards : un polyamide conventionnel tel que le PA6 voit sa constante diélectrique grimper avec l’humidité ambiante, provoquant des fuites de courant. Le PTFE, totalement hydrophobe, conserve des propriétés diélectriques rigoureusement invariables.
  • Résistance au cheminement : classé CTI > 600 V selon l’IEC 60112, le PTFE ne forme aucun dépôt carboné conducteur lors d’arcs électriques superficiels.

Si vous concevez des appareillages soumis à des champs électromagnétiques intenses, nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos projets d’isolation les plus pointus.

Critères pour choisir votre PTFE isolant électrique selon l’application

Le dimensionnement d’un composant diélectrique exige un arbitrage précis entre comportement électrique pur et tenue mécanique. Sélectionner le bon grade de PTFE isolant électrique dépend directement des contraintes physiques de votre environnement industriel. Une nuance inadaptée expose vos équipements à des déformations sous charge ou à des pertes d’isolement inattendues.

Les propriétés d’adhésion méritent également une vigilance particulière. La faible tension superficielle du PTFE, mesurée aux alentours de 18 à 20 mN/m, interdit tout collage direct sans préparation. Pour fixer durablement un composant isolant ou assembler une bande isolante, un mordançage du PTFE chimique préalable s’avère indispensable afin de créer les sites d’accrochage moléculaire nécessaires.

Nuances vierges versus PTFE chargé pour applications électriques

Pour vos armoires de distribution et vos blindages, le recours à une plaque teflon en grade vierge non chargé reste incontournable dès lors que la rigidité diélectrique maximale est requise. Ce matériau bénéficie d’une sécurité totale contre le feu grâce à sa conformité aux exigences M1 et UL 94 V-0.

Voici les règles de sélection pour orienter votre choix technique :

  • PTFE vierge : dédié aux traversées haute tension et aux connecteurs radiofréquences nécessitant une pureté diélectrique absolue.
  • PTFE chargé fibre de verre : une adjonction de 15 % à 25 % de verre réduit significativement le fluage à froid sous serrage mécanique tout en conservant une excellente isolation galvanique.
  • Charges conductrices proscrites : les nuances au graphite, au carbone ou au bronze augmentent la résistance à l’usure, mais détruisent la rigidité diélectrique en créant des voies de percolation conductrices.

Nous serons heureux de vous guider dans la sélection de la nuance de PTFE la plus adaptée à vos contraintes spécifiques afin de fiabiliser durablement vos installations. N’hésitez pas à contacter nos spécialistes techniques pour évaluer ensemble vos besoins matière.

PTFE isolant électrique : Propriétés diélectriques et guide industriel 2026

Usinage sur mesure et intégration de vos composants isolants en PTFE

La précision dimensionnelle conditionne directement l’efficacité d’un PTFE isolant électrique. Même dotée de propriétés diélectriques remarquables, une pièce mal ajustée engendre des jeux d’air indésirables favorisant l’effet corona ou des amorçages d’arc. Notre bureau d’études étudie vos fichiers CAO pour valider la faisabilité technique de chaque géométrie.

L’usinage du polytétrafluoroéthylène requiert une maîtrise rigoureuse de son comportement thermique. En raison d’un coefficient de dilatation thermique élevé, nos équipes appliquent des vitesses de coupe adaptées afin de respecter des tolérances de découpe +/- 0,1 mm sur vos bagues d’isolation, douilles traversantes et colonnettes complexes. Lorsque vos assemblages exigent un collage structurel sur châssis, nous réalisons un mordançage du PTFE sous atmosphère contrôlée pour rendre la surface chimiquement réceptive aux résines époxydes.

Fabrication de pièces diélectriques de précision et joints sur mesure

Depuis 1978, Plastiques Elastomères met son expertise au service de vos projets B2B les plus exigeants pour usiner vos sous-ensembles diélectriques :

  • Composants sur plan : tournage et fraisage de douilles isolantes, tubes ou confection d’un joint sur mesure combinant étanchéité chimique et coupure galvanique.
  • Disponibilité matière : nous maintenons un stock permanent en France de plaques et de jonc PTFE de différents diamètres pour sécuriser vos approvisionnements sans délai imprévu.
  • Conformité industrielle : chaque lot répond scrupuleusement aux exigences des normes ISO 16396-1:2015 et aux critères stricts de sécurité incendie.

Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos projets les plus pointus. N’hésitez pas à solliciter nos techniciens via notre formulaire dédié afin d’obtenir un chiffrage rapide et personnalisé.

Sécuriser vos installations haute tension grâce à l’expertise PTFE

Choisir le bon PTFE isolant électrique garantit la longévité de vos équipements sous fortes contraintes diélectriques et thermiques. Qu’il s’agisse de maintenir une rigidité diélectrique élevée jusqu’à 260 °C ou de limiter les déformations mécaniques grâce à un renfort en fibre de verre, la réussite de votre projet repose sur une sélection rigoureuse de la matière et un usinage de haute précision.

Forte d’une expertise technique cultivée depuis 1978, notre équipe s’appuie sur un stock permanent de matériaux en France pour répondre rapidement à vos impératifs industriels. Nous garantissons des tolérances de découpe à +/- 0,1 mm sur vos composants les plus complexes. Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos isolants PTFE. Contactez notre équipe. Ensemble, donnons vie à vos exigences techniques en toute sérénité.

Foire aux questions sur le PTFE isolant électrique

Quelle est la rigidité diélectrique moyenne d’un PTFE isolant électrique ?

Pour un PTFE isolant électrique vierge usiné ou extrudé, la rigidité diélectrique standard s’établit entre 20 et 60 kV/mm selon les protocoles de la norme IEC 60243-1. Cette tenue diélectrique varie en fonction de l’épaisseur de la pièce. Sur des films très minces exempts de porosité, elle peut franchir le seuil des 100 kV/mm, évitant tout amorçage d’arc destructeur.

Le PTFE conserve-t-il son pouvoir isolant électrique à très haute température ?

Oui, le PTFE maintient l’ensemble de ses propriétés d’isolation électrique jusqu’à 260 °C en service continu. Contrairement aux polymères classiques dont la résistance d’isolement s’effondre avec la chaleur, sa permittivité relative et sa résistivité volumique demeurent stables de -200 °C à +260 °C. Cette endurance thermique prévient tout échauffement interne de vos liaisons de puissance.

Pourquoi privilégier le PTFE vierge plutôt qu’un grade chargé pour l’isolation ?

Le PTFE vierge garantit une pureté moléculaire absolue qui élimine le risque d’impuretés susceptibles de créer un cheminement électrique. Si l’incorporation de fibre de verre limite efficacement le fluage mécanique sous contrainte, d’autres charges comme le carbone ou le bronze augmentent la conductivité. Le PTFE vierge non chargé reste le choix de référence pour maximiser la tension de claquage.

Comment coller ou assembler une pièce isolante en PTFE sur un châssis ?

Le collage d’un élément isolant en PTFE impose obligatoirement un traitement par mordançage chimique de la surface de contact. Sa tension superficielle naturelle étant particulièrement basse, aucun adhésif standard ne peut y adhérer directement. Cette opération de décapage contrôlé modifie la couche superficielle pour autoriser la prise de colles époxydes ou polyuréthanes sans altérer la rigidité diélectrique de la masse.

Pièce plastique pour le secteur aérospatial : Guide technique 2026

D’après les analyses d’ingénierie aéronautique, alléger la structure d’un aéronef de seulement 1 % permet d’économiser plusieurs centaines de milliers de litres de carburant sur l’ensemble de son cycle de vol. Dans cette recherche d’efficacité, l’intégration d’une pièce plastique pour le secteur aérospatial s’impose désormais comme un levier technique incontournable face aux alliages métalliques traditionnels.

Nous comprenons parfaitement l’exigence de vos métiers : garantir la conformité aux normes feu-fumée tout en maintenant des précisions dimensionnelles strictes représente une équation complexe pour vos bureaux d’études. Ce guide a été conçu pour vous permettre de déterminer les polymères et tolérances d’usinage idéaux pour concevoir vos pièces plastiques aéronautiques critiques. Vous y découvrirez les critères de tenue thermique, les exigences de dégazage sous vide et les méthodes de fabrication sur plan pour fiabiliser durablement vos ensembles embarqués.

Points Clés

  • Comprenez les impératifs d’allègement structurel et de résistance au dégazage sous vide pour concevoir chaque pièce plastique pour le secteur aérospatial en conformité avec les référentiels de vol.
  • Comparez les atouts de la résistance thermique continue du PEEK face aux formulations de PTFE vierge ou chargé pour répondre aux environnements thermomécaniques les plus sévères.
  • Maîtrisez les contraintes du coefficient de dilatation thermique afin d’assurer des tolérances de découpe +/- 0,1 mm sur vos ensembles mécaniques de haute précision.
  • Optimisez vos délais d’approvisionnement grâce à un partenaire industriel français disposant d’un stock permanent de semi-produits pour usiner vos composants sur plan.

Exigences critiques d’une pièce plastique pour le secteur aérospatial

Remplacer les alliages d’aluminium ou de titane par des thermoplastiques de pointe permet d’abaisser le poids des composants de 40 à 60 %. Cette économie massique se traduit immédiatement par des gains de charge marchande ou d’autonomie. Pourtant, concevoir une pièce plastique pour le secteur aérospatial exige une validation technique rigoureuse face à des sollicitations physiques intraitables.

Les matériaux doivent conserver leur géométrie opérationnelle sous des écarts de température constants. Dans le vide spatial, la prévention de la contamination moléculaire constitue une contrainte majeure. Les protocoles ASTM E595 et ECSS-Q-ST-70-02C fixent des seuils intransigeants :

  • Une perte de masse totale (TML) strictement inférieure à 1,00 % sous vide thermique à 125 °C pendant 24 heures.
  • Un taux de matières condensables volatiles recueillies (CVCM) plafonné à 0,10 %, indispensable pour préserver les optiques des satellites.
  • Une résistance chimique absolue au contact prolongé des carburants kérosène et des huiles de synthèse pour éviter toute détérioration prématurée.

Normes d’inflammabilité et sécurité en environnement aéronautique

La sécurité en cabine impose une conformité totale aux directives FAA FAR 25.853 et EASA CS-25.853. L’essai de combustion verticale de 60 secondes requiert une extinction de flamme en moins de 15 secondes et une longueur brûlée sous 15 cm. En parallèle, les thermoplastiques techniques procurent une excellente isolation diélectrique pour sécuriser le câblage embarqué sans blindage lourd. Pour vos joints et bagues soumis aux carburants, nous usinons des élastomères formulés selon la norme MIL-PRF-83248, garante d’une tenue parfaite aux hydrocarbures sous haute pression. Si vous souhaitez qualifier la nuance répondant à votre cahier des charges, notre équipe technique reste à votre entière écoute.

Comparatif des polymères pour vos composants aéronautiques de pointe

Choisir le bon matériau conditionne la longévité de chaque pièce plastique pour le secteur aérospatial. Selon les zones d’intégration, les sollicitations thermomécaniques orientent vers des familles de polymères distinctes.

Pour les environnements de moteurs ou de freinage, la résistance thermique continue du PEEK, opérationnelle jusqu’à 250 °C, garantit le maintien des propriétés mécaniques. Ce thermoplastique répond aux exigences FST de la réglementation FAR 25.853 sans recourir à des retardateurs de flamme halogénés. À l’inverse, lorsque l’application réclame un frottement minimal, le PTFE s’impose. Utilisé vierge ou compoundé avec du bronze pour la dissipation thermique, ou renforcé à la fibre de verre contre l’usure, il offre un coefficient de friction extrêmement bas. Pour les sous-ensembles de commande interne, le polyoxyméthylène assure une excellente stabilité dimensionnelle sur de petits pignons d’actionneurs.

Élastomères fluorés et thermoplastiques : quel matériau pour quel usage ?

L’étanchéité sous haute température requiert des joints en fluoroélastomère FKM (Viton), insensibles aux carburants kérosène sous pression cyclique. Côté glissement, les plaques et profilés en fluoropolymère apportent une inertie chimique totale. L’ingénieur doit néanmoins intégrer le coefficient de dilatation thermique de chaque nuance, car un écart de 50 °C modifie les jeux fonctionnels avec les bâtis métalliques adjacents.

Nous serons heureux de vous accompagner dans le choix du grade optimal selon vos besoins de performance ; n’hésitez pas à solliciter un conseil technique personnalisé pour étudier vos plans industriels.

Pièce plastique pour le secteur aérospatial : Guide technique 2026

Usinage sur plan et approvisionnement de pièces techniques critiques

Façonner une pièce plastique pour le secteur aérospatial exige une gestion méticuleuse de l’élasticité propre aux polymères. Contrairement aux métaux, ces matières dissipent mal la chaleur lors de la coupe. L’usinage par tournage et fraisage CNC, réalisé à partir d’ébauches massives comme le jonc PTFE ou des plaques épaisses de thermoplastiques, nécessite une vitesse d’avance adaptée et des outils tranchants dédiés.

Nos ateliers maîtrisent les tolérances industrielles usuelles comprises entre 0,1 mm et 0,5 mm, avec la capacité d’assurer des tolérances de découpe de +/- 0,1 mm sur vos géométries critiques. Dès la réception de vos fichiers CAO, nos experts analysent les épaisseurs de paroi pour prévenir le fluage sous contrainte d’assemblage.

De la pièce sur plan à l’assemblage étanche aéronautique

Sécuriser une liaison hydraulique ou un carter avionique requiert un ajustement géométrique sans faille. Chaque composant mécanique usiné fait l’objet d’un contrôle dimensionnel rigoureux, complété par une traçabilité matière intégrale depuis le semi-produit d’origine. Cette exigence évite toute variation d’étanchéité sous les vibrations de vol.

Depuis 1978, Plastiques Elastomères met son expertise au service de vos projets B2B les plus pointus. Grâce à notre stock permanent de matières techniques maintenu en France, nous garantissons une excellente réactivité face aux cadences industrielles. Nous serons heureux d’étudier vos plans industriels pour valider la faisabilité technique de vos réalisations ; vous pouvez dès aujourd’hui contacter nos spécialistes pour étudier vos plans et fiabiliser durablement vos sous-ensembles critiques.

Sécurisez la fabrication de vos sous-ensembles aéronautiques

La réussite d’une pièce plastique pour le secteur aérospatial repose sur une alliance sans compromis entre l’inertie physico-chimique du matériau et la maîtrise des cotes d’usinage. Que votre projet exige l’allègement de ferrures de cabine, l’isolation diélectrique de faisceaux ou l’étanchéité absolue de circuits carburant, la précision d’exécution garantit la sécurité opérationnelle de vos équipements en vol.

Forte d’une expertise technique reconnue depuis 1978, l’équipe de Plastiques Elastomères s’engage à vos côtés. Nous mettons à votre service un stock national permanent de matériaux haute performance et garantissons des tolérances de découpe de +/- 0,1 mm adaptées aux cahiers des charges les plus sévères. Transmettez-nous vos plans techniques pour une étude personnalisée ; nous serons ravis de concrétiser vos innovations avec la réactivité et la rigueur que méritent vos ambitions industrielles.

Foire aux questions

Pourquoi remplacer les pièces métalliques par du plastique dans l’aérospatial ?

L’emploi d’une pièce plastique pour le secteur aérospatial permet une réduction de masse de 40 à 60 % par rapport à l’aluminium. Cette baisse de poids allège les structures tout en garantissant une résistance élevée aux vibrations mécaniques, une absence totale de corrosion saline et des propriétés diélectriques indispensables à la protection des réseaux électriques embarqués.

Quelles sont les tolérances atteignables pour l’usinage d’une pièce plastique aéronautique ?

Nos moyens d’usinage permettent d’assurer des tolérances de découpe de +/- 0,1 mm sur les thermoplastiques techniques et les fluoropolymères. Les tolérances industrielles usuelles se situent entre 0,1 mm et 0,5 mm selon la nuance retenue, afin de tenir compte précisément du comportement de la matière lors des phases de coupe et des écarts thermiques.

Comment le PEEK et le PTFE résistent-ils aux fluides agressifs en aviation ?

Le PEEK et le PTFE présentent une structure moléculaire dense garantissant une inertie chimique totale face aux carburants kérosène, aux liquides de dégivrage et aux fluides hydrauliques synthétiques. Ils ne subissent aucun ramollissement ni gonflement volumique, ce qui sécurise durablement les systèmes de guidage et d’étanchéité sous les pressions cycliques des circuits de vol.

Est-il possible d’usiner des composants aérospatiaux directement selon nos plans ?

Nous fabriquons vos pièces mécaniques et vos joints exclusivement sur mesure à partir de vos plans industriels ou fichiers CAO. Chaque pièce plastique pour le secteur aérospatial est usinée par tournage ou fraisage dans nos ateliers à partir d’un stock permanent de matières certifiées, avec une traçabilité complète assurée à chaque étape de production.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.
Voir les matières proposées

Tissu de verre PTFE alimentaire : quand cela convient et à quoi faire attention

Cet investissement vise une anti-adhérence durable et une tenue thermique de -150 °C à +260 °C pour vos lignes de production agroalimentaires. Nos équipes restent à votre disposition pour vous conseiller le grade adapté selon vos contraintes d’étanchéité et d’entraînement.

Points Clés: Le tissu de verre PTFE alimentaire assure une anti-adhérence certifiée de -150 °C à +260 °C pour vos lignes de production agroalimentaires.

  • Prévoyez un budget médian de 55 €/m² avec des variations allant de 30 à 130 €.
  • Évitez ce matériau si votre application dépasse une tension de bande de 1,5 %.
  • Privilégiez la version antistatique chargée en carbone pour vos zones réglementées ATEX.
  • Vérifiez que la transmission lumineuse de 7 % à 15 % convient à vos capteurs optiques.

Choix de la référence ptfe adaptée selon 3 situations industrielles

Vous arbitrer entre contact alimentaire, tension de bande et risque électrostatique? Trois situations courantes orientent le choix de votre revêtement en grade PTFE vierge, avec une recommandation concrète pour chacune.

  1. Emballage sous haute température: une bande transporteuse sur mesure limite le collage des polymères et réduit les arrêts de ligne non planifiés.
  2. Convoyeurs à grande vitesse: lorsque l’électricité statique s’accumule, orientez-vous vers la version antistatique du tissu (ATEX).
  3. Étanchéité sous contrainte thermique: l’épaisseur globale et le grammage du tissu de verre conditionnent la tolérance thermique et la conformité au règlement (UE) 2026/245.

Sur vos lignes, l’épaisseur et le grammage du tissu de verre fixent la fenêtre de service réelle. Cette rigueur soutient la conformité au règlement (UE) 2026/245 tout en limitant les arrêts non planifiés. Pour les usinages mécaniques de précision, le polyoxyméthylène apporte une stabilité dimensionnelle élevée, distincte de celle d’un tissu enduit.

Notre atelier réalise la découpe sur mesure de vos bandes résistantes. Notre équipe se tient prête à étudier vos exigences techniques: décrivez-nous votre application pour recevoir une proposition adaptée.

Le terme populaire de plastique masque des réalités physiques très variées.

Une contribution publiée dans la discussion « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Les "plastiques" est en fait un terme usuel pour désigner les polymères qui est en fait un terme plus " (source)scientifique"" (source)

Les retours du terrain montrent que le grand public utilise couramment le mot plastique, alors que le terme polymère désigne plus précisément la structure chimique fondamentale de nos solutions industrielles en PTFE.

Propriétés du PTFE: résistance thermique jusqu’à 260 °C

Le tissu de verre PTFE conserve son étanchéité et ses performances mécaniques sous une température continue allant jusqu’à 260 °C.

Au sein de notre site de production d’Asnières-sur-Seine, nos spécialistes constatent que la résistance géométrique découle du type de renfort intégré. La fibre de verre limite le coefficient de dilatation thermique sous forte chaleur. La structure moléculaire du polytétrafluoroéthylène lui confère des propriétés isolantes stables, associées à une fréquence d’utilisation élevée sans dégradation rapide. Pour des lignes de convoyage soumises aux charges électrostatiques, un tissu PTFE antistatique dissipe les charges de façon contrôlée.

L’épaisseur du revêtement modifie l’opacité du matériau. Le taux de transmission lumineuse oscille entre 7 % et 15 % selon le grammage du tissu de verre. Cette variation agit comme un filtre sur les bandes transporteuses équipées de détection optique: si vos capteurs peinent à lire un repère sous la bande, le grammage choisi peut en être la cause. Pour une étanchéité durable, privilégiez un grade PTFE vierge si la chimie est agressive, ou la version armée pour la résistance mécanique. Notre équipe étudie vos plans pour viser la précision de vos équipements.

Astuce: Vérifiez que le taux de transmission lumineuse (7 % à 15 %) convient à vos systèmes de détection optique sur ligne.

Le tissu de verre enduit PTFE est-il adapté au contact alimentaire?

Le tissu de verre enduit de PTFE respecte la réglementation européenne pour le contact direct avec les aliments.

Traiter le PTFE comme un simple plastique courant prête à confusion. Il s’agit d’un polymère fluoré thermoplastique à forte inertie; lorsqu’il est enduit sur un tissu de verre, vous obtenez un matériau composite, non un plastique homogène. L’utilisation d’un grade certifié reste indispensable pour limiter le risque de contamination industrielle. Ce composant maintient l’étanchéité et sa tenue face à la précision exigée par vos procédés d’emballage ou de cuisson.

La conformité d’un matériau dépend aussi des normes d’identification de ses composants. Nos solutions intègrent la conformité à la norme ISO 4650:2026 pour l’identification rigoureuse des joints. Nos articles répondent aussi aux spécifications de la norme ISO 16396-1:2015.

Les acheteurs hésitent parfois sur le classement des polymères en usine. Pour sécuriser vos chaînes sur le plan sanitaire, consultez nos repères sur le contact alimentaire.

Astuce: Exigez systématiquement la déclaration de conformité au règlement (UE) 2026/245 et les fiches ISO lors de vos commandes.

Un utilisateur du fil « Polymères, résines, elastomères,…, Forum Futura-Sciences » sur forums.futura-sciences.com:

"Il désigne ainsi généralement un mélange comportant un ou plusieurs polymères + différents additifs (charges, plastifiants, colorants, stabilisants…) et transformé en un produit fini." (source)

Cette interrogation illustre la difficulté des acheteurs à catégoriser correctement les fluoropolymères techniques face aux exigences de l’audit sanitaire. Nos certifications ISO et FDA apportent une réponse claire sur la conformité de ces composants complexes.

Tissu de verre PTFE alimentaire : quand cela convient et à quoi faire attention

Quand le PTFE standard ne convient pas: les limites à connaître

Le grade PTFE vierge rencontre des limites mécaniques strictes sous forte contrainte physique.

Dans nos ateliers d’Asnières-sur-Seine, le scénario revient souvent: une bande transporteuse se déforme après quelques semaines sous charge continue. Nos techniciens identifient un fluage sous forte tension, puis recalent la pose. La tolérance de tension reste souvent fixée entre 1 % et 1,5 % selon la stabilité dimensionnelle du tissu de verre imprégné. En respectant cette fenêtre, vous limitez l’allongement irréversible et préservez l’étanchéité des installations.

Dépasser cette valeur risque d’étirer la trame interne de façon critique. Imaginez tendre un hamac trop souple pour y transporter des charges lourdes: la matière s’étire sans retrouver sa forme initiale. Sur votre ligne, le même mécanisme menace une bande surexposée à la traction permanente.

L’usure mécanique sévère détruit la surface et altère les propriétés protectrices de vos équipements. Pour des contraintes thermiques élevées sans tension mécanique continue, orientez-vous vers un tissu PTFE non adhésif.

Si vous craignez une usure prématurée de votre matériau, notre équipe étudie votre tolérance de découpe et votre matrice pour valider le grade résistant adapté. Demandez-nous une revue de vos contraintes de tension avant la mise en fabrication.

Quelle différence entre le tissu de verre enduit PTFE standard et la version antistatique (ATEX)?

Le tissu antistatique (ATEX) intègre une charge de carbone qui dissipe l’électricité statique pour prévenir les explosions en zones réglementées.

Dans nos ateliers d’Asnières-sur-Seine, nous constatons que la friction continue des matériaux génère des décharges dangereuses sur les convoyeurs fermés. Ce phénomène appelle une sélection rigoureuse des composants pour la sécurité de vos lignes industrielles: un atelier de conditionnement de poudres n’a pas les mêmes exigences qu’une cabine de peinture hors zone ATEX.

La version au carbone offre une résistance électrique réduite. Le modèle classique conserve une isolation électrique élevée tout en résistant à des pics de température importants.

Caractéristique Version Standard Version Antistatique (ATEX)
Composition PTFE pur et fibre de verre PTFE chargé en carbone et fibre de verre
Dissipation électrostatique Non (isolant électrique) Oui (conduite des charges)
Norme pour manger (règlement (UE) 2026/245) Conforme selon les nuances Sur demande spécifique

Le modèle standard convient aux environnements neutres. La variante ATEX s’impose en zone explosive. Nous serons heureux de vous guider dans la sélection de la nuance de PTFE adaptée à vos contraintes afin de fiabiliser vos installations.

Critères de sélection: Comment choisir votre tissu de verre imprégné de PTFE?

Pour choisir le tissu de verre PTFE alimentaire adapté, analysez la température de service, le niveau d’anti-adhérence et le type de fixation requis.

Voici les étapes à suivre:

  1. Déterminer le grammage et l’épaisseur: Évaluez les contraintes mécaniques de vos machines pour assurer l’étanchéité et la résistance à la déchirure.
  2. Analyser l’option adhésive: Optez pour une bande PTFE adhésive haute température si le composant doit être fixé directement sur une barre de soudure.
  3. Vérifier l’isolation électrique: Exigez une rigidité diélectrique élevée lorsque l’application industrielle requiert une isolation fiable.
  4. Valider les certifications: Assurez-vous d’obtenir le document conforme au règlement (UE) 2026/245.

La fréquence des cycles thermiques dégrade le matériau plus rapidement que la chaleur continue: une ligne qui monte et redescend plusieurs fois par heure sollicite la trame autrement qu’un four stable. La précision de l’armure du tissu soutient la stabilité dimensionnelle du grade PTFE vierge sur vos équipements.

Si vous craignez une usure prématurée, notre équipe étudie vos contraintes pour adapter la couche de PTFE. Exposez-nous votre cahier des charges pour affiner le grammage.

Prix du marché et options sur mesure: budget de 30 à 130 € / m²

L’approvisionnement en tissu de verre PTFE alimentaire exige une évaluation précise des coûts d’usinage direct. Selon les données relevées sur le marché français, la fourchette de prix s’établit généralement entre 30 et 130 € / m², avec une valeur médiane constatée de 55 € / m².

En observant les flux de production dans nos ateliers d’Asnières-sur-Seine, nos techniciens constatent que la complexité de découpe personnalisée impacte la précision d’ajustement. Cette étape conditionne l’étanchéité lors des montages industriels complexes, surtout lorsque la bande doit épouser un profil déjà en place.

Chaque matériau retenu doit répondre à une fréquence d’usage spécifique tout en assurant des propriétés isolantes indispensables. Le choix d’une version adhésive évite les glissements mécaniques lors du défilement. Un support en grade PTFE vierge convient aux applications standards. Une version antistatique (ATEX) s’impose en milieu explosif.

Ces exigences imposent une conformité stricte au règlement (UE) 2026/245. Ce cadre soutient la sécurité sanitaire de vos installations.

Nos spécialistes restent disponibles pour réaliser votre étude personnalisée sous 24 heures. Sollicitez cette étude pour cadrer votre budget au mètre carré.

Questions fréquentes

Le tissu de verre enduit PTFE est-il adapté au contact alimentaire?

Le tissu de verre enduit PTFE répond aux exigences d’hygiène des lignes de production industrielles. Les matériaux fournis bénéficient d’une conformité certifiée selon le règlement (UE) 2026/245 et les directives de la FDA. Nos équipes valident la traçabilité de ces composants pour la sécurité de vos processus d’emballage et de cuisson.

Quelle est la résistance chimique d’un tissu de verre enduit PTFE?

Ce matériau présente une inertie chimique très élevée face à la majorité des solvants et agents agressifs. La structure en grade PTFE vierge protège la fibre de verre sous-jacente contre la dégradation prématurée. Cette protection s’aligne sur les exigences de la norme ISO 16396-1:2015 pour les spécifications techniques.

Quelle différence entre le tissu de verre enduit PTFE standard et la version antistatique (ATEX)?

La déclinaison standard offre une isolation électrique élevée, tandis que le tissu antistatique (ATEX) intègre une charge de carbone pour dissiper les charges électrostatiques. Le choix du grade dépend directement de vos contraintes d’étanchéité et des impératifs des zones explosives.

Peut-on souder ou assembler le tissu de verre enduit PTFE?

L’assemblage s’effectue par thermosoudage sous pression ou via des jonctions mécaniques sur mesure. Plastiques Elastomères réalise la découpe et la confection de chaque bande transporteuse PTFE sur mesure directement dans nos ateliers situés à Asnières-sur-Seine. Nos techniciens étudient vos plans industriels pour une tenue durable au niveau des soudures.

Quelle est la plage de température supportée?

Le tissu de verre PTFE alimentaire conserve sa stabilité dimensionnelle sur une plage thermique continue allant de -150 °C à +260 °C. Selon le grammage sélectionné, la transmission lumineuse de la membrane PTFE varie généralement entre 7 % et 15 %. Nos spécialistes restent à votre disposition pour analyser vos contraintes thermiques et fiabiliser vos installations.

Prolonger la performance de vos installations en 2026

Sélectionner le grade textile technique adapté conditionne la sécurité de vos lignes: contact alimentaire, tension mécanique, zone ATEX ou budget au mètre carré. Depuis 1978, l’équipe de Plastiques Elastomères vous accompagne avec réactivité dans le choix de vos matériaux complexes. Nos spécialistes découpent votre tissu de verre PTFE alimentaire sur mesure, dans le respect strict de la conformité ISO 4650:2026 et de l’ISO 16396-1:2015.

Pour valider vos critères techniques, prenez connaissance de notre dossier sur le tissu PTFE alimentaire. Nous restons à votre disposition pour vous transmettre un devis personnalisé.

Pour votre projet industriel — découvrez les solutions Plastomere et échangez avec notre équipe.

Voir les tissus de verre PTFE Demander un devis