Rugosité et finition : choisir l’état de surface adapté
L’état de surface d’une pièce plastique usinée se choisit selon sa fonction, et non selon une recherche systématique de surface « miroir ». La rugosité, les traces d’outil, les bavures et la finition influencent l’étanchéité, le frottement, l’usure, l’aspect visuel et la facilité de nettoyage. En définissant le niveau réellement nécessaire dès la conception, vous sécurisez la performance tout en maîtrisant le coût et les délais.
Que recouvre l’état de surface d’une pièce usinée ?
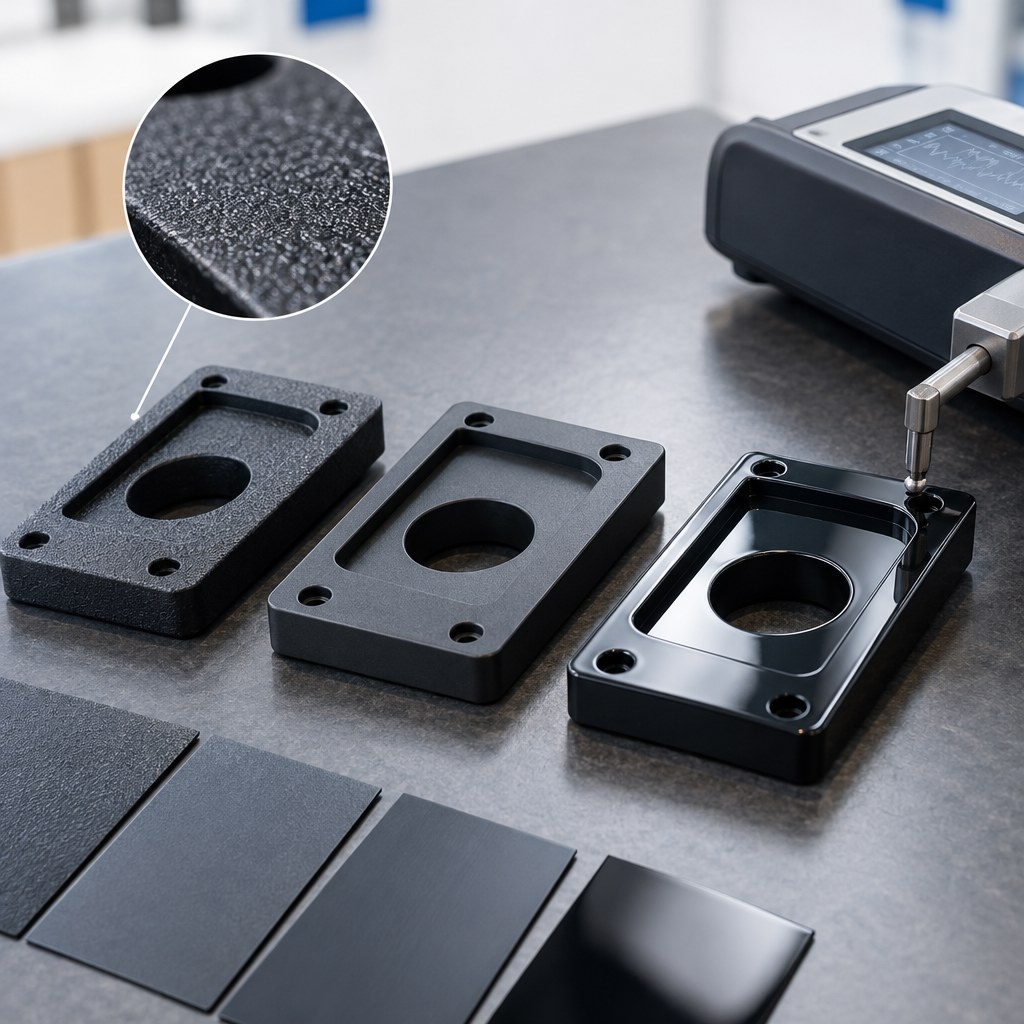
La rugosité correspond aux irrégularités de faible amplitude laissées par l’usinage. Elle se décrit notamment par des paramètres de mesure tels que Ra, mais une valeur seule ne suffit pas toujours : le profil des stries, leur orientation et la zone concernée peuvent être tout aussi importants.
La finition désigne l’aspect obtenu après l’opération d’usinage ou après une intervention complémentaire. Une surface peut être simplement usinée, ébavurée, polie, microbillée ou préparée pour recevoir un marquage. Sur les thermoplastiques, le résultat dépend aussi de la sensibilité du matériau aux rayures, à la chaleur et aux solvants.
Les facteurs qui déterminent le résultat
Plusieurs paramètres agissent simultanément sur l’état de surface :
- Le matériau : le POM, le PA, le PTFE, le PEEK ou le PVC ne réagissent pas de la même manière à la coupe. La rigidité, la charge en fibres et la tendance à fondre ou à s’effilocher sont déterminantes.
- L’outil : une arête adaptée au plastique, correctement affûtée et suffisamment dégagée limite l’arrachement et l’échauffement.
- Les conditions de coupe : vitesse, avance, profondeur de passe et refroidissement doivent être réglés pour éviter la fusion, les bavures ou les vibrations.
- La géométrie : les angles internes, les rainures étroites et les zones difficiles d’accès peuvent présenter une finition différente des faces principales.
- La stabilité : une pièce mince ou mal bridée peut vibrer, se déformer ou revenir élastiquement après l’usinage.
Une finition homogène exige donc de considérer la pièce complète, et pas seulement la face visible. Une exigence très fine sur une zone non fonctionnelle augmente souvent le temps d’usinage sans apporter de bénéfice mesurable.
Comment définir le niveau de finition ?
Commencez par la fonction de chaque surface. Une portée de joint, une glissière ou une zone en contact avec un roulement nécessite une spécification plus contrôlée qu’une face cachée de capot. Pour une pièce esthétique, l’uniformité visuelle et l’orientation des marques peuvent compter davantage qu’une valeur de rugosité isolée.
Usinage standard ou finition complémentaire ?
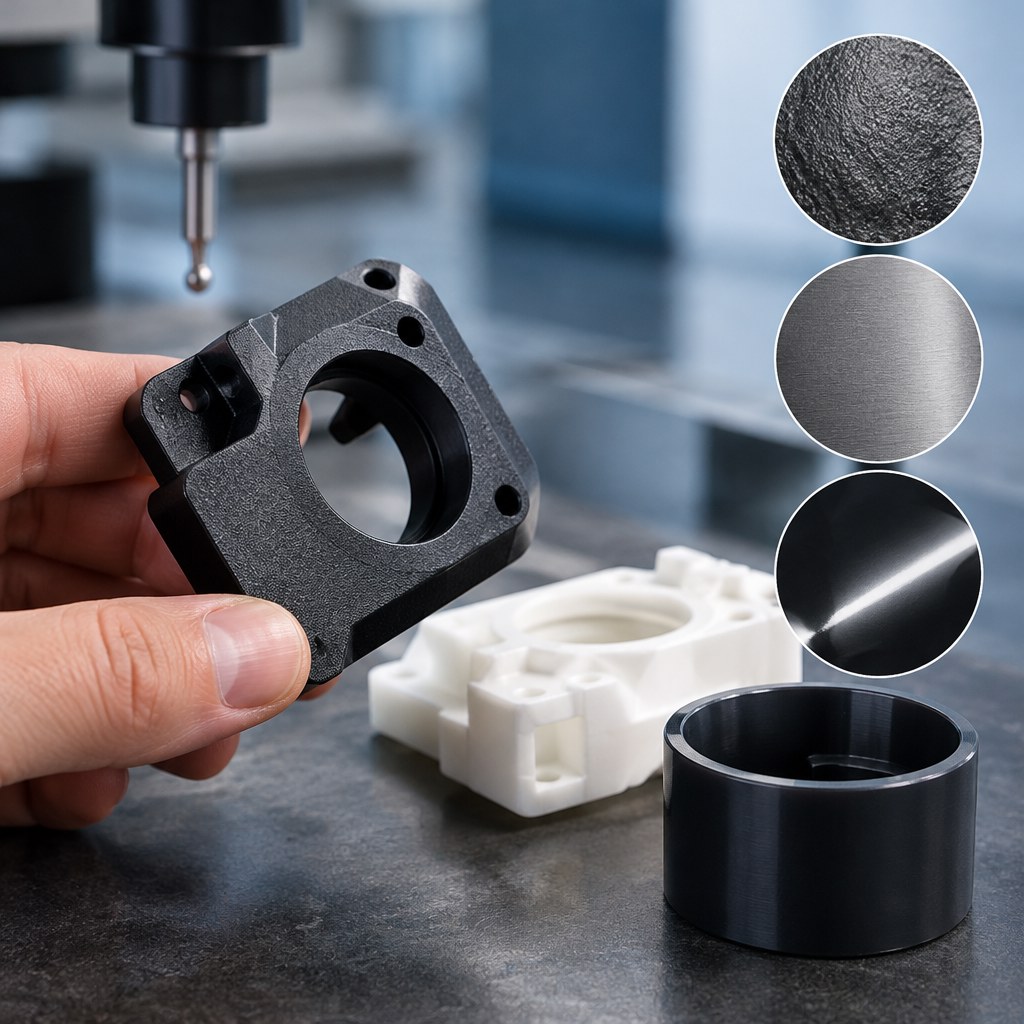
L’usinage standard convient à de nombreuses pièces techniques lorsque les traces d’outil sont acceptables et que les arêtes sont correctement ébavurées. Le polissage peut améliorer l’aspect ou faciliter le nettoyage, mais il retire de la matière et peut modifier localement les dimensions. Il doit donc être limité aux surfaces identifiées sur le plan.
Le microbillage ou une finition mate peuvent uniformiser l’apparence, mais leur pertinence dépend du polymère, de la géométrie et de l’usage final. Avant de retenir une opération complémentaire, vérifiez sa compatibilité avec les tolérances, le nettoyage, le contact avec des produits chimiques et les exigences de traçabilité.
Checklist avant de lancer la fabrication
- Repérez les surfaces fonctionnelles, visibles et sans exigence particulière.
- Indiquez la rugosité ou le niveau de finition uniquement là où c’est nécessaire.
- Précisez les arêtes : cassées, ébavurées, arrondies ou conservées selon le besoin.
- Identifiez le matériau, les charges éventuelles et les conditions d’utilisation.
- Demandez au fabricant de confirmer la faisabilité des zones difficiles d’accès.
- Définissez la méthode de contrôle : comparaison visuelle, rugosimètre, contrôle dimensionnel ou validation sur échantillon.
- Faites valider un premier exemplaire si l’aspect ou le contact fonctionnel est critique.
Erreurs fréquentes et actions correctives
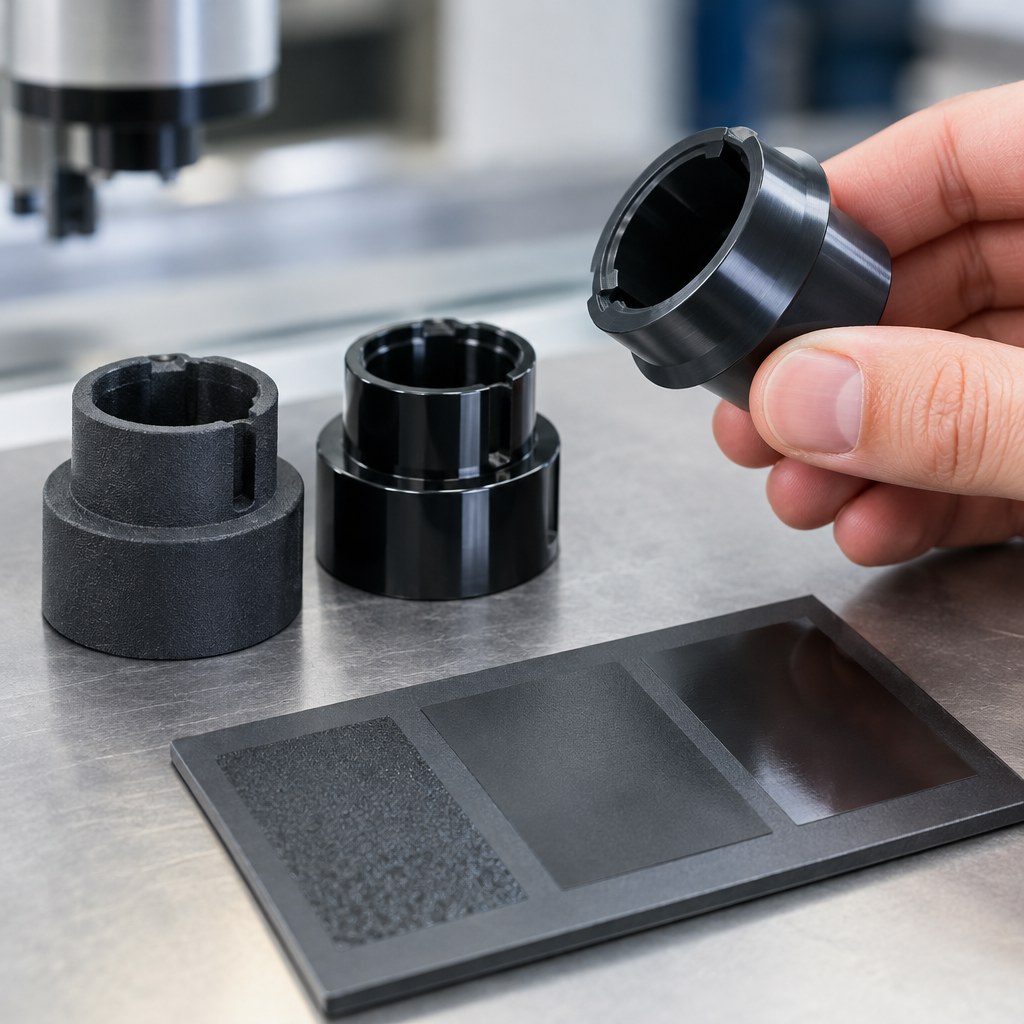
La première erreur consiste à demander une finition « parfaite » sans préciser son usage. Cette formulation laisse place à des interprétations et peut générer des reprises inutiles. Décrivez plutôt la fonction, la zone concernée et le défaut à éviter.
Évitez également de contrôler une surface plastique avec une référence conçue pour le métal sans vérifier sa pertinence. La mesure doit être réalisée dans des conditions cohérentes, sur une zone représentative, en tenant compte de l’orientation des stries.
Si le résultat présente des rayures, des bavures ou une surface irrégulière, ne lancez pas immédiatement un polissage général. Identifiez d’abord la cause : outil, bridage, paramètre de coupe ou matière. Une correction ciblée protège les dimensions et réduit le risque de reproduire le défaut sur la série.
FAQ
Une faible rugosité est-elle toujours préférable ?
Non. Elle est utile lorsque la fonction l’exige, mais une finition trop poussée peut augmenter le coût et modifier une cote. La bonne valeur est celle qui répond au besoin réel.
Faut-il indiquer Ra sur chaque face ?
Non. Réservez cette indication aux surfaces fonctionnelles ou critiques et décrivez clairement le traitement attendu pour les autres zones.
Comment sécuriser l’aspect visuel ?
Demandez un échantillon représentatif et validez l’orientation des marques, l’uniformité et les arêtes avant la production.
Besoin d’un avis sur votre pièce plastique ?
Transmettez votre plan, le matériau, les surfaces critiques et l’usage prévu à Plastomère pour obtenir un avis technique et une demande de devis adaptée.